
Le moulage par injection-soufflage (IBM) et le moulage par injection-étirage-soufflage (ISBM) sont deux procédés de fabrication de contenants en plastique en une seule étape, débutant par le moulage par injection. Ils produisent tous deux des contenants sans lignes de joint sur le corps et avec une géométrie précise du filetage du col. Ces deux procédés sont largement utilisés dans les secteurs pharmaceutique, cosmétique et alimentaire. Malgré la similitude apparente de leurs noms, il s'agit de procédés fondamentalement différents qui produisent des contenants structurellement et visuellement différents, adaptés à des applications, des matériaux et des coûts de production différents.
La confusion entre les deux est compréhensible. On les désigne parfois sous le terme de « moulage par soufflage en une étape ». Tous deux utilisent une architecture de machine à station rotative. Tous deux consistent à injecter une préforme puis à la souffler pour obtenir un contenant fini. La différence cruciale réside dans ce qui se passe entre l'injection et le soufflage, et cette différence a des conséquences importantes sur les propriétés physiques du contenant produit.
Ce guide explique la distinction technique entre IBM et ISBM, précise quel processus produit quel type de conteneur, identifie les applications pour lesquelles chaque technologie est le choix approprié et décrit la gamme de machines Ever-Power couvrant les deux technologies.
La seule différence qui change tout
Les deux procédés consistent à injecter une préforme puis à souffler une bouteille. La différence réside dans l'utilisation ou non d'une tige d'étirage ; ce simple choix technique détermine tout ce qui concerne le contenant fini.
Fonctionnement du processus IBM : étape par étape
La machine IBM à 3 stations effectue les opérations d'injection, de soufflage et d'éjection en un seul cycle continu.
À la station 1, la résine fondue est injectée autour d'une tige de précision pour former la préforme. Cette tige définit l'alésage interne du col du récipient, garantissant une précision de filetage de fermeture inégalée par le moulage par extrusion-soufflage. À la station 2, la tige, portant toujours la préforme thermoactive, s'insère dans la cavité du moule de soufflage. De l'air comprimé est admis par la tige, gonflant la préforme contre la surface refroidie du moule pour former le récipient fini. À la station 3, la tige se rétracte et le récipient fini est éjecté par une plaque d'éjection. Ces trois opérations se déroulent simultanément à chaque cycle machine.
La tige centrale reste à l'intérieur de la préforme pendant tout le transfert vers la station de soufflage, préservant ainsi la géométrie interne du col et servant de mandrin lors du soufflage. Ce contact continu avec la tige centrale explique pourquoi les conteneurs IBM ne présentent aucune ligne de joint interne et offrent une précision de filetage du col systématiquement supérieure à celle de toutes les autres solutions de moulage par soufflage basées sur l'extrusion.

Composants de la ligne de production IBM
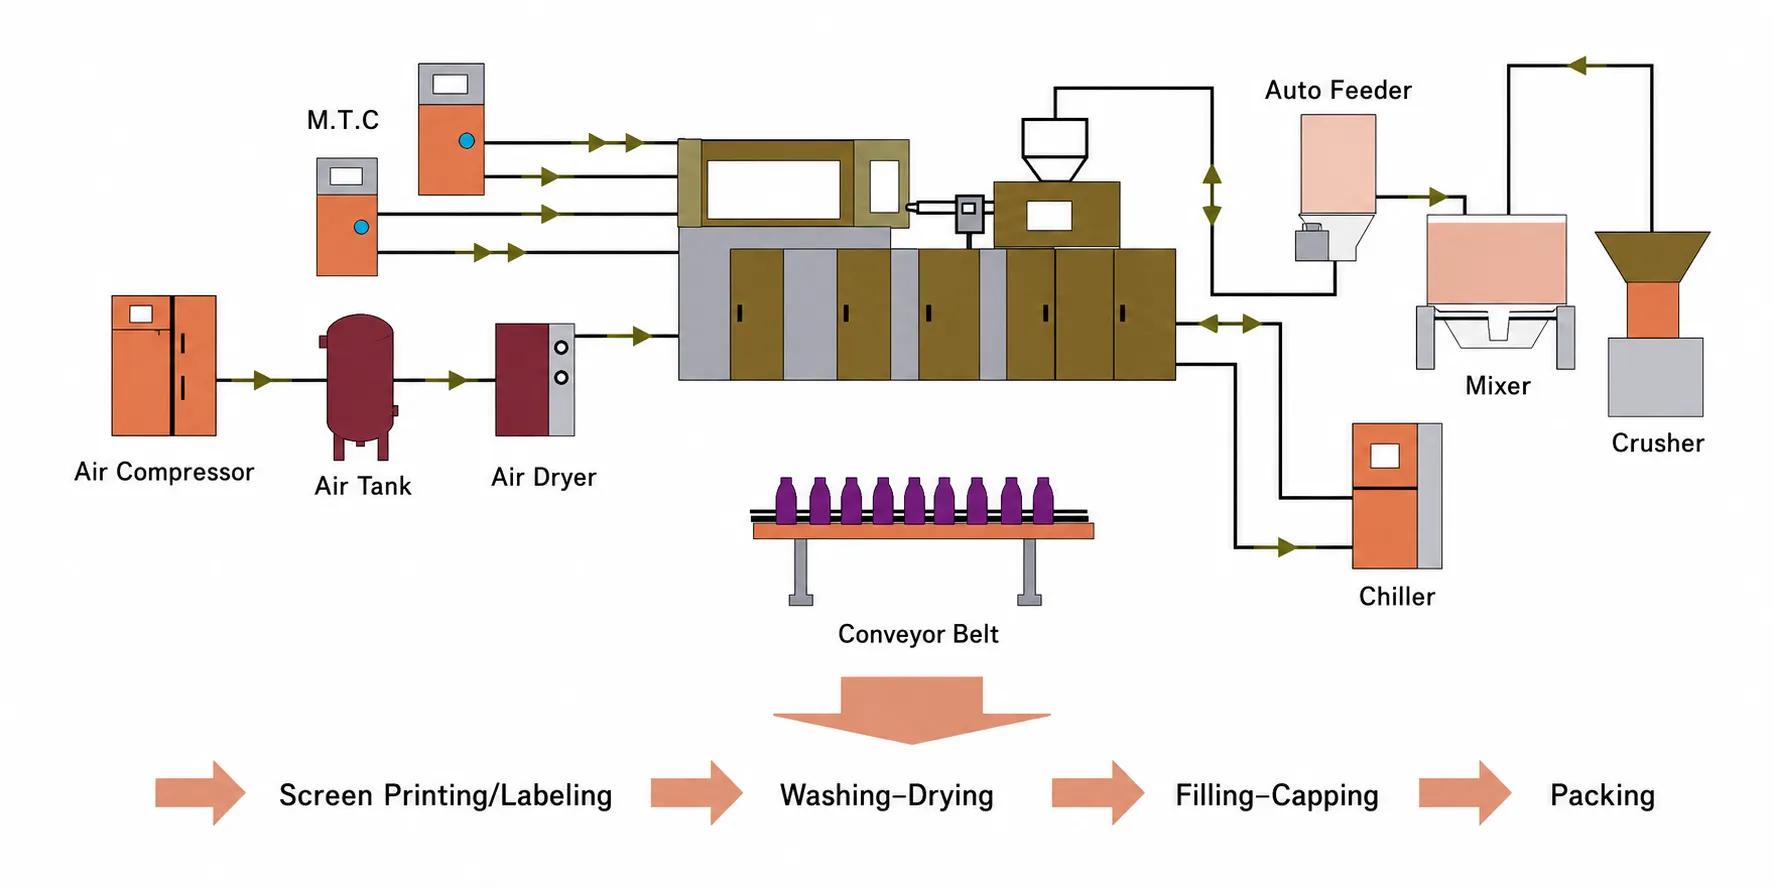
Une ligne de production IBM complète intègre plusieurs composants en amont et en aval autour de la machine centrale.
La machine IBM est l'élément central, mais la constance de la production pharmaceutique exige une spécification précise de la ligne de production environnante. En amont, un séchoir à trémie élimine l'humidité résiduelle de la résine jusqu'aux niveaux requis par chaque matériau : le PP nécessite généralement 2 à 4 heures à 80 °C, tandis que les matériaux plus hygroscopiques requièrent des protocoles de séchage plus contrôlés. Un régulateur de température de moule maintient la cavité du moule de soufflage à une température de surface constante, garantissant ainsi une géométrie de contenant reproductible sur de longues séries de production.
En aval, un système de convoyage achemine les contenants finis vers les postes d'inspection, de comptage et de conditionnement. Pour la production pharmaceutique, des systèmes d'inspection visuelle en ligne vérifient les dimensions des contenants, contrôlent l'absence de contamination et s'assurent de la bonne fermeture avant le conditionnement. Ever-Power peut vous conseiller sur l'agencement complet de vos lignes de production et l'intégration des équipements auxiliaires avec tout modèle de machine IBM.
Comparaison des propriétés des conteneurs IBM et ISBM
Les différences de propriétés physiques sont mesurables, significatives et directement pertinentes pour les décisions relatives aux spécifications d'emballage.
Lorsqu'on injecte du PET et qu'on le refroidit sans l'étirer, les chaînes moléculaires se solidifient de manière aléatoire et amorphe. La paroi du conteneur est alors relativement fragile, légèrement opaque et présente une étanchéité aux gaz modérée. C'est le cas du conteneur IBM. En revanche, lorsqu'on injecte du PET, puis qu'on l'étire et le souffle à une température supérieure à sa température de transition vitreuse, l'énergie mécanique de l'étirement contraint les longues chaînes polymères à s'aligner simultanément dans les directions axiale et circonférentielle. Ces chaînes alignées forment une structure semi-cristalline fondamentalement plus résistante que la structure amorphe.
La conséquence pratique de cette différence moléculaire est visible dans tous les indicateurs de performance utilisés par les ingénieurs en emballage pour spécifier les contenants : la résistance à la traction, la résistance à la charge supérieure, la résistance aux chocs, la barrière à l'oxygène et la clarté optique sont toutes supérieures dans les contenants ISBM à orientation biaxiale par rapport aux contenants IBM d'épaisseur de paroi et de poids de résine équivalents.
Conception et caractéristiques des moules IBM
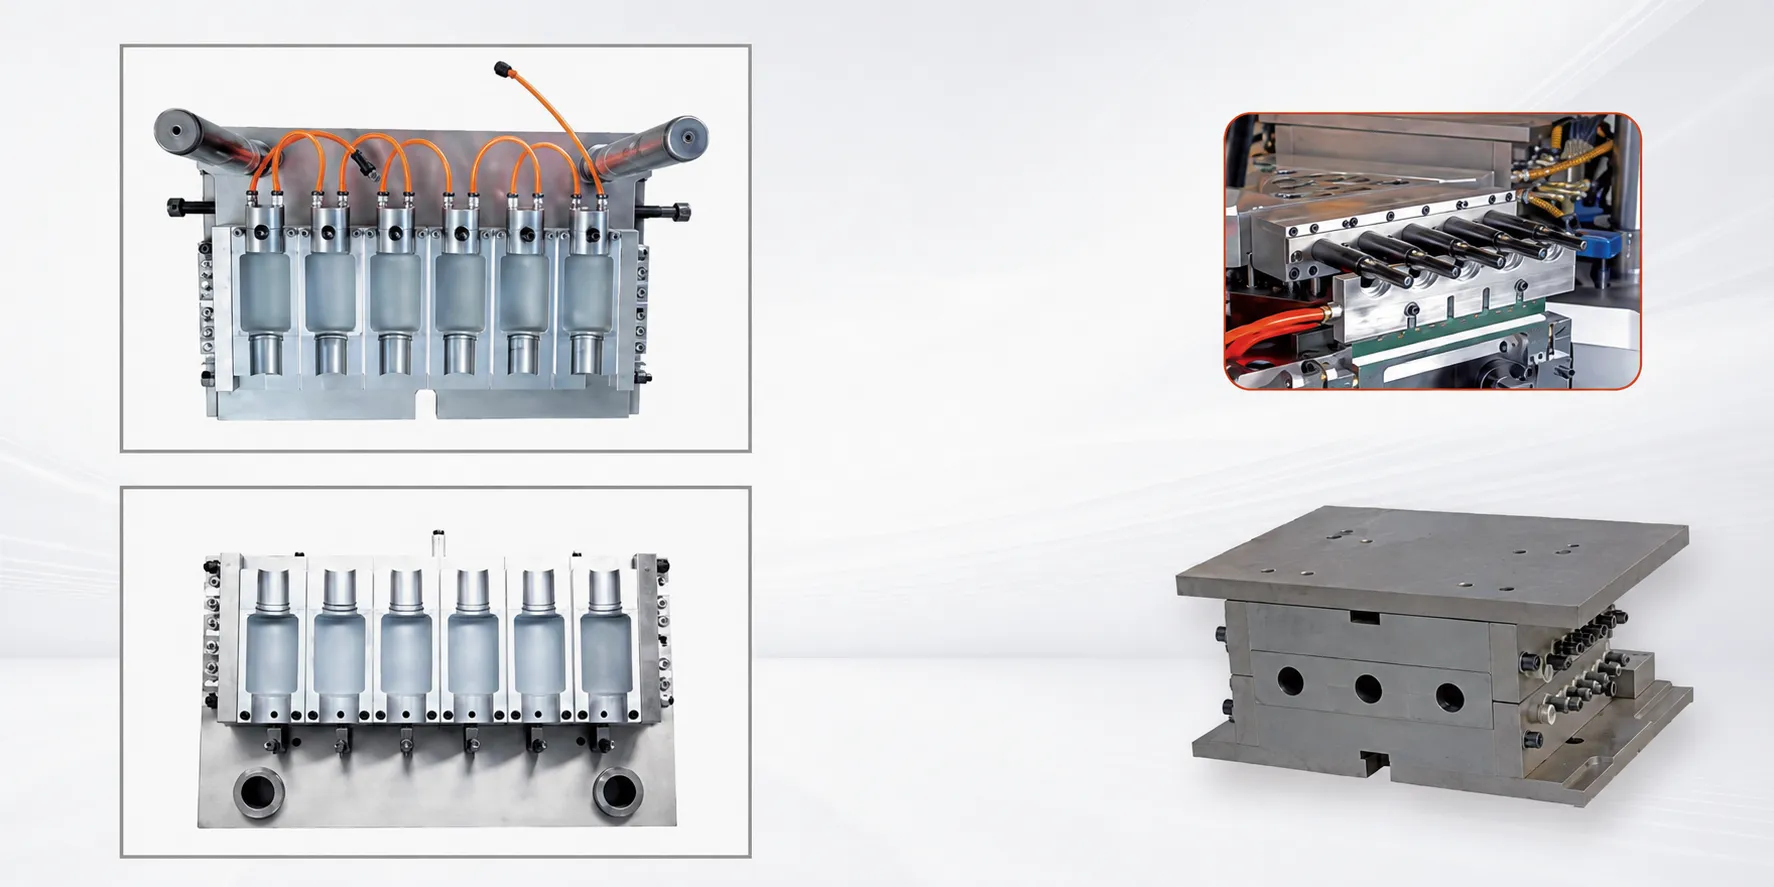
Le jeu de moules IBM se compose du moule d'injection, du moule de soufflage et du noyau – trois éléments qui doivent fonctionner en parfaite harmonie dimensionnelle.
La cavité du moule d'injection définit la géométrie externe de la préforme et, surtout, le profil complet du filetage du col du récipient fini. Le filetage du col étant formé par injection et non par soufflage, les récipients IBM atteignent des tolérances de filetage impossibles à obtenir par extrusion-soufflage — généralement de l'ordre de ±0,05 mm sur le diamètre primitif du filetage.
La tige centrale est le mandrin de précision qui définit l'alésage interne du col. Son diamètre et son état de surface déterminent l'étanchéité du bouchon. La tige centrale est généralement en acier à outils H13 avec un traitement de nitruration pour résister à l'usure abrasive due aux contacts répétés avec la résine aux températures d'injection.
Le moule par soufflage définit le profil extérieur du contenant. Le corps étant formé par pression d'air et non par injection, les matériaux utilisés pour le soufflage peuvent être moins exigeants thermiquement que les aciers pour moules d'injection. Ever-Power conçoit et fabrique en interne des jeux de moules IBM, garantissant une compatibilité totale avec toutes les plateformes de machines EP-IBM.
Applications IBM : là où le processus excelle
L'association par IBM de la précision du col formé par injection, d'un corps sans ligne de joint et d'une cavitation élevée fait de ce procédé le procédé dominant pour les petits contenants pharmaceutiques et cosmétiques.
Flacons de collyre et de spray nasal pharmaceutiques
Petit volume (1 à 30 ml), finition de col très précise requise pour le montage d'embouts ou de pompes, matériau PP ou LDPE, grand nombre d'empreintes. La capacité d'IBM à produire des petits contenants homogènes à haute cavitation et sans ligne de joint en fait le procédé pharmaceutique de référence pour cette catégorie. L'alésage du col, formé par injection, présente un diamètre intérieur de ±0,05 mm, une spécification que le moulage par extrusion-soufflage ne peut garantir.
Petits flacons cosmétiques et flacons à bille
Échantillons de parfum, flacons à bille, tubes de baume à lèvres et petits flacons de sérum : IBM les fabrique avec des surfaces lisses, sans bavures et une compatibilité parfaite avec les systèmes de fermeture. Disponibles en PEHD, PP ou PC, pour des volumes de 5 à 100 ml, ces flacons privilégient la précision dimensionnelle et la fiabilité de la fermeture à la transparence optique ou à l’étanchéité aux gaz.
Flacons de réactifs de diagnostic et de produits chimiques spécialisés
Flacons de réactifs de diagnostic, flacons de solution pour lentilles de contact, contenants de produits pharmaceutiques vétérinaires et flacons de produits chimiques spéciaux. La technologie IBM en PEHD ou PP permet de fabriquer des contenants chimiquement résistants à l'oxygène et à perméabilité contrôlée, adaptés aux formulations sensibles pour lesquelles l'orientation biaxiale n'impose aucune exigence supplémentaire par rapport au PP ou au PEHD amorphes.

Équipement auxiliaire IBM
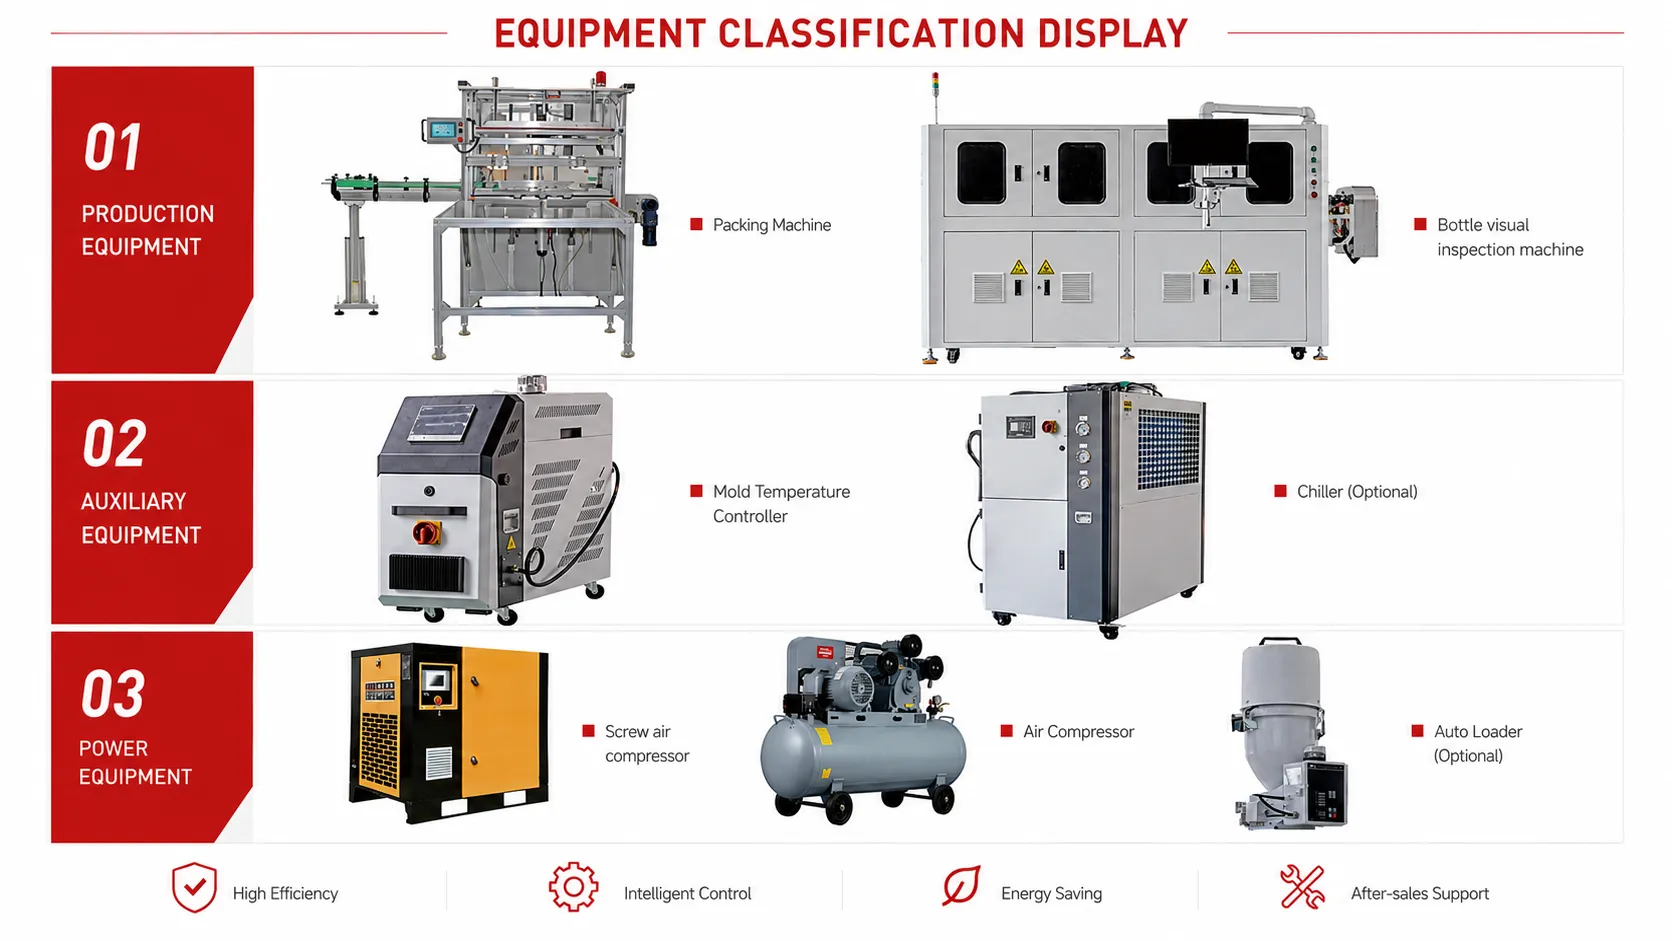
Le choix correct des équipements auxiliaires est tout aussi important que la machine IBM elle-même pour obtenir une production constante de qualité pharmaceutique.
Une installation IBM complète nécessite un sécheur de trémie à résine dimensionné en fonction du débit horaire de la machine, un régulateur de température de moule (MTC) maintenant des zones de température indépendantes pour les moules d'injection et de soufflage, un refroidisseur fournissant de l'eau de refroidissement au moule de soufflage à une température de 8 à 15 °C, et un système de convoyage de matière pour alimenter la trémie en résine depuis le stockage en vrac. Pour les applications pharmaceutiques, une enceinte d'interface salle blanche peut être installée au-dessus du poste d'éjection afin de recevoir les contenants sous pression d'air pur.
En aval, un système de comptage et de conditionnement des contenants garantit le nombre exact de contenants par sachet, boîte ou plateau. Des systèmes d'inspection visuelle vérifient les dimensions des contenants et contrôlent la présence de contamination sur la production (100%). Ever-Power vous accompagne dans le choix de l'équipement auxiliaire complet le mieux adapté à votre volume de production, à vos matériaux et à votre application.
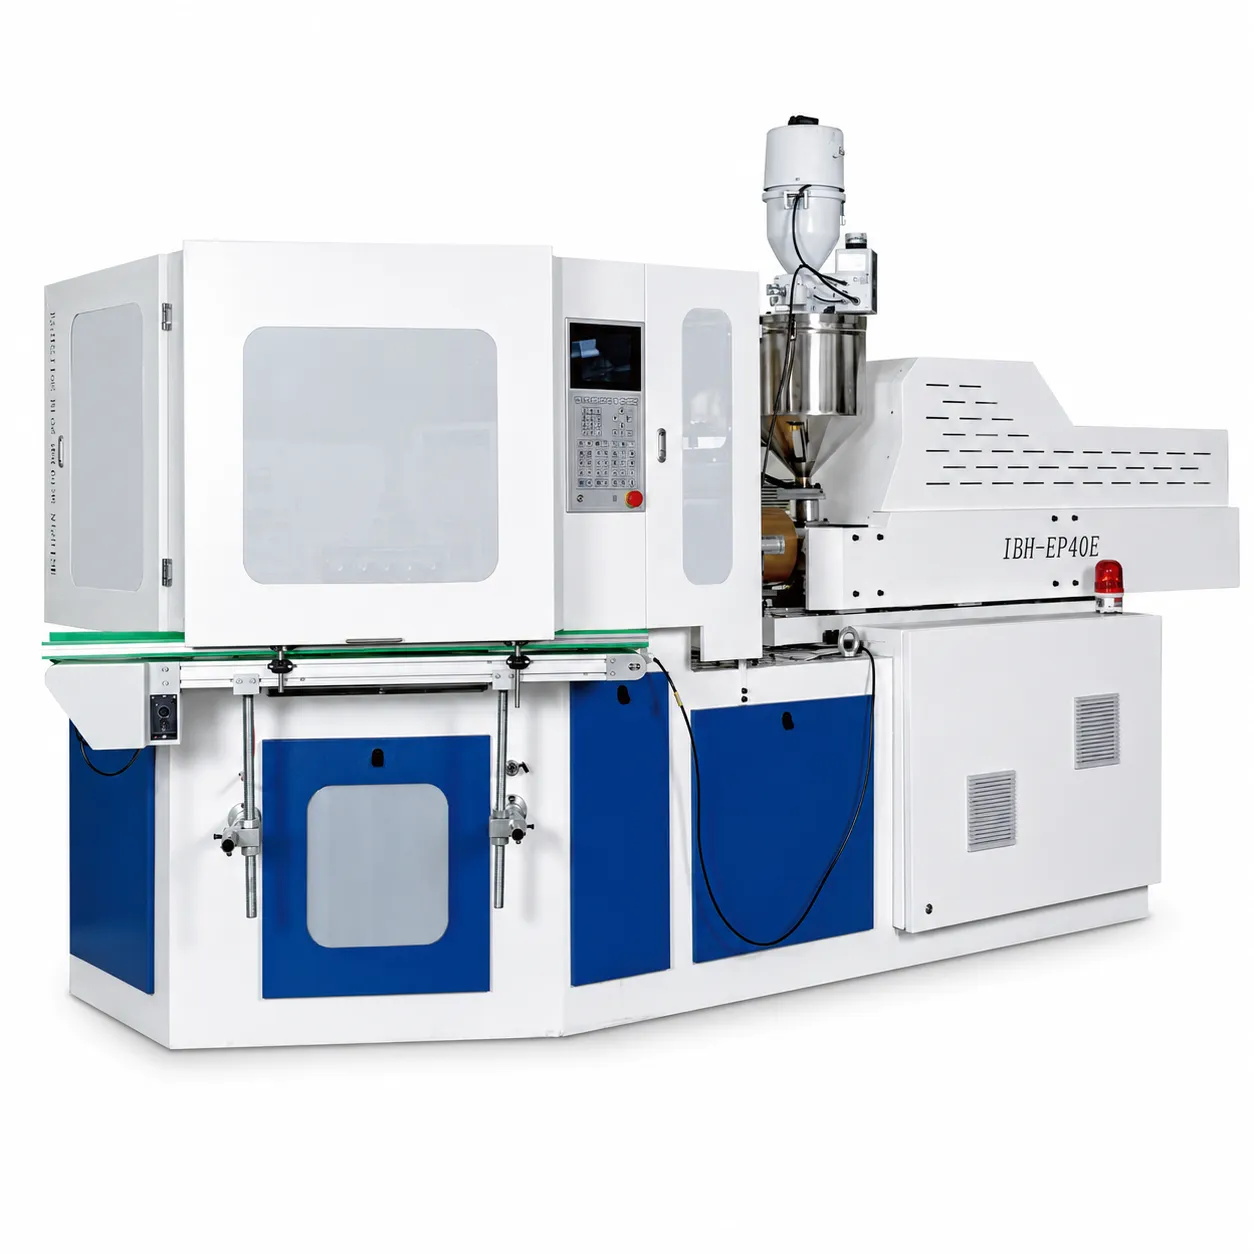
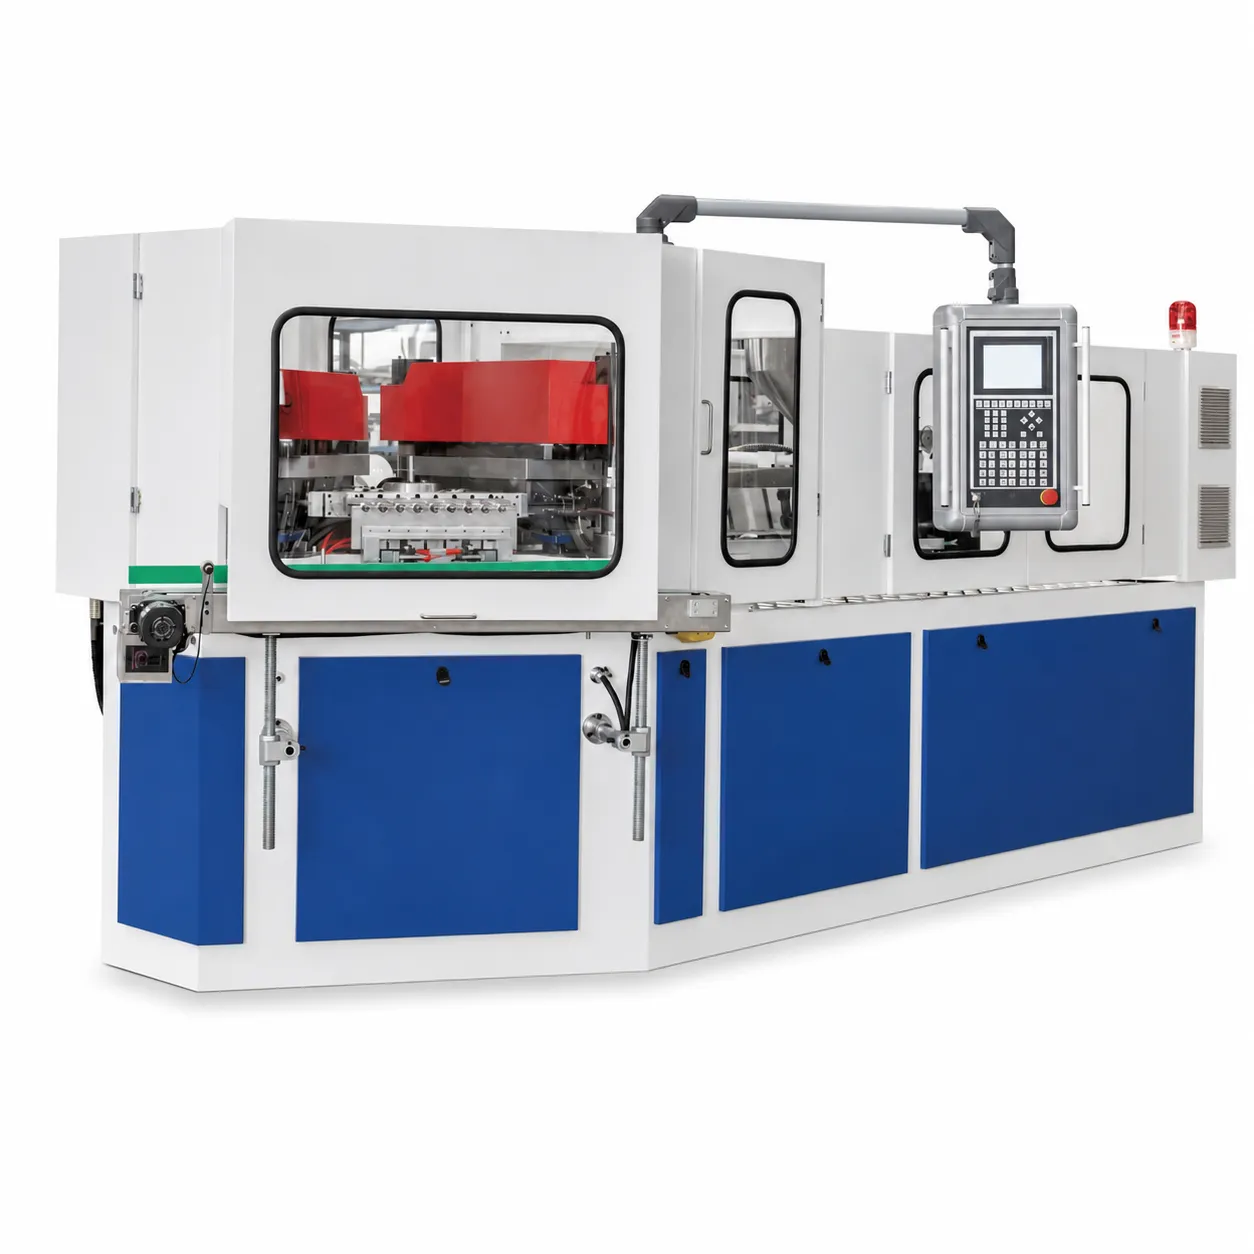
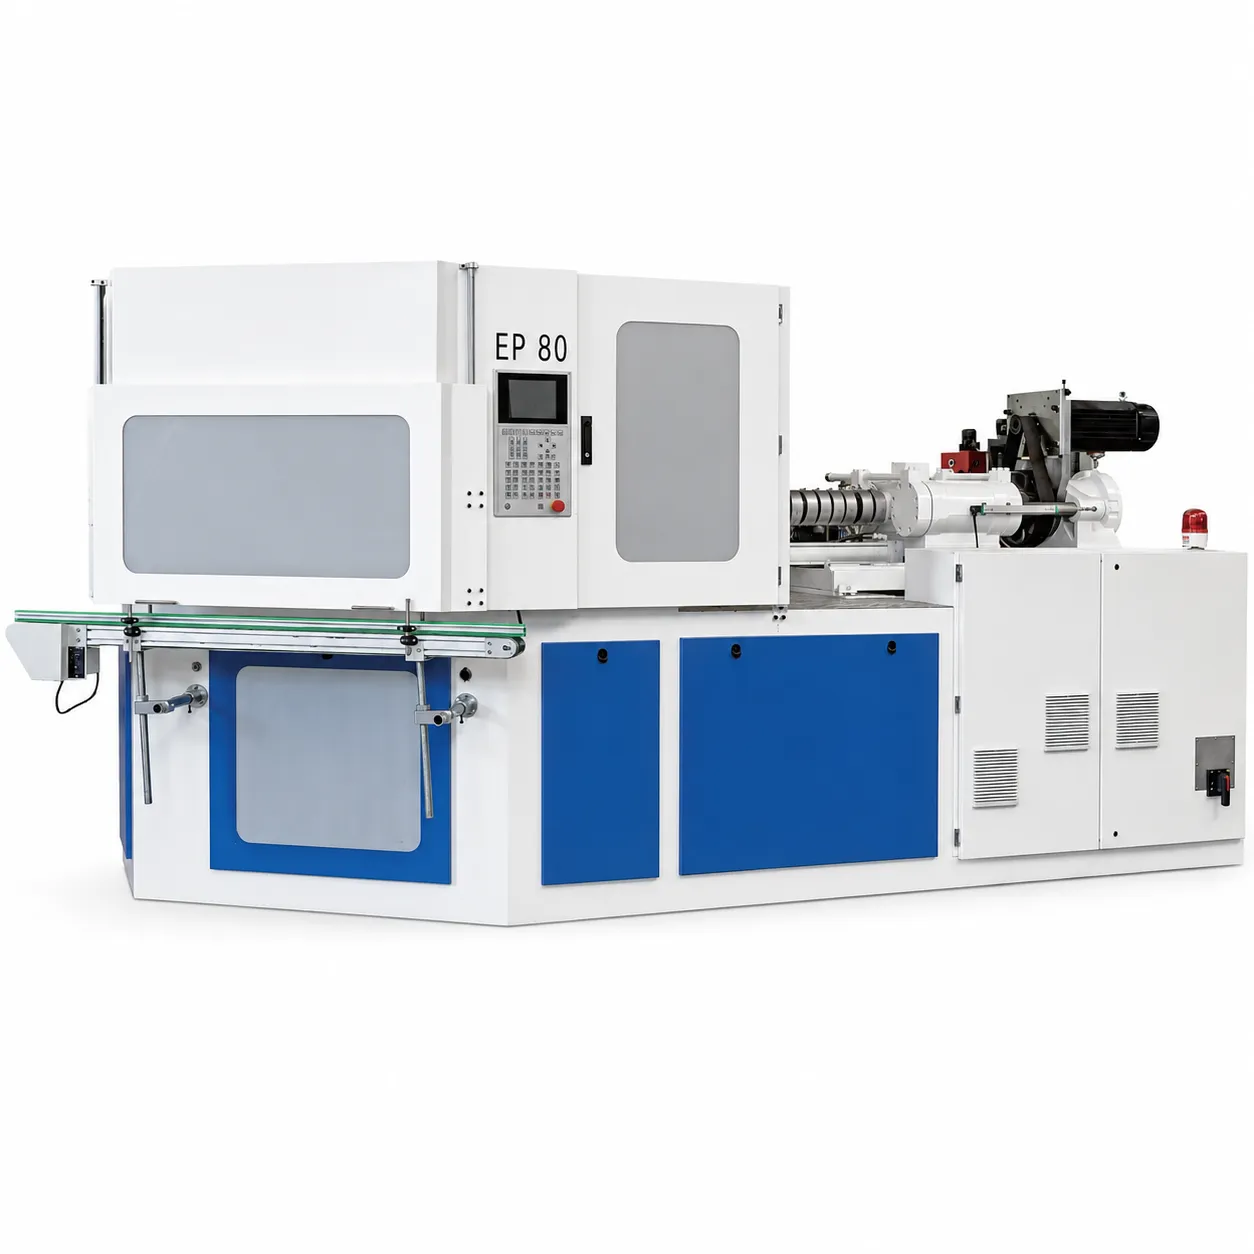
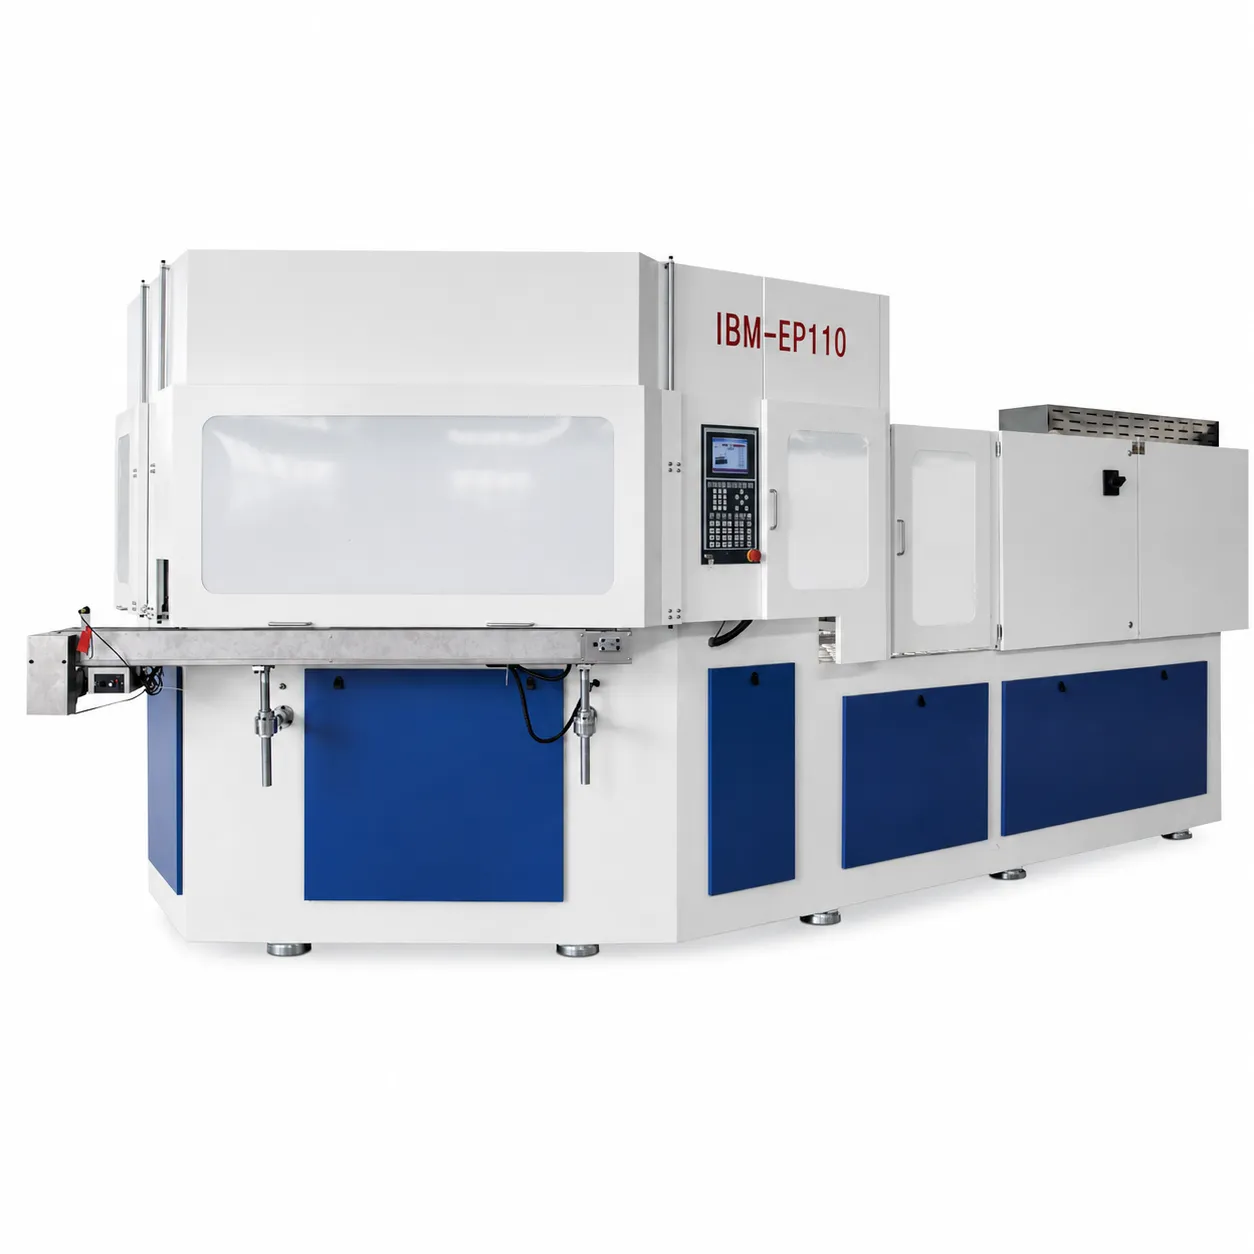
Série de machines Ever-Power EP-IBM
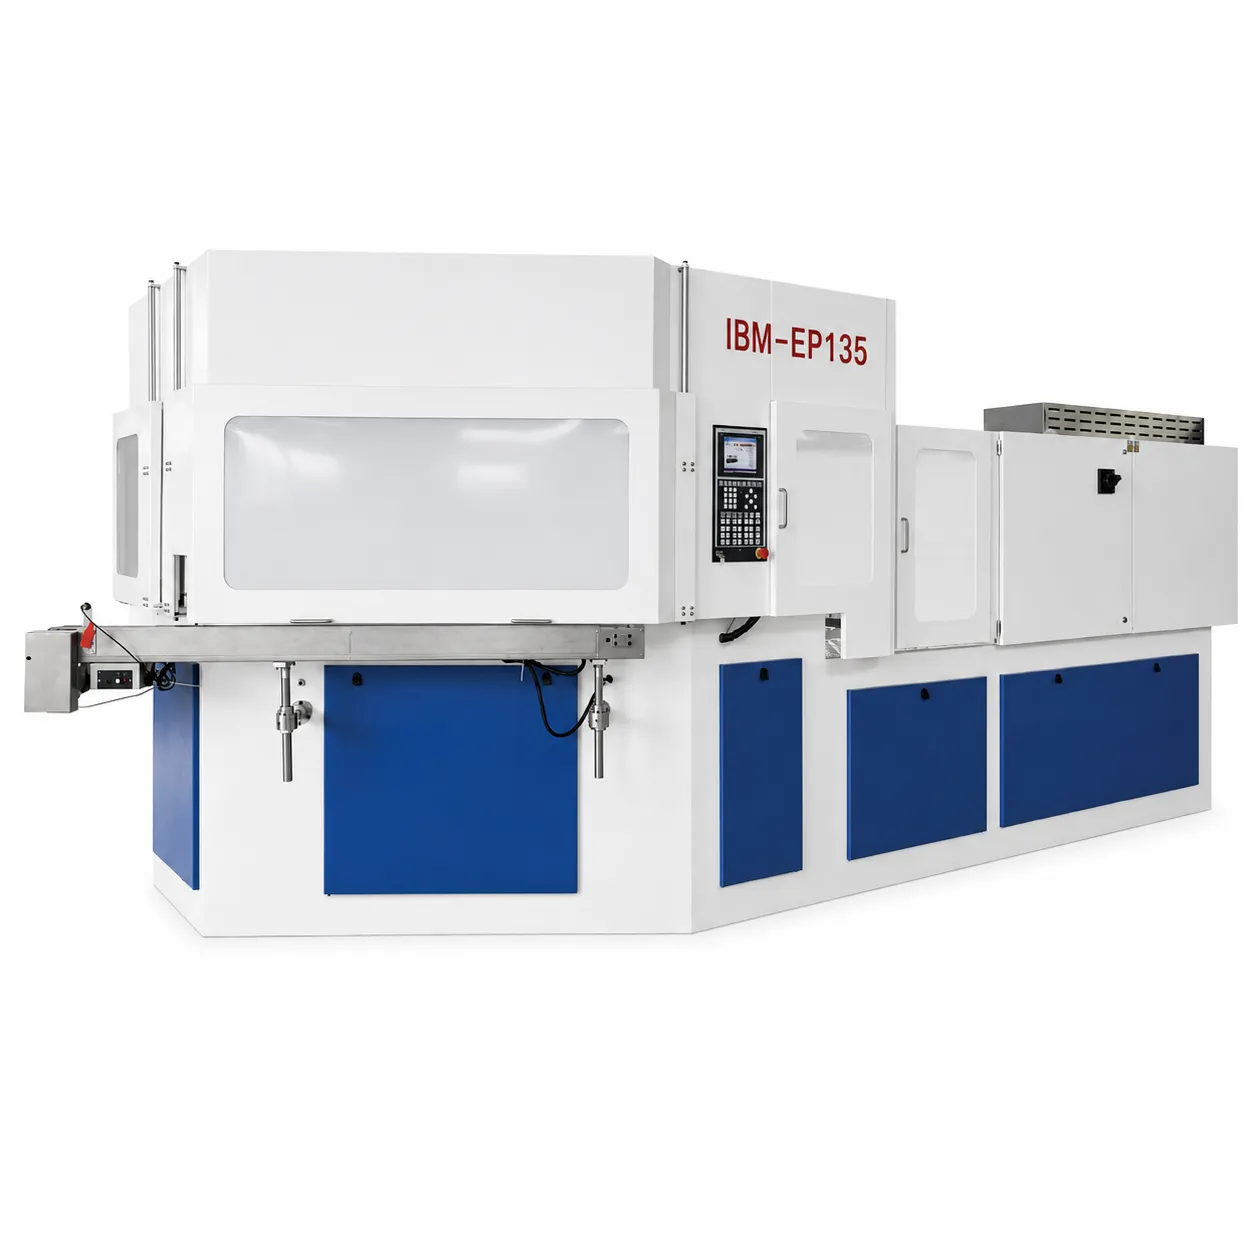
Six machines IBM, capables de fournir des forces de serrage de 40 kN à 135 kN, sont utilisées pour l'emballage de produits pharmaceutiques, cosmétiques et chimiques de spécialité sur les marchés mondiaux.

IBM ou ISBM : un cadre de décision pratique
Utilisez les spécifications du conteneur pour guider la sélection du processus, et jamais l'inverse.
Vous ne savez pas si votre application a besoin d'IBM ou d'ISBM ?
Envoyez-nous le plan de votre conteneur, les spécifications du matériau et le volume souhaité. Nos ingénieurs vous recommanderont le procédé adapté, la machine appropriée parmi nos gammes IBM et ISBM, et vous fourniront un devis direct usine sous 48 heures, sans frais.
Foire aux questions
Les comparaisons techniques présentées dans cet article reposent sur l'expérience d'Ever-Power en ingénierie et sur des données de caractérisation de procédés conformes aux normes industrielles. Les recommandations relatives à l'adéquation des applications sont des indications générales ; les applications spécifiques doivent toujours être évaluées à l'aide des plans du conteneur et des spécifications des matériaux. Contactez-nous [email protected] ou visitez notre page de contact pour des conseils d'ingénierie spécifiques à l'application.


