
Formowanie wtryskowe z rozdmuchem (IBM) i formowanie wtryskowe z rozciąganiem i rozdmuchem (ISBM) to jednoetapowe procesy produkcji pojemników z tworzyw sztucznych, które rozpoczynają się od formowania wtryskowego. Obie technologie pozwalają na produkcję pojemników bez linii podziału na korpusie i z precyzyjną geometrią gwintu szyjki. Obie są szeroko stosowane w opakowaniach farmaceutycznych, kosmetycznych i spożywczych. Pomimo pozornego podobieństwa nazw, są to zasadniczo różne procesy, które pozwalają na produkcję pojemników o odmiennej strukturze i wyglądzie – odpowiednich do różnych zastosowań, materiałów i ekonomiki produkcji.
Pomieszanie tych dwóch procesów jest zrozumiałe. Oba są czasami określane jako „formowanie z rozdmuchem w jednym kroku”. Oba wykorzystują architekturę maszyny ze stacją obrotową. Oba wtryskują preformę, a następnie rozdmuchują ją do gotowego pojemnika. Kluczowa różnica tkwi w tym, co dzieje się między wtryskiem a rozdmuchem – a ta różnica ma głębokie konsekwencje dla właściwości fizycznych wytwarzanego pojemnika.
W tym przewodniku wyjaśniono różnice techniczne między technologiami IBM i ISBM, wyjaśniono, który proces wytwarza dany typ kontenera, wskazano zastosowania, w których każda z nich jest właściwym wyborem, a także opisano gamę maszyn Ever-Power obejmującą obie technologie.
Jedna różnica, która zmienia wszystko
Oba procesy polegają na wtrysku preformy i rozdmuchu butelki. Różnica polega na tym, czy używany jest pręt rozciągający – a ta pojedyncza decyzja inżynieryjna decyduje o wszystkim, co dotyczy gotowego pojemnika.
Jak działa proces IBM: stacja po stacji
Maszyna IBM z 3 stanowiskami obraca się poprzez wtrysk, rozdmuchiwanie i wyrzucanie w jednym ciągłym cyklu
Na Stacji 1, stopiona żywica jest wtryskiwana wokół precyzyjnego rdzenia, formując preformę. Rdzeń definiuje wewnętrzny otwór szyjki pojemnika, gwarantując dokładność gwintu zamknięcia, której nie można osiągnąć metodą wytłaczania z rozdmuchem. Na Stacji 2, rdzeń – wciąż zawierający termicznie aktywną preformę – jest wprowadzany do gniazda formy rozdmuchowej. Sprężone powietrze jest wtłaczane przez rdzeń, nadmuchując preformę na schłodzoną powierzchnię formy rozdmuchowej, formując gotowy pojemnik. Na Stacji 3, rdzeń jest wycofywany, a gotowy pojemnik jest wyrzucany przez płytę zgarniającą. Wszystkie trzy operacje zachodzą jednocześnie w każdym cyklu maszyny.
Pręt rdzenia pozostaje wewnątrz preformy przez cały czas transportu do stanowiska rozdmuchowego, zachowując wewnętrzną geometrię szyjki i pełniąc funkcję trzpienia podczas rozdmuchiwania. Ten ciągły kontakt pręta rdzenia jest powodem, dla którego pojemniki IBM nie mają wewnętrznej linii podziału i zapewniają niezmiennie wyższą precyzję gwintu szyjki w porównaniu ze wszystkimi alternatywnymi metodami formowania rozdmuchowego opartymi na wytłaczaniu.

Komponenty linii produkcyjnej IBM
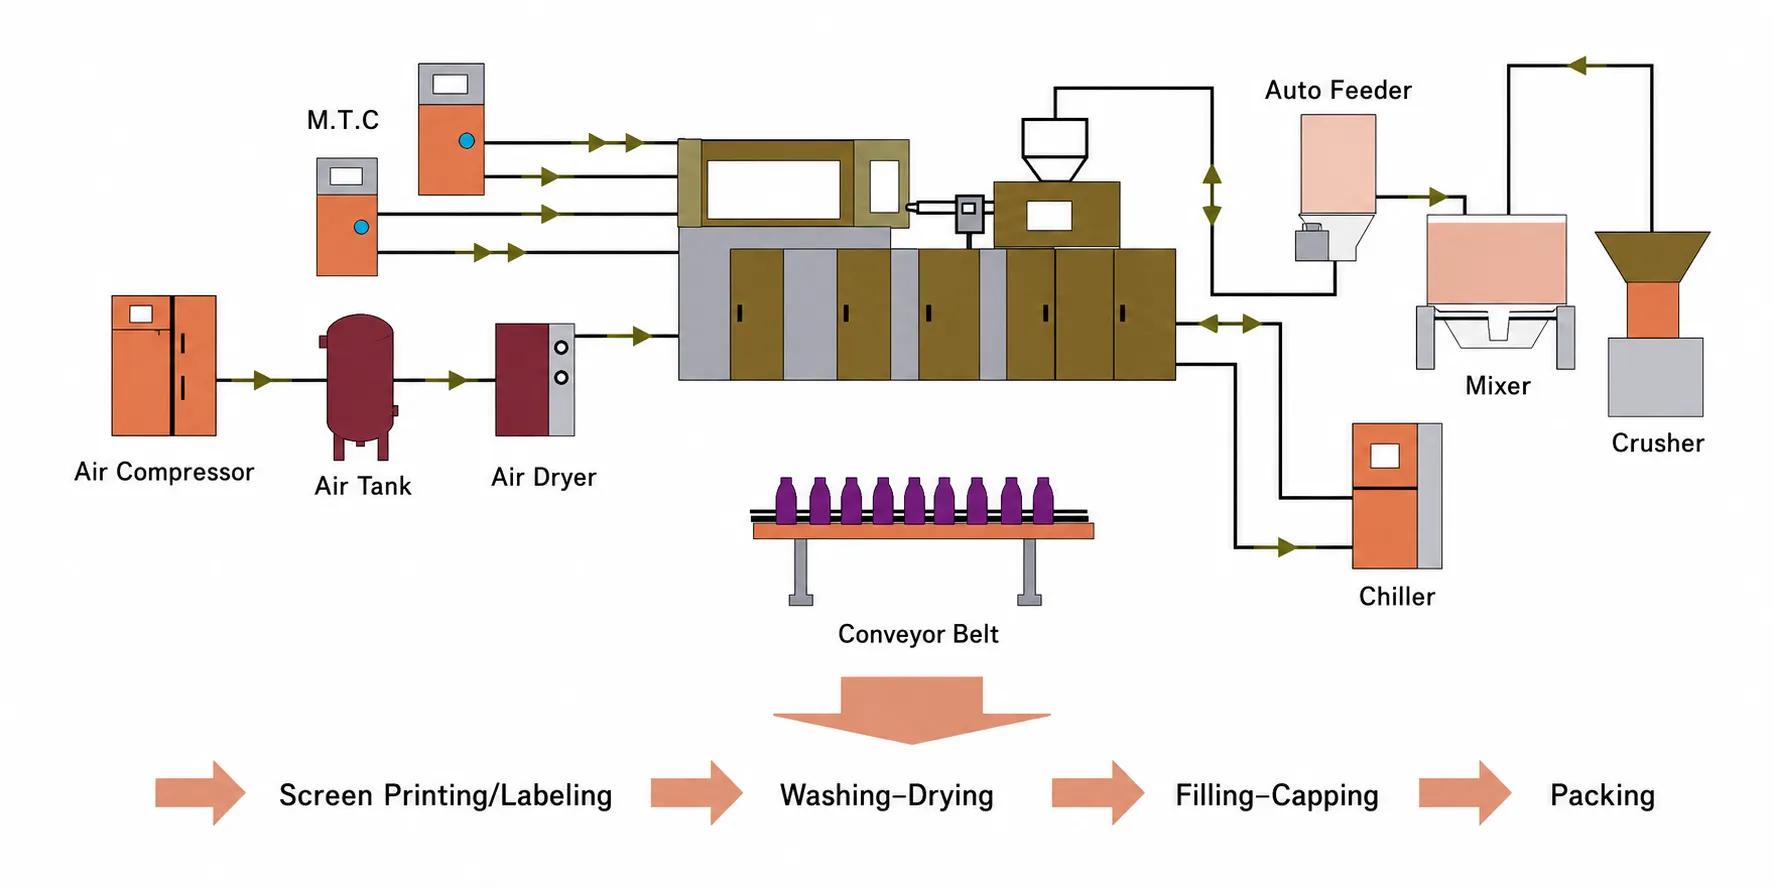
Kompletna linia produkcyjna IBM integruje wiele komponentów w górnym i dolnym biegu rzeki wokół głównej maszyny
Sama maszyna IBM jest centralnym elementem, ale uzyskanie spójnej jakości farmaceutycznej wymaga prawidłowej specyfikacji otaczającej linii produkcyjnej. Suszarka lejowa usuwa wilgoć resztkową z żywicy do poziomu wymaganego dla każdego materiału – PP zazwyczaj wymaga od 2 do 4 godzin suszenia w temperaturze 80 stopni Celsjusza, podczas gdy materiały o wyższej higroskopijności wymagają bardziej kontrolowanych protokołów suszenia. Regulator temperatury formy utrzymuje stałą temperaturę powierzchni wnęki formy rozdmuchowej, zapewniając powtarzalną geometrię pojemnika w długich seriach produkcyjnych.
Dalej system przenośników transportuje gotowe pojemniki do stanowisk kontroli, liczenia i pakowania. W produkcji farmaceutycznej, systemy kontroli wizyjnej w linii produkcyjnej weryfikują wymiary pojemników, sprawdzają zanieczyszczenia i potwierdzają dopasowanie zamknięć przed pakowaniem. Ever-Power oferuje doradztwo w zakresie kompletnych układów linii produkcyjnych oraz integracji urządzeń pomocniczych z dowolnym modelem maszyny IBM.
IBM kontra ISBM: Porównanie właściwości kontenerów
Różnice we właściwościach fizycznych są mierzalne, znaczące i bezpośrednio związane z decyzjami dotyczącymi specyfikacji opakowań
Po wstrzyknięciu i schłodzeniu PET bez rozciągania, łańcuchy molekularne zestalają się w losowym, amorficznym układzie. Ścianka pojemnika jest stosunkowo słaba, nieco mętna i ma umiarkowaną barierę dla gazów. To pojemnik IBM. Gdy PET jest wtryskiwany, a następnie rozciągany i rozdmuchiwany, wciąż powyżej temperatury zeszklenia, energia mechaniczna rozciągania zmusza długie łańcuchy polimeru do jednoczesnego ułożenia się w kierunku osiowym i obwodowym. Te uporządkowane łańcuchy tworzą strukturę półkrystaliczną, która jest zasadniczo silniejsza niż struktura amorficzna.
Praktyczne konsekwencje tej różnicy na poziomie molekularnym są widoczne we wszystkich parametrach, których używają inżynierowie zajmujący się opakowaniami do określania specyfikacji pojemników — wytrzymałość na rozciąganie, wytrzymałość na obciążenie od góry, odporność na uderzenia upuszczane, bariera tlenowa i przejrzystość optyczna są lepsze w przypadku pojemników ISBM o zorientowanych dwuosiowo wymiarach w porównaniu z pojemnikami IBM o tej samej grubości ścianek i masie żywicy.
Projektowanie i charakterystyka form IBM
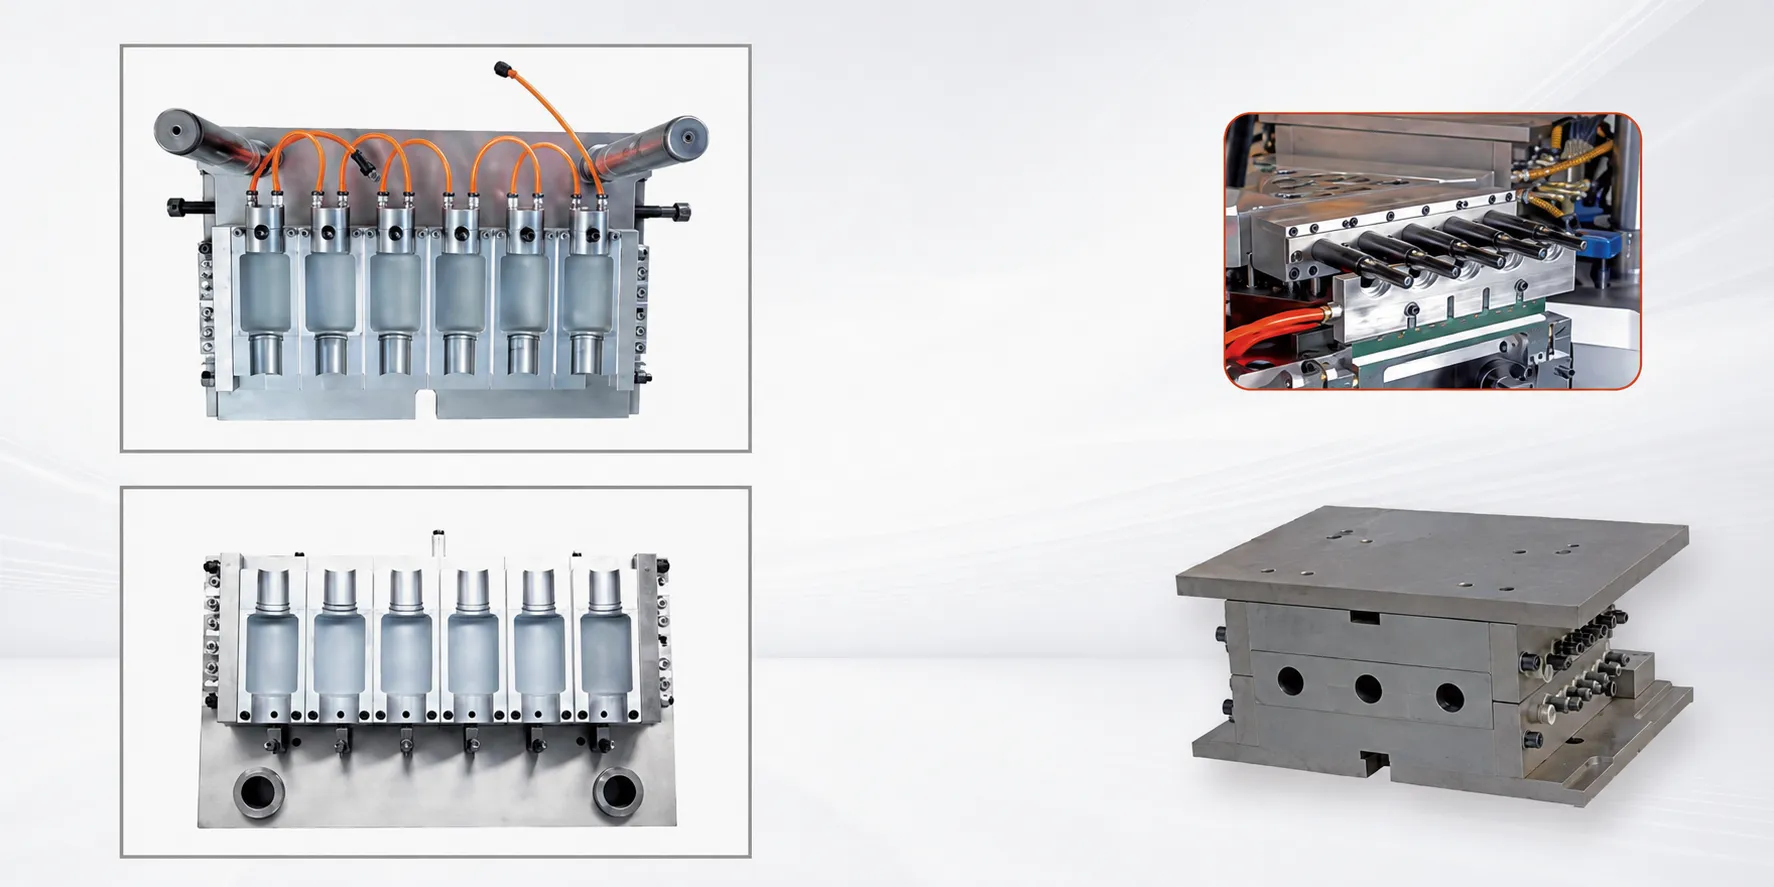
Zestaw form IBM składa się z formy wtryskowej, formy do rozdmuchiwania i pręta rdzeniowego — trzech elementów, które muszą współdziałać w precyzyjnej harmonii wymiarowej
Gniazdo formy wtryskowej definiuje zewnętrzną geometrię preformy i, co najważniejsze, kompletny profil gwintu szyjki gotowego pojemnika. Ponieważ gwint szyjki jest formowany metodą wtrysku, a nie metodą rozdmuchu, pojemniki IBM osiągają tolerancje gwintu szyjki, które są niemożliwe w przypadku formowania z rozdmuchem i wytłaczaniem – zazwyczaj mieszczą się w granicach ±0,05 mm na średnicy podziałowej gwintu.
Pręt rdzeniowy to precyzyjny trzpień, który definiuje wewnętrzny otwór szyjki. Jego średnica i wykończenie powierzchni decydują o szczelności zamknięcia. Materiał pręta rdzeniowego to zazwyczaj stal narzędziowa H13 z azotowaną powierzchnią, która zapobiega ścieraniu w wyniku wielokrotnego kontaktu z żywicą w temperaturach wtrysku.
Forma rozdmuchowa definiuje zewnętrzny profil korpusu pojemnika. Ponieważ korpus jest formowany pod wpływem ciśnienia powietrza, a nie ciśnienia wtrysku, materiały do form rozdmuchowych mogą być mniej wymagające termicznie niż stale do form wtryskowych. Ever-Power projektuje i produkuje zestawy form IBM we własnym zakresie, gwarantując pełną kompatybilność ze wszystkimi platformami maszyn EP-IBM.
Aplikacje IBM: gdzie proces osiąga doskonałość
Połączenie precyzyjnej formowanej wtryskowo szyjki, korpusu bez linii podziału i wysokiej kawitacji sprawia, że jest to dominujący proces firmy IBM w przypadku małych pojemników farmaceutycznych i kosmetycznych
Butelki z kroplami do oczu i aerozolami do nosa
Niewielka objętość (od 1 do 30 ml), bardzo precyzyjne wykończenie szyjki wymagane do montażu końcówki lub pompki, materiał PP lub LDPE, duża liczba gniazd. Zdolność IBM do produkcji powtarzalnych, małych pojemników przy wysokiej kawitacji, bez linii podziału, czyni ten proces standardowym procesem farmaceutycznym w tej kategorii. Formowana wtryskowo szyjka ma średnicę wewnętrzną ±0,05 mm – parametr, którego nie można niezawodnie osiągnąć metodą wytłaczania z rozdmuchem.
Małe fiolki kosmetyczne i butelki z kulką
Próbki perfum, butelki z kulką, pojemniki na balsamy do ust i małe fiolki z serum. IBM produkuje je z gładkimi powierzchniami, bez prześwitów i z precyzyjnym zamknięciem. HDPE, PP lub PC o pojemności od 5 do 100 ml, gdzie dokładność wymiarowa i precyzja zamknięcia są ważniejsze niż przejrzystość optyczna czy właściwości bariery gazowej.
Fiolki z odczynnikami diagnostycznymi i specjalistycznymi substancjami chemicznymi
Fiolki na odczynniki diagnostyczne, butelki na płyny do soczewek kontaktowych, pojemniki na leki weterynaryjne oraz fiolki na specjalistyczne środki chemiczne. IBM z HDPE lub PP produkuje pojemniki odporne chemicznie z kontrolowanym dostępem tlenu, odpowiednie do delikatnych formulacji, w których orientacja dwuosiowa nie stwarza dodatkowych wymagań w porównaniu z amorficznym PP lub HDPE.

Sprzęt pomocniczy IBM
Prawidłowa specyfikacja sprzętu pomocniczego jest tak samo ważna jak sama maszyna IBM, aby uzyskać spójne wyniki o jakości farmaceutycznej
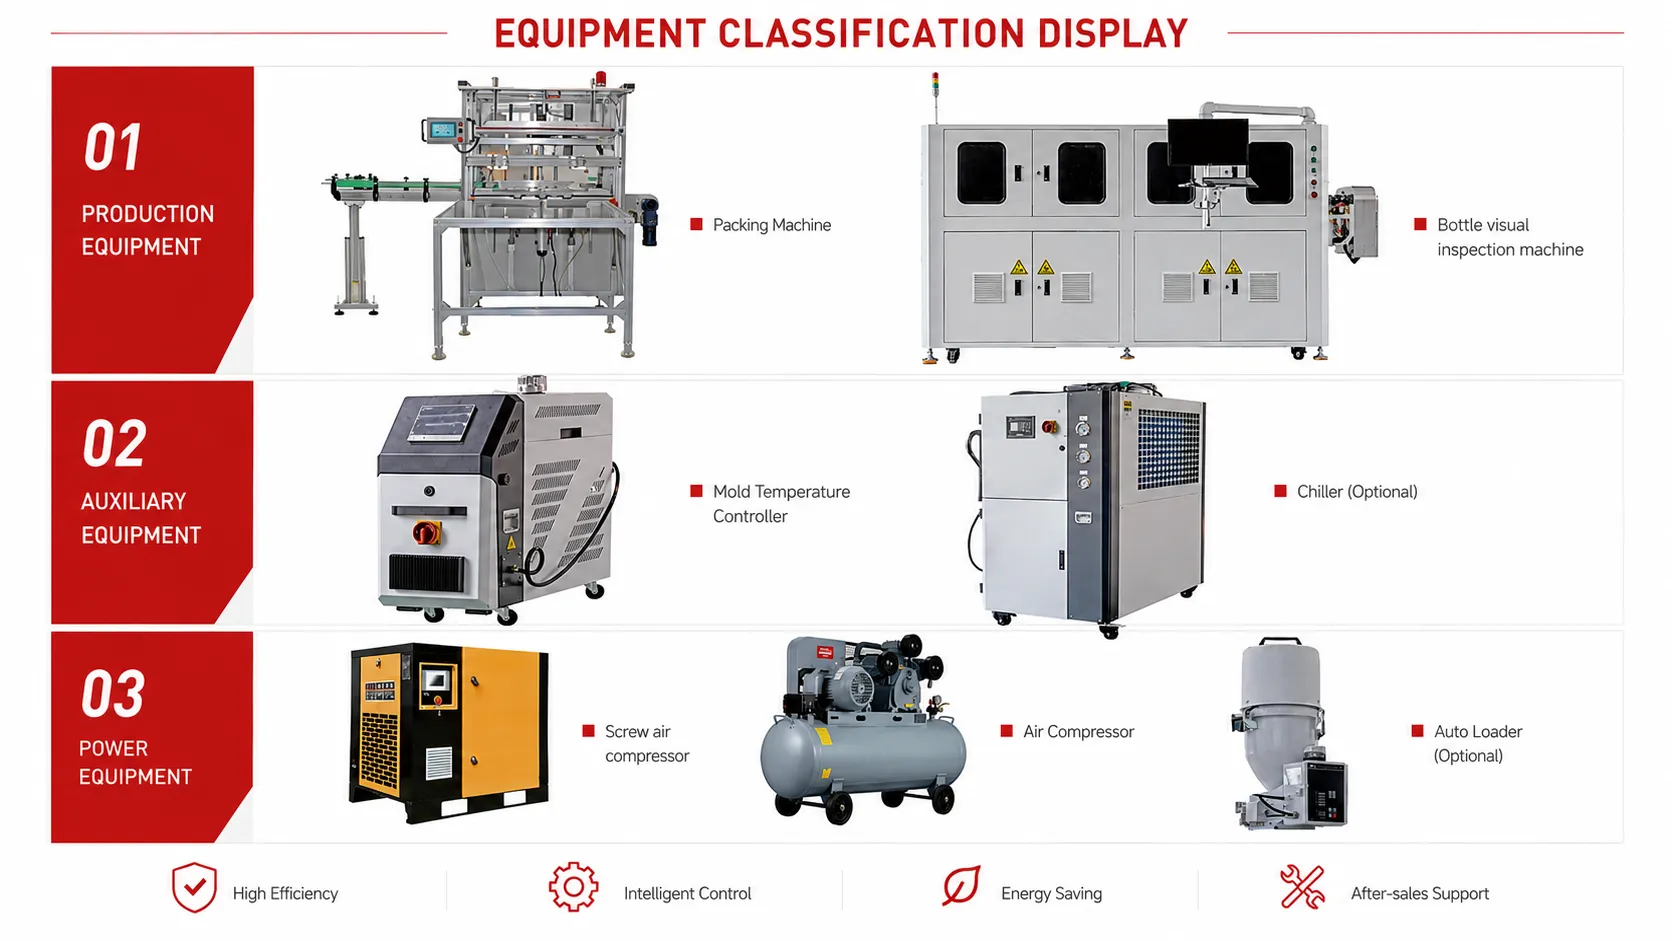
Kompletna instalacja IBM wymaga suszarki zasobnikowej żywicy o wielkości dopasowanej do godzinowej wydajności maszyny, regulatora temperatury formy (MTC) utrzymującego niezależne strefy temperaturowe dla form wtryskowych i rozdmuchowych, agregatu chłodzącego dostarczającego wodę chłodzącą do formy rozdmuchowej o temperaturze od 8 do 15 stopni Celsjusza oraz systemu transportu materiału do podawania żywicy z magazynu luzem do zasobnika. W zastosowaniach farmaceutycznych, nad stacją wyrzutową można zamontować obudowę interfejsu pomieszczenia czystego, która będzie odbierać pojemniki pod ciśnieniem czystego powietrza.
W dalszej części procesu system liczenia i pakowania pojemników zapewnia prawidłową liczbę pojemników w worku, pudełku lub na tacce. Systemy kontroli wizyjnej umożliwiają weryfikację wymiarów pojemników i sprawdzenie zanieczyszczenia na 100% produktu. Ever-Power oferuje doradztwo w zakresie kompletnego pakietu urządzeń pomocniczych, odpowiedniego do wielkości produkcji, materiału i zastosowania.
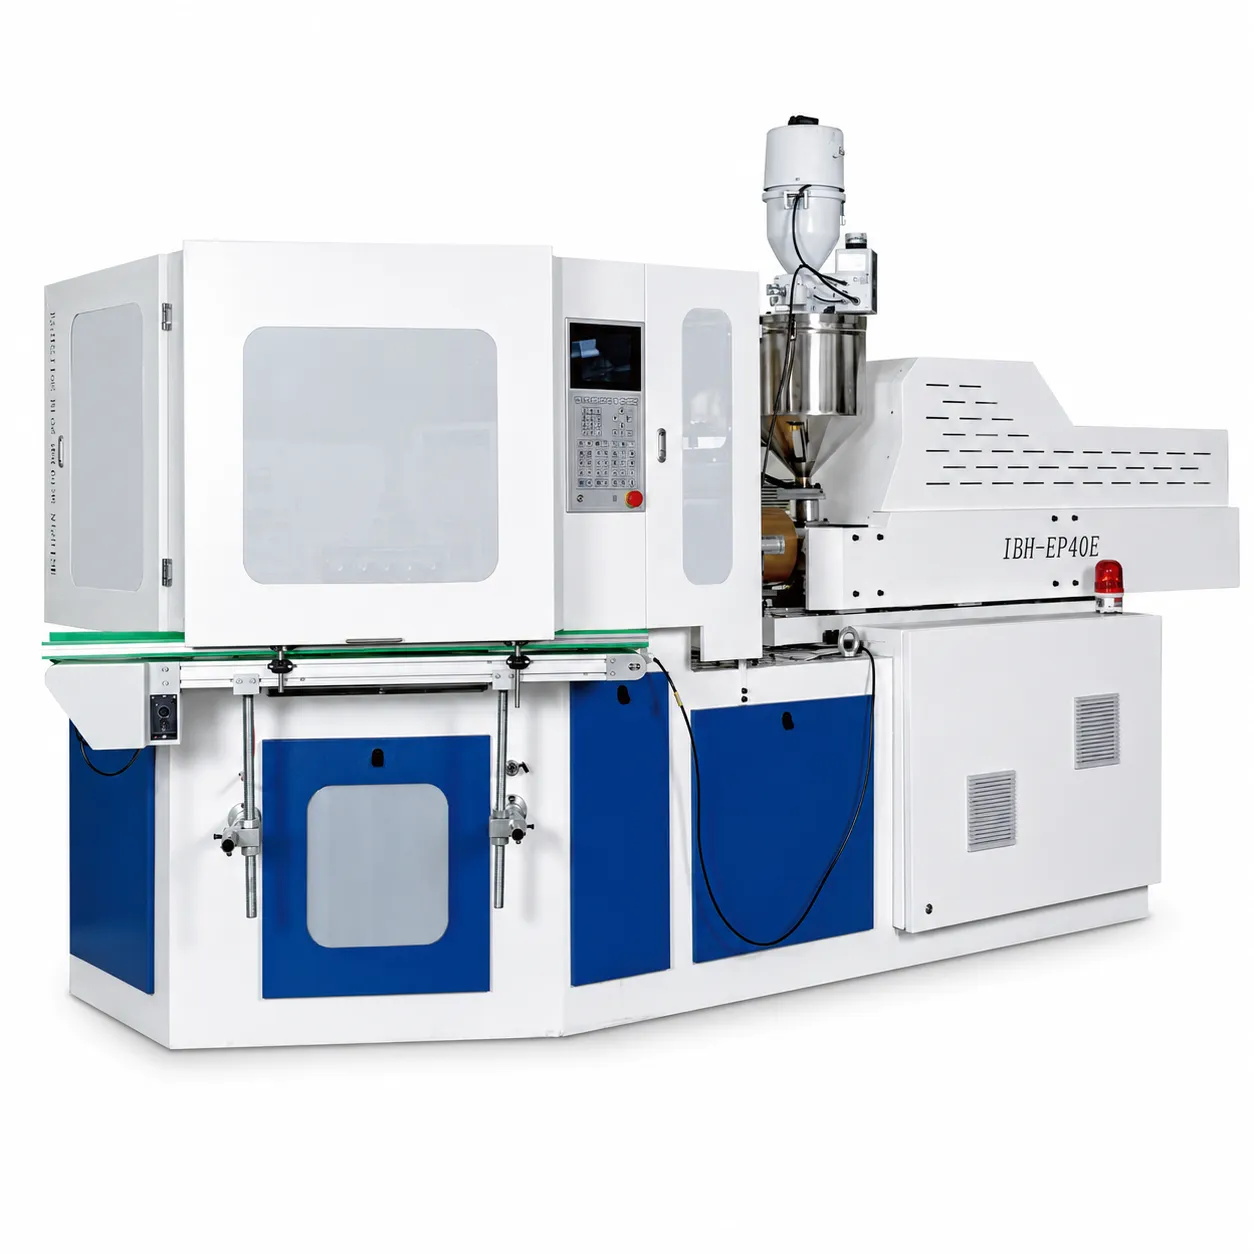
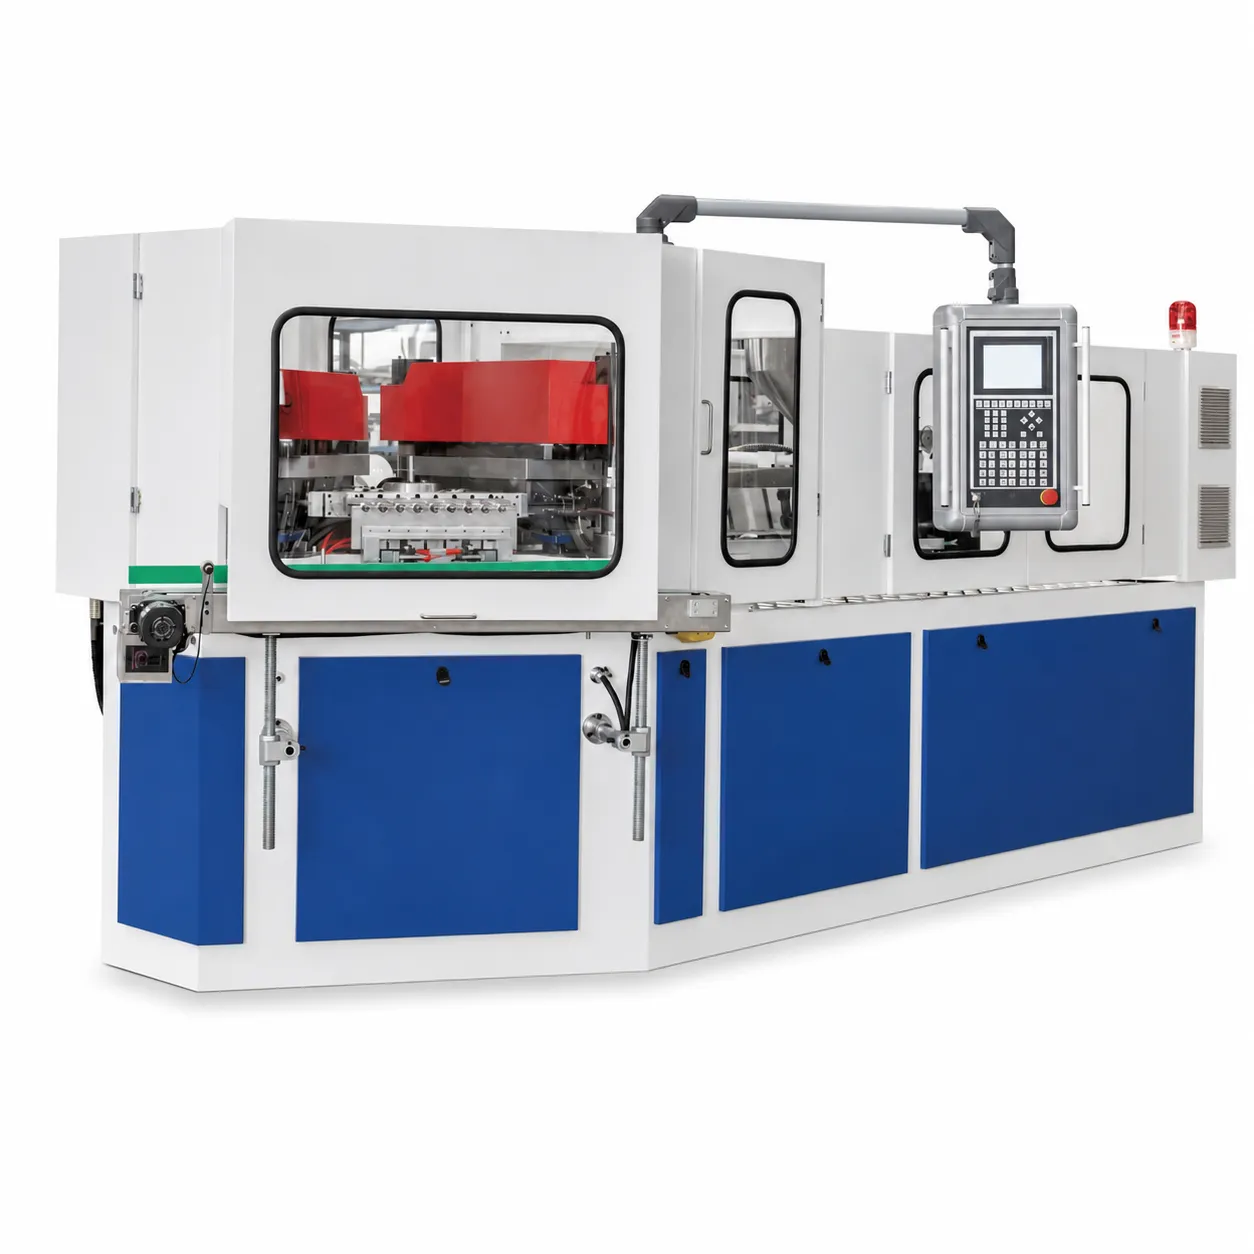
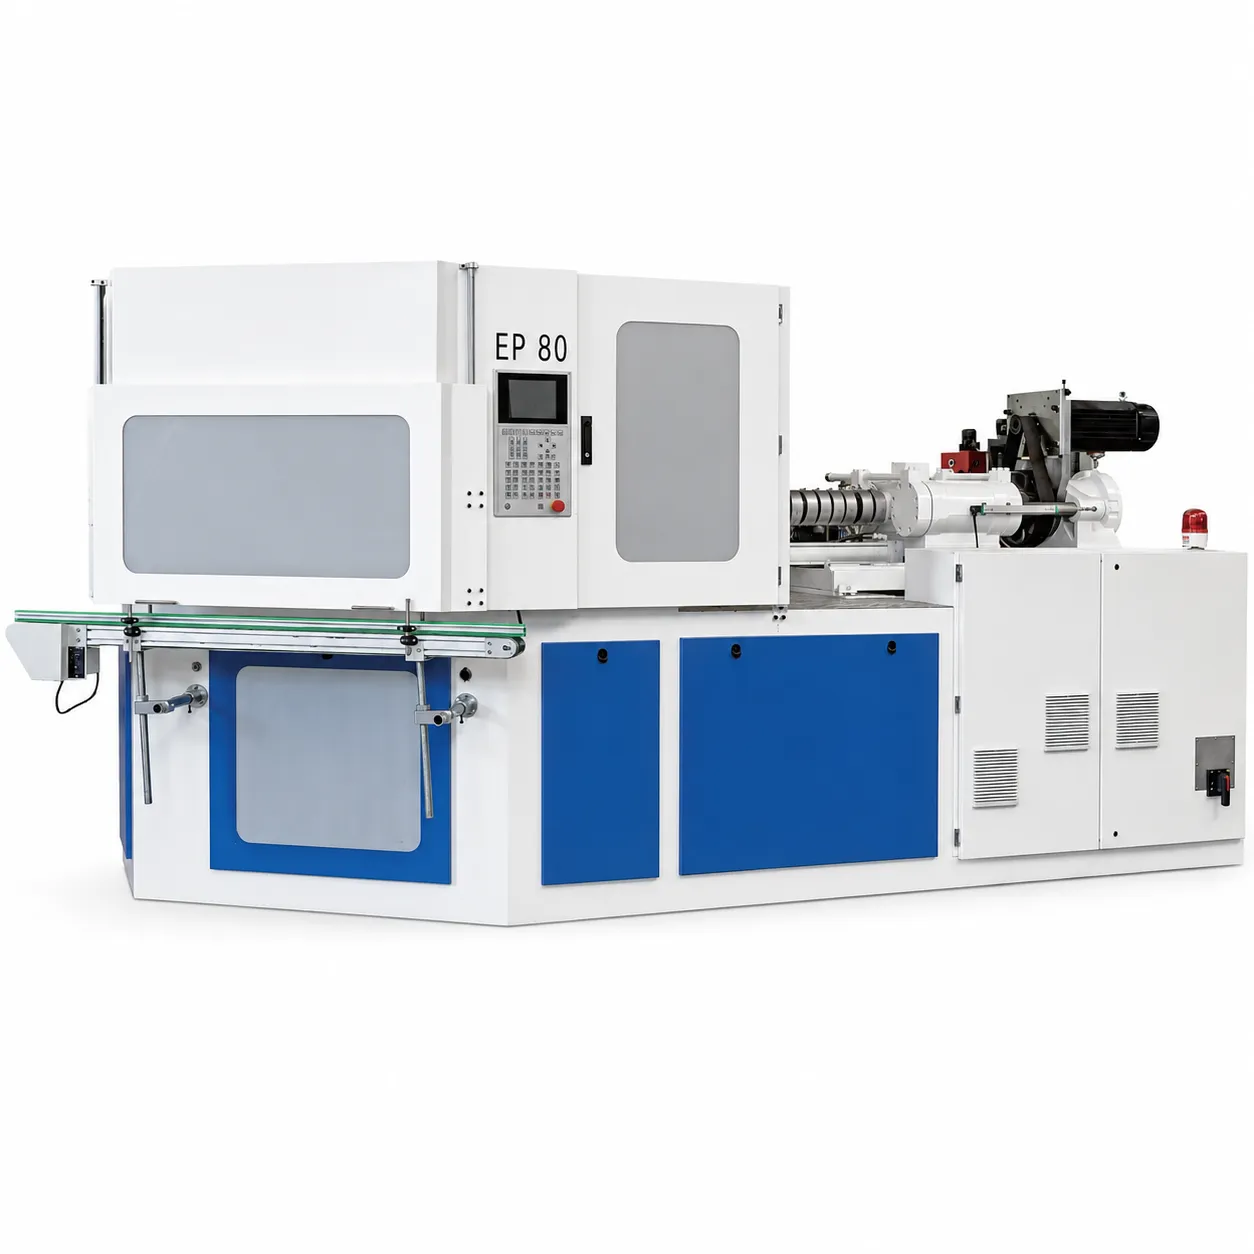
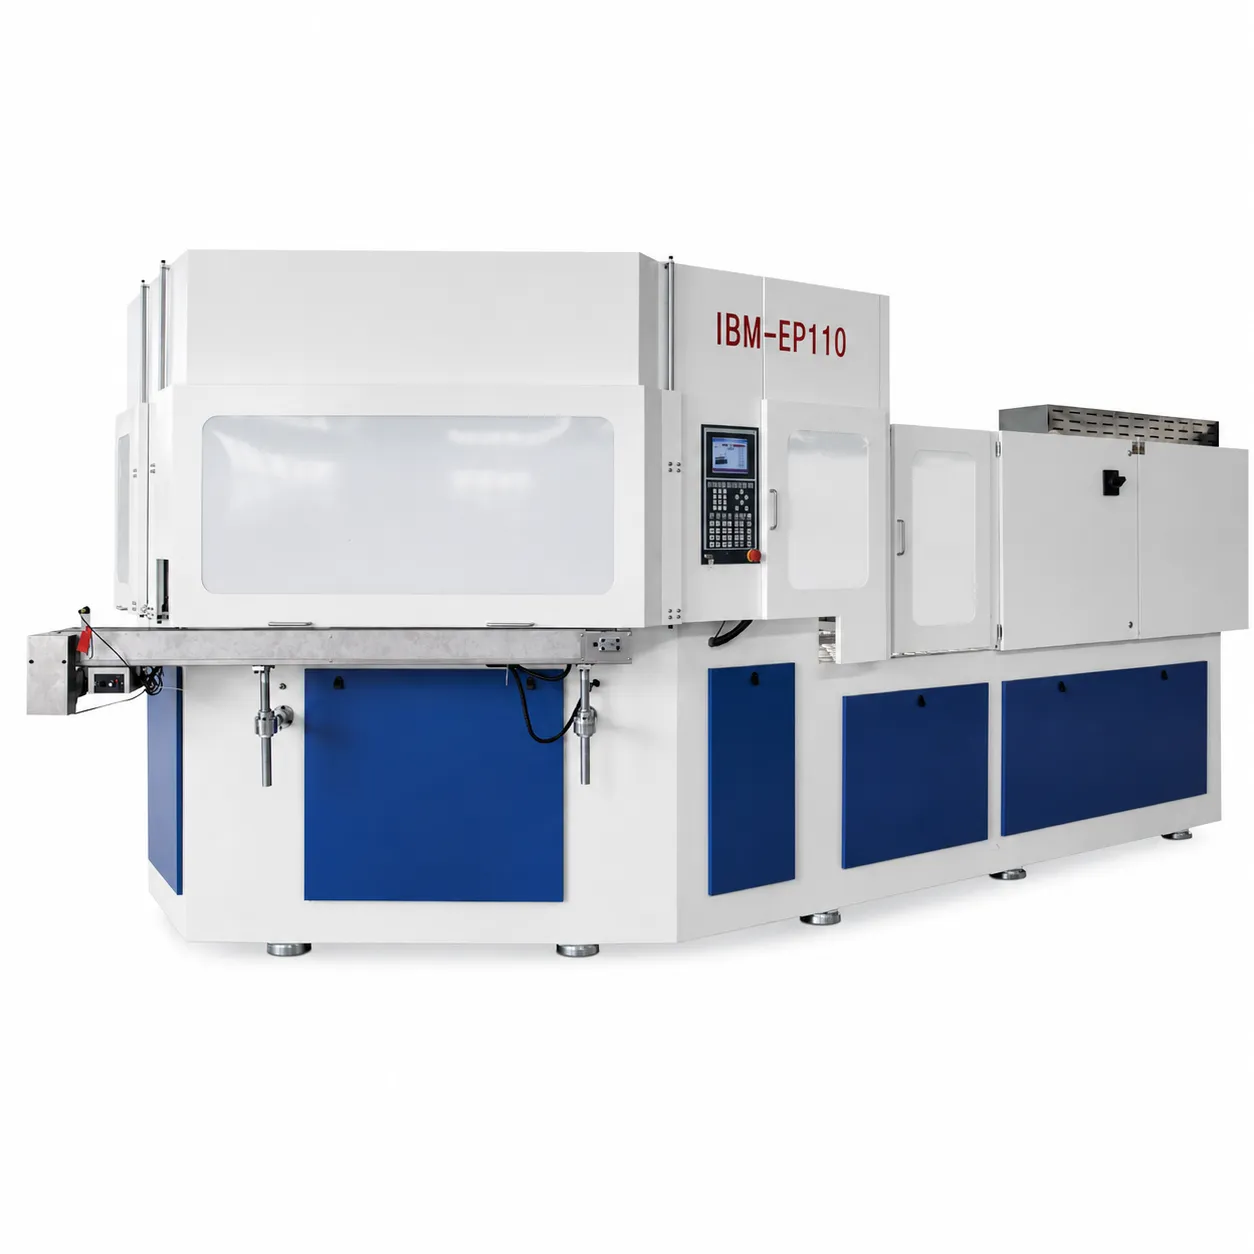
Seria maszyn Ever-Power EP-IBM
Sześć maszyn IBM o sile zacisku od 40 kN do 135 kN, obsługujących opakowania produktów farmaceutycznych, kosmetycznych i specjalistycznych chemikaliów na rynkach globalnych

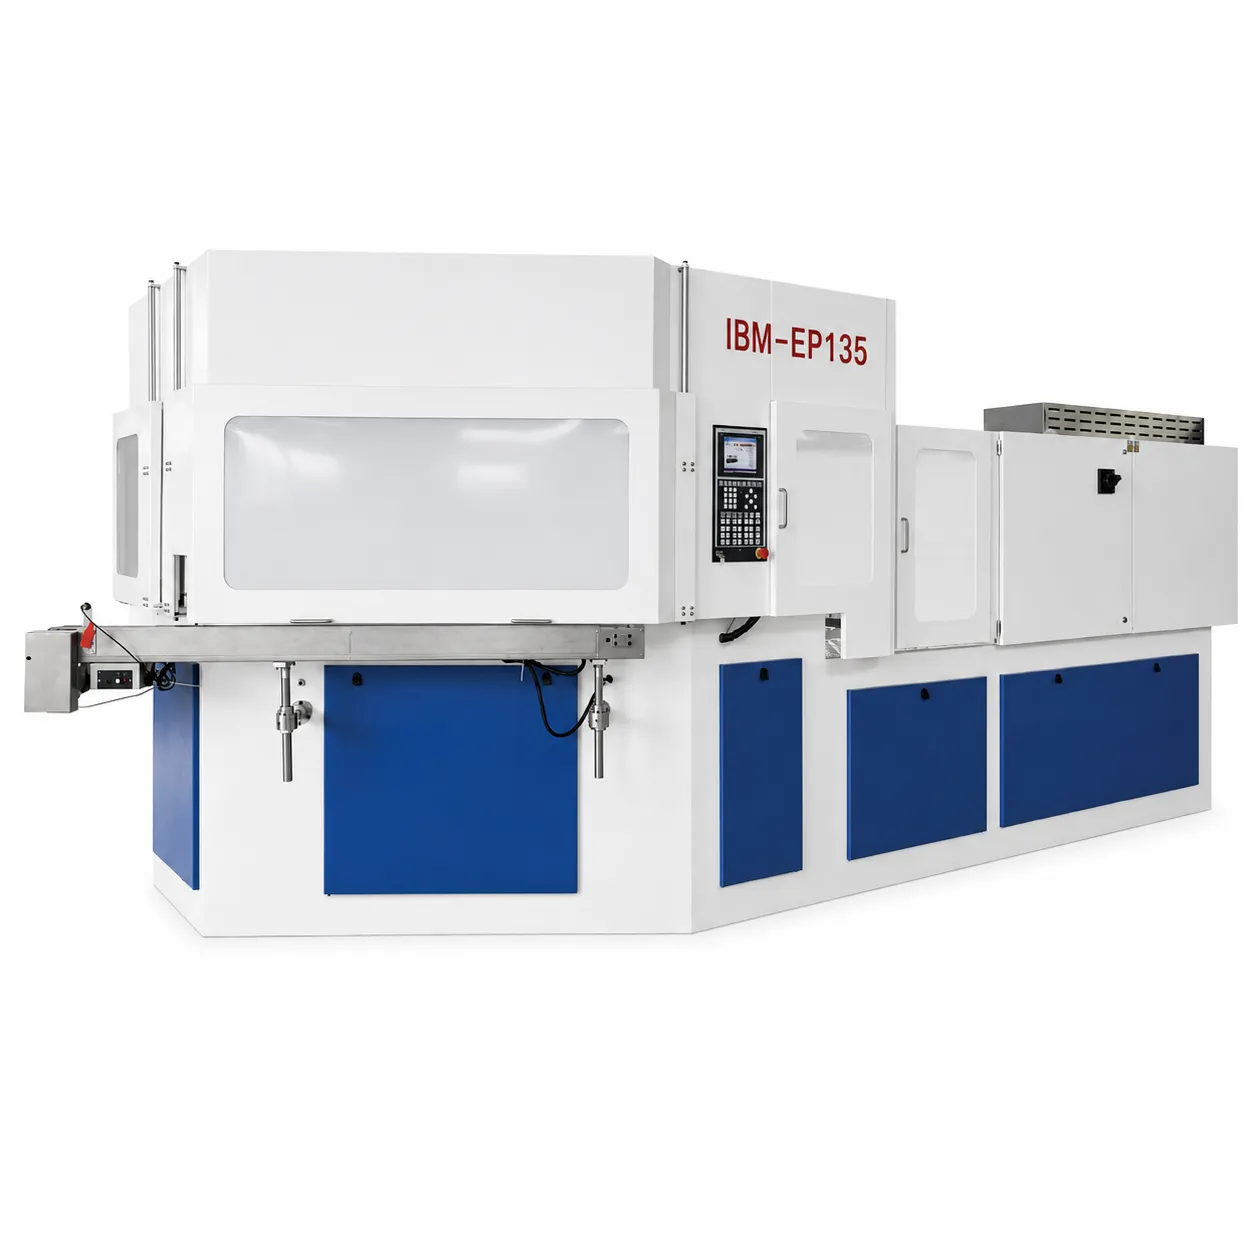
IBM czy ISBM: Praktyczne ramy decyzyjne
Użyj specyfikacji kontenera do sterowania wyborem procesu — nigdy odwrotnie
Nie jesteś pewien, czy Twoja aplikacja potrzebuje IBM czy ISBM?
Prześlij nam rysunek swojego kontenera, specyfikację materiałową i docelową objętość. Nasi inżynierowie zarekomendują odpowiedni proces i odpowiednią maszynę z naszej oferty IBM i ISBM, a także przedstawią wycenę bezpośrednio u producenta w ciągu 48 godzin — bezpłatnie.
Często zadawane pytania
Porównania techniczne w tym artykule opierają się na doświadczeniu inżynieryjnym Ever-Power oraz standardowych danych dotyczących charakterystyki procesów. Zalecenia dotyczące przydatności do konkretnych zastosowań mają charakter ogólny — konkretne zastosowania należy zawsze oceniać na podstawie rysunków kontenerów i specyfikacji materiałowych. Kontakt sprzedaż@isbmmolding.com lub odwiedź naszą strona kontaktowa aby uzyskać porady inżynieryjne dotyczące konkretnych zastosowań.


