
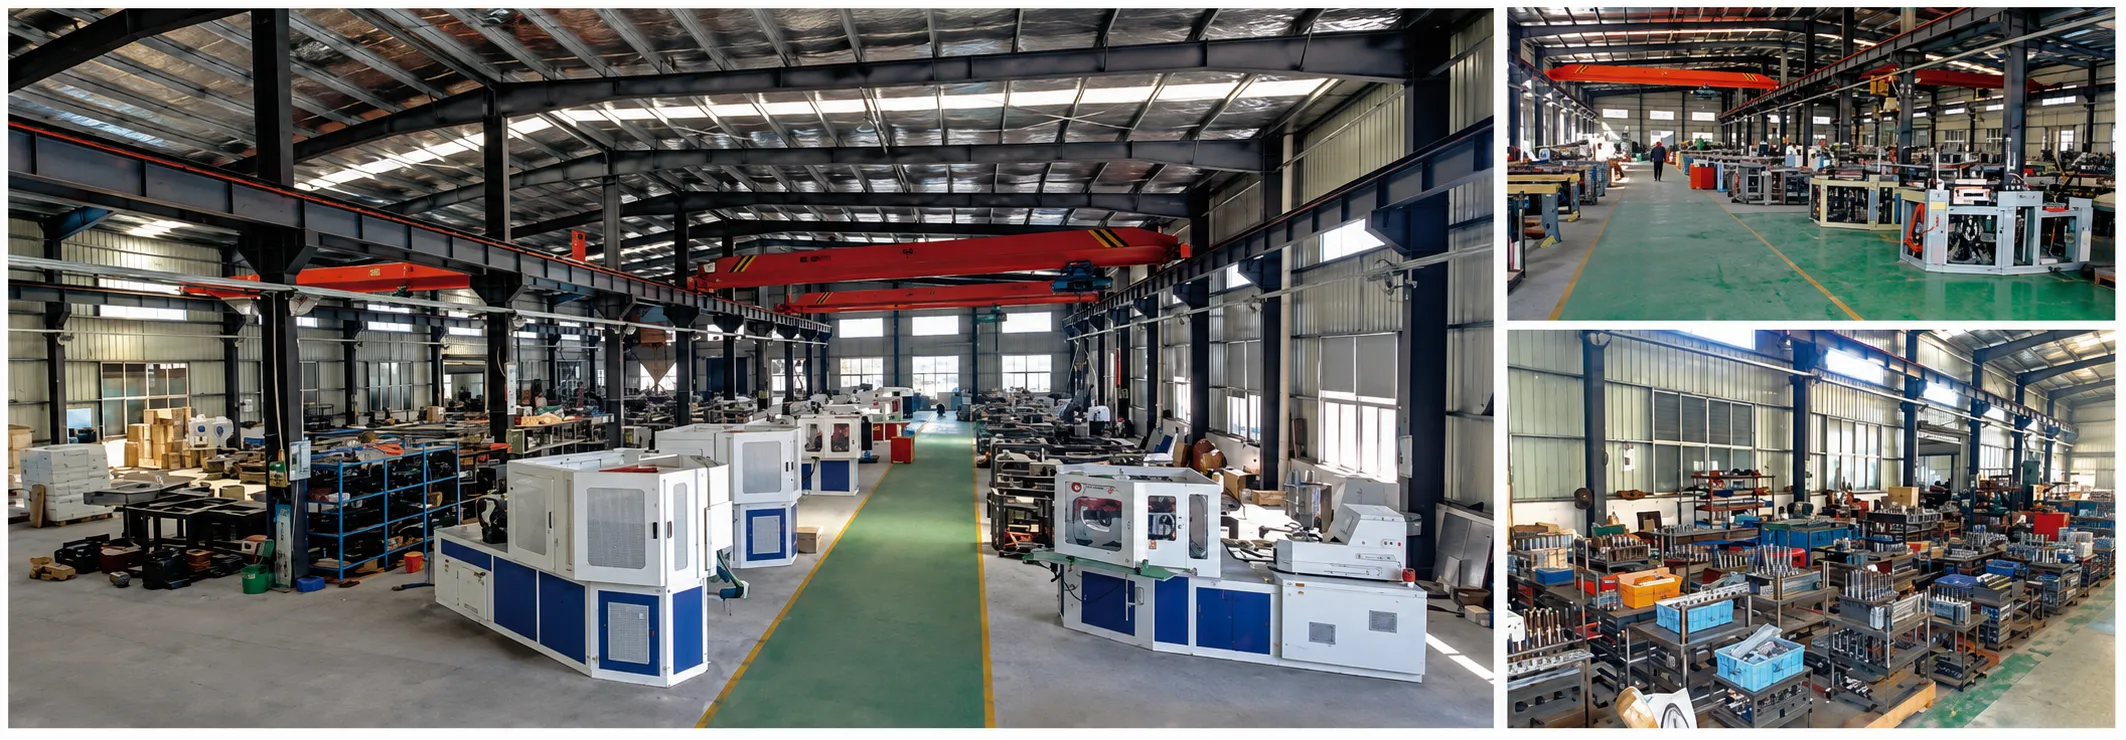
Spritzblasformen (IBM) und Spritzstreckblasformen (ISBM) sind beides einstufige Herstellungsverfahren für Kunststoffbehälter, die mit dem Spritzgießen beginnen. Beide Verfahren produzieren Behälter ohne Trennlinien am Korpus und mit präziser Gewindegeometrie am Hals. Sie finden breite Anwendung in der Pharma-, Kosmetik- und Lebensmittelverpackungsindustrie. Trotz der scheinbaren Namensähnlichkeit handelt es sich um grundverschiedene Verfahren, die strukturell und optisch unterschiedliche Behälter erzeugen – geeignet für verschiedene Anwendungen, Materialien und wirtschaftliche Produktionsbedingungen.
Die Verwechslung der beiden Verfahren ist verständlich. Beide werden mitunter als „Einstufen-Blasformen“ bezeichnet. Beide nutzen eine Rotationsmaschinenarchitektur. Bei beiden wird ein Vorformling eingespritzt und anschließend zu einem fertigen Behälter aufgeblasen. Der entscheidende Unterschied liegt im Vorgang zwischen Einspritzen und Blasen – und dieser Unterschied hat tiefgreifende Auswirkungen auf die physikalischen Eigenschaften des hergestellten Behälters.
Dieser Leitfaden erläutert die technischen Unterschiede zwischen IBM und ISBM, verdeutlicht, welches Verfahren welchen Behältertyp erzeugt, identifiziert die Anwendungsbereiche, in denen die jeweilige Wahl richtig ist, und beschreibt die Ever-Power-Maschinenreihe, die beide Technologien abdeckt.
Der eine Unterschied, der alles verändert
Beide Verfahren spritzen eine Vorform ein und blasen eine Flasche auf. Der Unterschied liegt darin, ob ein Streckstab verwendet wird – und diese eine technische Entscheidung bestimmt alles über den fertigen Behälter.
So funktioniert der IBM-Prozess: Station für Station
Die IBM-Maschine mit drei Stationen durchläuft die Vorgänge Einspritzen, Blasen und Auswerfen in einem kontinuierlichen Zyklus.
An Station 1 wird geschmolzenes Harz um einen Präzisionskernstab eingespritzt, um den Vorformling zu formen. Der Kernstab definiert die Innenbohrung des Behälterhalses und gewährleistet so eine Gewindegenauigkeit, die beim Extrusionsblasformen nicht erreicht werden kann. An Station 2 wird der Kernstab – der den thermisch aktiven Vorformling noch enthält – in den Blasformhohlraum eingeführt. Druckluft strömt durch den Kernstab und bläst den Vorformling gegen die gekühlte Blasformoberfläche, um den fertigen Behälter zu formen. An Station 3 fährt der Kernstab zurück, und der fertige Behälter wird von einer Auswerferplatte ausgeworfen. Alle drei Vorgänge laufen in jedem Maschinenzyklus gleichzeitig ab.
Der Kernstab verbleibt während des gesamten Transports zur Blasstation im Vorformling, erhält die innere Halsgeometrie aufrecht und dient beim Blasformen als Dorn. Dieser kontinuierliche Kernstabkontakt ist der technische Grund dafür, dass IBM-Behälter keine innere Trennlinie aufweisen und im Vergleich zu allen extrusionsbasierten Blasformverfahren eine konstant höhere Gewindegenauigkeit am Hals bieten.

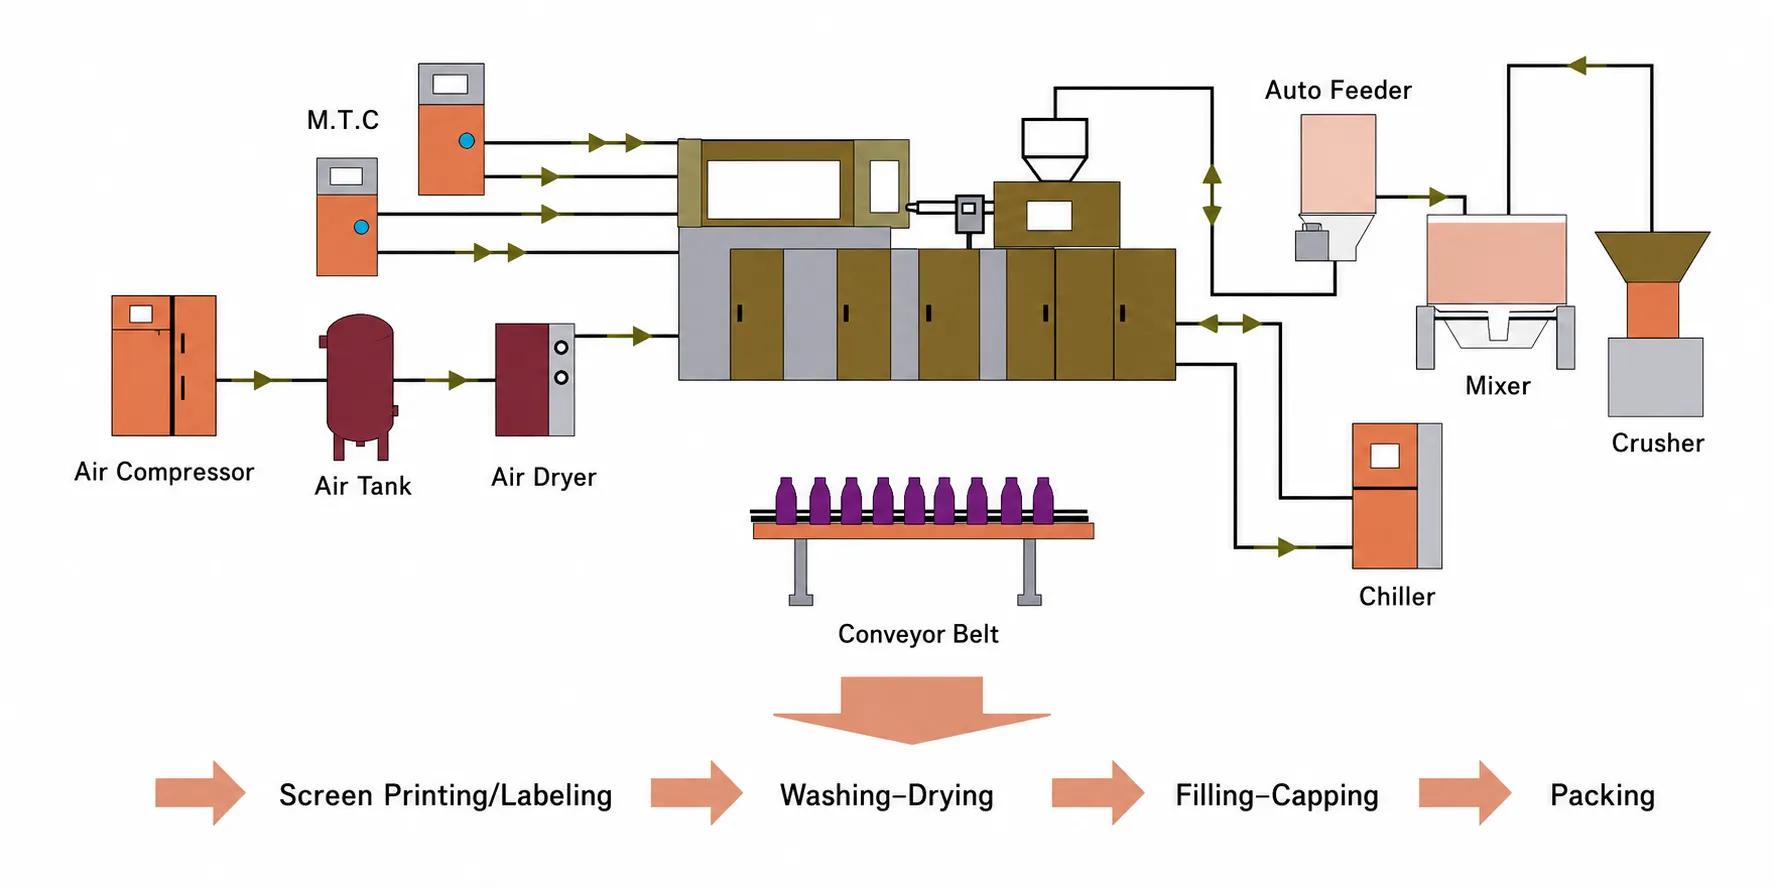
IBM-Produktionslinienkomponenten
Eine vollständige IBM-Produktionslinie integriert mehrere vorgelagerte und nachgelagerte Komponenten um die Kernmaschine herum.
Die IBM-Maschine selbst ist das zentrale Element, doch für eine gleichbleibende Produktion in pharmazeutischer Qualität muss die umgebende Produktionslinie korrekt spezifiziert sein. Vorgelagert entfernt ein Trichtertrockner die Restfeuchte aus dem Harz auf den für jedes Material erforderlichen Wert – PP benötigt typischerweise 2 bis 4 Stunden bei 80 Grad Celsius, während Materialien mit höherer Hygroskopizität kontrolliertere Trocknungsprotokolle erfordern. Ein Formtemperaturregler hält die Blasformkavität auf einer konstanten Oberflächentemperatur und gewährleistet so eine reproduzierbare Behältergeometrie über lange Produktionsläufe hinweg.
Im weiteren Produktionsablauf transportiert ein Fördersystem die fertigen Behälter zu den Inspektions-, Zähl- und Verpackungsstationen. In der pharmazeutischen Produktion überprüfen Inline-Bildverarbeitungssysteme die Behälterabmessungen, kontrollieren auf Verunreinigungen und bestätigen den korrekten Verschluss vor dem Verpacken. Ever-Power berät Sie gerne zu kompletten Produktionslinienlayouts und der Integration von Peripheriegeräten in jedes IBM-Maschinenmodell.
IBM vs. ISBM: Vergleich der Containereigenschaften
Die Unterschiede in den physikalischen Eigenschaften sind messbar, signifikant und direkt relevant für Entscheidungen bezüglich der Verpackungsspezifikation.
Wird PET ohne Streckung eingespritzt und abgekühlt, verfestigen sich die Molekülketten in einer zufälligen, amorphen Anordnung. Die Behälterwand ist relativ schwach, leicht trüb und weist eine mäßige Gasbarrierewirkung auf. Dies ist der IBM-Behälter. Wird PET eingespritzt und anschließend, solange es noch über seiner Glasübergangstemperatur liegt, gestreckt und aufgeblasen, bewirkt die mechanische Energie der Streckung, dass sich die langen Polymerkettenmoleküle gleichzeitig in axialer und Umfangsrichtung ausrichten. Diese ausgerichteten Ketten bilden eine halbkristalline Struktur, die wesentlich fester ist als die amorphe Struktur.
Die praktischen Konsequenzen dieses molekularen Unterschieds zeigen sich in allen Leistungskennzahlen, die Verpackungsingenieure zur Spezifizierung von Behältern verwenden – Zugfestigkeit, Belastbarkeit von oben, Stoßfestigkeit, Sauerstoffbarriere und optische Klarheit sind bei biaxial orientierten ISBM-Behältern im Vergleich zu IBM-Behältern mit gleicher Wandstärke und gleichem Harzgewicht überlegen.
IBM-Formenkonstruktion und -eigenschaften
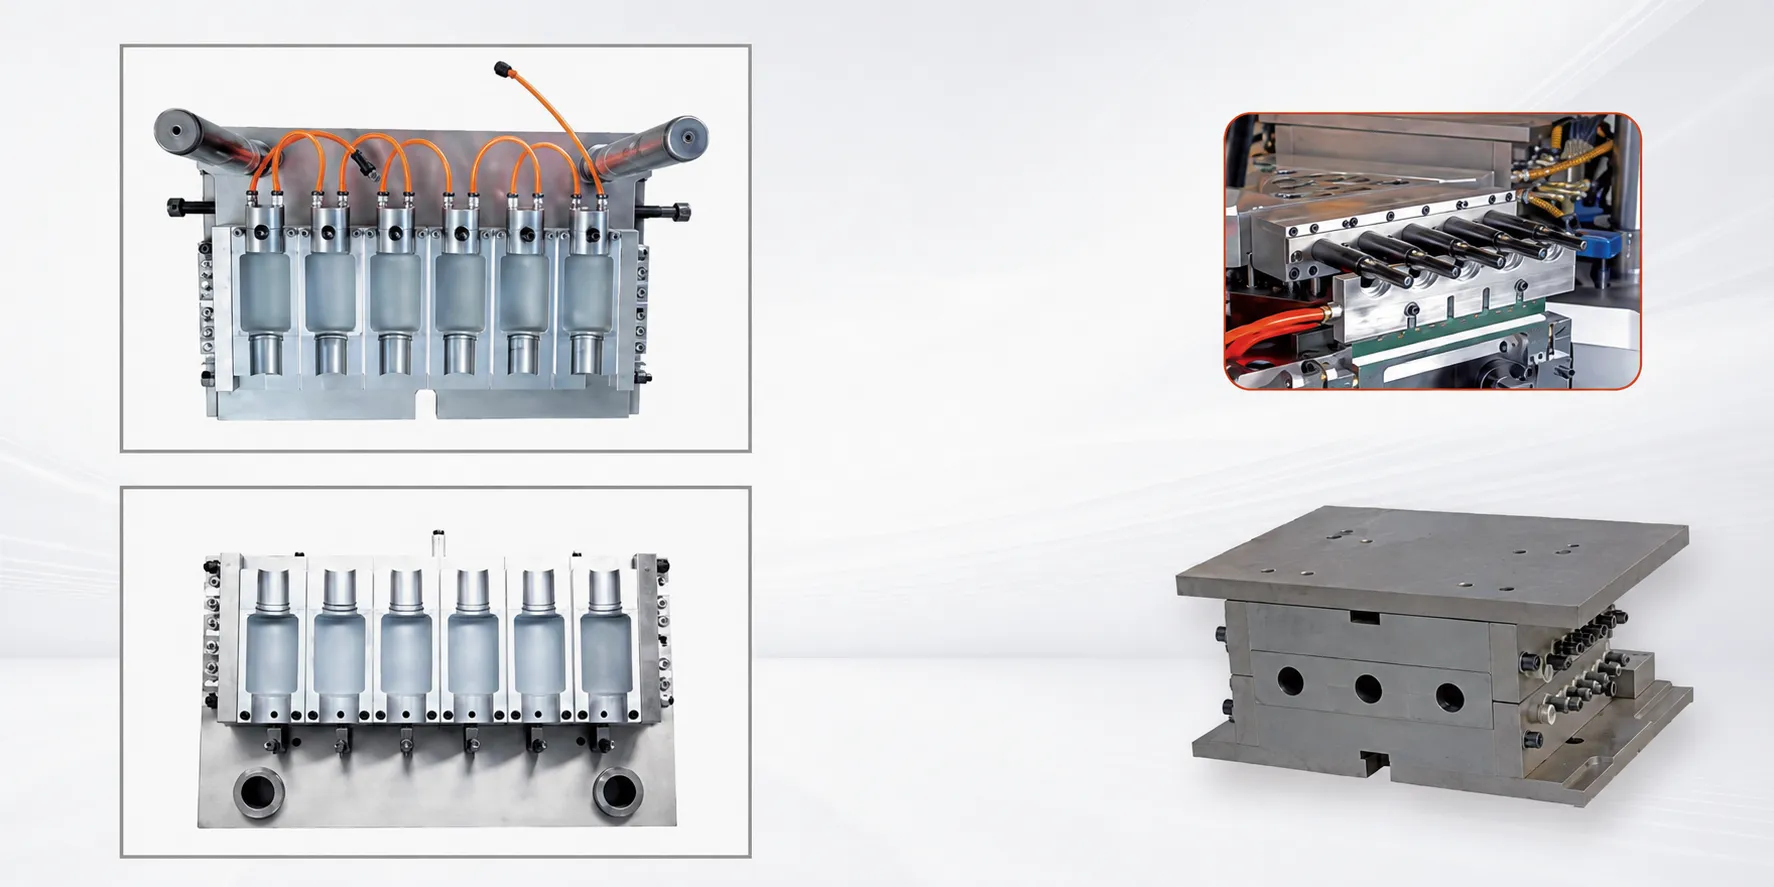
Der IBM-Formensatz besteht aus Spritzgussform, Blasform und Kernstab – drei Elementen, die präzise aufeinander abgestimmt sein müssen.
Der Formhohlraum des Spritzgießwerkzeugs definiert die äußere Geometrie des Vorformlings und, ganz entscheidend, das gesamte Gewindeprofil des fertigen Behälters. Da das Gewinde im Spritzgießverfahren und nicht im Blasformverfahren hergestellt wird, erreichen IBM-Behälter Gewindetoleranzen, die mit dem Extrusionsblasformverfahren nicht realisierbar sind – typischerweise innerhalb von ±0,05 mm des Gewindesteigungsdurchmessers.
Der Kernstab ist der Präzisionsdorn, der die Innenbohrung des Halses definiert. Sein Durchmesser und seine Oberflächenbeschaffenheit bestimmen die Dichtleistung des Verschlusses. Das Material des Kernstabs ist typischerweise H13-Werkzeugstahl mit einer Nitrierbehandlung, um dem abrasiven Verschleiß durch wiederholten Harzkontakt bei den Injektionstemperaturen entgegenzuwirken.
Das Blasformverfahren definiert das äußere Profil des Behälterkörpers. Da der Körper durch Luftdruck und nicht durch Einspritzdruck geformt wird, sind Blasformwerkstoffe weniger wärmeempfindlich als Spritzgussstähle. Ever-Power entwickelt und fertigt IBM-Formsätze im eigenen Haus und gewährleistet dabei die volle Kompatibilität mit allen EP-IBM-Maschinenplattformen.
IBM Applications: Wo der Prozess seine Stärken ausspielt
Die Kombination aus präziser, spritzgegossener Halsformung, trennlinienfreiem Korpus und hoher Kavitation macht das IBM-Verfahren zum dominierenden Verfahren für kleine pharmazeutische und kosmetische Behälter.
Flaschen für pharmazeutische Augentropfen und Nasensprays
Kleines Volumen (1 bis 30 ml), sehr präzise Halsbearbeitung für die Montage von Spitze oder Pumpe erforderlich, Material: PP oder LDPE, hohe Kavitätenzahl. IBMs Fähigkeit, gleichmäßig kleine Behälter mit hoher Kavitätenzahl ohne Trennlinie herzustellen, macht das Verfahren zum Standard in der pharmazeutischen Industrie für diese Kategorie. Die spritzgegossene Halsbohrung weist eine Toleranz von ±0,05 mm im Innendurchmesser auf – eine Spezifikation, die mit Extrusionsblasformen nicht zuverlässig erreicht werden kann.
Kleine Kosmetikfläschchen und Roll-on-Fläschchen
Parfümproben, Roll-on-Flakons, Lippenbalsam-Behälter und kleine Serumfläschchen. IBM fertigt diese mit glatten Oberflächen, ohne Gratbildung und mit präziser Verschlusskompatibilität. Verwendet werden HDPE, PP oder PC in Volumina von 5 bis 100 ml, wobei Maßgenauigkeit und Verschlusspräzision wichtiger sind als optische Klarheit oder Gasdichtigkeit.
Diagnostische Reagenz- und Spezialchemikalien-Ampullen
Diagnostische Reagenzfläschchen, Kontaktlinsenlösungsflaschen, Behälter für Tierarzneimittel und Spezialchemikalienfläschchen. IBM in HDPE oder PP ermöglicht die Herstellung chemikalienbeständiger Behälter mit kontrolliertem Sauerstoffeintritt, die sich für empfindliche Formulierungen eignen, bei denen die biaxiale Orientierung keine zusätzlichen Anforderungen gegenüber amorphem PP oder HDPE stellt.

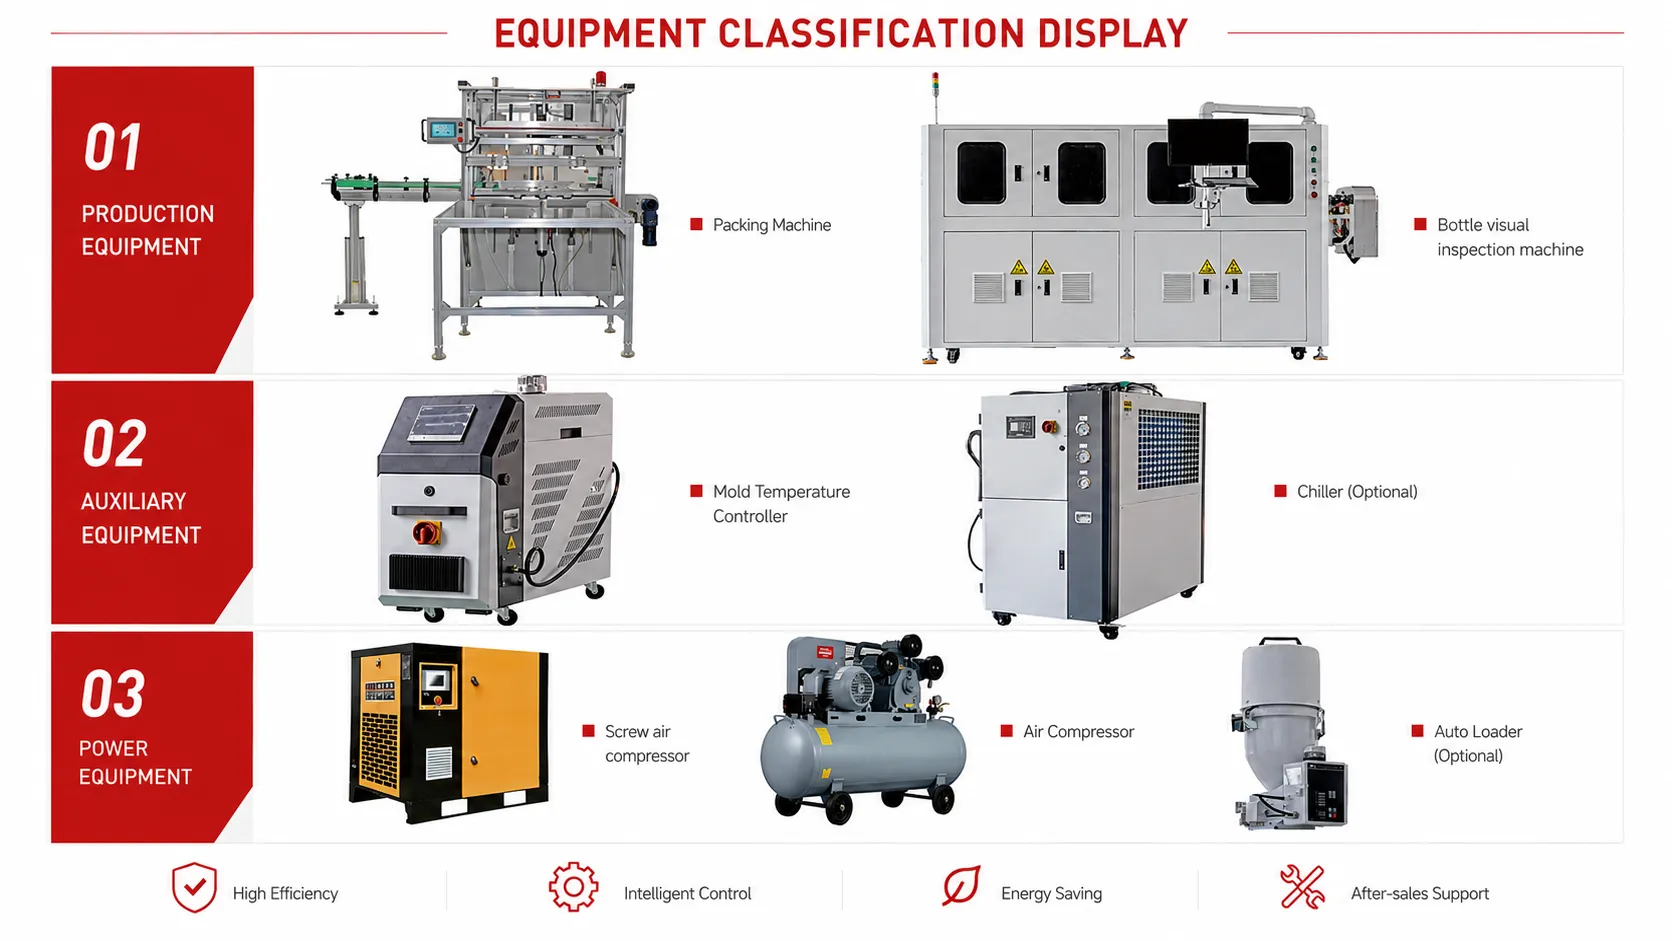
IBM Zusatzausrüstung
Die korrekte Spezifikation der Zusatzausrüstung ist für die Erzielung einer gleichbleibend hohen pharmazeutischen Qualität ebenso wichtig wie die IBM-Maschine selbst.
Eine vollständige IBM-Anlage benötigt einen Harztrichtertrockner, der auf den stündlichen Durchsatz der Maschine ausgelegt ist, einen Formtemperaturregler (MTC) zur Aufrechterhaltung unabhängiger Temperaturzonen für die Spritzguss- und Blasform, einen Kühler zur Kühlung der Blasform mit Wasser von 8 bis 15 Grad Celsius sowie ein Materialfördersystem zur Harzzufuhr vom Lager zum Trichter. Für pharmazeutische Anwendungen kann über der Auswurfstation eine Reinraum-Schnittstellenkabine installiert werden, um Behälter unter Reinluftdruck aufzunehmen.
Im weiteren Produktionsablauf sorgt ein System zur Behälterzählung und -verpackung für die korrekte Behälteranzahl pro Beutel, Karton oder Tray. Bildverarbeitungssysteme überprüfen die Behälterabmessungen und kontrollieren die Ausgabemenge auf Verunreinigungen. Ever-Power berät Sie gerne hinsichtlich des passenden Peripheriegerätepakets für Ihr Produktionsvolumen, Material und Ihre Anwendung.
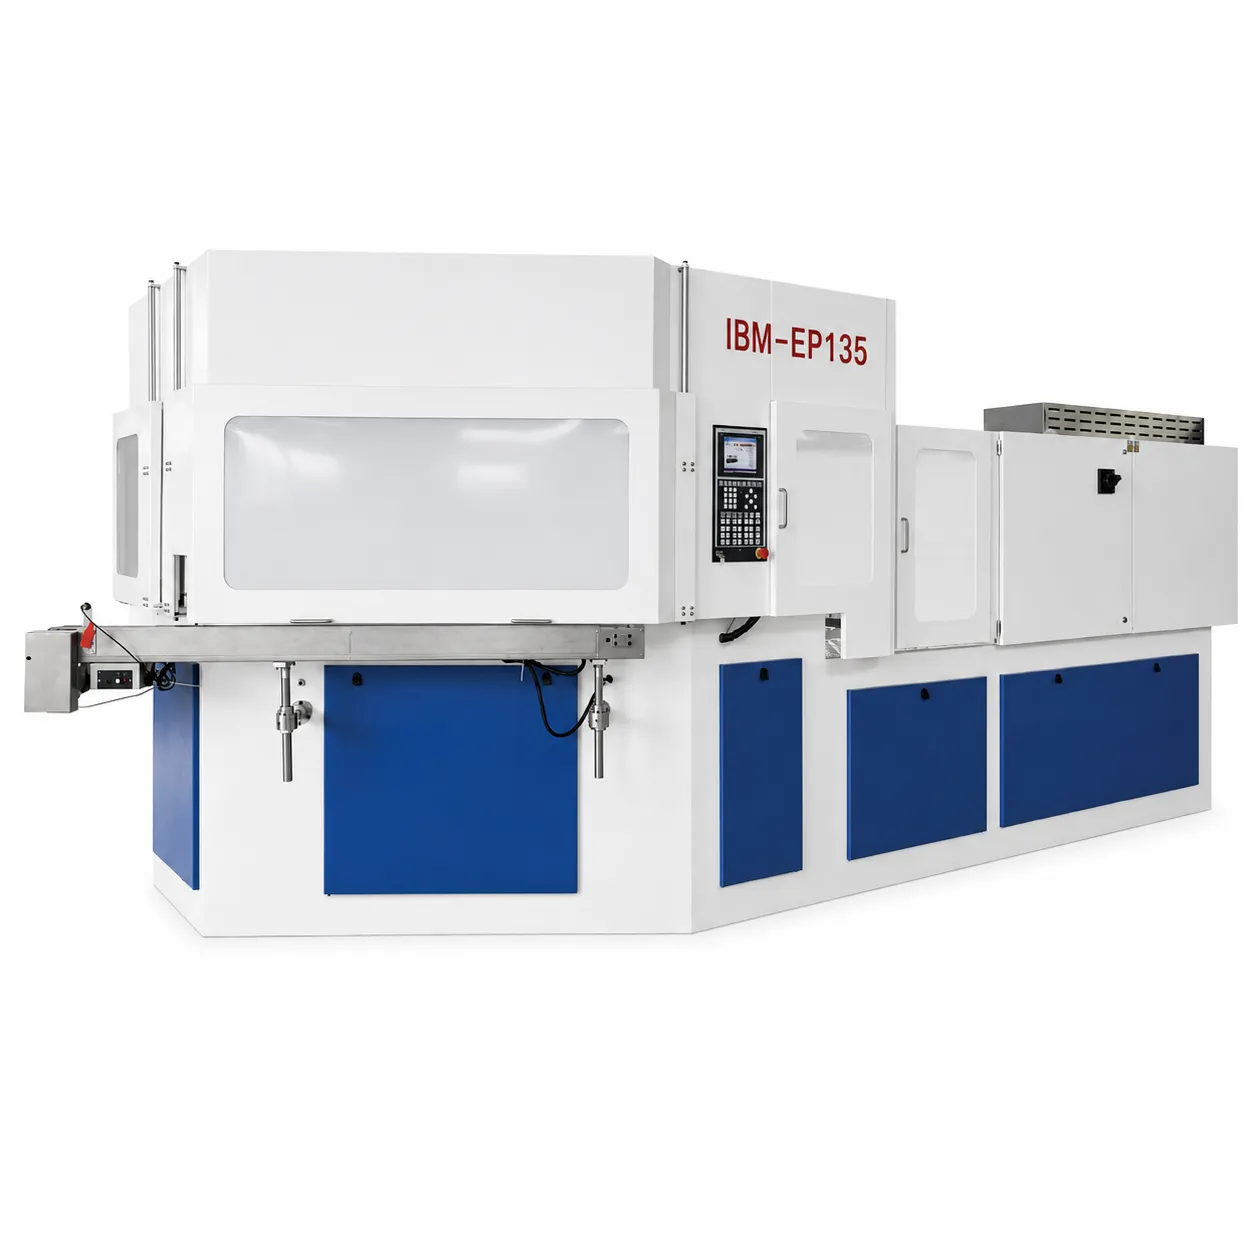
Ever-Power EP-IBM Maschinenserie
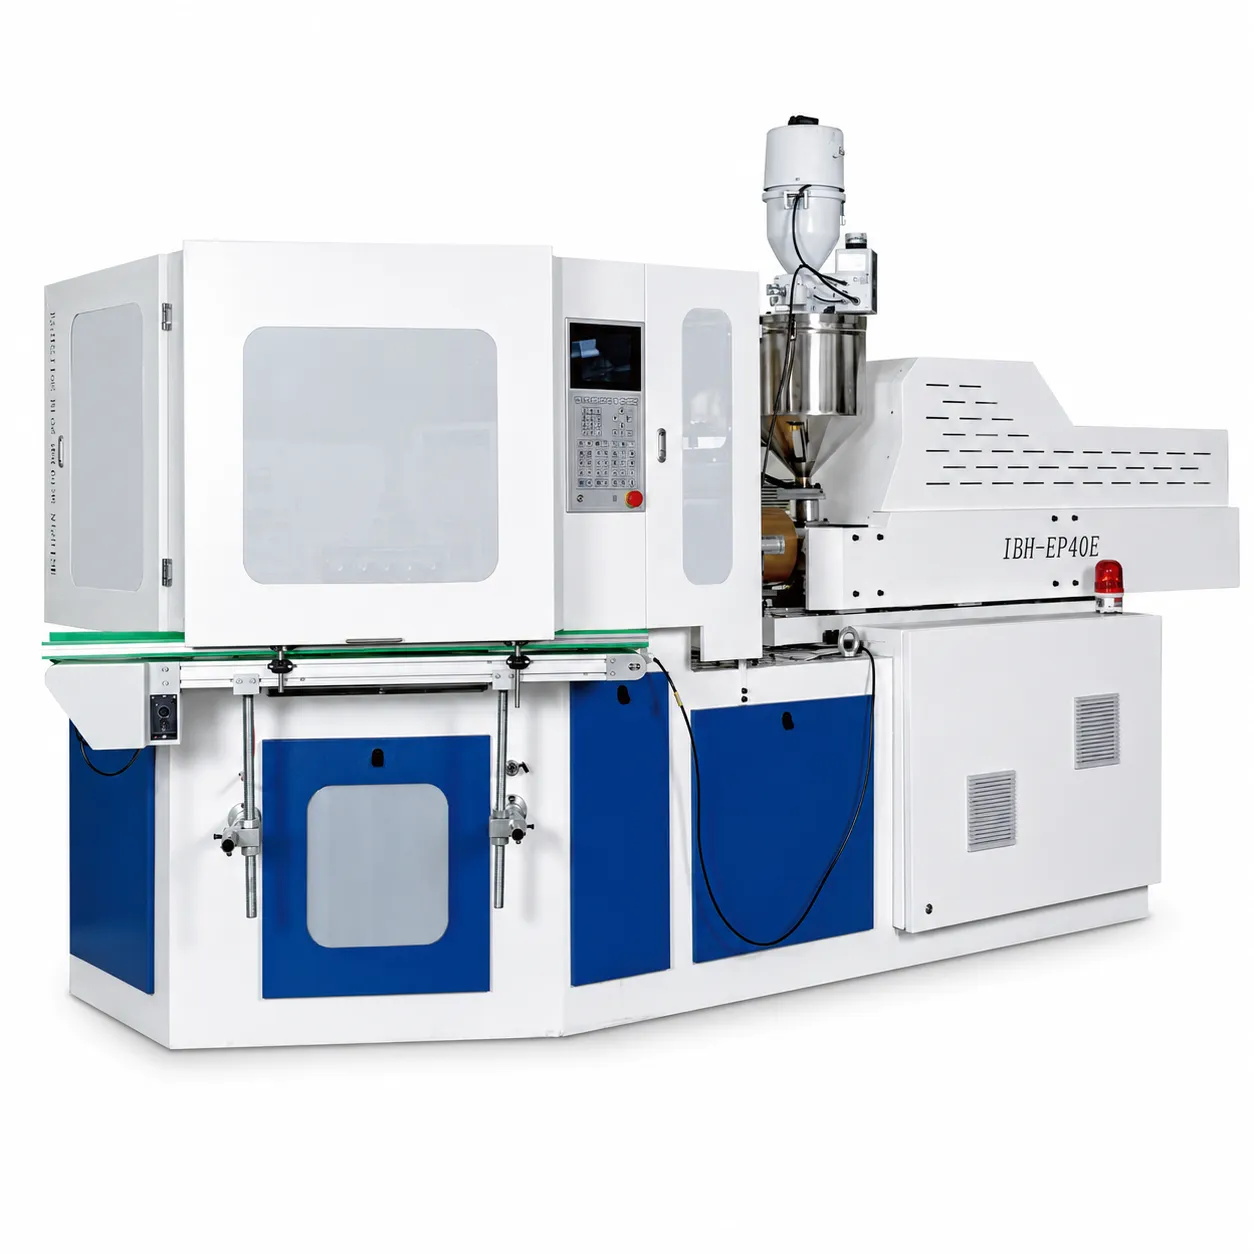
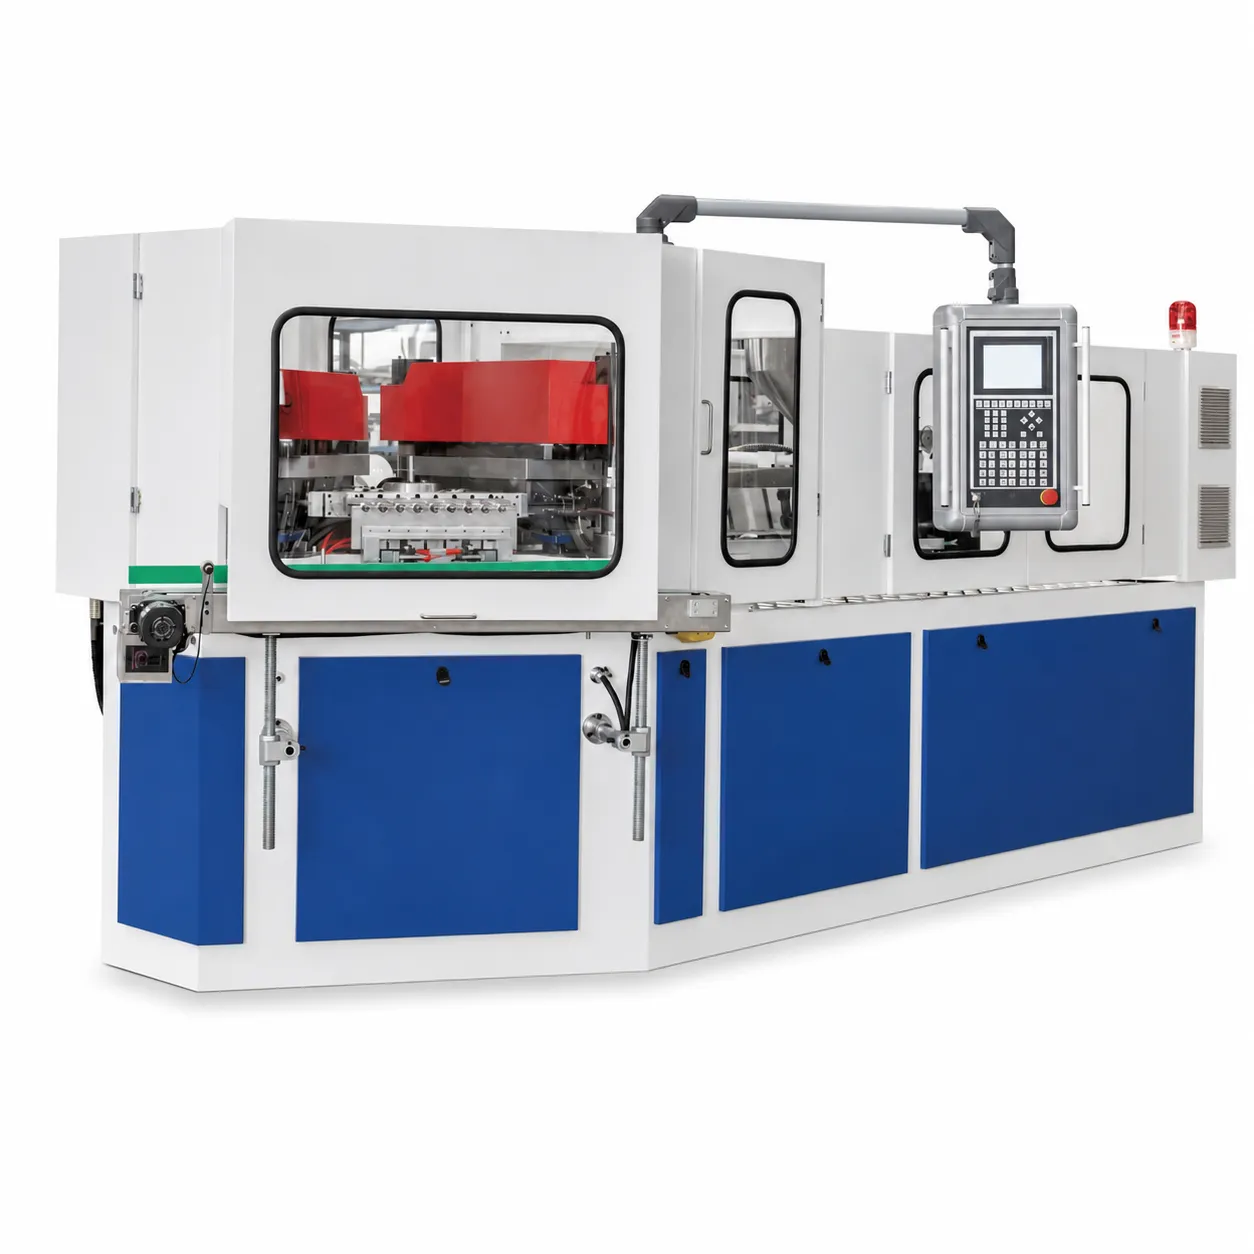
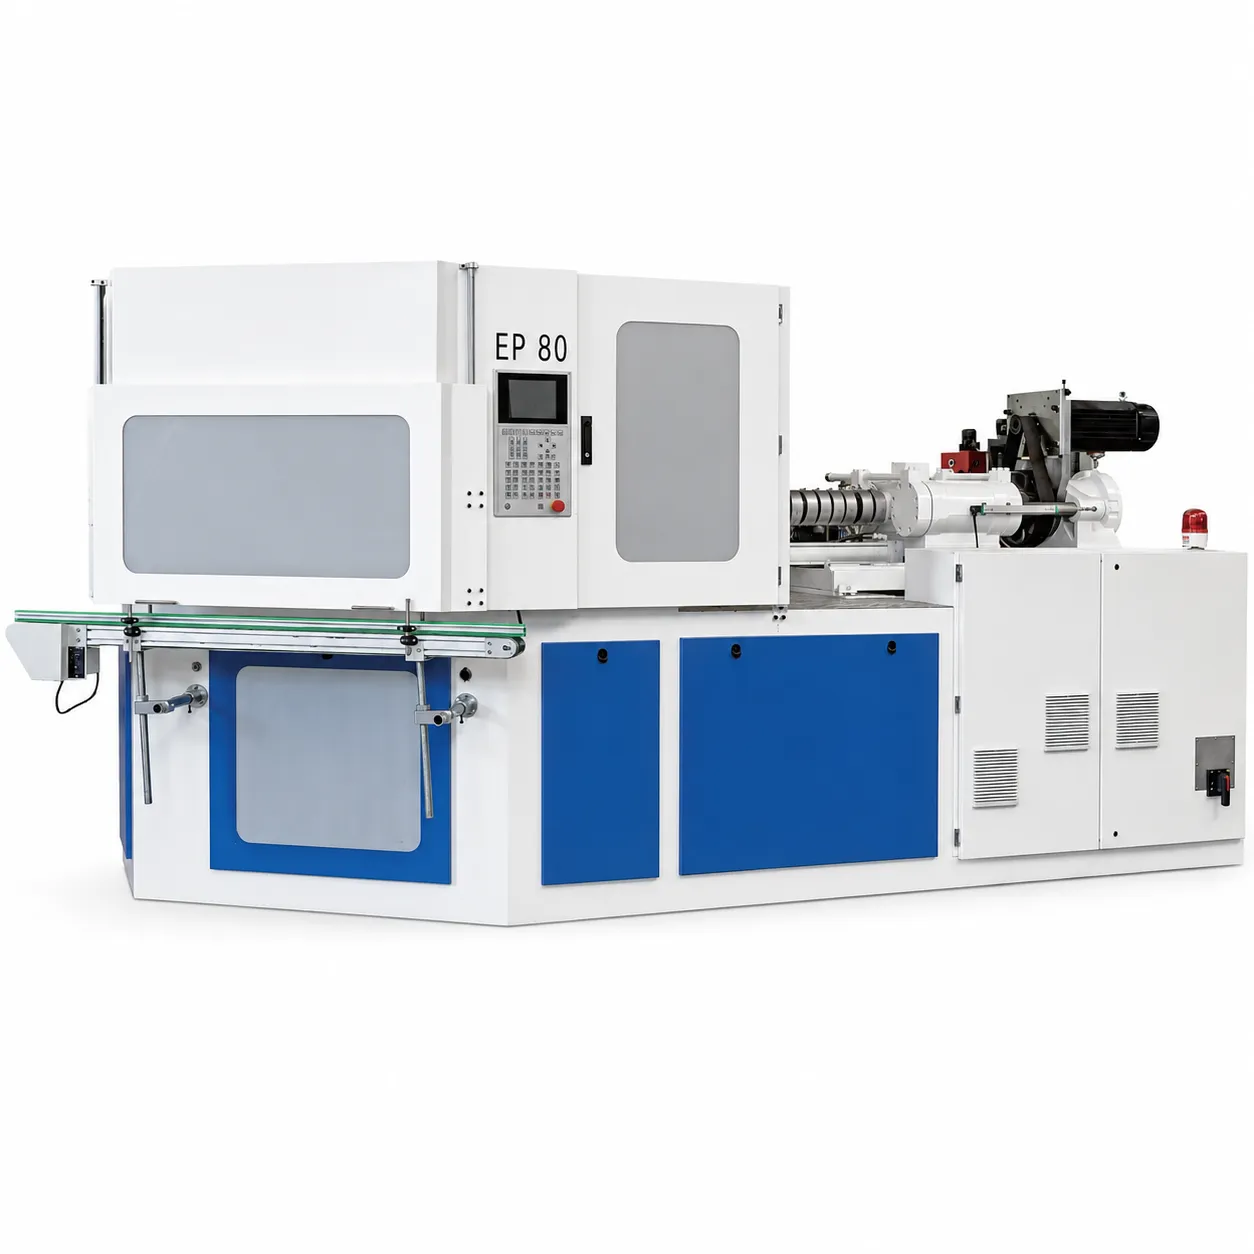
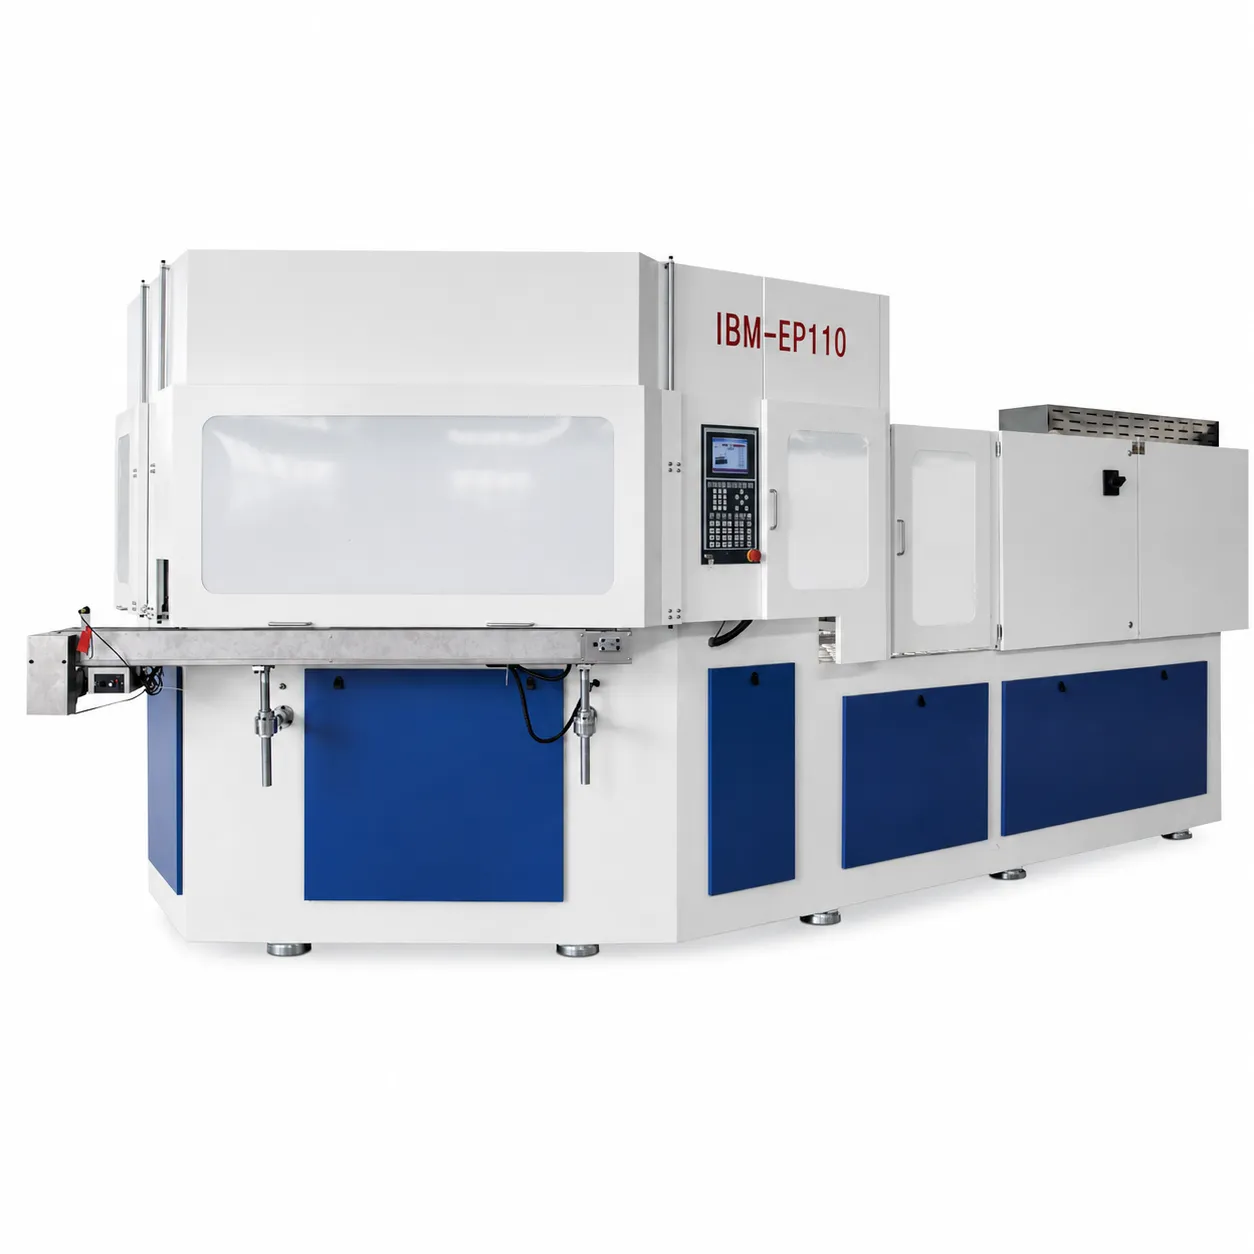
Sechs IBM-Maschinen mit Schließkräften von 40 kN bis 135 kN bedienen die Verpackungsindustrie für Pharmazeutika, Kosmetika und Spezialchemikalien auf globalen Märkten.

IBM oder ISBM: Ein praktischer Entscheidungsrahmen
Die Prozessauswahl wird anhand der Containerspezifikation gesteuert – niemals umgekehrt.
Sie sind sich nicht sicher, ob Ihre Anwendung IBM oder ISBM benötigt?
Senden Sie uns Ihre Behälterzeichnung, die Materialspezifikation und das gewünschte Volumen. Unsere Ingenieure empfehlen Ihnen das passende Verfahren, die geeignete Maschine aus unserem IBM- und ISBM-Sortiment und nennen Ihnen innerhalb von 48 Stunden kostenlos ein Angebot direkt ab Werk.
Häufig gestellte Fragen
Die technischen Vergleiche in diesem Artikel basieren auf der Erfahrung von Ever-Power im Ingenieurwesen und branchenüblichen Prozesscharakterisierungsdaten. Die Empfehlungen zur Anwendungseignung dienen als allgemeine Richtlinie – spezifische Anwendungen sollten stets anhand von Behälterzeichnungen und Materialspezifikationen bewertet werden. Kontakt [email protected] oder besuchen Sie unsere Kontaktseite für anwendungsspezifische technische Beratung.


