
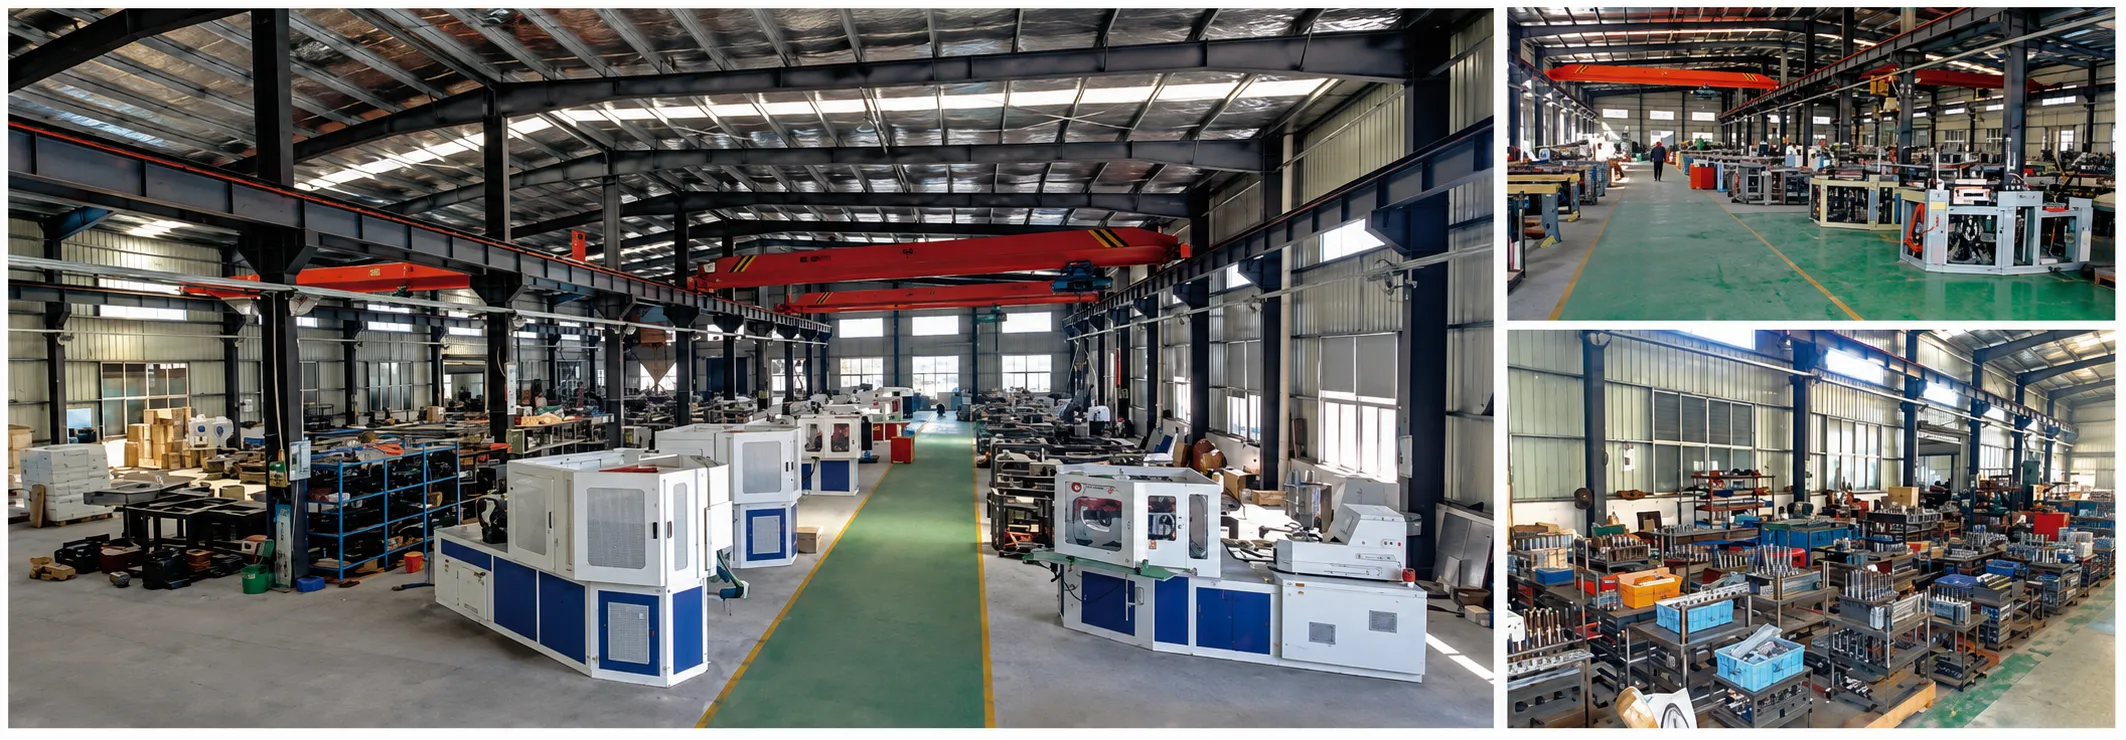
Литье под давлением с выдувом (IBM) и литье под давлением с растяжением (ISBM) — это одноэтапные процессы производства пластиковых контейнеров, начинающиеся с литья под давлением. Оба метода позволяют производить контейнеры без линий разъема на корпусе и с точной геометрией резьбы в горловине. Оба широко используются в фармацевтической, косметической и пищевой упаковке. И несмотря на кажущееся сходство названий, это принципиально разные процессы, которые производят структурно и оптически разные контейнеры — подходящие для разных применений, разных материалов и с разной экономикой производства.
Путаница между этими двумя процессами вполне объяснима. Оба процесса иногда называют «одноэтапным выдувным формованием». В обоих используется роторная станционная архитектура. В обоих случаях заготовка впрыскивается, а затем выдувается в готовую тару. Критическое различие заключается в том, что происходит между впрыском и выдувом, и это различие имеет серьезные последствия для физических свойств производимой тары.
В этом руководстве объясняется инженерное различие между технологиями IBM и ISBM, уточняется, какой процесс производит какой тип контейнеров, определяются области применения, где каждая из них является правильным выбором, и описывается линейка машин Ever-Power, охватывающая обе технологии.
Одно отличие, которое меняет всё.
Оба процесса включают впрыскивание заготовки и выдувание бутылки. Разница заключается в том, используется ли растяжной стержень — и это единственное инженерное решение определяет все характеристики готового контейнера.
Как работает процесс IBM: этап за этапом
Трехстанционный станок IBM вращается, выполняя впрыск, выдувание и выталкивание в одном непрерывном цикле.
На станции 1 расплавленная смола впрыскивается вокруг прецизионного стержня для формирования заготовки. Стержень определяет внутренний диаметр горловины контейнера, гарантируя точность резьбы крышки, недостижимую при экструзионно-выдувном формовании. На станции 2 стержень — все еще несущий термоактивную заготовку — входит в полость выдувной формы. Через стержень подается сжатый воздух, раздувая заготовку и прижимая ее к охлажденной поверхности выдувной формы для формирования готового контейнера. На станции 3 стержень отводится, и готовый контейнер выталкивается с помощью съемной пластины. Все три операции происходят одновременно в каждом машинном цикле.
Сердечник остается внутри заготовки на протяжении всего процесса перемещения к выдувной станции, поддерживая внутреннюю геометрию горловины и выступая в качестве оправки во время выдувания. Этот непрерывный контакт стержня с заготовкой является инженерной причиной отсутствия внутренней линии разъема и неизменно более высокой точности резьбы горловины контейнеров IBM по сравнению со всеми альтернативными методами экструзионного выдувного формования.

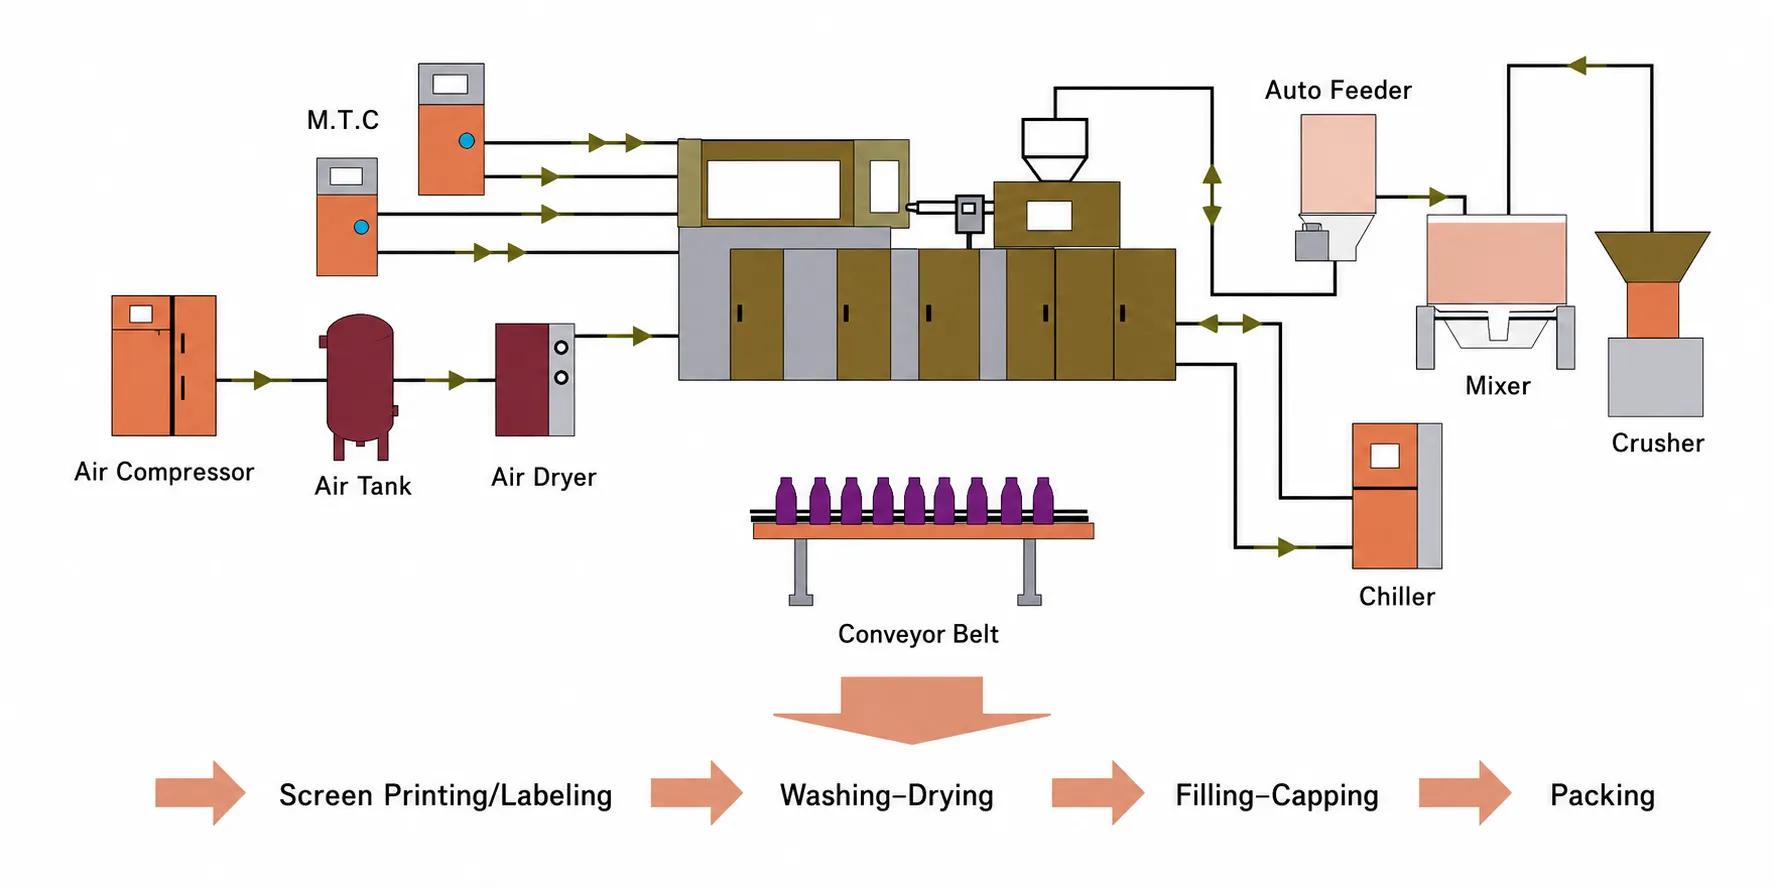
Компоненты производственной линии IBM
Полная производственная линия IBM объединяет несколько компонентов, расположенных на разных этапах производственного процесса, вокруг основной машины.
Сама машина IBM является центральным элементом, но для стабильного производства фармацевтического качества необходимо правильно подобрать параметры окружающей производственной линии. На предыдущем этапе бункерная сушилка удаляет остаточную влагу из смолы до уровней, необходимых для каждого материала — для полипропилена обычно требуется от 2 до 4 часов при температуре 80 градусов Цельсия, в то время как материалы с более высокой гигроскопичностью требуют более контролируемых протоколов сушки. Контроллер температуры пресс-формы поддерживает постоянную температуру поверхности полости выдувной формы, обеспечивая повторяемость геометрии контейнера в течение длительных производственных циклов.
Далее по технологической цепочке конвейерная система перемещает готовые контейнеры на станции контроля, подсчета и упаковки. В фармацевтическом производстве системы визуального контроля на линии проверяют размеры контейнеров, наличие загрязнений и подтверждают плотное прилегание крышки перед упаковкой. Компания Ever-Power может проконсультировать по вопросам компоновки производственных линий и интеграции вспомогательного оборудования с любой моделью станков IBM.
IBM против ISBM: сравнение характеристик контейнеров.
Различия в физических свойствах измеримы, значительны и напрямую влияют на решения, касающиеся спецификаций упаковки.
При впрыскивании и охлаждении ПЭТ без растяжения молекулярные цепи затвердевают в случайном аморфном расположении. Стенка контейнера относительно слабая, несколько мутная и обладает умеренными газобарьерными свойствами. Это контейнер типа IBM. Когда ПЭТ впрыскивается, а затем растягивается и выдувается, оставаясь при этом выше температуры стеклования, механическая энергия растяжения заставляет длинные молекулы полимерных цепей одновременно выравниваться как в осевом, так и в кольцевом направлениях. Эти выровненные цепи образуют полукристаллическую структуру, которая принципиально прочнее аморфной структуры.
Практические последствия этого молекулярного различия видны во всех показателях производительности, которые инженеры-упаковщики используют при выборе контейнеров: прочность на разрыв, прочность при верхней нагрузке, ударопрочность, кислородный барьер и оптическая прозрачность — все эти параметры превосходят показатели контейнеров ISBM с двуосной ориентацией по сравнению с контейнерами IBM эквивалентной толщины стенок и массы смолы.
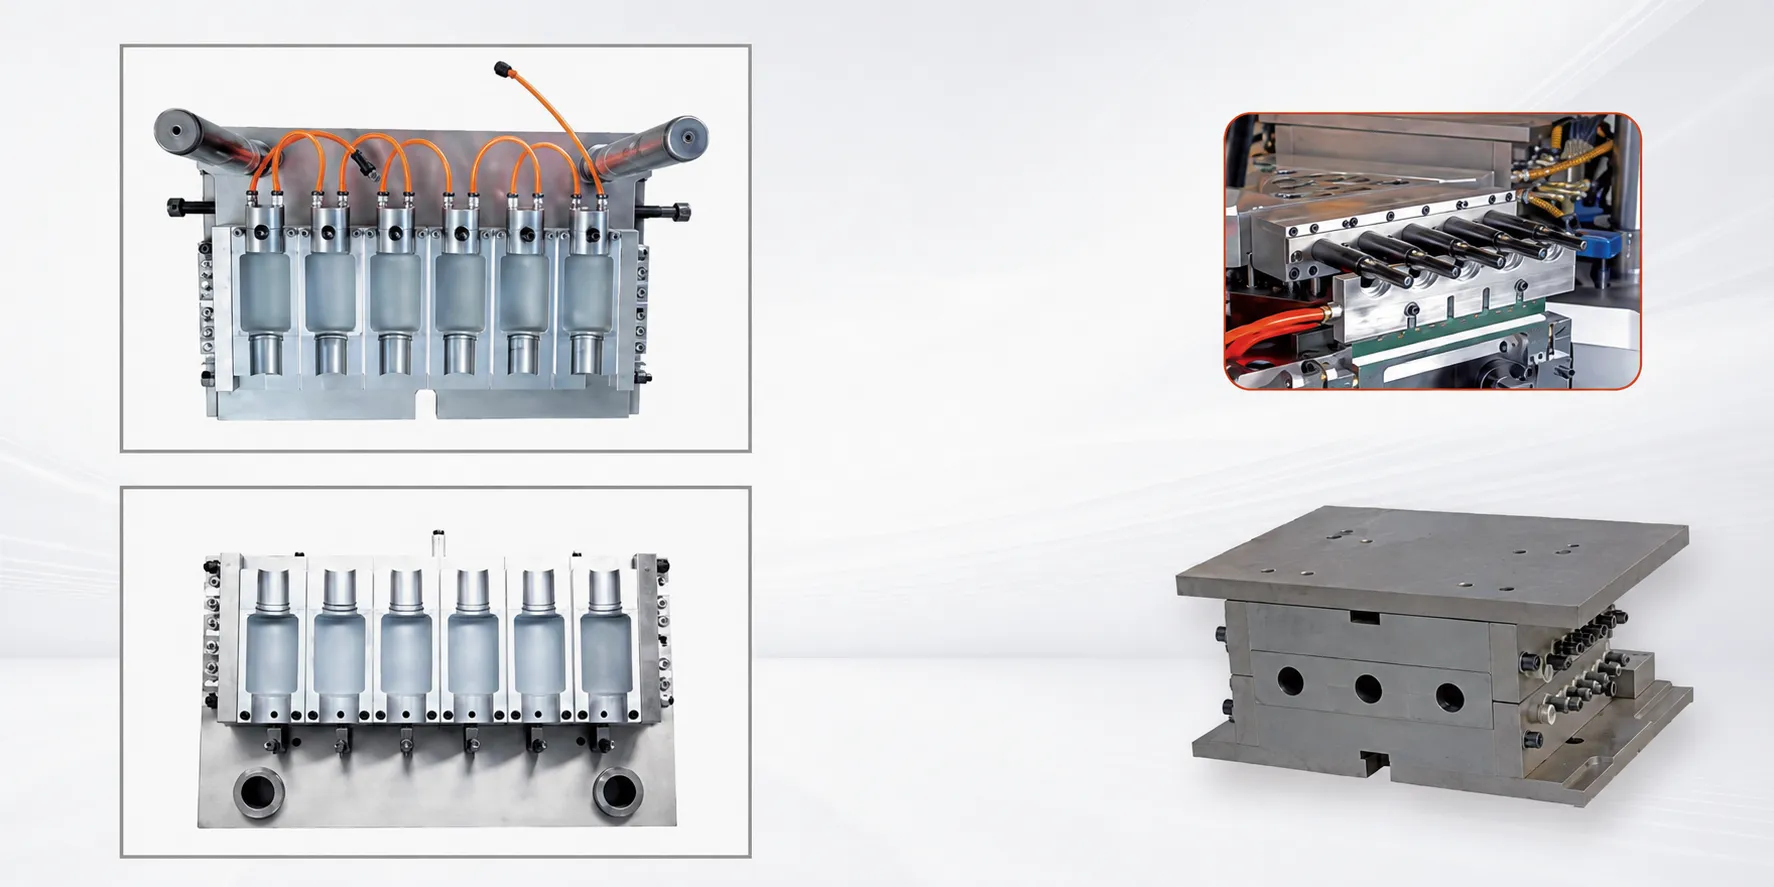
Конструкция и характеристики пресс-форм IBM
Комплект пресс-форм IBM состоит из литьевой формы, выдувной формы и стержня-стержня — трех элементов, которые должны работать в точном соответствии размеров.
Полость литьевой формы определяет внешнюю геометрию заготовки и, что особенно важно, полный профиль резьбы горловины готового контейнера. Поскольку резьба горловины формируется методом литья под давлением, а не выдувным формованием, контейнеры IBM обеспечивают допуски на резьбу горловины, недостижимые при экструзионно-выдувном формовании — обычно с точностью до ±0,05 мм по диаметру шага резьбы.
Сердечник представляет собой прецизионную оправку, определяющую внутренний диаметр горловины. Его диаметр и качество обработки поверхности определяют герметичность заглушки. В качестве материала для стержня обычно используется инструментальная сталь H13 с азотированием поверхности для защиты от абразивного износа, возникающего при многократном контакте со смолой при температурах впрыска.
Выдувная форма определяет внешний профиль корпуса контейнера. Поскольку корпус формируется под давлением воздуха, а не под давлением впрыска, материалы для выдувных форм могут быть менее требовательными к тепловым характеристикам, чем стали для литьевых форм. Компания Ever-Power проектирует и производит комплекты пресс-форм IBM собственными силами, гарантируя полную совместимость со всеми платформами машин EP-IBM.
Приложения IBM: где процесс превосходен.
Благодаря сочетанию точности формовки горловины методом литья под давлением, отсутствия линии разъема и высокой кавитации, технология IBM является доминирующей в производстве небольших фармацевтических и косметических контейнеров.
Флаконы с фармацевтическими глазными каплями и назальными спреями
Малый объем (от 1 до 30 мл), очень точная обработка горловины, необходимая для установки наконечника или помпы, материал: полипропилен (PP) или полиэтилен низкой плотности (LDPE), большое количество полостей. Способность IBM производить однородные небольшие контейнеры с высокой плотностью полостей без линии разъема делает этот процесс стандартным в фармацевтической отрасли для данной категории. Внутренний диаметр горловины, полученный методом литья под давлением, составляет ±0,05 мм — параметр, который невозможно надежно достичь методом экструзионно-выдувного формования.
Небольшие косметические флаконы и роликовые флаконы
Образцы духов, флаконы с роликовым аппликатором, контейнеры для бальзама для губ и небольшие флаконы для сыворотки. Компания IBM производит их с гладкой поверхностью корпуса, без заусенцев и с точной совместимостью с крышками. Изготавливаются из ПЭВП, ПП или ПК объемом от 5 до 100 мл, где точность размеров и герметичность крышки важнее оптической прозрачности или газонепроницаемости.
Флаконы с диагностическими реагентами и специальными химическими веществами
Флаконы для диагностических реагентов, флаконы для растворов для контактных линз, контейнеры для ветеринарных фармацевтических препаратов и флаконы для специальных химических веществ. Использование IBM в полиэтилене высокой плотности (HDPE) или полипропилене (PP) позволяет создавать химически стойкие контейнеры с контролируемым проникновением кислорода, подходящие для чувствительных составов, где двухосная ориентация не предъявляет дополнительных требований по сравнению с аморфным полипропиленом (PP) или полиэтиленом высокой плотности (HDPE).

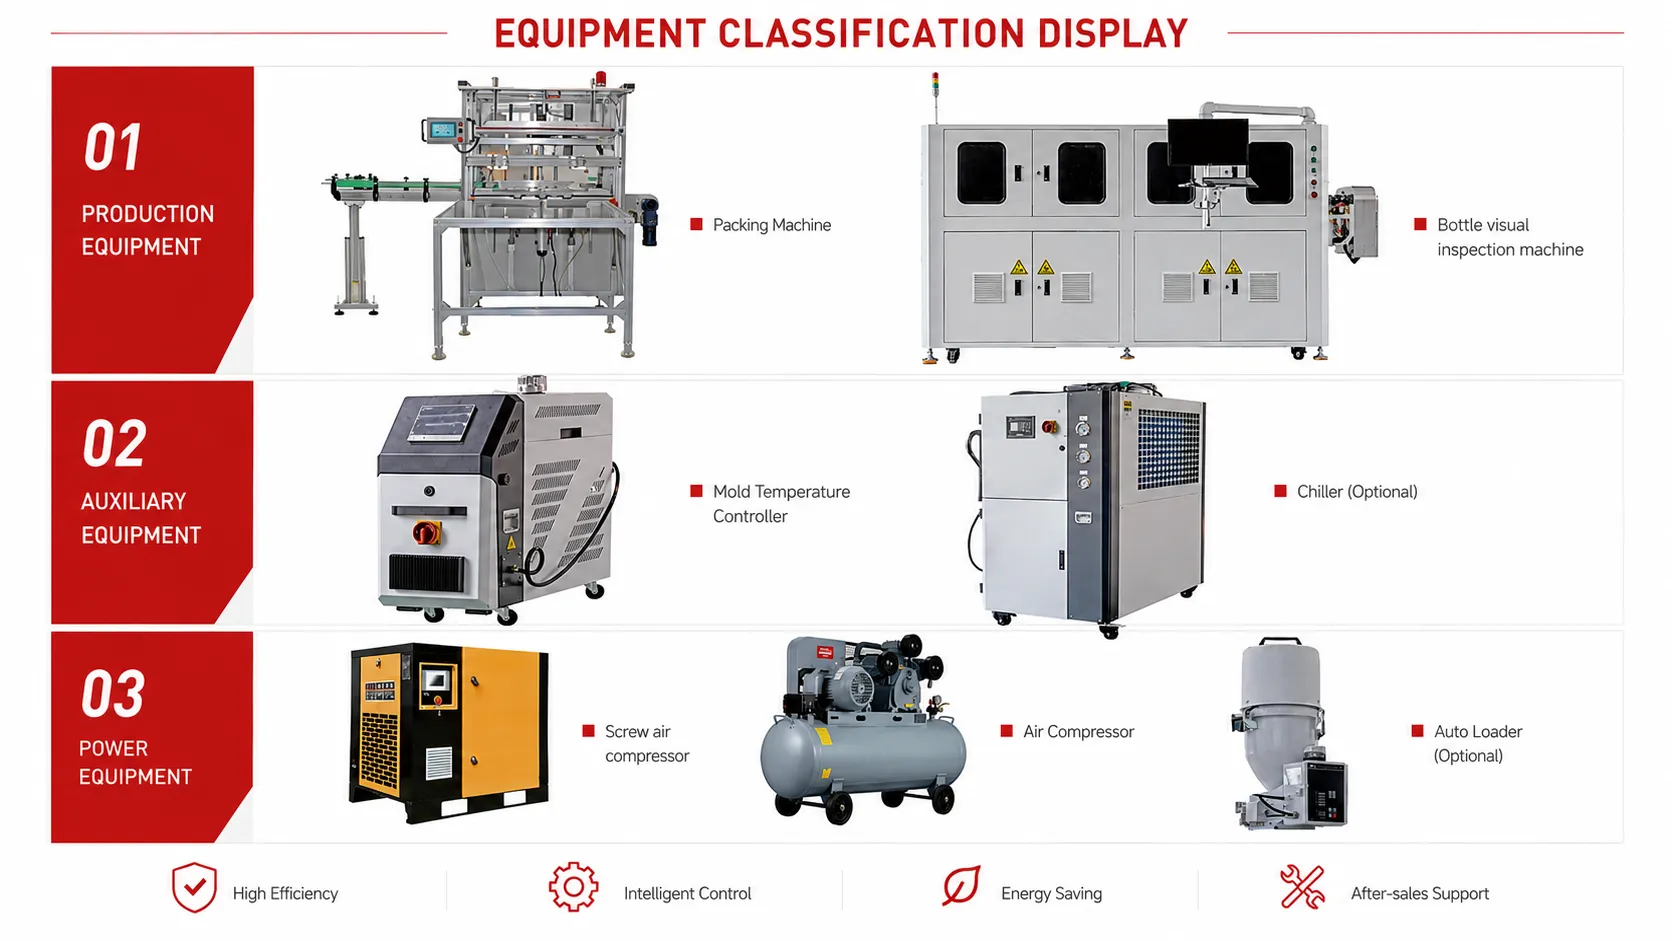
Вспомогательное оборудование IBM
Правильная спецификация вспомогательного оборудования так же важна, как и сама машина IBM, для обеспечения стабильного качества продукции фармацевтического уровня.
Полный комплект оборудования IBM включает в себя сушилку для смолы с бункером, рассчитанную на производительность машины в час, контроллер температуры пресс-формы (MTC), поддерживающий независимые температурные зоны для литьевых и выдувных форм, чиллер, подающий охлаждающую воду в выдувную форму при температуре от 8 до 15 градусов Цельсия, и систему транспортировки материала для подачи смолы из хранилища в бункер. Для фармацевтических применений над станцией выталкивания может быть установлен защитный кожух для чистых помещений, позволяющий принимать контейнеры под избыточным давлением чистого воздуха.
На последующих этапах процесса система подсчета и упаковки контейнеров обеспечивает правильное количество контейнеров в пакете, коробке или лотке. Системы визуального контроля позволяют проверять размеры контейнеров и выявлять загрязнения на выходе. Компания Ever-Power может предоставить рекомендации по полному комплекту вспомогательного оборудования, подходящего для вашего объема производства, материала и области применения.
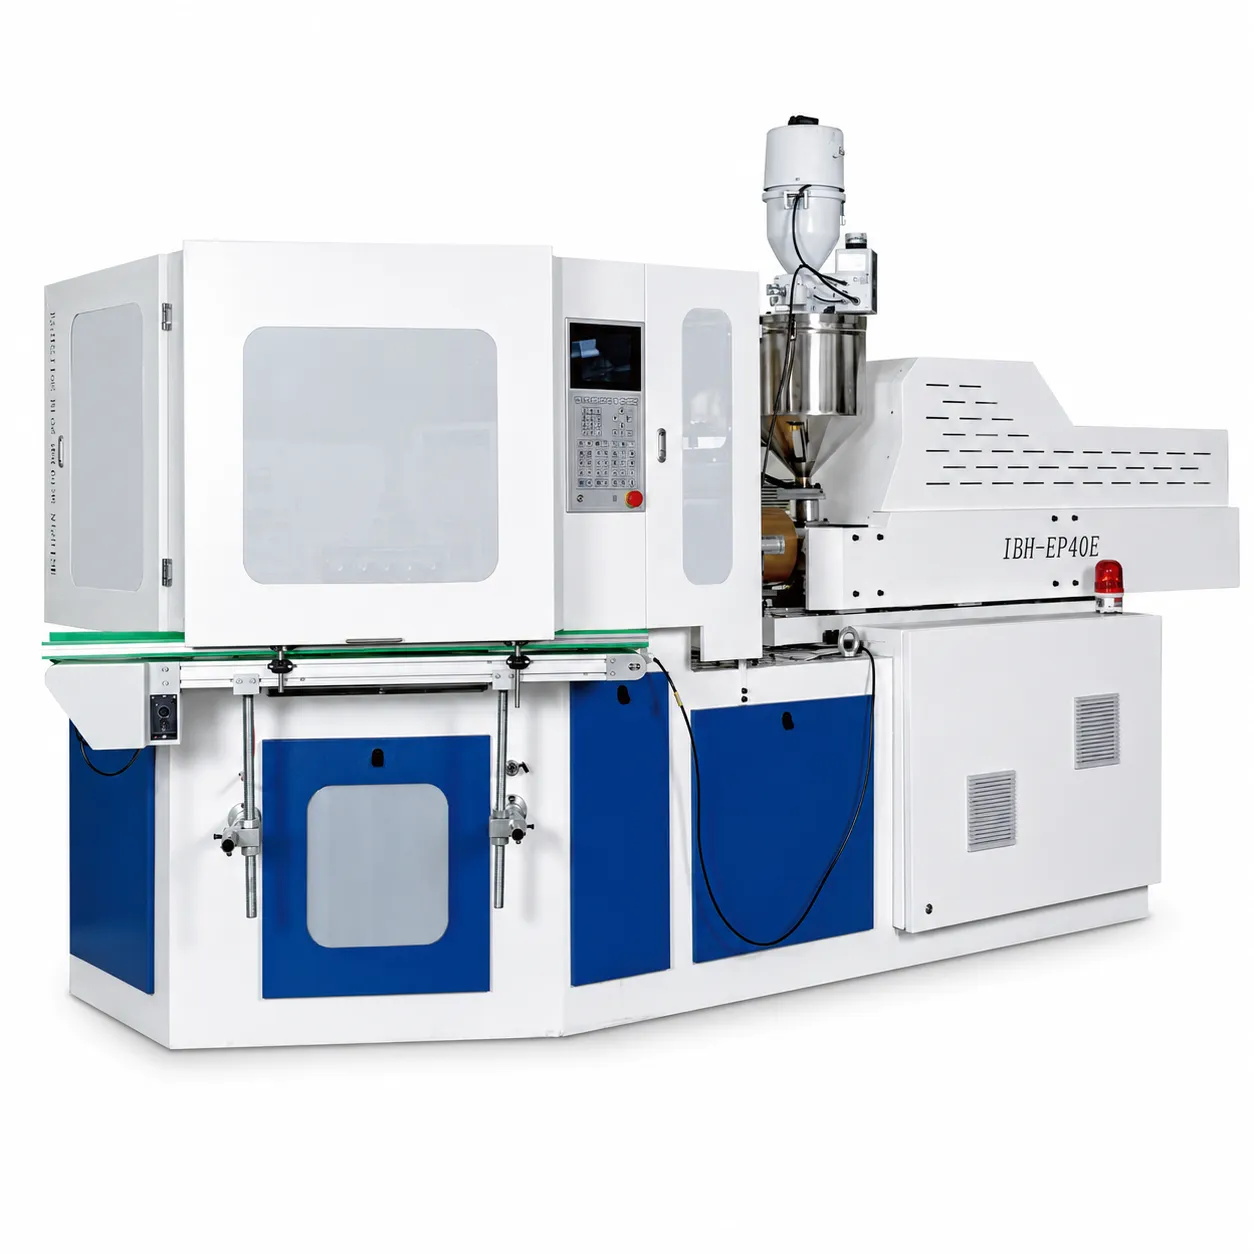
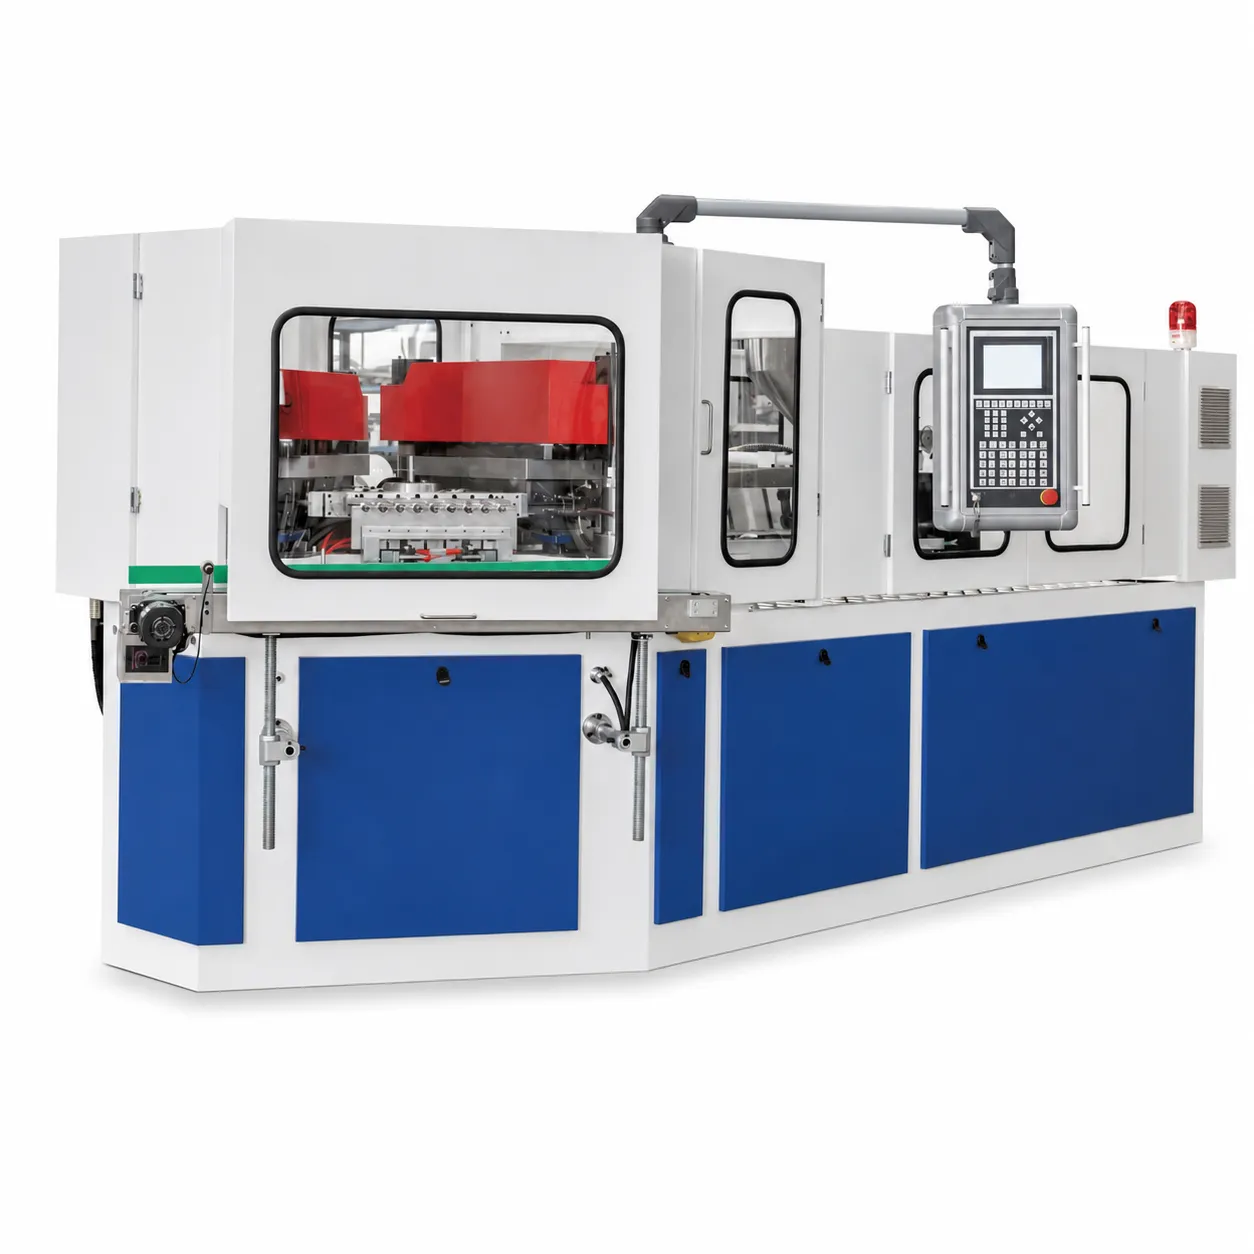
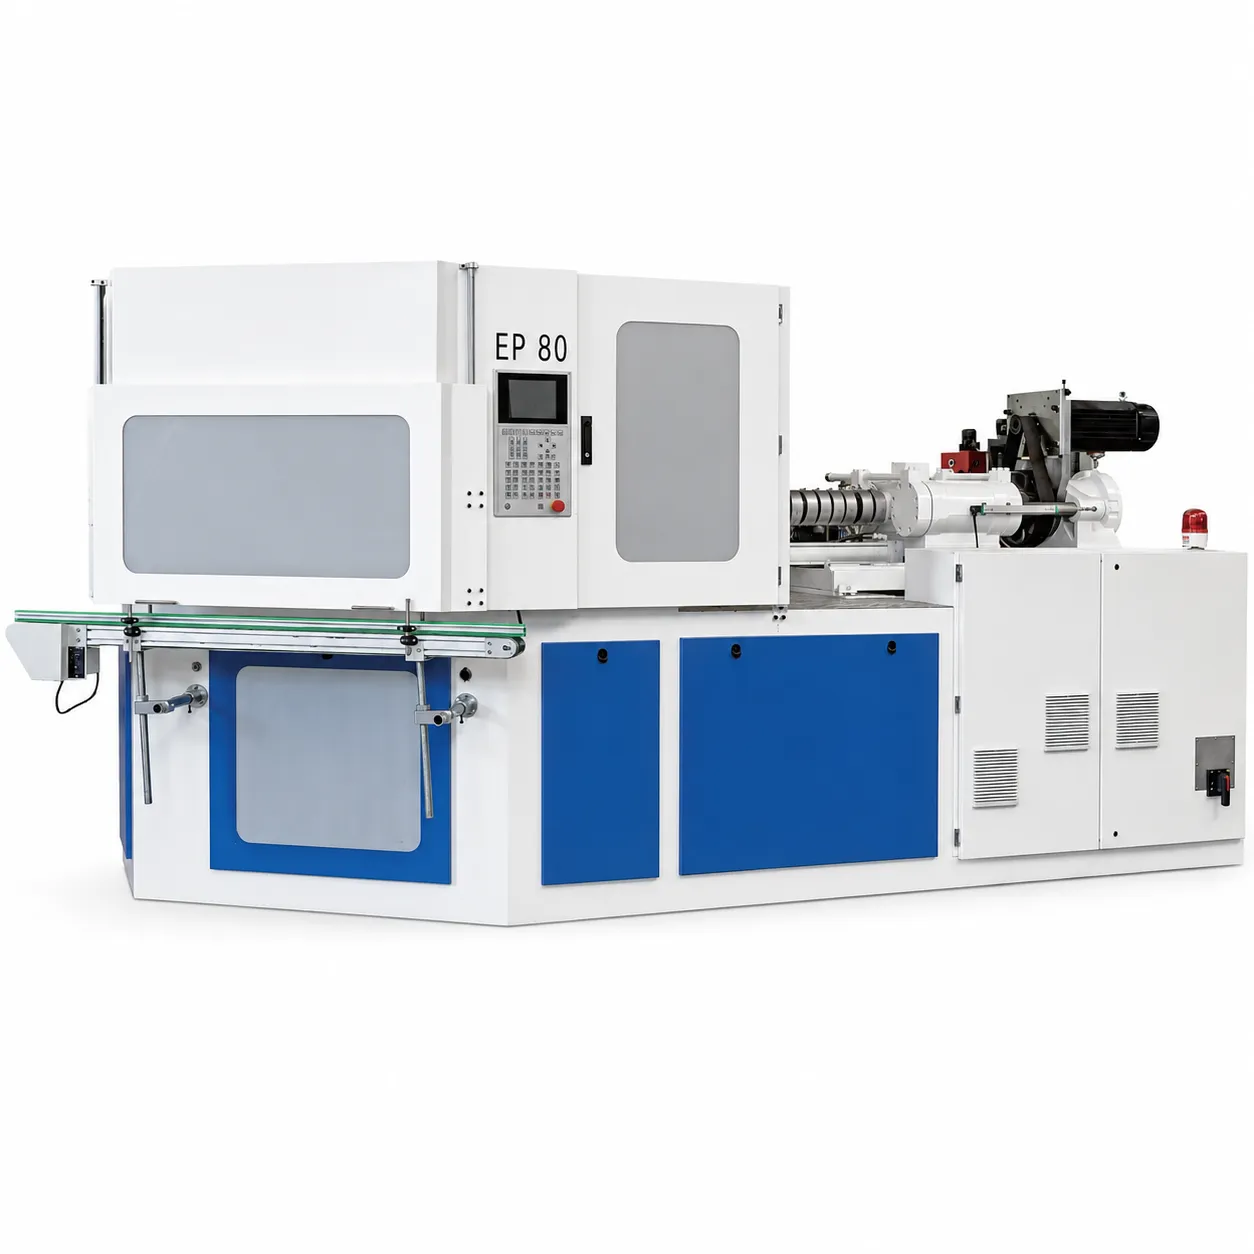
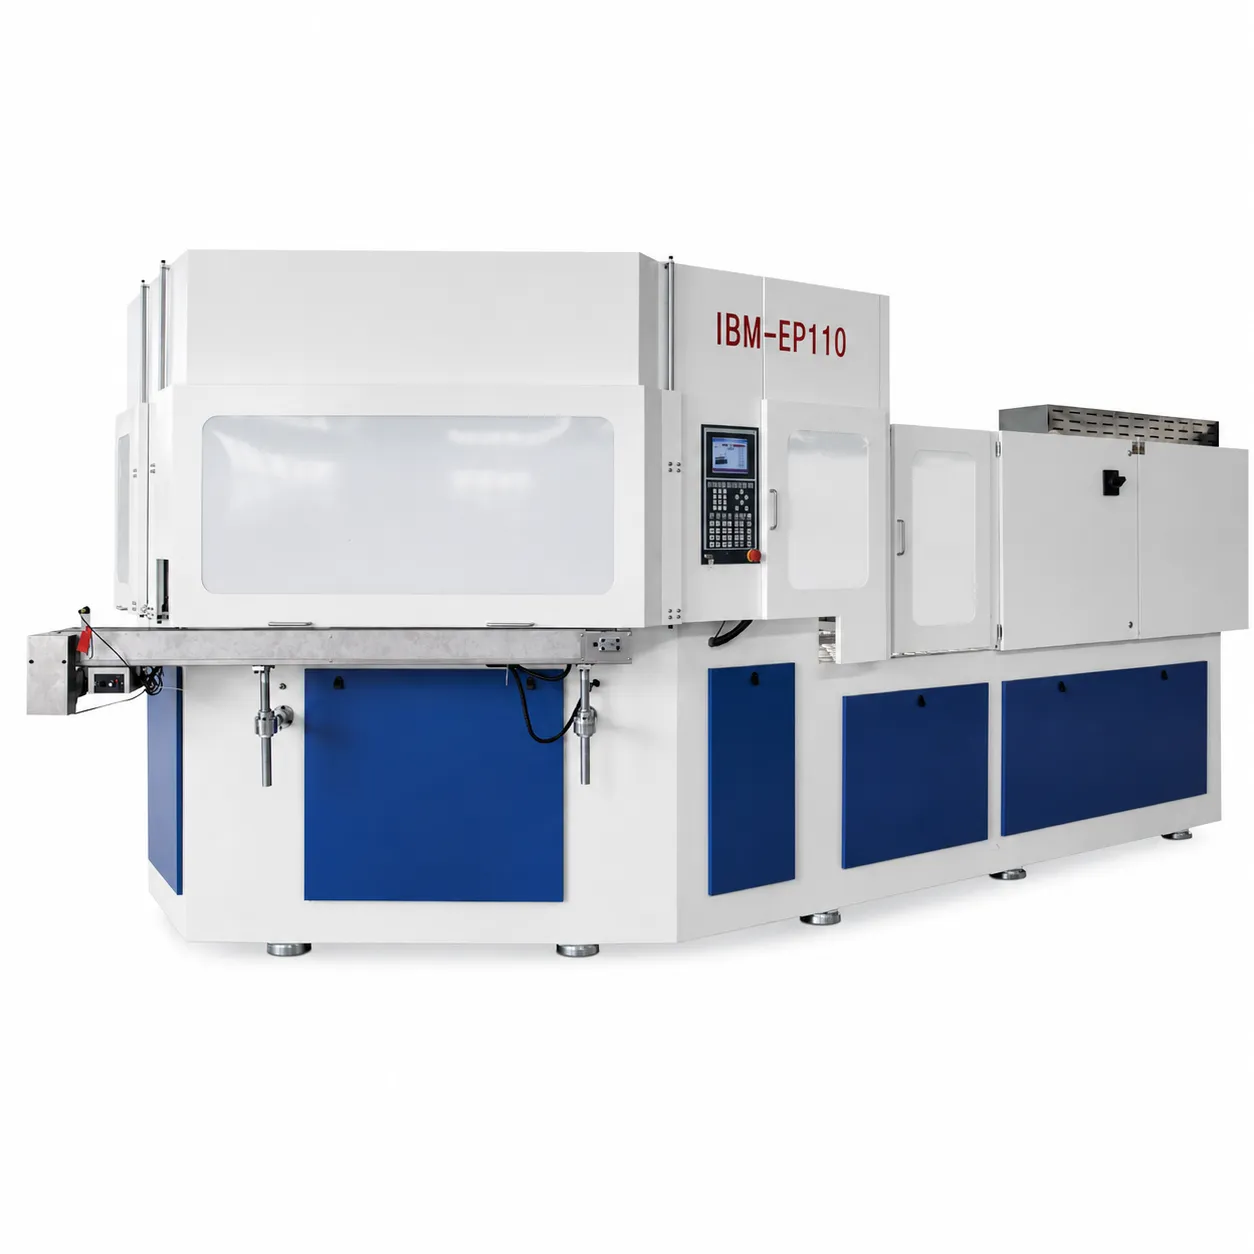
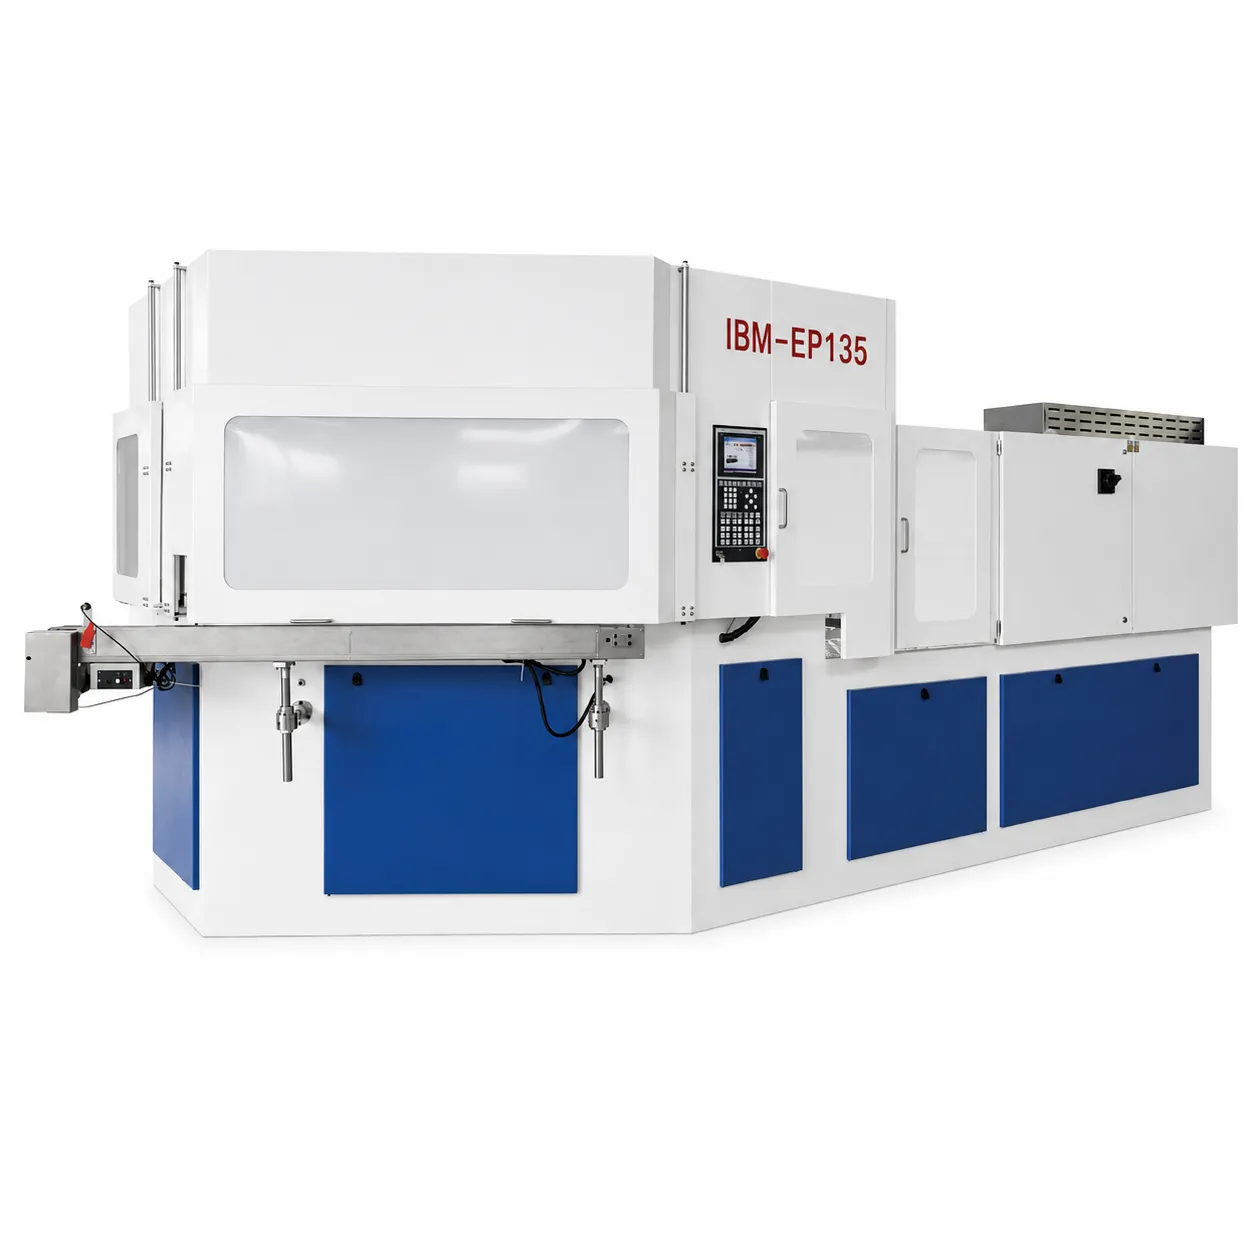
Серия машин Ever-Power EP-IBM
Шесть станков IBM с усилием смыкания от 40 кН до 135 кН используются для упаковки фармацевтической, косметической и специализированной химической продукции на мировых рынках.

IBM или ISBM: практическая модель принятия решений
Используйте спецификацию контейнера для определения оптимального процесса — никогда не наоборот.
Не уверены, какой платформой лучше всего подходит для вашего приложения — IBM или ISBM?
Пришлите нам чертеж контейнера, спецификацию материалов и целевой объем. Наши инженеры порекомендуют подходящий технологический процесс, соответствующее оборудование из наших линеек IBM и ISBM и предоставят заводские цены в течение 48 часов — бесплатно.
Часто задаваемые вопросы
Технические сравнения в данной статье основаны на инженерном опыте компании Ever-Power и стандартных отраслевых данных по характеристикам технологических процессов. Рекомендации по пригодности для конкретных применений носят общий характер — оценку пригодности для конкретных применений всегда следует проводить с использованием чертежей контейнеров и спецификаций материалов. Контактная информация [email protected] или посетите наш страница контактов для получения инженерных консультаций по конкретным задачам.


