
Injection blow molding (IBM) dan injection stretch blow molding (ISBM) adalah proses pembuatan wadah plastik satu langkah yang dimulai dengan pencetakan injeksi. Keduanya menghasilkan wadah tanpa garis pemisah pada badan dan dengan geometri ulir leher yang presisi. Keduanya banyak digunakan di berbagai industri pengemasan farmasi, kosmetik, dan makanan. Dan meskipun namanya tampak serupa, keduanya pada dasarnya merupakan proses yang berbeda yang menghasilkan wadah yang berbeda secara struktural dan optik — cocok untuk aplikasi yang berbeda, material yang berbeda, dan ekonomi produksi yang berbeda.
Kebingungan antara keduanya dapat dimengerti. Kedua proses tersebut terkadang disebut sebagai "pencetakan tiup satu langkah". Keduanya menggunakan arsitektur mesin stasiun putar. Keduanya menyuntikkan preform dan kemudian meniupnya menjadi wadah jadi. Perbedaan kritis terletak pada apa yang terjadi antara penyuntikan dan peniupan — dan perbedaan itu memiliki konsekuensi mendalam terhadap sifat fisik wadah yang dihasilkan.
Panduan ini menjelaskan perbedaan rekayasa antara IBM dan ISBM, mengklarifikasi proses mana yang menghasilkan jenis kontainer mana, mengidentifikasi aplikasi di mana masing-masing merupakan pilihan yang tepat, dan menjelaskan rangkaian mesin Ever-Power yang mencakup kedua teknologi tersebut.
Satu Perbedaan yang Mengubah Segalanya
Kedua proses tersebut menyuntikkan preform dan meniup botol. Perbedaannya terletak pada apakah batang peregang digunakan — dan keputusan rekayasa tunggal itu menentukan segalanya tentang wadah jadi.
Bagaimana Proses IBM Berjalan: Stasiun demi Stasiun
Mesin IBM 3 stasiun berputar melalui proses injeksi, peniupan, dan pengeluaran dalam satu siklus berkelanjutan.
Di Stasiun 1, resin cair disuntikkan di sekitar batang inti presisi untuk membentuk preform. Batang inti menentukan lubang bagian dalam leher wadah, menjamin akurasi ulir penutup yang tidak dapat ditandingi oleh pencetakan tiup ekstrusi. Di Stasiun 2, batang inti—yang masih membawa preform yang aktif secara termal—masuk ke dalam rongga cetakan tiup. Udara terkompresi dimasukkan melalui batang inti, mengembang preform terhadap permukaan cetakan tiup yang didinginkan untuk membentuk wadah jadi. Di Stasiun 3, batang inti ditarik dan wadah jadi dikeluarkan oleh pelat pelepas. Ketiga operasi ini terjadi secara bersamaan pada setiap siklus mesin.
Batang inti tetap berada di dalam preform selama proses transfer ke stasiun peniupan, menjaga geometri leher bagian dalam dan bertindak sebagai mandrel selama peniupan. Kontak batang inti yang berkelanjutan ini adalah alasan teknis mengapa wadah IBM tidak memiliki garis pemisah internal dan presisi ulir leher yang secara konsisten lebih unggul dibandingkan dengan semua alternatif pencetakan tiup berbasis ekstrusi.

Komponen Lini Produksi IBM
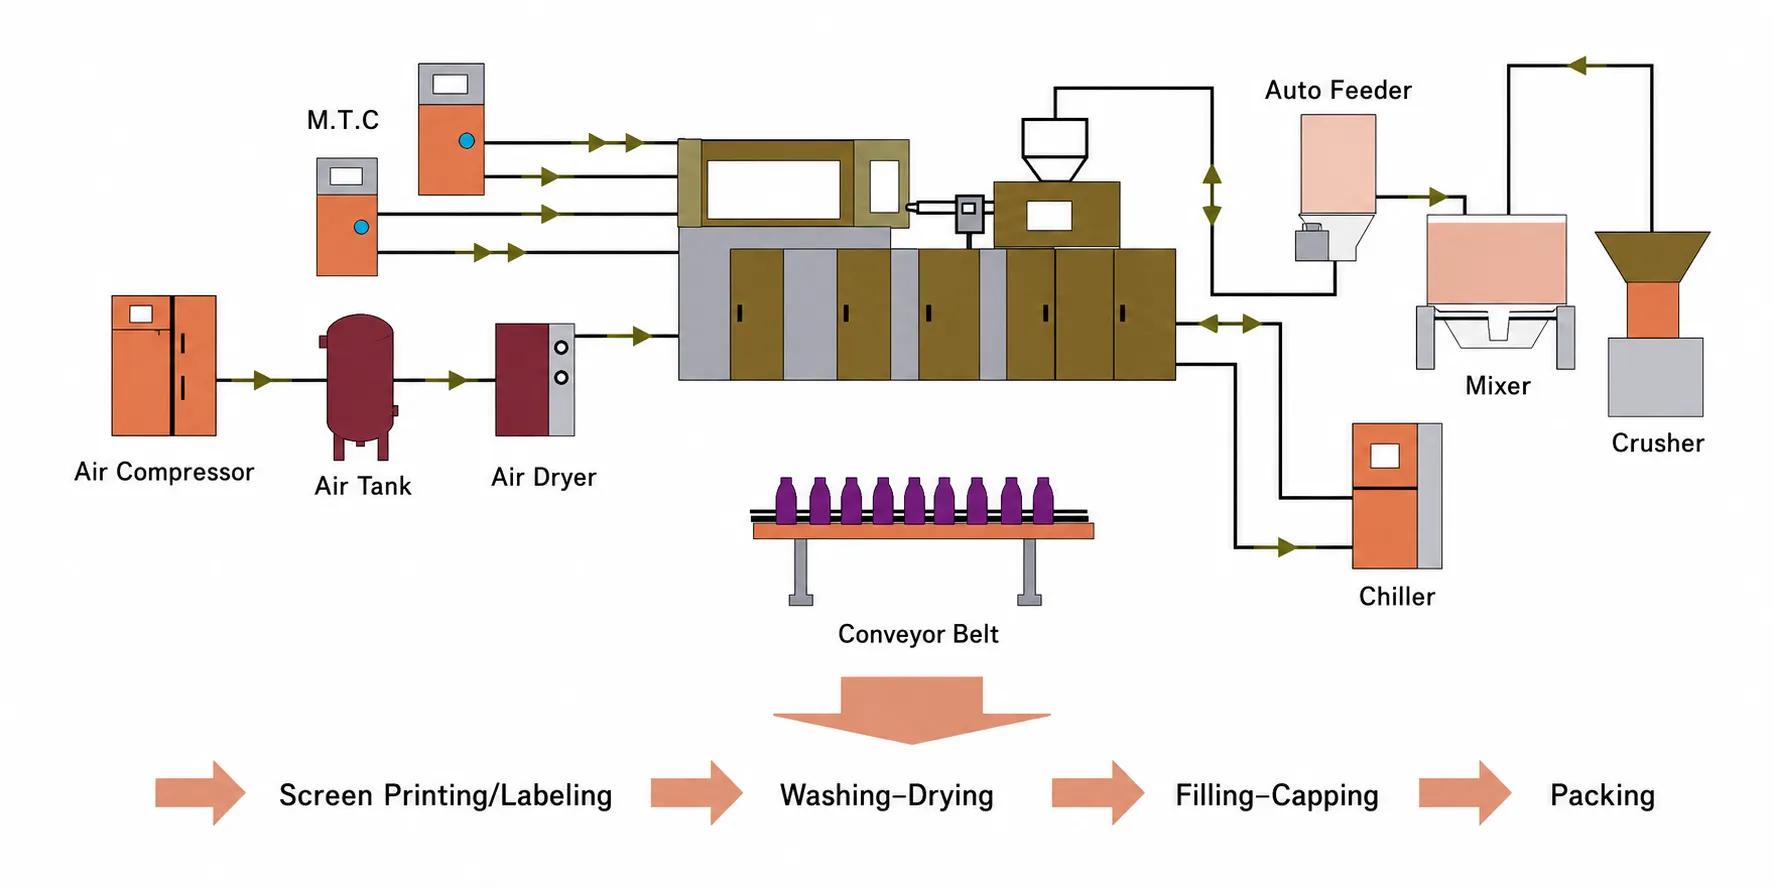
Lini produksi IBM yang lengkap mengintegrasikan beberapa komponen hulu dan hilir di sekitar mesin inti.
Mesin IBM itu sendiri merupakan elemen sentral, tetapi output berkualitas farmasi yang konsisten membutuhkan spesifikasi jalur produksi di sekitarnya yang tepat. Di bagian hulu, pengering hopper menghilangkan kelembapan sisa dari resin hingga tingkat yang dibutuhkan oleh setiap material — PP biasanya membutuhkan 2 hingga 4 jam pada suhu 80 derajat Celcius, sementara material dengan higroskopisitas lebih tinggi membutuhkan protokol pengeringan yang lebih terkontrol. Pengontrol suhu cetakan menjaga rongga cetakan tiup pada suhu permukaan yang konsisten, memastikan geometri wadah yang berulang di seluruh proses produksi yang panjang.
Di hilir, sistem konveyor memindahkan wadah jadi ke stasiun inspeksi, penghitungan, dan pengemasan. Untuk produksi farmasi, sistem inspeksi visual in-line memverifikasi dimensi wadah, memeriksa kontaminasi, dan memastikan kesesuaian penutup sebelum pengemasan. Ever-Power dapat memberikan saran tentang tata letak lini produksi lengkap dan integrasi peralatan bantu dengan model mesin IBM apa pun.
IBM vs ISBM: Perbandingan Properti Kontainer
Perbedaan sifat fisik tersebut dapat diukur, signifikan, dan relevan secara langsung dengan keputusan spesifikasi kemasan.
Ketika PET disuntikkan dan didinginkan tanpa diregangkan, rantai molekul mengeras dalam susunan amorf acak. Dinding wadah relatif lemah, agak buram, dan memiliki kinerja penghalang gas yang moderat. Ini adalah wadah IBM. Ketika PET disuntikkan dan kemudian diregangkan dan ditiup saat masih di atas suhu transisi kacanya, energi mekanik peregangan memaksa molekul rantai polimer panjang untuk sejajar dalam arah aksial dan melingkar secara bersamaan. Rantai yang sejajar ini membentuk struktur semi-kristalin yang pada dasarnya lebih kuat daripada struktur amorf.
Konsekuensi praktis dari perbedaan molekuler ini terlihat pada setiap metrik kinerja yang digunakan oleh para insinyur pengemasan untuk menentukan spesifikasi wadah — kekuatan tarik, kekuatan beban atas, ketahanan terhadap benturan jatuh, penghalang oksigen, dan kejernihan optik semuanya lebih unggul pada wadah ISBM yang berorientasi biaxial dibandingkan dengan wadah IBM dengan ketebalan dinding dan berat resin yang setara.
Desain dan Karakteristik Cetakan IBM
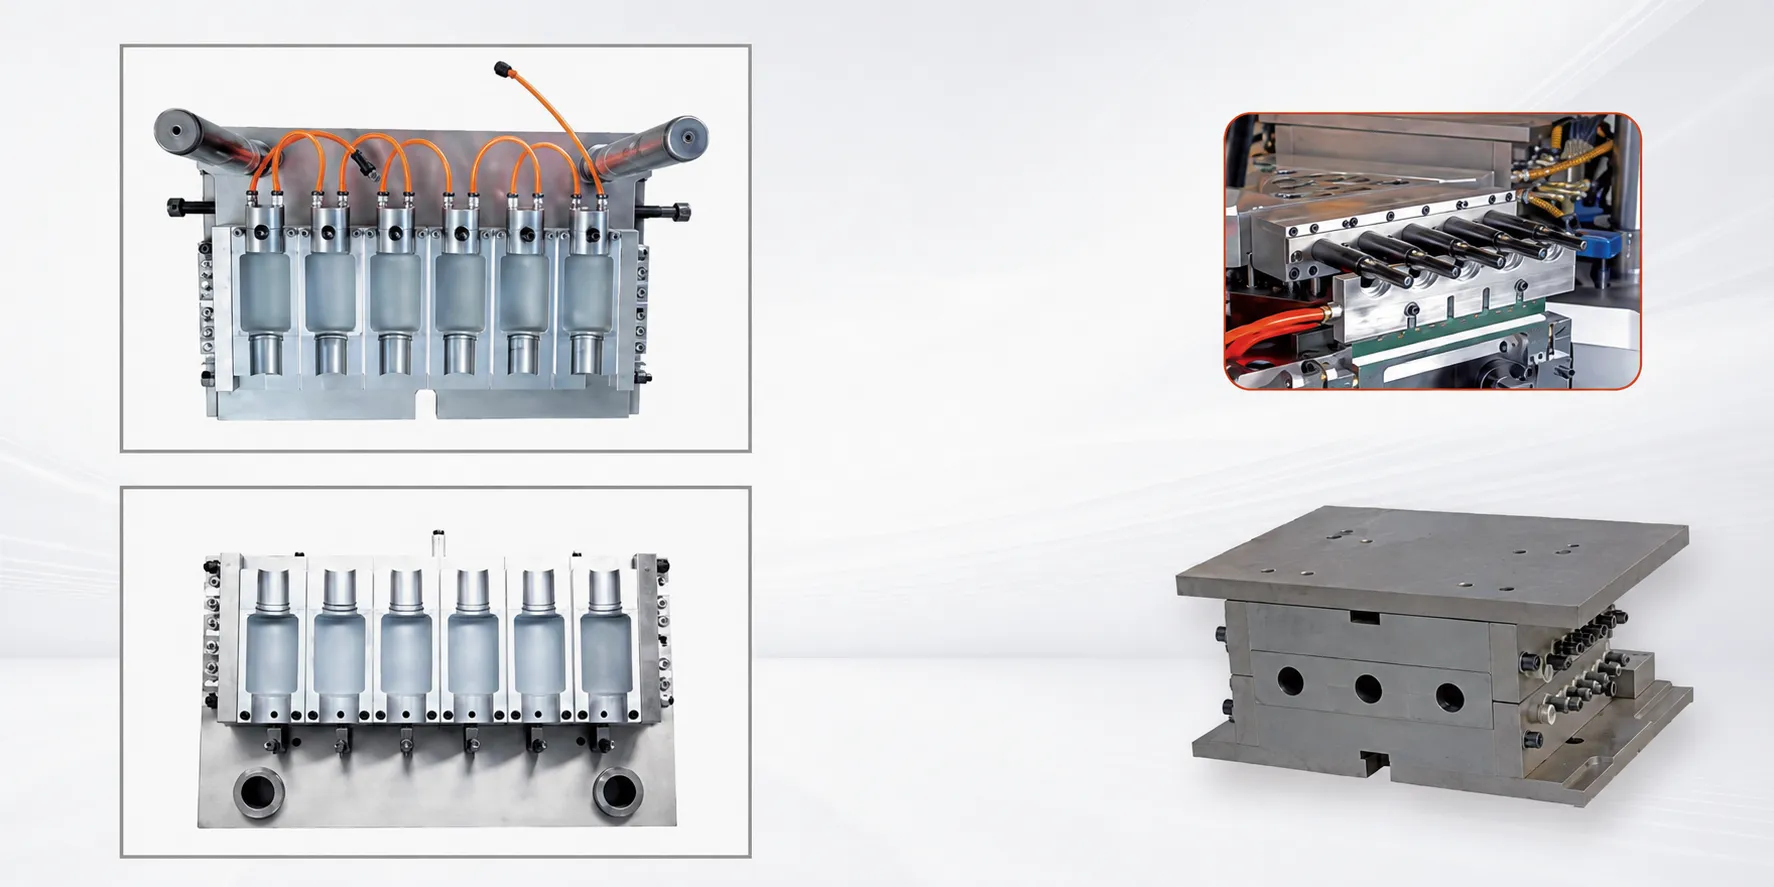
Set cetakan IBM terdiri dari cetakan injeksi, cetakan tiup, dan batang inti — tiga elemen yang harus bekerja dalam keselarasan dimensi yang tepat.
Rongga cetakan injeksi menentukan geometri eksternal dari preform dan, yang terpenting, profil ulir leher lengkap dari wadah jadi. Karena ulir leher dibentuk dengan injeksi dan bukan dengan cetakan tiup, wadah IBM mencapai toleransi ulir leher yang tidak mungkin dicapai dengan cetakan tiup ekstrusi — biasanya dijaga hingga ±0,05 mm pada diameter ulir.
Batang inti adalah mandrel presisi yang menentukan lubang bagian dalam leher. Diameter dan hasil akhir permukaannya menentukan kinerja penyegelan penutup. Material batang inti biasanya baja perkakas H13 dengan perlakuan permukaan nitridasi untuk menahan keausan abrasif akibat kontak resin berulang pada suhu injeksi.
Cetakan tiup menentukan profil badan wadah bagian luar. Karena badan wadah dibentuk oleh tekanan udara dan bukan tekanan injeksi, material cetakan tiup dapat memiliki kebutuhan termal yang lebih rendah daripada baja cetakan injeksi. Ever-Power mendesain dan memproduksi set cetakan IBM sendiri, dengan jaminan kompatibilitas penuh di semua platform mesin EP-IBM.
Aplikasi IBM: Di Mana Proses Unggul
Kombinasi presisi leher cetakan injeksi, bodi tanpa garis pemisah, dan kavitasi tinggi dari IBM menjadikan proses ini dominan untuk wadah farmasi dan kosmetik berukuran kecil.
Botol Tetes Mata dan Semprotan Hidung Farmasi
Volume kecil (1 hingga 30 ml), diperlukan penyelesaian leher yang sangat presisi untuk pemasangan ujung atau pompa, material PP atau LDPE, jumlah rongga yang tinggi. Kemampuan IBM untuk menghasilkan wadah kecil yang konsisten dengan rongga tinggi tanpa garis pemisah menjadikannya proses farmasi standar untuk kategori ini. Lubang leher yang dibentuk dengan injeksi mempertahankan diameter internal ±0,05 mm — spesifikasi yang tidak dapat dicapai secara andal oleh pencetakan tiup ekstrusi.
Botol Kosmetik Kecil dan Botol Roll-on
Sampel parfum, botol roll-on, wadah lip balm, dan botol serum kecil. IBM memproduksi wadah-wadah ini dengan permukaan bodi yang halus, tanpa lapisan sisa cetakan, dan kompatibilitas penutup yang presisi. Terbuat dari HDPE, PP, atau PC dengan volume 5 hingga 100 ml, di mana akurasi dimensi dan presisi penutup lebih penting daripada kejernihan optik atau kinerja penghalang gas.
Botol Reagen Diagnostik dan Bahan Kimia Khusus
Botol reagen diagnostik, botol larutan lensa kontak, wadah farmasi hewan, dan botol bahan kimia khusus. IBM dalam HDPE atau PP menghasilkan wadah tahan bahan kimia dengan masuknya oksigen terkontrol yang cocok untuk formulasi sensitif di mana orientasi biaxial tidak menambah persyaratan tambahan dibandingkan PP atau HDPE amorf.

Peralatan Bantu IBM
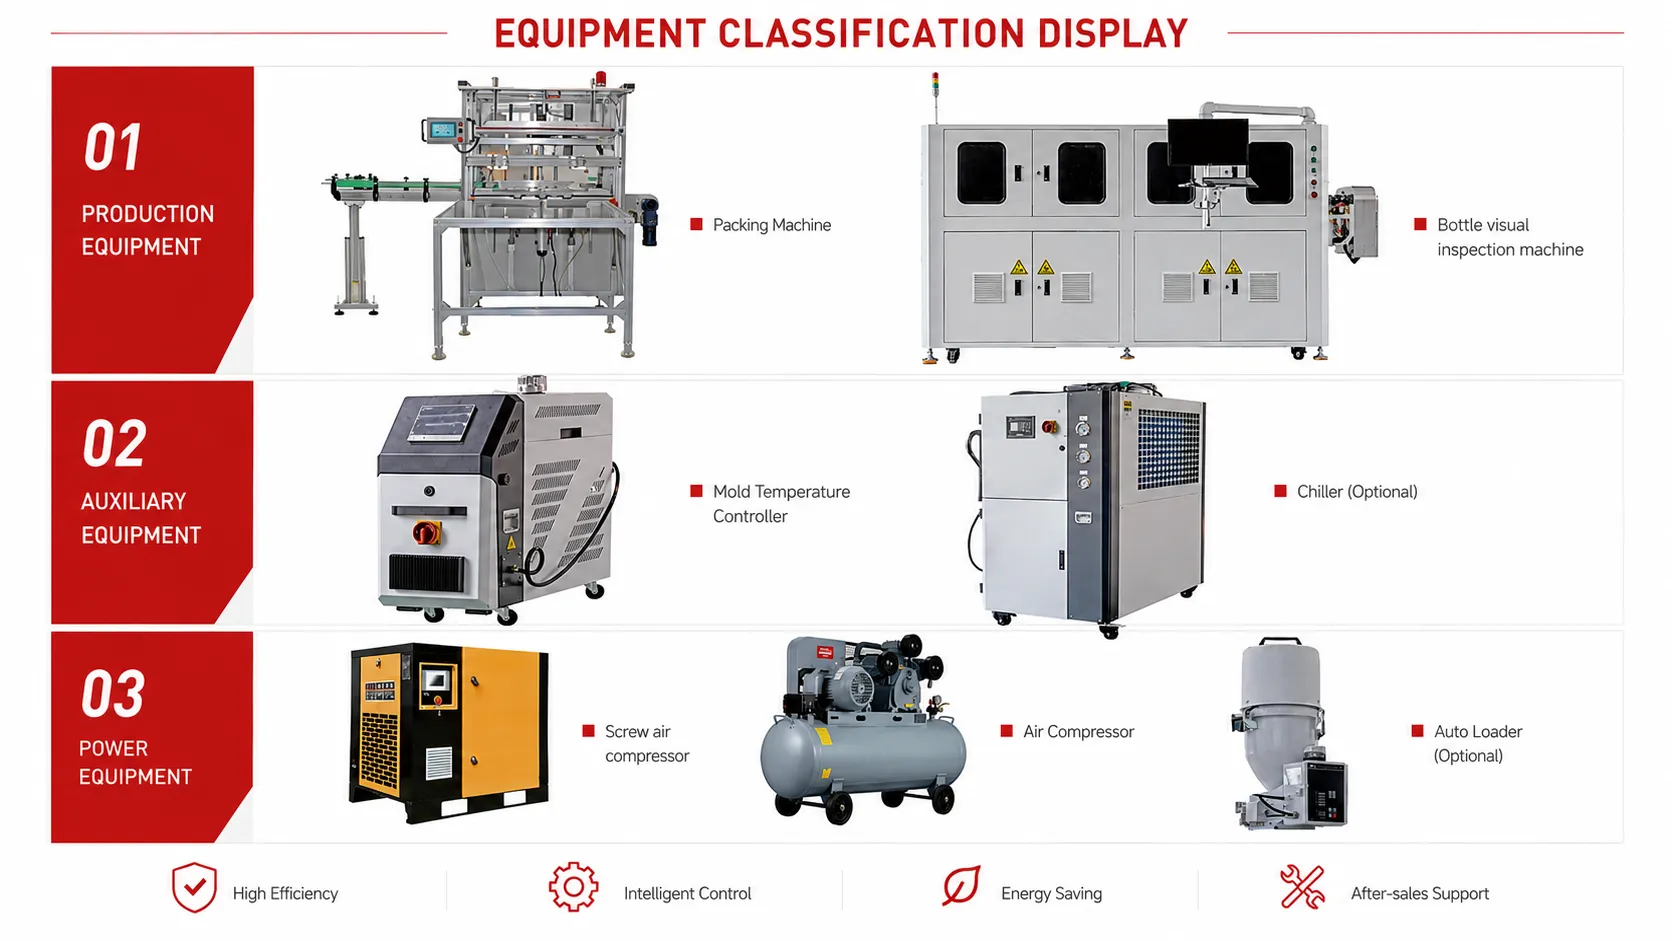
Spesifikasi peralatan bantu yang tepat sama pentingnya dengan mesin IBM itu sendiri untuk mencapai hasil berkualitas farmasi yang konsisten.
Instalasi IBM lengkap memerlukan pengering hopper resin yang ukurannya sesuai dengan kapasitas produksi mesin per jam, pengontrol suhu cetakan (MTC) yang menjaga zona suhu independen untuk cetakan injeksi dan cetakan tiup, pendingin yang menyediakan air pendingin ke cetakan tiup pada suhu 8 hingga 15 derajat Celcius, dan sistem pengangkutan material untuk memasukkan resin dari penyimpanan massal ke hopper. Untuk aplikasi farmasi, penutup antarmuka ruang bersih dapat dipasang di atas stasiun pengeluaran untuk menerima wadah di bawah udara bersih bertekanan positif.
Di hilir, sistem penghitungan dan pengemasan kontainer memastikan jumlah kontainer yang tepat per kantong, kotak, atau baki. Sistem inspeksi visual dapat memverifikasi dimensi kontainer dan memeriksa kontaminasi pada 100% hasil produksi. Ever-Power dapat memberikan panduan tentang paket peralatan bantu lengkap yang sesuai dengan volume produksi, material, dan aplikasi Anda.
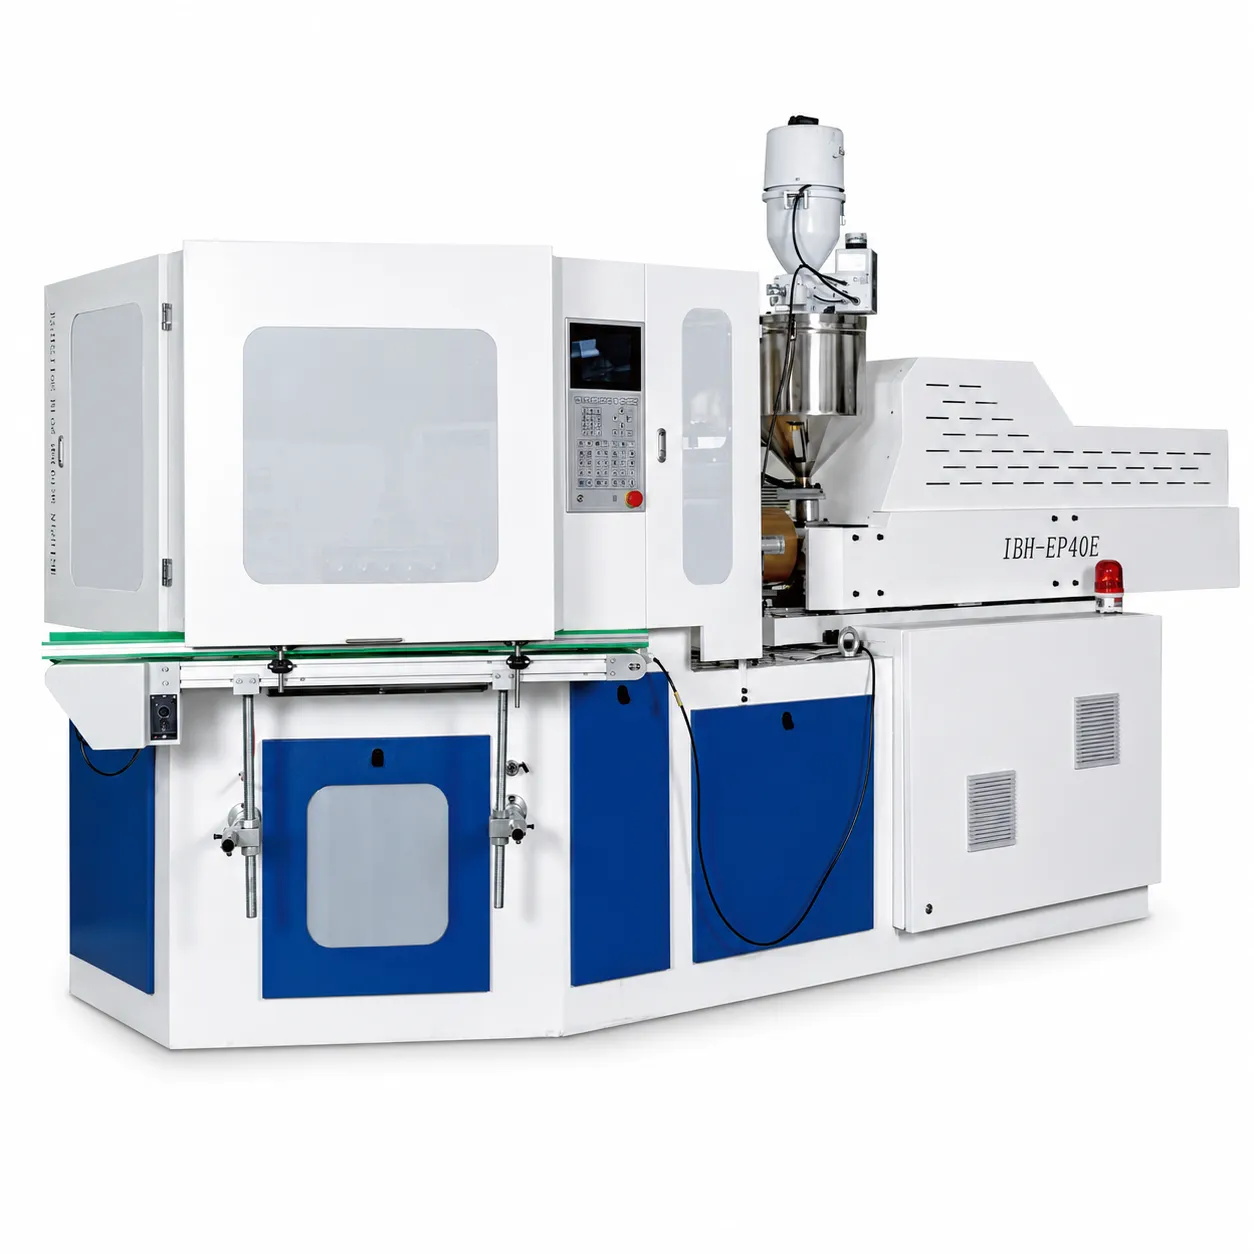
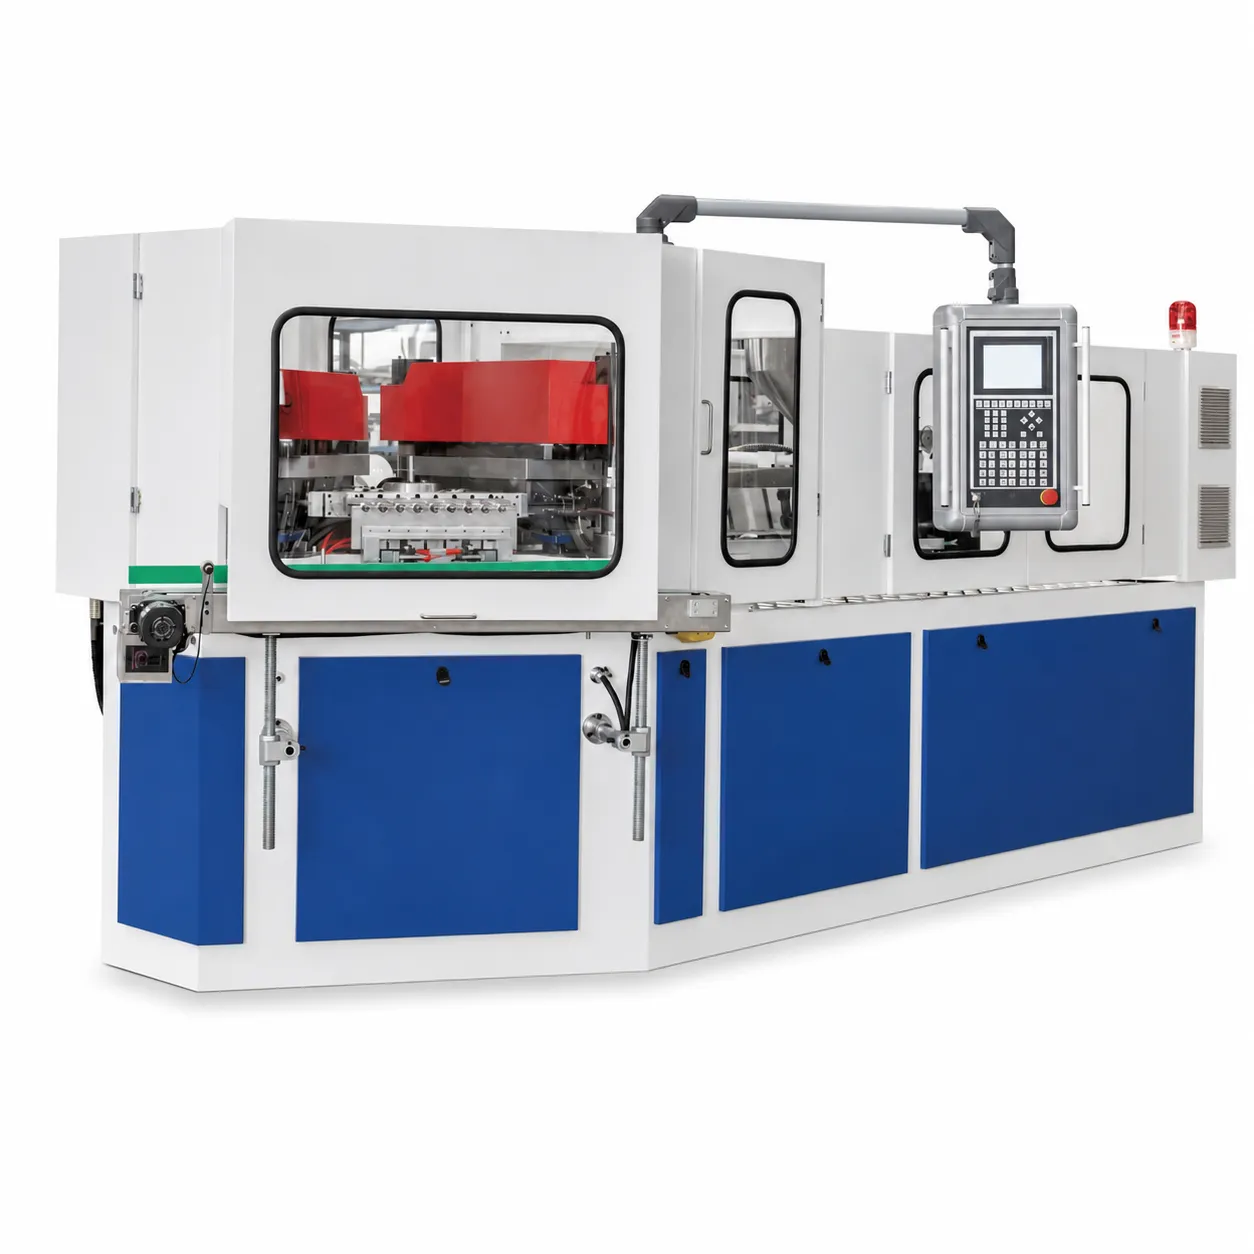
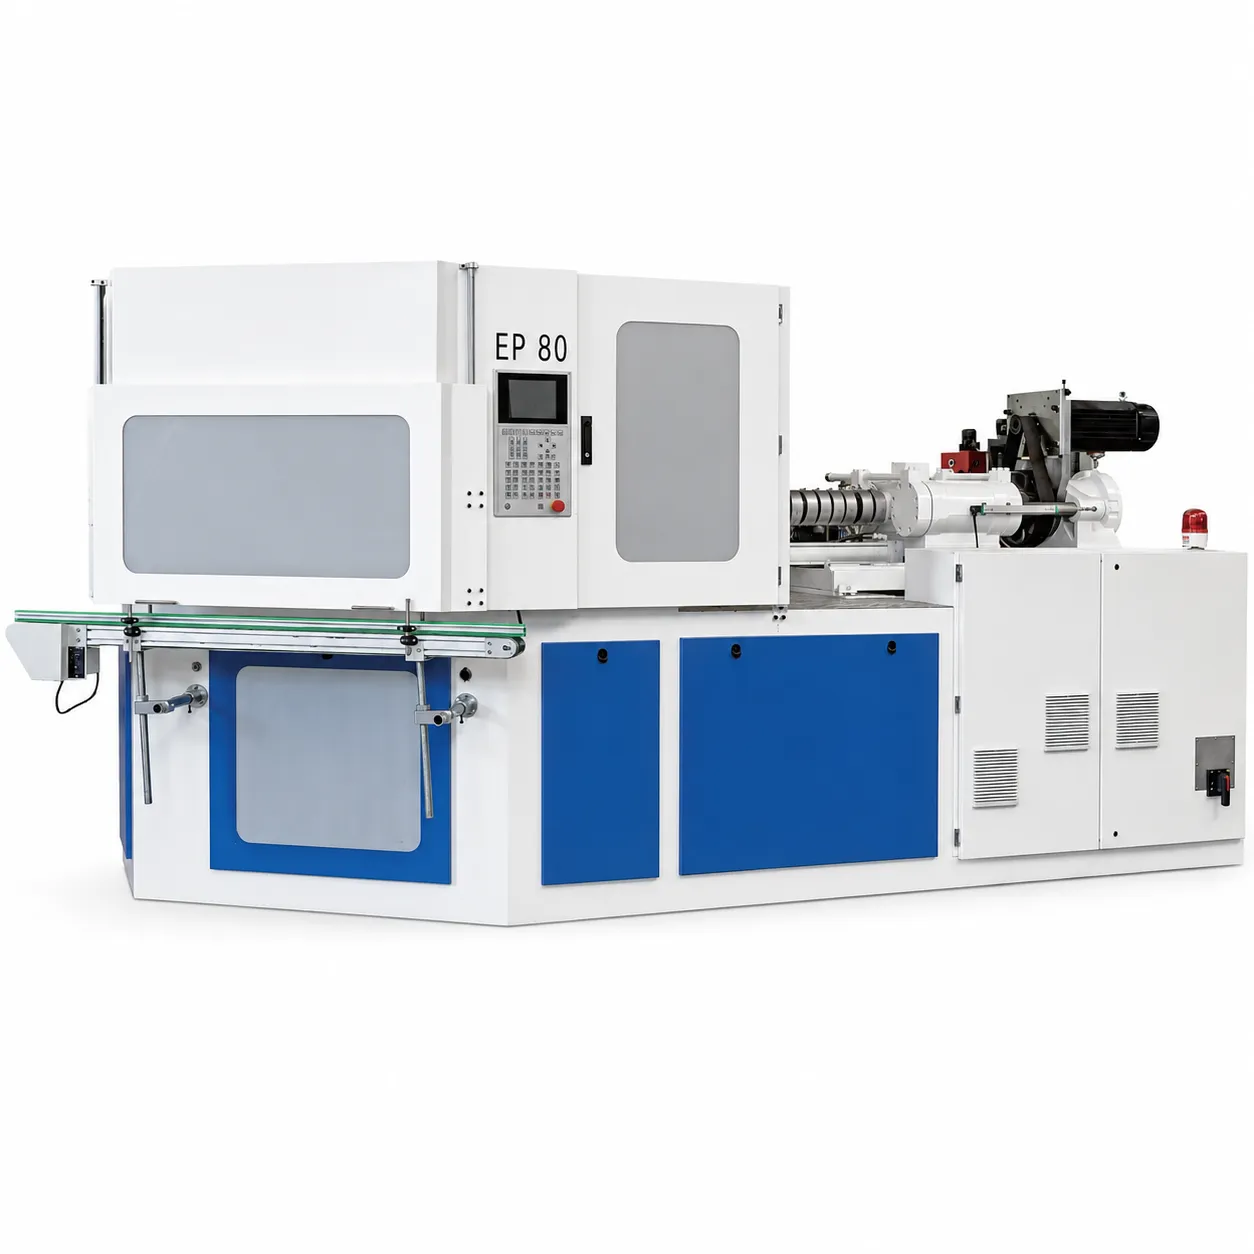
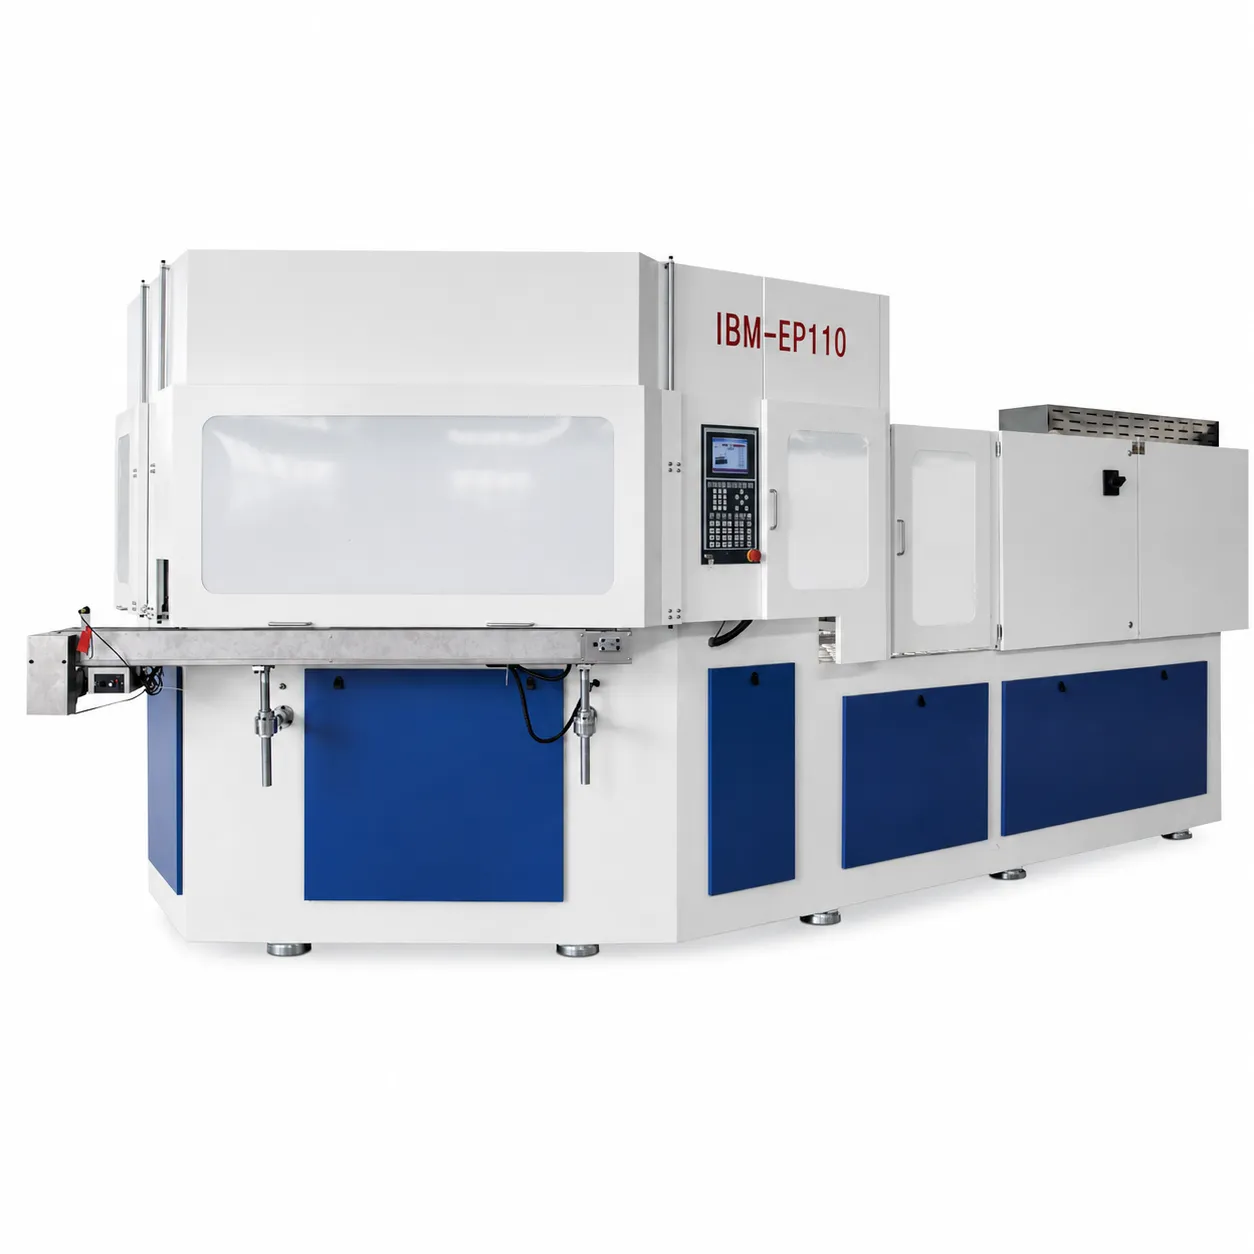
Seri Mesin Ever-Power EP-IBM
Enam mesin IBM yang mencakup gaya penjepitan dari 40 KN hingga 135 KN, melayani pengemasan produk farmasi, kosmetik, dan bahan kimia khusus di pasar global.

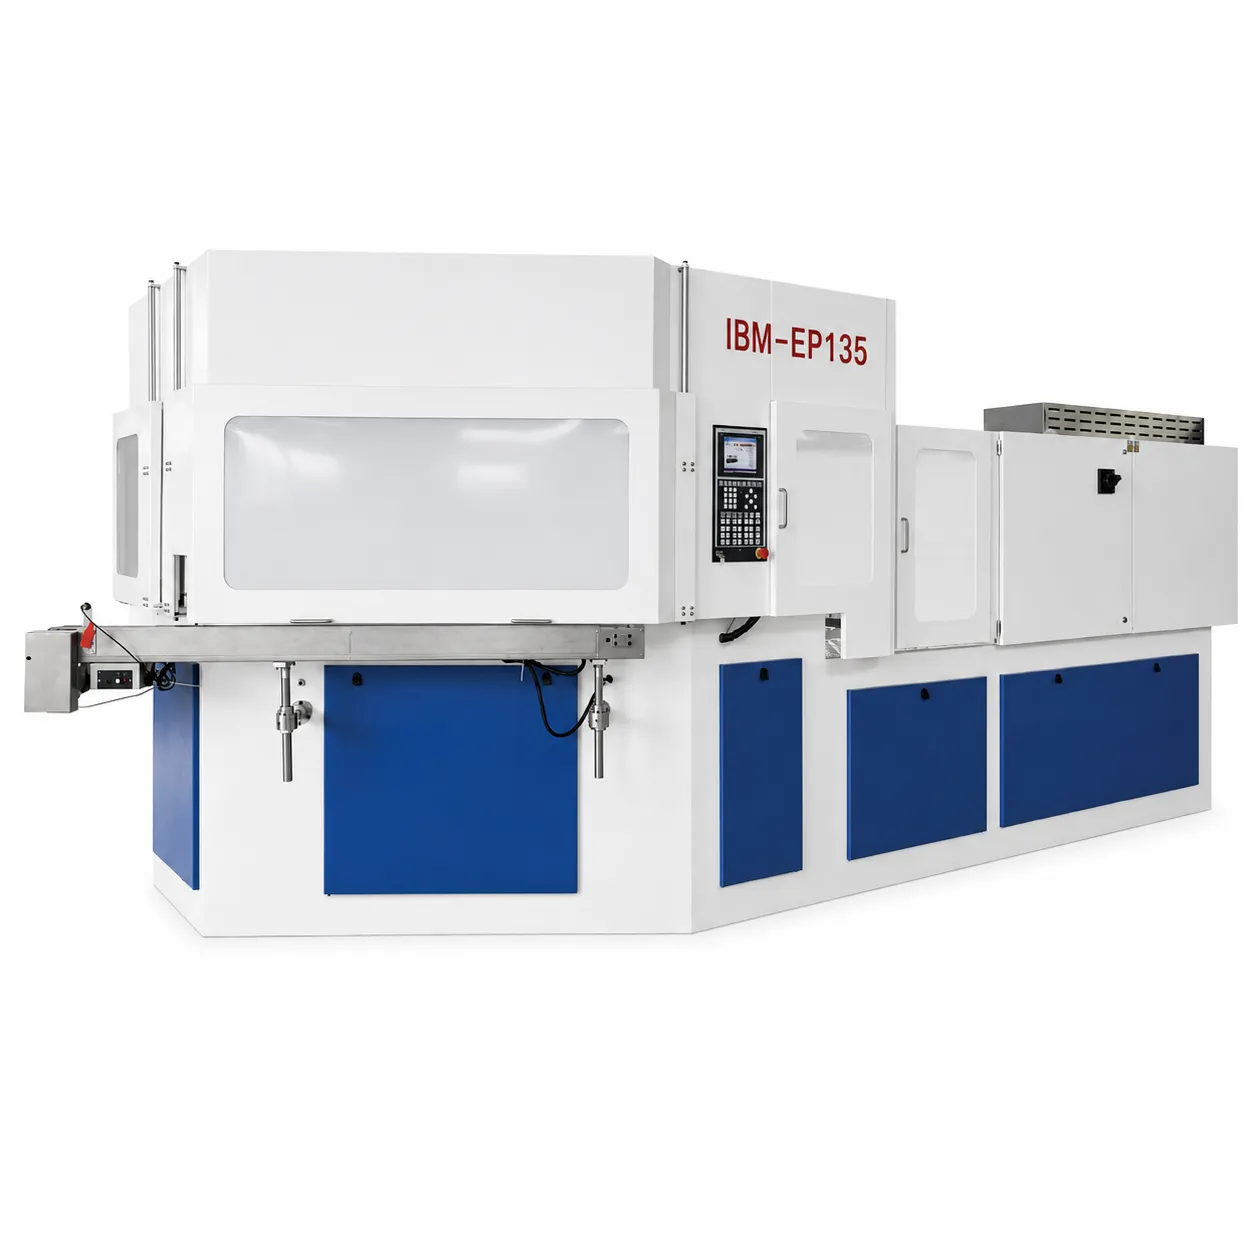
IBM atau ISBM: Kerangka Kerja Pengambilan Keputusan Praktis
Gunakan spesifikasi kontainer untuk menentukan pemilihan proses — jangan pernah sebaliknya.
Tidak yakin apakah aplikasi Anda membutuhkan IBM atau ISBM?
Kirimkan kepada kami gambar kontainer Anda, spesifikasi material, dan target volume. Teknisi kami akan merekomendasikan proses yang tepat, mesin yang sesuai dari jajaran IBM dan ISBM kami, dan memberikan harga langsung dari pabrik dalam waktu 48 jam — tanpa biaya.
Pertanyaan yang Sering Diajukan
Perbandingan teknis dalam artikel ini didasarkan pada pengalaman teknik Ever-Power dan data karakterisasi proses standar industri. Rekomendasi kesesuaian aplikasi adalah panduan umum — aplikasi spesifik harus selalu dinilai dengan gambar kontainer dan spesifikasi material. Hubungi Kami [email protected] atau kunjungi situs kami halaman kontak untuk saran teknik khusus aplikasi.


