
تُعدّ كلٌّ من عملية التشكيل بالنفخ بالحقن (IBM) وعملية التشكيل بالنفخ بالتمديد بالحقن (ISBM) عمليتين لتصنيع عبوات بلاستيكية بخطوة واحدة، تبدأ بالتشكيل بالحقن. وتنتج كلتاهما عبوات بدون خطوط فصل على جسمها، وبخيوط لولبية دقيقة عند عنقها. وتُستخدم كلتاهما على نطاق واسع في تغليف الأدوية ومستحضرات التجميل والأغذية. وعلى الرغم من التشابه الظاهري في اسميهما، إلا أنهما عمليتان مختلفتان جوهريًا، تُنتجان عبوات مختلفة من حيث التركيب والشكل، ما يجعلها مناسبة لتطبيقات ومواد واقتصاديات إنتاج مختلفة.
إن الخلط بين العمليتين مفهوم. يُشار إلى كلتا العمليتين أحيانًا باسم "التشكيل بالنفخ أحادي الخطوة". وتستخدم كلتاهما بنية آلة ذات محطة دوارة. وتقوم كلتاهما بحقن قالب أولي ثم نفخه ليصبح عبوة نهائية. ويكمن الاختلاف الجوهري في ما يحدث بين الحقن والنفخ، وهذا الاختلاف له آثار بالغة على الخصائص الفيزيائية للعبوة المنتجة.
يشرح هذا الدليل الفرق الهندسي بين IBM و ISBM، ويوضح أي عملية تنتج أي نوع من الحاويات، ويحدد التطبيقات التي يكون فيها كل منهما هو الخيار الصحيح، ويصف مجموعة آلات Ever-Power التي تغطي كلا التقنيتين.
الفرق الوحيد الذي يغير كل شيء
تتضمن كلتا العمليتين حقن قالب أولي ونفخ زجاجة. ويكمن الفرق في استخدام قضيب التمديد من عدمه، وهذا القرار الهندسي وحده هو الذي يحدد كل شيء يتعلق بالعبوة النهائية.
كيف تعمل عملية IBM: محطة تلو الأخرى
تدور آلة IBM ذات المحطات الثلاث خلال عمليات الحقن والنفخ والإخراج في دورة واحدة مستمرة
في المحطة 1، يُحقن الراتنج المنصهر حول قضيب دقيق لتشكيل القالب الأولي. يُحدد هذا القضيب التجويف الداخلي لعنق العبوة، مما يضمن دقة لولبة الإغلاق التي لا يُمكن تحقيقها بتقنية النفخ بالبثق. في المحطة 2، يدخل القضيب - الذي لا يزال يحمل القالب الأولي النشط حراريًا - في تجويف قالب النفخ. يُضخ الهواء المضغوط عبر القضيب، مما يؤدي إلى نفخ القالب الأولي على سطح قالب النفخ المبرد لتشكيل العبوة النهائية. في المحطة 3، ينكمش القضيب وتُخرج العبوة النهائية بواسطة لوحة فصل. تحدث العمليات الثلاث جميعها في وقت واحد في كل دورة تشغيل للآلة.
يبقى قضيب القلب داخل القالب الأولي طوال عملية النقل إلى محطة النفخ، محافظًا على الشكل الهندسي الداخلي للعنق ويعمل كقالب أثناء النفخ. هذا التلامس المستمر لقضيب القلب هو السبب الهندسي وراء عدم وجود خط فصل داخلي في حاويات IBM، ودقتها الفائقة في سنّ العنق مقارنةً بجميع بدائل التشكيل بالنفخ القائمة على البثق.

مكونات خط إنتاج شركة آي بي إم
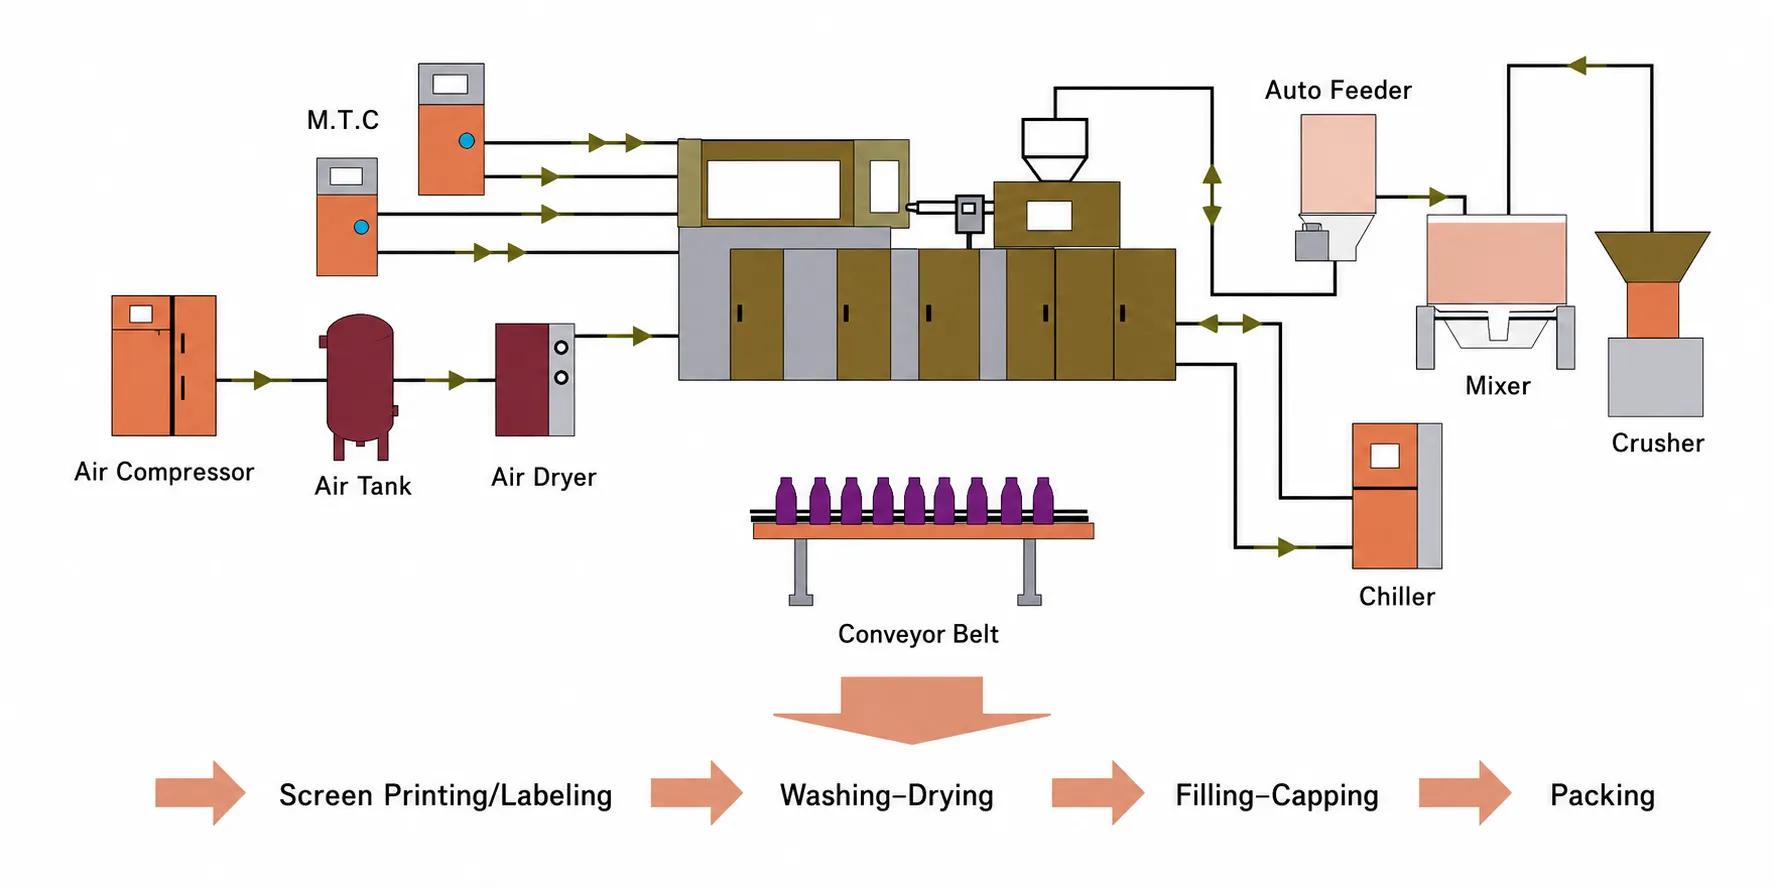
يدمج خط إنتاج IBM الكامل العديد من المكونات الأولية والنهائية حول الآلة الأساسية
تُعدّ آلة IBM العنصر الأساسي، لكنّ الحصول على إنتاج دوائي عالي الجودة يتطلب تحديد مواصفات خط الإنتاج المحيط بها بدقة. في المراحل الأولى، يقوم مجفف القادوس بإزالة الرطوبة المتبقية من الراتنج إلى المستويات المطلوبة لكل مادة؛ فمثلاً، يحتاج البولي بروبيلين عادةً إلى ساعتين إلى أربع ساعات عند 80 درجة مئوية، بينما تتطلب المواد ذات الاسترطابية العالية بروتوكولات تجفيف أكثر تحكمًا. ويحافظ جهاز التحكم في درجة حرارة القالب على درجة حرارة سطح ثابتة لتجويف قالب النفخ، مما يضمن الحصول على شكل هندسي ثابت للعبوة خلال دورات الإنتاج الطويلة.
في المراحل اللاحقة، ينقل نظام النقل الحاويات الجاهزة إلى محطات الفحص والعد والتعبئة. في مجال إنتاج الأدوية، تتحقق أنظمة الفحص البصري المدمجة من أبعاد الحاويات، وتفحص وجود أي تلوث، وتؤكد إحكام إغلاقها قبل التعبئة. تقدم شركة إيفر-باور استشارات حول تصميمات خطوط الإنتاج الكاملة ودمج المعدات المساعدة مع أي طراز من آلات IBM.
مقارنة خصائص الحاويات بين IBM وISBM
تُعدّ الاختلافات في الخصائص الفيزيائية قابلة للقياس، وهامة، وذات صلة مباشرة بقرارات مواصفات التغليف.
عند حقن مادة البولي إيثيلين تيريفثالات (PET) وتبريدها دون تمديد، تتصلب السلاسل الجزيئية في ترتيب عشوائي غير متبلور. يكون جدار الحاوية ضعيفًا نسبيًا، وضبابيًا إلى حد ما، ويتمتع بأداء متوسط في منع تسرب الغاز. هذه هي حاوية IBM. عند حقن مادة PET ثم تمديدها ونفخها بينما لا تزال فوق درجة حرارة التحول الزجاجي، تجبر الطاقة الميكانيكية للتمديد جزيئات سلسلة البوليمر الطويلة على الاصطفاف في الاتجاهين المحوري والمحيطي في آن واحد. تشكل هذه السلاسل المصطفة بنية شبه بلورية أقوى جوهريًا من البنية غير المتبلورة.
إن النتيجة العملية لهذا الاختلاف الجزيئي واضحة في كل مقياس أداء يستخدمه مهندسو التعبئة والتغليف لتحديد الحاويات - قوة الشد، وقوة التحميل العلوي، ومقاومة الصدمات الساقطة، وحاجز الأكسجين، والوضوح البصري كلها متفوقة في حاويات ISBM ثنائية المحور مقارنة بحاويات IBM ذات سمك الجدار ووزن الراتنج المكافئ.
تصميم وخصائص قوالب IBM
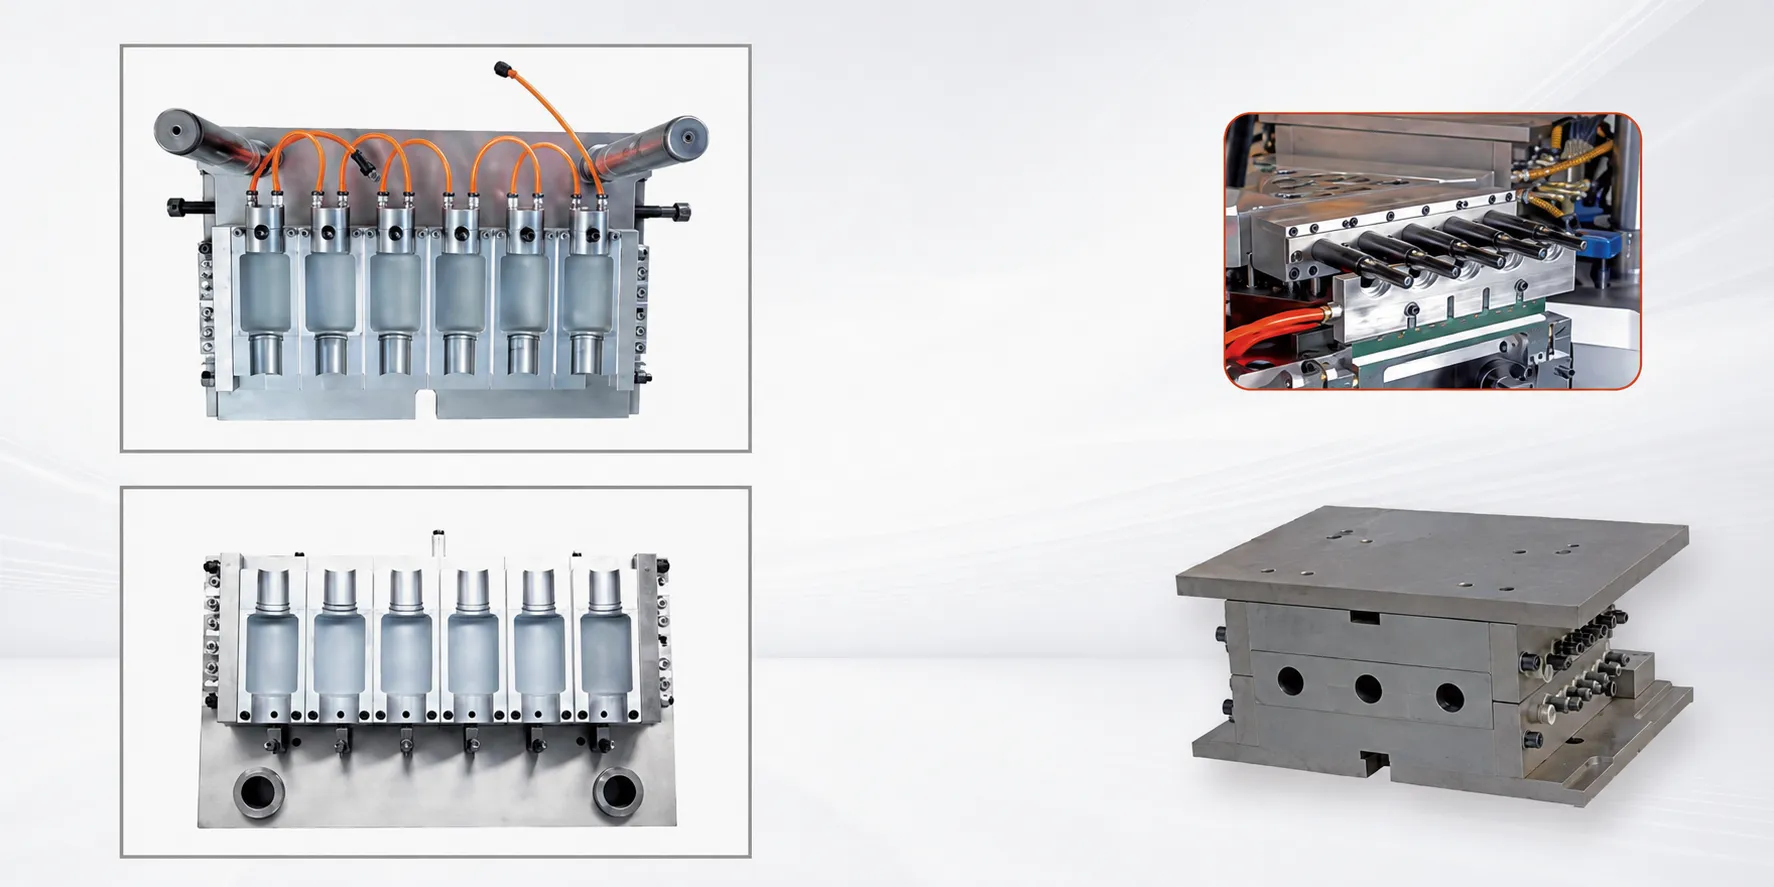
تتكون مجموعة قوالب IBM من قالب الحقن، وقالب النفخ، وقضيب القلب - وهي ثلاثة عناصر يجب أن تعمل بتناغم دقيق في الأبعاد
يُحدد تجويف قالب الحقن الشكل الخارجي للشكل الأولي، والأهم من ذلك، شكل لولب عنق العبوة النهائية. ولأن لولب العنق يُشكّل بالحقن وليس بالنفخ، فإن عبوات IBM تحقق دقةً في لولب العنق لا يُمكن تحقيقها بالنفخ التقليدي، حيث تصل عادةً إلى ±0.05 مم في قطر خطوة اللولب.
يُعدّ قضيب القلب أداة دقيقة تُحدّد التجويف الداخلي للعنق. ويُحدّد قطره وتشطيب سطحه أداء إحكام الإغلاق. عادةً ما يكون قضيب القلب مصنوعًا من فولاذ الأدوات H13 مع معالجة سطحية بالنتردة لمقاومة التآكل الناتج عن الاحتكاك المتكرر بالراتنج عند درجات حرارة الحقن.
يُحدد قالب النفخ الشكل الخارجي لجسم الحاوية. ولأن الجسم يتشكل بضغط الهواء بدلاً من ضغط الحقن، فإن مواد قالب النفخ أقل تطلباً للحرارة من فولاذ قوالب الحقن. تقوم شركة إيفر-باور بتصميم وتصنيع مجموعات قوالب IBM داخلياً، مع ضمان التوافق التام مع جميع منصات آلات EP-IBM.
تطبيقات IBM: حيث تتفوق العملية
إن الجمع بين دقة تشكيل العنق بالحقن، وعدم وجود خط فاصل في جسم العبوة، والتجويف العالي، يجعل من عملية IBM العملية السائدة في صناعة العبوات الصيدلانية والتجميلية الصغيرة.
زجاجات قطرات العين وبخاخات الأنف الصيدلانية
حجم صغير (من 1 إلى 30 مل)، يتطلب تشطيبًا دقيقًا للغاية لعنق العبوة لتركيب الفوهة أو المضخة، مصنوع من مادة البولي بروبيلين أو البولي إيثيلين منخفض الكثافة، وعدد كبير من التجاويف. إن قدرة شركة IBM على إنتاج عبوات صغيرة متناسقة ذات تجويف عالٍ وبدون خط فصل تجعلها العملية الصيدلانية القياسية لهذه الفئة. يحافظ تجويف عنق العبوة المشكّل بالحقن على دقة ±0.05 مم في القطر الداخلي - وهي مواصفات لا يمكن تحقيقها بشكل موثوق باستخدام تقنية النفخ بالبثق.
قوارير مستحضرات التجميل الصغيرة وزجاجات الكرة الدوارة
عينات العطور، وزجاجات الرول، وعبوات مرطب الشفاه، وقوارير السيروم الصغيرة. تُنتج شركة IBM هذه المنتجات بأسطح ناعمة وخالية من الزوائد، وبأغطية دقيقة متوافقة. مصنوعة من البولي إيثيلين عالي الكثافة (HDPE) أو البولي بروبيلين (PP) أو البولي كربونات (PC) بسعات تتراوح من 5 إلى 100 مل، حيث تُعدّ دقة الأبعاد ودقة الإغلاق أهم من الشفافية البصرية أو أداء منع تسرب الغاز.
قوارير الكواشف التشخيصية والمواد الكيميائية المتخصصة
قوارير كواشف التشخيص، وزجاجات محلول العدسات اللاصقة، وحاويات الأدوية البيطرية، وقوارير المواد الكيميائية المتخصصة. تُنتج شركة IBM حاويات مقاومة للمواد الكيميائية، مصنوعة من البولي إيثيلين عالي الكثافة (HDPE) أو البولي بروبيلين (PP)، مع تحكم دقيق في دخول الأكسجين، وهي مناسبة للتركيبات الحساسة حيث لا يتطلب التوجيه ثنائي المحور أي متطلبات إضافية مقارنةً بالبولي بروبيلين غير المتبلور أو البولي إيثيلين عالي الكثافة.

معدات مساعدة من شركة IBM
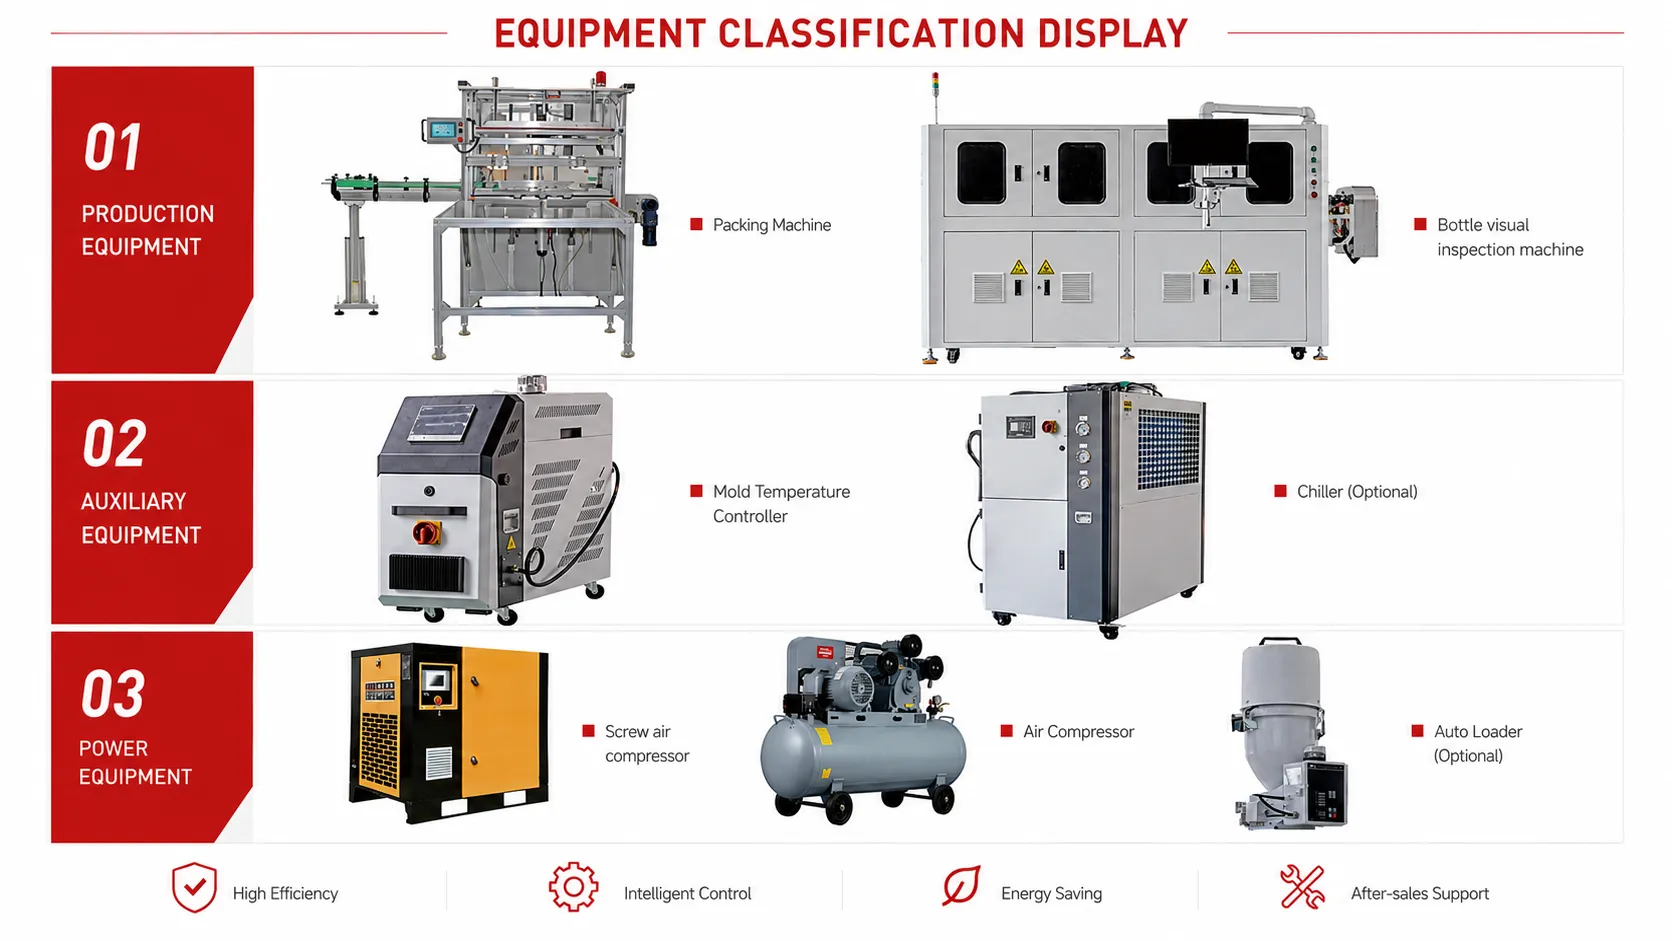
يُعد تحديد مواصفات المعدات المساعدة الصحيحة بنفس أهمية جهاز IBM نفسه لتحقيق إنتاج متسق بجودة صيدلانية
يتطلب تركيب نظام IBM كاملاً مجفف قادوس الراتنج بحجم يتناسب مع إنتاجية الماكينة بالساعة، ووحدة تحكم في درجة حرارة القالب (MTC) للحفاظ على مناطق حرارية مستقلة لقوالب الحقن والنفخ، ومبردًا لتوفير مياه التبريد لقالب النفخ بدرجة حرارة تتراوح بين 8 و15 درجة مئوية، ونظام نقل مواد لتغذية الراتنج من المخزن الرئيسي إلى القادوس. بالنسبة للتطبيقات الصيدلانية، يمكن تركيب حاوية واجهة غرفة نظيفة فوق محطة الإخراج لاستقبال الحاويات تحت ضغط هواء نظيف موجب.
في المراحل اللاحقة، يضمن نظام عدّ وتغليف الحاويات الكمية الصحيحة من الحاويات في كل كيس أو صندوق أو صينية. كما يمكن لأنظمة الفحص البصري التحقق من أبعاد الحاويات وفحص التلوث في 100% من المنتج النهائي. بإمكان شركة إيفر-باور تقديم إرشادات حول حزمة المعدات المساعدة الكاملة المناسبة لحجم إنتاجك وموادك وتطبيقك.
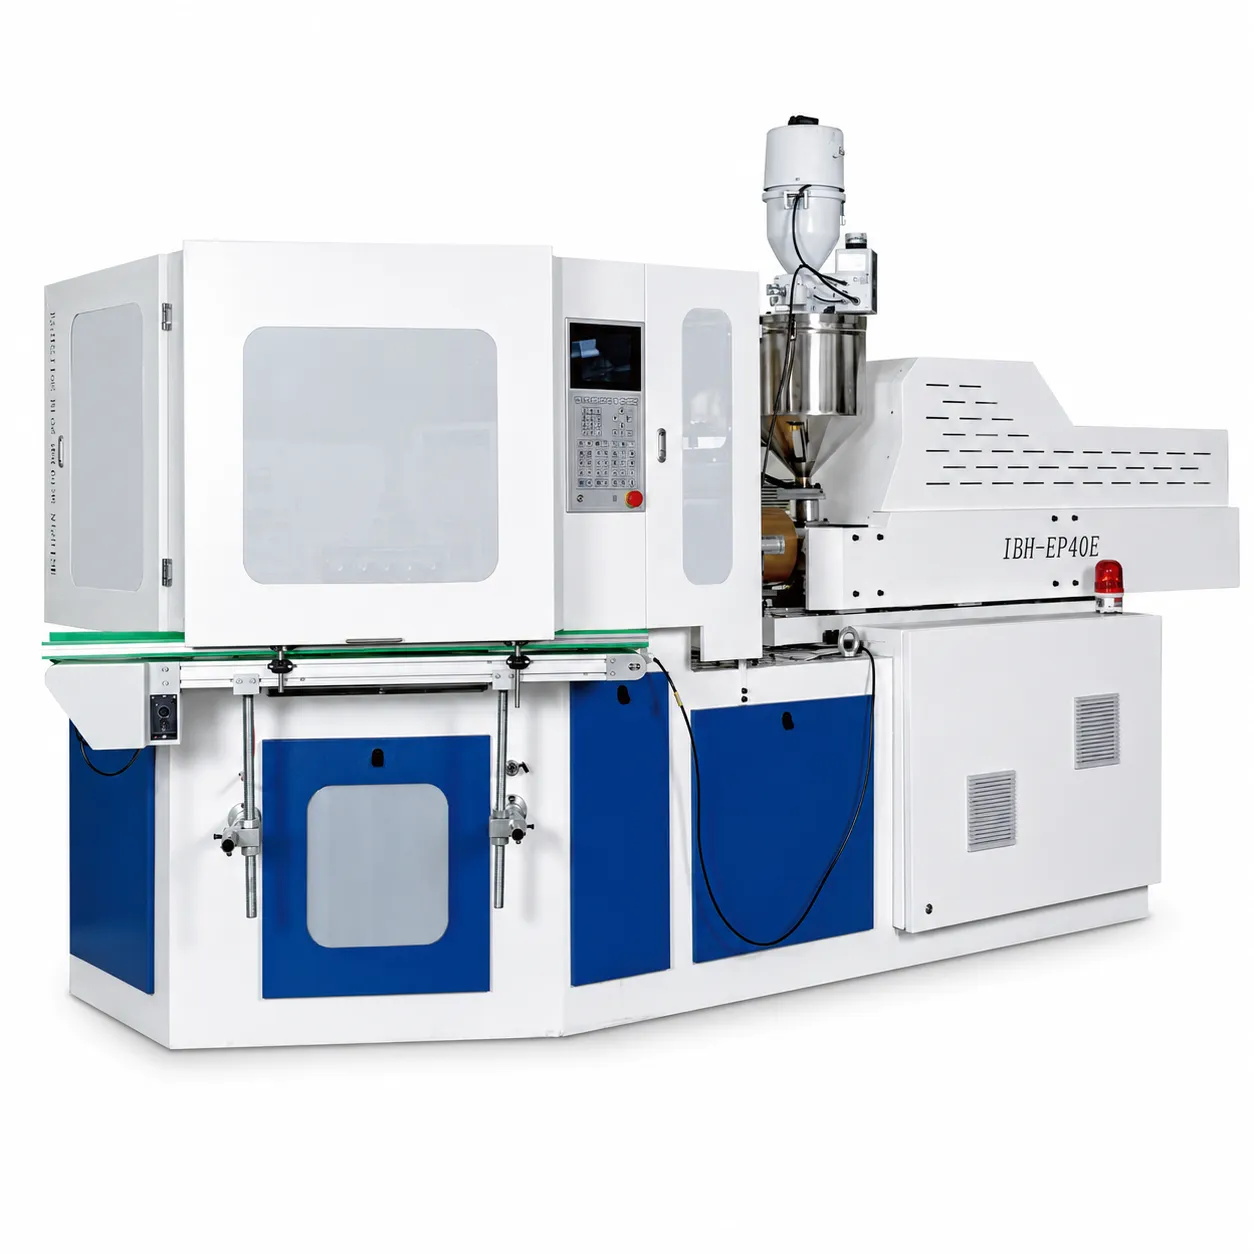
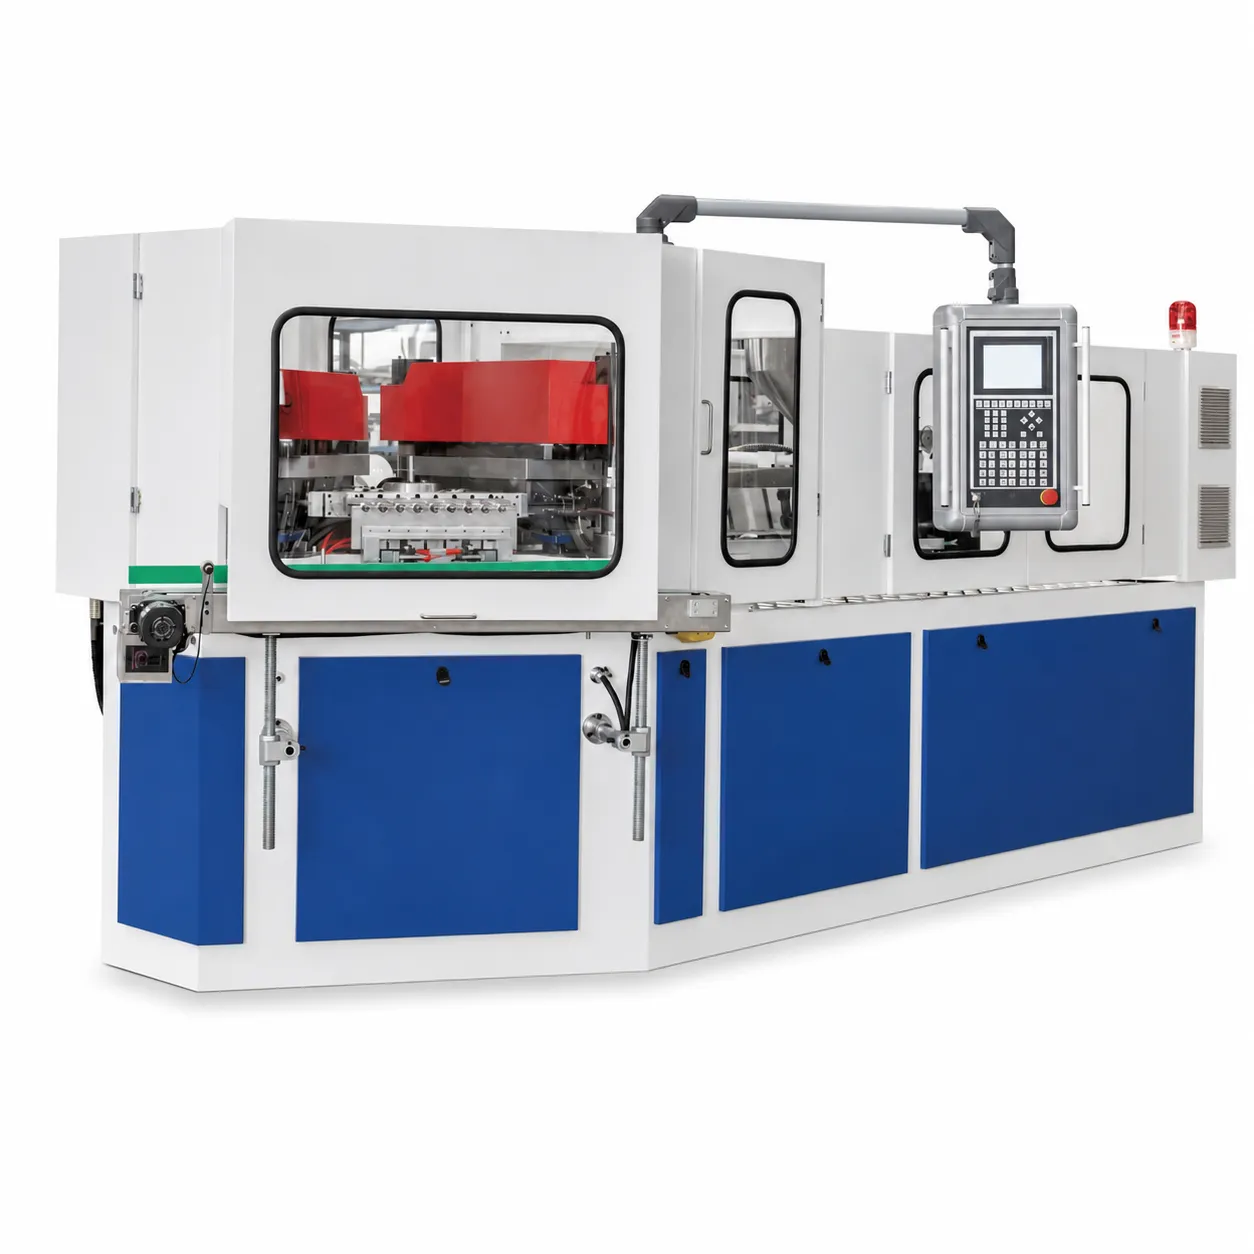
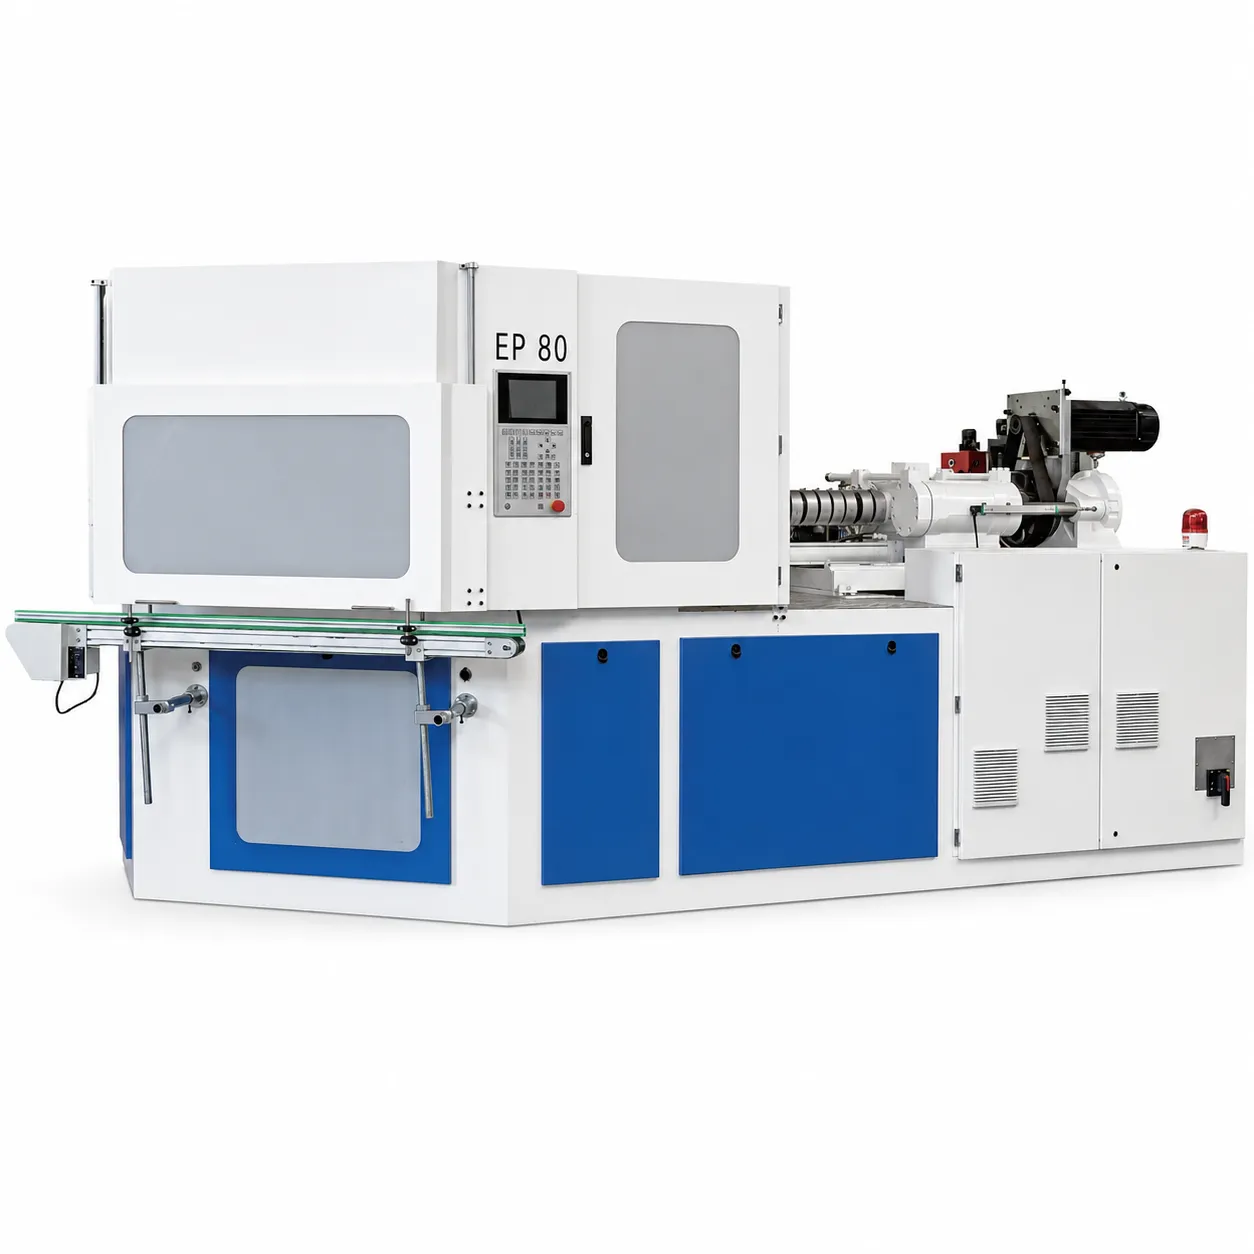
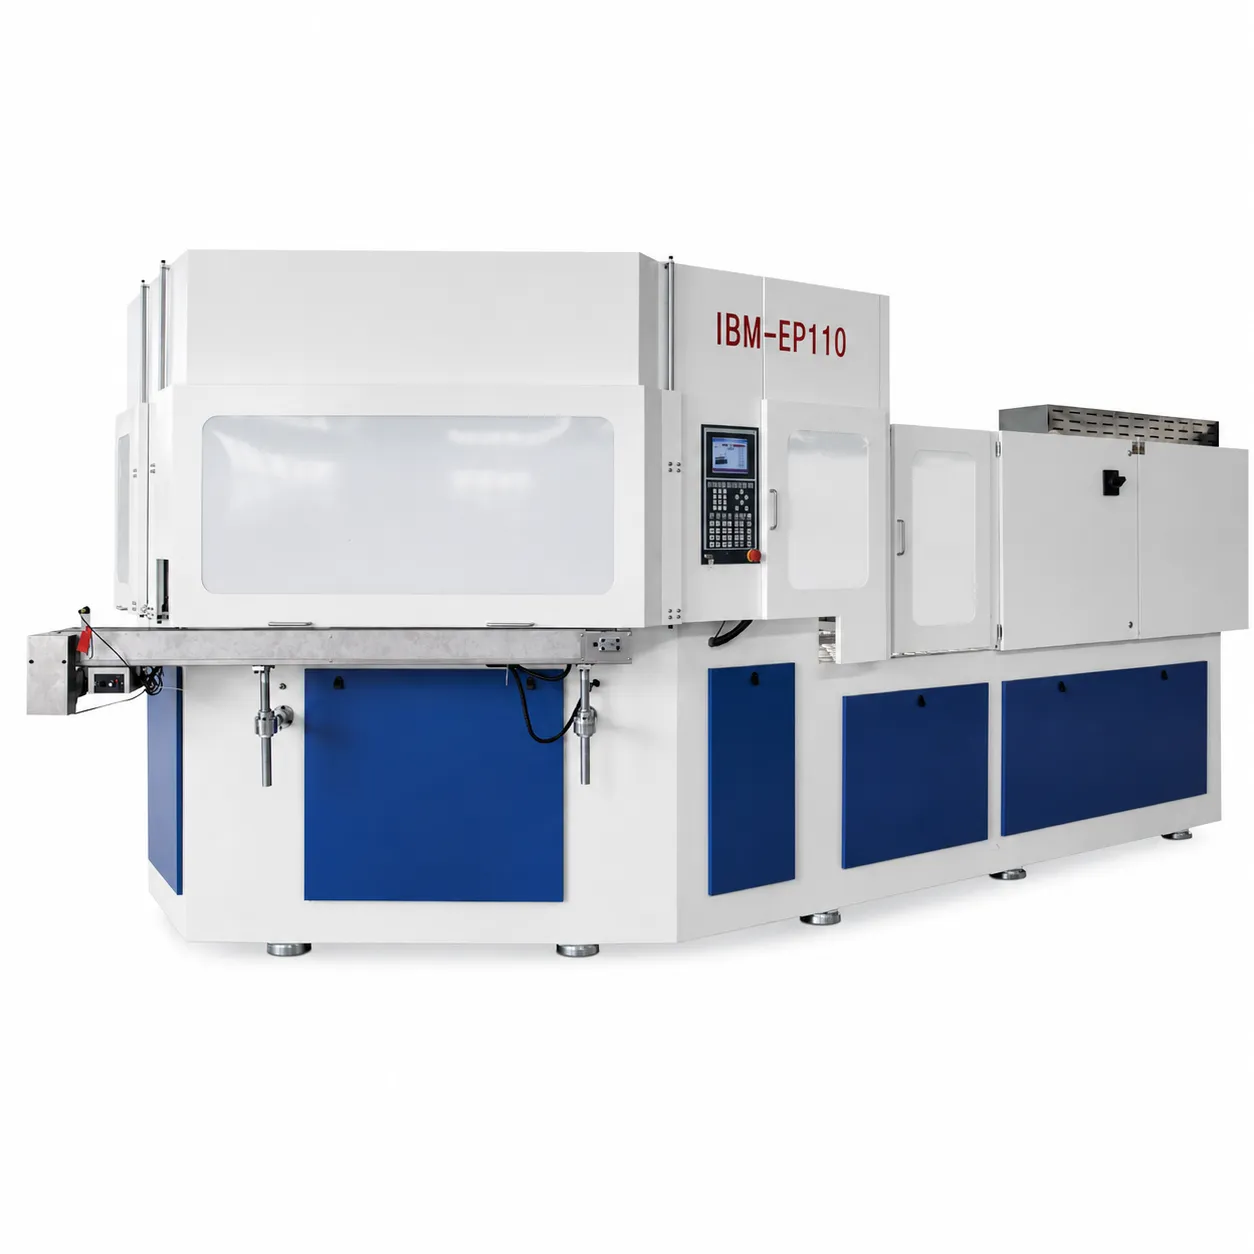
سلسلة أجهزة إيفر-باور إي بي-آي بي إم
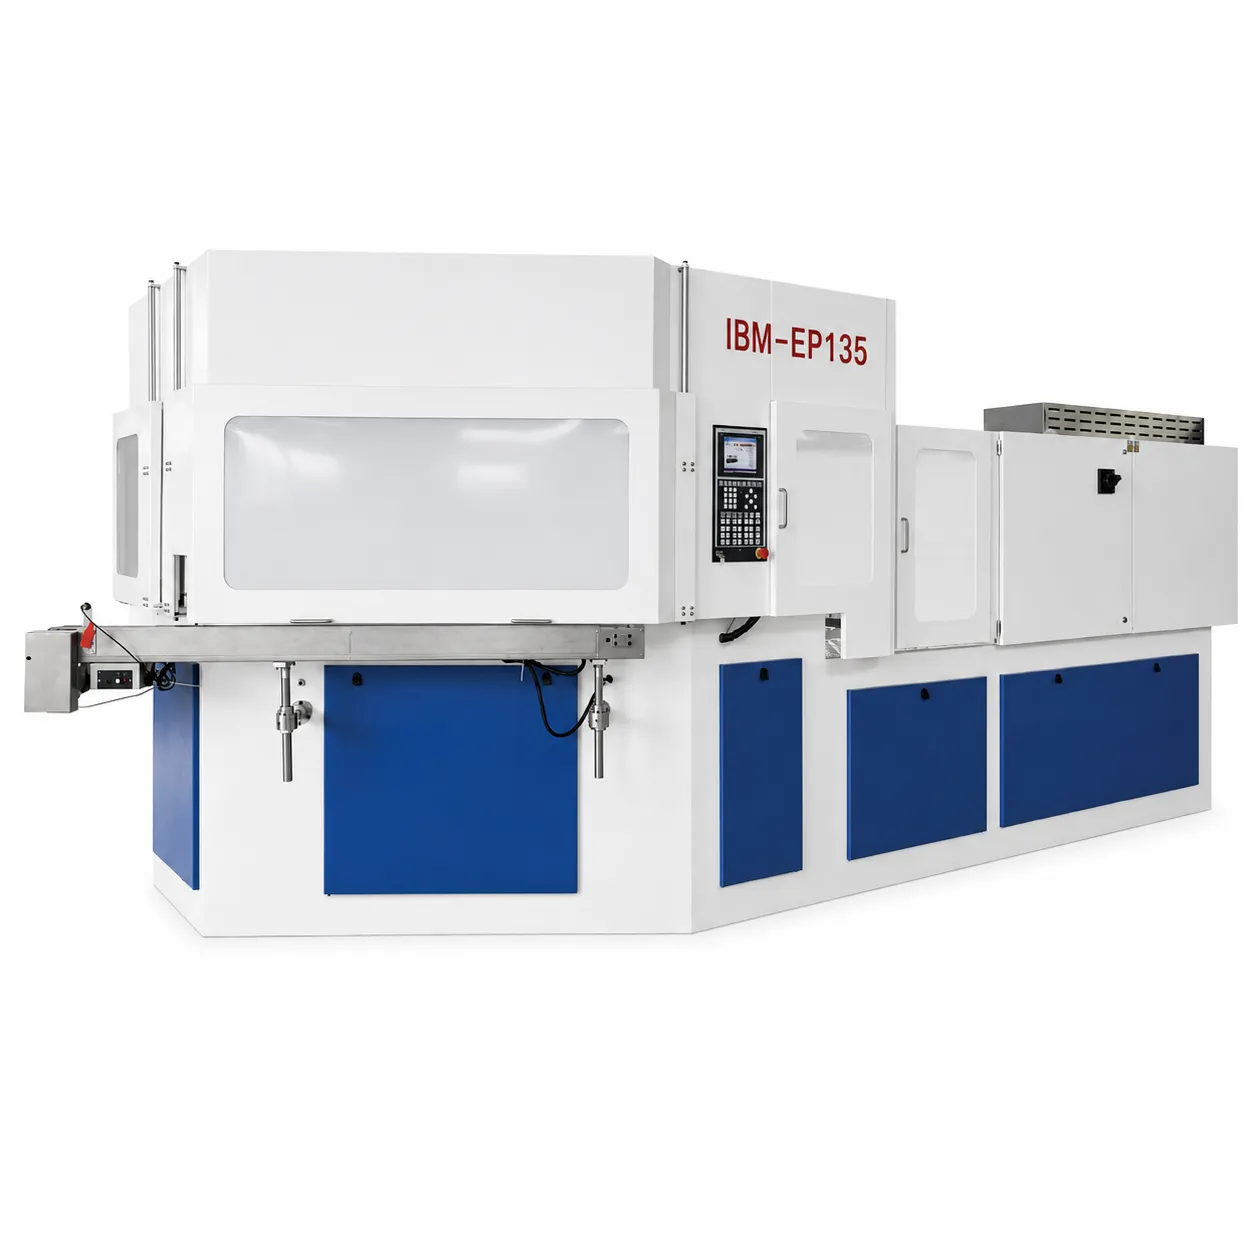
ست آلات من شركة IBM تغطي قوى تثبيت تتراوح من 40 كيلو نيوتن إلى 135 كيلو نيوتن، وتخدم تغليف الأدوية ومستحضرات التجميل والمواد الكيميائية المتخصصة في الأسواق العالمية.

آي بي إم أم آي إس بي إم: إطار عمل عملي لاتخاذ القرار
استخدم مواصفات الحاوية لتوجيه عملية الاختيار، وليس العكس.
لست متأكدًا مما إذا كان تطبيقك يحتاج إلى IBM أو ISBM؟
أرسل إلينا رسم الحاوية، ومواصفات المواد، والكمية المستهدفة. سيقوم مهندسونا بترشيح العملية المناسبة، والآلة الملائمة من مجموعتي IBM وISBM، وسيقدمون لك أسعارًا مباشرة من المصنع خلال 48 ساعة - مجانًا.
الأسئلة الشائعة
تستند المقارنات الفنية الواردة في هذه المقالة إلى خبرة شركة إيفر-باور الهندسية وبيانات توصيف العمليات القياسية في هذا المجال. تُعدّ توصيات ملاءمة التطبيقات إرشادات عامة، ويجب دائمًا تقييم التطبيقات المحددة بالرجوع إلى رسومات الحاويات ومواصفات المواد. للتواصل [email protected] أو تفضل بزيارة موقعنا صفحة الاتصال للحصول على نصائح هندسية خاصة بالتطبيق.


