
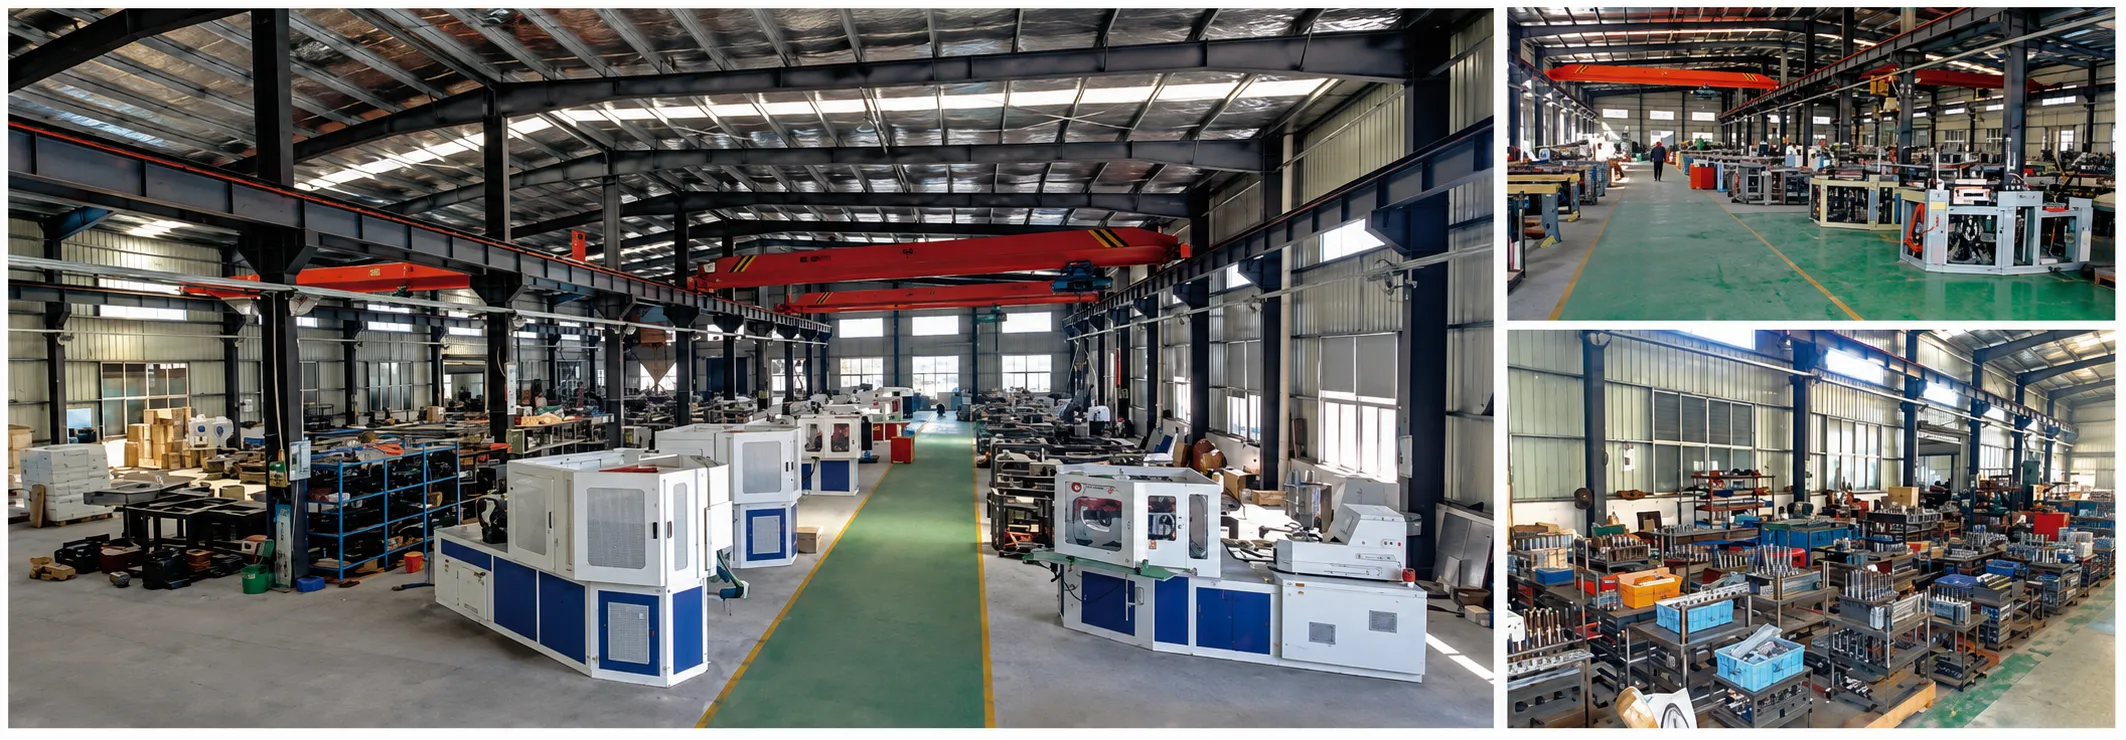
Cả ép phun thổi (IBM) và ép phun kéo giãn thổi (ISBM) đều là các quy trình sản xuất bao bì nhựa một bước, bắt đầu bằng ép phun. Cả hai đều tạo ra các bao bì không có đường phân tách trên thân và có hình dạng ren cổ chính xác. Cả hai đều được sử dụng rộng rãi trong bao bì dược phẩm, mỹ phẩm và thực phẩm. Và mặc dù tên gọi có vẻ tương tự nhau, nhưng về cơ bản chúng là các quy trình khác nhau, tạo ra các bao bì có cấu trúc và hình thức khác nhau — phù hợp với các ứng dụng khác nhau, vật liệu khác nhau và hiệu quả kinh tế sản xuất khác nhau.
Sự nhầm lẫn giữa hai quy trình này là điều dễ hiểu. Cả hai quy trình đôi khi đều được gọi là “ép thổi một bước”. Cả hai đều sử dụng kiến trúc máy trạm quay. Cả hai đều bơm phôi vào và sau đó thổi thành sản phẩm hoàn chỉnh. Sự khác biệt quan trọng nằm ở những gì xảy ra giữa quá trình bơm và thổi – và sự khác biệt đó có những ảnh hưởng sâu sắc đến các đặc tính vật lý của sản phẩm.
Hướng dẫn này giải thích sự khác biệt về kỹ thuật giữa IBM và ISBM, làm rõ quy trình nào tạo ra loại container nào, xác định các ứng dụng mà mỗi loại là lựa chọn phù hợp và mô tả dòng máy Ever-Power bao gồm cả hai công nghệ.
Một điểm khác biệt duy nhất làm thay đổi mọi thứ
Cả hai quy trình đều sử dụng phương pháp ép phôi và thổi chai. Điểm khác biệt nằm ở việc có sử dụng thanh kéo giãn hay không — và quyết định kỹ thuật duy nhất đó sẽ quyết định mọi thứ về sản phẩm hoàn thiện.
Quy trình IBM hoạt động như thế nào: Từng bước một
Máy IBM 3 trạm quay vòng qua các công đoạn phun, thổi và đẩy trong một chu trình liên tục.
Tại Trạm 1, nhựa nóng chảy được bơm xung quanh một thanh lõi chính xác để tạo thành phôi. Thanh lõi xác định đường kính bên trong của cổ chai, đảm bảo độ chính xác của ren đóng nắp mà phương pháp ép thổi không thể đạt được. Tại Trạm 2, thanh lõi — vẫn mang theo phôi đang hoạt động nhiệt — được đưa vào khoang khuôn thổi. Không khí nén được đưa vào qua thanh lõi, làm phồng phôi lên trên bề mặt khuôn thổi đã được làm mát để tạo thành chai thành phẩm. Tại Trạm 3, thanh lõi rút lại và chai thành phẩm được đẩy ra ngoài bằng một tấm gạt. Cả ba thao tác này diễn ra đồng thời trong mỗi chu kỳ máy.
Thanh lõi vẫn nằm bên trong phôi trong suốt quá trình chuyển đến trạm thổi, duy trì hình dạng cổ bên trong và hoạt động như một trục gá trong quá trình thổi. Sự tiếp xúc liên tục của thanh lõi này là lý do kỹ thuật khiến các thùng chứa của IBM không có đường phân tách bên trong và độ chính xác ren cổ luôn vượt trội so với tất cả các phương pháp ép thổi dựa trên đùn.

Linh kiện dây chuyền sản xuất của IBM
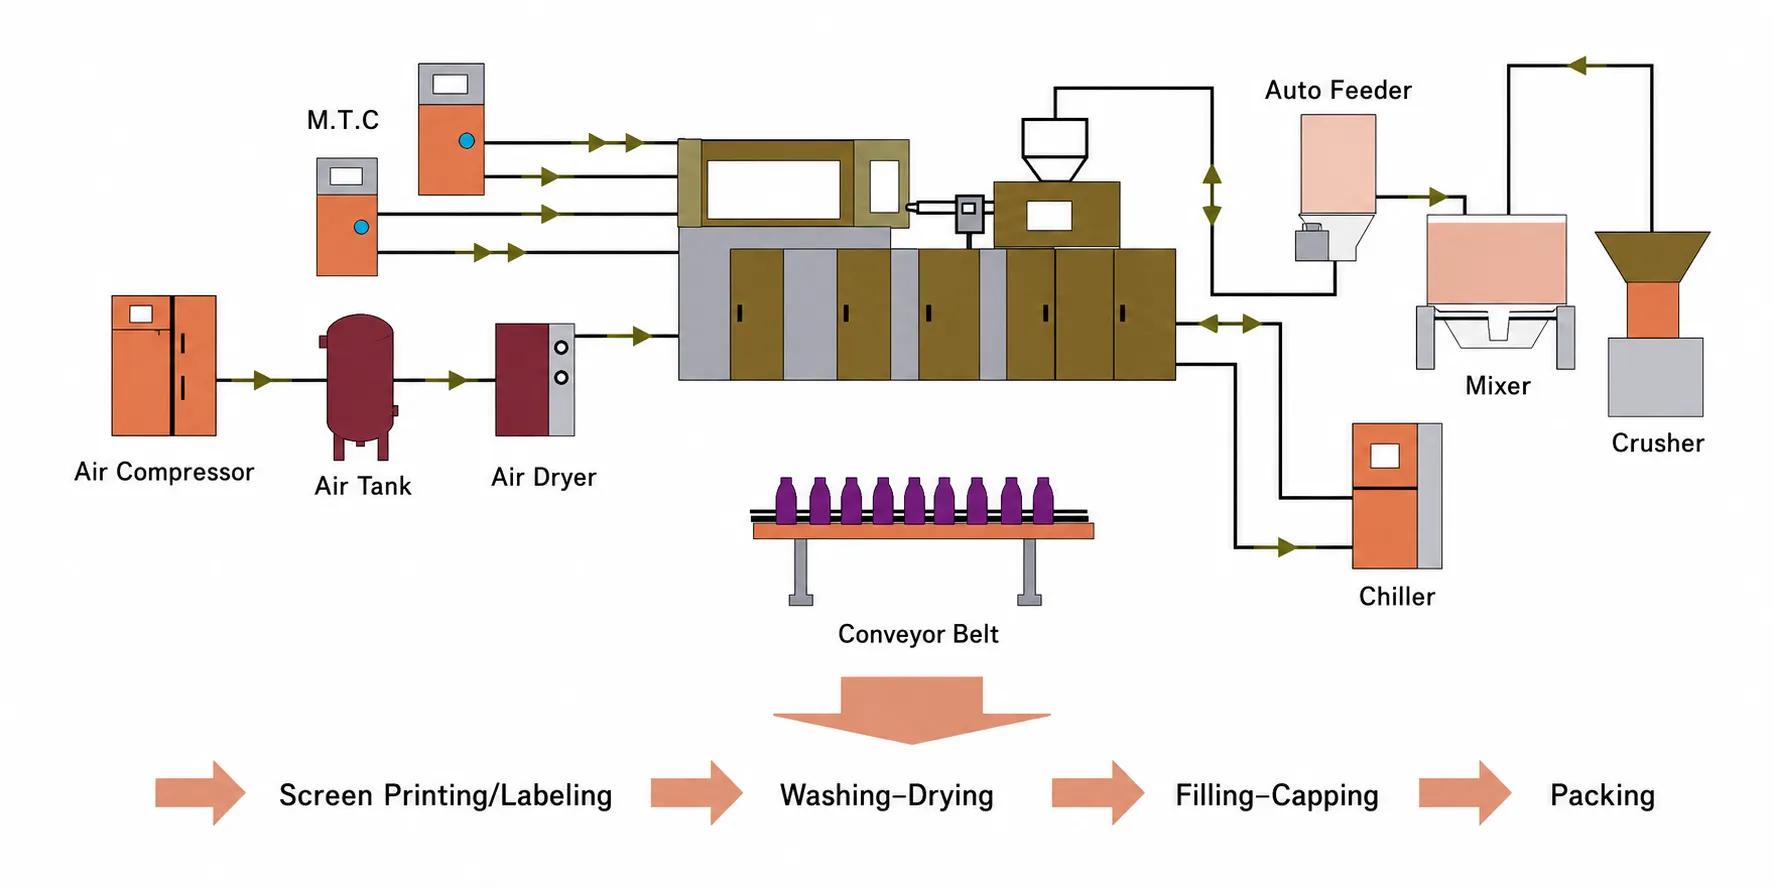
Một dây chuyền sản xuất hoàn chỉnh của IBM tích hợp nhiều thành phần thượng nguồn và hạ nguồn xung quanh máy chủ lõi.
Máy IBM tự thân là yếu tố trung tâm, nhưng để đạt được sản lượng dược phẩm ổn định, dây chuyền sản xuất xung quanh cần được thiết kế chính xác. Ở khâu trước đó, máy sấy phễu loại bỏ độ ẩm dư thừa khỏi nhựa đến mức cần thiết cho từng loại vật liệu — PP thường cần 2 đến 4 giờ ở 80 độ C, trong khi các vật liệu có độ hút ẩm cao hơn cần quy trình sấy được kiểm soát chặt chẽ hơn. Bộ điều khiển nhiệt độ khuôn duy trì nhiệt độ bề mặt khoang khuôn thổi ở mức ổn định, đảm bảo hình dạng hộp đựng lặp lại được trong suốt quá trình sản xuất dài ngày.
Ở khâu tiếp theo, hệ thống băng tải vận chuyển các thùng chứa thành phẩm đến các trạm kiểm tra, đếm và đóng gói. Đối với sản xuất dược phẩm, hệ thống kiểm tra hình ảnh tích hợp trên dây chuyền xác minh kích thước thùng chứa, kiểm tra sự nhiễm bẩn và xác nhận độ khít của nắp trước khi đóng gói. Ever-Power có thể tư vấn về bố trí dây chuyền sản xuất hoàn chỉnh và tích hợp thiết bị phụ trợ với bất kỳ kiểu máy IBM nào.
So sánh thuộc tính container giữa IBM và ISBM
Sự khác biệt về tính chất vật lý có thể đo lường được, đáng kể và liên quan trực tiếp đến các quyết định về thông số kỹ thuật bao bì.
Khi PET được bơm vào và làm nguội mà không kéo giãn, các chuỗi phân tử sẽ đông cứng lại theo một cấu trúc ngẫu nhiên, vô định hình. Thành bình chứa tương đối yếu, hơi mờ và có khả năng chắn khí ở mức trung bình. Đây là bình chứa của IBM. Khi PET được bơm vào rồi kéo giãn và thổi phồng trong khi vẫn ở nhiệt độ trên nhiệt độ chuyển pha thủy tinh, năng lượng cơ học của quá trình kéo giãn sẽ buộc các phân tử chuỗi polymer dài phải sắp xếp thẳng hàng đồng thời theo cả hướng trục và hướng vòng. Các chuỗi thẳng hàng này tạo thành một cấu trúc bán tinh thể mạnh hơn về cơ bản so với cấu trúc vô định hình.
Hậu quả thực tiễn của sự khác biệt phân tử này thể hiện rõ trong mọi chỉ số hiệu suất mà các kỹ sư bao bì sử dụng để xác định kích thước hộp đựng — độ bền kéo, độ bền chịu tải trọng đỉnh, khả năng chống va đập khi rơi, khả năng ngăn oxy và độ trong suốt quang học đều vượt trội hơn ở các hộp đựng ISBM định hướng hai chiều so với các hộp đựng IBM có độ dày thành và trọng lượng nhựa tương đương.
Thiết kế và đặc điểm khuôn mẫu của IBM
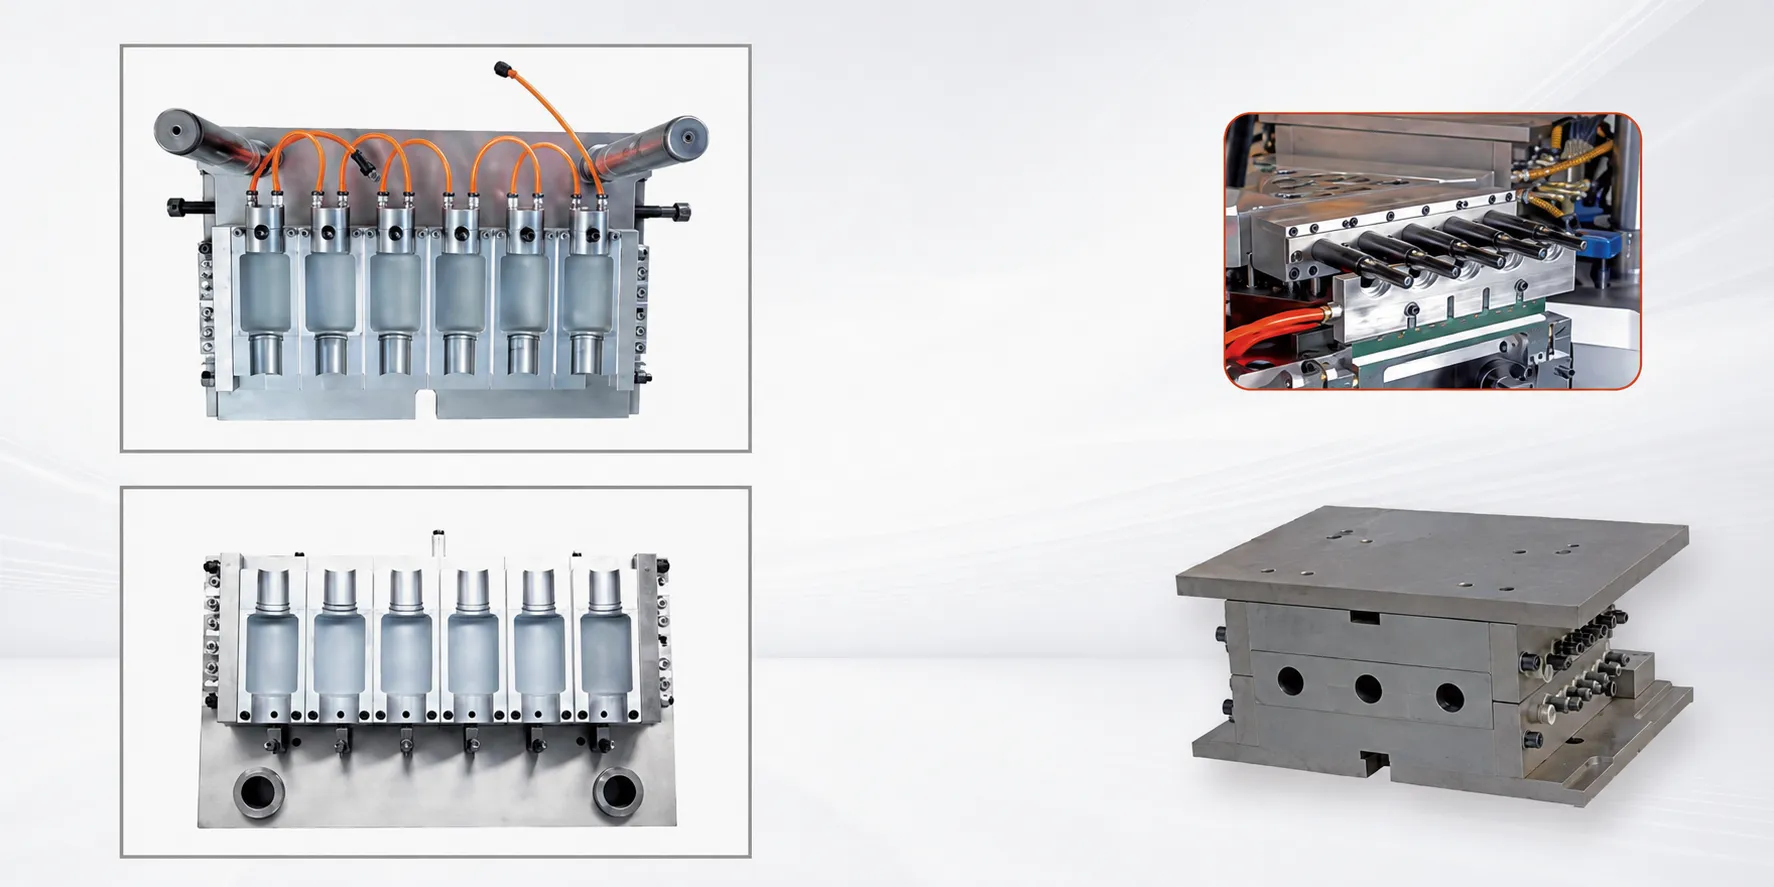
Bộ khuôn của IBM bao gồm khuôn ép phun, khuôn thổi và trục lõi - ba yếu tố phải hoạt động hài hòa với kích thước chính xác.
Khoang khuôn ép phun xác định hình dạng bên ngoài của phôi và, quan trọng hơn, toàn bộ hình dạng ren cổ của chai thành phẩm. Vì ren cổ được tạo hình bằng phương pháp ép phun chứ không phải bằng phương pháp thổi khuôn, nên các chai của IBM đạt được dung sai ren cổ mà phương pháp thổi khuôn ép đùn không thể đạt được — thường được giữ trong phạm vi ±0,05 mm đường kính bước ren.
Trục lõi là một loại trục định hình chính xác, xác định đường kính bên trong của cổ nắp. Đường kính và độ hoàn thiện bề mặt của nó quyết định hiệu suất làm kín của nắp. Vật liệu trục lõi thường là thép công cụ H13 được xử lý bề mặt bằng phương pháp nitriding để chống mài mòn do tiếp xúc lặp đi lặp lại với nhựa ở nhiệt độ ép phun.
Khuôn thổi định hình hình dạng bên ngoài của thân bình chứa. Vì thân bình được tạo hình bằng áp suất không khí chứ không phải áp suất phun, nên vật liệu làm khuôn thổi có thể chịu nhiệt kém hơn so với thép làm khuôn phun. Ever-Power thiết kế và sản xuất bộ khuôn IBM nội bộ, đảm bảo khả năng tương thích hoàn toàn trên tất cả các nền tảng máy EP-IBM.
Ứng dụng IBM: Nơi quy trình đạt hiệu quả vượt trội
Sự kết hợp giữa độ chính xác của cổ chai được tạo hình bằng phương pháp ép phun, thân chai không có đường phân tách và khả năng tạo bọt khí cao của IBM đã tạo nên quy trình sản xuất vượt trội cho các loại bao bì nhỏ dùng trong dược phẩm và mỹ phẩm.
Chai thuốc nhỏ mắt và thuốc xịt mũi
Thể tích nhỏ (từ 1 đến 30 ml), yêu cầu độ hoàn thiện cổ chai rất chính xác để lắp đầu vòi hoặc bơm, vật liệu PP hoặc LDPE, số lượng khoang lớn. Khả năng sản xuất các hộp chứa nhỏ đồng nhất với số lượng khoang cao mà không có đường phân khuôn của IBM khiến nó trở thành quy trình dược phẩm tiêu chuẩn cho loại sản phẩm này. Đường kính trong của cổ chai được tạo hình bằng phương pháp ép phun đạt ±0,05 mm — một thông số kỹ thuật mà phương pháp ép thổi đùn không thể đạt được một cách đáng tin cậy.
Lọ đựng mỹ phẩm nhỏ và chai lăn
Các mẫu nước hoa, chai lăn, hộp đựng son dưỡng môi và các lọ serum nhỏ. IBM sản xuất những sản phẩm này với bề mặt thân chai nhẵn mịn, không có bavia và khả năng đóng mở chính xác. Chất liệu HDPE, PP hoặc PC với thể tích từ 5 đến 100 ml, trong đó độ chính xác về kích thước và độ chính xác của nắp đậy quan trọng hơn độ trong suốt quang học hoặc khả năng ngăn khí.
Lọ đựng thuốc thử chẩn đoán và hóa chất chuyên dụng
Các loại lọ đựng thuốc thử chẩn đoán, chai dung dịch kính áp tròng, hộp đựng dược phẩm thú y và lọ đựng hóa chất chuyên dụng. IBM sản xuất các hộp đựng kháng hóa chất bằng HDPE hoặc PP với khả năng kiểm soát sự xâm nhập oxy, phù hợp với các công thức nhạy cảm mà trong đó định hướng hai chiều không tạo thêm yêu cầu nào so với PP hoặc HDPE vô định hình.

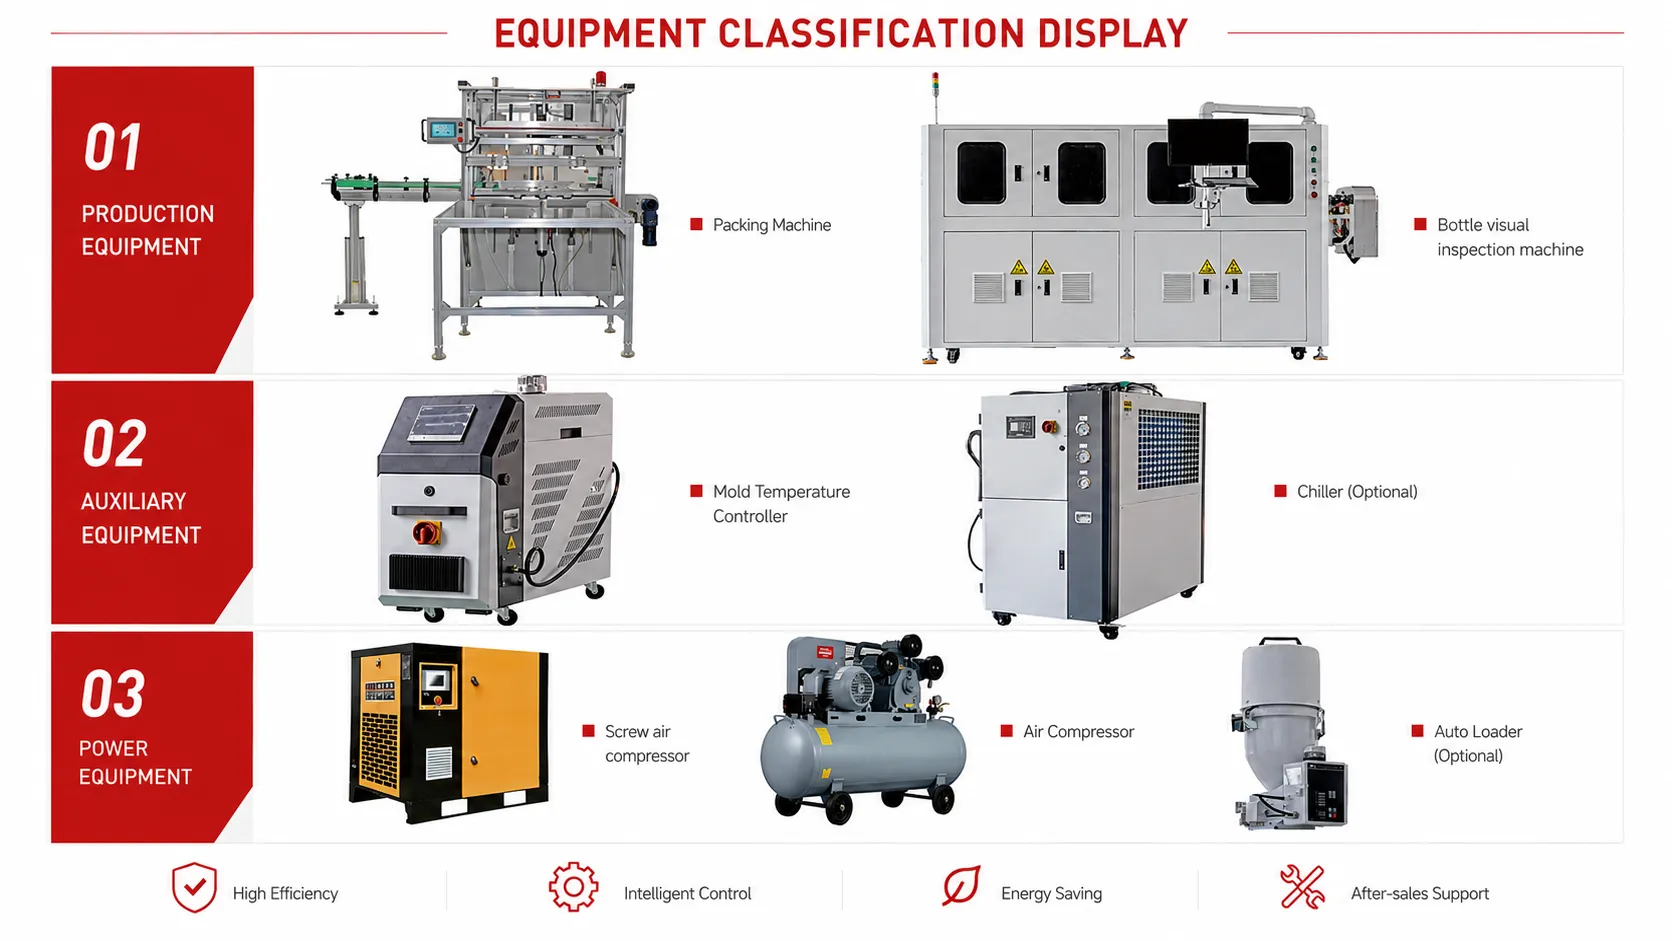
Thiết bị phụ trợ của IBM
Việc lựa chọn đúng thiết bị phụ trợ cũng quan trọng như chính máy IBM để đạt được chất lượng sản phẩm dược phẩm ổn định.
Một hệ thống IBM hoàn chỉnh cần có máy sấy phễu chứa nhựa phù hợp với năng suất máy mỗi giờ, bộ điều khiển nhiệt độ khuôn (MTC) duy trì các vùng nhiệt độ độc lập cho khuôn ép phun và khuôn thổi, máy làm lạnh cung cấp nước làm mát cho khuôn thổi ở nhiệt độ từ 8 đến 15 độ C, và hệ thống vận chuyển vật liệu để cấp nhựa từ kho chứa số lượng lớn đến phễu. Đối với các ứng dụng dược phẩm, có thể lắp đặt thêm buồng giao diện phòng sạch phía trên trạm đẩy sản phẩm để nhận các thùng chứa dưới áp suất dương và không khí sạch.
Hệ thống đếm và đóng gói container ở khâu tiếp theo đảm bảo số lượng container chính xác trên mỗi bao, hộp hoặc khay. Hệ thống kiểm tra bằng hình ảnh có thể xác minh kích thước container và kiểm tra sự nhiễm bẩn trên toàn bộ sản phẩm đầu ra. Ever-Power có thể tư vấn về gói thiết bị phụ trợ hoàn chỉnh phù hợp với khối lượng sản xuất, vật liệu và ứng dụng của bạn.
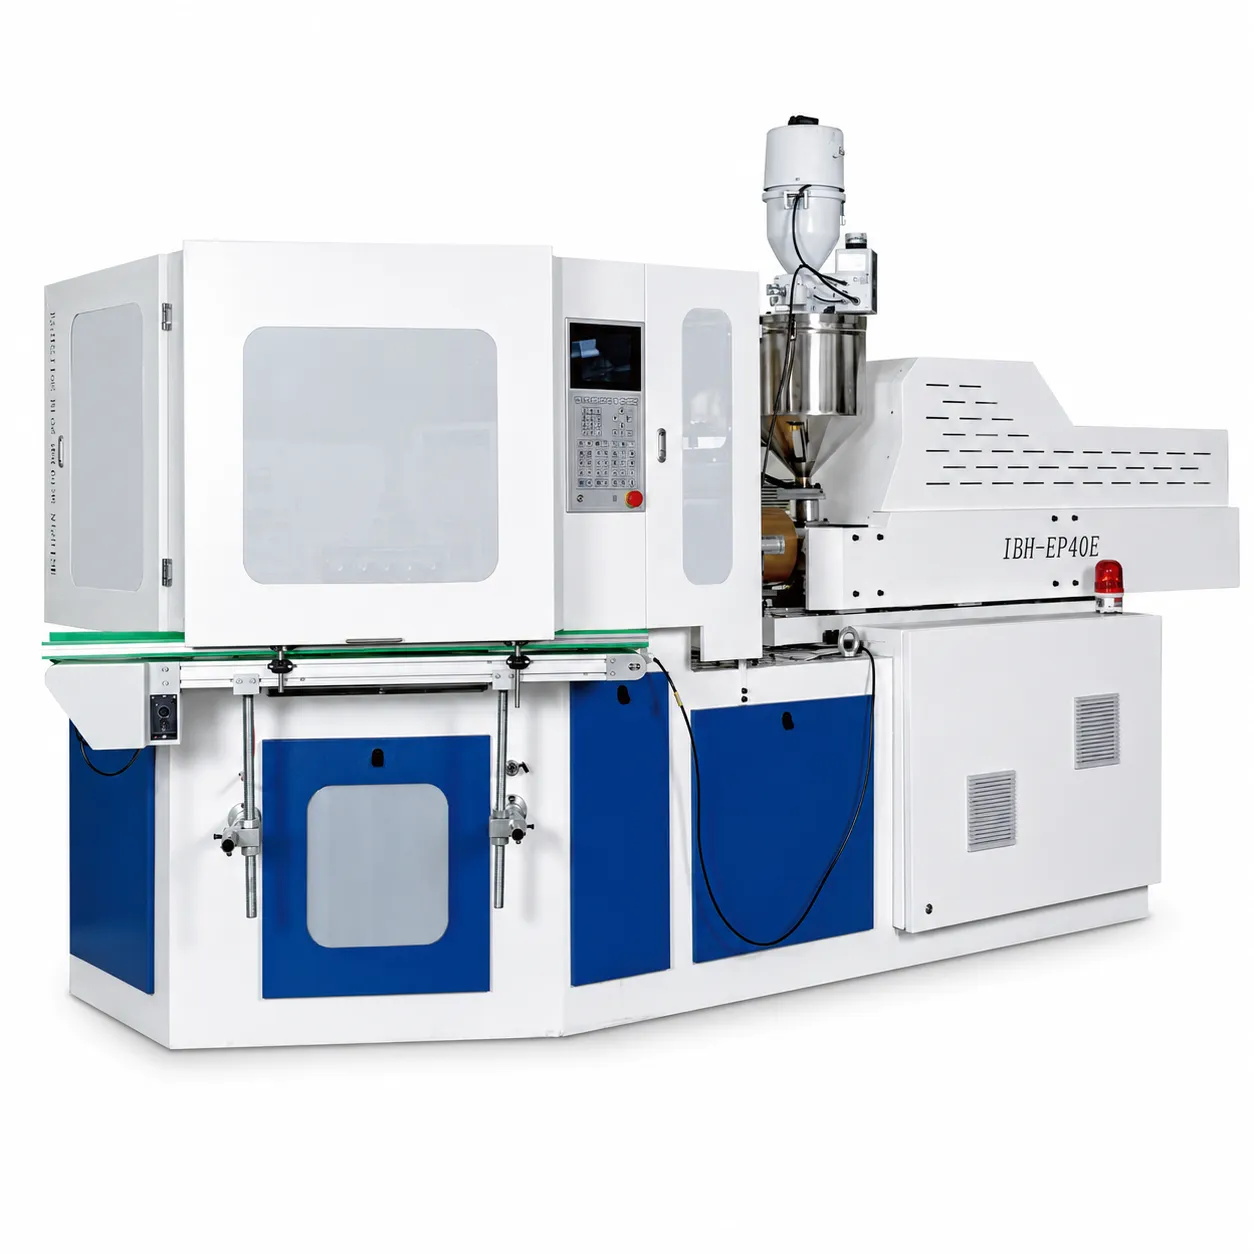
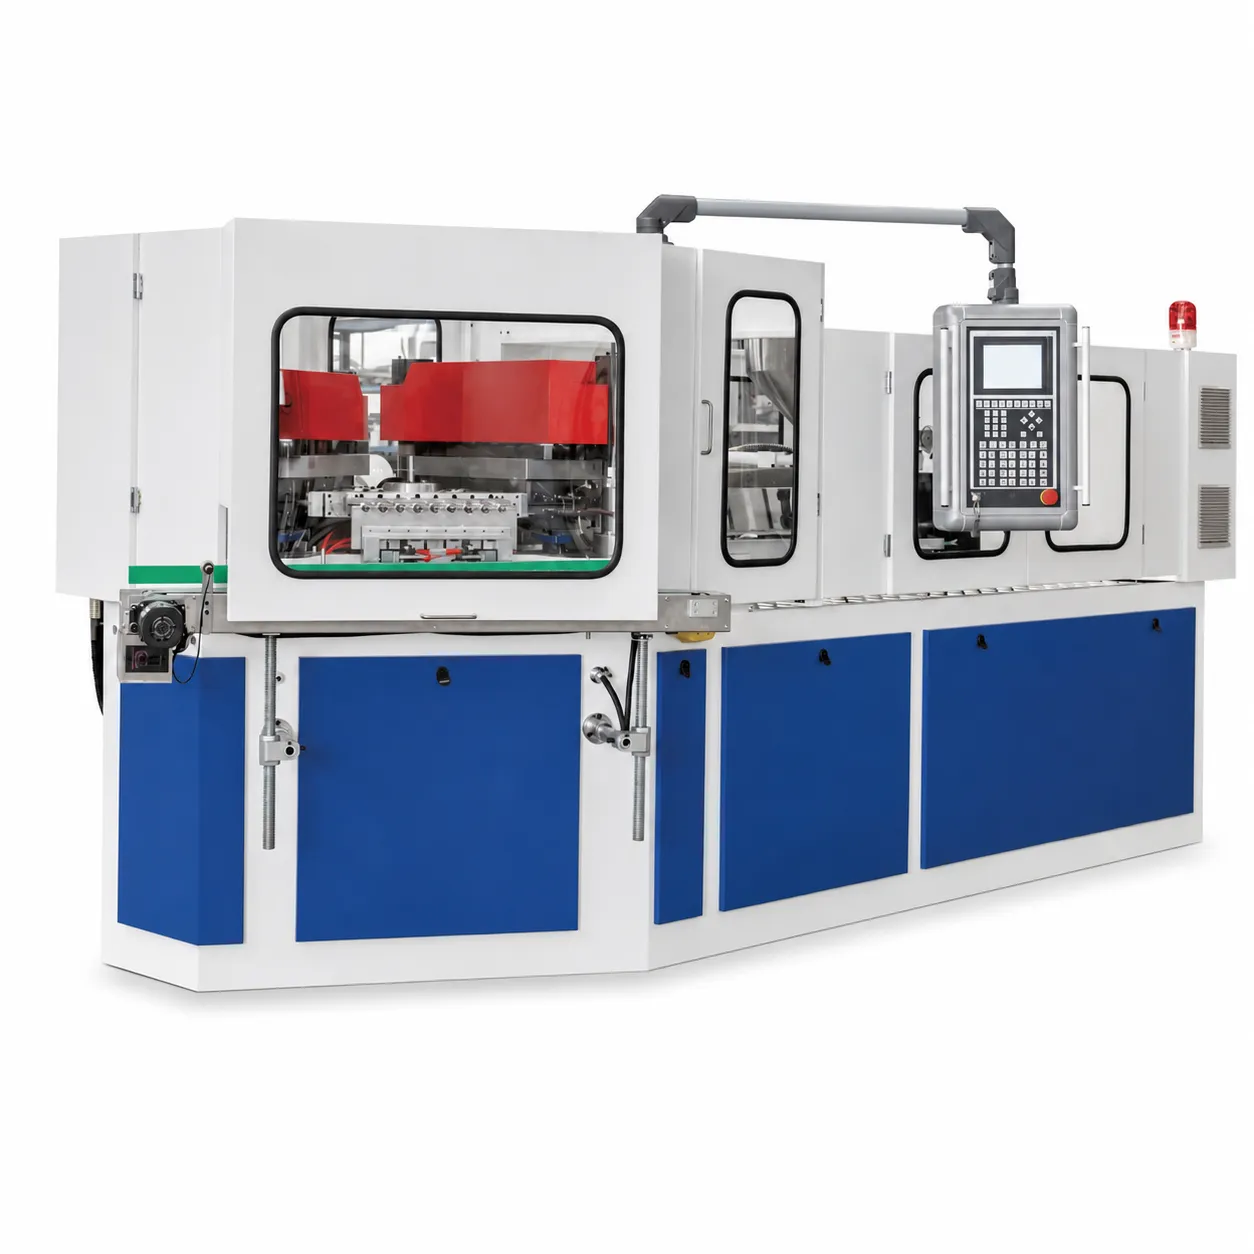
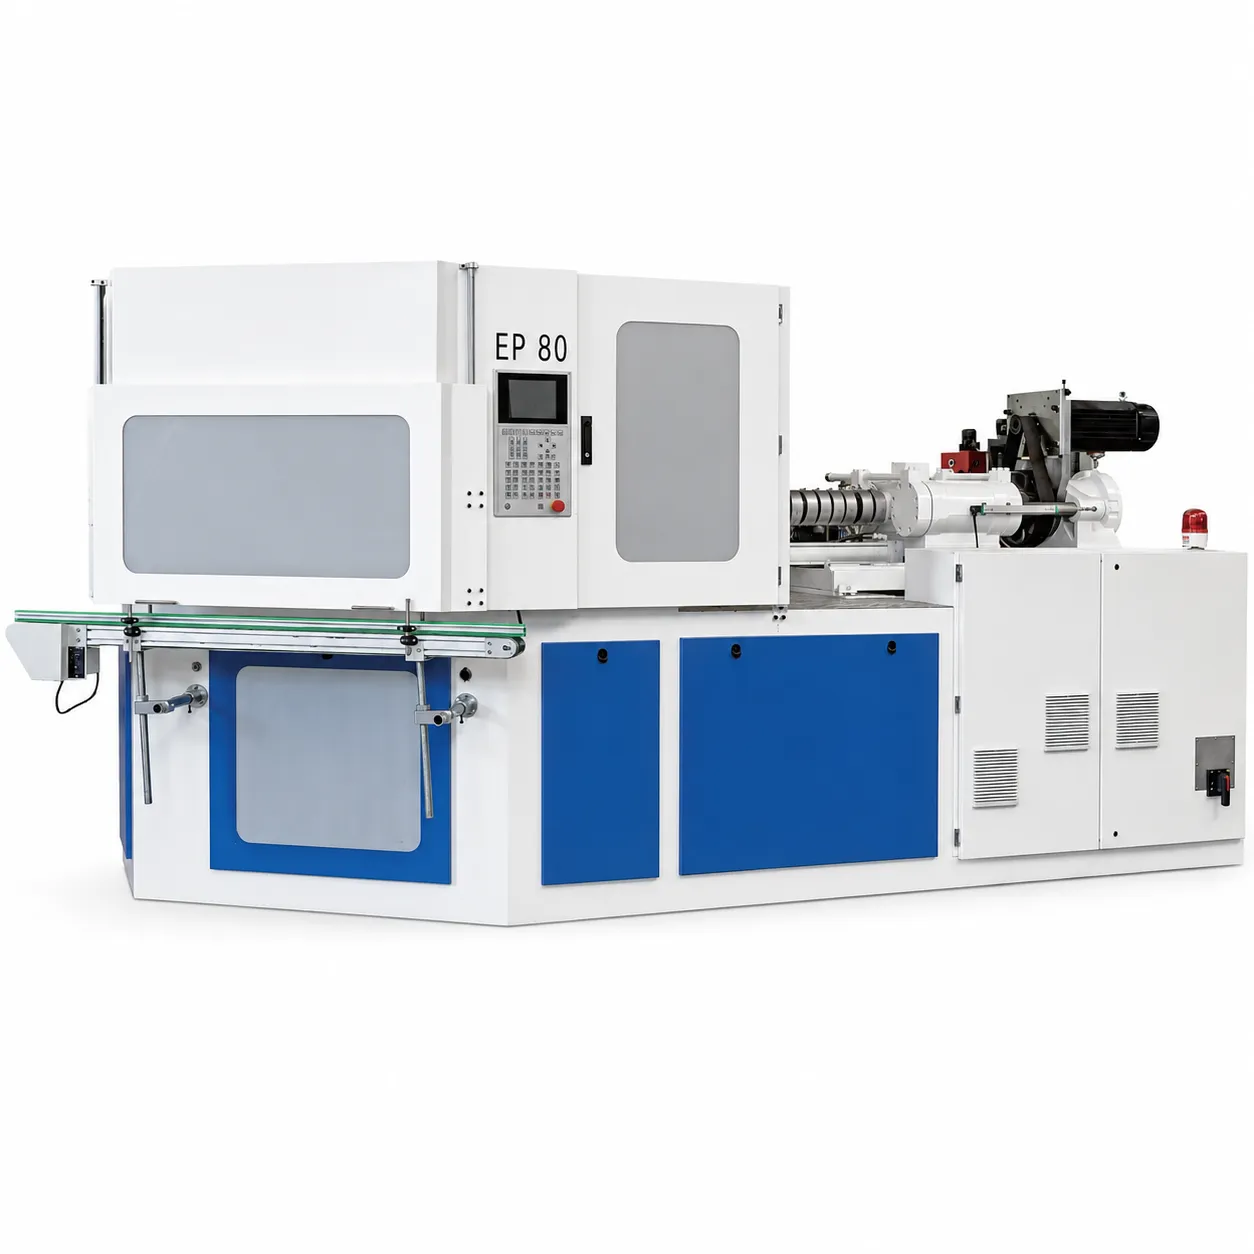
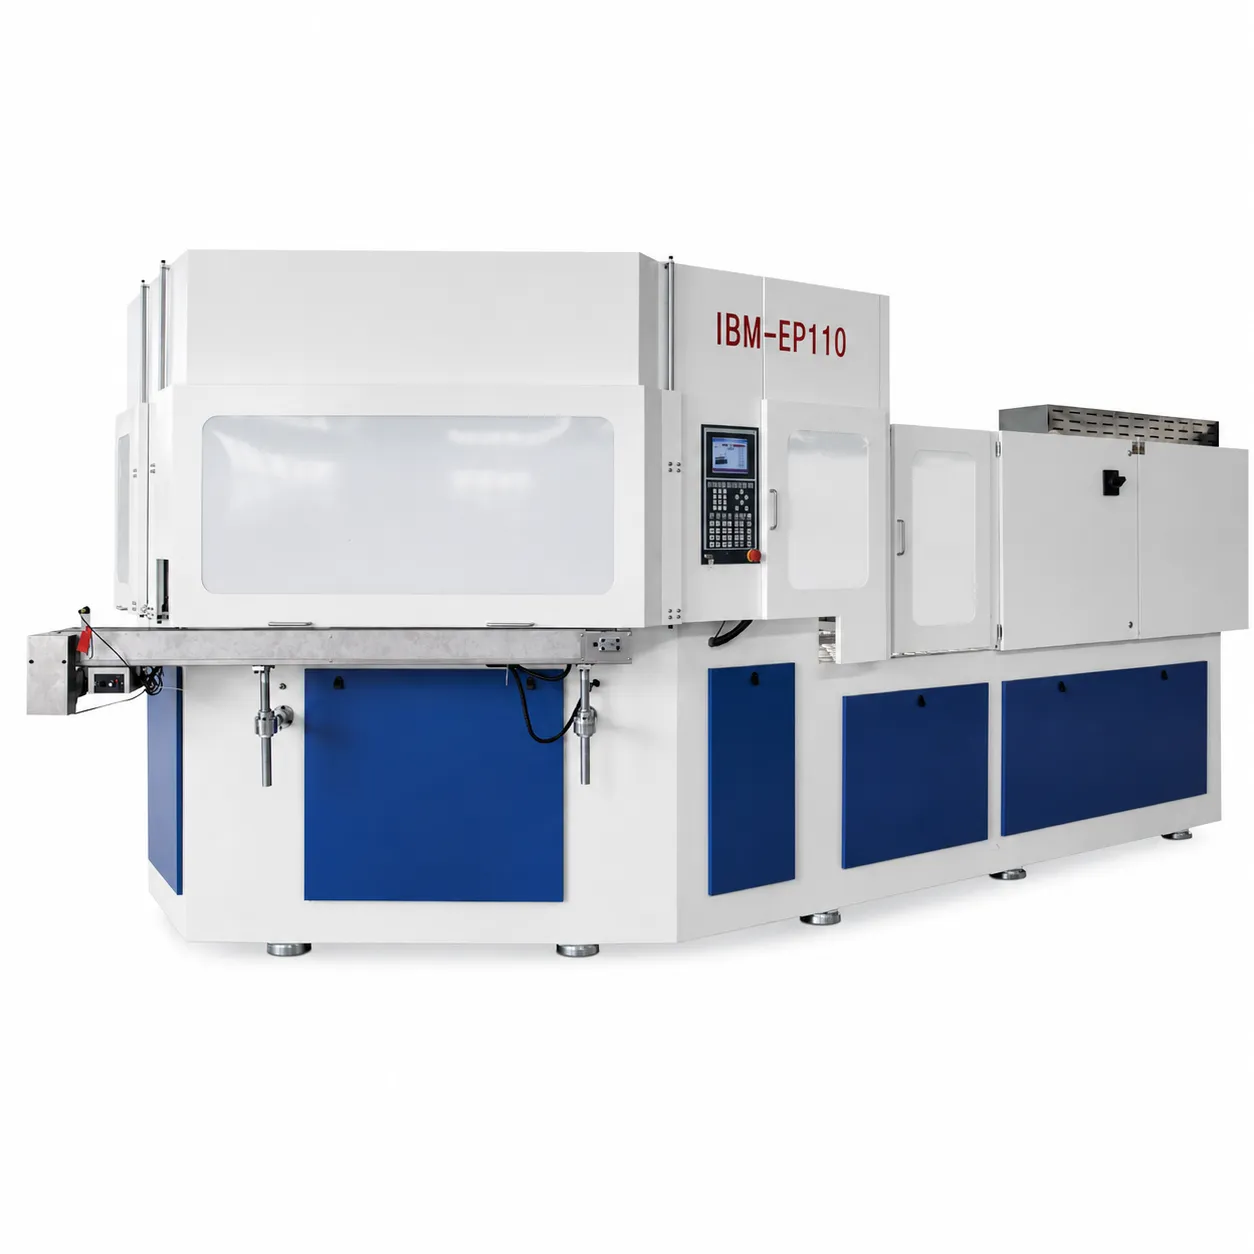
Dòng máy Ever-Power EP-IBM
Sáu máy IBM với lực kẹp từ 40 KN đến 135 KN, phục vụ ngành đóng gói dược phẩm, mỹ phẩm và hóa chất chuyên dụng trên thị trường toàn cầu.

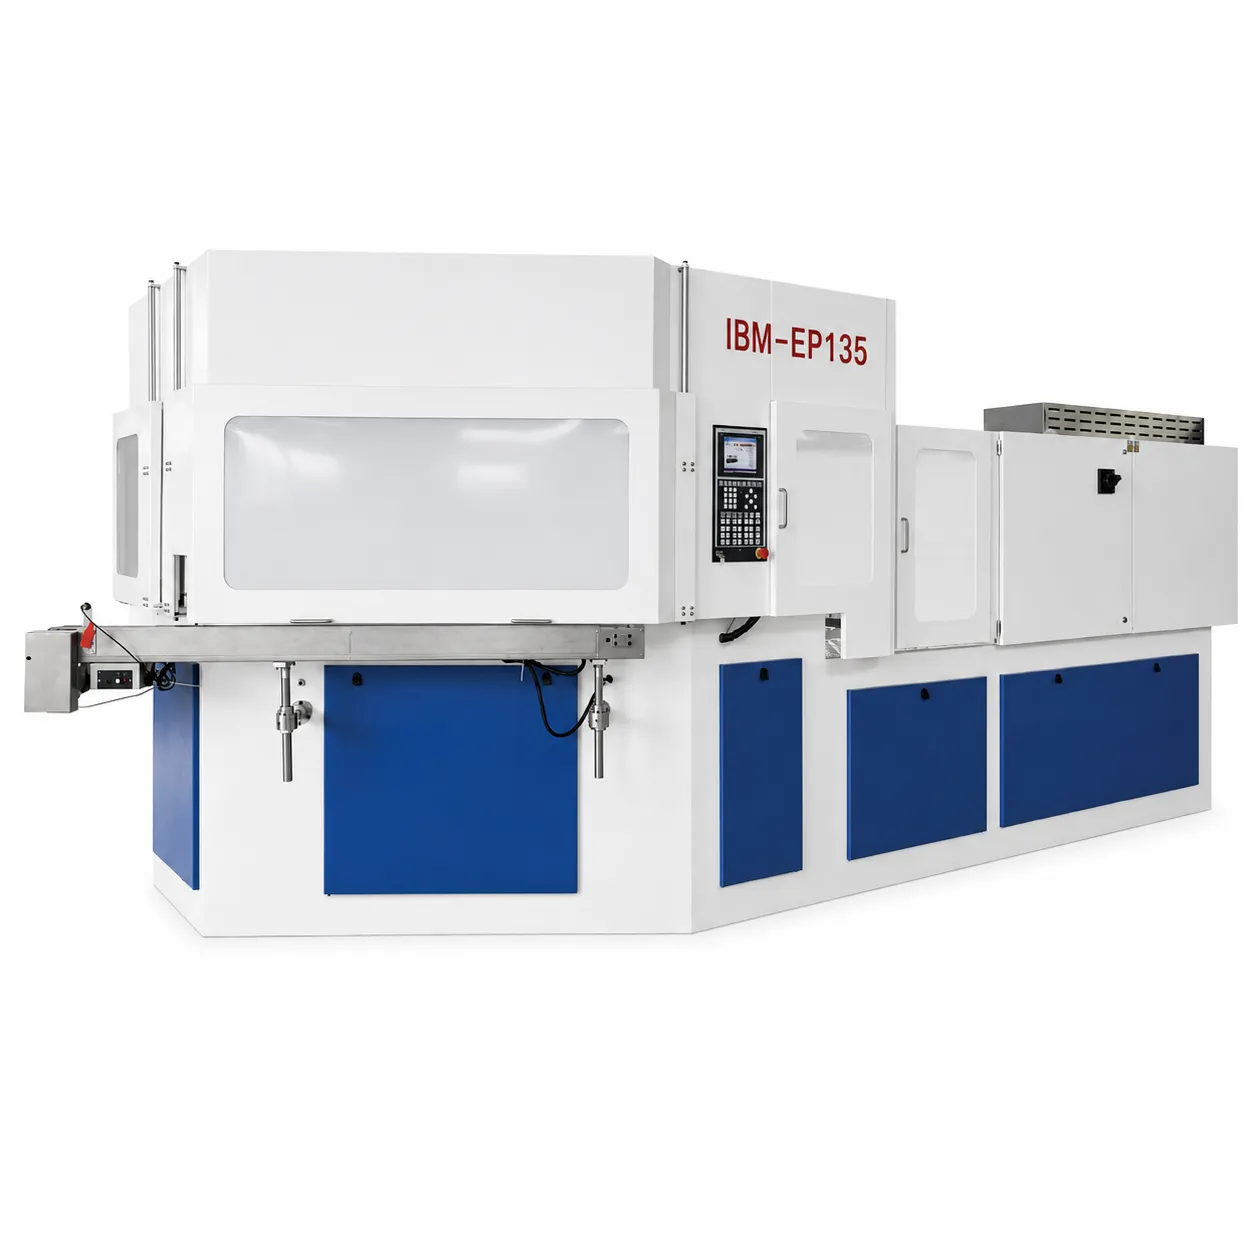
IBM hay ISBM: Một khung quyết định thực tiễn
Hãy sử dụng thông số kỹ thuật của container để định hướng việc lựa chọn quy trình — chứ không bao giờ làm ngược lại.
Bạn không chắc ứng dụng của mình cần IBM hay ISBM?
Hãy gửi cho chúng tôi bản vẽ container, thông số kỹ thuật vật liệu và mục tiêu sản lượng. Các kỹ sư của chúng tôi sẽ đề xuất quy trình phù hợp, máy móc thích hợp từ dòng sản phẩm IBM và ISBM của chúng tôi, và cung cấp báo giá trực tiếp từ nhà máy trong vòng 48 giờ — hoàn toàn miễn phí.
Câu hỏi thường gặp
Các so sánh kỹ thuật trong bài viết này dựa trên kinh nghiệm kỹ thuật của Ever-Power và dữ liệu đặc trưng quy trình theo tiêu chuẩn ngành. Các khuyến nghị về tính phù hợp ứng dụng chỉ mang tính chất hướng dẫn chung — các ứng dụng cụ thể luôn cần được đánh giá dựa trên bản vẽ thùng chứa và thông số kỹ thuật vật liệu. Liên hệ [email protected] hoặc ghé thăm trang web của chúng tôi. trang liên hệ để được tư vấn kỹ thuật chuyên biệt cho từng ứng dụng.


