
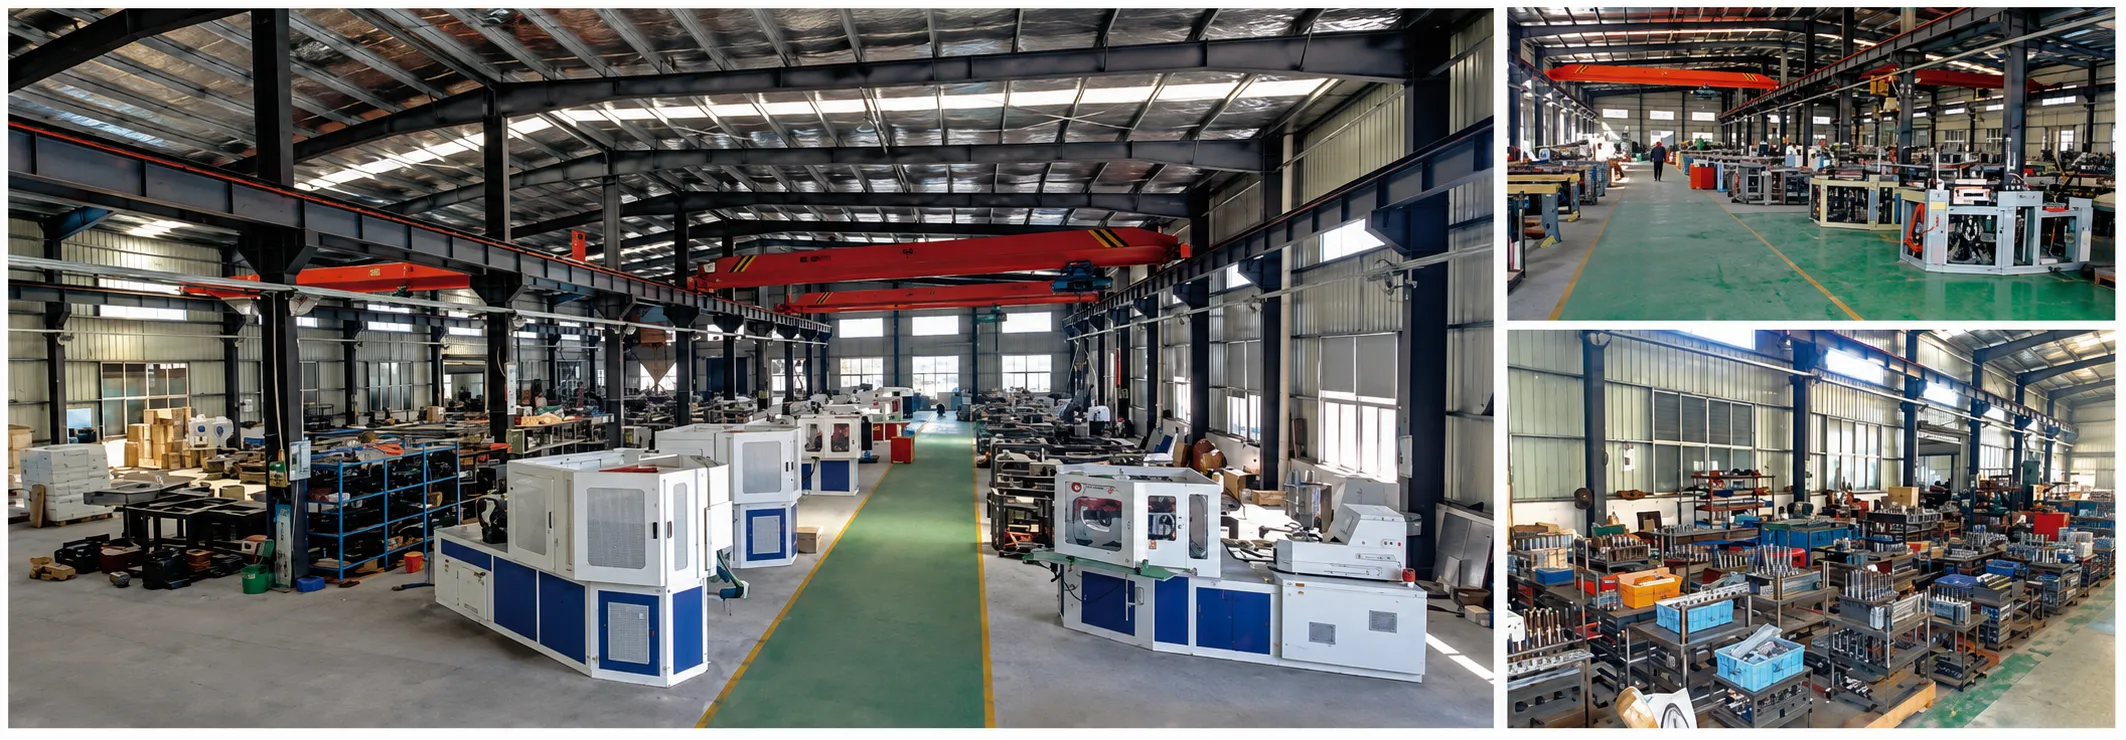
Formsprutning (IBM) och formsprutningsblåsning (ISBM) är båda enstegsprocesser för tillverkning av plastbehållare som börjar med formsprutning. Båda producerar behållare utan delningslinjer på kroppen och med exakt halsgänggeometri. Båda används ofta inom läkemedels-, kosmetika- och livsmedelsförpackningar. Och trots den uppenbara likheten i deras namn är de fundamentalt olika processer som producerar strukturellt och optiskt olika behållare – anpassade till olika tillämpningar, olika material och olika produktionsekonomier.
Förvirringen mellan de två är förståelig. Båda processerna kallas ibland för "enstegsblåsformning". Båda använder en roterande maskinarkitektur. Båda injicerar en preform och blåser den sedan till en färdig behållare. Den avgörande skillnaden ligger i vad som händer mellan injicering och blåsning – och den skillnaden har djupgående konsekvenser för de fysikaliska egenskaperna hos den producerade behållaren.
Den här guiden förklarar den tekniska skillnaden mellan IBM och ISBM, klargör vilken process som producerar vilken typ av container, identifierar de tillämpningar där var och en är det rätta valet och beskriver Ever-Powers maskinsortiment som täcker båda teknikerna.
Den enda skillnaden som förändrar allt
Båda processerna injicerar en preform och blåser en flaska. Skillnaden är om en sträckstång används – och det enda tekniska beslutet avgör allt om den färdiga behållaren.
Så fungerar IBM-processen: Station för station
IBM-maskinen med tre stationer roterar genom injektion, blåsning och utstötning i en kontinuerlig cykel.
Vid station 1 sprutas smält harts runt en precisionskärnstav för att forma förformen. Kärnstången definierar behållarens hals invändiga hål, vilket garanterar en noggrannhet i förslutningsgängorna som extruderingsblåsformning inte kan matcha. Vid station 2 indexerar kärnstången – som fortfarande bär den termiskt aktiva förformen – in i blåsformens hålrum. Tryckluft släpps in genom kärnstången, vilket blåser upp förformen mot den kylda blåsformens yta för att forma den färdiga behållaren. Vid station 3 dras kärnstången tillbaka och den färdiga behållaren matas ut av en avstrykningsplatta. Alla tre operationerna sker samtidigt på varje maskincykel.
Kärnstången förblir inuti preformen under hela överföringen till blåsstationen, vilket bibehåller den interna halsgeometrin och fungerar som en dorn under blåsningen. Denna kontinuerliga kärnstångskontakt är den tekniska anledningen till att IBM-behållare inte har någon intern skiljelinje och genomgående överlägsen halsgängprecision jämfört med alla extruderingsbaserade blåsgjutningsalternativ.

IBMs produktionslinjekomponenter
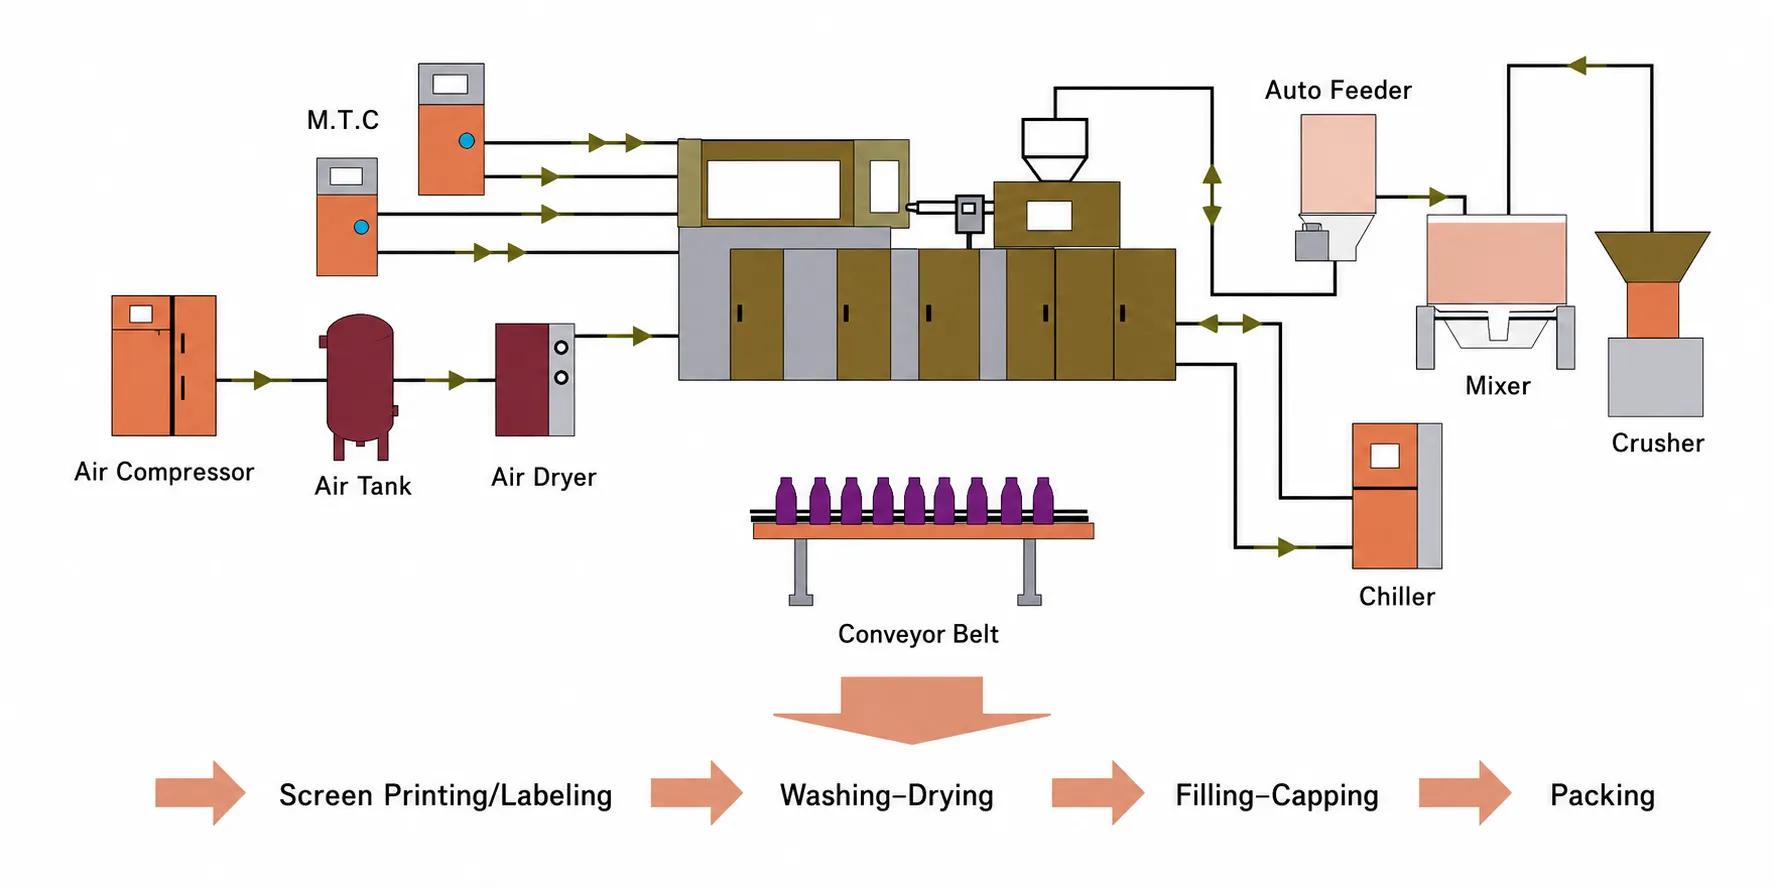
En komplett IBM-produktionslinje integrerar flera uppströms- och nedströmskomponenter runt kärnmaskinen
Själva IBM-maskinen är det centrala elementet, men en jämn produktion av farmaceutisk kvalitet kräver att den omgivande produktionslinjen är korrekt specificerad. Uppströms avlägsnar en trattork kvarvarande fukt från hartset till de nivåer som krävs av varje material – PP kräver vanligtvis 2 till 4 timmar vid 80 grader Celsius, medan material med högre hygroskopicitet kräver mer kontrollerade torkningsprotokoll. En formtemperaturregulator upprätthåller blåsformens hålrum vid en jämn yttemperatur, vilket säkerställer repeterbar behållargeometri över långa produktionsserier.
Nedströms transporterar ett transportbandssystem färdiga behållare till inspektions-, räknings- och förpackningsstationer. För läkemedelsproduktion verifierar inline-visionsinspektionssystem behållarens dimensioner, kontrollerar för kontaminering och bekräftar att förslutningen passar före packning. Ever-Power kan ge råd om kompletta produktionslinjelayouter och integration av hjälputrustning med alla IBM-maskinmodeller.
IBM vs ISBM: Jämförelse av containeregenskaper
Skillnaderna i fysiska egenskaper är mätbara, signifikanta och direkt relevanta för beslut om förpackningsspecifikationer.
När PET injiceras och kyls utan sträckning, stelnar molekylkedjorna i ett slumpmässigt, amorft arrangemang. Behållarväggen är relativt svag, något disig och har måttlig gasbarriärprestanda. Detta är IBM-behållaren. När PET injiceras och sedan sträcks och blåses medan den fortfarande är över sin glasövergångstemperatur, tvingar den mekaniska energin från sträckningen de långa polymerkedjemolekylerna att justera sig i både axial- och ringriktningen samtidigt. Dessa justerade kedjor bildar en halvkristallin struktur som är fundamentalt starkare än den amorfa strukturen.
Den praktiska konsekvensen av denna molekylära skillnad är synlig i varje prestandamått som förpackningsingenjörer använder för att specificera behållare – draghållfasthet, toppbelastningshållfasthet, fallmotstånd, syrebarriär och optisk klarhet är alla överlägsna i biaxiellt orienterade ISBM-behållare jämfört med IBM-behållare med motsvarande väggtjocklek och hartsvikt.
IBM Formdesign och egenskaper
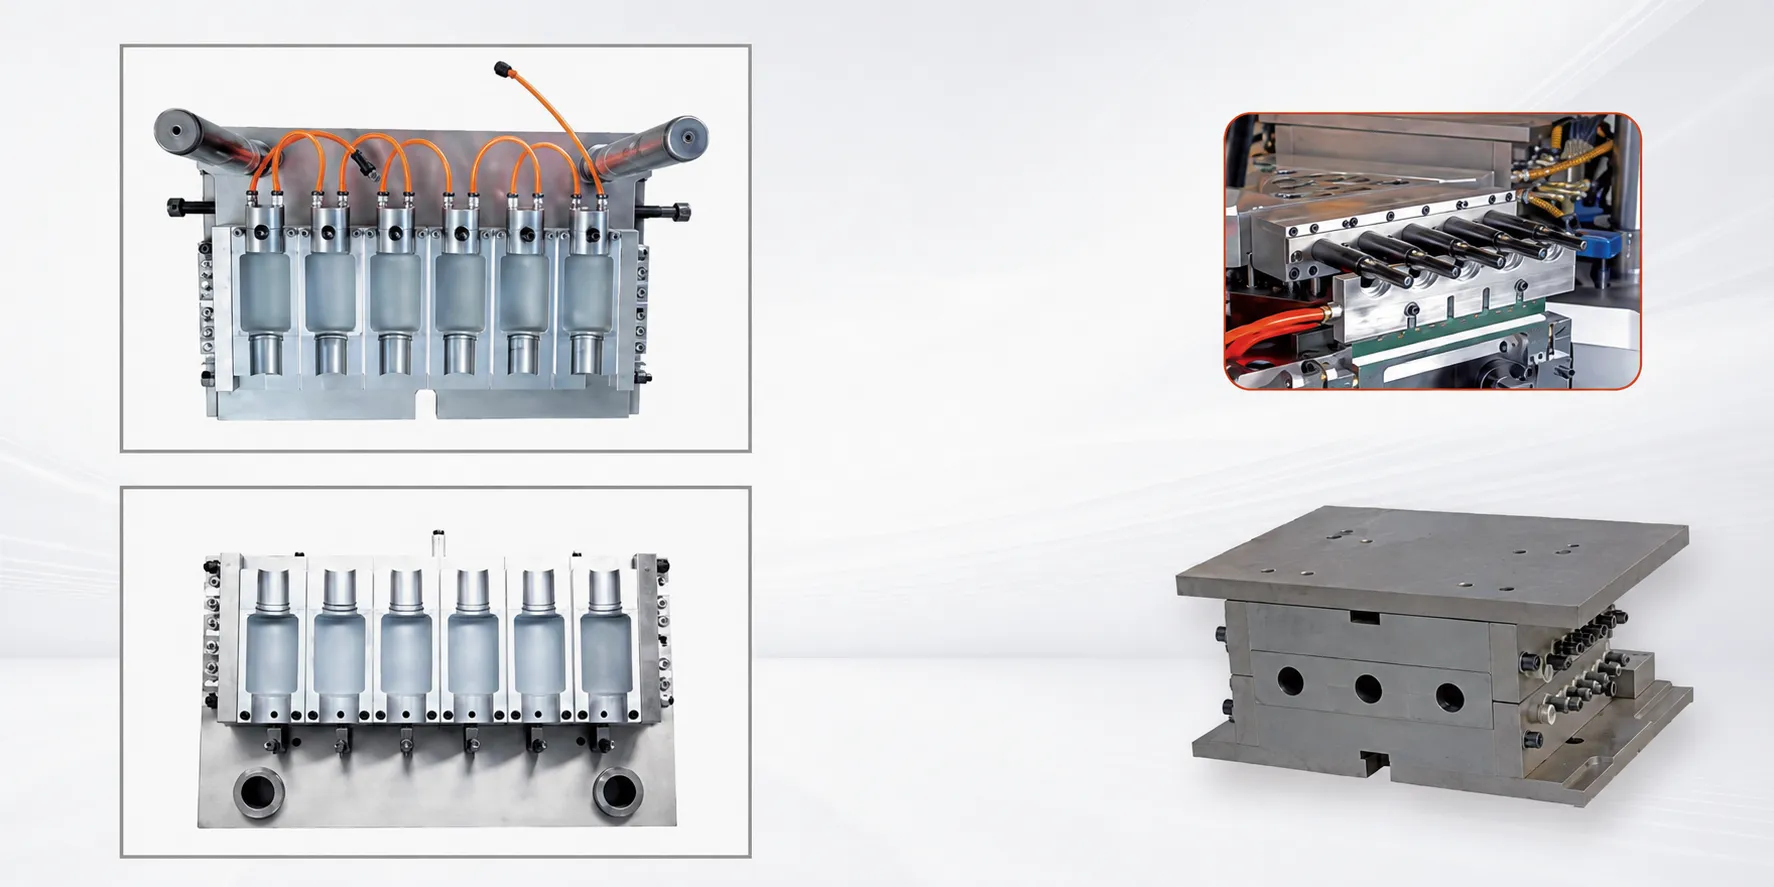
IBM-formsatsen består av formsprutningsformen, blåsformen och kärnstången – tre element som måste fungera i exakt dimensionell harmoni.
Formsprutningshåligheten definierar preformens yttre geometri och, avgörande, den färdiga behållarens fullständiga halsgängprofil. Eftersom halsgängan formas genom formsprutning snarare än av blåsformen, uppnår IBM-behållare halsgängtoleranser som är omöjliga med extruderingsblåsformning – vanligtvis inom ±0,05 mm på gängans stigningsdiameter.
Kärnstången är precisionsdornen som definierar halsens inre hål. Dess diameter och ytfinish avgör förslutningens tätningsprestanda. Kärnstångsmaterialet är vanligtvis H13-verktygsstål med en nitrerande ytbehandling för att motstå det abrasiva slitaget från upprepad hartskontakt vid injektionstemperaturer.
Blåsformen definierar behållarens yttre profil. Eftersom kroppen formas av lufttryck snarare än formsprutningstryck, kan blåsformmaterial vara mindre termiskt krävande än formsprutningsstål. Ever-Power designar och tillverkar IBM-formsatser internt, med full kompatibilitet garanterad över alla EP-IBM-maskinplattformar.
IBM-applikationer: Där processen utmärker sig
IBMs kombination av precision hos formsprutad hals, kropp utan delningslinjer och hög kavitation gör den till den dominerande processen för små läkemedels- och kosmetikabehållare
Farmaceutiska ögondroppar och nässprayflaskor
Liten volym (1 till 30 ml), mycket exakt halsfinish krävs för spets- eller pumpmontering, PP- eller LDPE-material, högt antal kaviteter. IBMs förmåga att producera enhetliga små behållare med hög kavitation utan delningslinje gör det till standard farmaceutisk process för denna kategori. Den formsprutade halsborrningen håller ±0,05 mm innerdiameter – en specifikation som extruderingsblåsning inte kan uppnå tillförlitligt.
Små kosmetiska injektionsflaskor och rullbollsflaskor
Parfymprover, rollerball-flaskor, läppbalsamsbehållare och små serumflaskor. IBM tillverkar dessa med släta ytor, ingen blixt och exakt kompatibilitet med förslutningar. HDPE, PP eller PC i volymer på 5 till 100 ml där måttnoggrannhet och förslutningsprecision är viktigare än optisk klarhet eller gasbarriärprestanda.
Diagnostiska reagens- och specialkemikalieflaskor
Diagnostiska reagensflaskor, flaskor för kontaktlinslösningar, behållare för veterinärmedicinska läkemedel och specialkemikalieflaskor. IBM i HDPE eller PP producerar kemikalieresistenta behållare med kontrollerad syrgasinträngning lämpliga för känsliga formuleringar där biaxiell orientering inte medför några ytterligare krav jämfört med amorf PP eller HDPE.

IBM-hjälputrustning
Korrekt specifikation av hjälputrustning är lika viktig som själva IBM-maskinen för att uppnå en konsekvent produktion av farmaceutisk kvalitet.
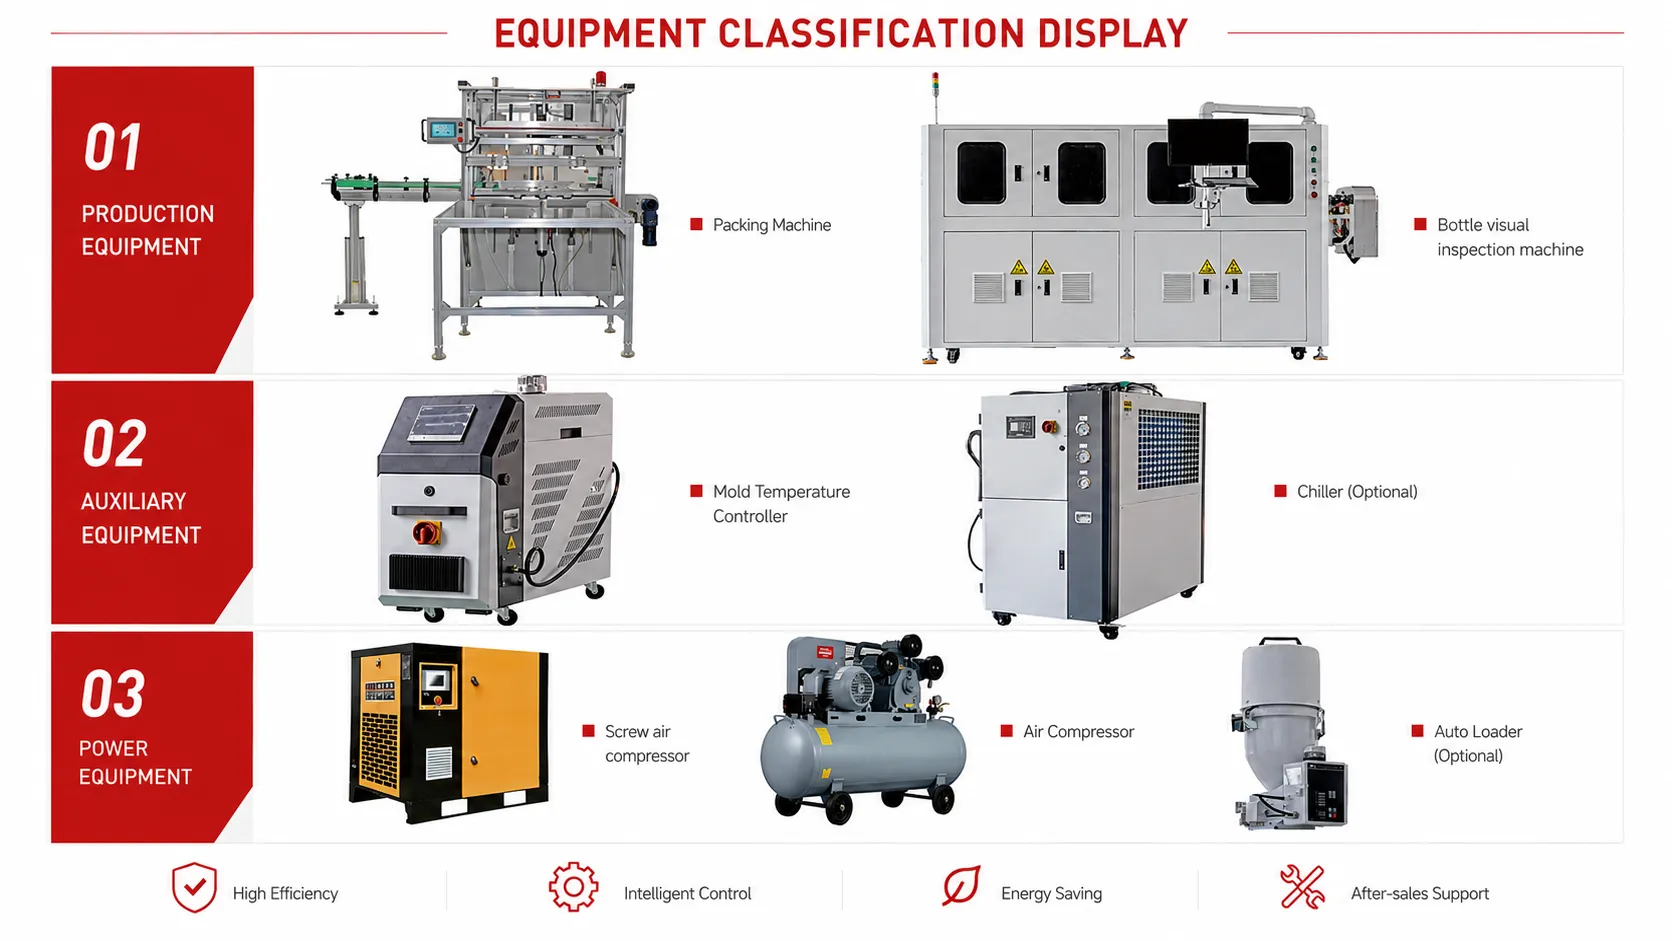
En komplett IBM-installation kräver en hartstork dimensionerad för maskinens timgenomströmning, en formtemperaturregulator (MTC) som upprätthåller oberoende temperaturzoner för formsprutnings- och blåsformarna, en kylare som tillför kylvatten till blåsformen vid 8 till 15 grader Celsius och ett materialtransportsystem för att mata harts från bulklagret till tratten. För farmaceutiska tillämpningar kan en renrumsgränssnittshölje monteras över utmatningsstationen för att ta emot behållare under ren luft med positivt tryck.
Nedströms säkerställer ett system för containerräkning och förpackning rätt mängd containrar per påse, låda eller bricka. Visuella inspektionssystem kan verifiera containrars dimensioner och kontrollera om det finns kontaminering på 100% av utmatningen. Ever-Power kan ge vägledning om det kompletta hjälputrustningspaketet som är lämpligt för din produktionsvolym, ditt material och din tillämpning.
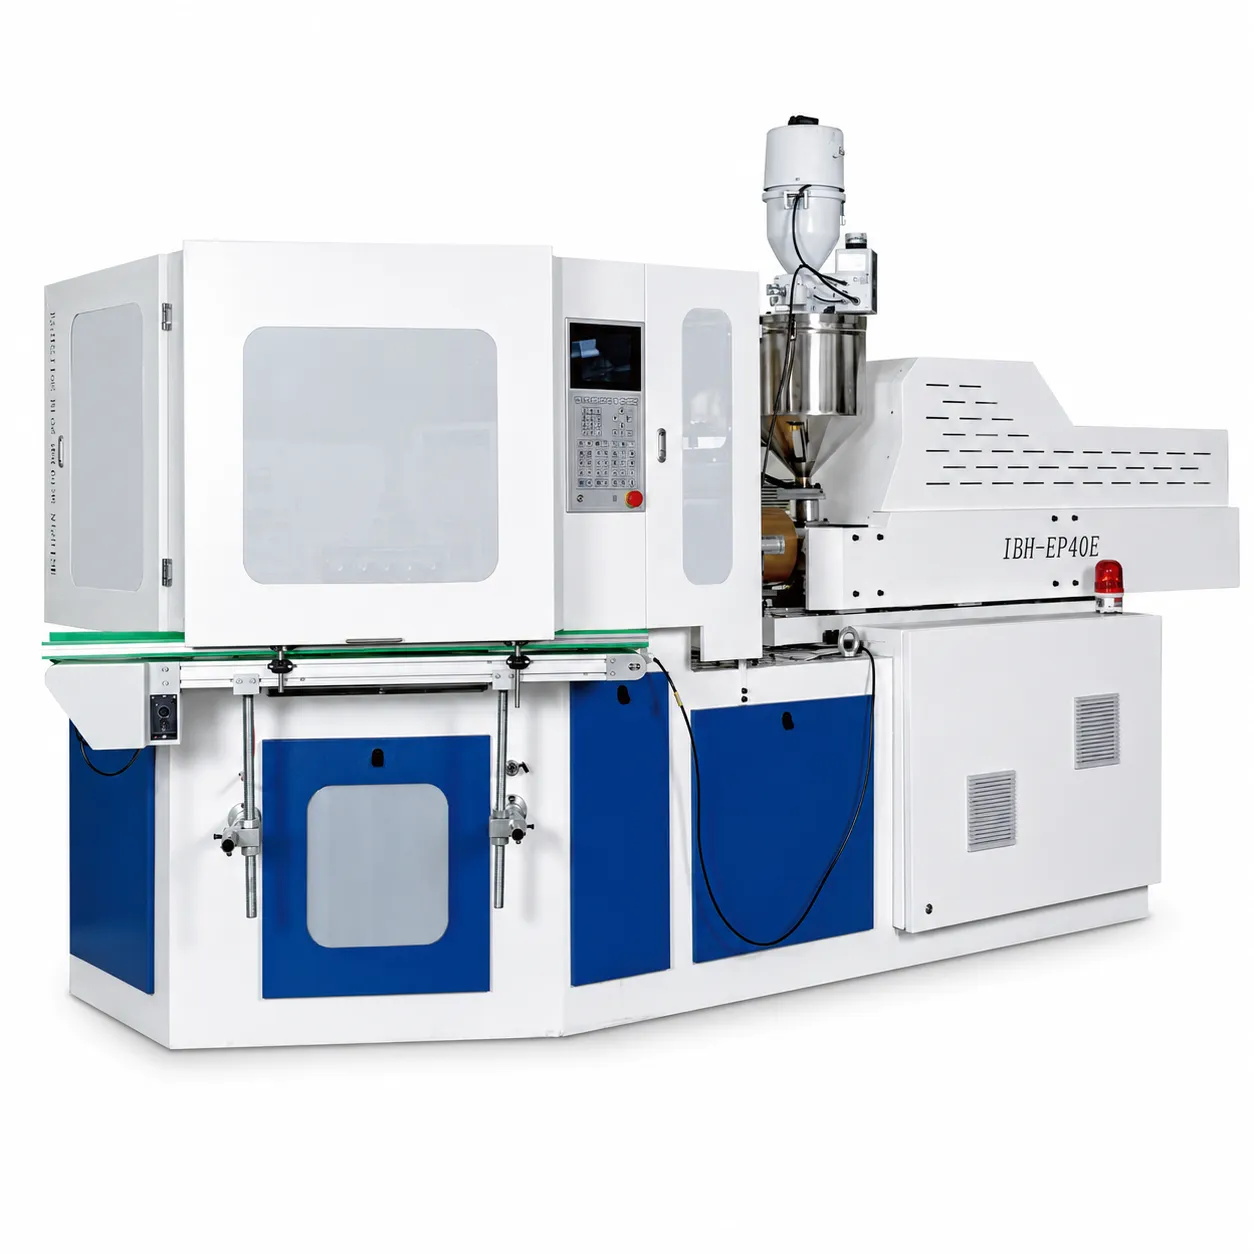
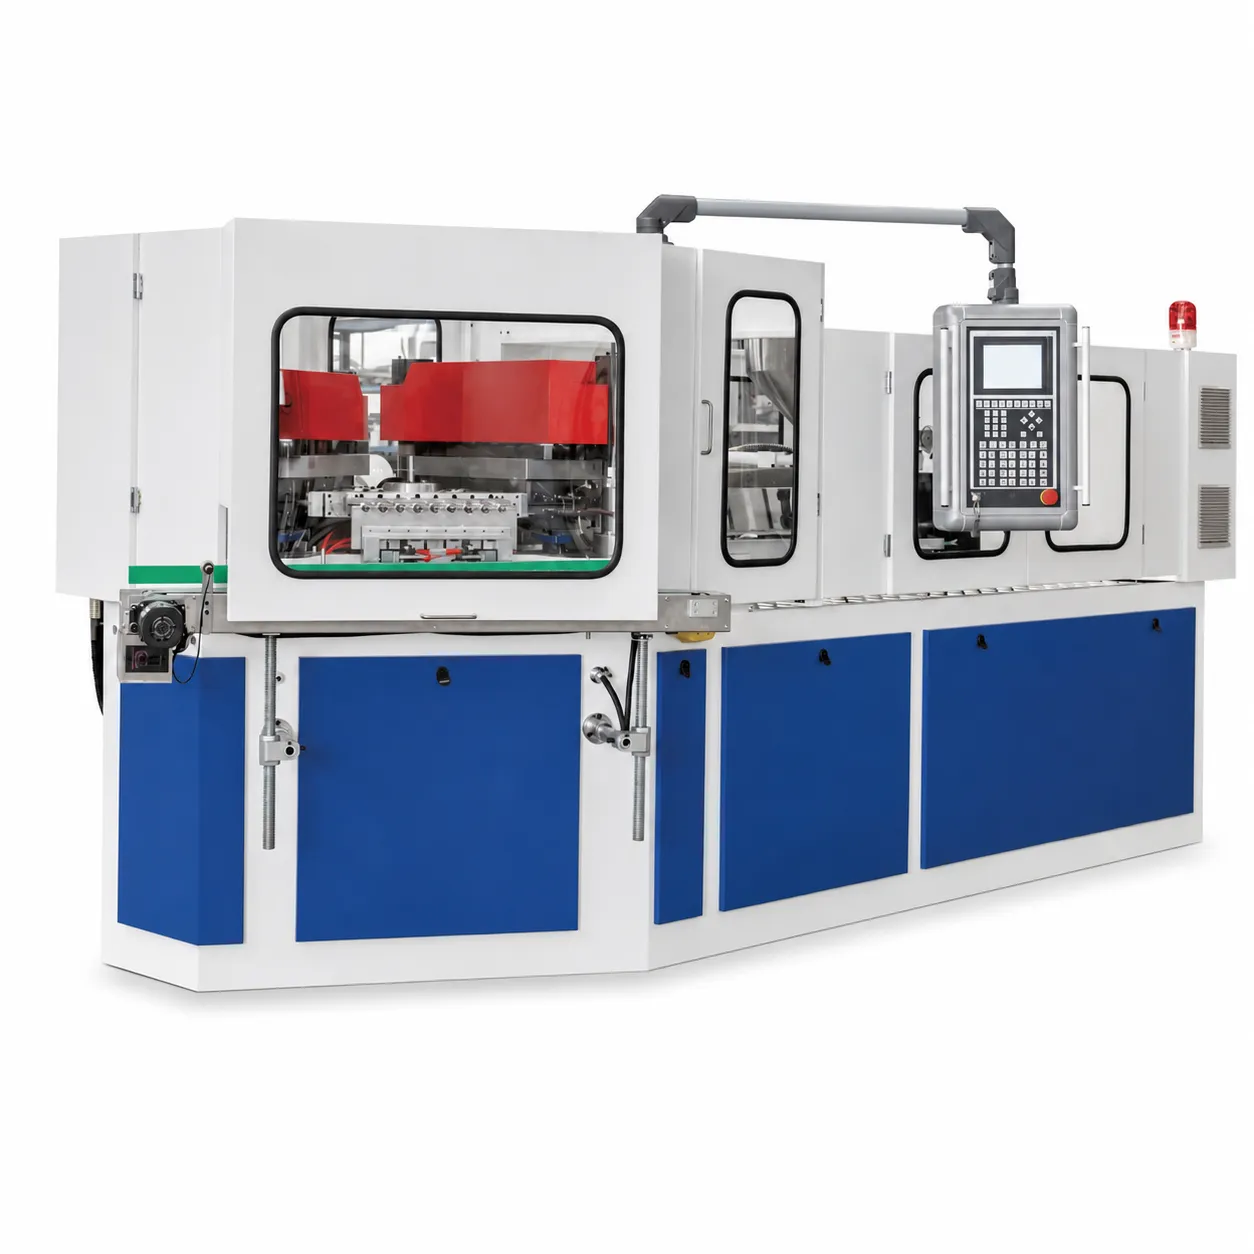
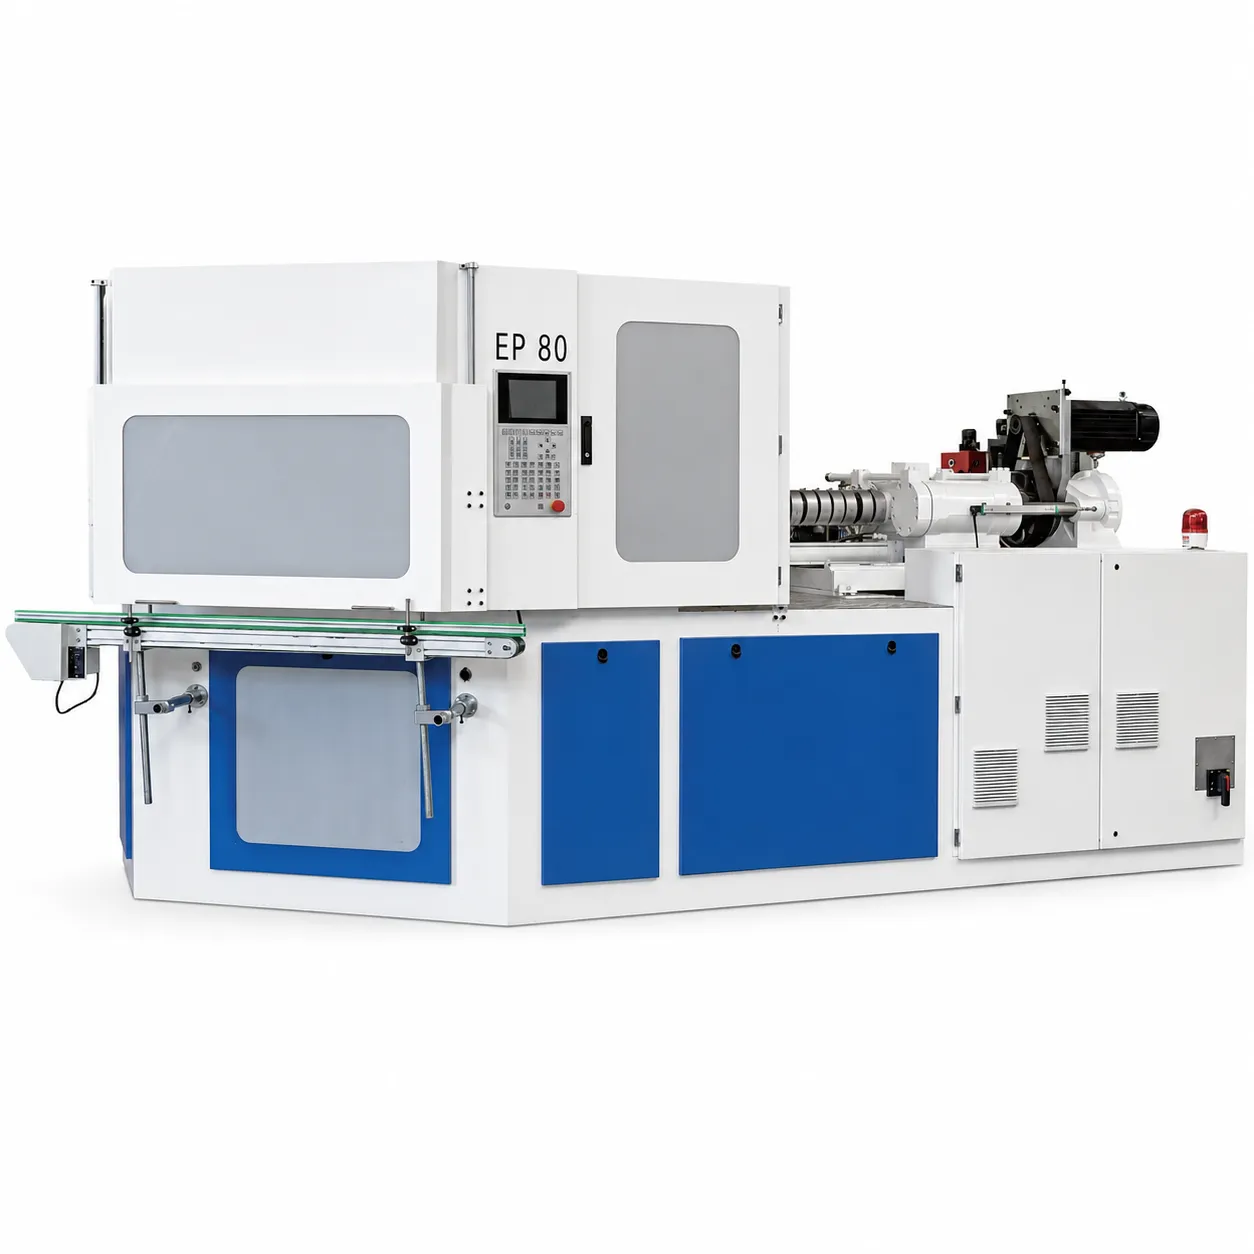
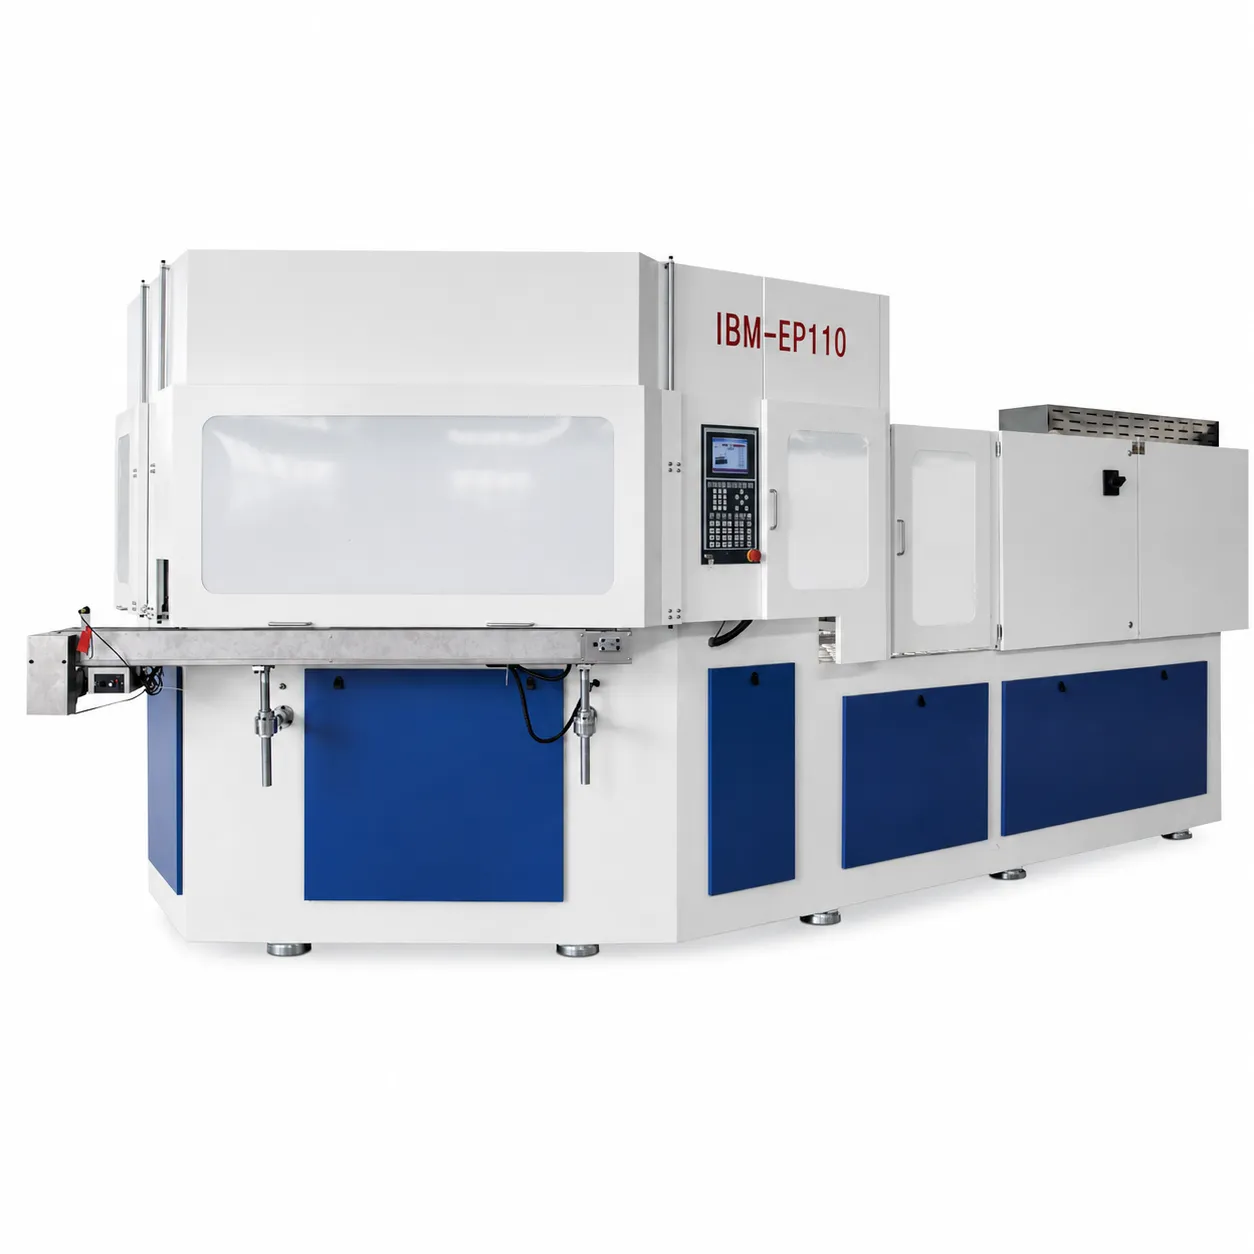
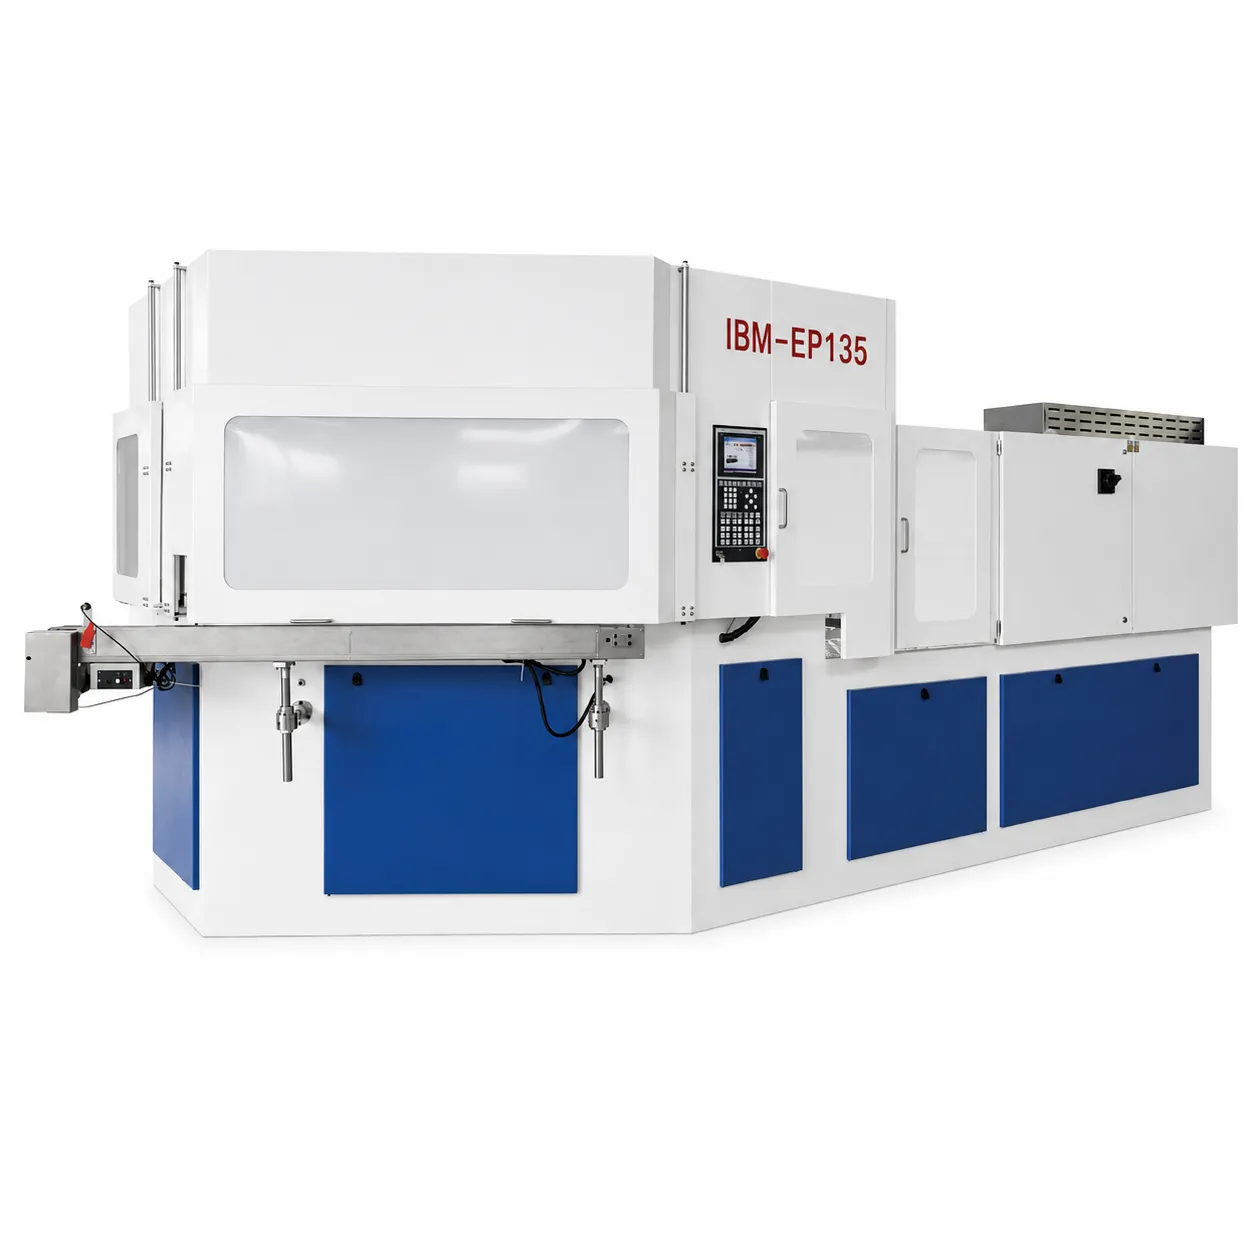
Ever-Power EP-IBM maskinserie
Sex IBM-maskiner som täcker klämkrafter från 40 kN till 135 kN, och betjänar läkemedels-, kosmetika- och specialkemikalieförpackningar på globala marknader.

IBM eller ISBM: Ett praktiskt beslutsramverk
Använd containerspecifikationen för att styra processvalet – aldrig tvärtom
Är du osäker på om din applikation behöver IBM eller ISBM?
Skicka oss din containerritning, materialspecifikation och volymmål. Våra ingenjörer kommer att rekommendera rätt process, lämplig maskin från våra IBM- och ISBM-serier och ge fabriksdirekta priser inom 48 timmar – utan kostnad.
Vanliga frågor
Tekniska jämförelser i den här artikeln baseras på Ever-Powers tekniska erfarenhet och processkarakteriseringsdata enligt branschstandard. Rekommendationer för lämplighet vid tillämpningar är allmänna riktlinjer – specifika tillämpningar bör alltid bedömas med hjälp av behållarritningar och materialspecifikationer. Kontakta oss. [email protected] eller besök vår kontaktsida för applikationsspecifik teknisk rådgivning.


