
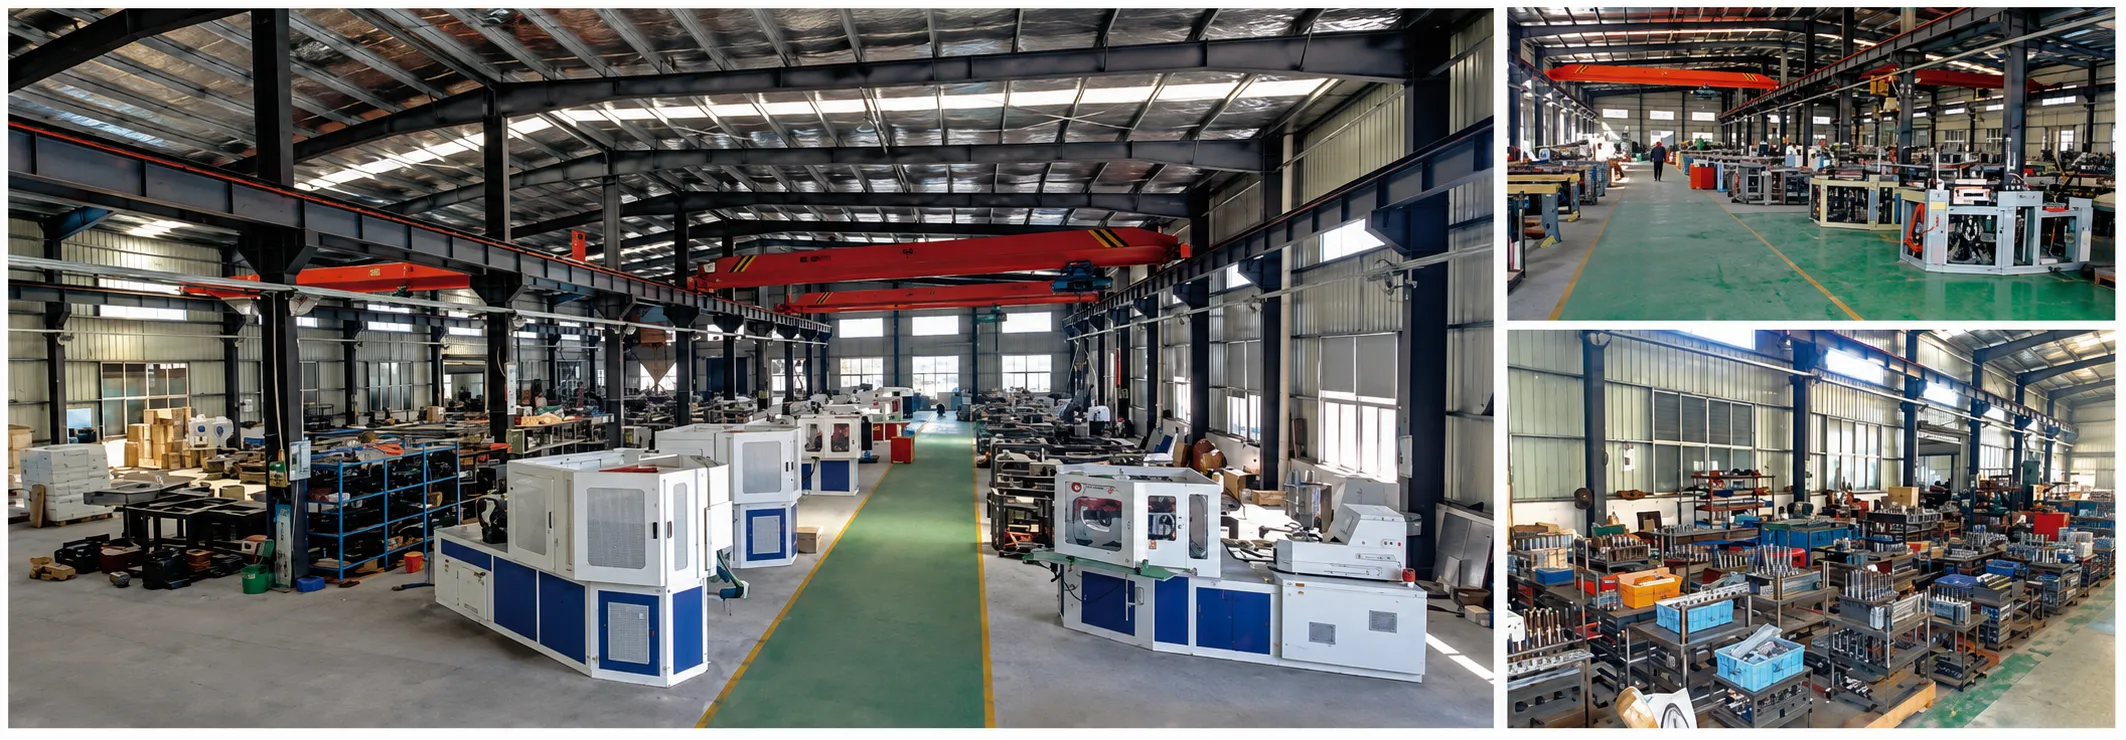
Spuitblaasvormen (IBM) en spuitrekblaasvormen (ISBM) zijn beide eenstaps productieprocessen voor plastic verpakkingen die beginnen met spuitgieten. Beide processen produceren verpakkingen zonder naad in de behuizing en met een nauwkeurige schroefdraad in de hals. Beide worden veel gebruikt in de farmaceutische, cosmetische en voedingsmiddelenindustrie. Ondanks de schijnbare gelijkenis in hun namen, zijn het fundamenteel verschillende processen die structureel en optisch verschillende verpakkingen opleveren – geschikt voor verschillende toepassingen, verschillende materialen en verschillende productie-economieën.
De verwarring tussen de twee is begrijpelijk. Beide processen worden soms aangeduid als "éénstaps blaasvormen". Beide maken gebruik van een roterende machinearchitectuur. Beide injecteren een voorvorm en blazen deze vervolgens tot een afgewerkte verpakking. Het cruciale verschil zit hem in wat er gebeurt tussen het injecteren en het blazen – en dat verschil heeft grote gevolgen voor de fysieke eigenschappen van de geproduceerde verpakking.
Deze handleiding legt het technische verschil uit tussen IBM en ISBM, verduidelijkt welk proces welk type container produceert, geeft aan voor welke toepassingen elk de juiste keuze is en beschrijft het Ever-Power machineprogramma dat beide technologieën omvat.
Het ene verschil dat alles verandert.
Bij beide processen wordt een voorvorm geïnjecteerd en een fles geblazen. Het verschil zit hem in het gebruik van een strekstaaf – en die ene technische beslissing bepaalt alles aan de uiteindelijke verpakking.
Hoe het IBM-proces werkt: station voor station
De IBM-machine met drie stations doorloopt injectie, blazen en uitwerpen in één continue cyclus.
Bij station 1 wordt gesmolten hars rond een precisiekernstaaf geïnjecteerd om de voorvorm te vormen. De kernstaaf bepaalt de binnendiameter van de hals van de container, waardoor een nauwkeurigheid van de sluitschroefdraad gegarandeerd is die met extrusieblaasvormen niet te evenaren is. Bij station 2 schuift de kernstaaf – die nog steeds de thermisch actieve voorvorm draagt – in de blaasvormholte. Perslucht wordt door de kernstaaf geleid, waardoor de voorvorm tegen het gekoelde blaasvormoppervlak wordt opgeblazen en de afgewerkte container wordt gevormd. Bij station 3 trekt de kernstaaf zich terug en wordt de afgewerkte container door een afstripplaat uitgeworpen. Alle drie de bewerkingen vinden gelijktijdig plaats tijdens elke machinecyclus.
De kernstaaf blijft tijdens het transport naar het blaasstation in de voorvorm, waardoor de interne halsgeometrie behouden blijft en de staaf tijdens het blazen als doorn fungeert. Dit continue contact met de kernstaaf is de technische reden waarom IBM-containers geen interne scheidingslijn hebben en een consistent superieure precisie van de halsdraad bieden in vergelijking met alle op extrusie gebaseerde blaasvormalternatieven.

IBM-productielijncomponenten
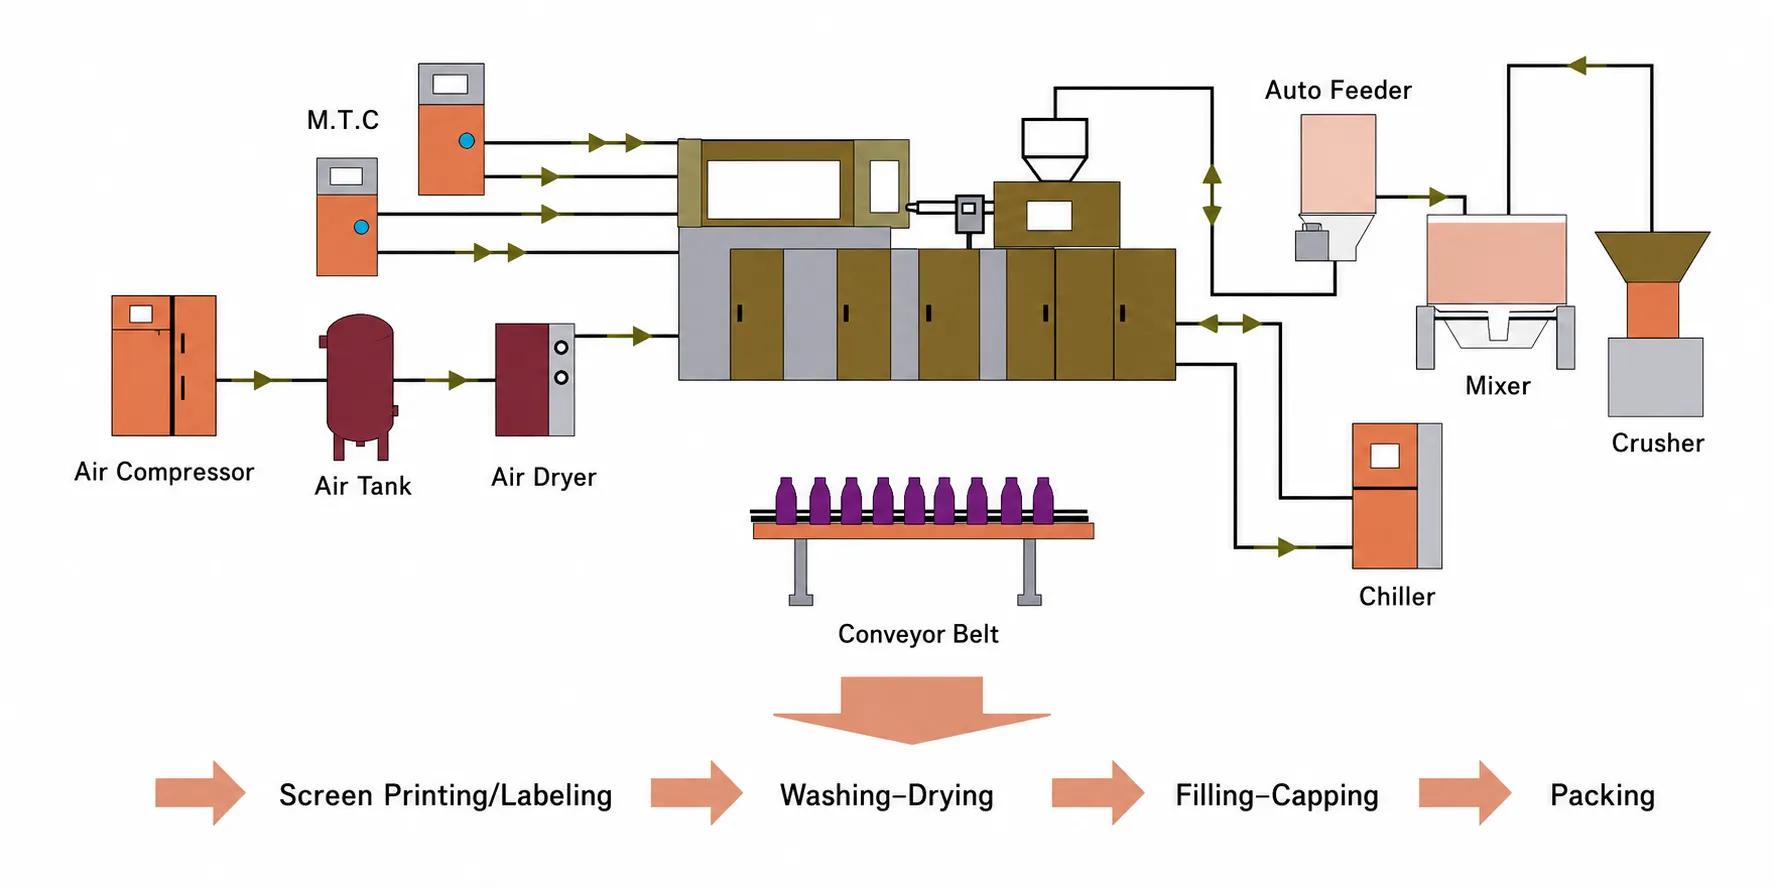
Een complete IBM-productielijn integreert verschillende componenten, zowel stroomopwaarts als stroomafwaarts, rondom de kernmachine.
De IBM-machine zelf is het centrale element, maar voor een consistente productie van farmaceutische kwaliteit is het essentieel dat de omliggende productielijn correct is gespecificeerd. Stroomopwaarts verwijdert een trechterdroger restvocht uit de hars tot het niveau dat voor elk materiaal vereist is. PP vereist doorgaans 2 tot 4 uur drogen bij 80 graden Celsius, terwijl materialen met een hogere hygroscopiciteit meer gecontroleerde droogprotocollen vereisen. Een matrijstemperatuurregelaar houdt de oppervlaktetemperatuur van de blaasvormholte constant, waardoor een herhaalbare containervorm gegarandeerd is gedurende lange productieruns.
Stroomafwaarts transporteert een transportbandsysteem de afgewerkte containers naar inspectie-, tel- en verpakkingsstations. Voor farmaceutische productie controleren inline-visiesystemen de containerafmetingen, controleren op verontreiniging en bevestigen de sluiting vóór het verpakken. Ever-Power kan adviseren over complete productielijnontwerpen en de integratie van hulpapparatuur met elk IBM-machinemodel.
IBM versus ISBM: Vergelijking van containereigenschappen
De verschillen in fysieke eigenschappen zijn meetbaar, significant en direct relevant voor beslissingen over verpakkingsspecificaties.
Wanneer PET wordt geïnjecteerd en afgekoeld zonder te worden uitgerekt, stollen de moleculaire ketens in een willekeurige, amorfe structuur. De containerwand is relatief zwak, enigszins troebel en heeft een matige gasbarrièrewerking. Dit is de IBM-container. Wanneer PET wordt geïnjecteerd en vervolgens wordt uitgerekt en opgeblazen terwijl het zich nog boven de glasovergangstemperatuur bevindt, dwingt de mechanische energie van het uitrekken de lange polymeerketenmoleculen om zich tegelijkertijd in zowel de axiale als de omtreksrichting uit te lijnen. Deze uitgelijnde ketens vormen een semi-kristallijne structuur die fundamenteel sterker is dan de amorfe structuur.
Het praktische gevolg van dit moleculaire verschil is zichtbaar in elke prestatieparameter die verpakkingsingenieurs gebruiken om containers te specificeren: treksterkte, draagkracht, valbestendigheid, zuurstofbarrière en optische helderheid zijn allemaal superieur bij biaxiaal georiënteerde ISBM-containers in vergelijking met IBM-containers met een equivalente wanddikte en harsgewicht.
IBM-matrijsontwerp en -kenmerken
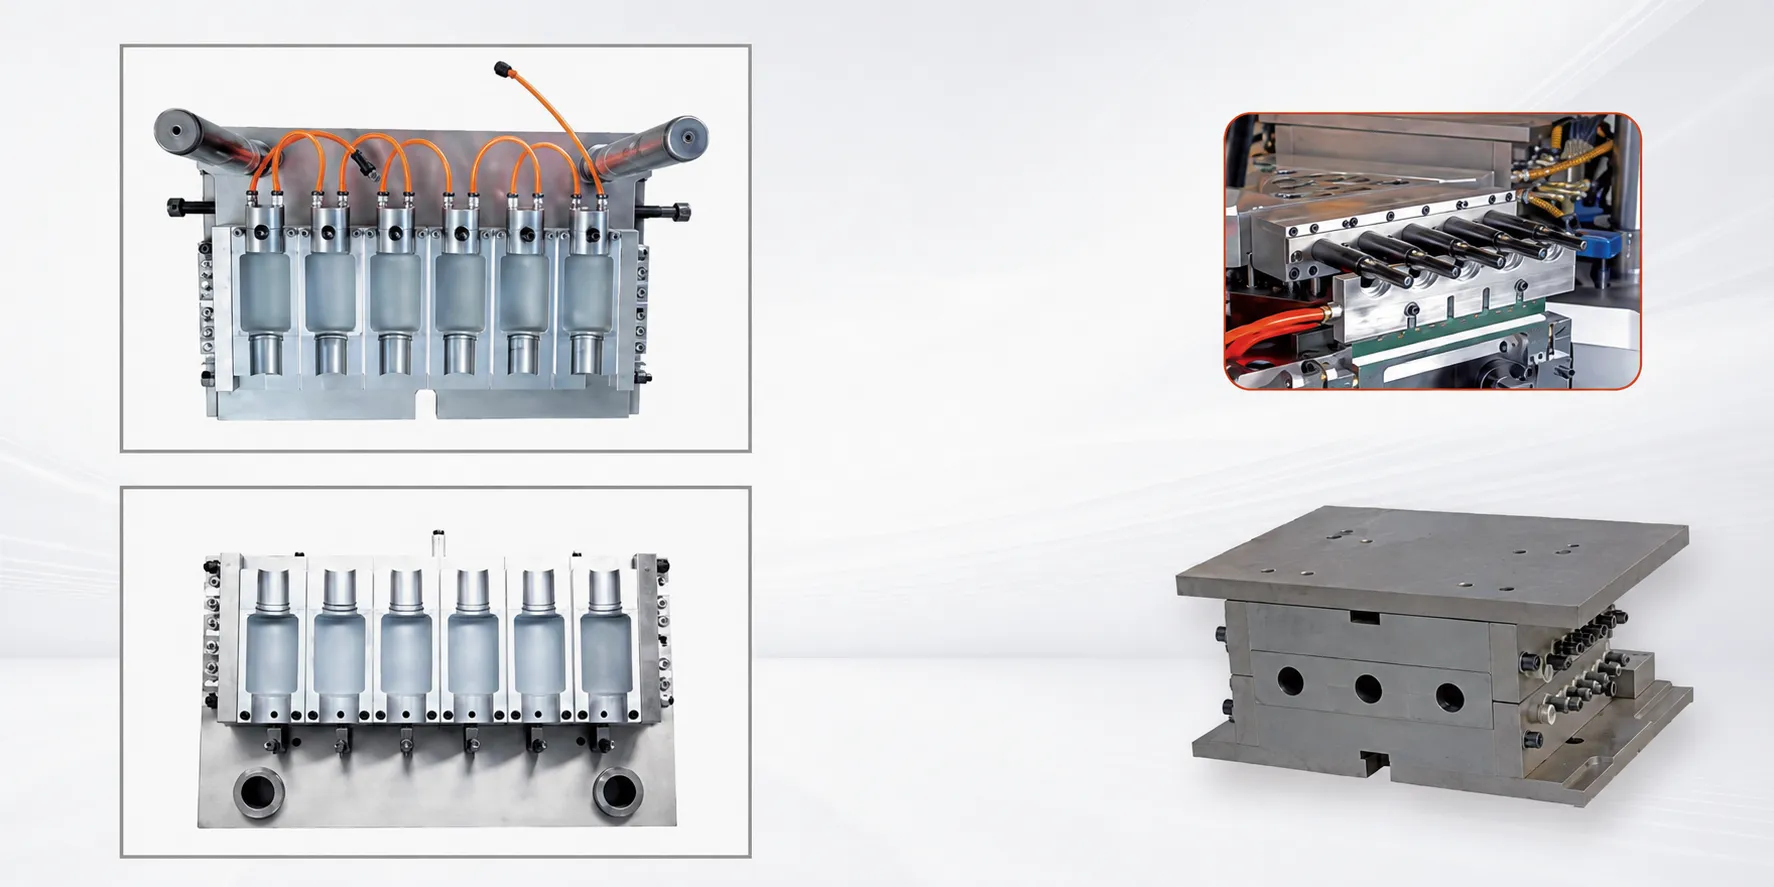
De IBM-matrijzenset bestaat uit de spuitgietmatrijs, de blaasvormmatrijs en de kernstaaf – drie elementen die in precieze dimensionale harmonie moeten samenwerken.
De matrijsvorm bepaalt de externe geometrie van de voorvorm en, cruciaal, het volledige profiel van de halsdraad van de uiteindelijke verpakking. Omdat de halsdraad door middel van spuitgieten in plaats van door blaasvormen wordt gevormd, bereiken IBM-verpakkingen toleranties voor de halsdraad die onmogelijk zijn met extrusieblaasvormen – doorgaans beperkt tot ±0,05 mm op de spoeddiameter.
De kernstaaf is de precisiedoorn die de binnendiameter van de hals bepaalt. De diameter en oppervlakteafwerking ervan bepalen de afdichtingsprestaties van de sluiting. Het materiaal van de kernstaaf is doorgaans H13-gereedschapsstaal met een nitreerbehandeling om slijtage door herhaald contact met hars bij injectietemperaturen te weerstaan.
De blaasvorm bepaalt het profiel van de buitenkant van de container. Omdat de behuizing wordt gevormd door luchtdruk in plaats van injectiedruk, kunnen materialen voor blaasvormen minder thermische eisen stellen dan staal voor spuitgietvormen. Ever-Power ontwerpt en produceert IBM-matrijzensets in eigen huis, met volledige compatibiliteit gegarandeerd voor alle EP-IBM-machineplatformen.
IBM-applicaties: Waar processen uitblinken
De combinatie van spuitgietprecisie, een naadloze behuizing en hoge cavitatie maakt IBM tot het dominante proces voor kleine farmaceutische en cosmetische verpakkingen.
Flesjes voor farmaceutische oogdruppels en neussprays
Klein volume (1 tot 30 ml), zeer nauwkeurige halsafwerking vereist voor de bevestiging van een tip of pomp, PP- of LDPE-materiaal, hoog aantal caviteiten. IBM's vermogen om consistente kleine containers te produceren met een hoog aantal caviteiten en zonder scheidingslijn maakt het de standaard farmaceutische productiemethode voor deze categorie. De halsboring bij spuitgieten behoudt een binnendiameter van ±0,05 mm – een specificatie die bij extrusieblaasvormen niet betrouwbaar kan worden bereikt.
Kleine cosmetische flesjes en rollerballflesjes
Parfummonsters, rollerballflessen, lippenbalsemverpakkingen en kleine serumflesjes. IBM produceert deze met gladde oppervlakken, zonder braamvorming en met een nauwkeurige sluiting. HDPE, PP of PC voor volumes van 5 tot 100 ml, waarbij dimensionale nauwkeurigheid en sluitingsprecisie belangrijker zijn dan optische helderheid of gasbarrière-eigenschappen.
Flesjes voor diagnostische reagentia en speciale chemicaliën
Flesjes voor diagnostische reagentia, flesjes voor contactlensvloeistof, verpakkingen voor diergeneesmiddelen en flesjes voor speciale chemicaliën. IBM produceert chemisch bestendige verpakkingen in HDPE of PP met gecontroleerde zuurstofdoorlaatbaarheid, geschikt voor gevoelige formuleringen waarbij biaxiale oriëntatie geen extra eisen stelt ten opzichte van amorf PP of HDPE.

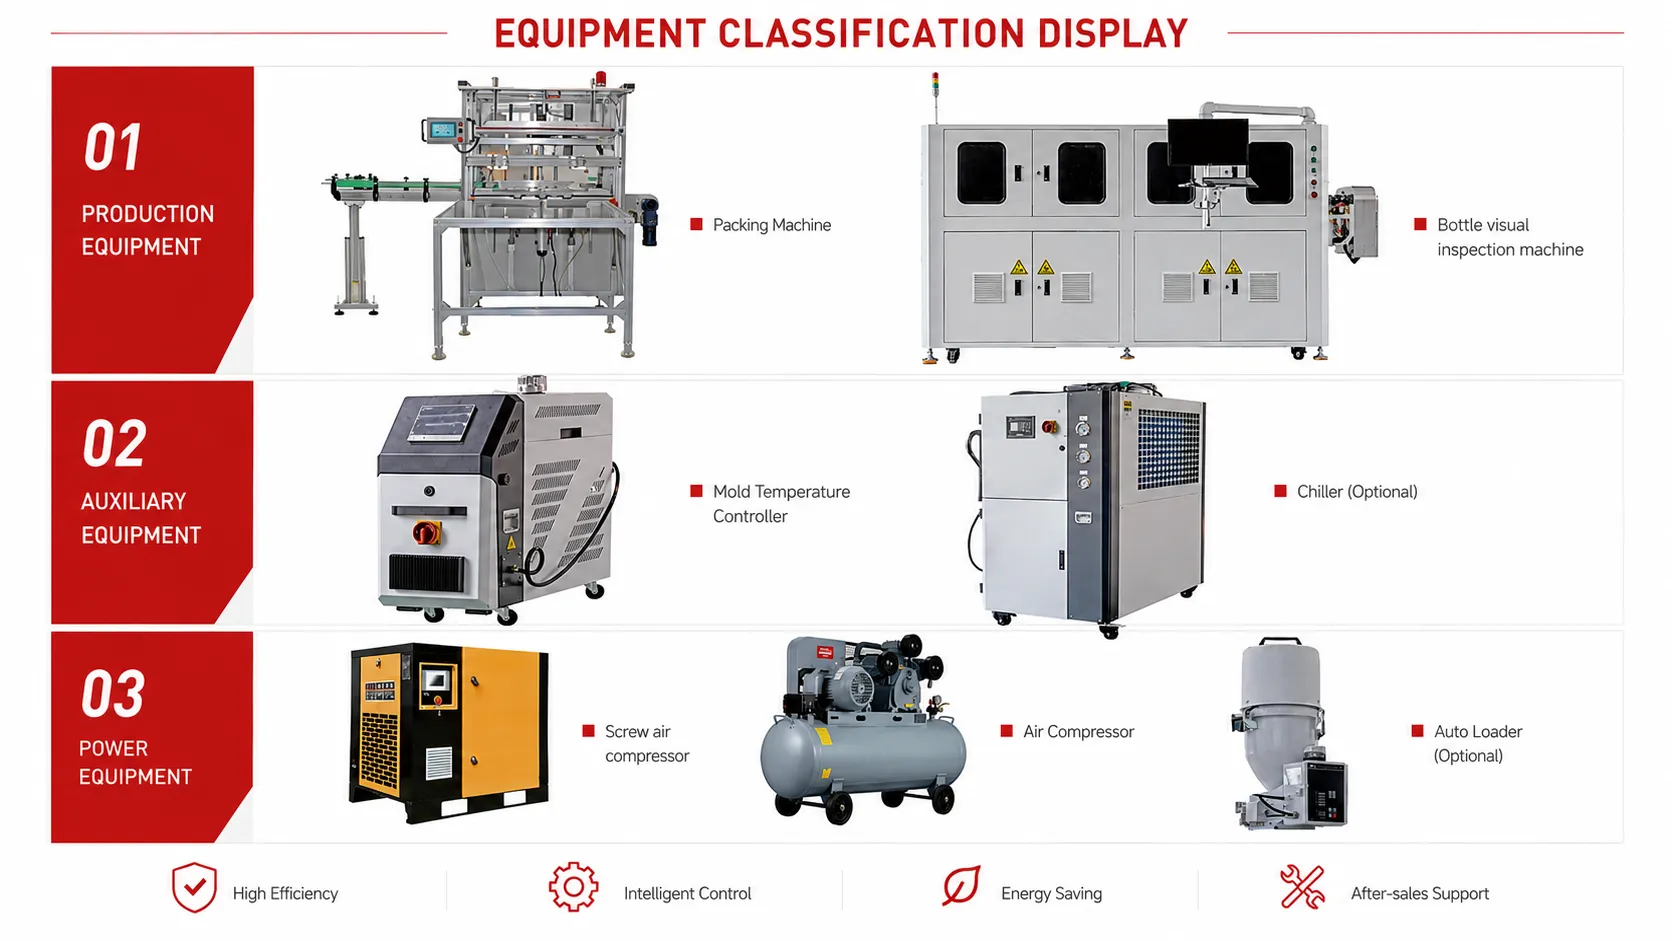
IBM Hulpapparatuur
De juiste specificatie van de hulpapparatuur is net zo belangrijk als de IBM-machine zelf voor het bereiken van een consistente output van farmaceutische kwaliteit.
Een complete IBM-installatie vereist een harshopperdroger die is afgestemd op de uurlijkse doorvoer van de machine, een matrijstemperatuurregelaar (MTC) die onafhankelijke temperatuurzones handhaaft voor de spuitgiet- en blaasmatrijzen, een koeler die koelwater levert aan de blaasmatrijs met een temperatuur van 8 tot 15 graden Celsius, en een materiaaltransportsysteem om hars vanuit de bulkopslag naar de hopper te voeren. Voor farmaceutische toepassingen kan een cleanroom-interfacebehuizing over het uitwerpstation worden gemonteerd om containers onder positieve druk in schone lucht te ontvangen.
Stroomafwaarts zorgt een systeem voor het tellen en verpakken van containers ervoor dat de juiste hoeveelheid containers per zak, doos of tray wordt geleverd. Visuele inspectiesystemen kunnen de afmetingen van de containers controleren en op verontreinigingen letten bij een output van 100%. Ever-Power kan u adviseren over het complete pakket aan hulpapparatuur dat geschikt is voor uw productievolume, materiaal en toepassing.
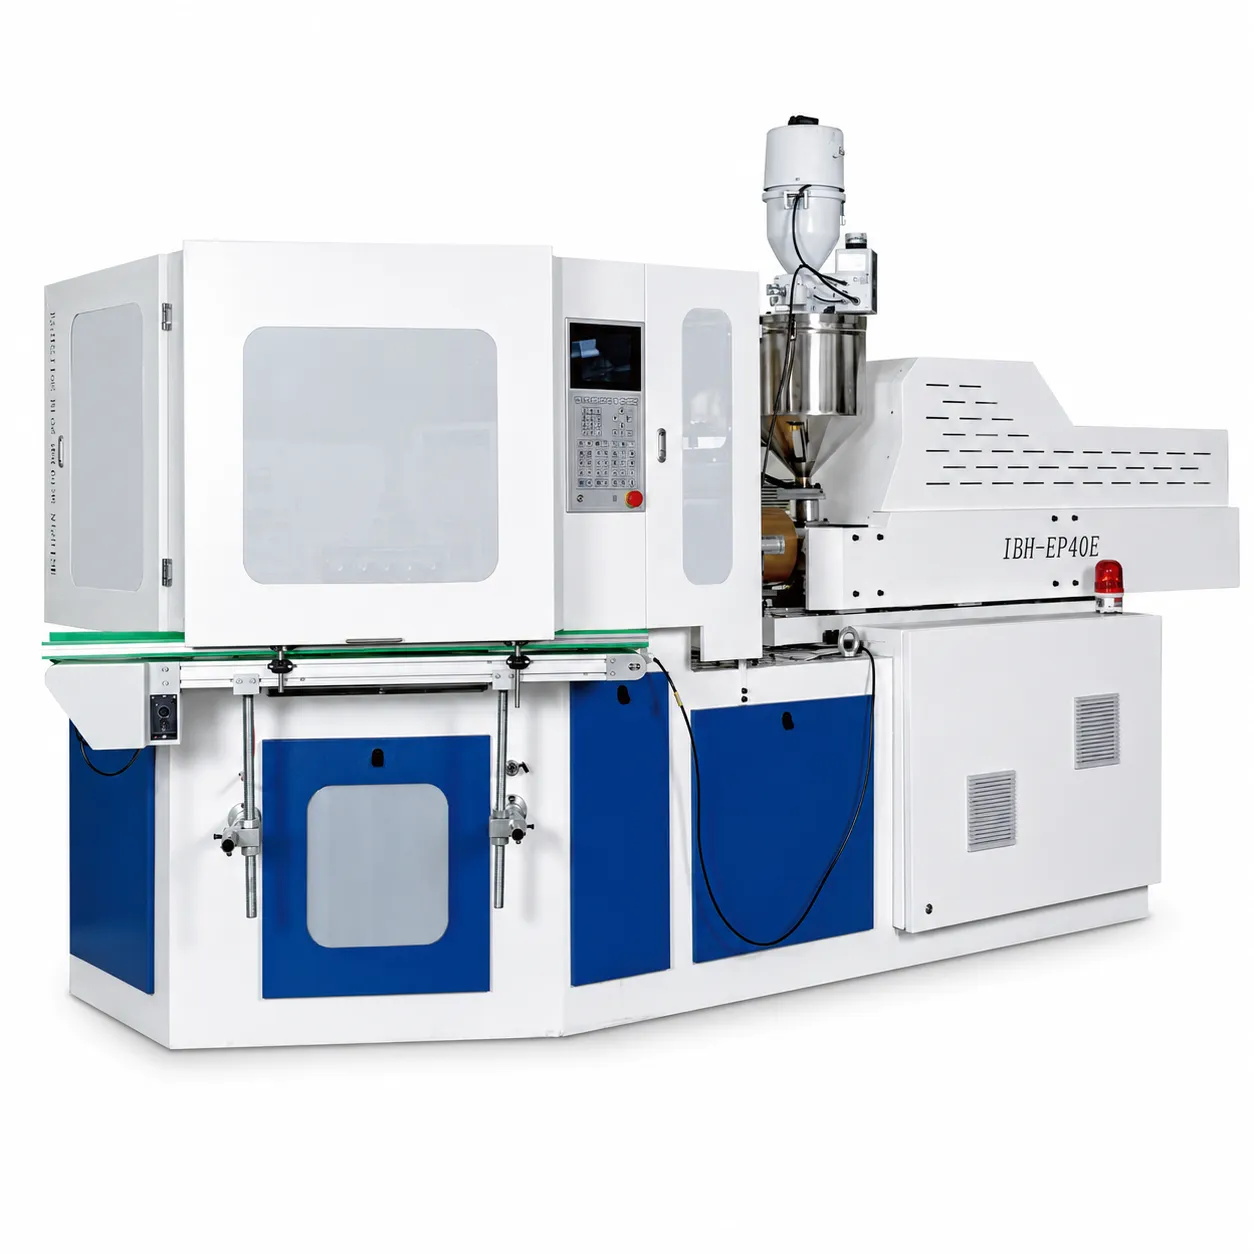
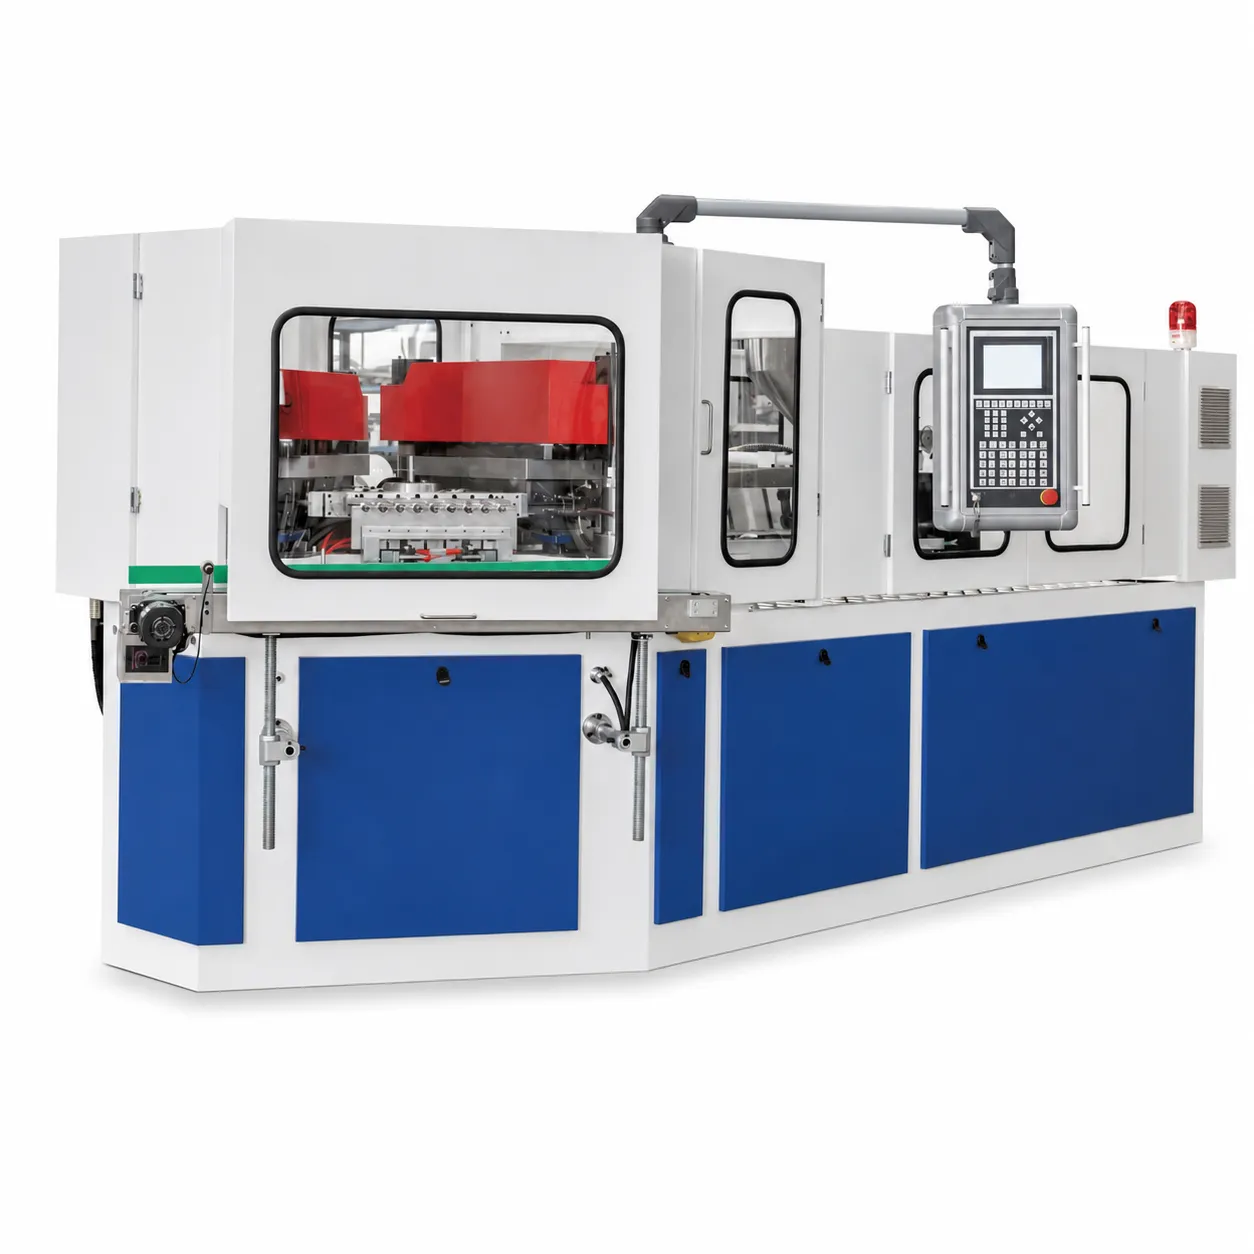
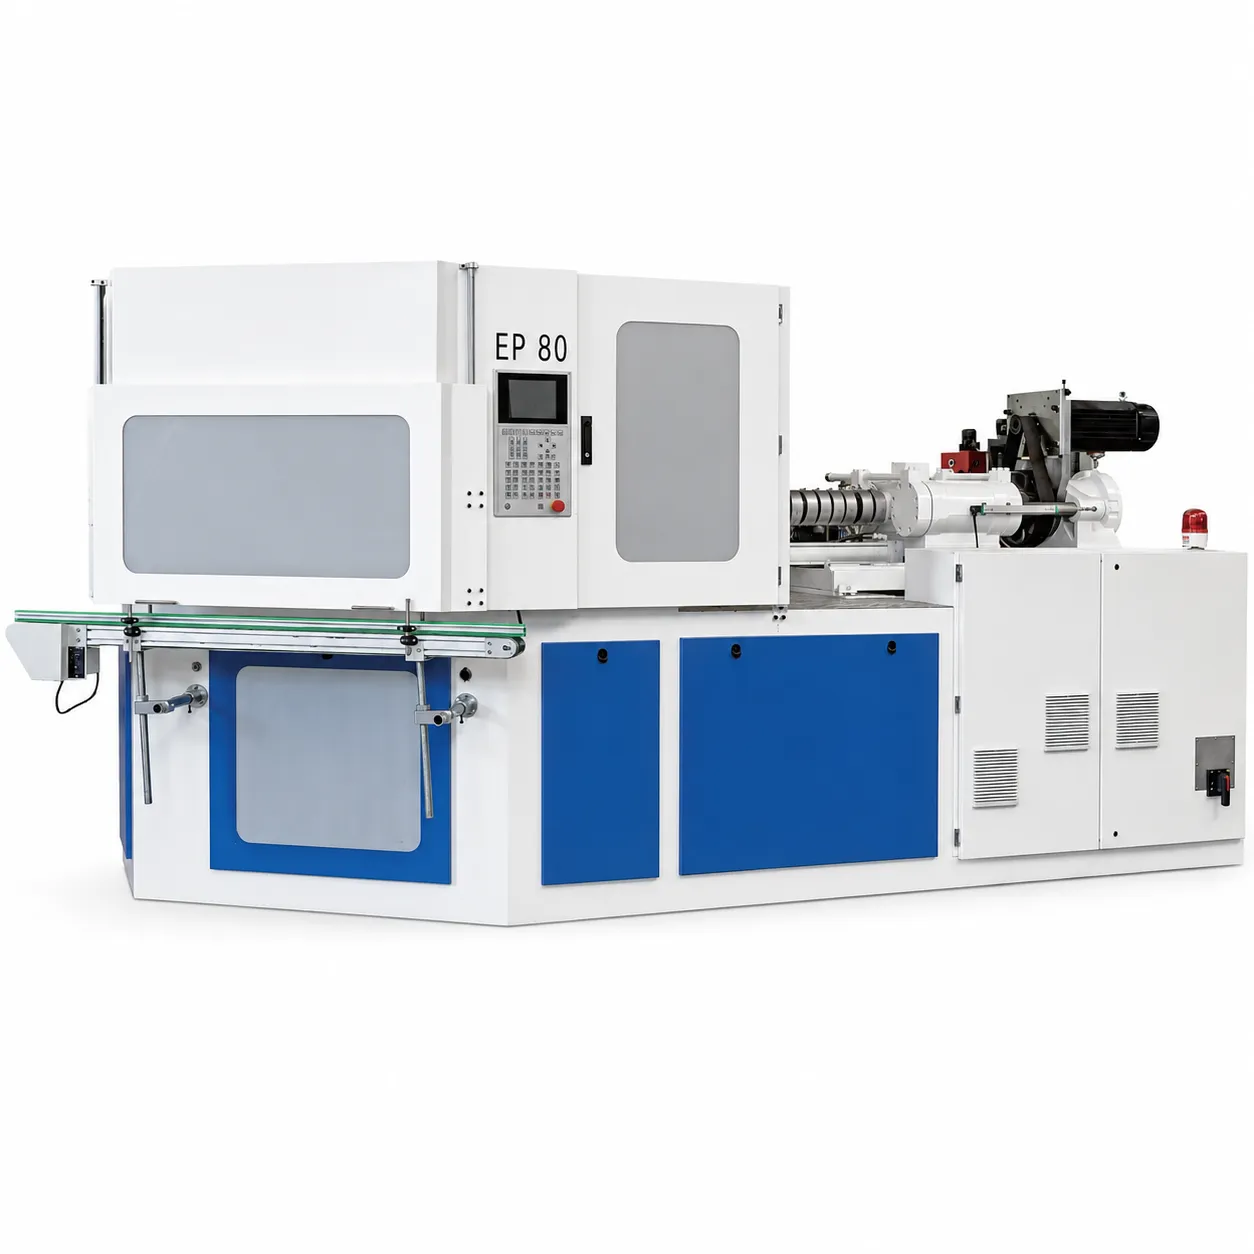
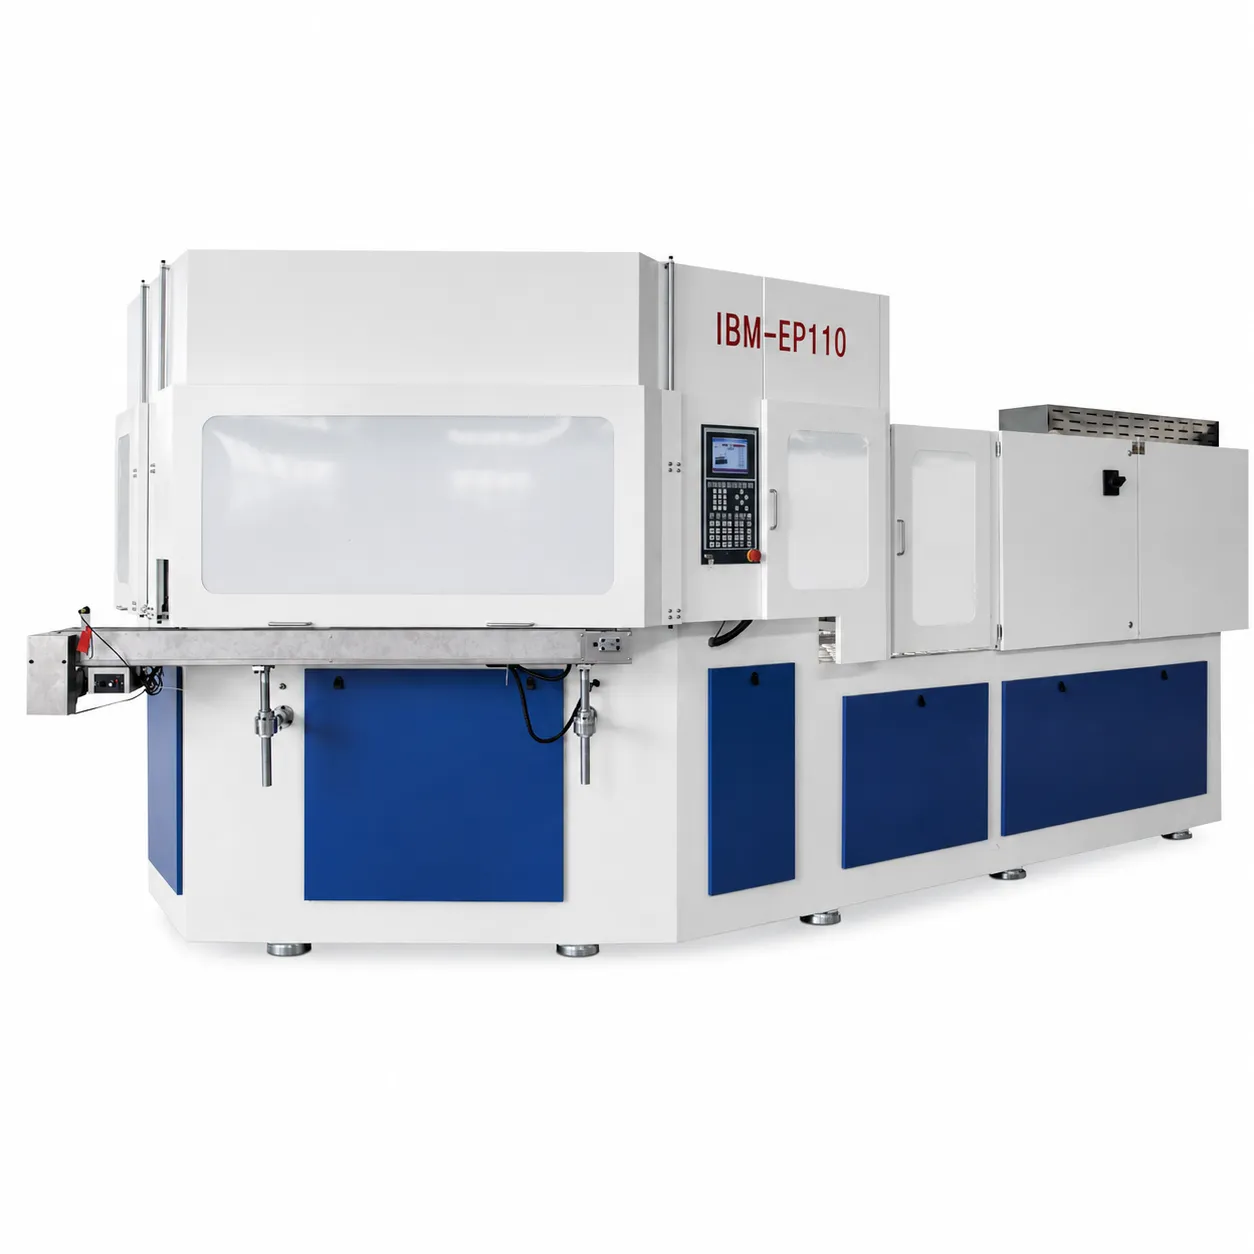
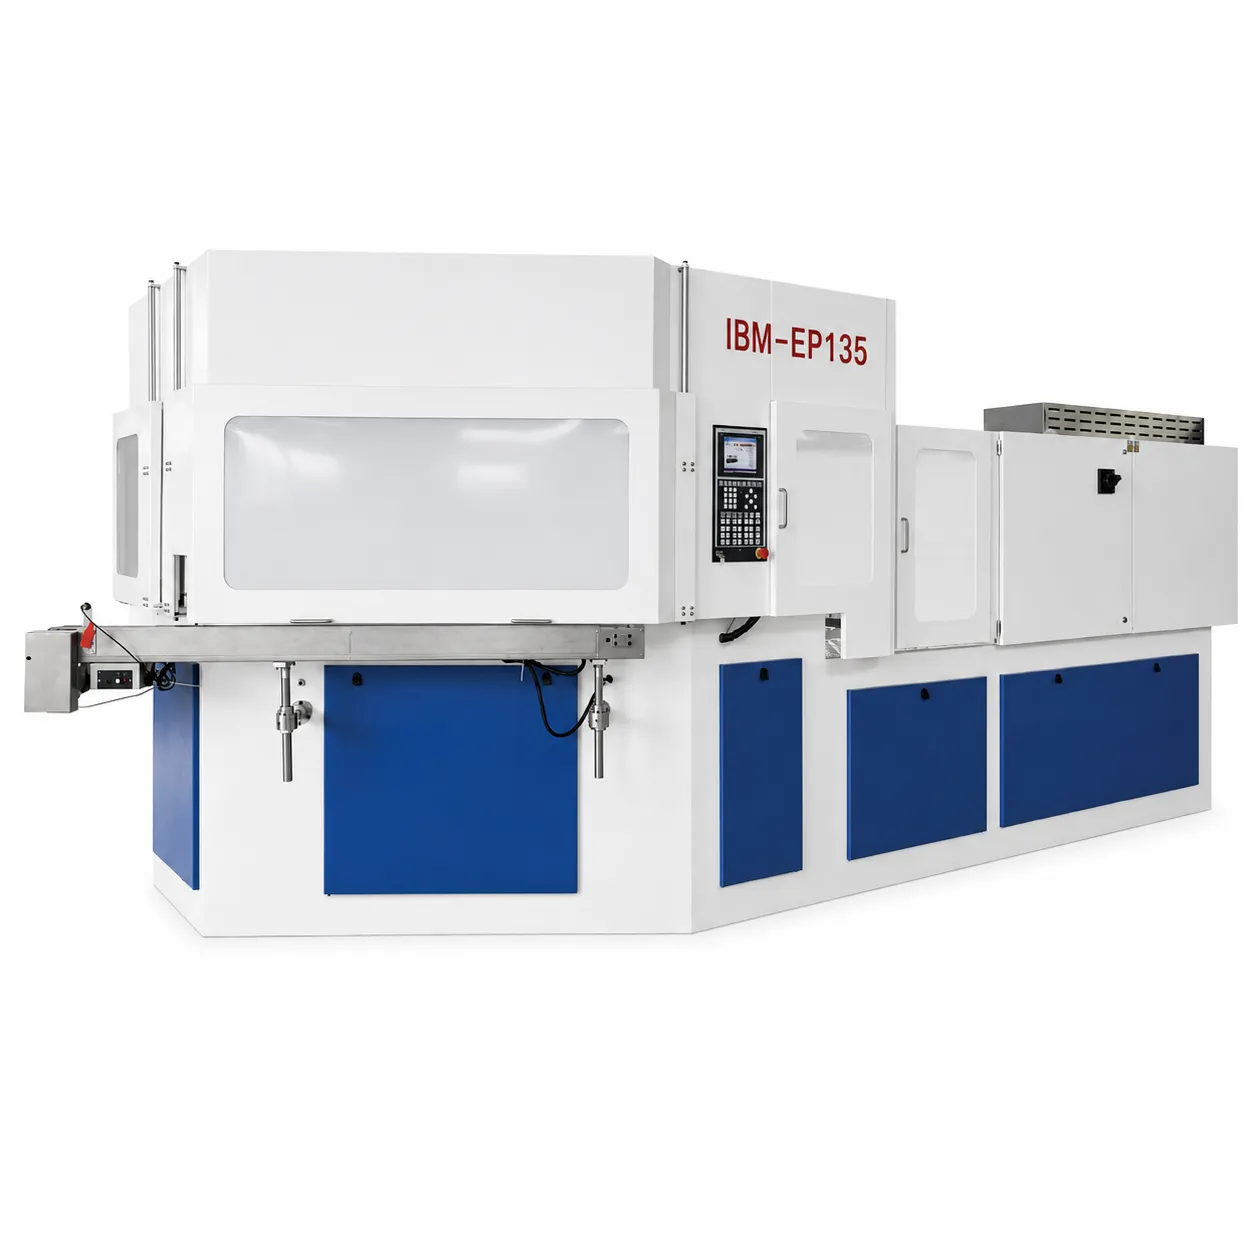
Ever-Power EP-IBM Machineserie
Zes IBM-machines met een klemkracht van 40 kN tot 135 kN, bestemd voor de verpakking van farmaceutische producten, cosmetica en speciale chemicaliën wereldwijd.

IBM of ISBM: een praktisch beslissingskader
Gebruik de containerspecificatie als leidraad voor de processelectie, nooit andersom.
Weet je niet zeker of je applicatie IBM of ISBM nodig heeft?
Stuur ons uw containertekening, materiaalspecificaties en gewenste volume. Onze engineers adviseren u binnen 48 uur over het juiste proces, de geschikte machine uit ons IBM- en ISBM-assortiment en een prijsopgave rechtstreeks van de fabriek – geheel kosteloos.
Veelgestelde vragen
De technische vergelijkingen in dit artikel zijn gebaseerd op de technische expertise van Ever-Power en op gegevens over proceskarakterisering volgens industriestandaarden. Aanbevelingen voor de geschiktheid van toepassingen zijn algemene richtlijnen; specifieke toepassingen dienen altijd te worden beoordeeld aan de hand van containertekeningen en materiaalspecificaties. Neem contact op. [email protected] of bezoek onze contactpagina voor toepassingsspecifiek technisch advies.


