
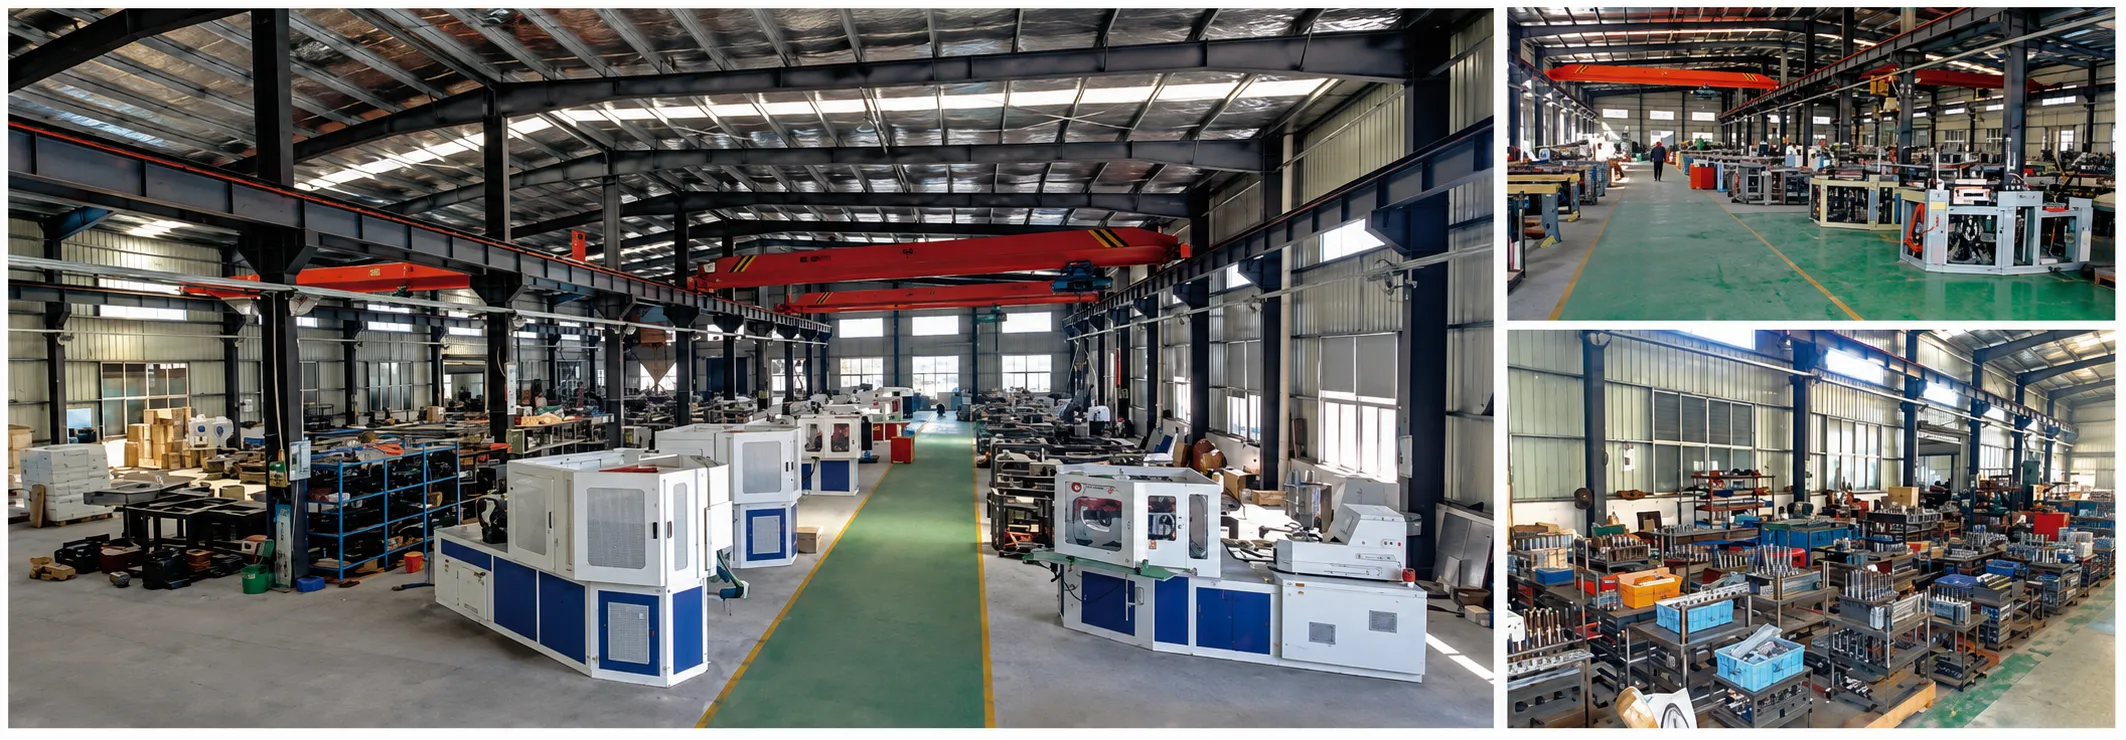
A moldagem por injeção e sopro (IBM) e a moldagem por injeção e estiramento e sopro (ISBM) são processos de fabricação de recipientes plásticos em uma única etapa, que começam com a moldagem por injeção. Ambos produzem recipientes sem linhas de junção no corpo e com geometria precisa da rosca do gargalo. Ambos são amplamente utilizados em embalagens farmacêuticas, cosméticas e alimentícias. E apesar da aparente semelhança em seus nomes, são processos fundamentalmente diferentes que produzem recipientes estrutural e opticamente distintos — adequados a diferentes aplicações, diferentes materiais e diferentes custos de produção.
A confusão entre os dois processos é compreensível. Ambos são, por vezes, referidos como "moldagem por sopro em uma única etapa". Ambos utilizam uma arquitetura de máquina com estação rotativa. Ambos injetam uma pré-forma e, em seguida, sopram-na para formar o recipiente final. A diferença crucial reside no que acontece entre a injeção e o sopro — e essa diferença tem profundas consequências para as propriedades físicas do recipiente produzido.
Este guia explica a distinção técnica entre IBM e ISBM, esclarece qual processo produz qual tipo de contêiner, identifica as aplicações em que cada um é a escolha correta e descreve a gama de máquinas Ever-Power que abrange ambas as tecnologias.
A única diferença que muda tudo
Ambos os processos injetam uma pré-forma e sopram a garrafa. A diferença reside no uso ou não de uma haste de estiramento — e essa única decisão de engenharia determina tudo sobre o recipiente final.
Como funciona o processo da IBM: Estação por Estação
A máquina IBM de 3 estações realiza as etapas de injeção, sopro e ejeção em um ciclo contínuo.
Na Estação 1, a resina fundida é injetada ao redor de uma haste central de precisão para formar a pré-forma. A haste central define o diâmetro interno do gargalo do recipiente, garantindo uma precisão na rosca de fechamento que a moldagem por sopro por extrusão não consegue igualar. Na Estação 2, a haste central — ainda contendo a pré-forma termicamente ativa — é inserida na cavidade do molde de sopro. Ar comprimido é admitido através da haste central, inflando a pré-forma contra a superfície resfriada do molde de sopro para formar o recipiente finalizado. Na Estação 3, a haste central se retrai e o recipiente finalizado é ejetado por uma placa extratora. Todas as três operações ocorrem simultaneamente em cada ciclo da máquina.
A haste central permanece dentro da pré-forma durante toda a transferência para a estação de sopro, mantendo a geometria interna do gargalo e atuando como um mandril durante o sopro. Esse contato contínuo da haste central é a razão, por meio de engenharia, pela qual os recipientes da IBM não possuem linha de partição interna e apresentam precisão de rosca do gargalo consistentemente superior em comparação com todas as alternativas de moldagem por sopro baseadas em extrusão.

Componentes da linha de produção da IBM
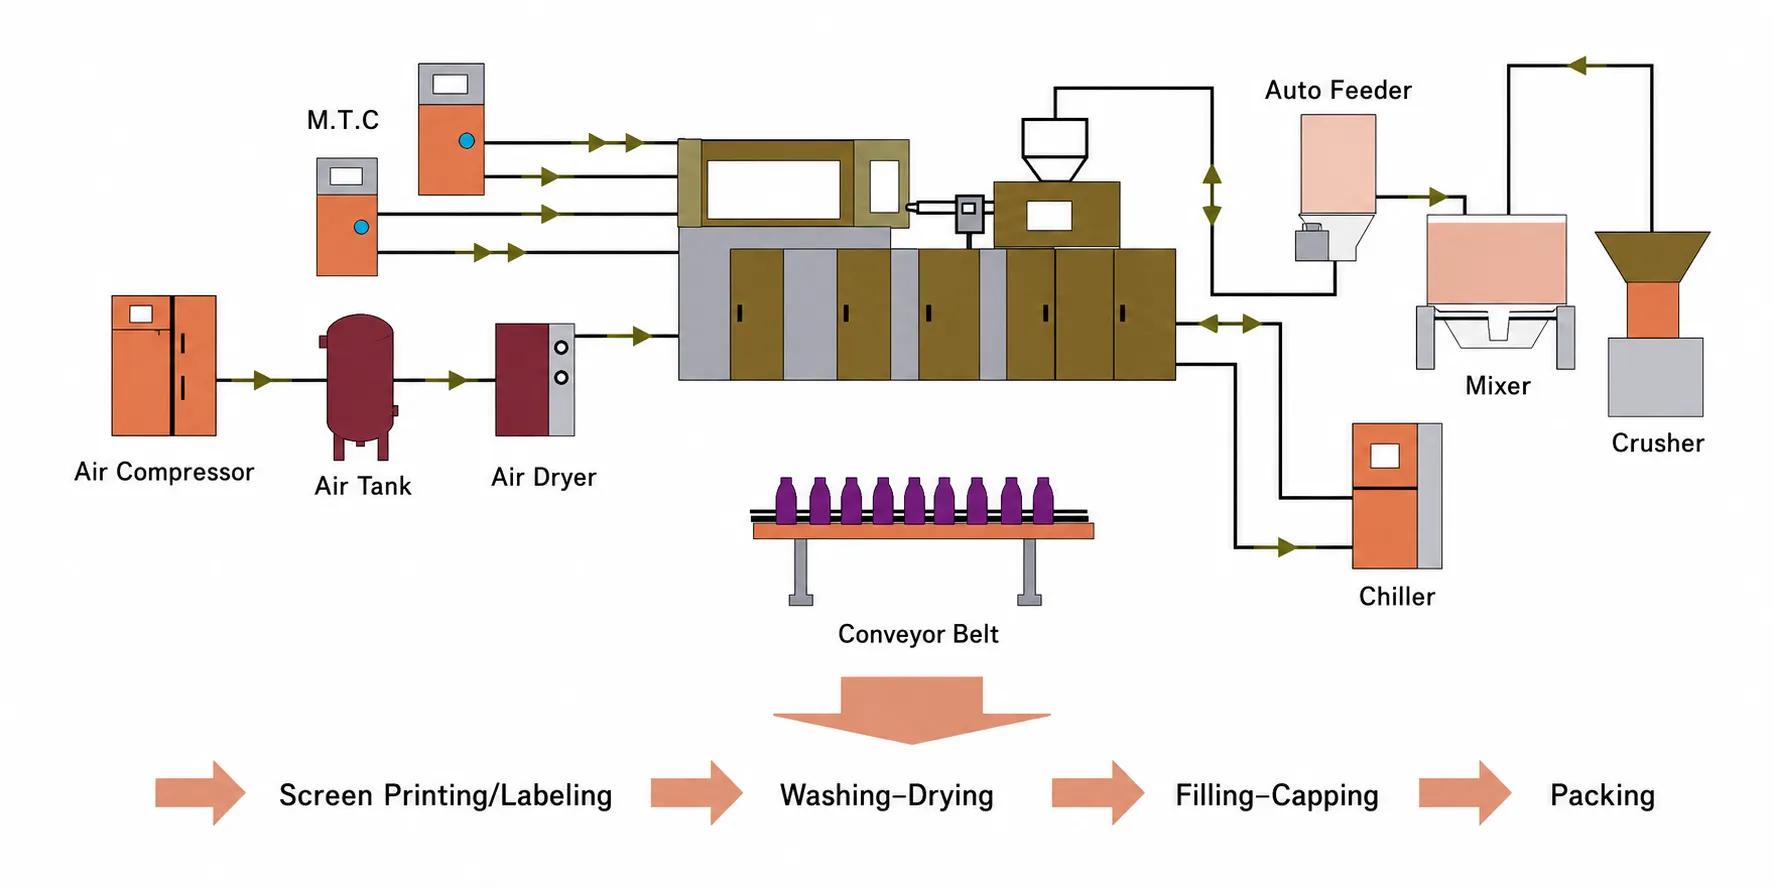
Uma linha de produção completa da IBM integra diversos componentes a montante e a jusante em torno da máquina central.
A própria máquina IBM é o elemento central, mas a produção consistente com grau farmacêutico exige que a linha de produção circundante seja especificada corretamente. A montante, um secador de funil remove a umidade residual da resina até os níveis exigidos por cada material — o PP normalmente requer de 2 a 4 horas a 80 graus Celsius, enquanto materiais com maior higroscopicidade exigem protocolos de secagem mais controlados. Um controlador de temperatura do molde mantém a cavidade do molde de sopro a uma temperatura superficial constante, garantindo a geometria repetível do recipiente em longas séries de produção.
A jusante, um sistema de esteiras transporta os recipientes finalizados para as estações de inspeção, contagem e embalagem. Na produção farmacêutica, sistemas de inspeção visual em linha verificam as dimensões dos recipientes, detectam contaminação e confirmam o encaixe da tampa antes do empacotamento. A Ever-Power pode oferecer consultoria para o layout completo da linha de produção e a integração de equipamentos auxiliares com qualquer modelo de máquina IBM.
IBM vs. ISBM: Comparação de propriedades de contêineres
As diferenças nas propriedades físicas são mensuráveis, significativas e diretamente relevantes para as decisões de especificação de embalagens.
Quando o PET é injetado e resfriado sem estiramento, as cadeias moleculares solidificam-se em um arranjo aleatório e amorfo. A parede do recipiente é relativamente frágil, um tanto opaca e apresenta desempenho moderado como barreira a gases. Este é o recipiente da IBM. Quando o PET é injetado e, em seguida, estirado e soprado enquanto ainda está acima de sua temperatura de transição vítrea, a energia mecânica do estiramento força as longas moléculas da cadeia polimérica a se alinharem simultaneamente nas direções axial e circunferencial. Essas cadeias alinhadas formam uma estrutura semicristalina que é fundamentalmente mais resistente do que a estrutura amorfa.
A consequência prática dessa diferença molecular é visível em todas as métricas de desempenho que os engenheiros de embalagens usam para especificar recipientes — resistência à tração, resistência à carga superior, resistência ao impacto de quedas, barreira ao oxigênio e transparência óptica são todas superiores em recipientes ISBM biaxialmente orientados em comparação com recipientes IBM de espessura de parede e peso de resina equivalentes.
Projeto e características de moldes da IBM
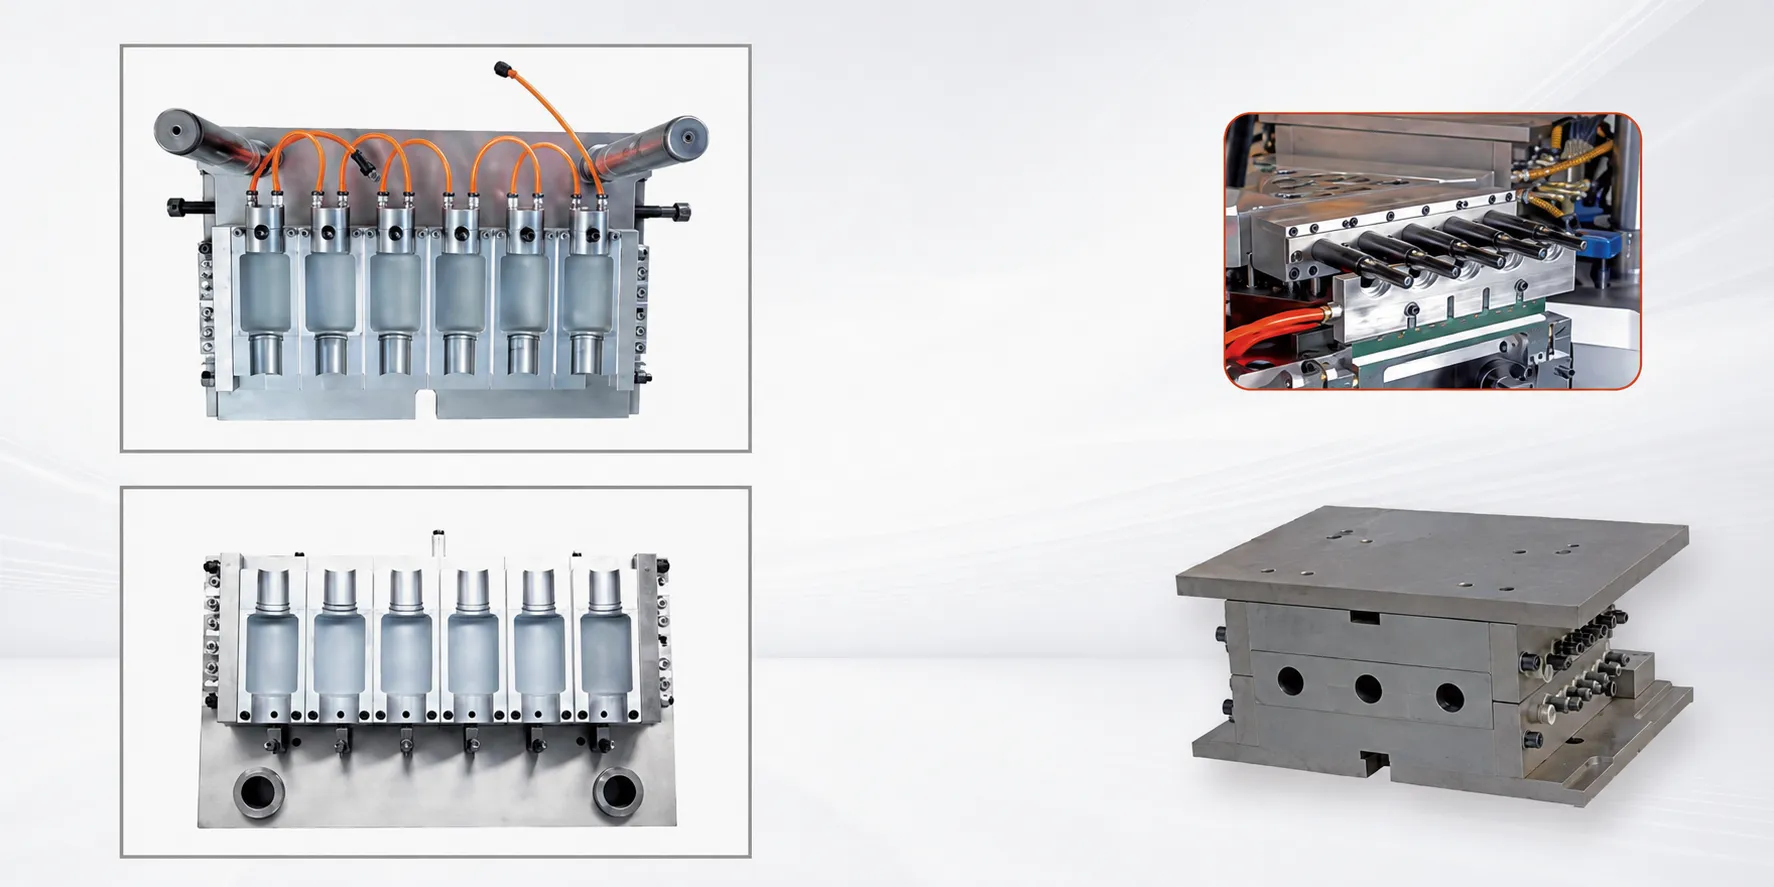
O conjunto de moldes da IBM consiste no molde de injeção, no molde de sopro e na haste de núcleo — três elementos que devem funcionar em precisa harmonia dimensional.
A cavidade do molde de injeção define a geometria externa da pré-forma e, crucialmente, o perfil completo da rosca do gargalo da embalagem final. Como a rosca do gargalo é formada por injeção, e não por sopro, as embalagens da IBM atingem tolerâncias de rosca do gargalo impossíveis de alcançar com a moldagem por sopro por extrusão — normalmente mantidas dentro de ±0,05 mm no diâmetro do passo da rosca.
A haste central é o mandril de precisão que define o furo interno do gargalo. Seu diâmetro e acabamento superficial determinam o desempenho de vedação da tampa. O material da haste central é tipicamente aço ferramenta H13 com tratamento superficial de nitretação para resistir ao desgaste abrasivo causado pelo contato repetido com a resina em temperaturas de injeção.
O molde de sopro define o perfil externo do corpo do recipiente. Como o corpo é formado por pressão de ar em vez de pressão de injeção, os materiais para moldes de sopro podem ser menos exigentes termicamente do que os aços para moldes de injeção. A Ever-Power projeta e fabrica internamente conjuntos de moldes IBM, com total compatibilidade garantida em todas as plataformas de máquinas EP-IBM.
Aplicações IBM: Onde o Processo se Destaca
A combinação da precisão do gargalo moldado por injeção, corpo sem linhas de separação e alta cavitação da IBM torna esse processo dominante para embalagens farmacêuticas e cosméticas de pequeno porte.
Frascos para colírio e spray nasal farmacêuticos
Volume pequeno (1 a 30 ml), acabamento de gargalo extremamente preciso necessário para encaixe da ponta ou da bomba, material PP ou LDPE, alto número de cavidades. A capacidade da IBM de produzir recipientes pequenos e consistentes com alta cavitação e sem linha de separação torna esse processo o padrão farmacêutico para essa categoria. O furo do gargalo moldado por injeção mantém uma tolerância de ±0,05 mm no diâmetro interno — uma especificação que a moldagem por sopro de extrusão não consegue atingir de forma confiável.
Frascos cosméticos pequenos e frascos roll-on
Amostras de perfume, frascos roll-on, embalagens de protetor labial e pequenos frascos de soro. A IBM produz esses produtos com superfícies lisas, sem rebarbas e com compatibilidade de fechamento preciso. Disponíveis em HDPE, PP ou PC, com volumes de 5 a 100 ml, onde a precisão dimensional e a vedação são mais importantes do que a transparência óptica ou o desempenho de barreira a gases.
Frascos para reagentes de diagnóstico e produtos químicos especiais
Frascos para reagentes de diagnóstico, frascos para soluções de lentes de contato, recipientes farmacêuticos veterinários e frascos para produtos químicos especiais. A tecnologia IBM em HDPE ou PP produz recipientes quimicamente resistentes com entrada controlada de oxigênio, adequados para formulações sensíveis onde a orientação biaxial não impõe requisitos adicionais em relação ao PP ou HDPE amorfo.

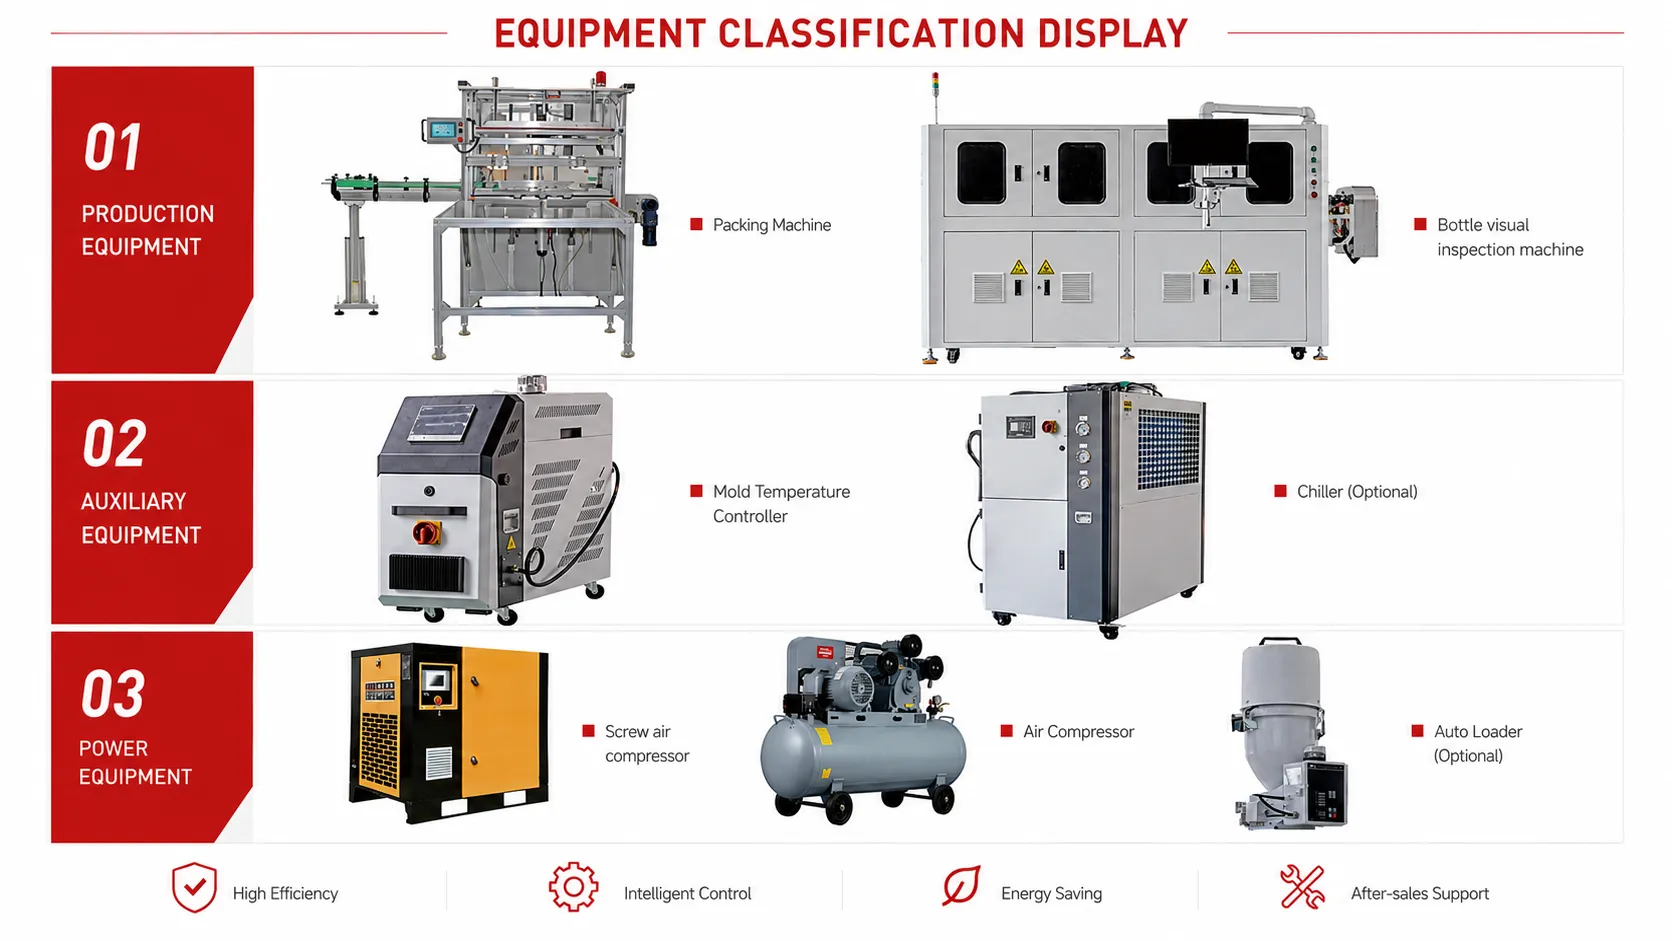
Equipamentos auxiliares da IBM
A especificação correta dos equipamentos auxiliares é tão importante quanto a própria máquina IBM para alcançar uma produção consistente com qualidade farmacêutica.
Uma instalação completa da IBM requer um secador de resina dimensionado para a capacidade de produção horária da máquina, um controlador de temperatura do molde (MTC) que mantenha zonas de temperatura independentes para os moldes de injeção e sopro, um chiller que forneça água de resfriamento para o molde de sopro a uma temperatura entre 8 e 15 graus Celsius e um sistema de transporte de material para alimentar a resina do armazenamento a granel para o funil. Para aplicações farmacêuticas, uma cabine de interface para sala limpa pode ser instalada sobre a estação de ejeção para receber os recipientes sob pressão positiva de ar limpo.
Na etapa seguinte do processo, um sistema de contagem e embalagem de contêineres garante a quantidade correta de contêineres por saco, caixa ou bandeja. Sistemas de inspeção visual podem verificar as dimensões dos contêineres e detectar contaminação em toda a produção. A Ever-Power pode fornecer orientações sobre o pacote completo de equipamentos auxiliares mais adequado ao seu volume de produção, material e aplicação.
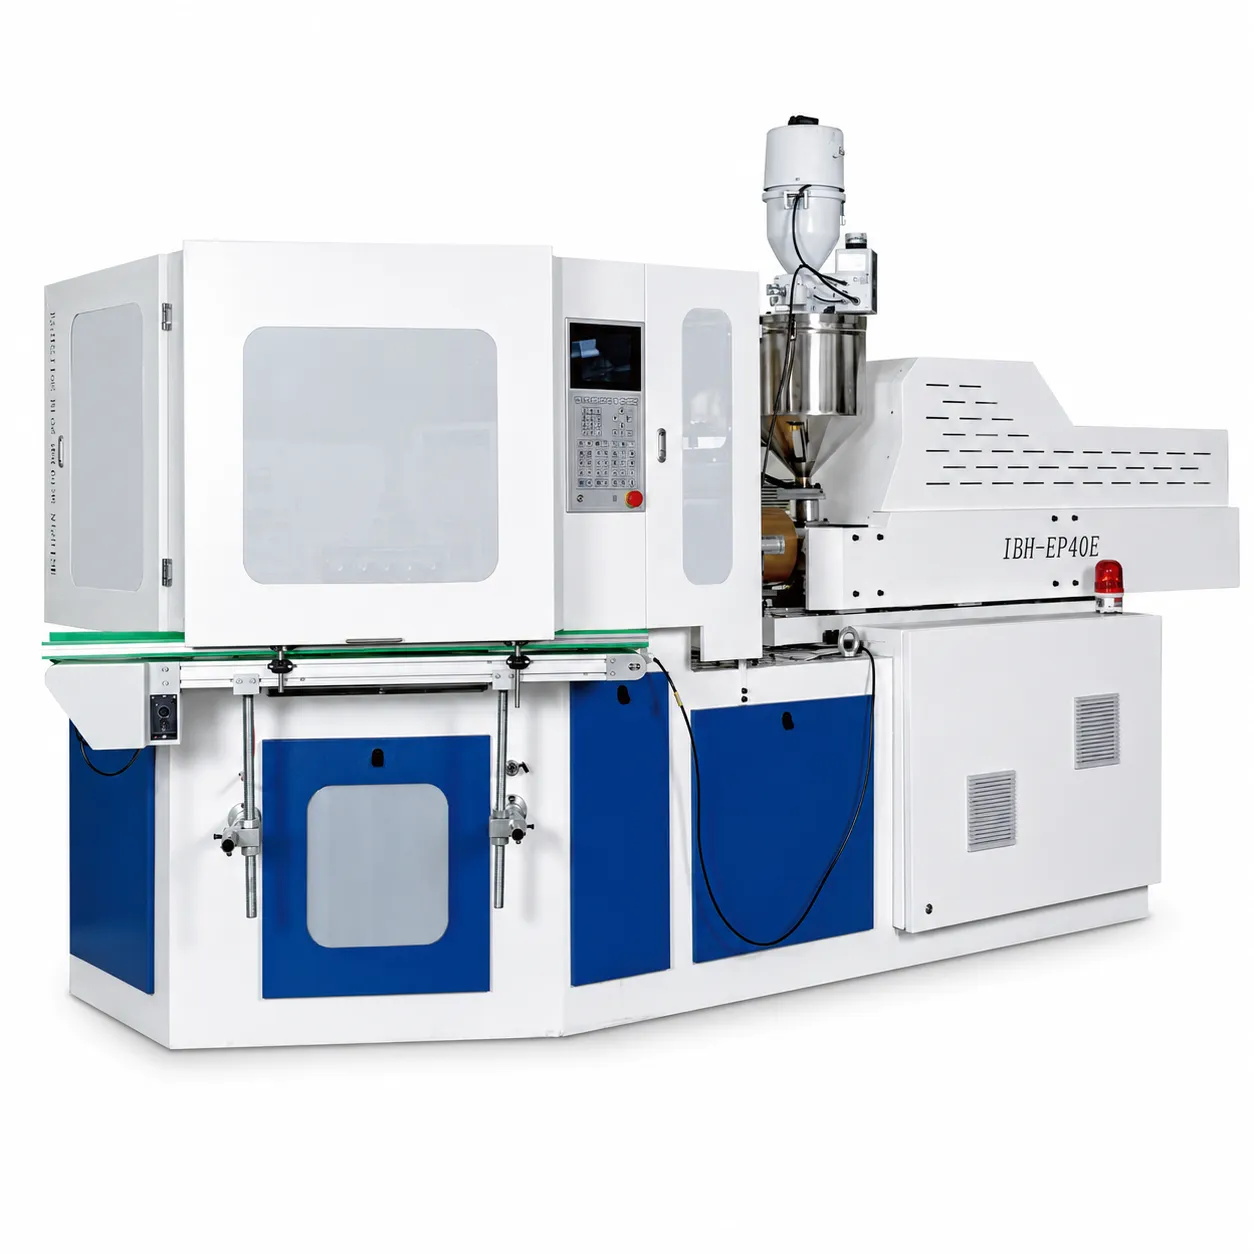
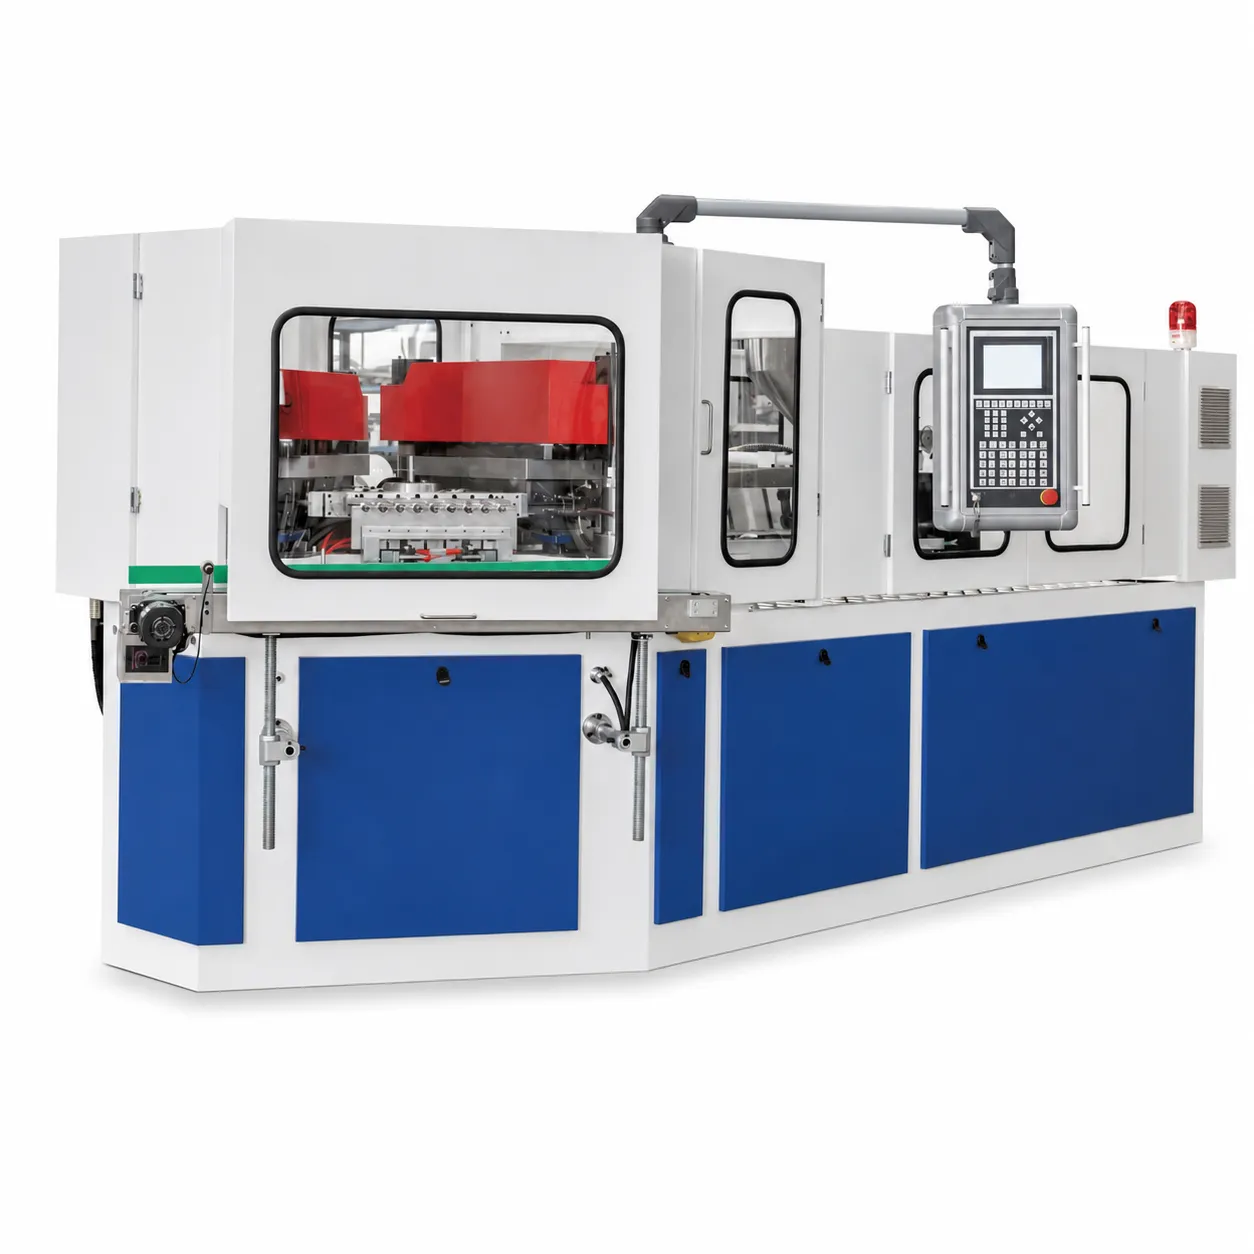
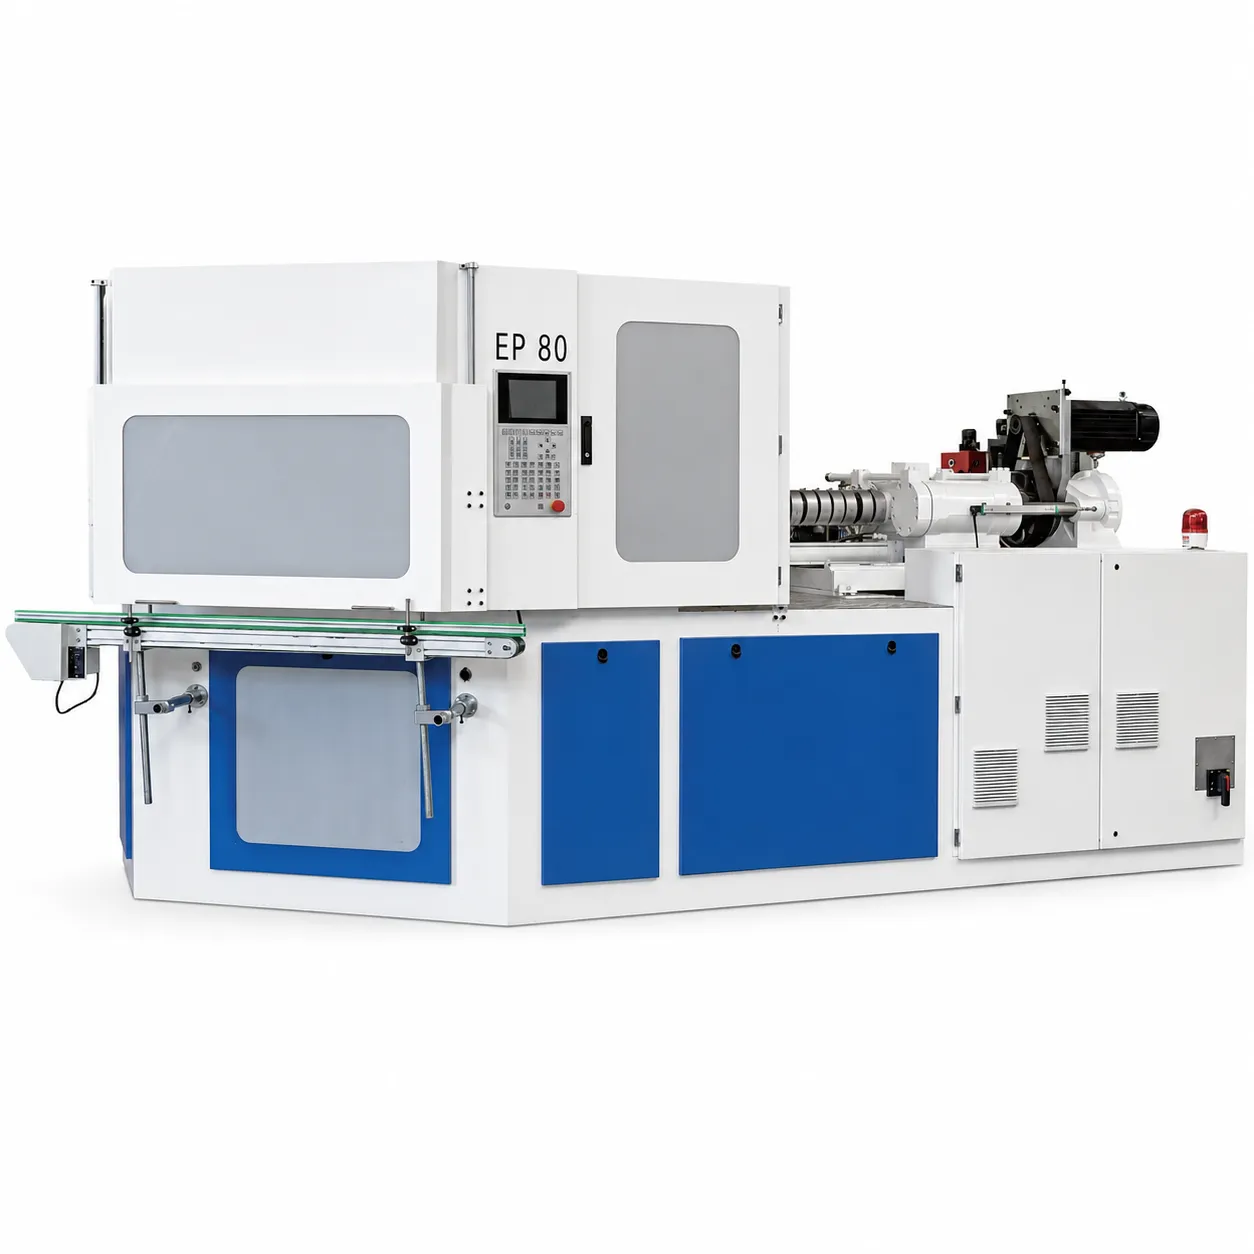
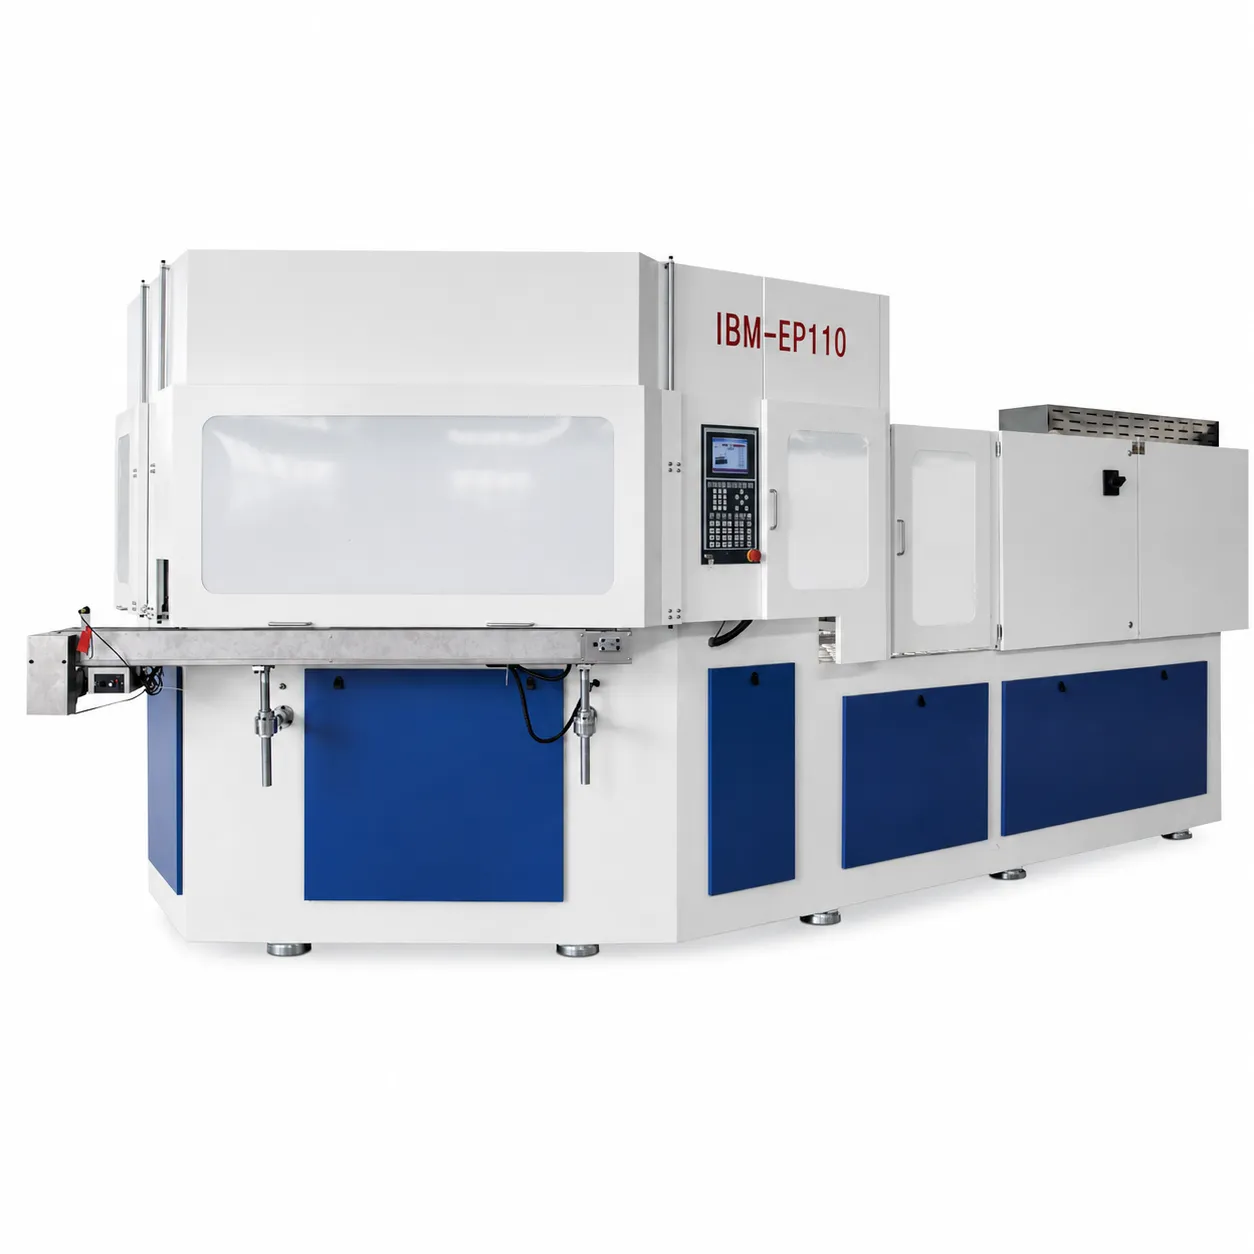
Série de máquinas Ever-Power EP-IBM
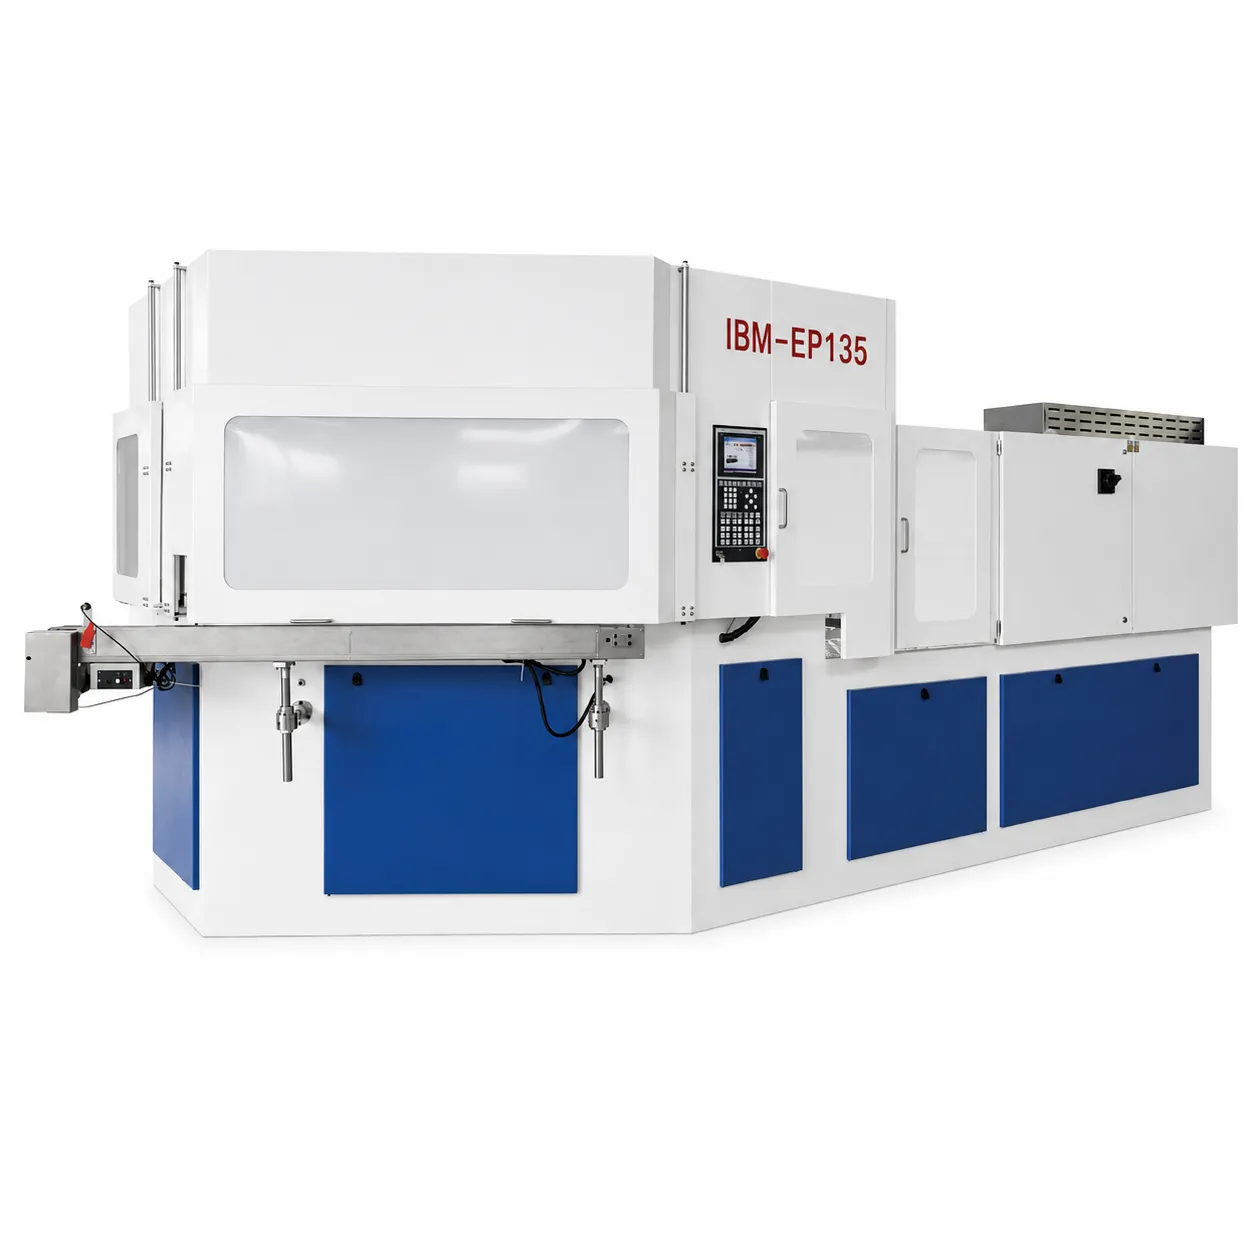
Seis máquinas IBM, com forças de fechamento que variam de 40 kN a 135 kN, atendem aos mercados globais de embalagens farmacêuticas, cosméticas e de produtos químicos especiais.

IBM ou ISBM: Uma estrutura prática de decisão
Use a especificação do contêiner para orientar a seleção do processo — nunca o contrário.
Não tem certeza se sua aplicação precisa de IBM ou ISBM?
Envie-nos o desenho do seu contêiner, a especificação do material e a meta de volume. Nossos engenheiros recomendarão o processo correto, a máquina apropriada de nossas linhas IBM e ISBM e fornecerão preços direto da fábrica em até 48 horas — sem custo algum.
Perguntas frequentes
As comparações técnicas neste artigo são baseadas na experiência de engenharia da Ever-Power e em dados de caracterização de processos padrão da indústria. As recomendações de adequação da aplicação são orientações gerais — aplicações específicas devem sempre ser avaliadas com base em desenhos do contêiner e especificações de materiais. Contato [email protected] ou visite o nosso página de contato Para obter aconselhamento técnico específico para cada aplicação.


