
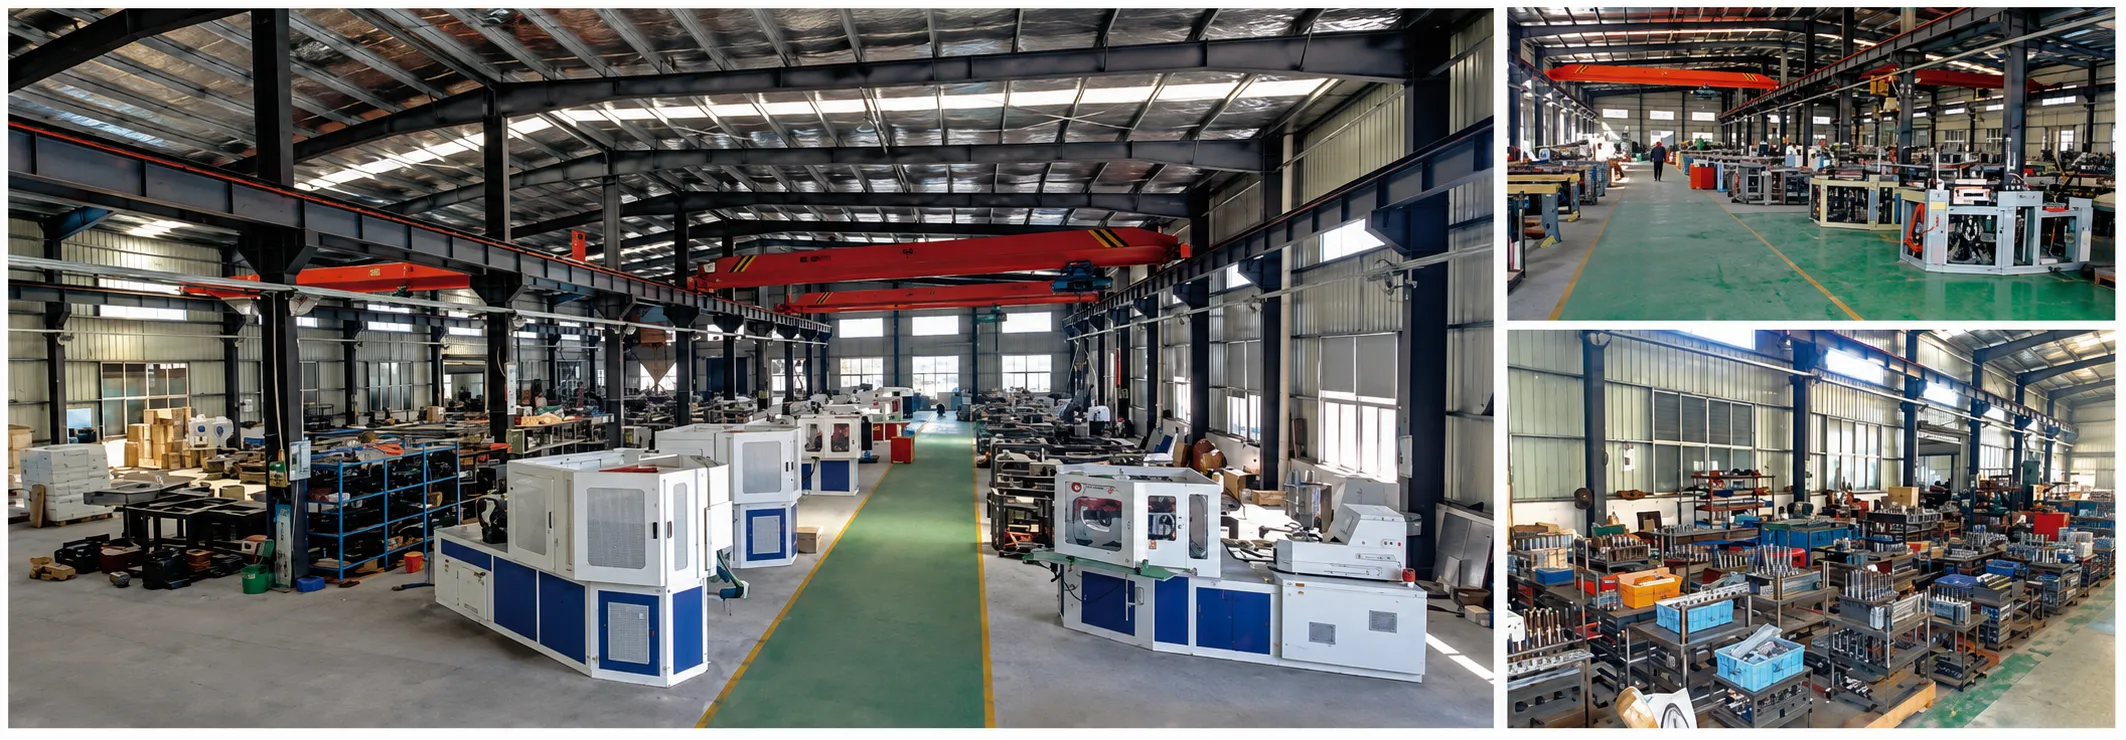
射出ブロー成形(IBM)と射出延伸ブロー成形(ISBM)は、いずれも射出成形から始まるワンステップのプラスチック容器製造プロセスです。どちらのプロセスも、本体にパーティングラインがなく、ネック部のねじ山形状が精密な容器を製造します。医薬品、化粧品、食品包装など、幅広い分野で広く用いられています。名称は似ていますが、構造的にも外観的にも異なる容器を製造する、根本的に異なるプロセスです。それぞれ異なる用途、異なる材料、異なる生産経済性に適しています。
この2つの方法を混同してしまうのも無理はありません。どちらのプロセスも「ワンステップブロー成形」と呼ばれることがあります。どちらも回転式成形機を使用し、プリフォームを射出成形した後、ブロー成形によって完成容器に仕上げます。決定的な違いは、射出成形とブロー成形の間に何が起こるかという点にあり、その違いが製造される容器の物理的特性に大きな影響を与えるのです。
このガイドでは、IBMとISBMの技術的な違いを説明し、どのプロセスがどのタイプのコンテナを生成するのかを明確にし、それぞれが適切な選択肢となるアプリケーションを特定し、両方の技術を網羅するEver-Powerマシンの製品群について説明します。
すべてを変えるたった一つの違い
どちらの工程もプリフォームを射出成形し、ボトルをブロー成形する。違いはストレッチロッドを使用するかどうかであり、このたった一つの技術的な決定が、完成品の容器のすべてを左右する。
IBMプロセスがどのように機能するか:ステーション別
IBMの3ステーション式機械は、射出、ブロー、排出を連続したサイクルで順番に行う。
ステーション1では、溶融樹脂が精密なコアロッドの周囲に注入され、プリフォームが形成されます。コアロッドは容器のネックの内径を規定し、押出ブロー成形では実現できない高いねじ山精度を保証します。ステーション2では、熱活性プリフォームを保持したままのコアロッドがブロー成形金型キャビティに挿入されます。コアロッドを通して圧縮空気が送り込まれ、冷却されたブロー成形金型表面にプリフォームを押し付けて膨張させ、完成した容器を形成します。ステーション3では、コアロッドが後退し、完成した容器がストリッパープレートによって排出されます。これら3つの工程は、機械の各サイクルで同時に実行されます。
コアロッドはブロー成形工程への搬送中、プリフォーム内部に留まり、ネック部の内部形状を維持するとともに、ブロー成形時のマンドレルとして機能します。このコアロッドの連続的な接触こそが、IBM製容器に内部パーティングラインがなく、押出成形によるブロー成形に比べてネックねじ部の精度が常に優れている理由です。

IBM生産ライン部品
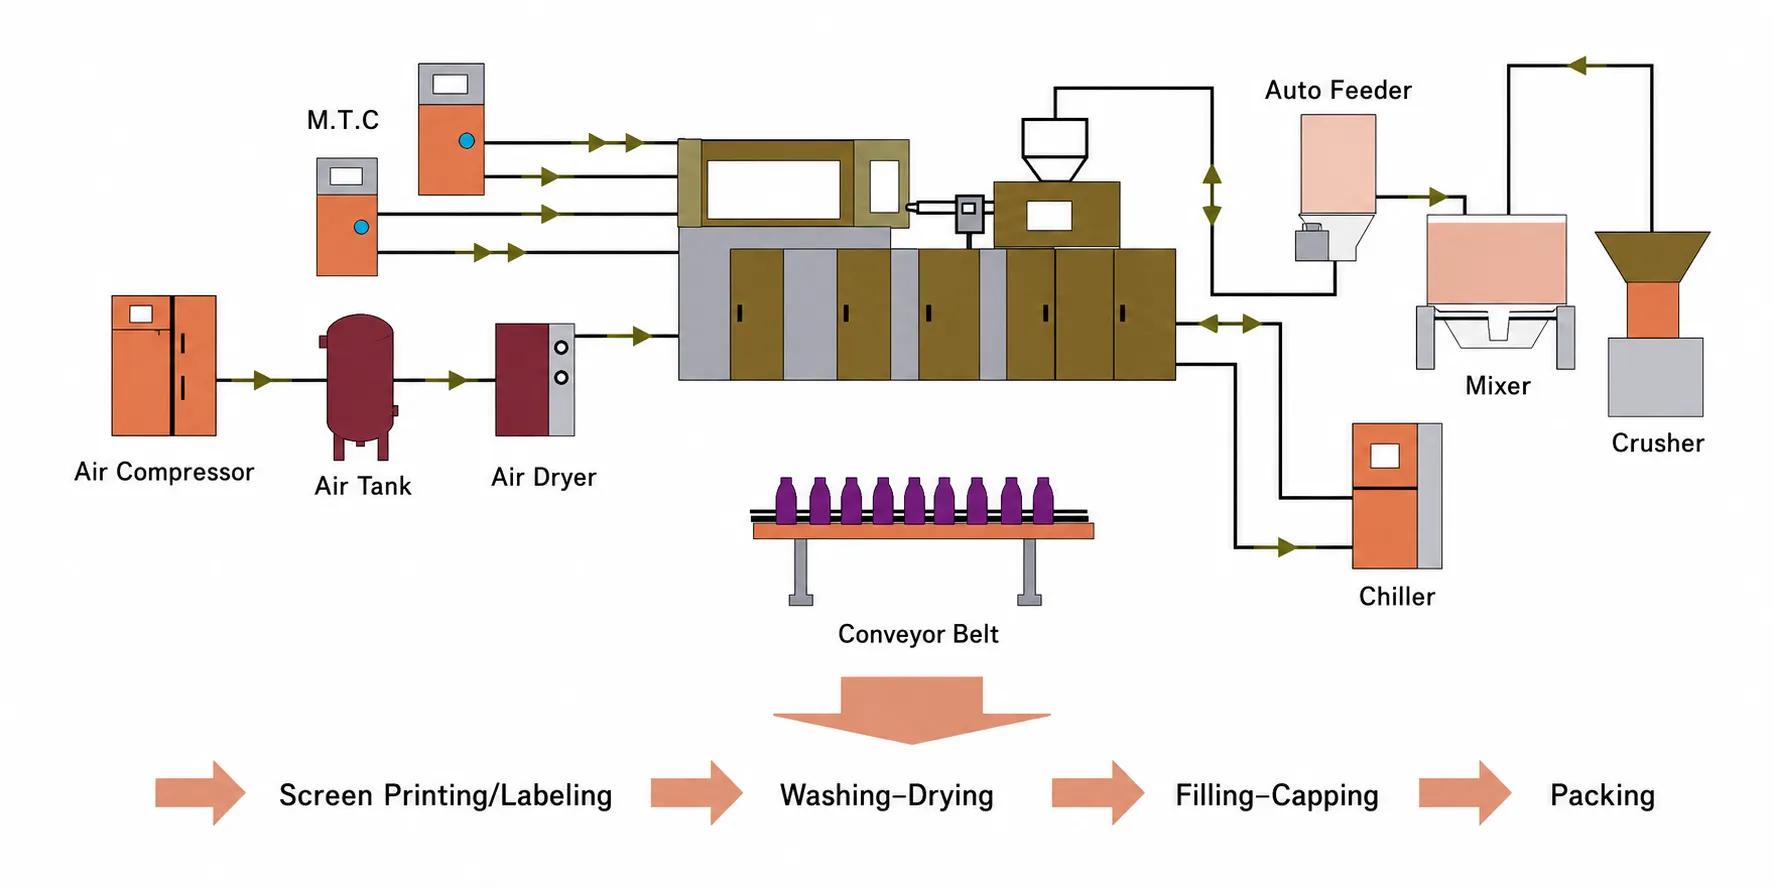
IBMの完全な生産ラインは、コアマシンを中心に、上流および下流の複数のコンポーネントを統合します。
IBM製の機械自体が中心となる要素ですが、医薬品グレードの製品を安定して生産するには、周囲の生産ラインも適切に設計する必要があります。上流工程では、ホッパードライヤーが樹脂から残留水分を各材料に必要なレベルまで除去します。PPは通常80℃で2~4時間乾燥させる必要がありますが、吸湿性の高い材料はより厳密な乾燥手順が必要です。金型温度コントローラーはブロー成形金型キャビティの表面温度を一定に保ち、長時間の生産でも容器の形状を再現できるようにします。
下流工程では、コンベアシステムが完成した容器を検査、計数、包装ステーションへと搬送します。医薬品製造においては、インライン画像検査システムが容器の寸法を確認し、汚染の有無をチェックし、包装前に蓋の適合性を確認します。Ever-Powerは、あらゆるIBM製機械モデルに対応した生産ライン全体のレイアウトや補助機器の統合についてアドバイスを提供できます。
IBM対ISBM:コンテナ特性の比較
物理的特性の差異は測定可能であり、重要であり、包装仕様の決定に直接関係する。
PETを射出成形し、延伸せずに冷却すると、分子鎖はランダムな非晶質配列で固化します。容器の壁は比較的弱く、やや曇っており、ガスバリア性能は中程度です。これがIBMの容器です。PETを射出成形し、ガラス転移温度以上の状態で延伸・ブロー成形すると、延伸の機械的エネルギーによって、長いポリマー鎖分子が軸方向と周方向の両方に同時に整列します。このように整列した鎖は、非晶質構造よりも根本的に強い半結晶構造を形成します。
この分子レベルの違いによる実際的な影響は、包装技術者が容器の仕様を定める際に用いるあらゆる性能指標に表れています。引張強度、上面荷重強度、落下衝撃耐性、酸素バリア性、光学的透明度など、いずれも二軸延伸ISBM容器は、同等の壁厚と樹脂重量のIBM容器よりも優れています。
IBM金型の設計と特性
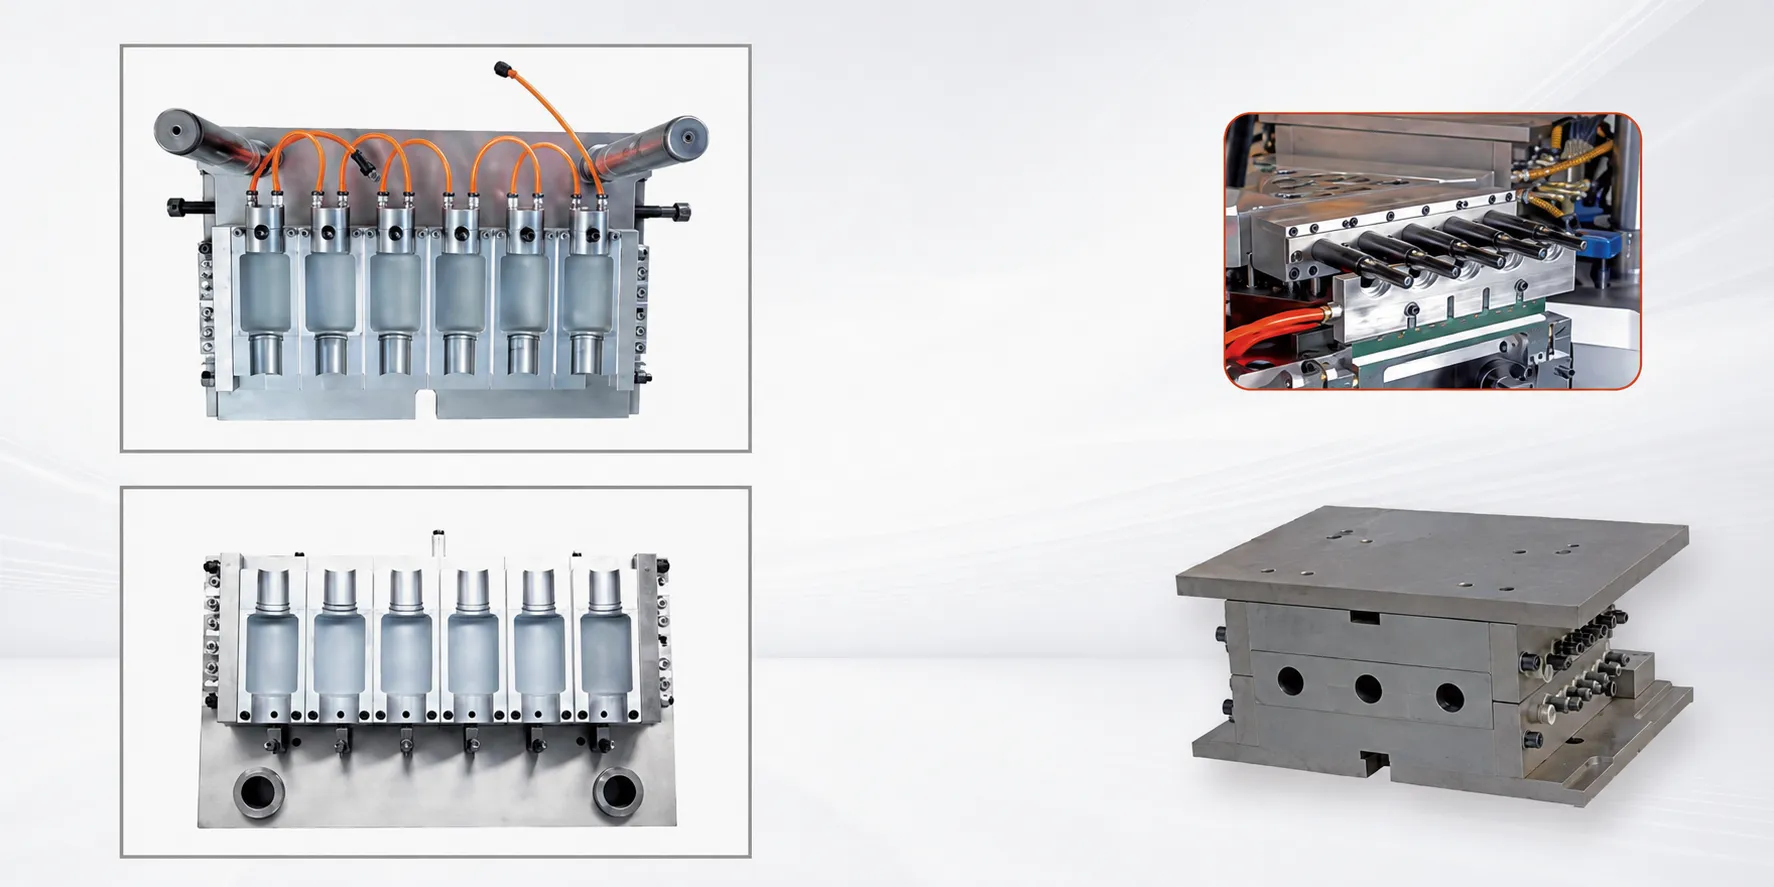
IBMの金型セットは、射出成形金型、ブロー成形金型、コアロッドの3つの要素から構成されており、これらは寸法的に正確な調和を保つ必要がある。
射出成形金型のキャビティは、プリフォームの外形形状、そして重要なことに、完成した容器のネックねじの完全な形状を決定します。ネックねじはブロー成形ではなく射出成形によって形成されるため、IBM容器は押出ブロー成形では不可能なネックねじ公差を実現しており、ねじピッチ径は通常±0.05mm以内に抑えられています。
コアロッドは、ネックの内径を規定する精密マンドレルです。その直径と表面仕上げによって、クロージャーのシール性能が決まります。コアロッドの材質は通常、H13工具鋼で、射出成形温度での樹脂との繰り返し接触による摩耗に耐えるため、窒化処理が施されています。
ブロー成形金型は、容器本体の外部形状を決定します。ブロー成形は射出成形ではなく空気圧によって行われるため、ブロー成形用材料は射出成形用鋼材よりも熱負荷が小さくて済みます。Ever-Power社はIBM金型セットを自社で設計・製造しており、すべてのEP-IBM製機械プラットフォームにおいて完全な互換性を保証しています。
IBMアプリケーション:プロセスが真価を発揮する場所
IBMの射出成形によるネック部の精密さ、パーティングラインのないボディ、そして高いキャビテーション率の組み合わせにより、小型医薬品・化粧品容器の製造においてIBMのプロセスは圧倒的な優位性を誇っています。
医薬品用点眼薬および点鼻薬ボトル
容量が小さく(1~30ml)、チップやポンプの取り付けに非常に精密なネック仕上げが求められる、PPまたはLDPE素材、高キャビティ数。IBMは、パーティングラインのない高キャビティ数で均一な小型容器を製造できるため、このカテゴリーにおける標準的な製薬プロセスとなっています。射出成形されたネックボアの内径は±0.05mmの精度を誇り、これは押出ブロー成形では確実に達成できない仕様です。
小型化粧品用バイアルとローラーボールボトル
香水サンプル、ローラーボールボトル、リップバーム容器、小型血清バイアルなど。IBMは、滑らかな表面、バリのない仕上がり、そして精密なキャップとの互換性を備えたこれらの容器を製造しています。材質はHDPE、PP、PCで、容量は5~100ml。寸法精度とキャップの精度が、透明度やガスバリア性能よりも重視される用途に適しています。
診断用試薬および特殊化学薬品バイアル
診断用試薬バイアル、コンタクトレンズ洗浄液ボトル、動物用医薬品容器、特殊化学品バイアル。IBMは、HDPEまたはPPで、酸素の侵入を制御した耐薬品性容器を製造します。これは、二軸配向が非晶質PPまたはHDPEに比べて追加の要件を課さないため、デリケートな製剤に適しています。

IBM補助機器
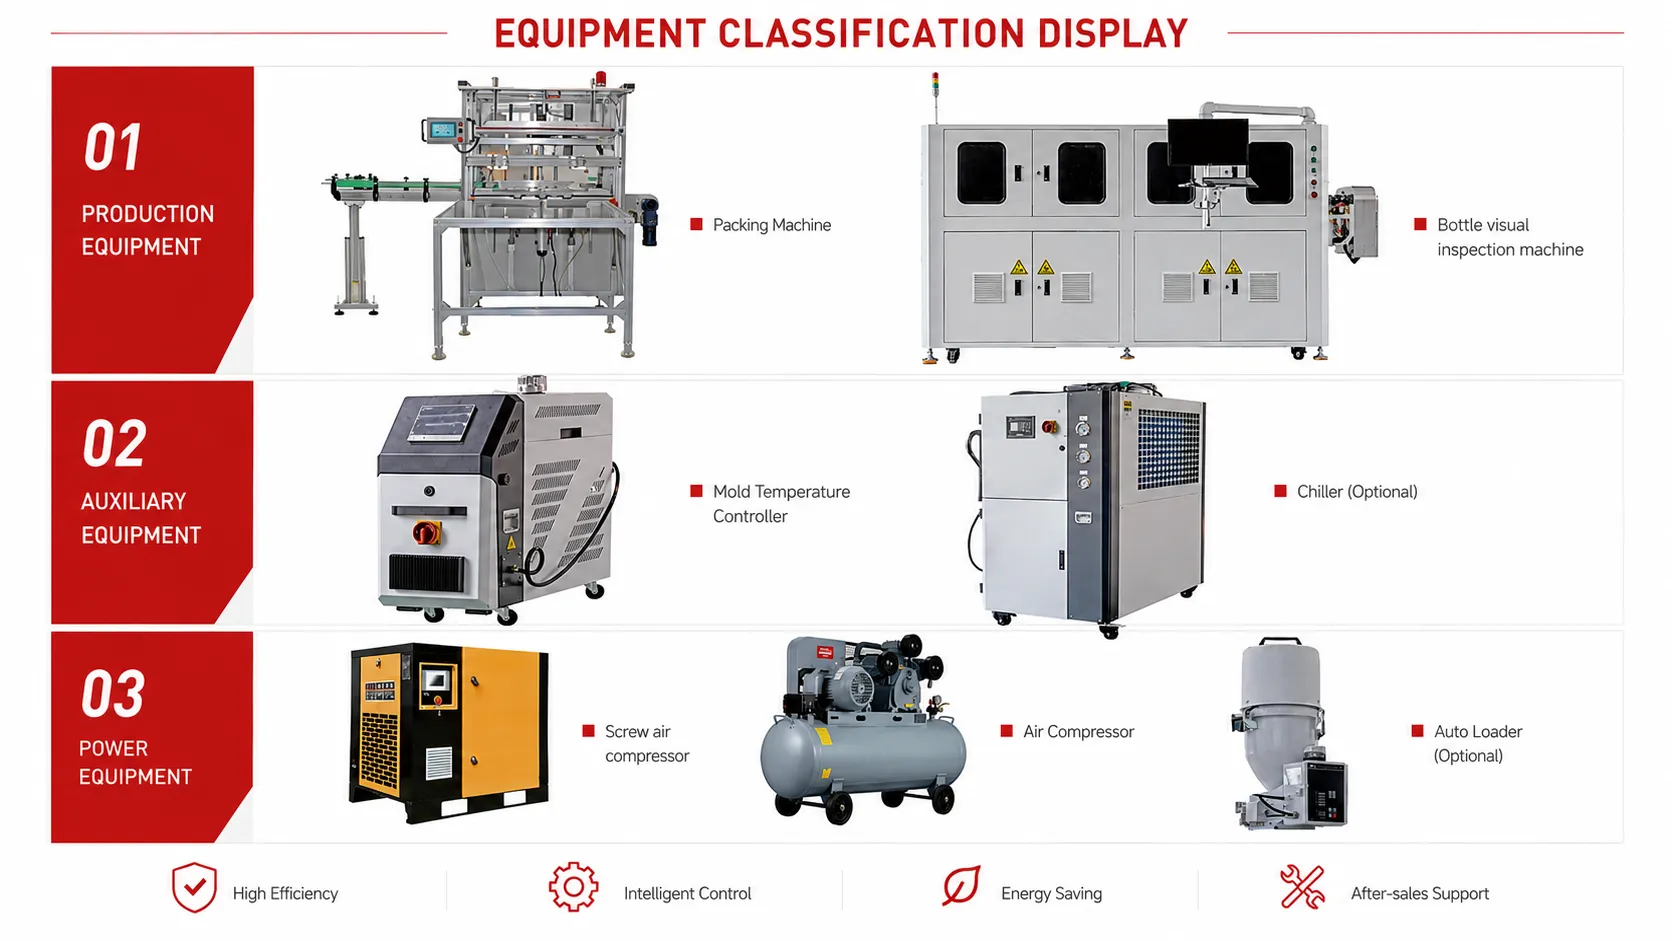
医薬品グレードの安定した生産を実現するには、適切な補助機器の仕様はIBMマシン本体と同様に重要です。
IBMの完全な設置には、機械の1時間あたりの処理量に合わせたサイズの樹脂ホッパー乾燥機、射出成形金型とブロー成形金型の温度ゾーンを個別に維持する金型温度コントローラー(MTC)、ブロー成形金型に8~15℃の冷却水を供給するチラー、およびバルク貯蔵庫からホッパーに樹脂を供給する材料搬送システムが必要です。医薬品用途の場合、排出ステーションの上にクリーンルームインターフェースエンクロージャーを取り付けて、正圧の清浄空気下で容器を受け入れることができます。
下流工程では、容器計数・包装システムにより、袋、箱、トレイあたりの容器の数量が正確であることが保証されます。画像検査システムは、容器の寸法を確認し、出力製品の汚染をチェックできます。Ever-Powerは、お客様の生産量、材料、用途に適した補助機器一式について、包括的なガイダンスを提供いたします。
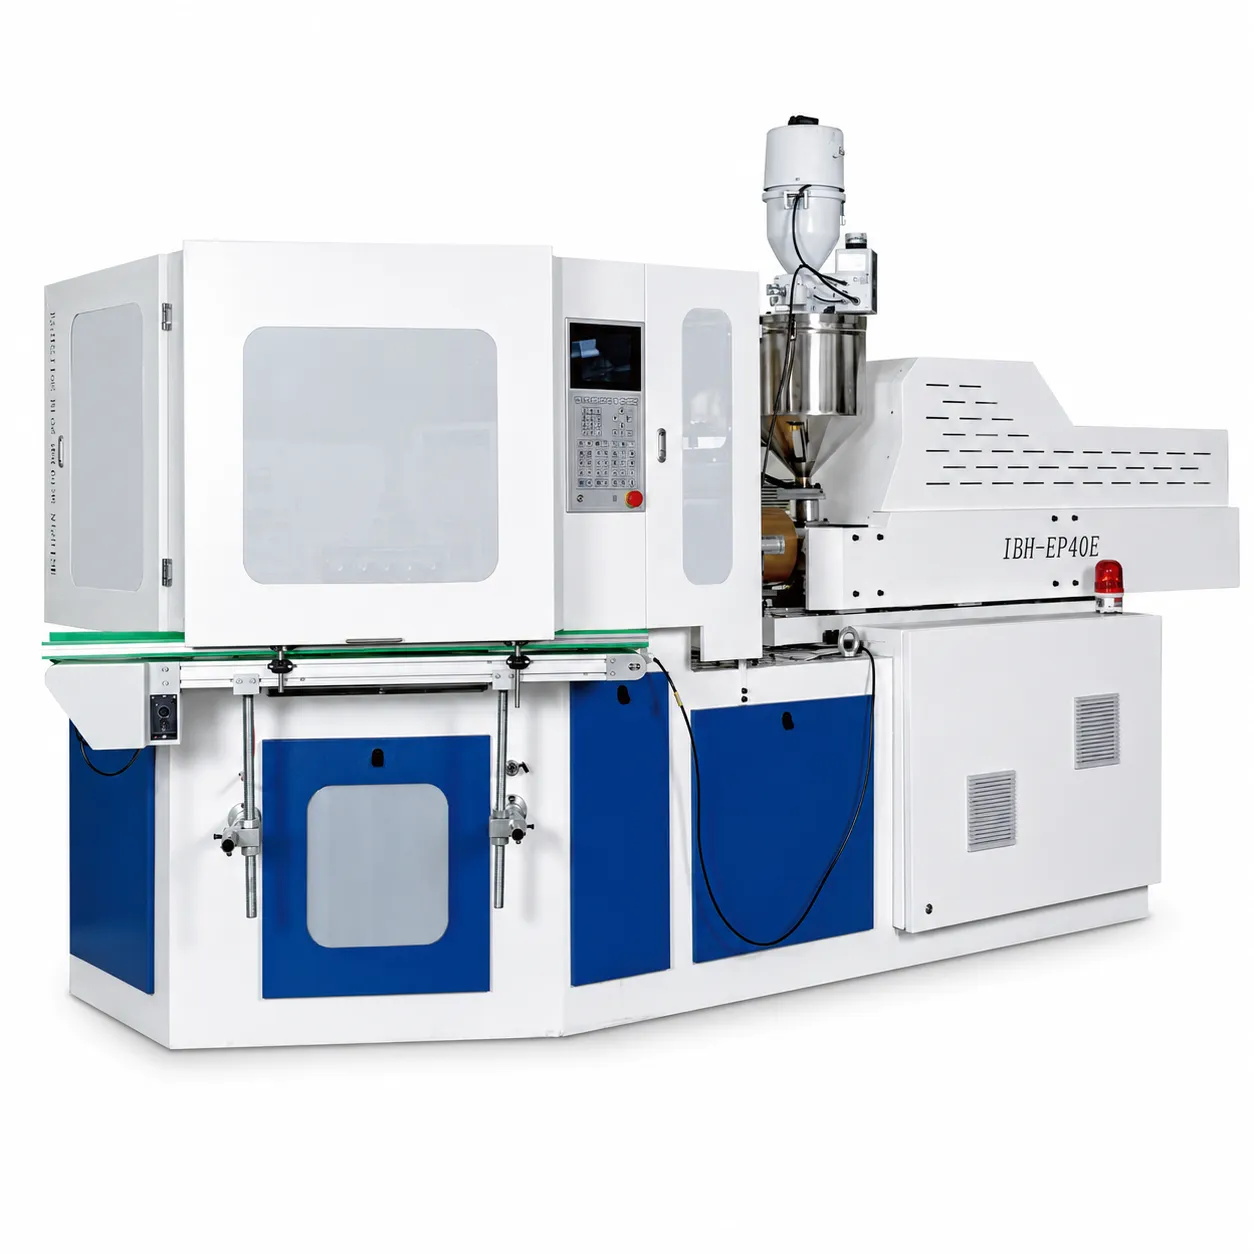
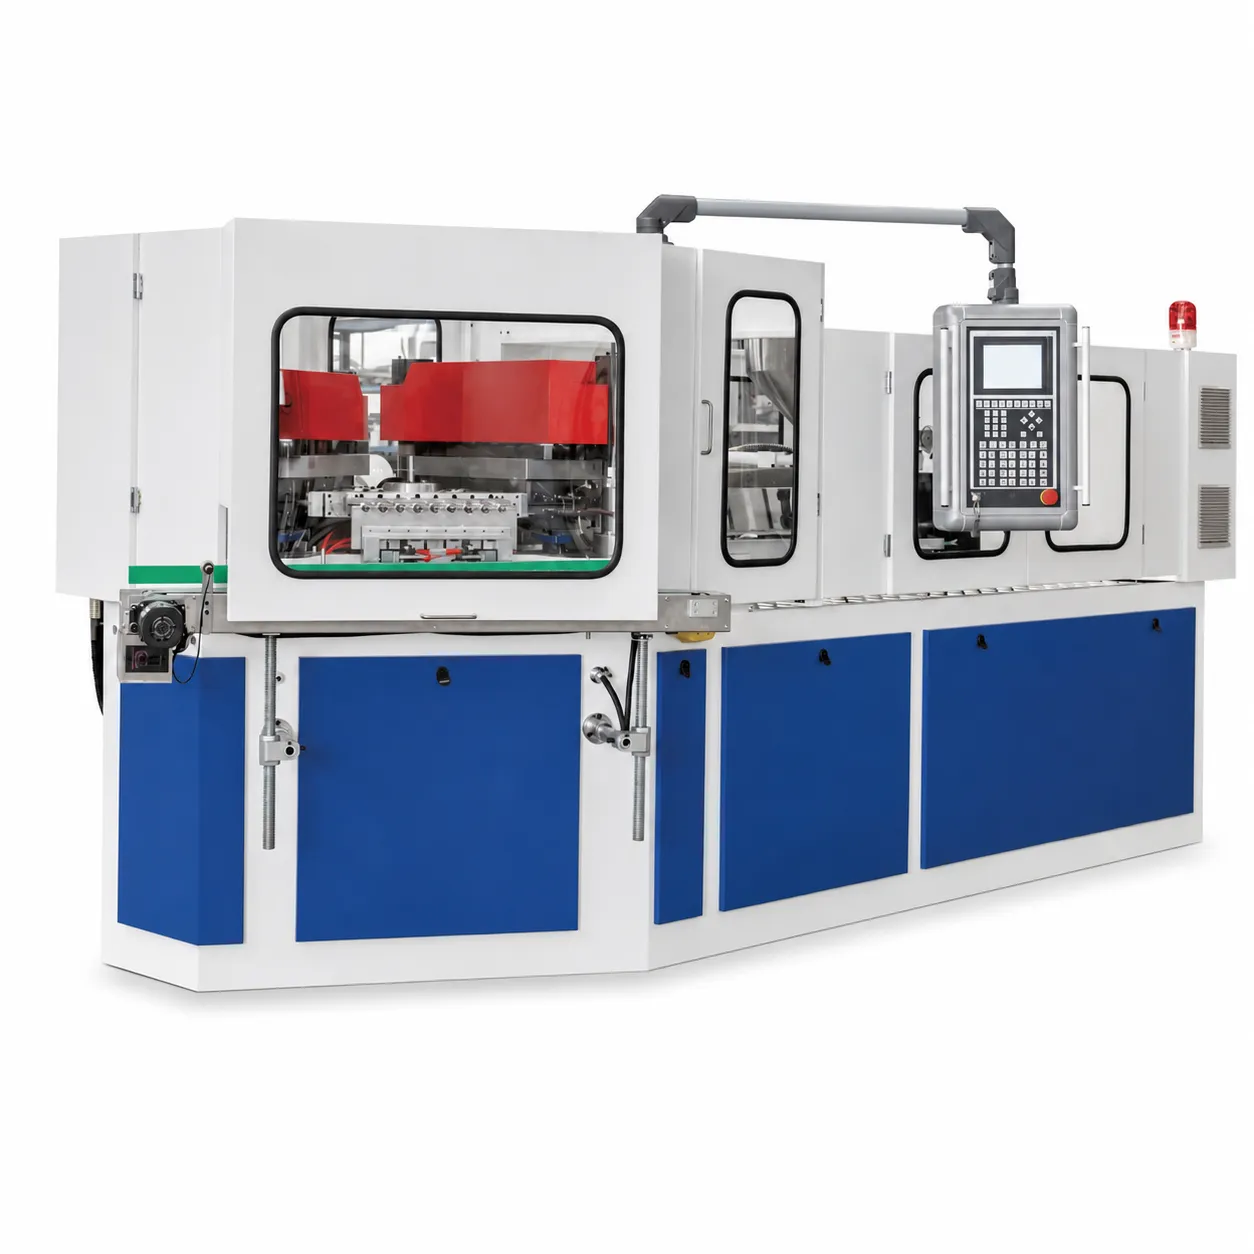
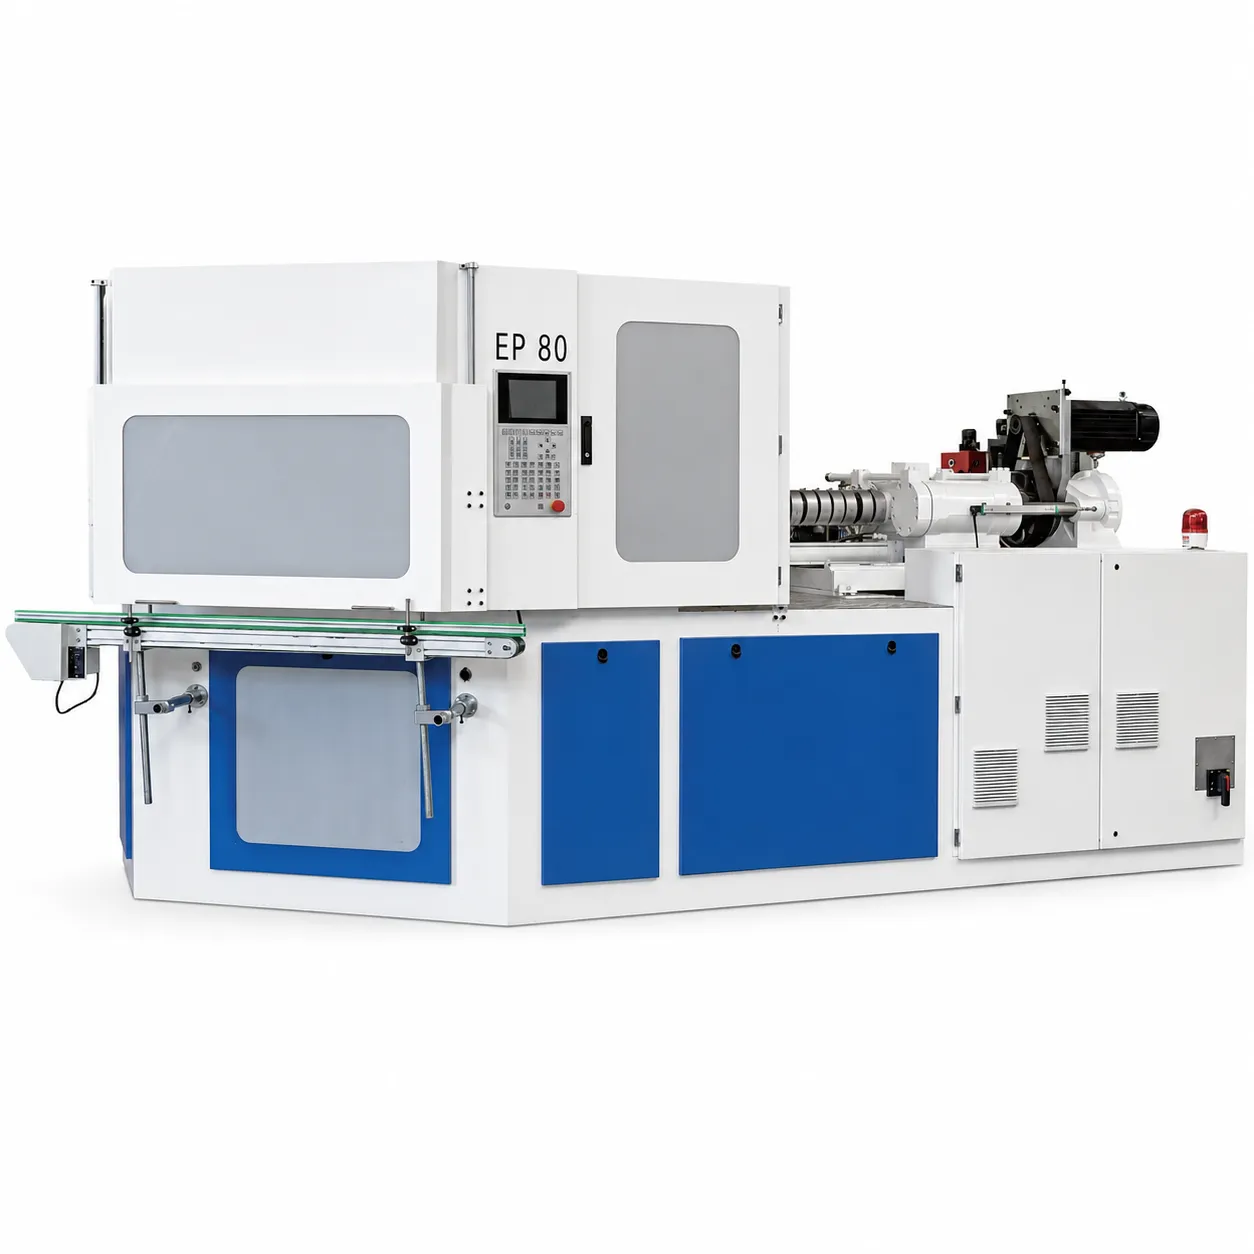
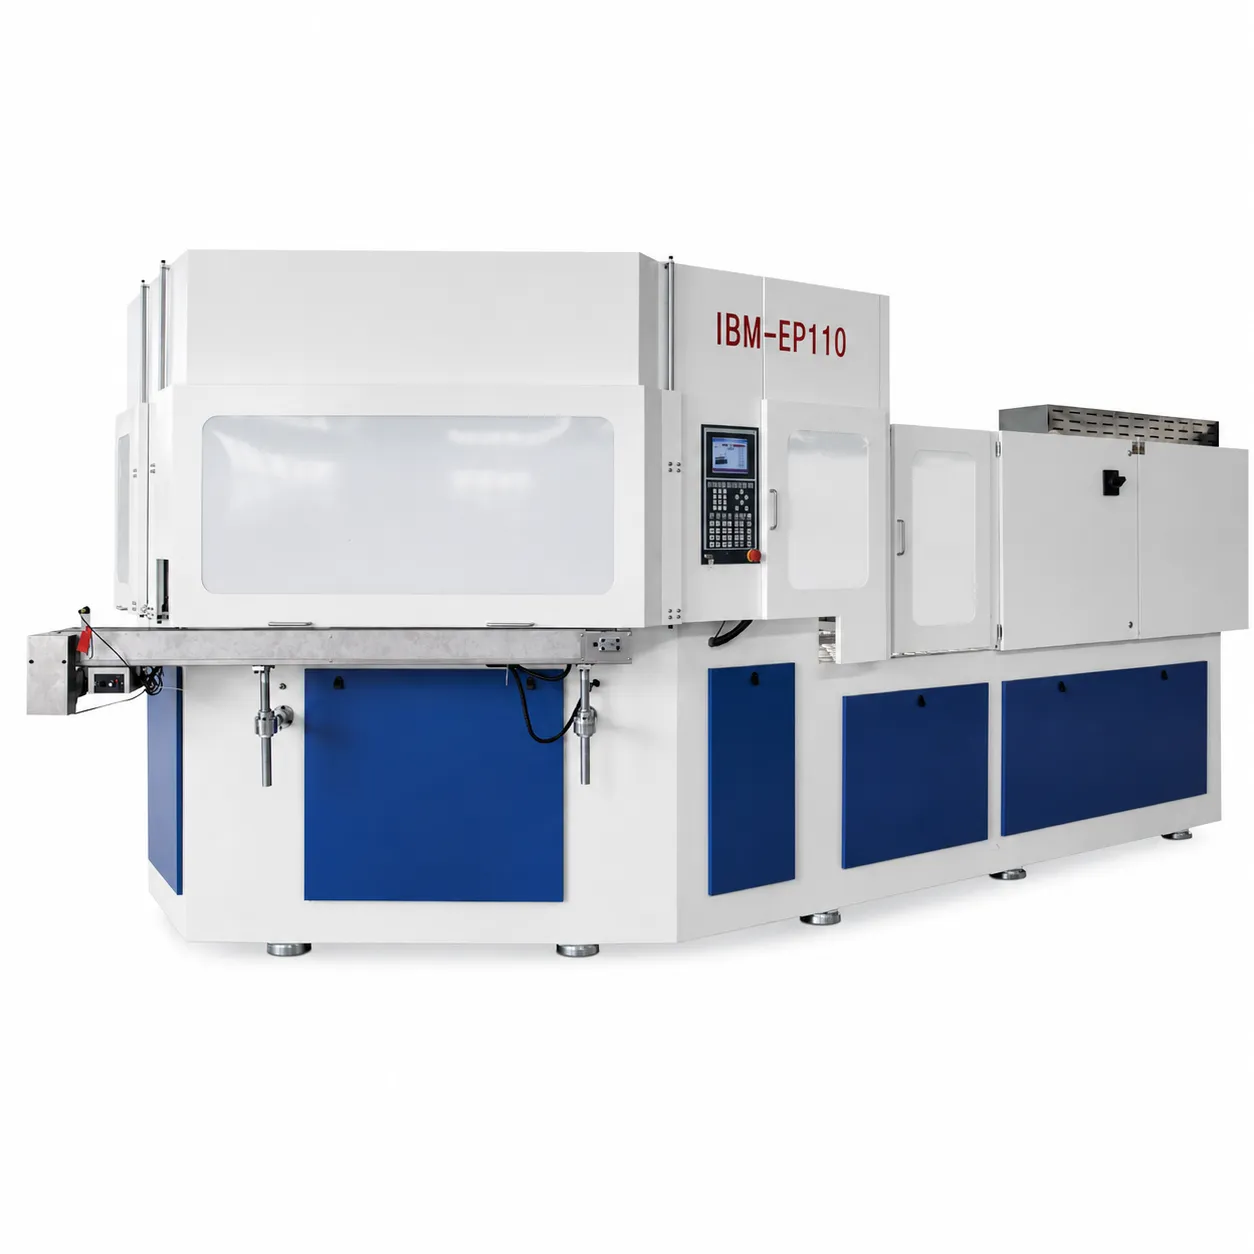
Ever-Power EP-IBMマシンシリーズ
IBM製の6台の機械は、40kNから135kNまでのクランプ力に対応し、医薬品、化粧品、特殊化学品の包装を世界市場で提供しています。

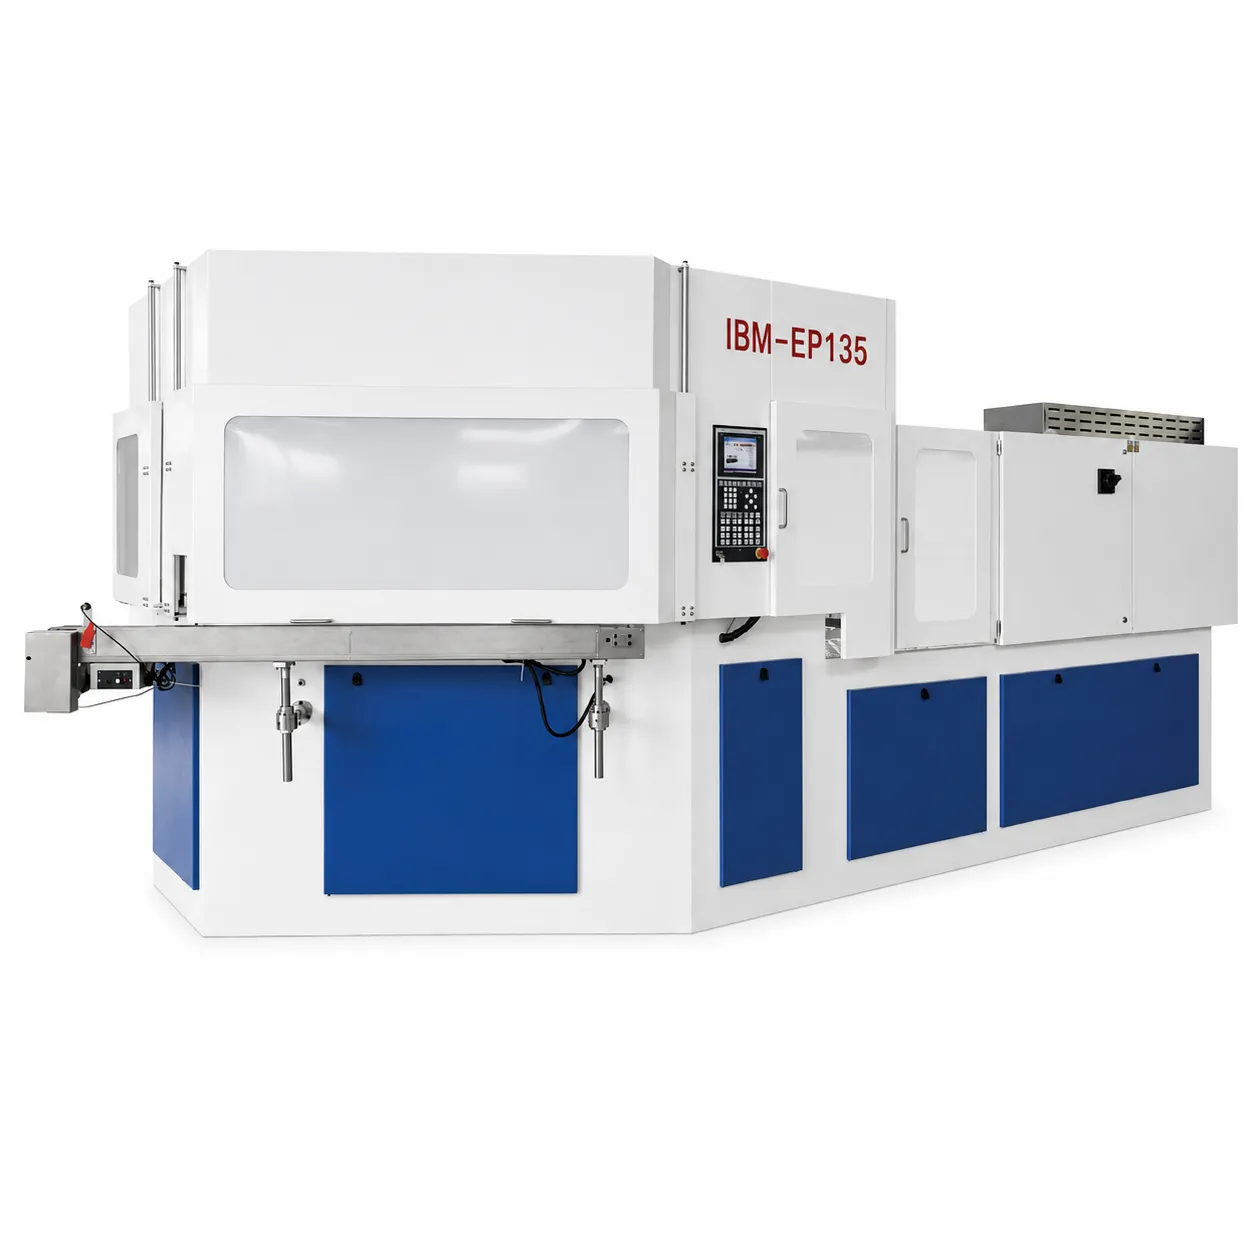
IBMかISBMか:実践的な意思決定フレームワーク
コンテナ仕様に基づいてプロセスを選択する。決してその逆ではない。
お使いのアプリケーションにIBMとISBMのどちらが必要か不明ですか?
容器の図面、材料仕様、目標生産量をお送りください。当社のエンジニアが最適なプロセス、IBMおよびISBM製品群の中から適切な機械をご提案し、48時間以内に工場直販価格を無料でご提示いたします。
よくある質問
この記事における技術比較は、Ever-Powerのエンジニアリング経験と業界標準のプロセス特性データに基づいています。アプリケーション適合性に関する推奨事項は一般的なガイダンスであり、具体的なアプリケーションについては、必ず容器の図面と材料仕様に基づいて評価する必要があります。お問い合わせ先 [email protected] または当社のウェブサイトをご覧ください お問い合わせページ 用途に応じたエンジニアリングに関するアドバイスについては、こちらまでお問い合わせください。


