
El moldeo por inyección-soplado (IBM) y el moldeo por inyección-estirado-soplado (ISBM) son procesos de fabricación de envases de plástico de un solo paso que comienzan con el moldeo por inyección. Ambos producen envases sin líneas de separación en el cuerpo y con una geometría precisa de la rosca del cuello. Ambos se utilizan ampliamente en el envasado de productos farmacéuticos, cosméticos y alimentos. Y a pesar de la aparente similitud de sus nombres, son procesos fundamentalmente diferentes que producen envases estructural y ópticamente distintos, adecuados para diferentes aplicaciones, diferentes materiales y diferentes costes de producción.
La confusión entre ambos procesos es comprensible. Ambos se denominan a veces «moldeo por soplado en un solo paso». Ambos utilizan una arquitectura de máquina con estación rotativa. En ambos se inyecta una preforma y luego se sopla para formar un envase terminado. La diferencia crucial radica en lo que sucede entre la inyección y el soplado, y esa diferencia tiene profundas consecuencias para las propiedades físicas del envase resultante.
Esta guía explica la distinción técnica entre IBM e ISBM, aclara qué proceso produce cada tipo de contenedor, identifica las aplicaciones en las que cada uno es la opción correcta y describe la gama de máquinas Ever-Power que abarca ambas tecnologías.
La única diferencia que lo cambia todo
Ambos procesos consisten en inyectar una preforma y soplar una botella. La diferencia radica en si se utiliza o no una varilla de estiramiento, y esa única decisión de ingeniería determina por completo el envase final.
Cómo funciona el proceso de IBM: Estación por estación
La máquina IBM de 3 estaciones rota a través de inyección, soplado y eyección en un ciclo continuo.
En la Estación 1, se inyecta resina fundida alrededor de una varilla de núcleo de precisión para formar la preforma. La varilla define el diámetro interno del cuello del envase, garantizando una precisión de rosca que el moldeo por soplado y extrusión no puede igualar. En la Estación 2, la varilla de núcleo, que aún contiene la preforma térmicamente activa, se introduce en la cavidad del molde de soplado. Se introduce aire comprimido a través de la varilla de núcleo, inflando la preforma contra la superficie enfriada del molde de soplado para formar el envase terminado. En la Estación 3, la varilla de núcleo se retrae y el envase terminado se expulsa mediante una placa extractora. Las tres operaciones se realizan simultáneamente en cada ciclo de la máquina.
La varilla central permanece dentro de la preforma durante todo el proceso de transferencia a la estación de soplado, manteniendo la geometría interna del cuello y actuando como mandril durante el soplado. Este contacto continuo con la varilla central es la razón de ingeniería por la que los contenedores IBM no tienen línea de separación interna y ofrecen una precisión de rosca en el cuello consistentemente superior en comparación con todas las alternativas de moldeo por soplado basadas en extrusión.

Componentes de la línea de producción de IBM
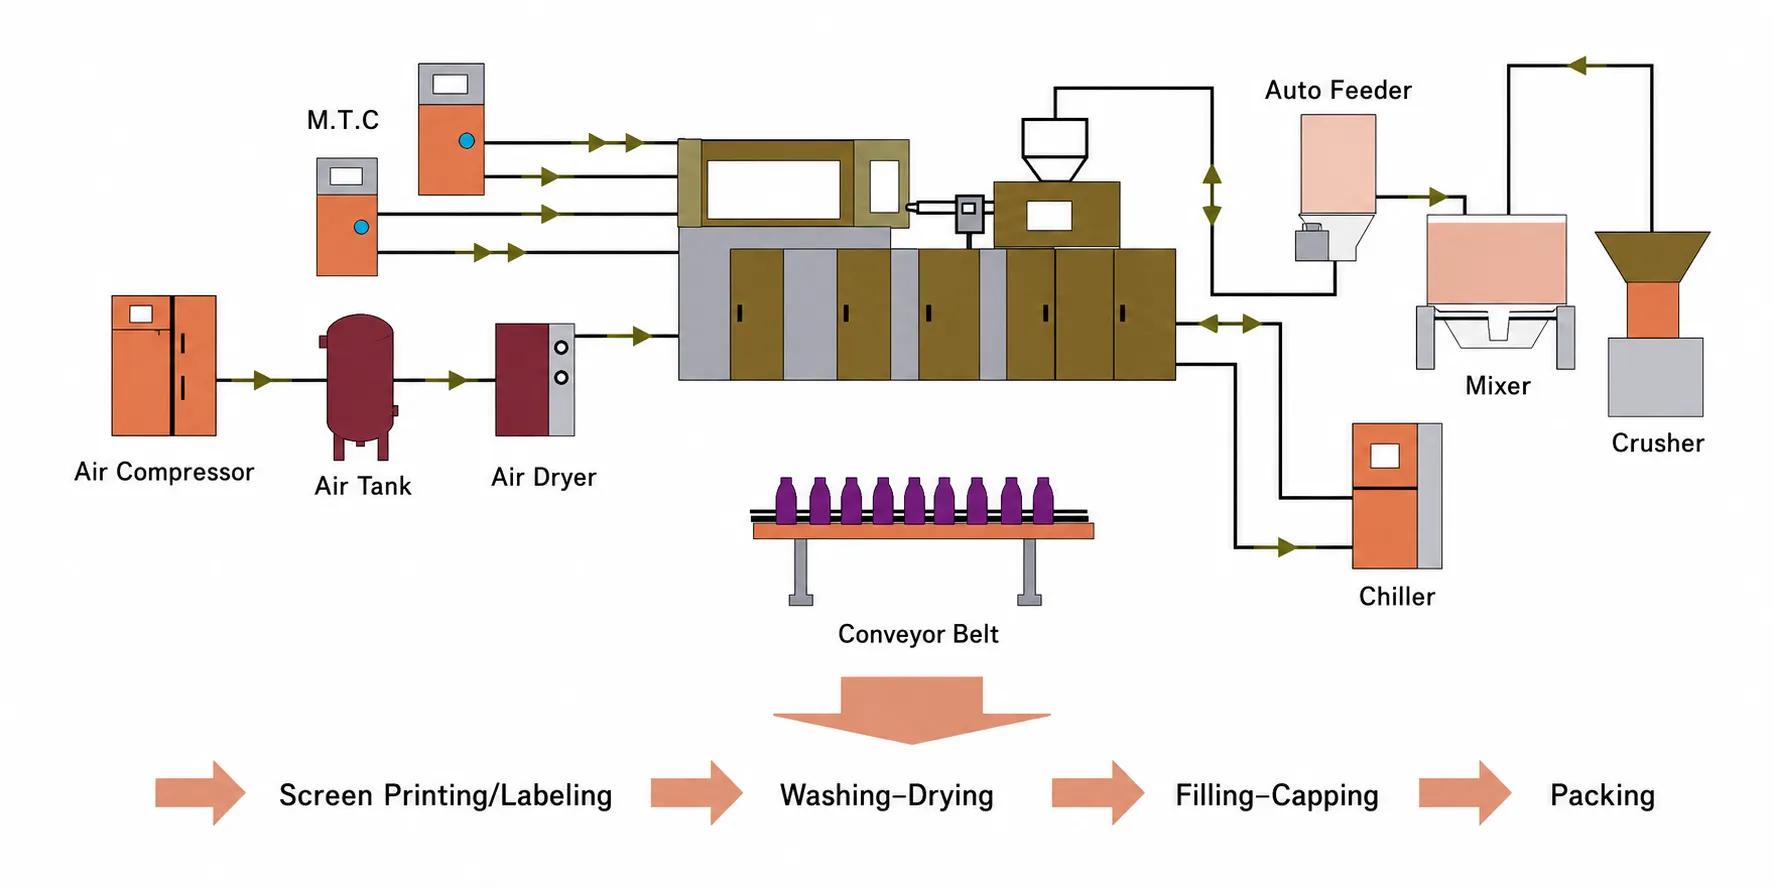
Una línea de producción completa de IBM integra varios componentes ascendentes y descendentes alrededor de la máquina central.
La máquina IBM en sí es el elemento central, pero para obtener una producción constante de calidad farmacéutica es necesario que la línea de producción circundante esté correctamente especificada. En la etapa previa, un secador de tolva elimina la humedad residual de la resina hasta alcanzar los niveles requeridos por cada material: el PP generalmente requiere de 2 a 4 horas a 80 grados Celsius, mientras que los materiales con mayor higroscopicidad requieren protocolos de secado más controlados. Un controlador de temperatura del molde mantiene la cavidad del molde de soplado a una temperatura superficial constante, lo que garantiza una geometría de envase repetible en largas series de producción.
En la fase posterior, un sistema de cintas transportadoras traslada los envases terminados a las estaciones de inspección, recuento y empaquetado. En la producción farmacéutica, los sistemas de inspección visual en línea verifican las dimensiones de los envases, comprueban la ausencia de contaminación y confirman el ajuste del cierre antes del empaquetado. Ever-Power ofrece asesoramiento sobre el diseño completo de líneas de producción y la integración de equipos auxiliares con cualquier modelo de máquina IBM.
IBM vs ISBM: Comparación de propiedades de contenedores
Las diferencias en las propiedades físicas son medibles, significativas y directamente relevantes para las decisiones sobre las especificaciones del embalaje.
Cuando el PET se inyecta y se enfría sin estirarlo, las cadenas moleculares se solidifican en una disposición amorfa y aleatoria. La pared del contenedor es relativamente débil, algo opaca y presenta una barrera de gases moderada. Este es el caso del contenedor de IBM. Cuando el PET se inyecta, se estira y se sopla mientras aún está por encima de su temperatura de transición vítrea, la energía mecánica del estiramiento fuerza a las largas cadenas poliméricas a alinearse simultáneamente en las direcciones axial y circunferencial. Estas cadenas alineadas forman una estructura semicristalina que es fundamentalmente más resistente que la estructura amorfa.
La consecuencia práctica de esta diferencia molecular es visible en cada parámetro de rendimiento que los ingenieros de embalaje utilizan para especificar los envases: la resistencia a la tracción, la resistencia a la carga superior, la resistencia al impacto por caída, la barrera al oxígeno y la claridad óptica son superiores en los envases ISBM biaxialmente orientados en comparación con los envases IBM de espesor de pared y peso de resina equivalentes.
Diseño y características de moldes de IBM
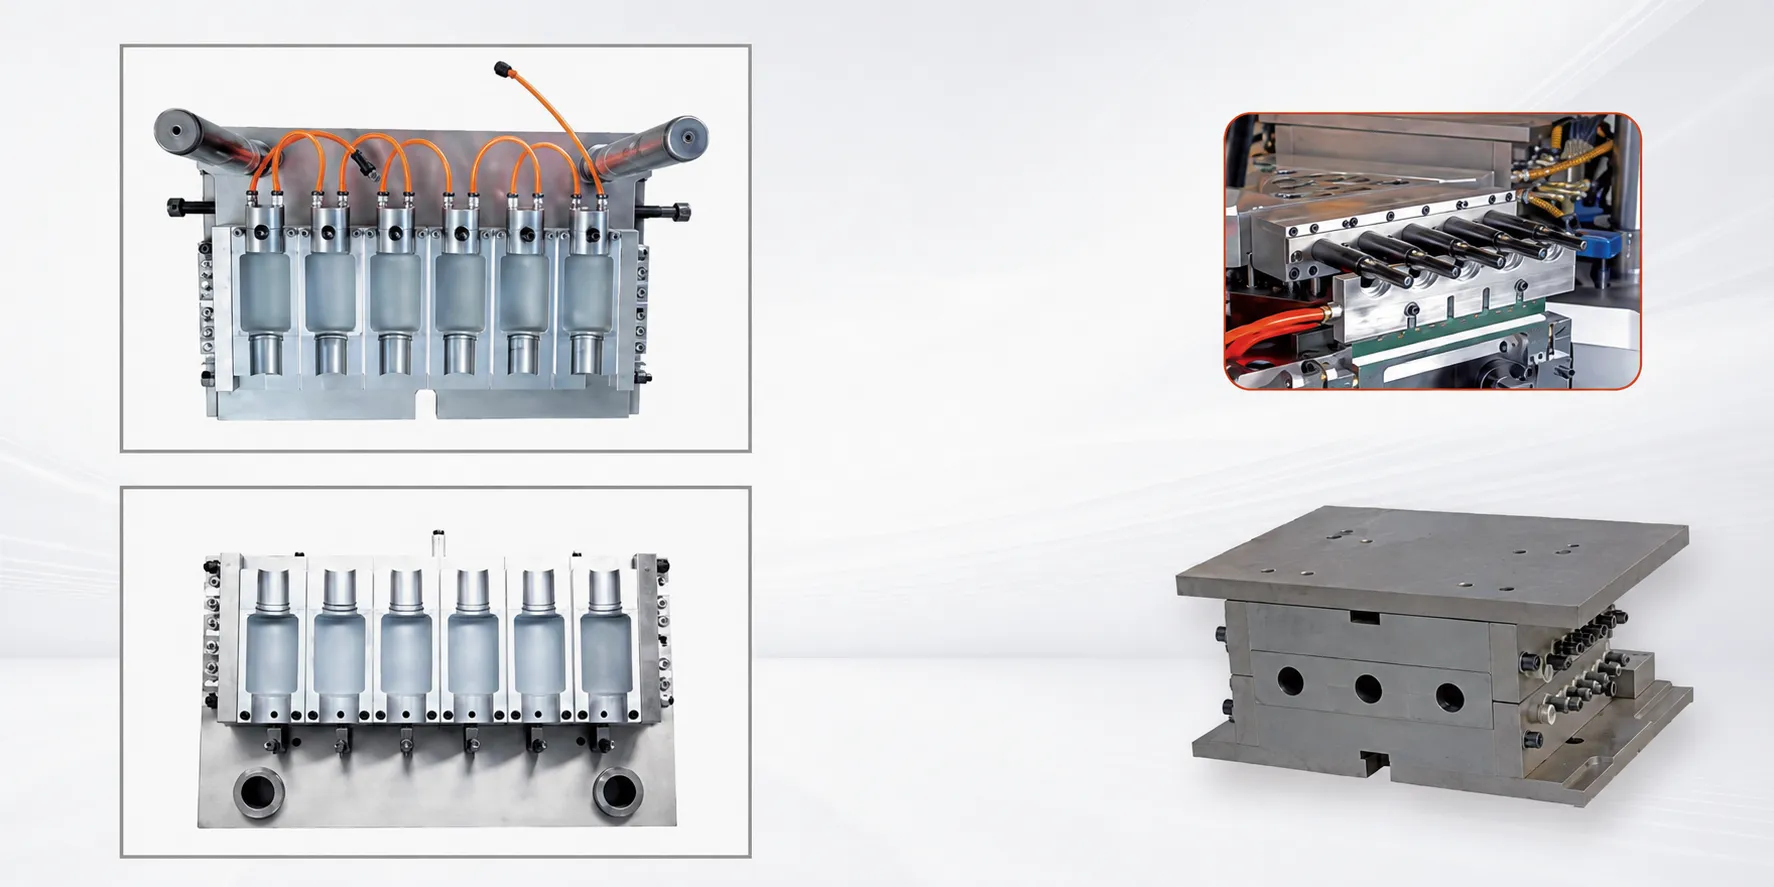
El conjunto de moldes de IBM consta del molde de inyección, el molde de soplado y la varilla central: tres elementos que deben funcionar en perfecta armonía dimensional.
La cavidad del molde de inyección define la geometría externa de la preforma y, fundamentalmente, el perfil completo de la rosca del cuello del envase terminado. Dado que la rosca del cuello se forma mediante inyección en lugar de moldeo por soplado, los envases de IBM alcanzan tolerancias en la rosca del cuello imposibles de lograr con el moldeo por extrusión-soplado, que normalmente se mantienen dentro de ±0,05 mm en el diámetro del paso de la rosca.
La varilla central es el mandril de precisión que define el diámetro interno del cuello. Su diámetro y acabado superficial determinan el sellado del cierre. Generalmente, la varilla central está fabricada con acero para herramientas H13 con un tratamiento superficial de nitruración para resistir el desgaste abrasivo provocado por el contacto repetido con la resina a temperaturas de inyección.
El molde de soplado define el perfil externo del cuerpo del contenedor. Dado que el cuerpo se forma mediante presión de aire en lugar de presión de inyección, los materiales para moldes de soplado pueden requerir menos calor que los aceros para moldes de inyección. Ever-Power diseña y fabrica internamente los conjuntos de moldes IBM, con compatibilidad total garantizada en todas las plataformas de máquinas EP-IBM.
Aplicaciones de IBM: Donde el proceso destaca
La combinación de precisión en el cuello formado por inyección, cuerpo sin línea de separación y alta cavitación de IBM lo convierte en el proceso dominante para envases pequeños de productos farmacéuticos y cosméticos.
Frascos de gotas oftálmicas y aerosoles nasales farmacéuticos
Volumen pequeño (de 1 a 30 ml), acabado del cuello muy preciso para la colocación de la punta o la bomba, material PP o LDPE, alta densidad de cavidades. La capacidad de IBM para producir envases pequeños y uniformes con alta cavitación y sin línea de separación lo convierte en el proceso farmacéutico estándar para esta categoría. El orificio del cuello, formado por inyección, mantiene una tolerancia de ±0,05 mm en el diámetro interno, una especificación que el moldeo por extrusión-soplado no puede lograr de forma fiable.
Frascos pequeños para cosméticos y frascos con aplicador de bola.
Muestras de perfume, frascos roll-on, envases de bálsamo labial y pequeños viales de suero. IBM los fabrica con superficies lisas, sin rebabas y con cierres de alta precisión. HDPE, PP o PC en volúmenes de 5 a 100 ml, donde la precisión dimensional y del cierre es más importante que la claridad óptica o el rendimiento como barrera contra gases.
Viales para reactivos de diagnóstico y productos químicos especializados
Viales para reactivos de diagnóstico, frascos para soluciones de lentes de contacto, envases farmacéuticos veterinarios y viales para productos químicos especializados. El proceso IBM en HDPE o PP produce envases químicamente resistentes con entrada controlada de oxígeno, adecuados para formulaciones sensibles donde la orientación biaxial no añade requisitos adicionales en comparación con el PP o HDPE amorfo.

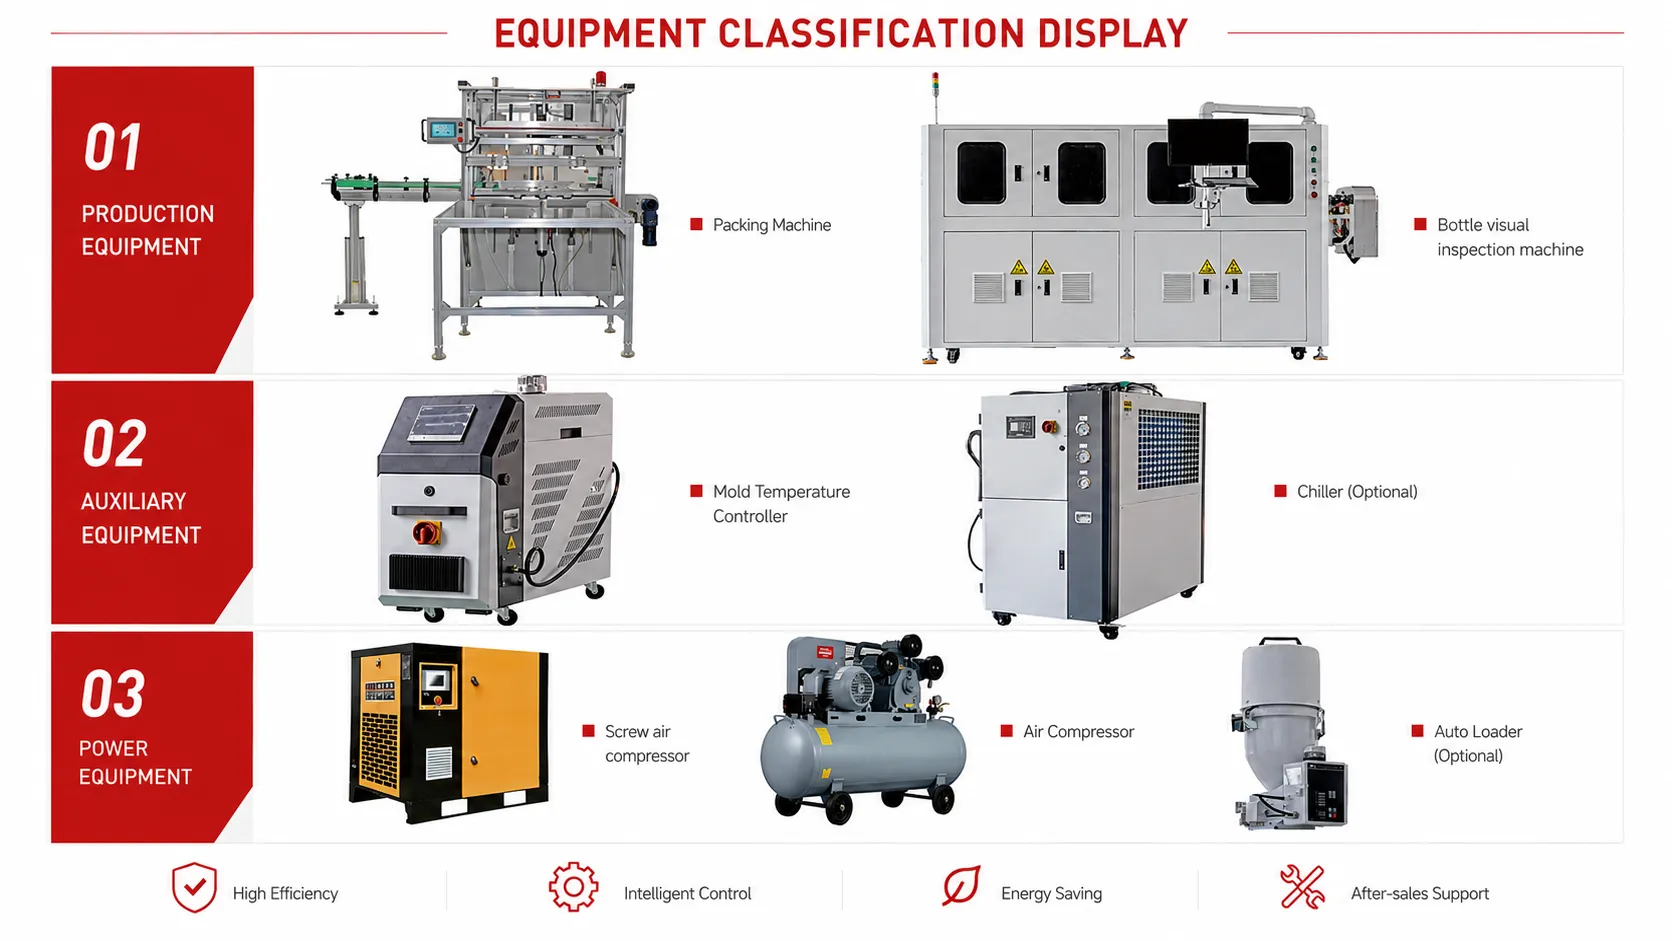
Equipos auxiliares de IBM
La correcta especificación del equipo auxiliar es tan importante como la propia máquina IBM para lograr una producción de calidad farmacéutica constante.
Una instalación completa de IBM requiere un secador de tolva de resina dimensionado según el caudal horario de la máquina, un controlador de temperatura de molde (MTC) que mantenga zonas de temperatura independientes para los moldes de inyección y soplado, un enfriador que suministre agua de refrigeración al molde de soplado a una temperatura de entre 8 y 15 grados Celsius, y un sistema de transporte de material para alimentar la resina desde el almacenamiento a granel hasta la tolva. Para aplicaciones farmacéuticas, se puede instalar una cabina de interfaz para sala limpia sobre la estación de eyección para recibir los envases bajo aire limpio a presión positiva.
En la etapa posterior, un sistema de conteo y empaquetado de envases garantiza la cantidad correcta de envases por bolsa, caja o bandeja. Los sistemas de inspección visual pueden verificar las dimensiones de los envases y comprobar si hay contaminación en el producto final (100%). Ever-Power puede brindarle asesoramiento sobre el paquete completo de equipos auxiliares adecuado para su volumen de producción, material y aplicación.
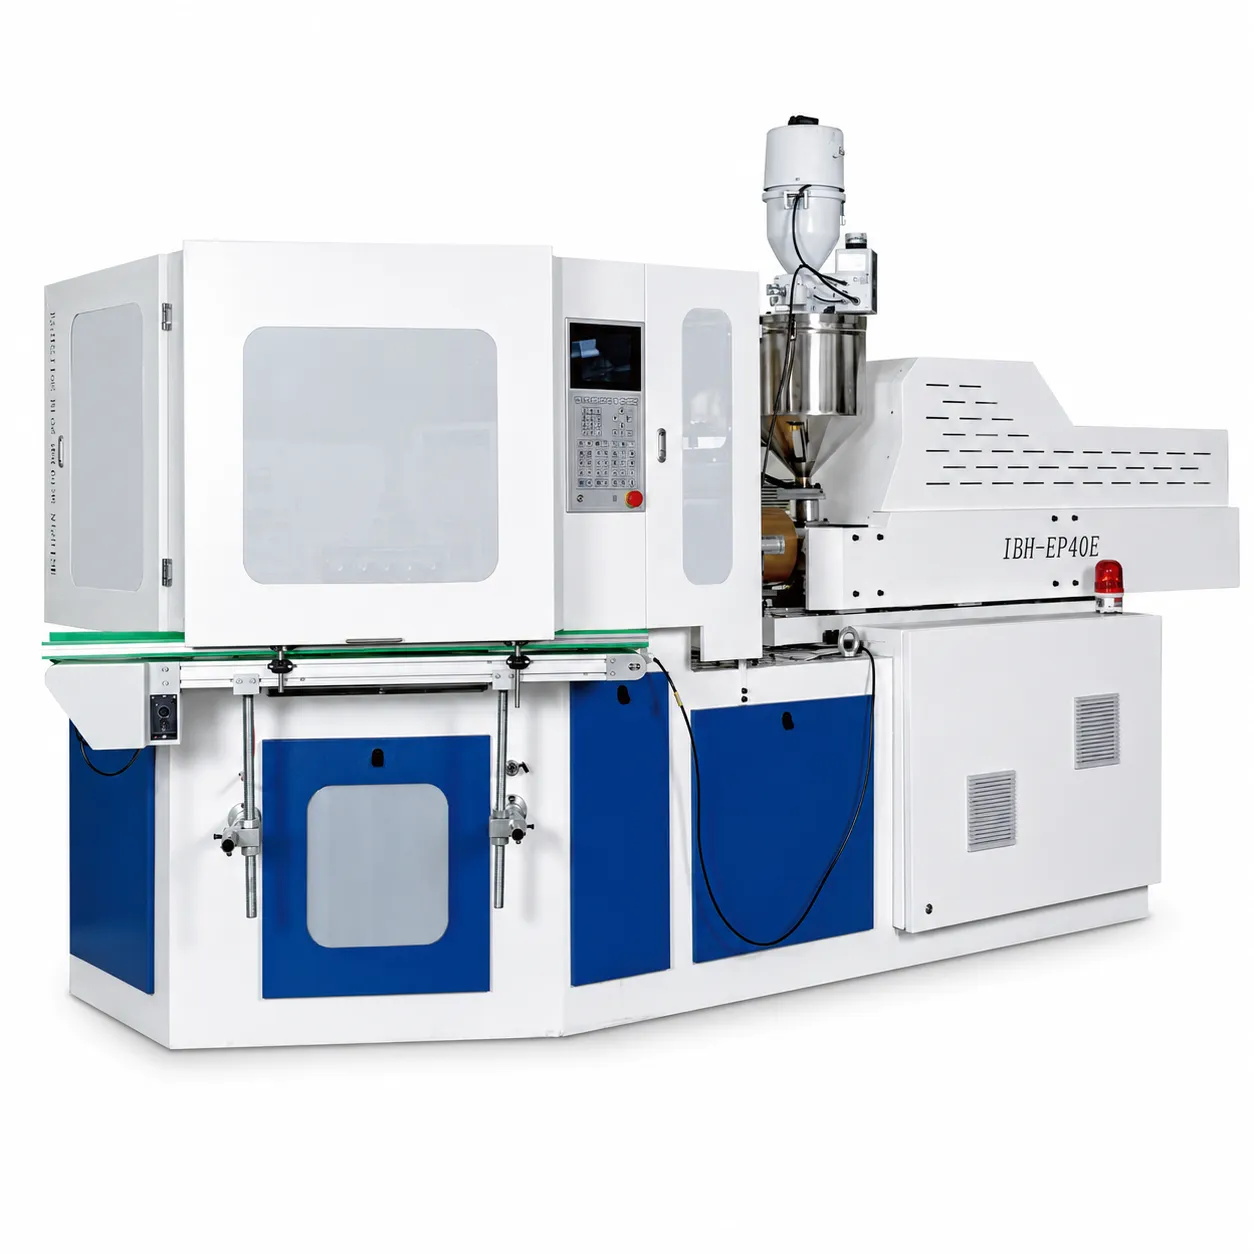
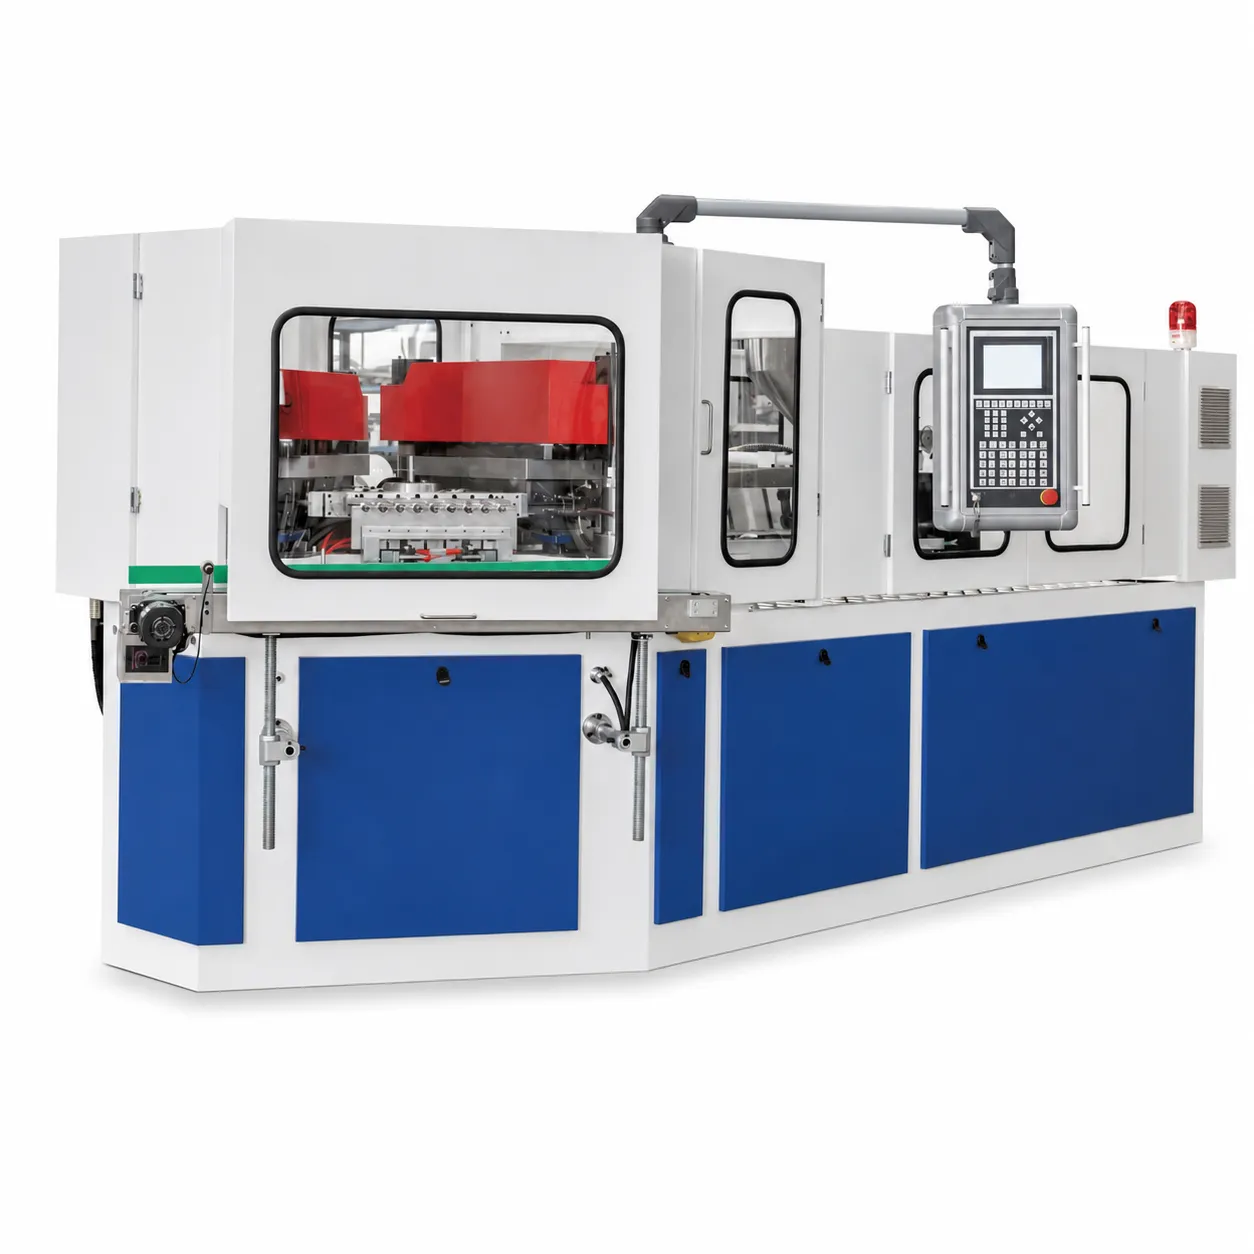
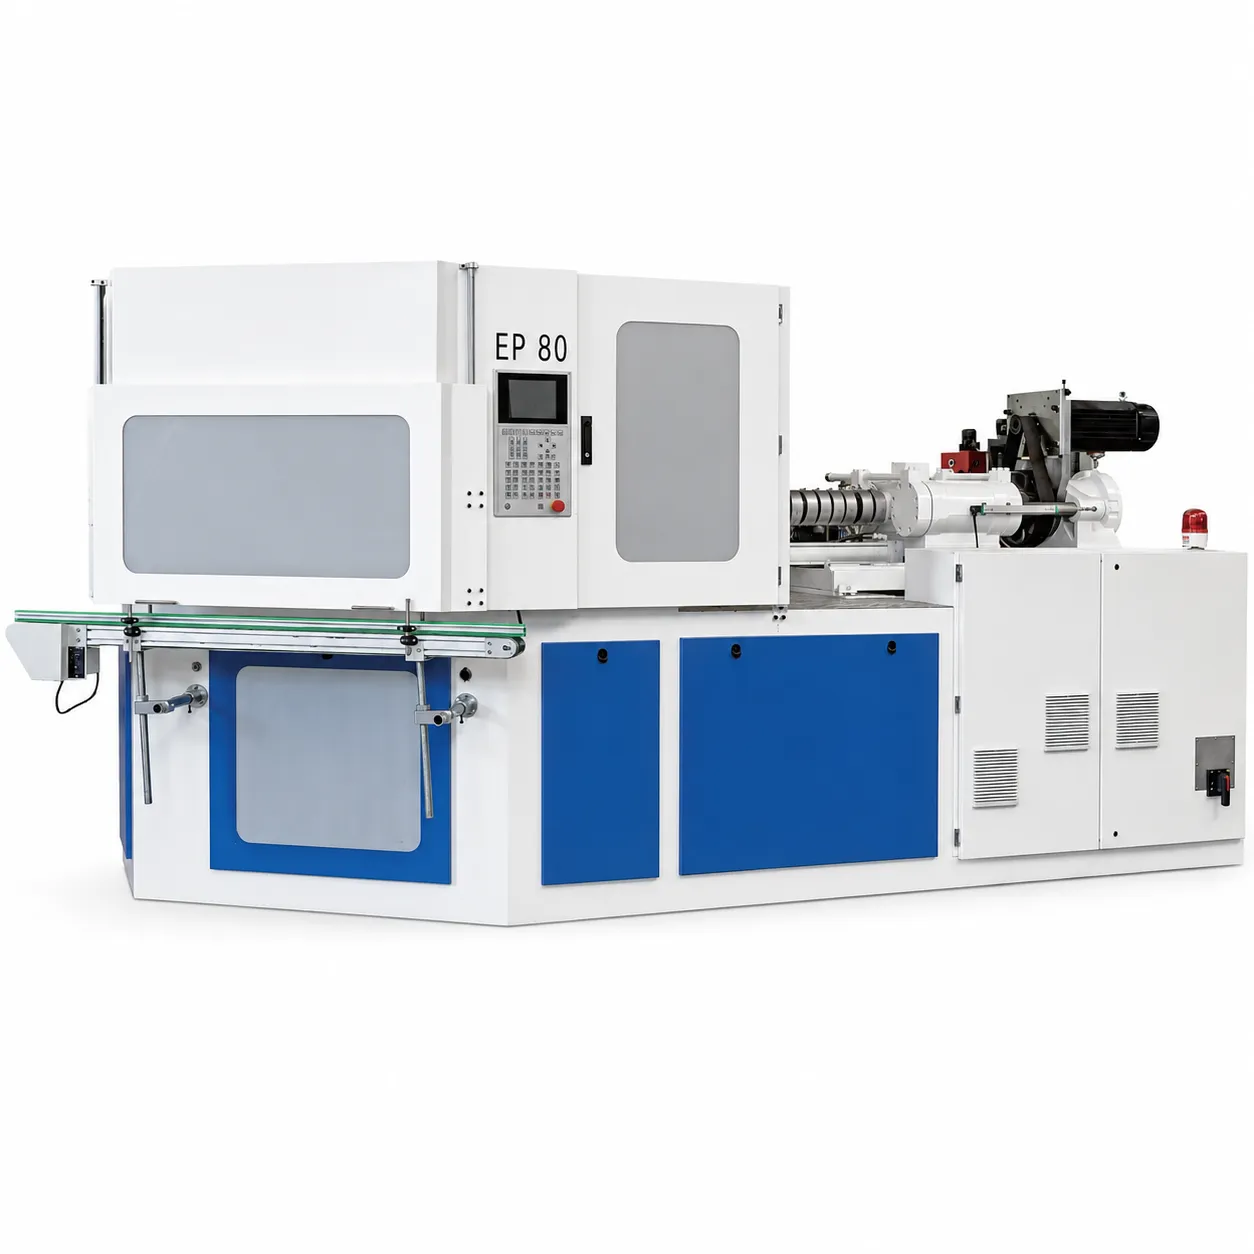
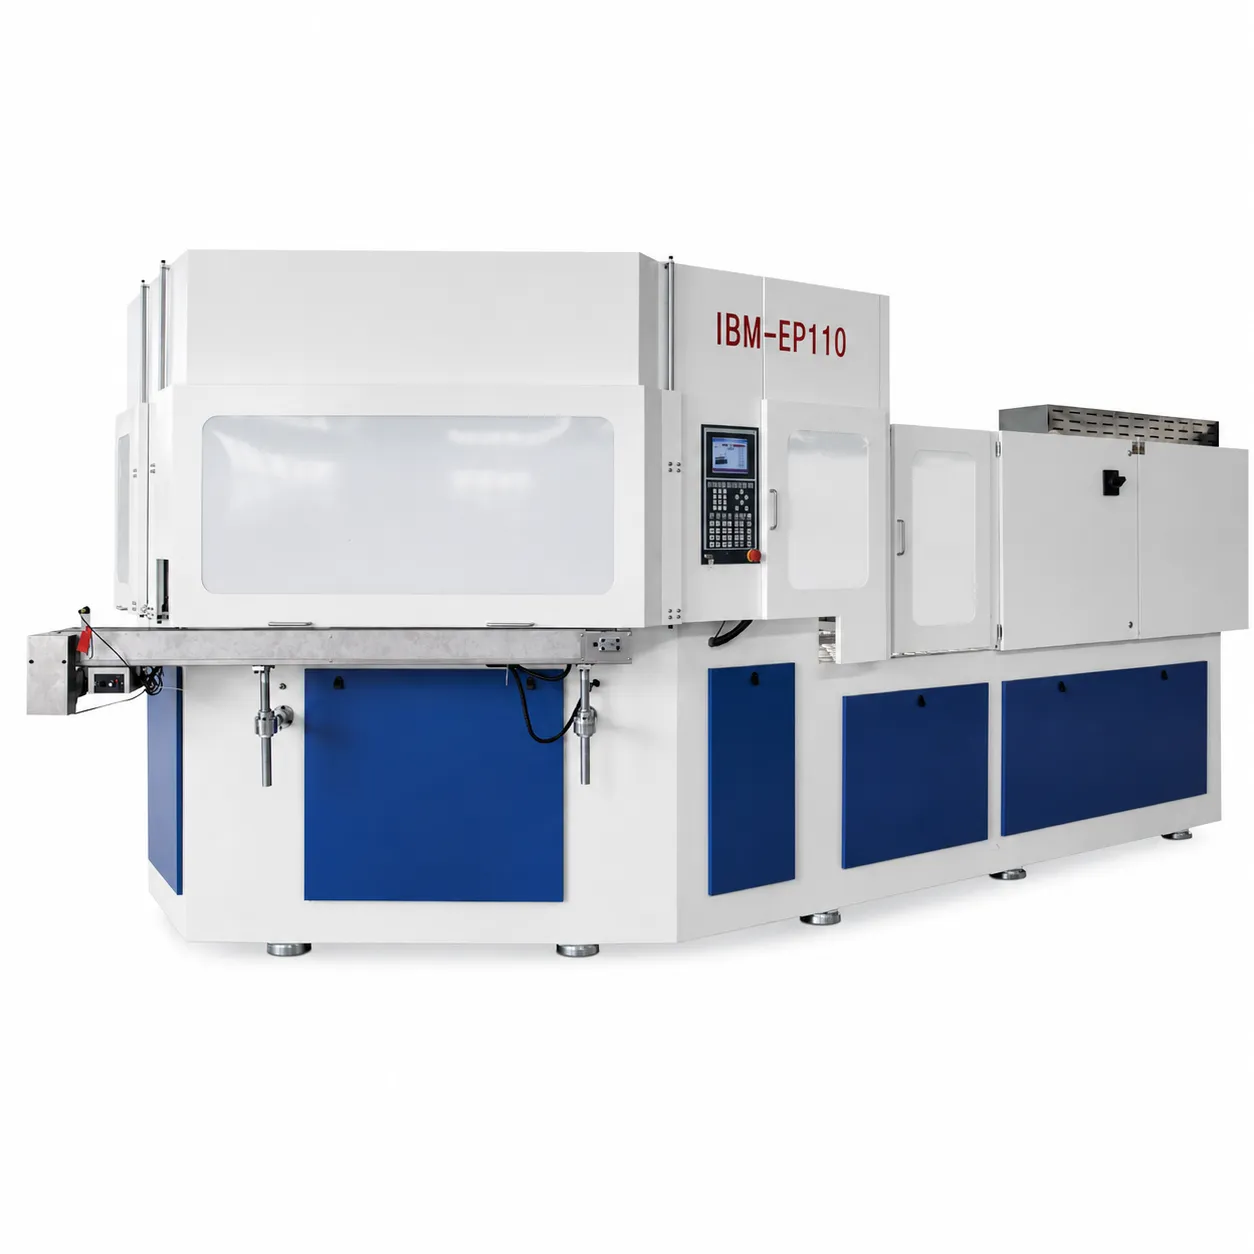
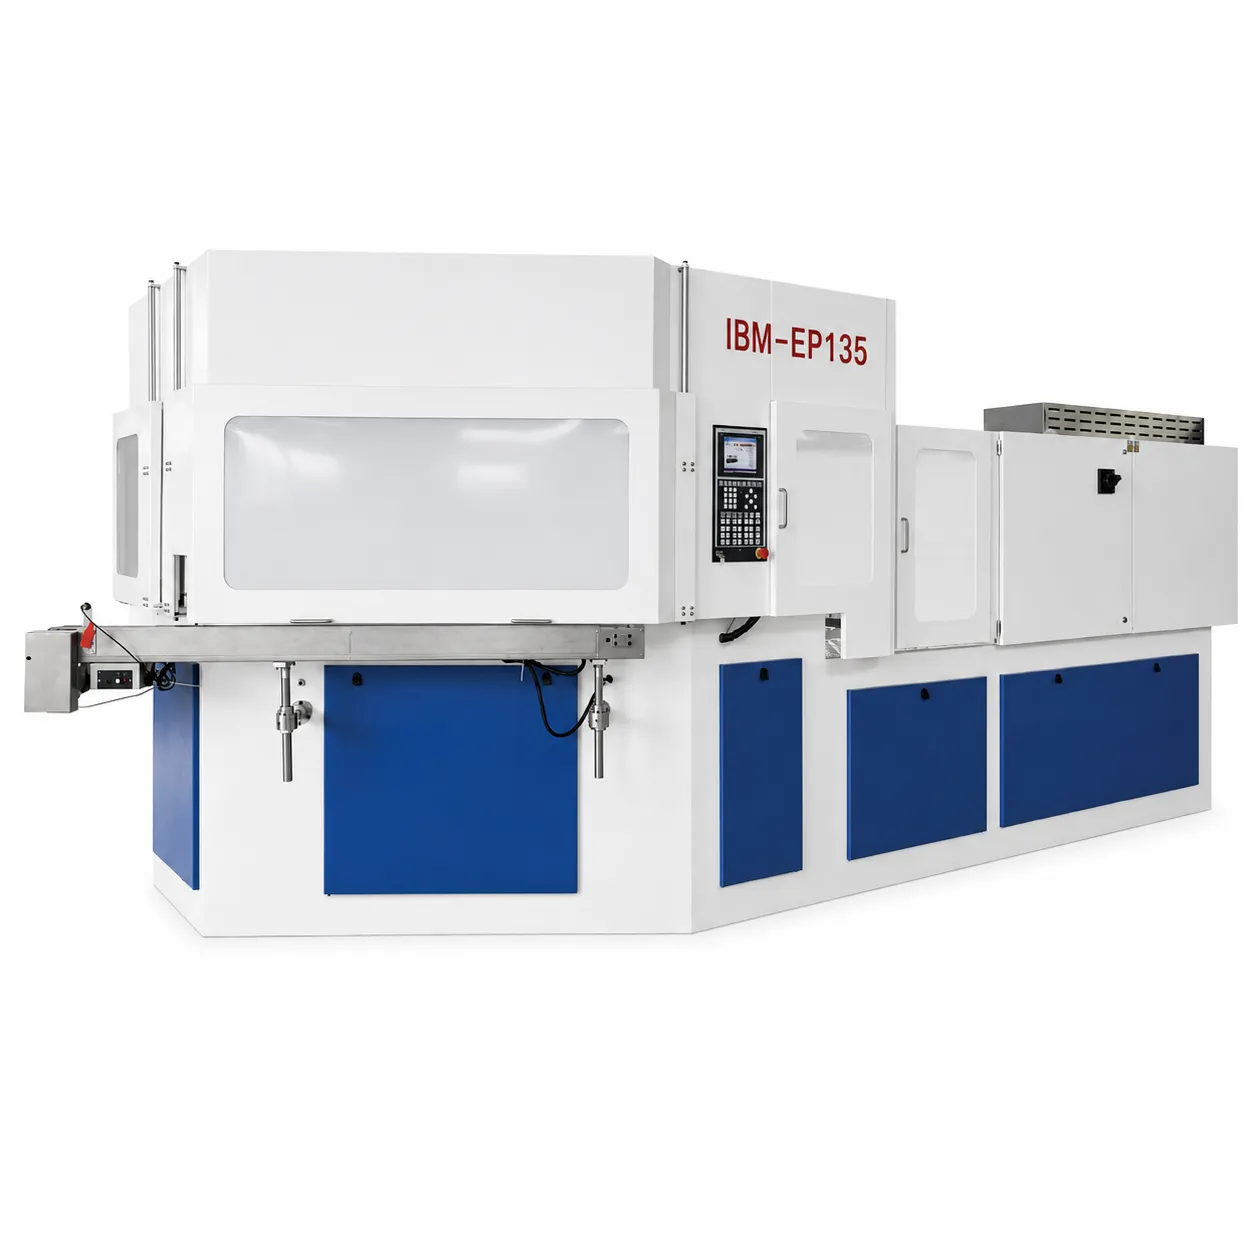
Serie de máquinas Ever-Power EP-IBM
Seis máquinas IBM con fuerzas de sujeción que van desde 40 kN hasta 135 kN, destinadas al envasado de productos farmacéuticos, cosméticos y químicos especializados en mercados globales.

IBM o ISBM: Un marco práctico para la toma de decisiones.
Utilice la especificación del contenedor para guiar la selección del proceso, nunca al revés.
¿No está seguro de si su aplicación necesita IBM o ISBM?
Envíenos el plano de su contenedor, las especificaciones del material y el volumen deseado. Nuestros ingenieros le recomendarán el proceso correcto, la máquina adecuada de nuestras gamas IBM e ISBM y le proporcionarán precios directos de fábrica en un plazo de 48 horas, sin coste alguno.
Preguntas frecuentes
Las comparaciones técnicas de este artículo se basan en la experiencia de ingeniería de Ever-Power y en datos de caracterización de procesos estándar de la industria. Las recomendaciones de idoneidad de la aplicación son orientativas; las aplicaciones específicas siempre deben evaluarse con los planos del contenedor y las especificaciones del material. Contacto [email protected] o visite nuestra página de contacto para obtener asesoramiento técnico específico para cada aplicación.


