
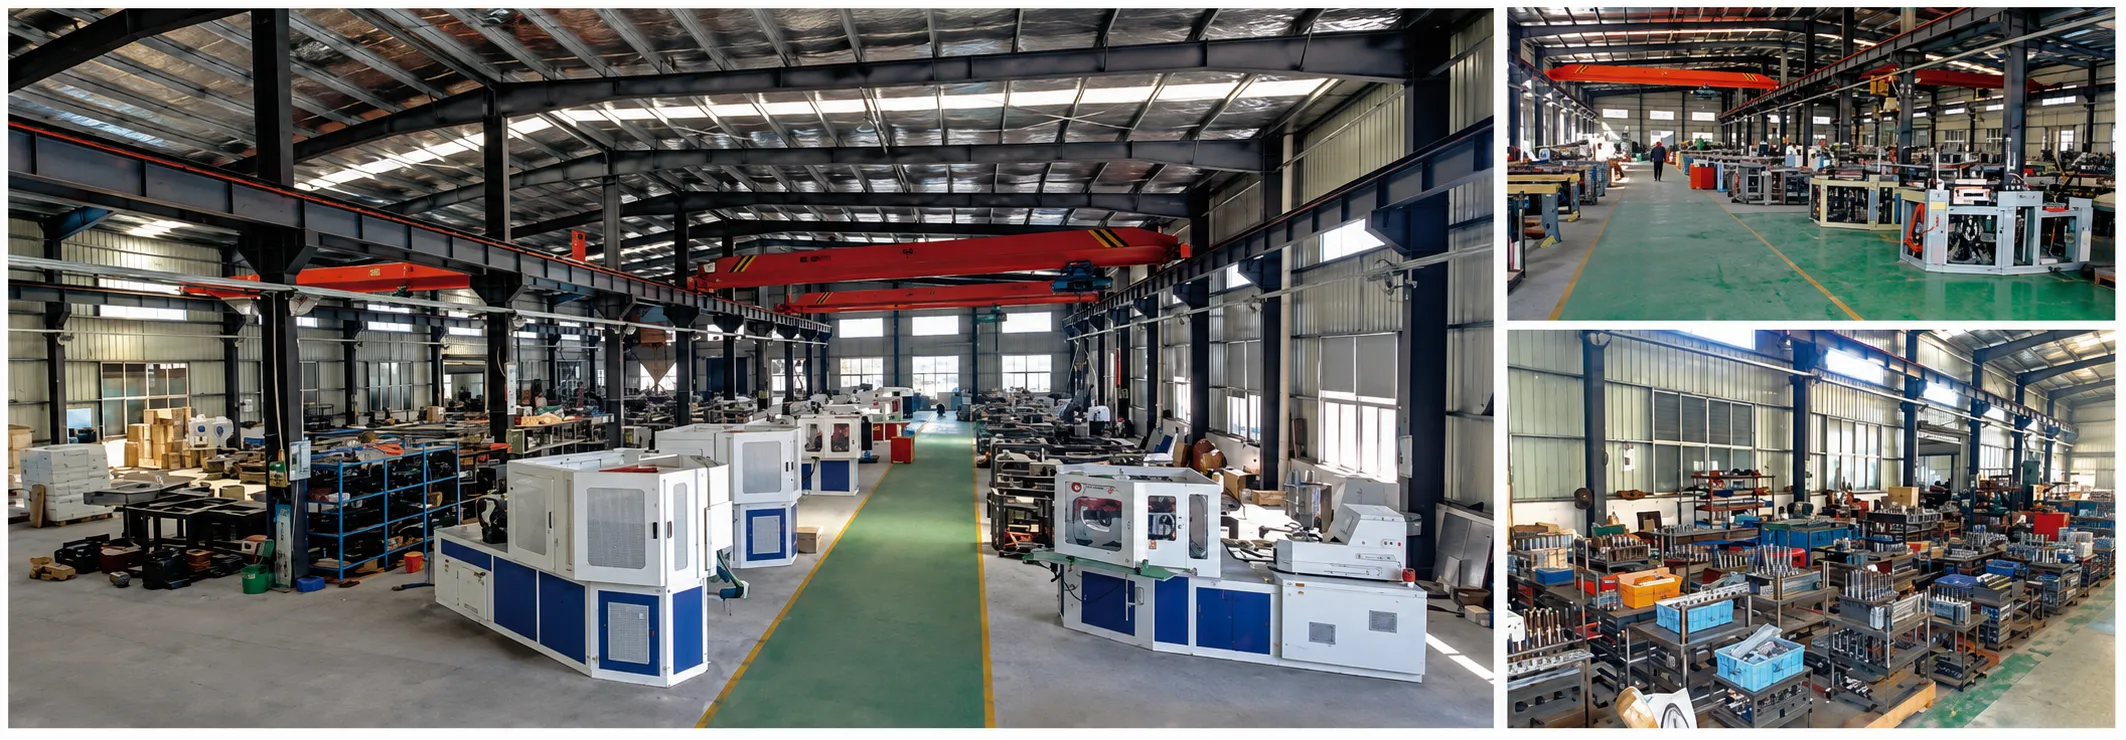
Enjeksiyon şişirme kalıplama (IBM) ve enjeksiyon germe şişirme kalıplama (ISBM), her ikisi de enjeksiyon kalıplama ile başlayan tek aşamalı plastik kap üretim süreçleridir. Her ikisi de gövdede ayırma çizgileri olmayan ve hassas boyun dişli geometrisine sahip kaplar üretir. Her ikisi de ilaç, kozmetik ve gıda ambalajlarında yaygın olarak kullanılmaktadır. Ve isimlerindeki görünür benzerliğe rağmen, yapısal ve optik olarak farklı kaplar üreten, farklı uygulamalara, farklı malzemelere ve farklı üretim ekonomilerine uygun, temelde farklı süreçlerdir.
İki işlem arasındaki karışıklık anlaşılabilir. Her iki işlem de bazen "tek aşamalı şişirme kalıplama" olarak adlandırılır. Her ikisi de döner istasyonlu makine mimarisi kullanır. Her ikisi de önceden şekillendirilmiş bir parçayı enjekte eder ve ardından bitmiş bir kaba şişirir. Kritik fark, enjeksiyon ve şişirme arasında olanlarda yatmaktadır ve bu fark, üretilen kabın fiziksel özellikleri üzerinde derin sonuçlar doğurmaktadır.
Bu kılavuz, IBM ve ISBM arasındaki mühendislik farklılıklarını açıklamakta, hangi işlemin hangi tip konteyneri ürettiğini netleştirmekte, her birinin doğru seçim olduğu uygulamaları belirlemekte ve her iki teknolojiyi de kapsayan Ever-Power makine serisini açıklamaktadır.
Her Şeyi Değiştiren Tek Fark
Her iki işlemde de önceden şekillendirilmiş bir malzeme enjekte edilir ve şişe üflenir. Aradaki fark, gerdirme çubuğunun kullanılıp kullanılmamasıdır ve bu tek mühendislik kararı, nihai kabın tüm özelliklerini belirler.
IBM Süreci Nasıl İşliyor: İstasyon İstasyon
3 istasyonlu IBM makinesi, enjeksiyon, üfleme ve püskürtme işlemlerini tek bir sürekli döngüde gerçekleştirir.
1. İstasyonda, erimiş reçine, ön kalıbı oluşturmak için hassas bir çekirdek çubuk etrafına enjekte edilir. Çekirdek çubuk, kabın boynunun iç çapını tanımlayarak, ekstrüzyon şişirme kalıplama yönteminin sağlayamayacağı bir kapatma dişi hassasiyeti garanti eder. 2. İstasyonda, hala termal olarak aktif ön kalıbı taşıyan çekirdek çubuk, şişirme kalıbı boşluğuna yerleşir. Çekirdek çubuktan basınçlı hava verilir ve ön kalıp, soğutulmuş şişirme kalıbı yüzeyine karşı şişirilerek nihai kap oluşturulur. 3. İstasyonda, çekirdek çubuk geri çekilir ve nihai kap bir sıyırma plakası tarafından dışarı atılır. Her üç işlem de her makine döngüsünde eş zamanlı olarak gerçekleşir.
Çekirdek çubuk, üfleme istasyonuna aktarım boyunca ön kalıbın içinde kalır, iç boyun geometrisini korur ve üfleme sırasında bir mandrel görevi görür. Bu sürekli çekirdek çubuk teması, IBM kaplarının iç ayırma çizgisine sahip olmamasının ve tüm ekstrüzyon tabanlı üfleme kalıplama alternatiflerine kıyasla sürekli olarak üstün boyun dişi hassasiyetine sahip olmasının mühendislik nedenidir.

IBM Üretim Hattı Bileşenleri
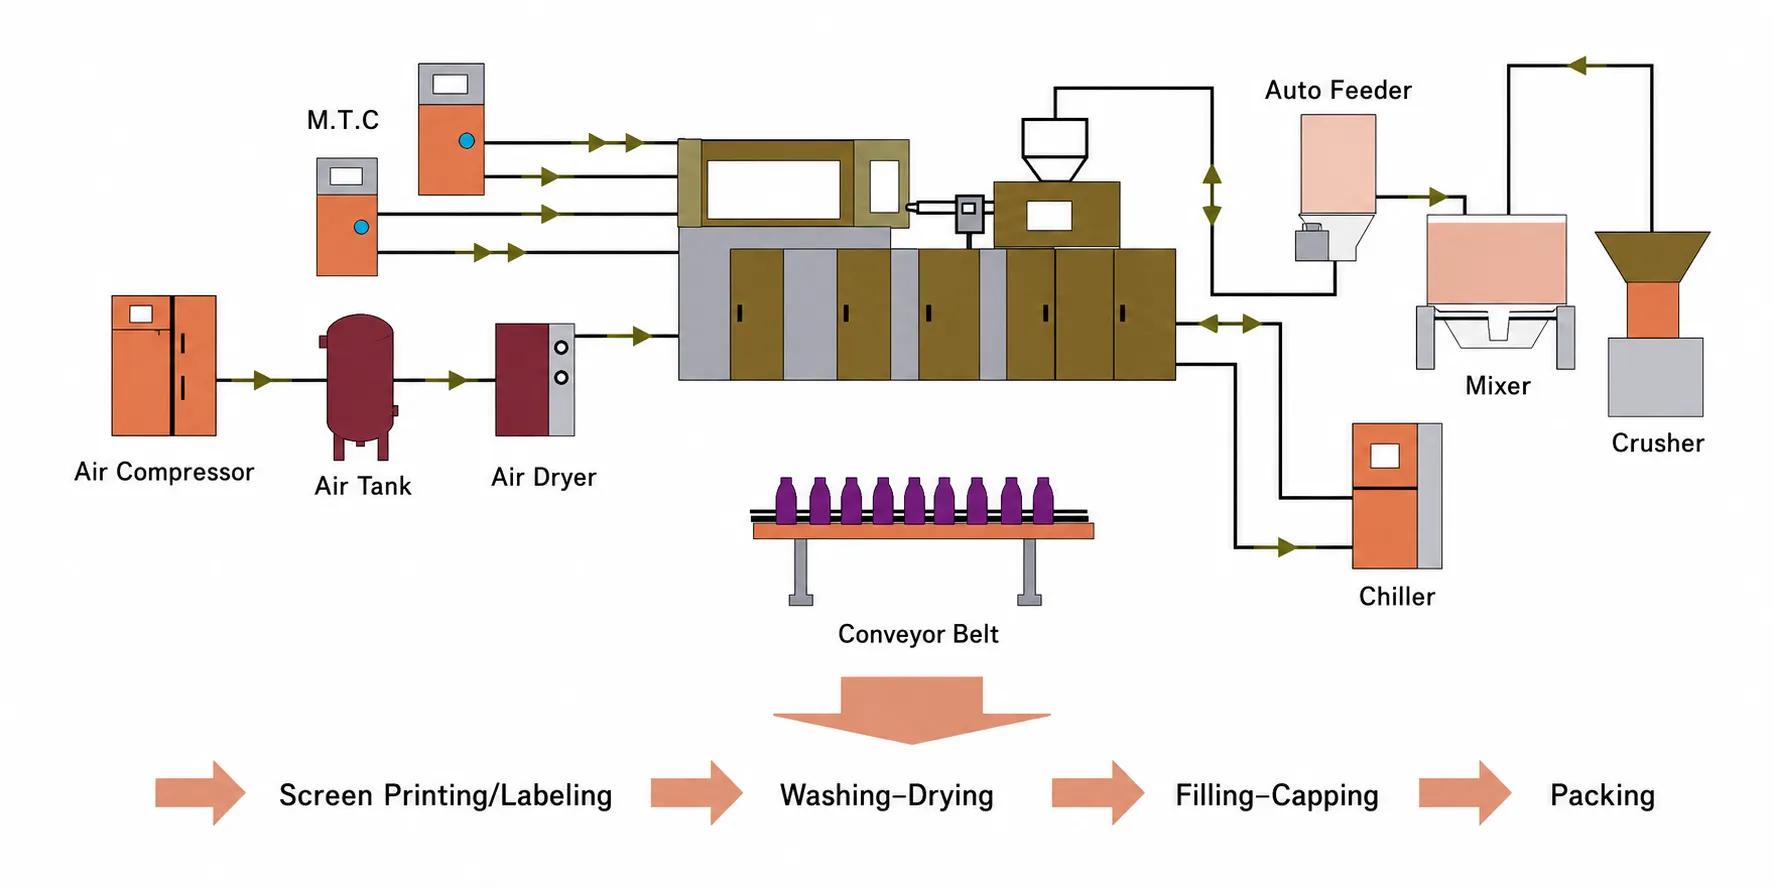
Tam bir IBM üretim hattı, ana makine etrafında birçok yukarı ve aşağı yönlü bileşeni bir araya getirir.
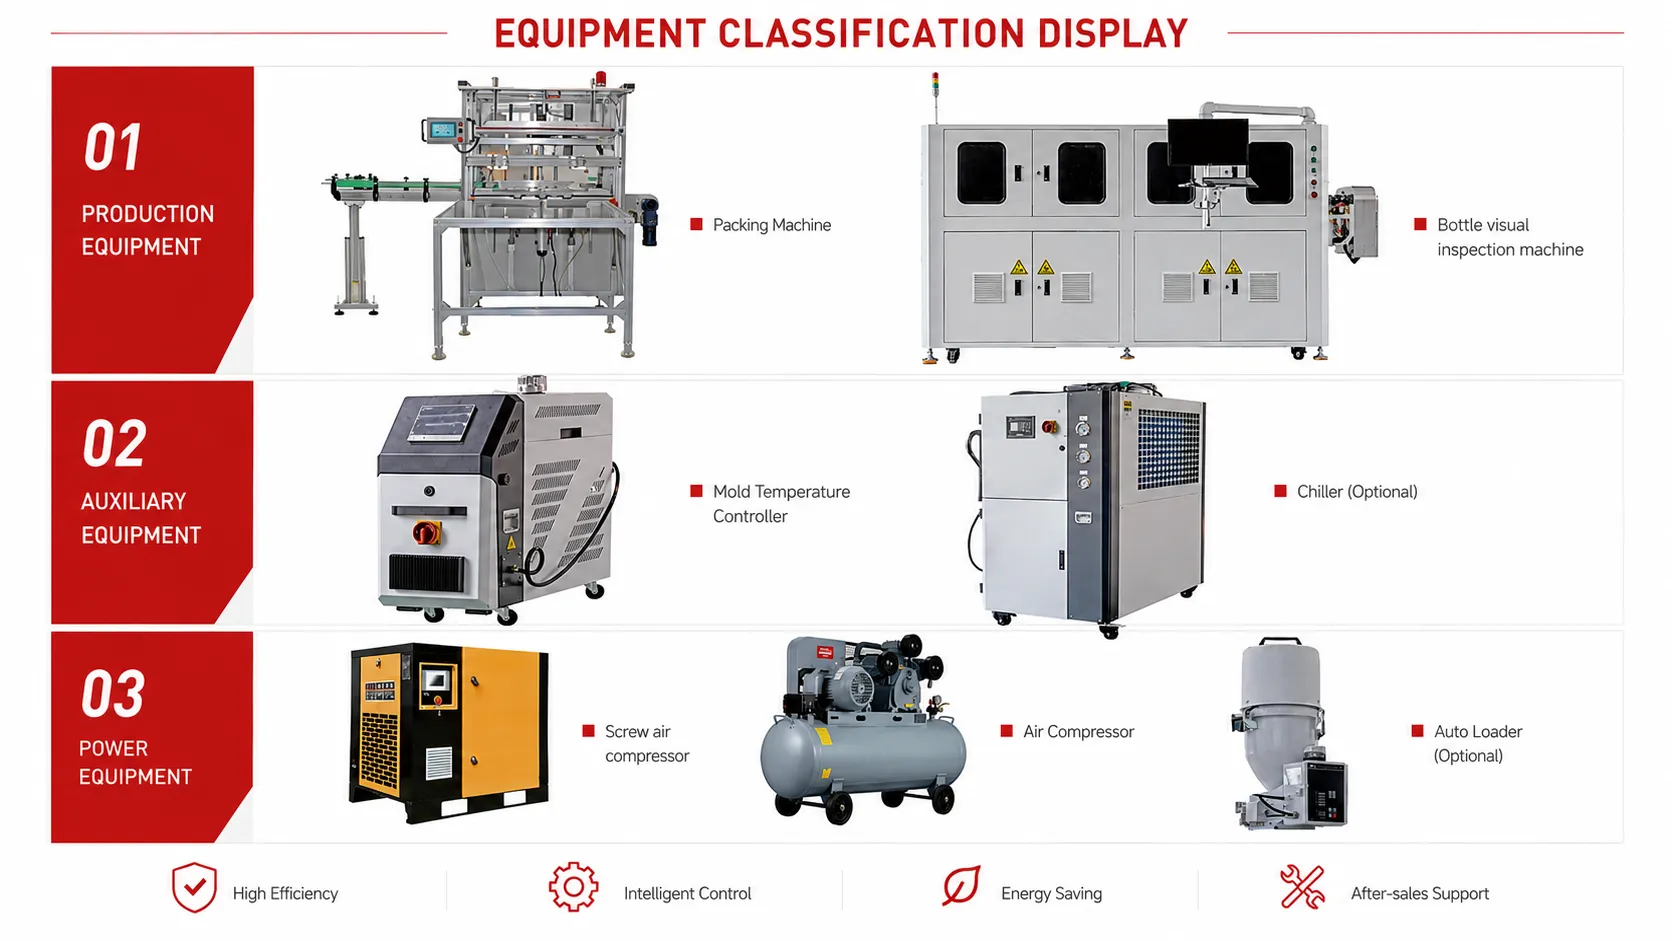
IBM makinesinin kendisi merkezi unsurdur, ancak tutarlı farmasötik kalitede çıktı elde etmek için çevredeki üretim hattının doğru şekilde belirlenmesi gerekir. Üretim hattının üst kısmında, bir huni kurutucu, reçineden kalan nemi her malzemenin gerektirdiği seviyelere kadar uzaklaştırır; PP genellikle 80 santigrat derecede 2 ila 4 saat kurutma gerektirirken, daha yüksek higroskopikliğe sahip malzemeler daha kontrollü kurutma protokolleri gerektirir. Bir kalıp sıcaklık kontrolörü, şişirme kalıbı boşluğunu tutarlı bir yüzey sıcaklığında tutarak, uzun üretim süreçlerinde tekrarlanabilir kap geometrisini sağlar.
Üretim hattının sonunda, bir konveyör sistemi bitmiş kapları inceleme, sayım ve paketleme istasyonlarına aktarır. İlaç üretiminde, hat içi görsel inceleme sistemleri, paketlemeden önce kap boyutlarını doğrular, kirlenmeyi kontrol eder ve kapak uyumunu onaylar. Ever-Power, herhangi bir IBM makine modeliyle komple üretim hattı düzenleri ve yardımcı ekipman entegrasyonu konusunda danışmanlık hizmeti verebilir.
IBM ve ISBM: Konteyner Özellikleri Karşılaştırması
Fiziksel özellik farklılıkları ölçülebilir, önemli ve ambalaj spesifikasyon kararlarıyla doğrudan ilgilidir.
PET, gerilmeden enjekte edilip soğutulduğunda, moleküler zincirler rastgele, amorf bir düzende katılaşır. Konteyner duvarı nispeten zayıf, biraz bulanık ve orta düzeyde gaz bariyer performansına sahiptir. Bu, IBM konteyneridir. PET, cam geçiş sıcaklığının üzerinde iken enjekte edilip gerildiğinde ve şişirildiğinde, gerilmenin mekanik enerjisi, uzun polimer zincir moleküllerini hem eksenel hem de halka yönlerinde aynı anda hizalanmaya zorlar. Bu hizalanmış zincirler, amorf yapıdan temelde daha güçlü olan yarı kristal bir yapı oluşturur.
Bu moleküler farklılığın pratik sonucu, ambalaj mühendislerinin kapları belirlemek için kullandığı her performans ölçütünde görülebilir; çekme dayanımı, üstten yük dayanımı, düşme darbe direnci, oksijen bariyeri ve optik şeffaflık, eşdeğer duvar kalınlığı ve reçine ağırlığına sahip IBM kaplara kıyasla çift eksenli yönlendirilmiş ISBM kaplarda daha üstündür.
IBM Kalıp Tasarımı ve Özellikleri
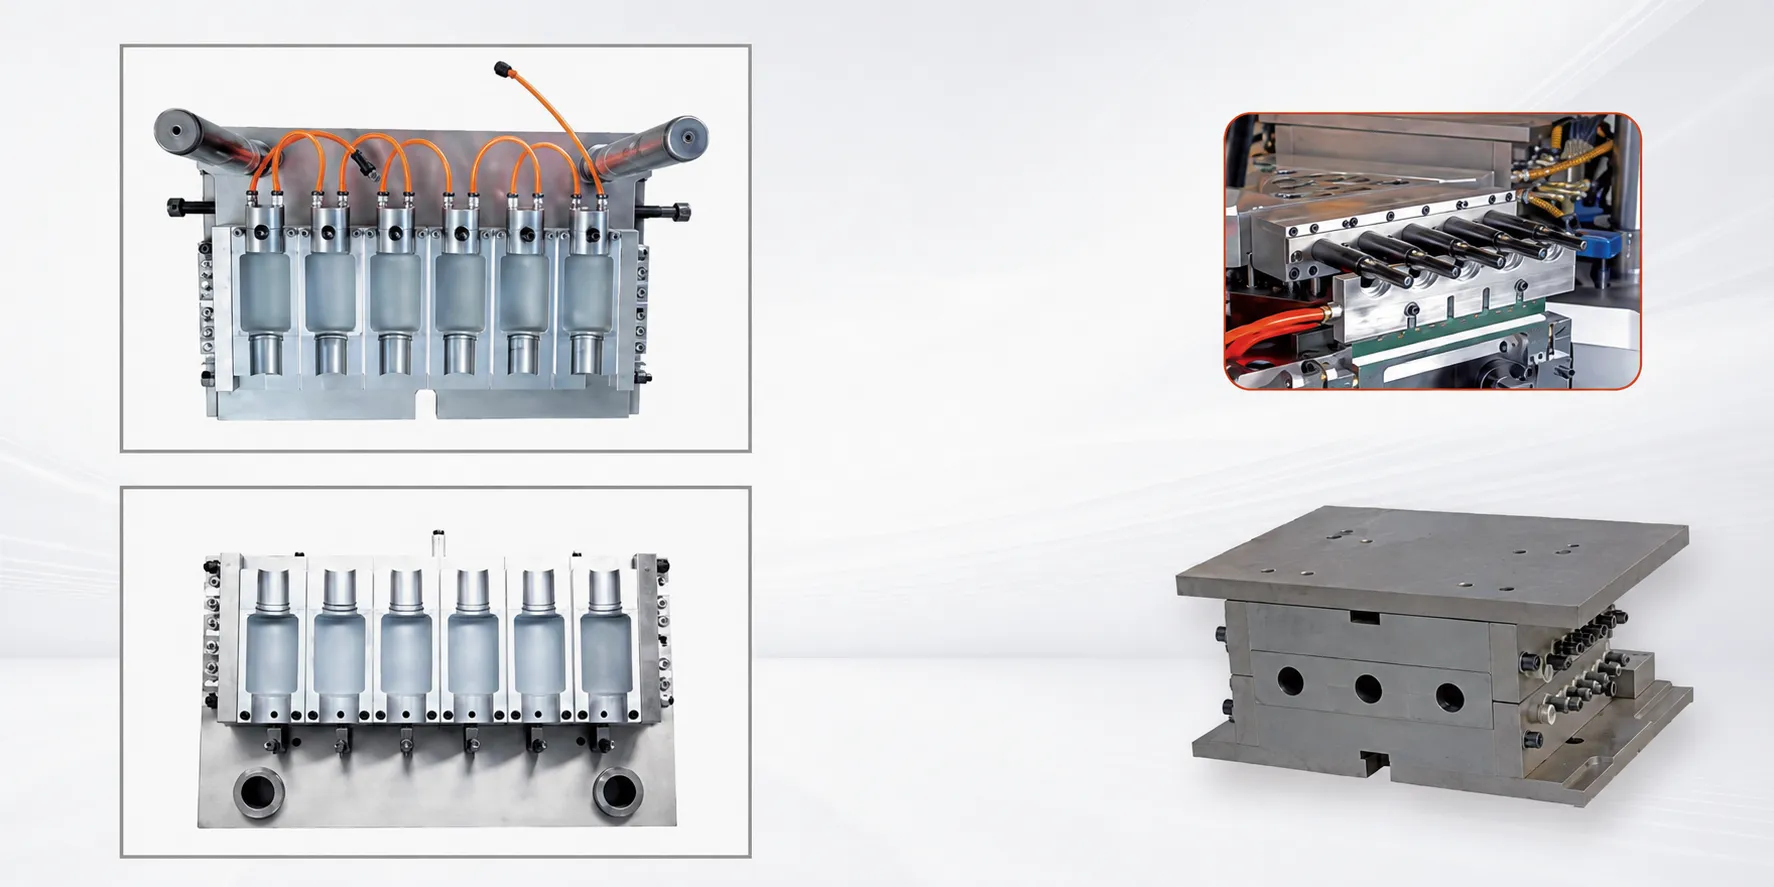
IBM kalıp seti, enjeksiyon kalıbı, şişirme kalıbı ve çekirdek çubuktan oluşur; bu üç unsurun hassas boyut uyumu içinde çalışması gerekir.
Enjeksiyon kalıbı boşluğu, ön şekillendirilmiş parçanın dış geometrisini ve en önemlisi, bitmiş kabın boyun diş profilinin tamamını tanımlar. Boyun dişi, şişirme kalıbı yerine enjeksiyonla oluşturulduğu için, IBM kapları, ekstrüzyon şişirme kalıplama ile imkansız olan boyun diş toleranslarına ulaşır; bu toleranslar genellikle diş aralığı çapında ±0,05 mm içinde tutulur.
Çekirdek çubuk, boyun kısmının iç çapını belirleyen hassas bir mandreldir. Çapı ve yüzey kalitesi, kapağın sızdırmazlık performansını belirler. Çekirdek çubuk malzemesi genellikle, enjeksiyon sıcaklıklarında tekrarlanan reçine temasından kaynaklanan aşındırıcı aşınmaya karşı direnç göstermesi için nitrürleme yüzey işlemine tabi tutulmuş H13 takım çeliğidir.
Şişirme kalıplama, dış konteyner gövdesi profilini belirler. Gövde enjeksiyon basıncı yerine hava basıncıyla şekillendirildiği için, şişirme kalıplama malzemeleri, enjeksiyon kalıplama çeliklerine göre daha az termal gereksinim duyabilir. Ever-Power, tüm EP-IBM makine platformlarında tam uyumluluk garantisiyle, IBM kalıp setlerini kendi bünyesinde tasarlar ve üretir.
IBM Uygulamaları: Sürecin Mükemmelleştiği Yer
IBM'in enjeksiyonla şekillendirilmiş hassas boyun yapısı, ayrılma çizgisi olmayan gövde ve yüksek kavitasyon özelliklerinin birleşimi, onu küçük ilaç ve kozmetik kapları için baskın proses haline getiriyor.
Farmasötik Göz Damlası ve Burun Spreyi Şişeleri
Küçük hacimli (1 ila 30 ml), uç veya pompa bağlantısı için çok hassas boyun bitişi gerektiren, PP veya LDPE malzemeden üretilmiş, yüksek boşluk sayısına sahip kaplar. IBM'in, yüksek boşluk sayısında ve ayırma çizgisi olmadan tutarlı küçük kaplar üretme yeteneği, bu kategori için standart farmasötik proses haline gelmesini sağlamıştır. Enjeksiyonla şekillendirilmiş boyun deliği, iç çapta ±0,05 mm hassasiyet sağlar; bu özellik, ekstrüzyon şişirme kalıplama yöntemiyle güvenilir bir şekilde elde edilemez.
Küçük Kozmetik Şişeleri ve Roll-on Şişeleri
Parfüm numuneleri, roll-on şişeler, dudak balsamı kapları ve küçük serum flakonları. IBM, bu ürünleri pürüzsüz gövde yüzeyleri, çapak olmaması ve hassas kapak uyumluluğu ile üretmektedir. Boyutsal doğruluk ve kapak hassasiyetinin optik şeffaflık veya gaz bariyer performansından daha önemli olduğu durumlarda, 5 ila 100 ml hacimlerde HDPE, PP veya PC malzemelerden üretilmektedir.
Teşhis Reaktifleri ve Özel Kimyasal Şişeleri
Teşhis reaktif şişeleri, kontakt lens solüsyonu şişeleri, veteriner ilaç kapları ve özel kimyasal şişeleri. IBM, HDPE veya PP'de, hassas formülasyonlar için uygun, kontrollü oksijen girişine sahip, kimyasal olarak dayanıklı kaplar üretir; burada çift eksenli yönlendirme, amorf PP veya HDPE'ye göre ek bir gereksinim getirmez.

IBM Yardımcı Ekipmanları
İlaç kalitesinde tutarlı üretim elde etmek için yardımcı ekipman özelliklerinin doğru belirlenmesi, IBM makinesinin kendisi kadar önemlidir.
Eksiksiz bir IBM kurulumu, makinenin saatlik üretim kapasitesine uygun boyutta bir reçine haznesi kurutucusu, enjeksiyon ve şişirme kalıpları için bağımsız sıcaklık bölgelerini koruyan bir kalıp sıcaklık kontrol cihazı (MTC), şişirme kalıbına 8 ila 15 santigrat derece arasında soğutma suyu sağlayan bir soğutucu ve reçineyi toplu depolamadan hazneye beslemek için bir malzeme taşıma sistemi gerektirir. Farmasötik uygulamalar için, pozitif basınçlı temiz hava altında kapları almak üzere fırlatma istasyonunun üzerine bir temiz oda arayüz muhafazası takılabilir.
Üretim sürecinin son aşamasında, konteyner sayma ve paketleme sistemi, torba, kutu veya tepsi başına doğru miktarda konteyner olmasını sağlar. Görsel denetim sistemleri, konteyner boyutlarını doğrulayabilir ve 100% çıktı üzerinde kirlenme olup olmadığını kontrol edebilir. Ever-Power, üretim hacminize, malzemenize ve uygulamanıza uygun komple yardımcı ekipman paketi konusunda rehberlik sağlayabilir.
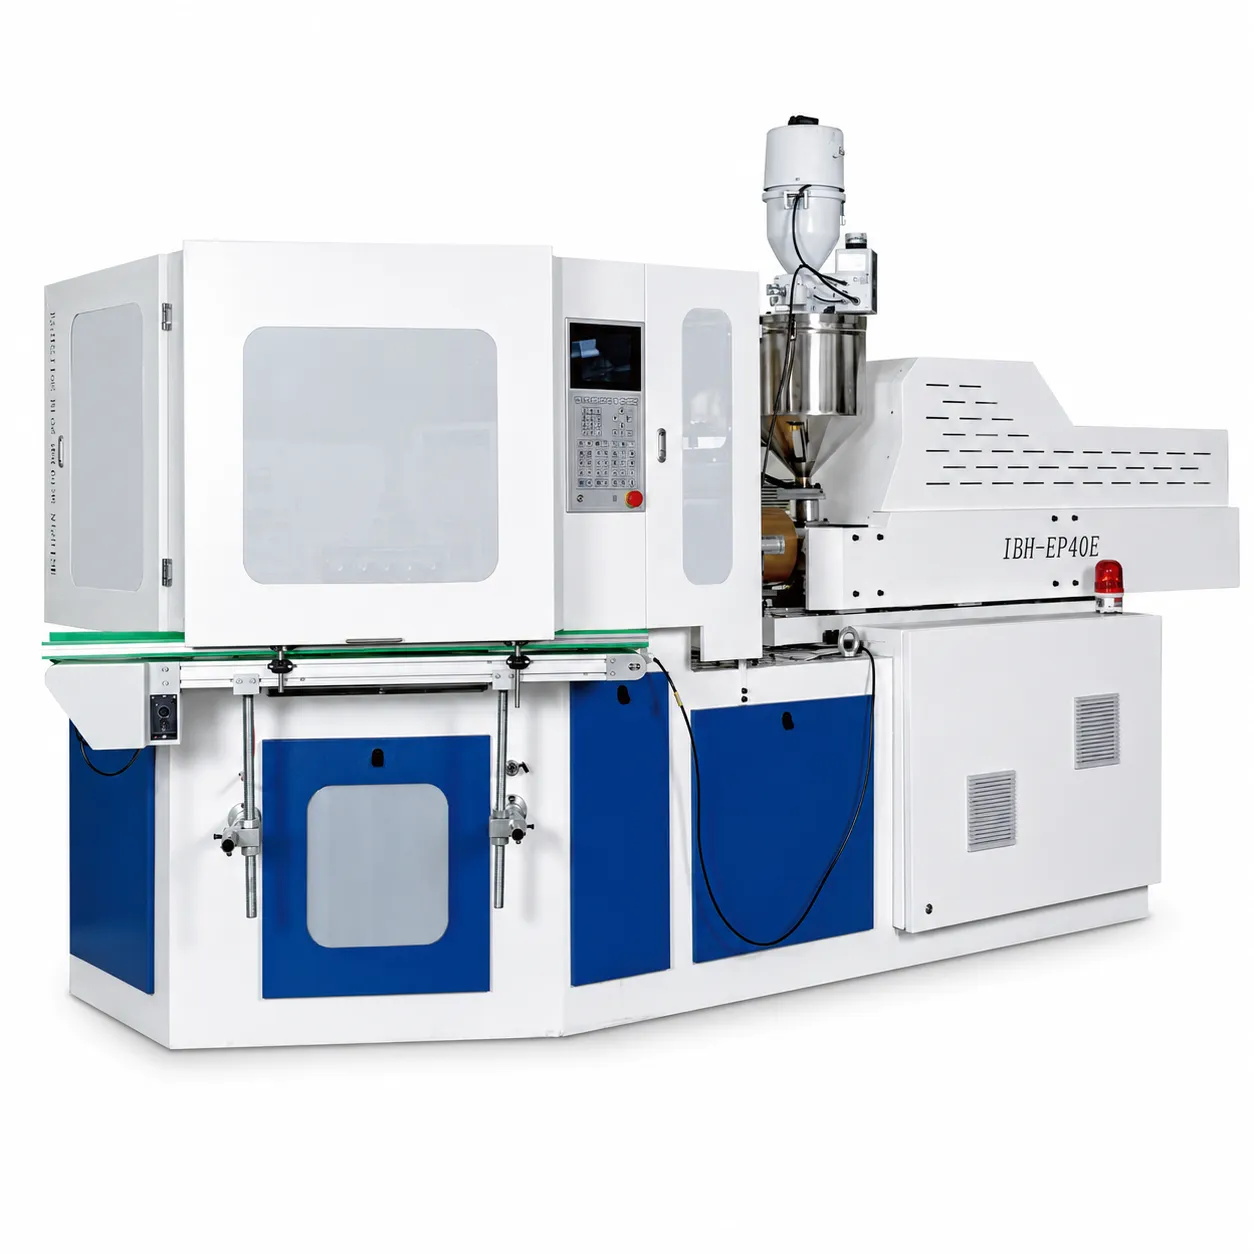
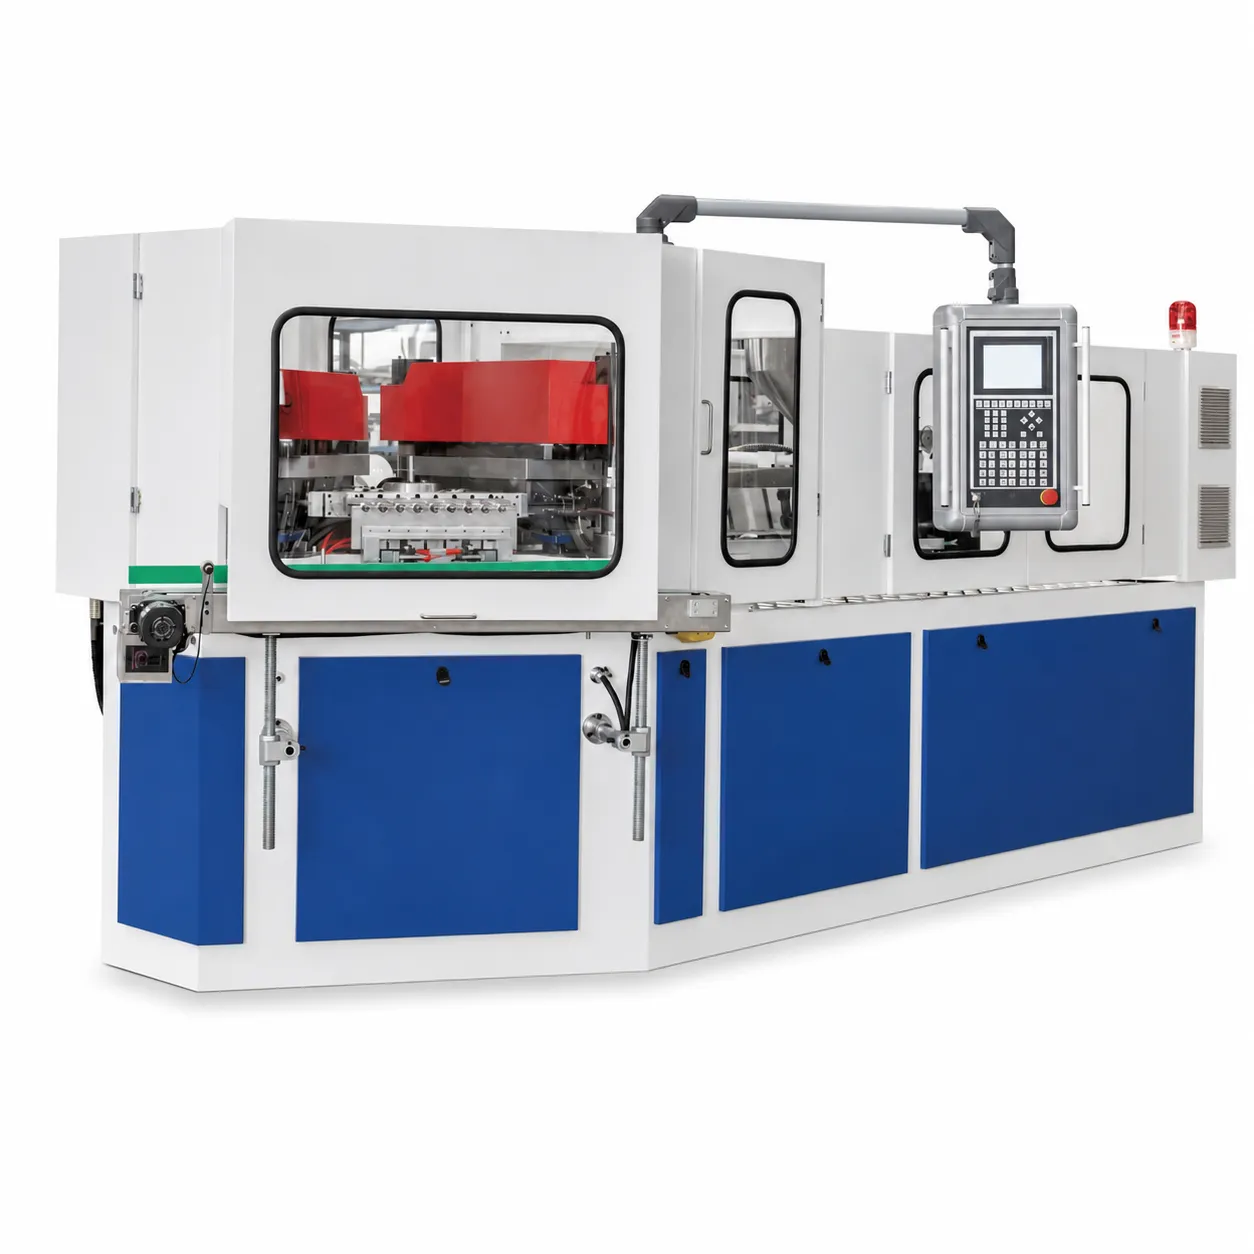
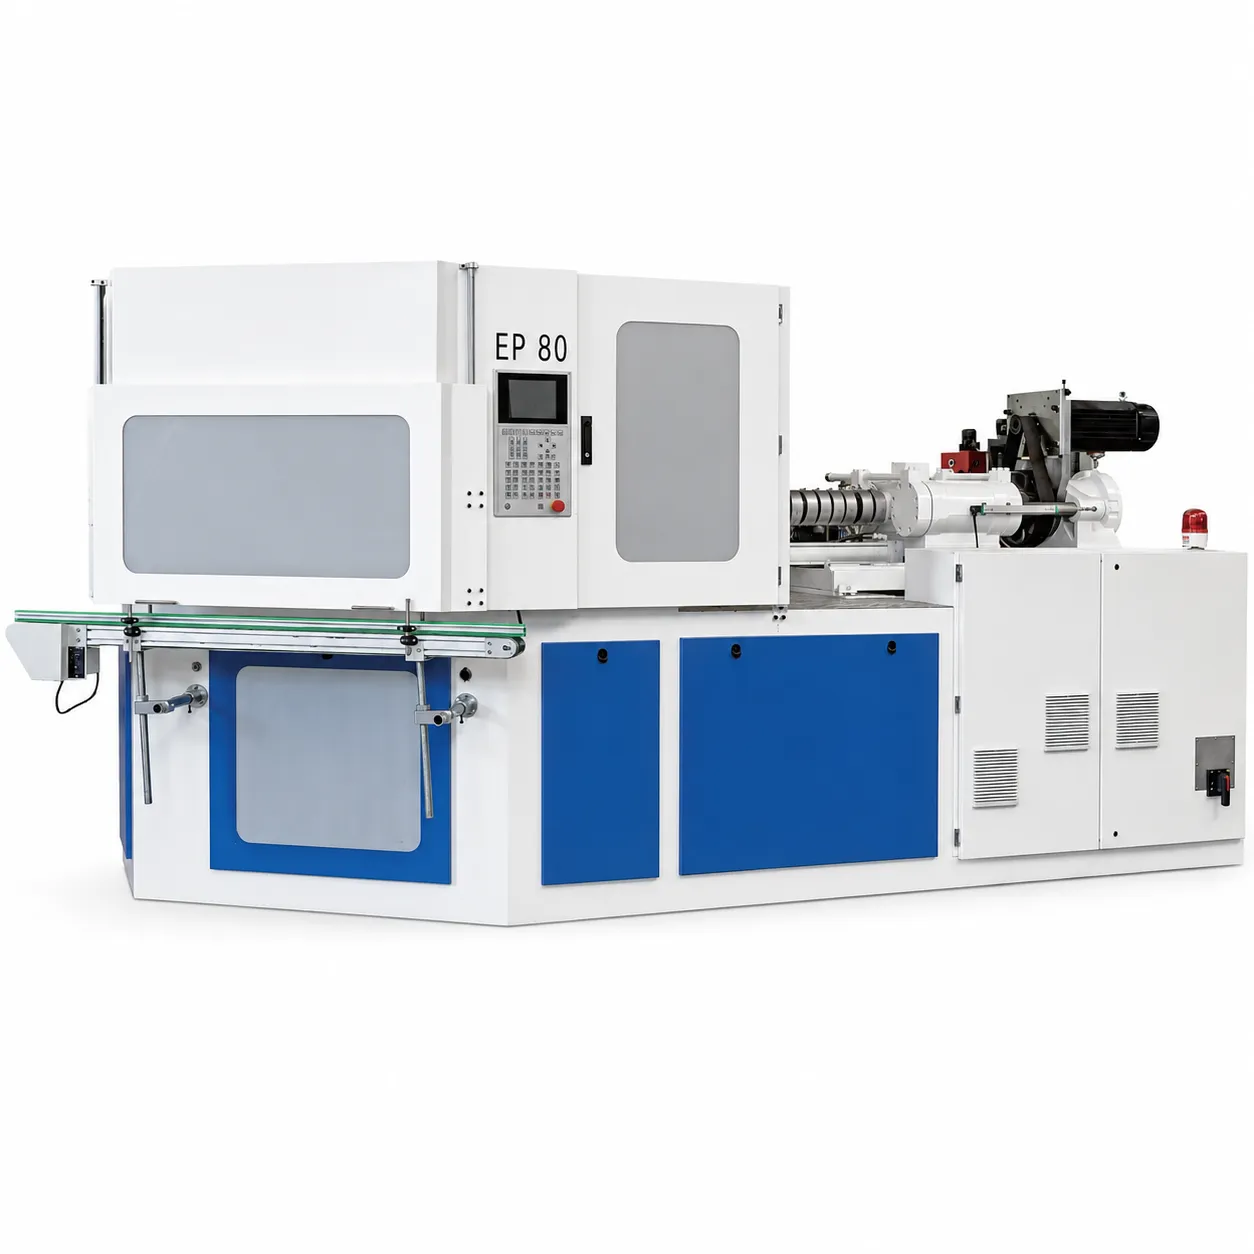
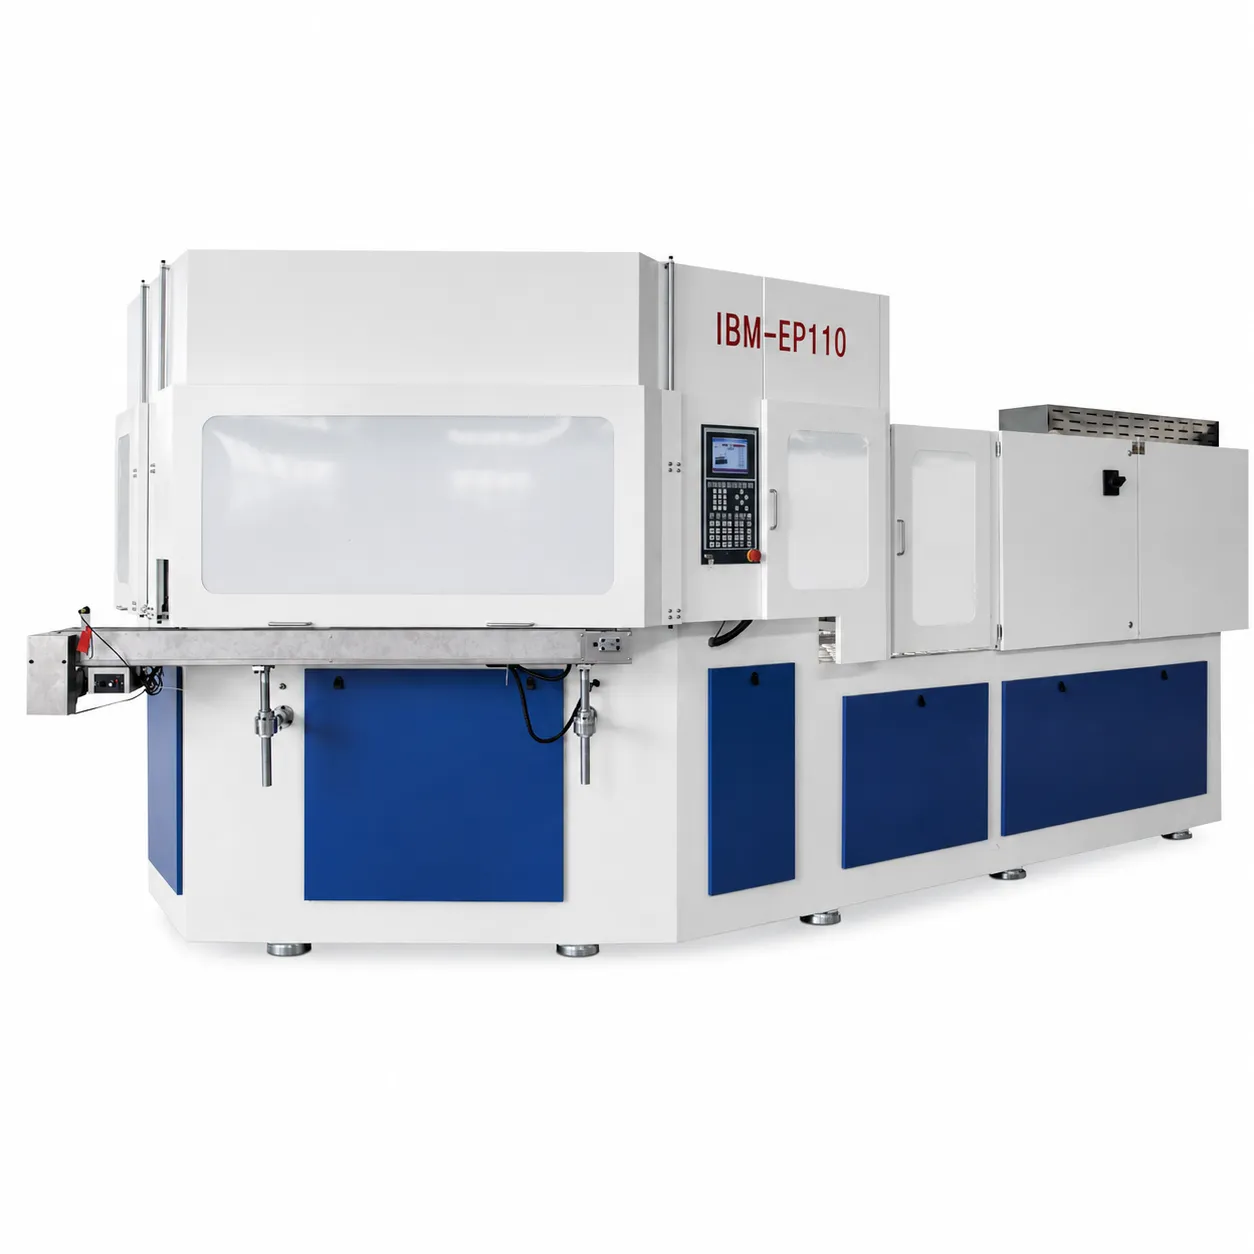
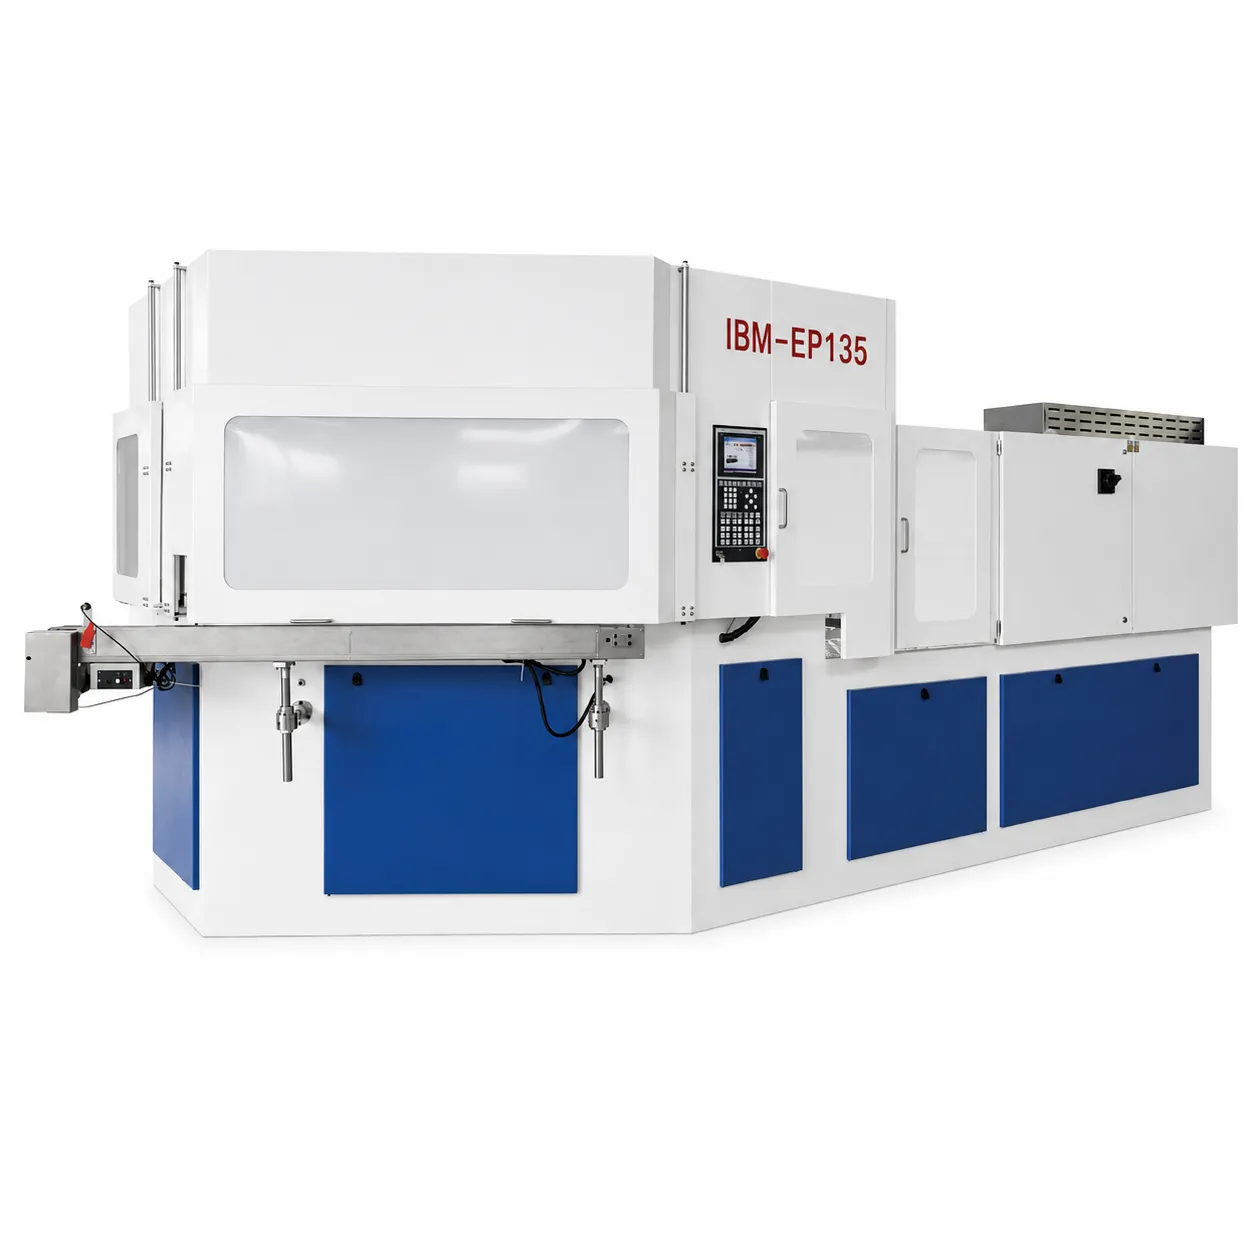
Ever-Power EP-IBM Makine Serisi
IBM'in 40 KN ile 135 KN arasında sıkıştırma kuvveti sağlayan altı makinesi, küresel pazarlarda ilaç, kozmetik ve özel kimyasal ambalaj sektörlerine hizmet vermektedir.

IBM mi yoksa ISBM mi: Pratik Bir Karar Verme Çerçevesi
Konteyner özelliklerini proses seçimini yönlendirmek için kullanın, asla tersini yapmayın.
Uygulamanızın IBM mi yoksa ISBM mi gerektirdiğinden emin değil misiniz?
Konteyner çiziminizi, malzeme özelliklerinizi ve hedef hacminizi bize gönderin. Mühendislerimiz, IBM ve ISBM ürün yelpazemizden doğru prosesi ve uygun makineyi önerecek ve 48 saat içinde ücretsiz olarak fabrika çıkış fiyatlarını sunacaktır.
Sıkça Sorulan Sorular
Bu makaledeki teknik karşılaştırmalar, Ever-Power mühendislik deneyimine ve endüstri standardı proses karakterizasyon verilerine dayanmaktadır. Uygulama uygunluğu önerileri genel bir kılavuz niteliğindedir; belirli uygulamalar her zaman konteyner çizimleri ve malzeme özellikleriyle değerlendirilmelidir. İletişim satış@isbmmolding.com veya web sitemizi ziyaret edin. iletişim sayfası Uygulamaya özel mühendislik tavsiyesi için.


