
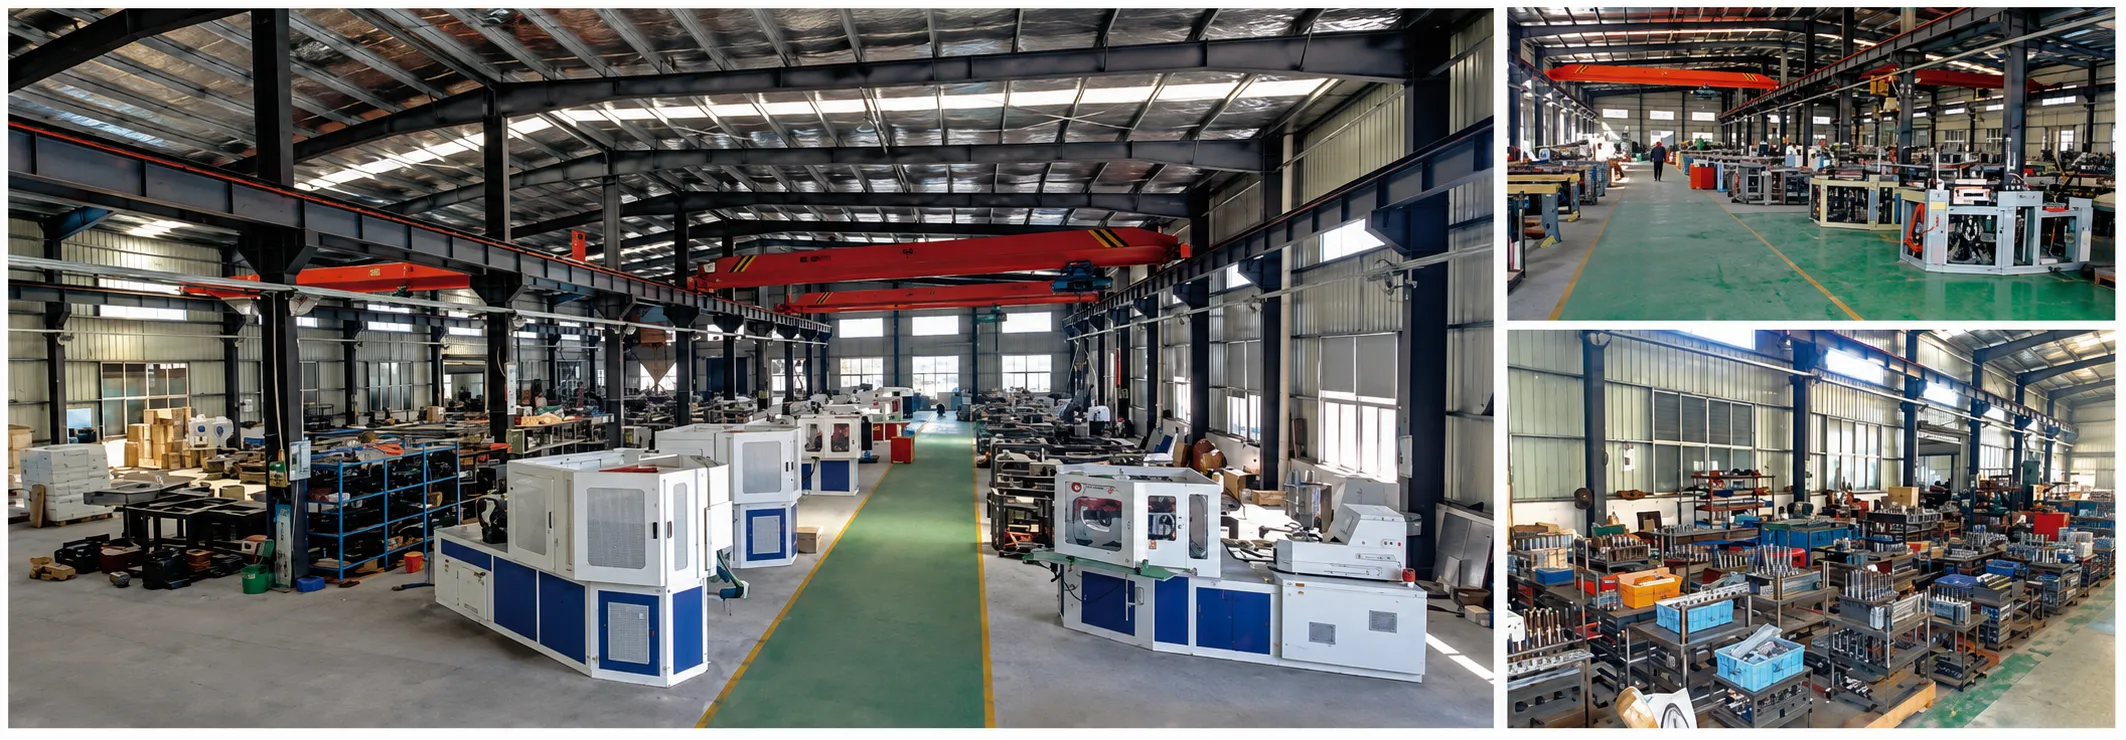
قالبگیری بادی تزریقی (IBM) و قالبگیری بادی کششی تزریقی (ISBM) هر دو فرآیندهای تولید ظروف پلاستیکی تک مرحلهای هستند که با قالبگیری تزریقی آغاز میشوند. هر دو ظروفی بدون خطوط جدایش روی بدنه و با هندسه دقیق رزوه گردن تولید میکنند. هر دو به طور گسترده در بستهبندیهای دارویی، آرایشی و غذایی استفاده میشوند. و علیرغم شباهت ظاهری نامهایشان، فرآیندهای اساساً متفاوتی هستند که ظروفی با ساختار و اپتیک متفاوت تولید میکنند - مناسب برای کاربردهای مختلف، مواد مختلف و اقتصاد تولید متفاوت.
سردرگمی بین این دو قابل درک است. هر دو فرآیند گاهی اوقات به عنوان "قالبگیری دمشی یک مرحلهای" شناخته میشوند. هر دو از معماری دستگاه ایستگاه چرخشی استفاده میکنند. هر دو یک پیشفرم را تزریق میکنند و سپس آن را به یک ظرف نهایی دم میکنند. تفاوت اساسی در اتفاقی است که بین تزریق و دمش میافتد - و این تفاوت پیامدهای عمیقی برای خواص فیزیکی ظرف تولید شده دارد.
این راهنما تمایز مهندسی بین IBM و ISBM را توضیح میدهد، مشخص میکند که کدام فرآیند، کدام نوع کانتینر را تولید میکند، کاربردهایی را که هر کدام انتخاب صحیحی هستند، مشخص میکند و طیف دستگاههای Ever-Power را که هر دو فناوری را پوشش میدهند، شرح میدهد.
تنها تفاوتی که همه چیز را تغییر میدهد
هر دو فرآیند، یک پیشفرم را تزریق و یک بطری را باد میکنند. تفاوت در این است که آیا از میله کششی استفاده میشود یا خیر - و این تصمیم مهندسی واحد، همه چیز را در مورد ظرف نهایی تعیین میکند.
نحوه کار فرآیند IBM: ایستگاه به ایستگاه
دستگاه IBM سه ایستگاهه، تزریق، دمیدن و تخلیه را در یک چرخه پیوسته انجام میدهد.
در ایستگاه ۱، رزین مذاب در اطراف یک میله مغزی دقیق تزریق میشود تا پیش فرم را تشکیل دهد. میله مغزی، قطر داخلی گردن ظرف را مشخص میکند و دقت رزوه بسته شدن را تضمین میکند که قالبگیری دمشی اکستروژن نمیتواند با آن برابری کند. در ایستگاه ۲، میله مغزی - که هنوز پیش فرم فعال حرارتی را حمل میکند - به داخل حفره قالب دمشی وارد میشود. هوای فشرده از طریق میله مغزی وارد میشود و پیش فرم را در مقابل سطح قالب دمشی خنک شده باد میکند تا ظرف نهایی تشکیل شود. در ایستگاه ۳، میله مغزی جمع میشود و ظرف نهایی توسط یک صفحه جداکننده خارج میشود. هر سه عملیات به طور همزمان در هر چرخه دستگاه رخ میدهد.
میله مغزی در طول انتقال به ایستگاه دمش، درون پیشسازه باقی میماند و هندسه داخلی گردن را حفظ میکند و در طول دمش به عنوان یک مندرل عمل میکند. این تماس مداوم میله مغزی، دلیل مهندسی عدم وجود خط جدایش داخلی و دقت رزوه گردن برتر مداوم ظروف IBM در مقایسه با تمام جایگزینهای قالبگیری دمشی مبتنی بر اکستروژن است.

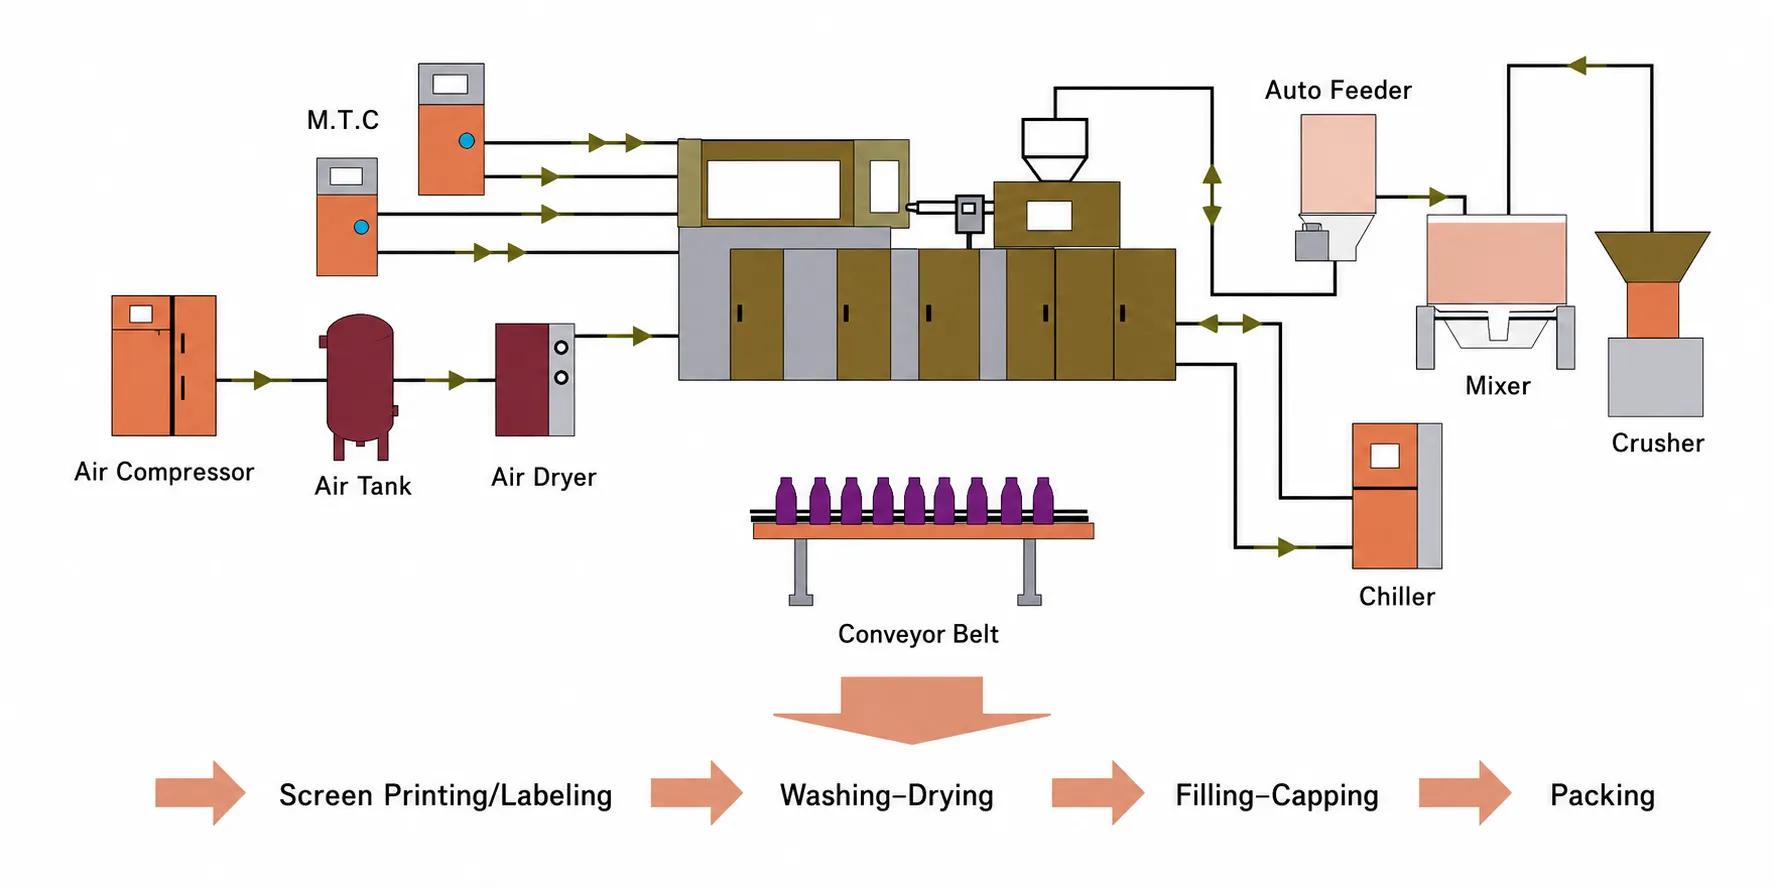
اجزای خط تولید IBM
یک خط تولید کامل IBM چندین جزء بالادستی و پاییندستی را در اطراف دستگاه اصلی ادغام میکند.
خود دستگاه IBM عنصر مرکزی است، اما خروجی پایدار با درجه دارویی مستلزم آن است که خط تولید اطراف آن به درستی مشخص شود. در بالادست، یک خشککن قیفی، رطوبت باقیمانده را از رزین تا سطوح مورد نیاز هر ماده حذف میکند - PP معمولاً به ۲ تا ۴ ساعت در دمای ۸۰ درجه سانتیگراد نیاز دارد، در حالی که مواد با رطوبتپذیری بالاتر به پروتکلهای خشکسازی کنترلشدهتری نیاز دارند. یک کنترلکننده دمای قالب، دمای سطح حفره قالب دمشی را ثابت نگه میدارد و هندسه تکرارپذیر ظرف را در طول دورههای تولید طولانی تضمین میکند.
در پاییندست، یک سیستم نوار نقاله، ظروف تکمیلشده را به ایستگاههای بازرسی، شمارش و بستهبندی منتقل میکند. برای تولید دارو، سیستمهای بازرسی بصری درونخطی، ابعاد ظروف را تأیید میکنند، آلودگی را بررسی میکنند و قبل از بستهبندی، تناسب درب را تأیید میکنند. Ever-Power میتواند در مورد طرحبندی کامل خط تولید و ادغام تجهیزات کمکی با هر مدل دستگاه IBM مشاوره دهد.
IBM در مقابل ISBM: مقایسه ویژگی کانتینر
تفاوتهای خواص فیزیکی قابل اندازهگیری، قابل توجه و مستقیماً مرتبط با تصمیمات مربوط به مشخصات بستهبندی هستند.
وقتی PET بدون کشش تزریق و خنک میشود، زنجیرههای مولکولی در یک آرایش تصادفی و آمورف جامد میشوند. دیواره ظرف نسبتاً ضعیف، تا حدودی مبهم و دارای عملکرد متوسط در برابر نفوذ گاز است. این ظرف IBM است. وقتی PET تزریق میشود و سپس در حالی که هنوز بالاتر از دمای انتقال شیشهای خود است، کشیده و دمیده میشود، انرژی مکانیکی کشش، مولکولهای زنجیره پلیمری بلند را مجبور میکند تا همزمان در جهت محوری و حلقهای همتراز شوند. این زنجیرههای همتراز، یک ساختار نیمه بلوری تشکیل میدهند که اساساً از ساختار آمورف قویتر است.
نتیجه عملی این تفاوت مولکولی در هر معیار عملکردی که مهندسان بستهبندی برای تعیین مشخصات ظروف استفاده میکنند، قابل مشاهده است - استحکام کششی، استحکام بارگذاری بالا، مقاومت در برابر ضربه ناشی از سقوط، مانع اکسیژن و وضوح نوری، همگی در ظروف ISBM دو محوره در مقایسه با ظروف IBM با ضخامت دیواره و وزن رزین معادل، برتر هستند.
طراحی و ویژگیهای قالب IBM
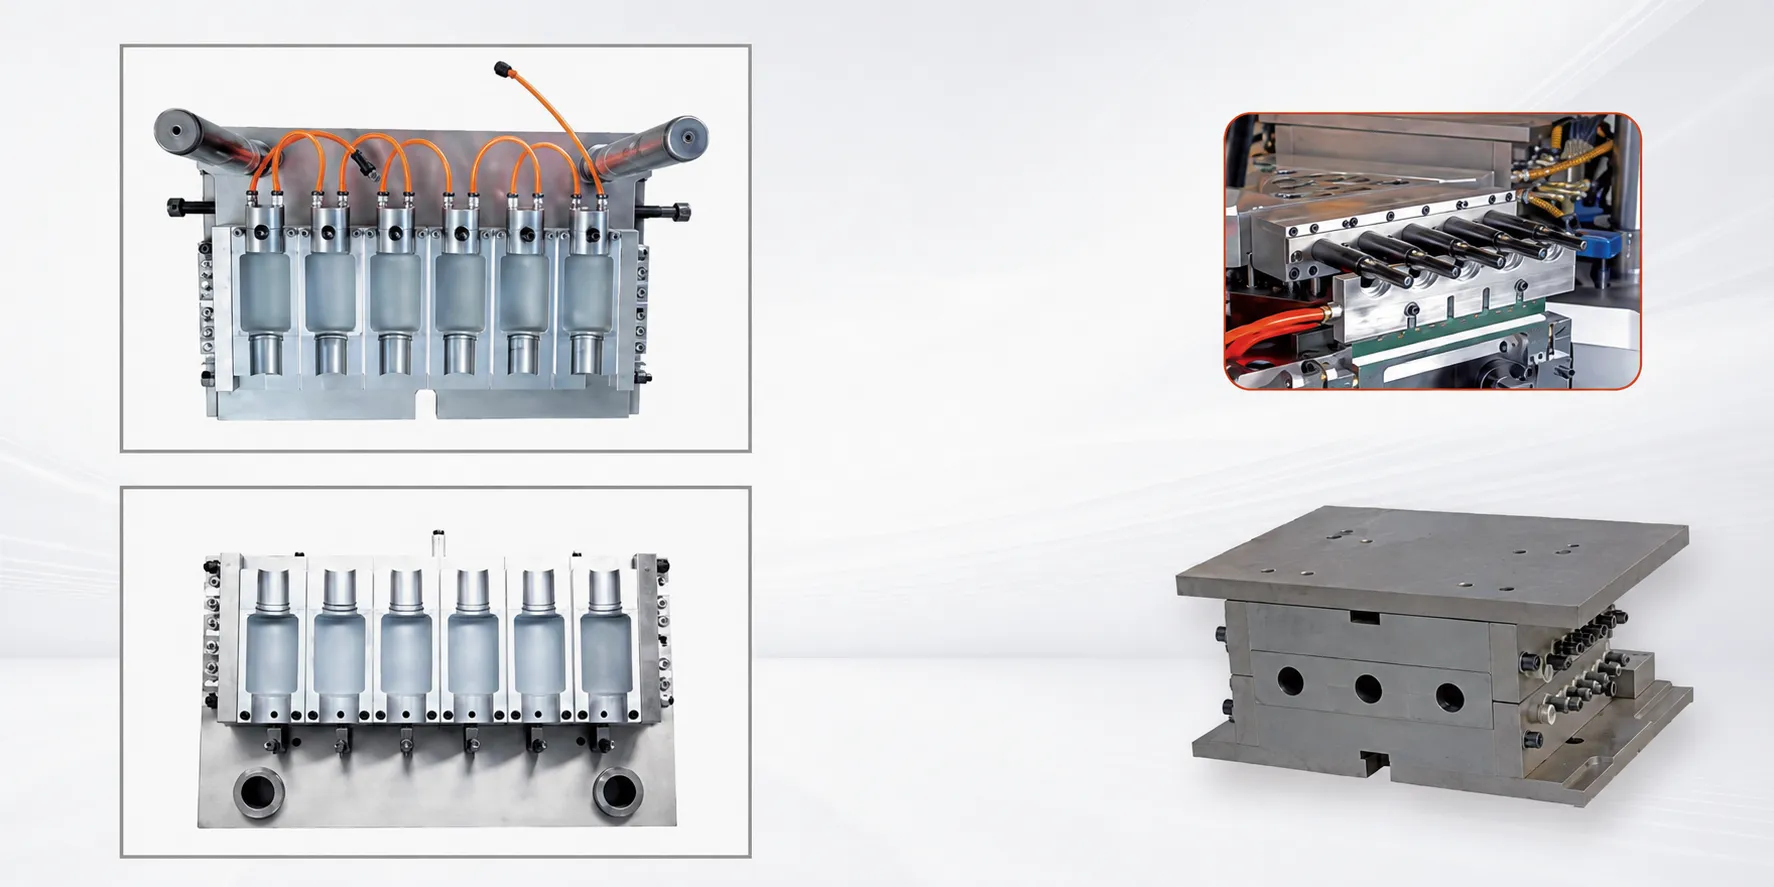
مجموعه قالب IBM شامل قالب تزریق، قالب دمشی و میله ماهیچه است - سه عنصری که باید با هماهنگی ابعادی دقیقی کار کنند.
حفره قالب تزریق، هندسه خارجی پیشفرم و از همه مهمتر، پروفیل کامل رزوه گردن ظرف نهایی را تعریف میکند. از آنجا که رزوه گردن به جای قالب بادی، با تزریق تشکیل میشود، ظروف IBM به تلرانسهای رزوه گردن دست مییابند که با قالبگیری بادی اکستروژن غیرممکن است - که معمولاً در محدوده ±0.05 میلیمتر در قطر گام رزوه نگه داشته میشود.
میله مغزی، مندرل دقیقی است که سوراخ داخلی گردن را مشخص میکند. قطر و سطح پرداخت آن، عملکرد آببندی درپوش را تعیین میکند. جنس میله مغزی معمولاً از فولاد ابزار H13 با عملیات سطحی نیتریده شده است تا در برابر سایش ناشی از تماس مکرر رزین در دماهای تزریق مقاومت کند.
قالب بادی، پروفیل بدنه خارجی ظرف را تعریف میکند. از آنجا که بدنه به جای فشار تزریق، با فشار هوا شکل میگیرد، مواد قالب بادی میتوانند نسبت به فولادهای قالب تزریقی، از نظر حرارتی کمتر مورد نیاز باشند. شرکت Ever-Power مجموعه قالبهای IBM را به صورت داخلی طراحی و تولید میکند و سازگاری کامل آن با تمام پلتفرمهای ماشین EP-IBM تضمین شده است.
کاربردهای IBM: جایی که فرآیند برتری دارد
ترکیب دقت گردن تزریقی، بدنه بدون خط جدایش و کاویتاسیون بالا در IBM، آن را به فرآیند غالب برای ظروف کوچک دارویی و آرایشی تبدیل کرده است.
بطریهای قطره چشم و اسپری بینی دارویی
حجم کم (۱ تا ۳۰ میلیلیتر)، پرداخت بسیار دقیق گردن برای نصب نوک یا پمپ، جنس PP یا LDPE، تعداد حفره بالا. توانایی IBM در تولید ظروف کوچک و یکنواخت در کاویتاسیون بالا و بدون خط جدایش، آن را به فرآیند دارویی استاندارد برای این دسته از محصولات تبدیل میکند. قطر داخلی دهانه گردن تزریقی ±۰.۰۵ میلیمتر است - مشخصه ای که قالبگیری بادی اکستروژن نمیتواند به طور قابل اعتمادی به آن دست یابد.
ویالهای کوچک آرایشی و بطریهای غلتکی
نمونههای عطر، بطریهای غلتکی، ظروف بالم لب و ویالهای کوچک سرم. IBM این محصولات را با سطوح بدنه صاف، بدون برقزدگی و سازگاری دقیق با درب تولید میکند. HDPE، PP یا PC در حجمهای ۵ تا ۱۰۰ میلیلیتر که در آنها دقت ابعادی و دقت درببندی بیش از وضوح نوری یا عملکرد ممانعت از گاز اهمیت دارد.
ویالهای معرفهای تشخیصی و مواد شیمیایی تخصصی
ویالهای معرفهای تشخیصی، بطریهای محلول لنز تماسی، ظروف دارویی دامپزشکی و ویالهای شیمیایی تخصصی. IBM در HDPE یا PP ظروف مقاوم در برابر مواد شیمیایی با ورود اکسیژن کنترلشده تولید میکند که برای فرمولاسیونهای حساس مناسب است، جایی که جهتگیری دومحوری هیچ الزام اضافی نسبت به PP یا HDPE آمورف ایجاد نمیکند.

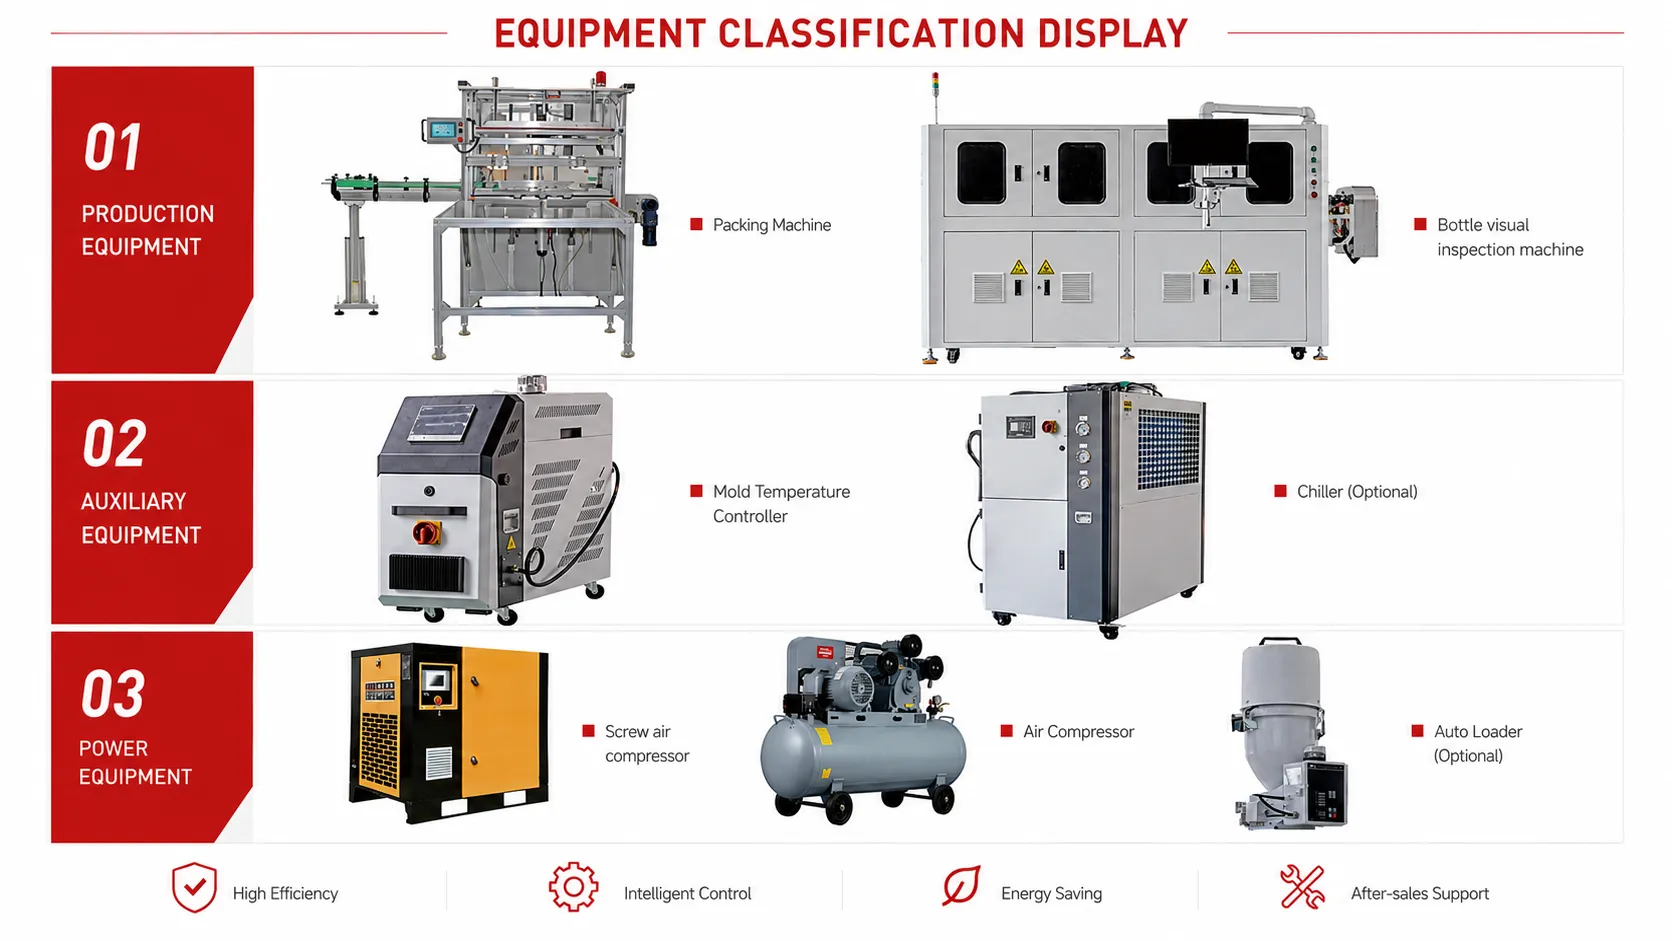
تجهیزات کمکی IBM
مشخصات صحیح تجهیزات کمکی به اندازه خود دستگاه IBM برای دستیابی به خروجی پایدار در سطح دارویی اهمیت دارد.
یک نصب کامل IBM به یک خشککن قیف رزین که متناسب با توان عملیاتی ساعتی دستگاه باشد، یک کنترلکننده دمای قالب (MTC) که مناطق دمایی مستقلی را برای قالبهای تزریقی و دمشی حفظ کند، یک چیلر که آب خنککننده را برای قالب دمشی در دمای ۸ تا ۱۵ درجه سانتیگراد فراهم کند، و یک سیستم انتقال مواد برای تغذیه رزین از انبار فله به قیف نیاز دارد. برای کاربردهای دارویی، میتوان یک محفظه رابط اتاق تمیز را روی ایستگاه تخلیه نصب کرد تا ظروف را تحت هوای تمیز با فشار مثبت دریافت کند.
در ادامه، یک سیستم شمارش و بستهبندی ظروف، تعداد صحیح ظروف در هر کیسه، جعبه یا سینی را تضمین میکند. سیستمهای بازرسی بصری میتوانند ابعاد ظروف را تأیید کرده و آلودگی را در خروجی 100% بررسی کنند. Ever-Power میتواند در مورد بسته کامل تجهیزات کمکی مناسب برای حجم تولید، مواد و کاربرد شما راهنمایی ارائه دهد.
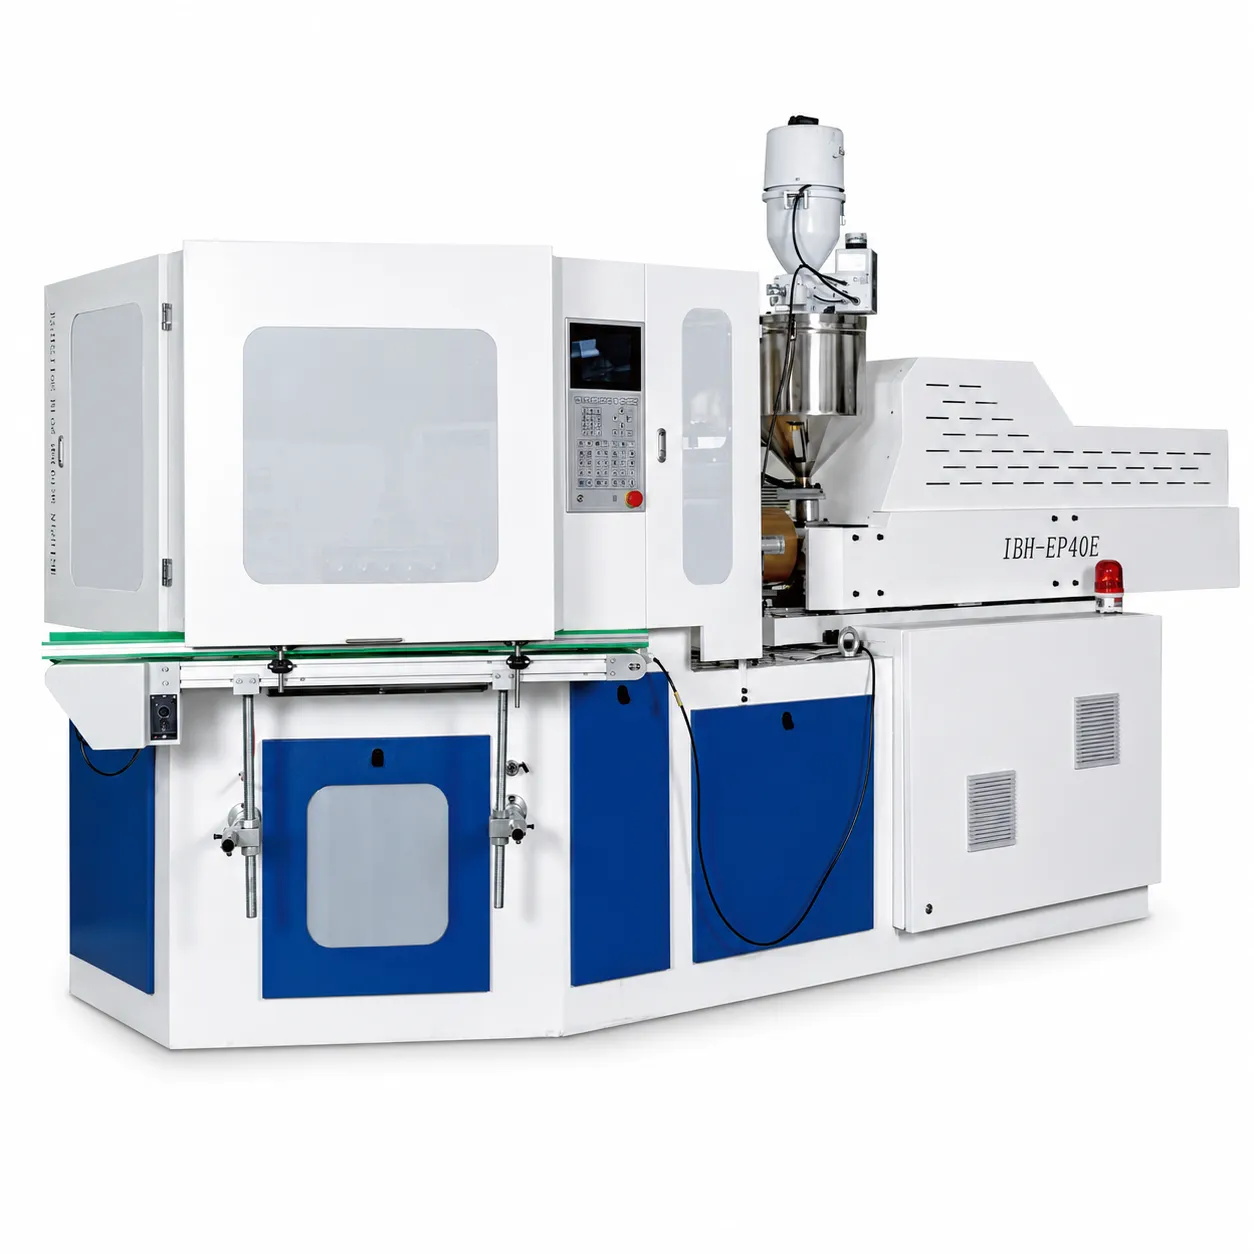
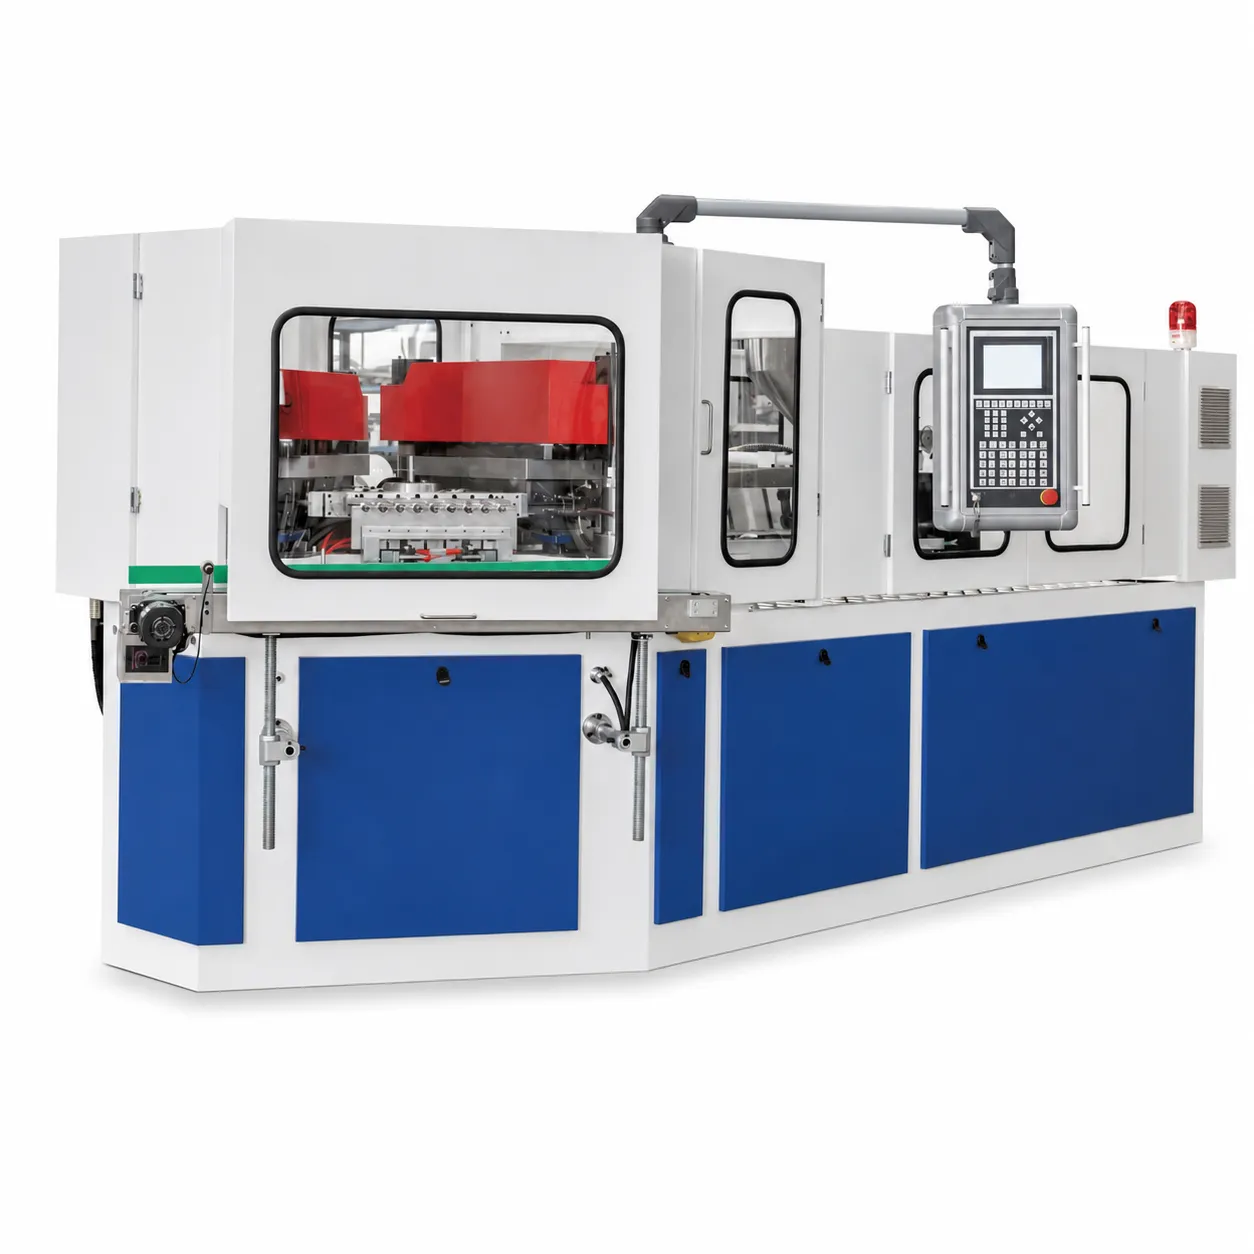
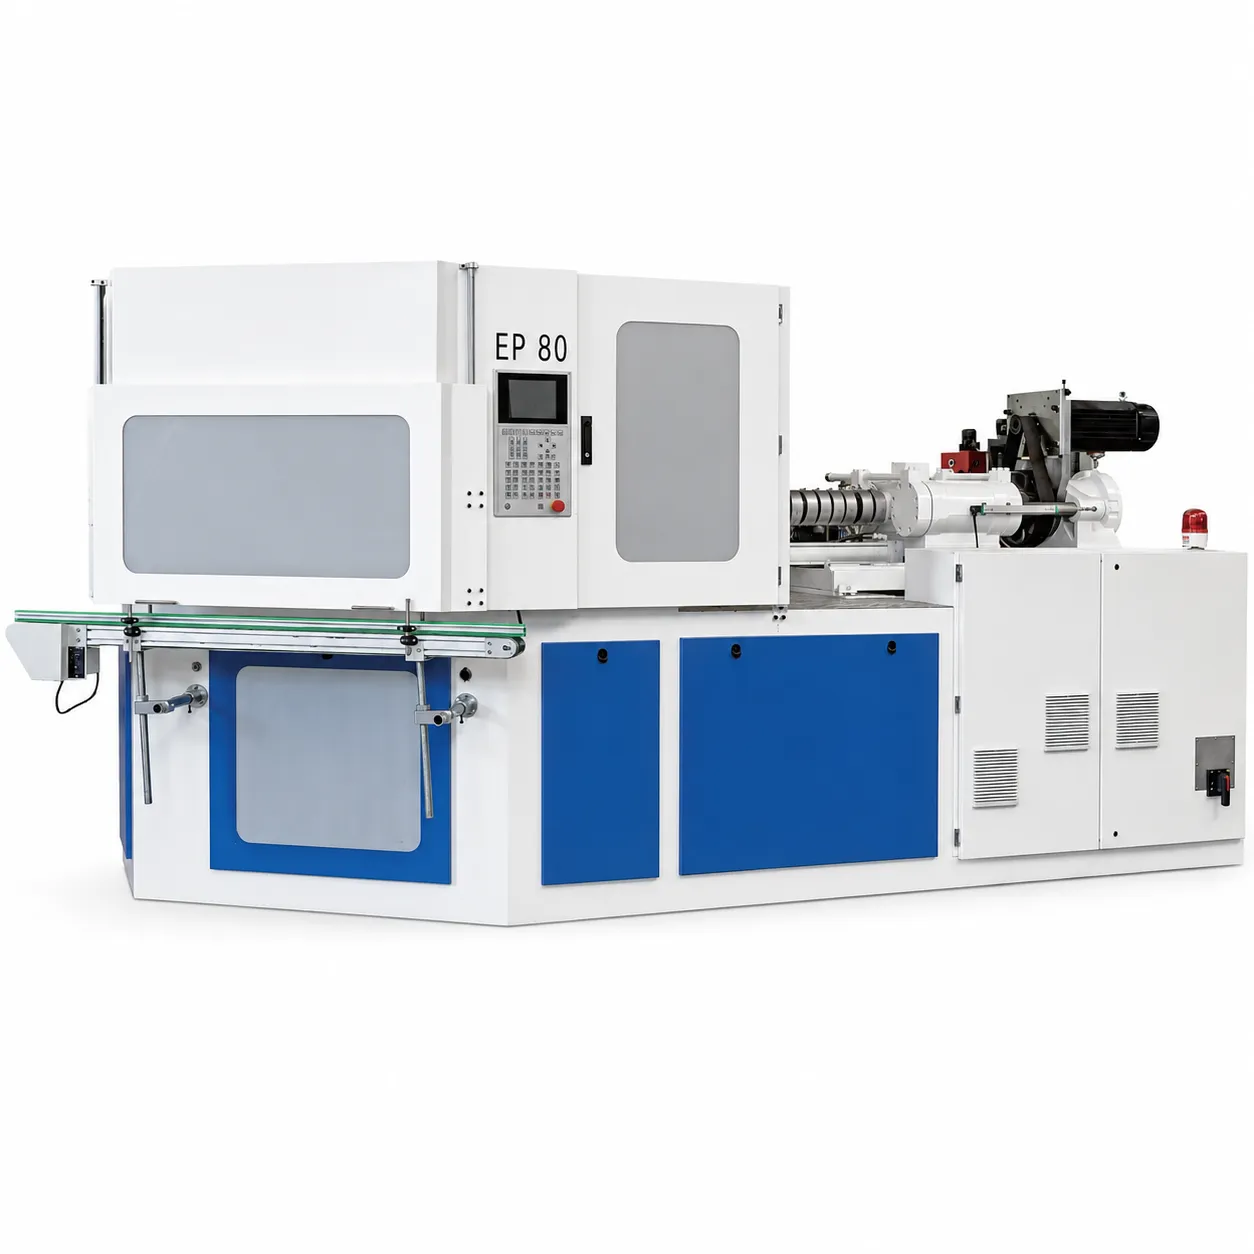
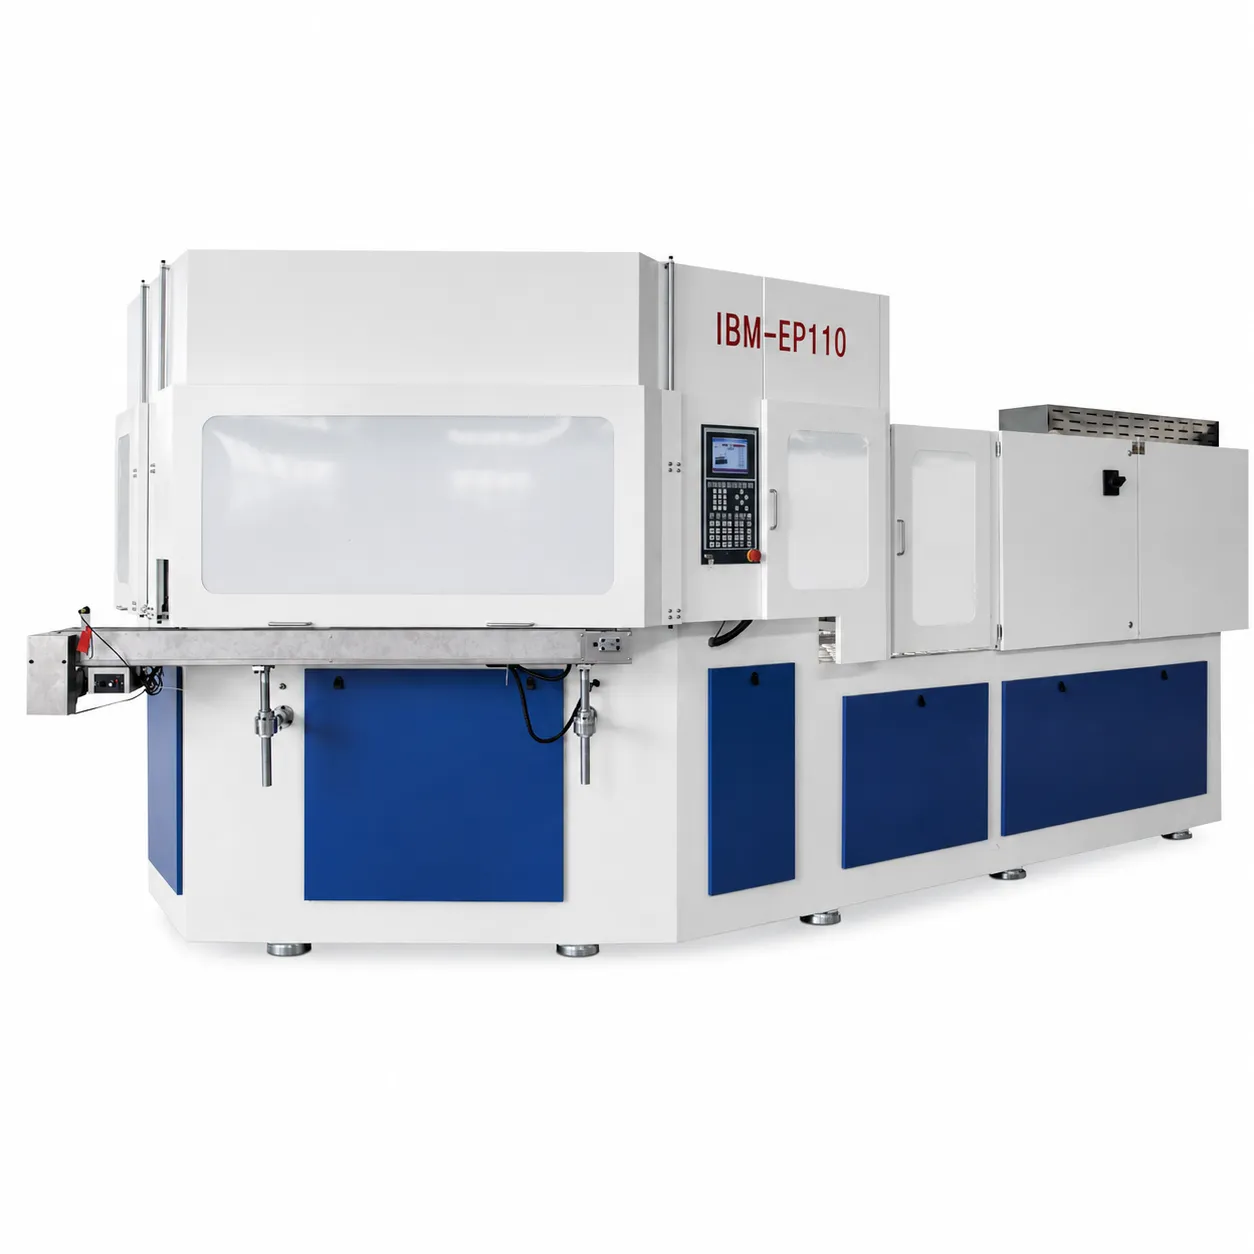
سری ماشینهای Ever-Power EP-IBM
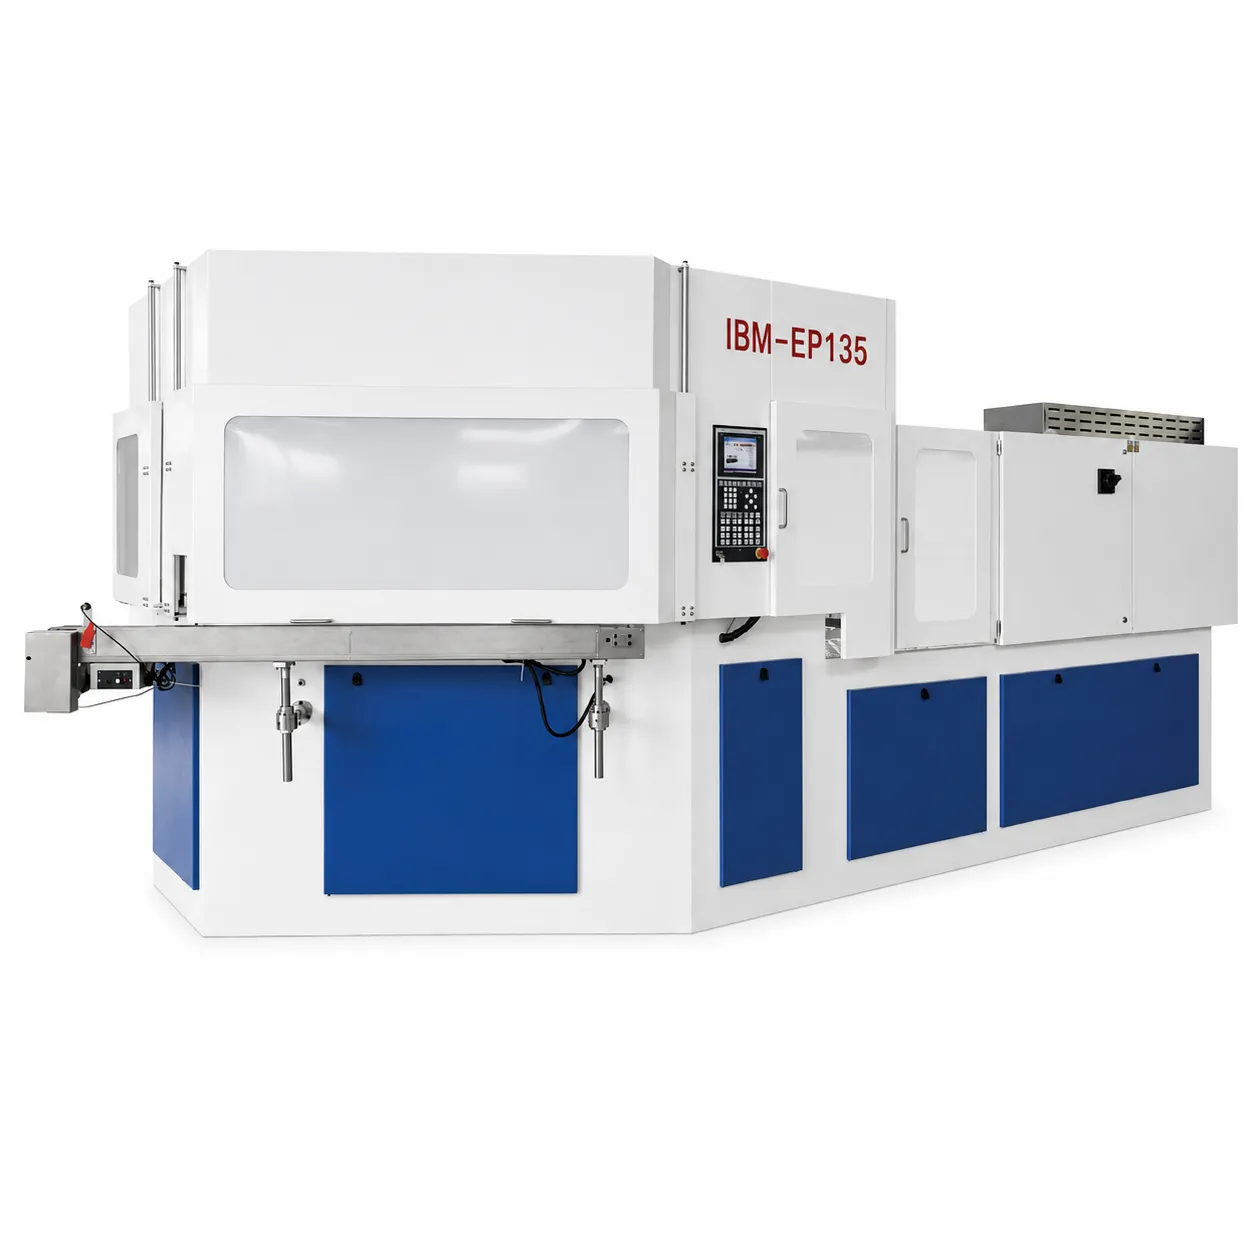
شش دستگاه IBM با پوشش نیروهای گیره از 40 کیلونیوتن تا 135 کیلونیوتن، به بستهبندی دارویی، آرایشی و شیمیایی تخصصی در بازارهای جهانی خدمات ارائه میدهند.

IBM یا ISBM: یک چارچوب تصمیمگیری عملی
از مشخصات کانتینر برای هدایت انتخاب فرآیند استفاده کنید - هرگز برعکس این اتفاق نیفتد
مطمئن نیستید که برنامه شما به IBM یا ISBM نیاز دارد؟
نقشه کانتینر، مشخصات مواد و حجم مورد نظر خود را برای ما ارسال کنید. مهندسان ما فرآیند صحیح، دستگاه مناسب از بین مدلهای IBM و ISBM ما را توصیه میکنند و قیمتگذاری مستقیم از کارخانه را ظرف ۴۸ ساعت - بدون هیچ هزینهای - ارائه میدهند.
سوالات متداول
مقایسههای فنی در این مقاله بر اساس تجربه مهندسی Ever-Power و دادههای توصیف فرآیند استاندارد صنعتی انجام شده است. توصیههای مربوط به مناسب بودن کاربرد، راهنمایی کلی هستند - کاربردهای خاص همیشه باید با نقشههای کانتینر و مشخصات مواد ارزیابی شوند. تماس [email protected] یا از ما دیدن کنید صفحه تماس برای مشاوره مهندسی ویژه کاربرد.


