
இன்ஜெக்ஷன் ப்ளோ மோல்டிங் (IBM) மற்றும் இன்ஜெக்ஷன் ஸ்ட்ரெட்ச் ப்ளோ மோல்டிங் (ISBM) ஆகிய இரண்டும், இன்ஜெக்ஷன் மோல்டிங்கில் தொடங்கும் ஒரே படிநிலை பிளாஸ்டிக் கொள்கலன் உற்பத்தி செயல்முறைகள் ஆகும். இவை இரண்டுமே, கொள்கலனின் உடற்பகுதியில் பிரிப்புக் கோடுகள் இல்லாமலும், துல்லியமான கழுத்துப் பகுதி நூலிழை வடிவவியலுடனும் கூடிய கொள்கலன்களை உருவாக்குகின்றன. இவை இரண்டுமே மருந்து, அழகுசாதனப் பொருட்கள் மற்றும் உணவுப் பொதியிடல் துறைகளில் பரவலாகப் பயன்படுத்தப்படுகின்றன. மேலும், அவற்றின் பெயர்களில் வெளிப்படையான ஒற்றுமை இருந்தாலும், அவை அடிப்படையில் வெவ்வேறு செயல்முறைகளாகும். அவை கட்டமைப்பு ரீதியாகவும் தோற்ற ரீதியாகவும் வேறுபட்ட கொள்கலன்களை உருவாக்குகின்றன — அவை வெவ்வேறு பயன்பாடுகள், வெவ்வேறு பொருட்கள் மற்றும் வெவ்வேறு உற்பத்திப் பொருளாதாரங்களுக்கு ஏற்றவையாக இருக்கின்றன.
இவ்விரண்டிற்கும் இடையிலான குழப்பம் புரிந்துகொள்ளக்கூடியதே. இவ்விரு செயல்முறைகளும் சில சமயங்களில் “ஒரே-படி ஊது வார்ப்பு” என்று குறிப்பிடப்படுகின்றன. இரண்டுமே சுழலும் நிலைய இயந்திரக் கட்டமைப்பைப் பயன்படுத்துகின்றன. இரண்டுமே ஒரு முன்வடிவத்தை உட்செலுத்தி, பின்னர் அதை ஒரு முடிக்கப்பட்ட கொள்கலனாக ஊதுகின்றன. உட்செலுத்துவதற்கும் ஊதுவதற்கும் இடையில் என்ன நடக்கிறது என்பதில்தான் முக்கியமான வேறுபாடு உள்ளது — மேலும் அந்த வேறுபாடு, தயாரிக்கப்படும் கொள்கலனின் இயற்பியல் பண்புகளில் ஆழமான விளைவுகளை ஏற்படுத்துகிறது.
இந்த வழிகாட்டி, IBM மற்றும் ISBM-க்கு இடையேயான பொறியியல் வேறுபாட்டை விளக்குகிறது, எந்தச் செயல்முறை எந்த வகையான கொள்கலனை உருவாக்குகிறது என்பதைத் தெளிவுபடுத்துகிறது, ஒவ்வொன்றும் சரியான தேர்வாக இருக்கும் பயன்பாடுகளை அடையாளம் காட்டுகிறது, மேலும் இவ்விரு தொழில்நுட்பங்களையும் உள்ளடக்கிய எவர்-பவர் இயந்திரத் தொடரை விவரிக்கிறது.
எல்லாவற்றையும் மாற்றும் அந்த ஒரு வித்தியாசம்
இரண்டு செயல்முறைகளிலும் முன்வடிவம் உட்செலுத்தப்பட்டு, ஒரு புட்டி ஊதப்படுகிறது. இதில் உள்ள வேறுபாடு என்னவென்றால், ஒரு நீட்சித் தண்டு பயன்படுத்தப்படுகிறதா இல்லையா என்பதுதான் — மேலும் அந்த ஒரு பொறியியல் முடிவே, முடிக்கப்பட்ட கொள்கலனைப் பற்றிய அனைத்தையும் தீர்மானிக்கிறது.
ஐபிஎம் செயல்முறை எவ்வாறு செயல்படுகிறது: படிநிலை வாரியாக
மூன்று நிலையங்களைக் கொண்ட ஐபிஎம் இயந்திரம், உட்செலுத்துதல், ஊதுதல் மற்றும் வெளியேற்றுதல் ஆகிய நிலைகளை ஒரே தொடர்ச்சியான சுழற்சியில் மேற்கொள்கிறது.
நிலையம் 1-இல், முன்வடிவத்தை உருவாக்குவதற்காக, உருகிய பிசின் ஒரு துல்லியமான மையத்தண்டைச் சுற்றி உட்செலுத்தப்படுகிறது. இந்த மையத்தண்டு, கொள்கலனின் கழுத்தின் உள் துளையை வரையறுத்து, வெளியேற்றும் ஊது அச்சினால் ஈடு செய்ய முடியாத மூடும் இழையின் துல்லியத்திற்கு உத்தரவாதம் அளிக்கிறது. நிலையம் 2-இல், வெப்பச் செயல்பாடுள்ள முன்வடிவத்தைத் தாங்கியிருக்கும் மையத்தண்டு, ஊது அச்சுக் குழிக்குள் நகர்கிறது. மையத்தண்டு வழியாக அழுத்தப்பட்ட காற்று செலுத்தப்பட்டு, குளிர்விக்கப்பட்ட ஊது அச்சுப் பரப்பிற்கு எதிராக முன்வடிவத்தை ஊதி, முடிக்கப்பட்ட கொள்கலனை உருவாக்குகிறது. நிலையம் 3-இல், மையத்தண்டு பின்வாங்கி, முடிக்கப்பட்ட கொள்கலன் ஒரு பிரிப்பான் தட்டு மூலம் வெளியேற்றப்படுகிறது. இந்த மூன்று செயல்பாடுகளும் ஒவ்வொரு இயந்திர சுழற்சியிலும் ஒரே நேரத்தில் நிகழ்கின்றன.
ஊதுதல் நிலையத்திற்கு மாற்றப்படும் செயல்முறை முழுவதும், மையத்தண்டு முன்வடிவத்திற்கு உள்ளேயே நிலைத்திருக்கிறது. இது உள் கழுத்து வடிவவியலைப் பராமரிப்பதோடு, ஊதுதலின் போது ஒரு அச்சு வார்ப்பாகவும் செயல்படுகிறது. இந்தத் தொடர்ச்சியான மையத்தண்டுத் தொடர்பே, அனைத்து எக்ஸ்ட்ரூஷன் அடிப்படையிலான ஊது அச்சு வார்ப்பு மாற்றுகளுடன் ஒப்பிடும்போது, IBM கொள்கலன்களில் உள் பிளவுக்கோடு இல்லாததற்கும், தொடர்ந்து உயர்ந்த கழுத்து இழைத் துல்லியம் இருப்பதற்கும் பொறியியல் காரணமாகும்.

ஐபிஎம் உற்பத்தி வரிசைக் கூறுகள்
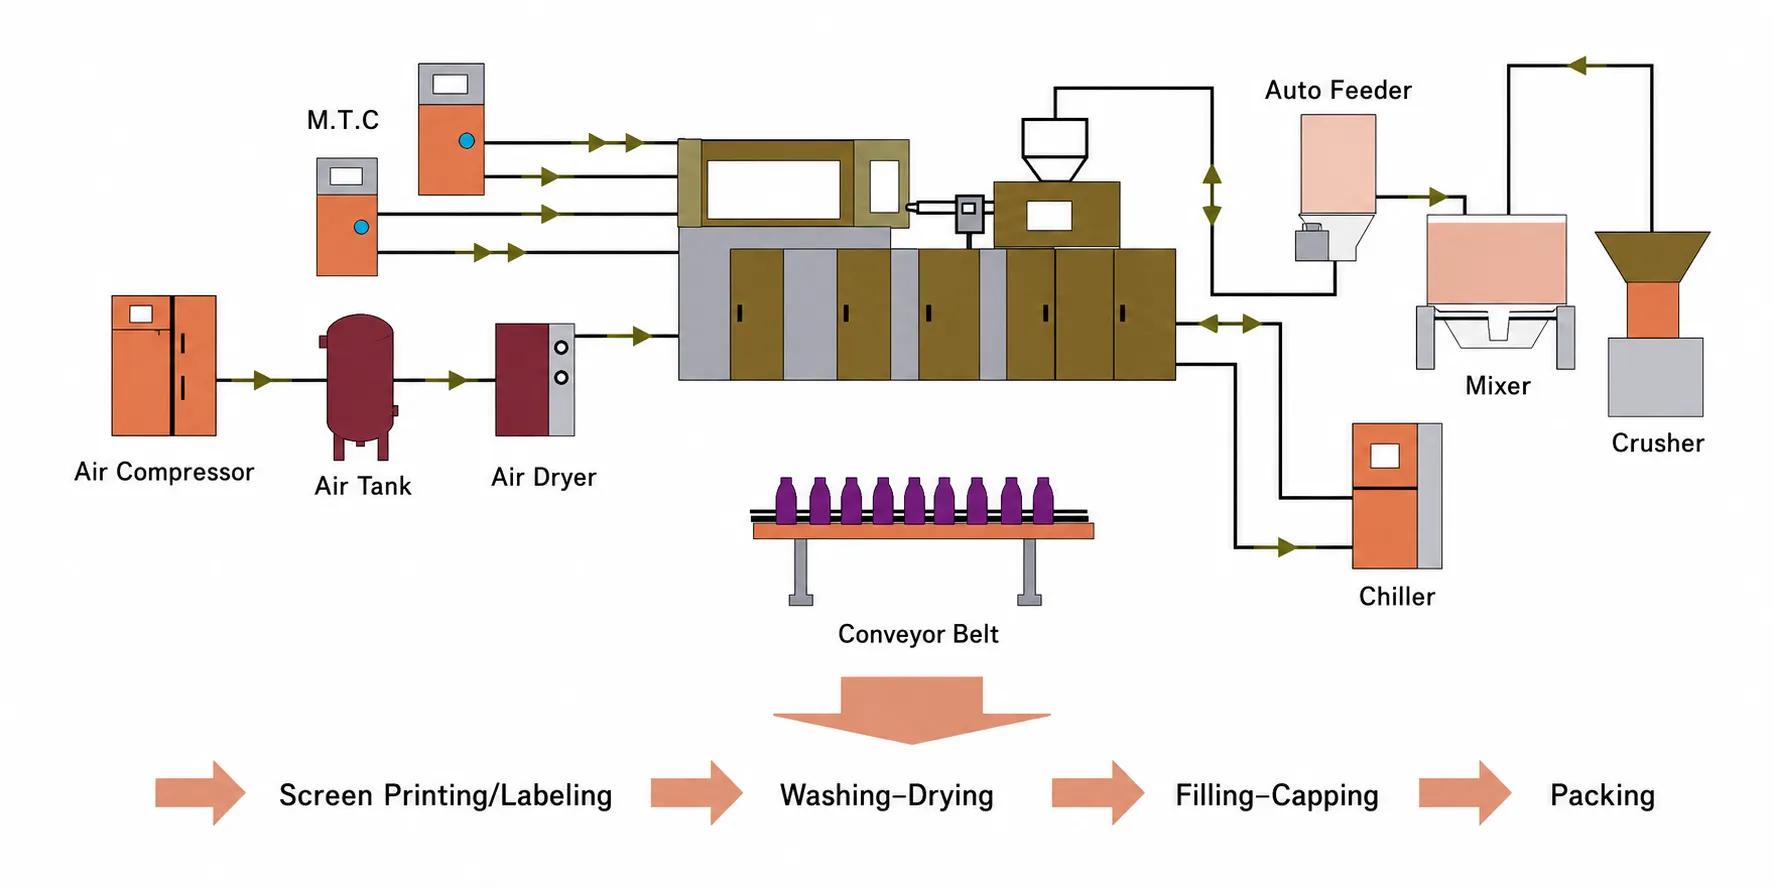
ஒரு முழுமையான IBM உற்பத்தி வரிசையானது, மைய இயந்திரத்தைச் சுற்றி பல மேல்நிலை மற்றும் கீழ்நிலைக் கூறுகளை ஒருங்கிணைக்கிறது.
ஐபிஎம் இயந்திரமே மையக் கூறாக இருந்தாலும், சீரான மருந்துத் தர வெளியீட்டிற்கு, அதைச் சுற்றியுள்ள உற்பத்தி வரிசை சரியாகக் குறிப்பிடப்பட வேண்டும். உற்பத்திக்கு முன்பாக, ஒரு ஹாப்பர் உலர்த்தி, ரெசினில் உள்ள எஞ்சிய ஈரப்பதத்தை ஒவ்வொரு பொருளுக்கும் தேவையான அளவிற்கு நீக்குகிறது — PP-க்கு பொதுவாக 80 டிகிரி செல்சியஸ் வெப்பநிலையில் 2 முதல் 4 மணி நேரம் தேவைப்படுகிறது, அதே சமயம் அதிக ஈரப்பதம் உறிஞ்சும் தன்மை கொண்ட பொருட்களுக்கு மிகவும் கட்டுப்படுத்தப்பட்ட உலர்த்தும் நெறிமுறைகள் தேவைப்படுகின்றன. ஒரு அச்சு வெப்பநிலை கட்டுப்படுத்தி, ஊது அச்சு குழியை ஒரு சீரான மேற்பரப்பு வெப்பநிலையில் பராமரித்து, நீண்ட உற்பத்திச் சுழற்சிகளின் போது மீண்டும் மீண்டும் ஒரே மாதிரியான கொள்கலன் வடிவத்தை உறுதி செய்கிறது.
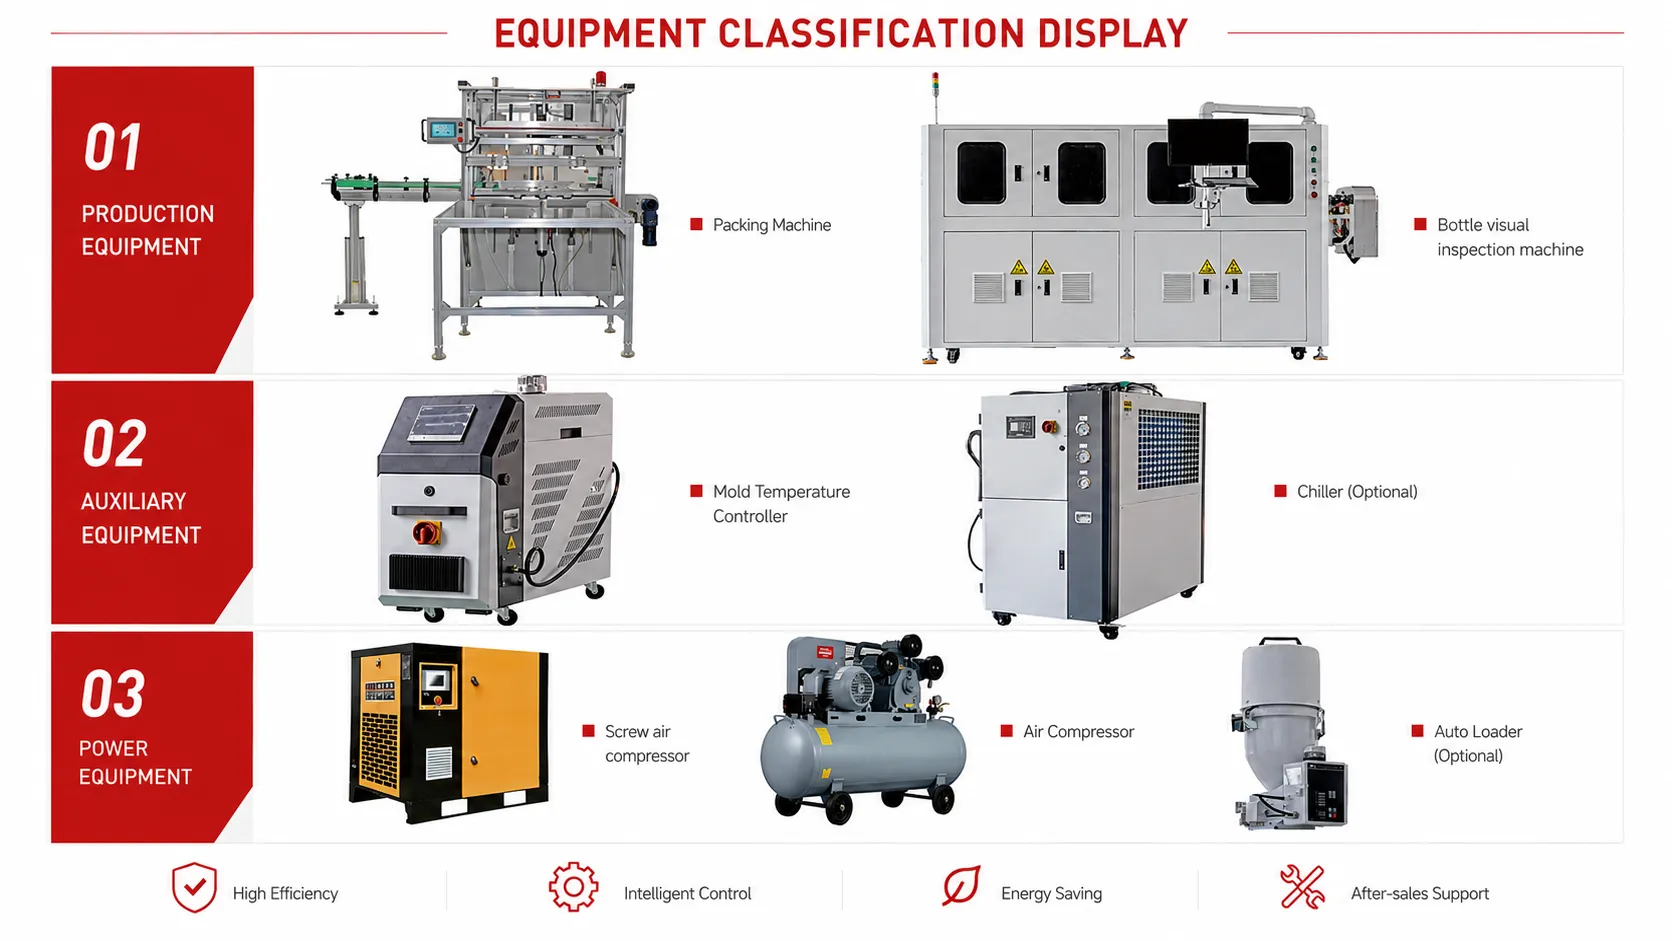
கீழ்நிலையில், ஒரு கன்வேயர் அமைப்பு முடிக்கப்பட்ட கொள்கலன்களை ஆய்வு, எண்ணுதல் மற்றும் பேக்கேஜிங் நிலையங்களுக்கு மாற்றுகிறது. மருந்து உற்பத்தியைப் பொறுத்தவரை, பேக்கிங் செய்வதற்கு முன், இன்-லைன் விஷன் இன்ஸ்பெக்ஷன் அமைப்புகள் கொள்கலனின் பரிமாணங்களைச் சரிபார்த்து, மாசுபட்டுள்ளதா என ஆய்வு செய்து, மூடி சரியாகப் பொருந்துகிறதா என்பதை உறுதி செய்கின்றன. முழுமையான உற்பத்தி வரிசை அமைப்புகள் மற்றும் எந்தவொரு IBM இயந்திர மாடலுடனும் துணை உபகரணங்களை ஒருங்கிணைப்பது குறித்து எவர்-பவர் ஆலோசனை வழங்க முடியும்.
IBM மற்றும் ISBM: கண்டெய்னர் பண்பு ஒப்பீடு
இயற்பியல் பண்பு வேறுபாடுகள் அளவிடக்கூடியவை, குறிப்பிடத்தக்கவை, மற்றும் பேக்கேஜிங் விவரக்குறிப்பு முடிவுகளுக்கு நேரடியாகத் தொடர்புடையவை.
PET-ஐ உட்செலுத்தி, நீட்டாமல் குளிர்விக்கும்போது, அதன் மூலக்கூறு சங்கிலிகள் ஒரு ஒழுங்கற்ற, படிகமற்ற அமைப்பில் திடமாகின்றன. கொள்கலனின் சுவர் ஒப்பீட்டளவில் பலவீனமாகவும், சற்றே மங்கலாகவும், மிதமான வாயுத் தடுப்புச் செயல்திறனையும் கொண்டுள்ளது. இதுவே IBM கொள்கலன் ஆகும். PET-ஐ உட்செலுத்தி, அதன் கண்ணாடி நிலைமாற்ற வெப்பநிலைக்கு மேலே இருக்கும்போதே நீட்டி ஊதும்போது, நீட்டுதலின் இயந்திர ஆற்றலானது நீண்ட பாலிமர் சங்கிலி மூலக்கூறுகளை அச்சு மற்றும் வளையத் திசைகள் இரண்டிலும் ஒரே நேரத்தில் சீரமைக்கச் செய்கிறது. இவ்வாறு சீரமைக்கப்பட்ட சங்கிலிகள், படிகமற்ற அமைப்பை விட அடிப்படையில் வலிமையான ஒரு பகுதி-படிக அமைப்பை உருவாக்குகின்றன.
இந்த மூலக்கூறு வேறுபாட்டின் நடைமுறை விளைவானது, கொள்கலன்களைத் தீர்மானிக்க பேக்கேஜிங் பொறியாளர்கள் பயன்படுத்தும் ஒவ்வொரு செயல்திறன் அளவீட்டிலும் காணப்படுகிறது — சமமான சுவர் தடிமன் மற்றும் ரெசின் எடை கொண்ட IBM கொள்கலன்களுடன் ஒப்பிடும்போது, இரு அச்சுகளில் அமைக்கப்பட்ட ISBM கொள்கலன்களில் இழுவிசை வலிமை, மேல்-சுமை வலிமை, வீழ்ச்சி தாக்க எதிர்ப்பு, ஆக்சிஜன் தடுப்பு மற்றும் ஒளியியல் தெளிவு ஆகிய அனைத்தும் சிறந்து விளங்குகின்றன.
ஐபிஎம் அச்சு வடிவமைப்பு மற்றும் பண்புகள்
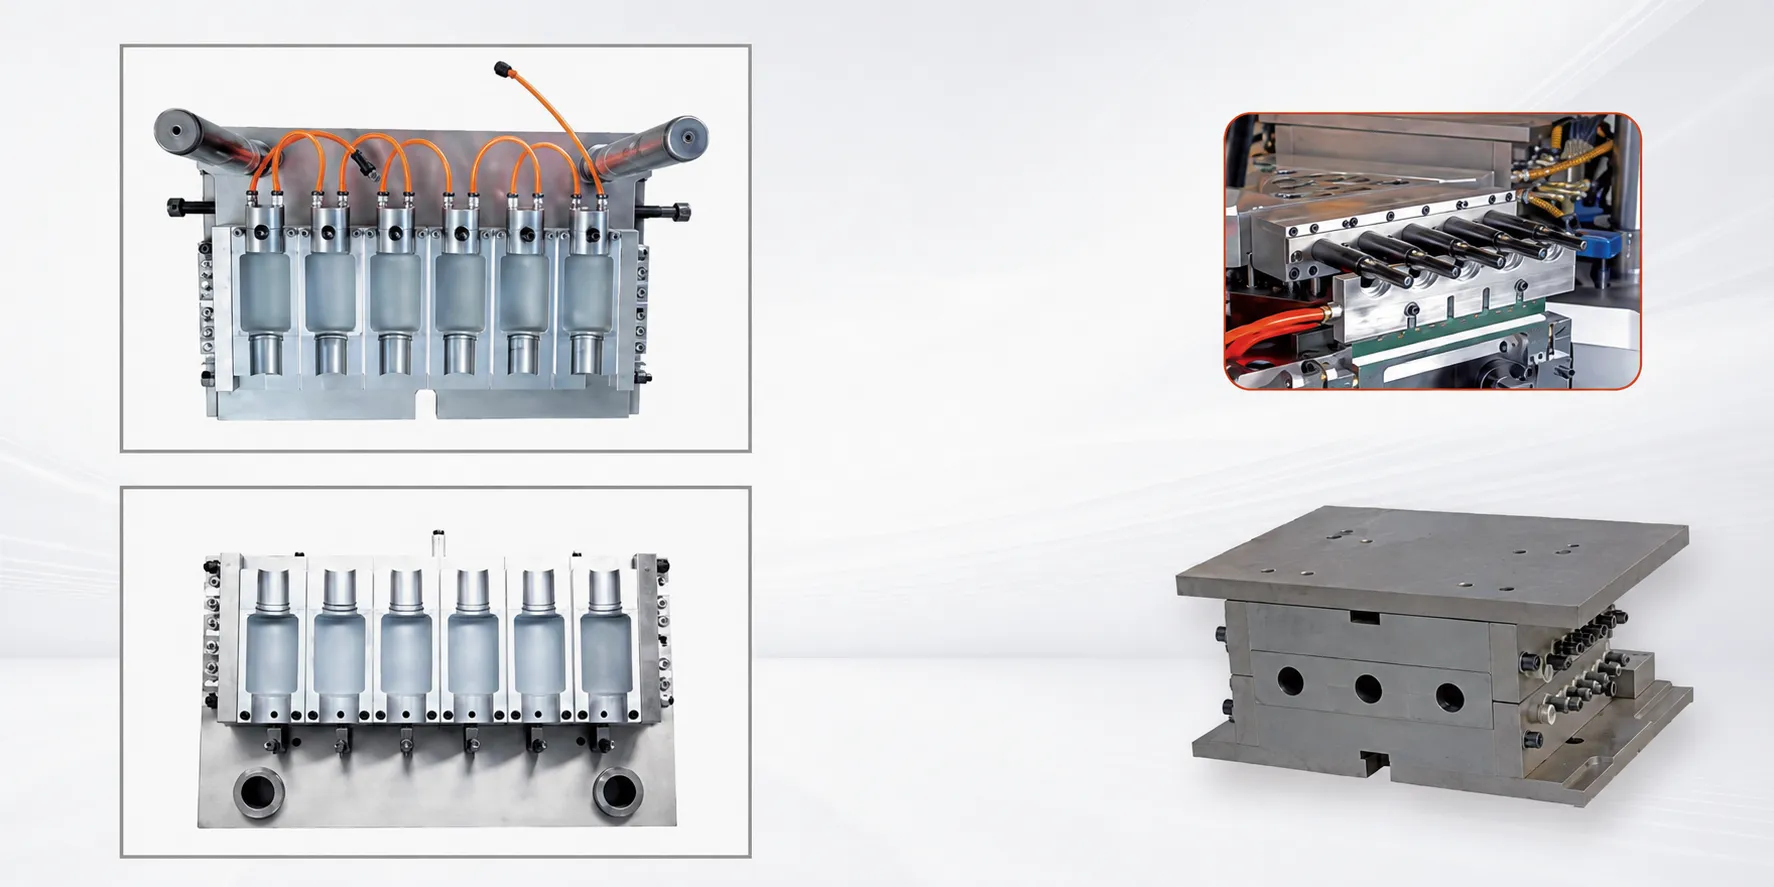
ஐபிஎம் அச்சுத் தொகுப்பானது, உட்செலுத்து அச்சு, ஊது அச்சு மற்றும் மையத் தண்டு ஆகிய மூன்று கூறுகளைக் கொண்டுள்ளது; இவை துல்லியமான பரிமாண ஒத்திசைவுடன் செயல்பட வேண்டும்.
ஊசி வார்ப்பு குழிவானது முன்வடிவத்தின் வெளிப்புற வடிவவியலையும், மிக முக்கியமாக, முடிக்கப்பட்ட கொள்கலனின் முழுமையான கழுத்து நூல் அமைப்பையும் வரையறுக்கிறது. கழுத்து நூலானது ஊது வார்ப்பின் மூலம் அல்லாமல், ஊசி வார்ப்பு மூலம் உருவாக்கப்படுவதால், IBM கொள்கலன்கள், பிதுக்கல் ஊது வார்ப்பில் சாத்தியமில்லாத கழுத்து நூல் சகிப்புத்தன்மைகளை அடைகின்றன — பொதுவாக நூல் பிட்ச் விட்டத்தில் ±0.05 மிமீ வரம்பிற்குள் இவை பராமரிக்கப்படுகின்றன.
மையத்தண்டு என்பது கழுத்தின் உள் துளையை வரையறுக்கும் ஒரு துல்லியமான அச்சு ஆகும். அதன் விட்டமும் மேற்பரப்புப் பூச்சும் மூடியின் காற்றுப்புகா செயல்திறனைத் தீர்மானிக்கின்றன. மையத்தண்டின் மூலப்பொருள் பொதுவாக H13 கருவி எஃகினால் ஆனது. உட்செலுத்தும் வெப்பநிலையில் மீண்டும் மீண்டும் ரெசின் தொடர்பு ஏற்படுவதால் உண்டாகும் உராய்வுத் தேய்மானத்தைத் தடுப்பதற்காக, இதற்கு நைட்ரைடிங் மேற்பரப்புப் பூச்சு செய்யப்படுகிறது.
ஊது அச்சு, கொள்கலனின் வெளிப்புற உடற்பகுதியின் வடிவத்தை வரையறுக்கிறது. உட்செலுத்து அழுத்தத்திற்குப் பதிலாகக் காற்று அழுத்தத்தால் உடற்பகுதி உருவாக்கப்படுவதால், ஊது அச்சுப் பொருட்கள், உட்செலுத்து அச்சு எஃகுகளை விடக் குறைந்த வெப்பத் தேவைகளைக் கொண்டிருக்கக்கூடும். எவர்-பவர் நிறுவனம், IBM அச்சுத் தொகுப்புகளைத் தனது நிறுவனத்திலேயே வடிவமைத்துத் தயாரிக்கிறது; மேலும், அனைத்து EP-IBM இயந்திரத் தளங்களிலும் முழுமையான இணக்கத்தன்மைக்கு உத்தரவாதம் அளிக்கிறது.
ஐபிஎம் பயன்பாடுகள்: செயல்முறை சிறந்து விளங்கும் இடம்
ஐபிஎம்-இன் ஊசி மூலம் வடிவமைக்கப்பட்ட கழுத்துப் பகுதியின் துல்லியம், பிளவுக் கோடுகளற்ற அமைப்பு மற்றும் அதிக குழிவுறுதல் ஆகியவற்றின் ஒருங்கிணைப்பு, சிறிய மருந்து மற்றும் அழகுசாதனப் பொருட்கள் கொள்கலன்களுக்கான முதன்மைச் செயல்முறையாக அதனை ஆக்குகிறது.
மருந்து கண் சொட்டு மருந்து மற்றும் நாசி தெளிப்பு பாட்டில்கள்
குறைந்த கொள்ளளவு (1 முதல் 30 மிலி), முனை அல்லது பம்ப் பொருத்துதலுக்குத் தேவைப்படும் மிகத் துல்லியமான கழுத்துப் பகுதி வடிவமைப்பு, PP அல்லது LDPE மூலப்பொருள், அதிக எண்ணிக்கையிலான குழிகள். அதிக குழியாக்கத்துடன், பிளவுக் கோடு ஏதுமின்றி சீரான சிறிய கொள்கலன்களை உற்பத்தி செய்யும் IBM-இன் திறன், இவ்வகைக்கான ஒரு தரமான மருந்து உற்பத்திச் செயல்முறையாக இதை ஆக்குகிறது. ஊசி மூலம் வடிவமைக்கப்பட்ட கழுத்துப் பகுதியின் உள்விட்டம் ±0.05 மிமீ துல்லியத்தைக் கொண்டுள்ளது — இது எக்ஸ்ட்ரூஷன் ப்ளோ மோல்டிங்கால் நம்பகத்தன்மையுடன் அடைய முடியாத ஒரு விவரக்குறிப்பாகும்.
சிறிய அழகுசாதனக் குப்பிகள் மற்றும் ரோலர் பால் பாட்டில்கள்
வாசனைத் திரவிய மாதிரிகள், ரோலர் பால் பாட்டில்கள், லிப் பாம் கொள்கலன்கள் மற்றும் சிறிய சீரம் குப்பிகள். IBM இவற்றை மென்மையான மேற்பரப்புகள், பிசிறுகள் இன்றி, மற்றும் துல்லியமான மூடிப் பொருத்தத்துடன் தயாரிக்கிறது. ஒளியியல் தெளிவு அல்லது வாயுத் தடுப்புச் செயல்திறனை விட பரிமாணத் துல்லியம் மற்றும் மூடியின் நேர்த்திக்கு அதிக முக்கியத்துவம் உள்ள 5 முதல் 100 மில்லி கொள்ளளவுகளில் HDPE, PP, அல்லது PC கொண்டு இவை தயாரிக்கப்படுகின்றன.
நோயறிதல் வினைப்பொருள் மற்றும் சிறப்பு இரசாயனக் குப்பிகள்
நோயறிதல் வினைப்பொருள் குப்பிகள், காண்டாக்ட் லென்ஸ் கரைசல் புட்டிகள், கால்நடை மருந்து கொள்கலன்கள், மற்றும் சிறப்பு இரசாயனக் குப்பிகள். HDPE அல்லது PP-இல் தயாரிக்கப்படும் IBM, இரசாயன எதிர்ப்புத் திறன் கொண்ட மற்றும் கட்டுப்படுத்தப்பட்ட ஆக்சிஜன் உட்புகுதல் கொண்ட கொள்கலன்களை உருவாக்குகிறது. இவை, உருவமற்ற PP அல்லது HDPE-ஐ விட இரு அச்ச நோக்குநிலையில் கூடுதல் தேவை இல்லாத உணர்திறன் மிக்க மருந்துக் கலவைகளுக்கு ஏற்றவை.

ஐபிஎம் துணை உபகரணங்கள்
சீரான மருந்துத் தர வெளியீட்டை அடைவதற்கு, IBM இயந்திரத்தைப் போலவே சரியான துணை உபகரண விவரக்குறிப்பும் முக்கியமானது.
ஒரு முழுமையான IBM நிறுவலுக்கு, இயந்திரத்தின் மணிநேர உற்பத்தித் திறனுக்கு ஏற்ற அளவிலான ஒரு ரெசின் ஹாப்பர் உலர்த்தி, உட்செலுத்து மற்றும் ஊது அச்சுகளுக்குத் தனித்தனி வெப்பநிலை மண்டலங்களைப் பராமரிக்கும் ஒரு அச்சு வெப்பநிலை கட்டுப்படுத்தி (MTC), ஊது அச்சுக்கு 8 முதல் 15 டிகிரி செல்சியஸ் வெப்பநிலையில் குளிர்விக்கும் நீரை வழங்கும் ஒரு குளிரூட்டி, மற்றும் மொத்த சேமிப்பகத்திலிருந்து ஹாப்பருக்கு ரெசினை வழங்குவதற்கான ஒரு பொருள் கடத்தும் அமைப்பு ஆகியவை தேவைப்படுகின்றன. மருந்துத் துறைப் பயன்பாடுகளுக்கு, நேர்மறை அழுத்தத்திலான சுத்தமான காற்றின் கீழ் கொள்கலன்களைப் பெறுவதற்காக, வெளியேற்றும் நிலையத்தின் மீது ஒரு தூய்மையறை இடைமுக உறை பொருத்தப்படலாம்.
கீழ்நிலையில், ஒரு கொள்கலன் எண்ணும் மற்றும் பொதியிடும் அமைப்பு, ஒவ்வொரு பை, பெட்டி அல்லது தட்டிலும் சரியான எண்ணிக்கையிலான கொள்கலன்கள் இருப்பதை உறுதி செய்கிறது. பார்வை ஆய்வு அமைப்புகள், கொள்கலனின் பரிமாணங்களைச் சரிபார்த்து, உற்பத்தி செய்யப்படும் 100%-இல் உள்ள மாசுபடுதலையும் கண்டறியும் திறன் கொண்டவை. உங்கள் உற்பத்தி அளவு, மூலப்பொருள் மற்றும் பயன்பாட்டிற்குப் பொருத்தமான முழுமையான துணை உபகரணத் தொகுப்பு குறித்து எவர்-பவர் நிறுவனம் வழிகாட்டுதலை வழங்க முடியும்.
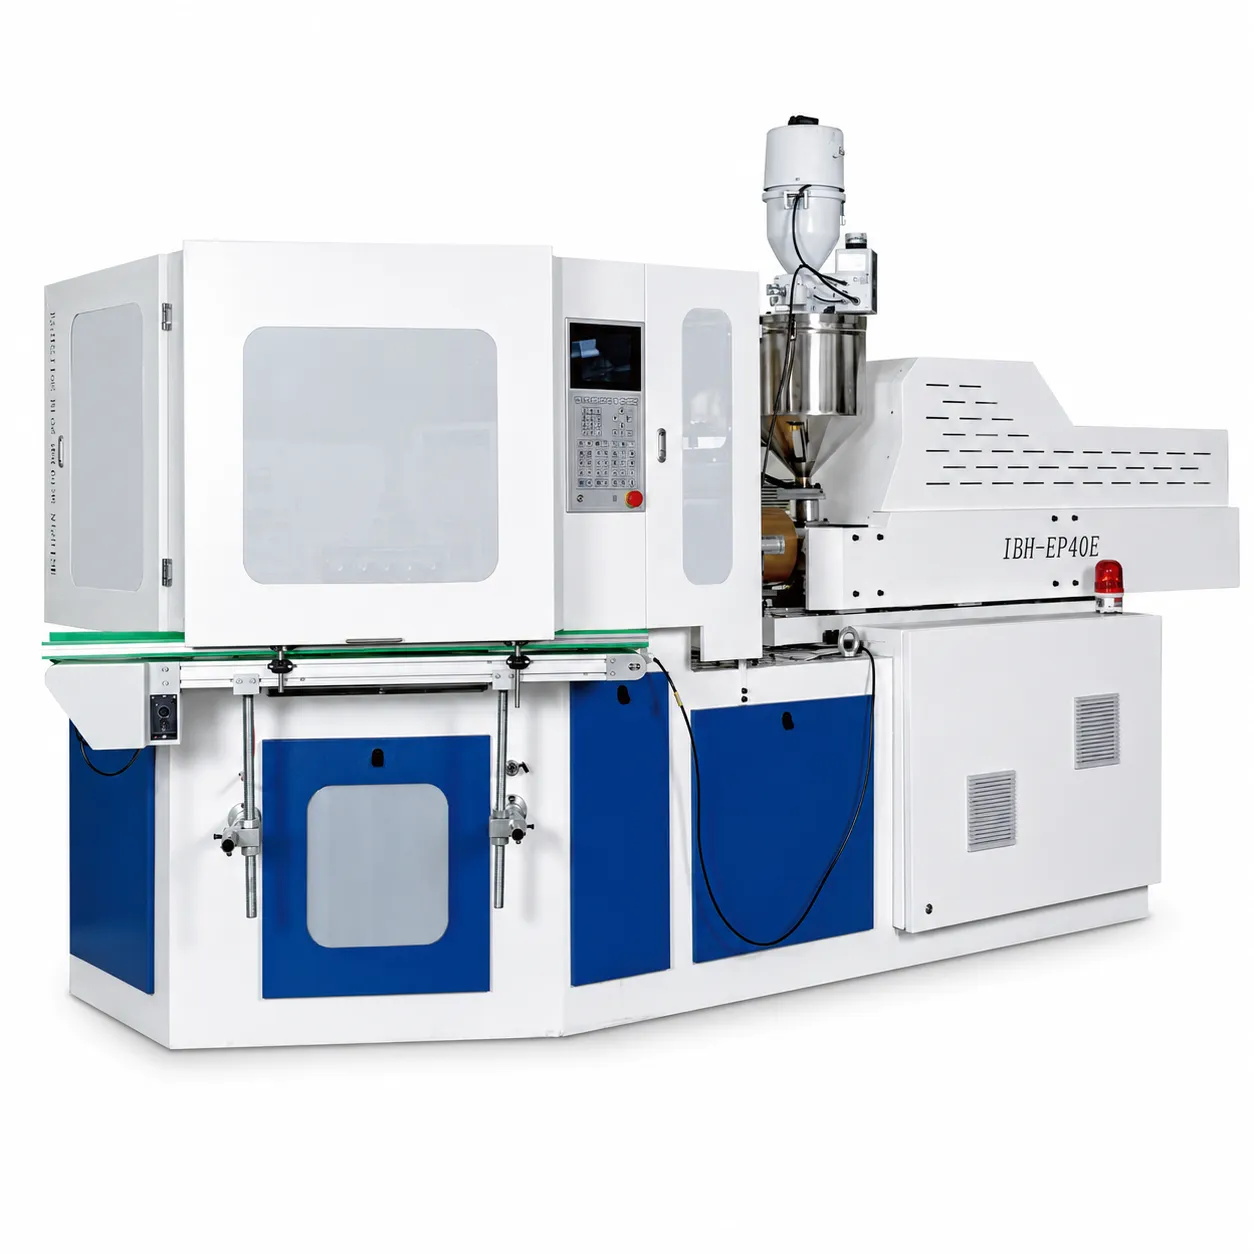
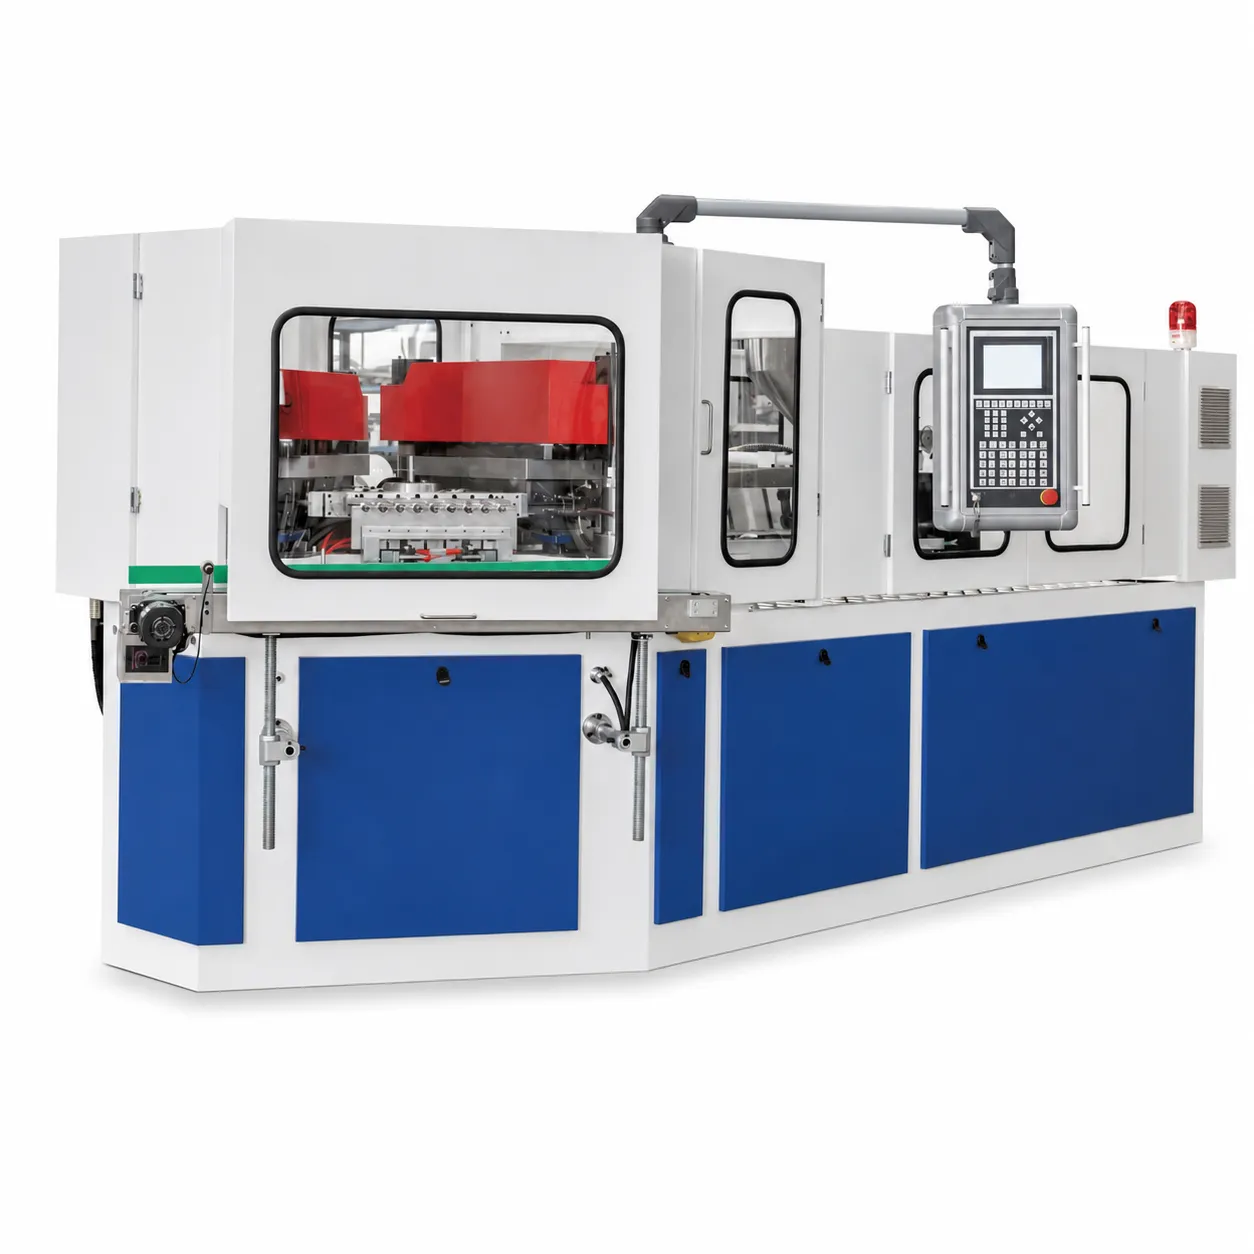
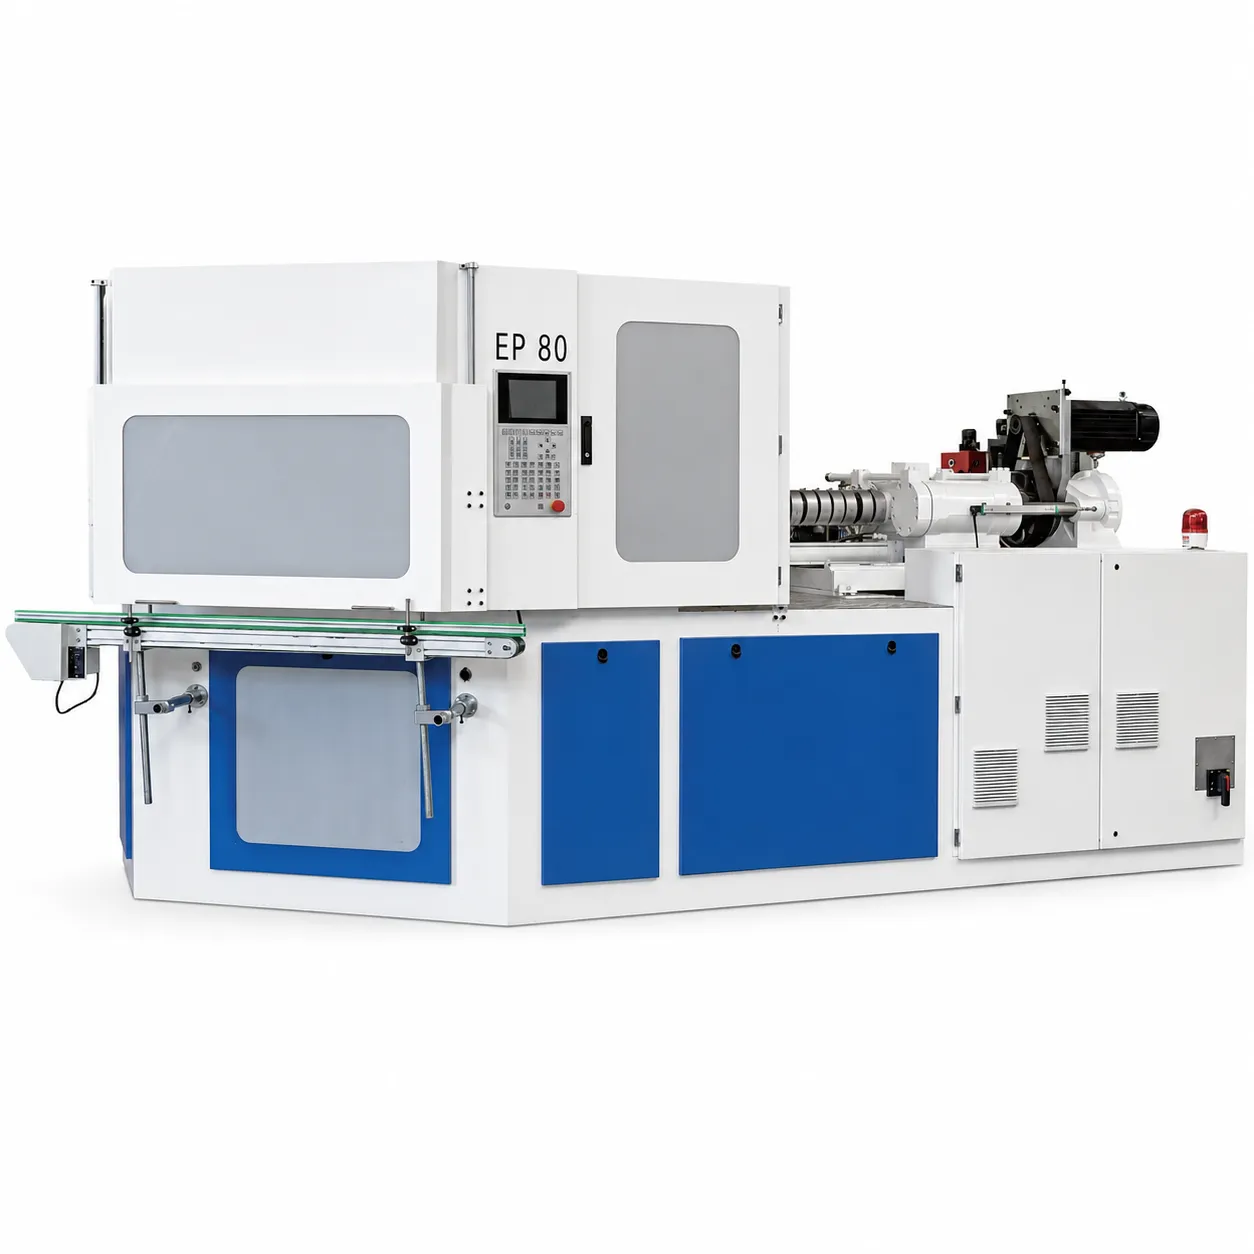
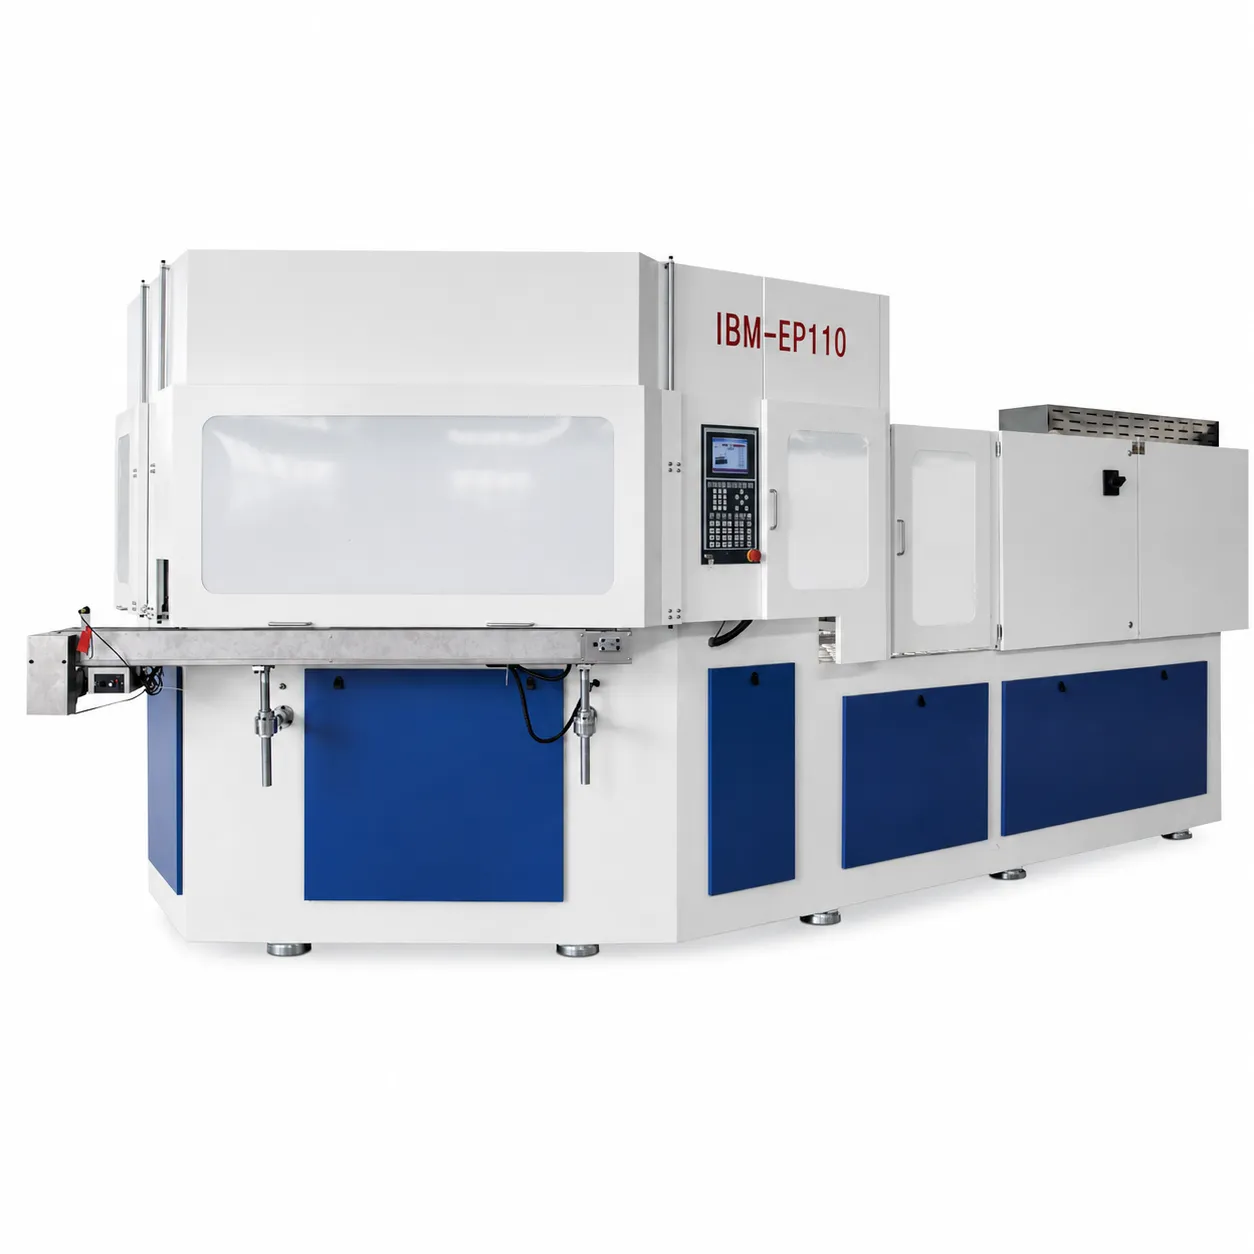
எவர்-பவர் EP-IBM இயந்திரத் தொடர்
40 KN முதல் 135 KN வரையிலான இறுக்கும் விசைகளைக் கையாளும் ஆறு IBM இயந்திரங்கள், உலகளாவிய சந்தைகளில் மருந்து, அழகுசாதனப் பொருட்கள் மற்றும் சிறப்பு இரசாயன பேக்கேஜிங் துறைகளுக்குச் சேவை செய்கின்றன.

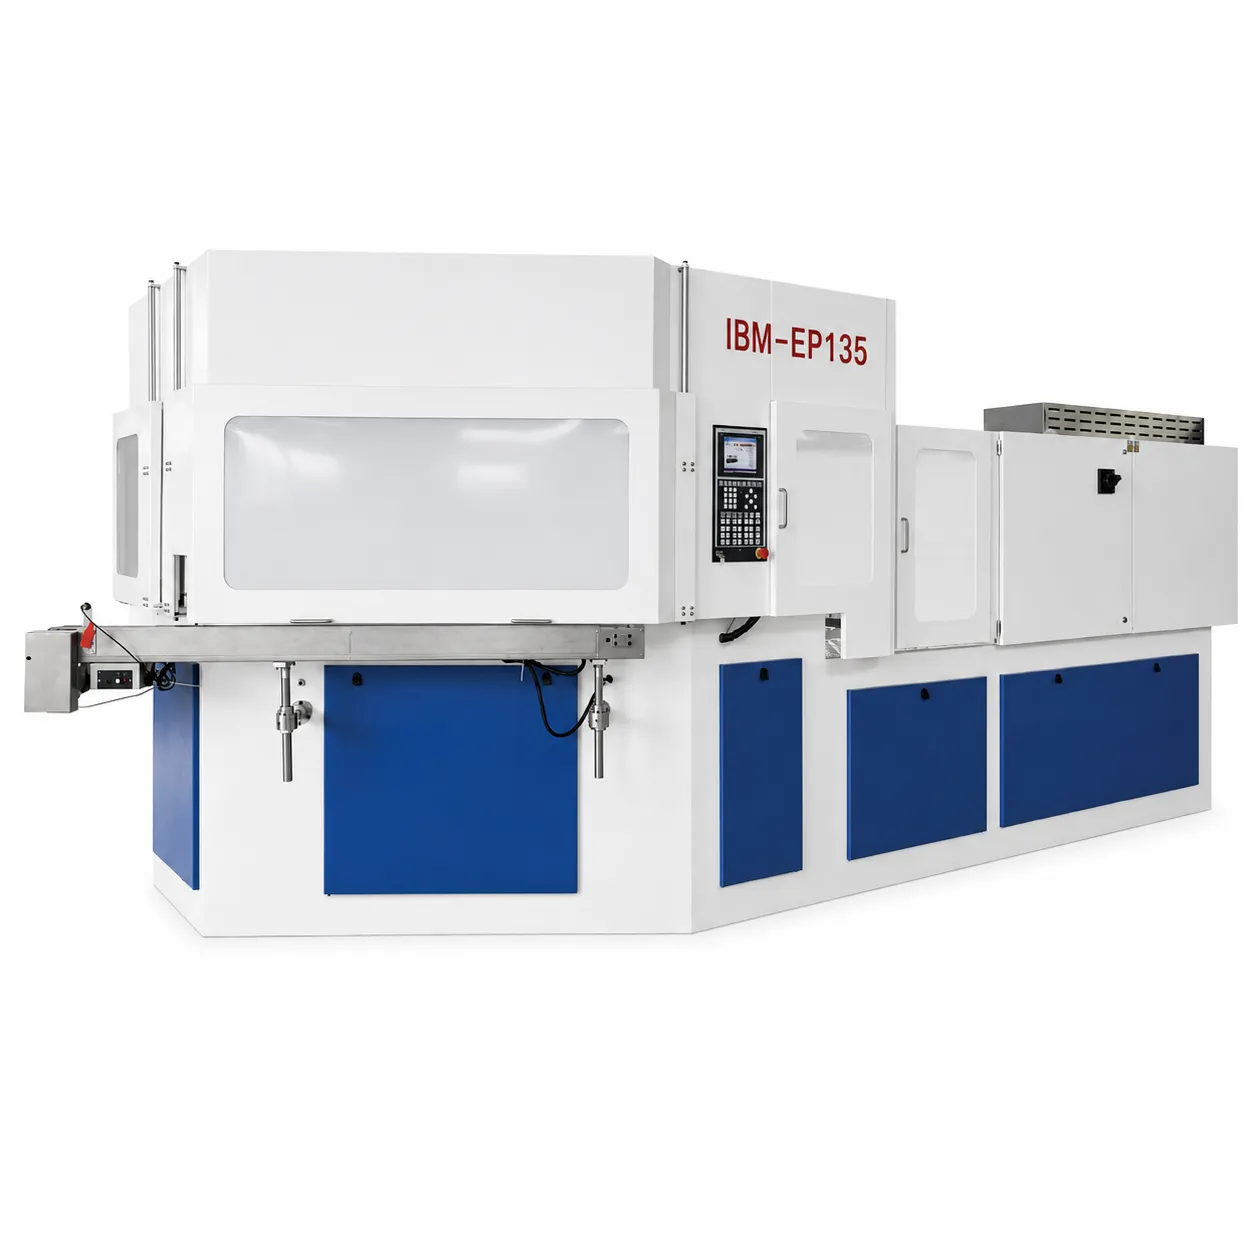
ஐபிஎம் அல்லது ஐஎஸ்பிஎம்: ஒரு நடைமுறை முடிவெடுக்கும் கட்டமைப்பு
செயல்முறைத் தேர்வை வழிநடத்த கொள்கலன் விவரக்குறிப்பைப் பயன்படுத்தவும் — ஒருபோதும் இதற்கு நேர்மாறாகச் செய்யாதீர்கள்.
உங்கள் பயன்பாட்டிற்கு IBM அல்லது ISBM தேவையா என்பதில் உறுதியாகத் தெரியவில்லையா?
உங்கள் கொள்கலன் வரைபடம், மூலப்பொருள் விவரக்குறிப்பு மற்றும் இலக்கு அளவு ஆகியவற்றை எங்களுக்கு அனுப்புங்கள். எங்கள் பொறியாளர்கள் சரியான செயல்முறையையும், எங்கள் IBM மற்றும் ISBM ரகங்களில் இருந்து பொருத்தமான இயந்திரத்தையும் பரிந்துரைப்பார்கள், மேலும் 48 மணி நேரத்திற்குள் தொழிற்சாலையிலிருந்து நேரடியாக விலையையும் கட்டணமின்றி வழங்குவார்கள்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
இந்தக் கட்டுரையில் உள்ள தொழில்நுட்ப ஒப்பீடுகள், எவர்-பவர் நிறுவனத்தின் பொறியியல் அனுபவம் மற்றும் தொழில்துறை தரநிலை செயல்முறைப் பண்புக்கூறுத் தரவுகளின் அடிப்படையில் அமைந்துள்ளன. பயன்பாட்டுப் பொருத்தப் பரிந்துரைகள் பொதுவான வழிகாட்டுதல்களே ஆகும் — குறிப்பிட்ட பயன்பாடுகளை எப்போதும் கொள்கலன் வரைபடங்கள் மற்றும் மூலப்பொருள் விவரக்குறிப்புகளைக் கொண்டு மதிப்பிட வேண்டும். தொடர்பு கொள்ளவும். [email protected] அல்லது எங்கள் வலைத்தளத்தைப் பார்வையிடவும் தொடர்பு பக்கம் பயன்பாடு சார்ந்த பொறியியல் ஆலோசனைக்காக.


