
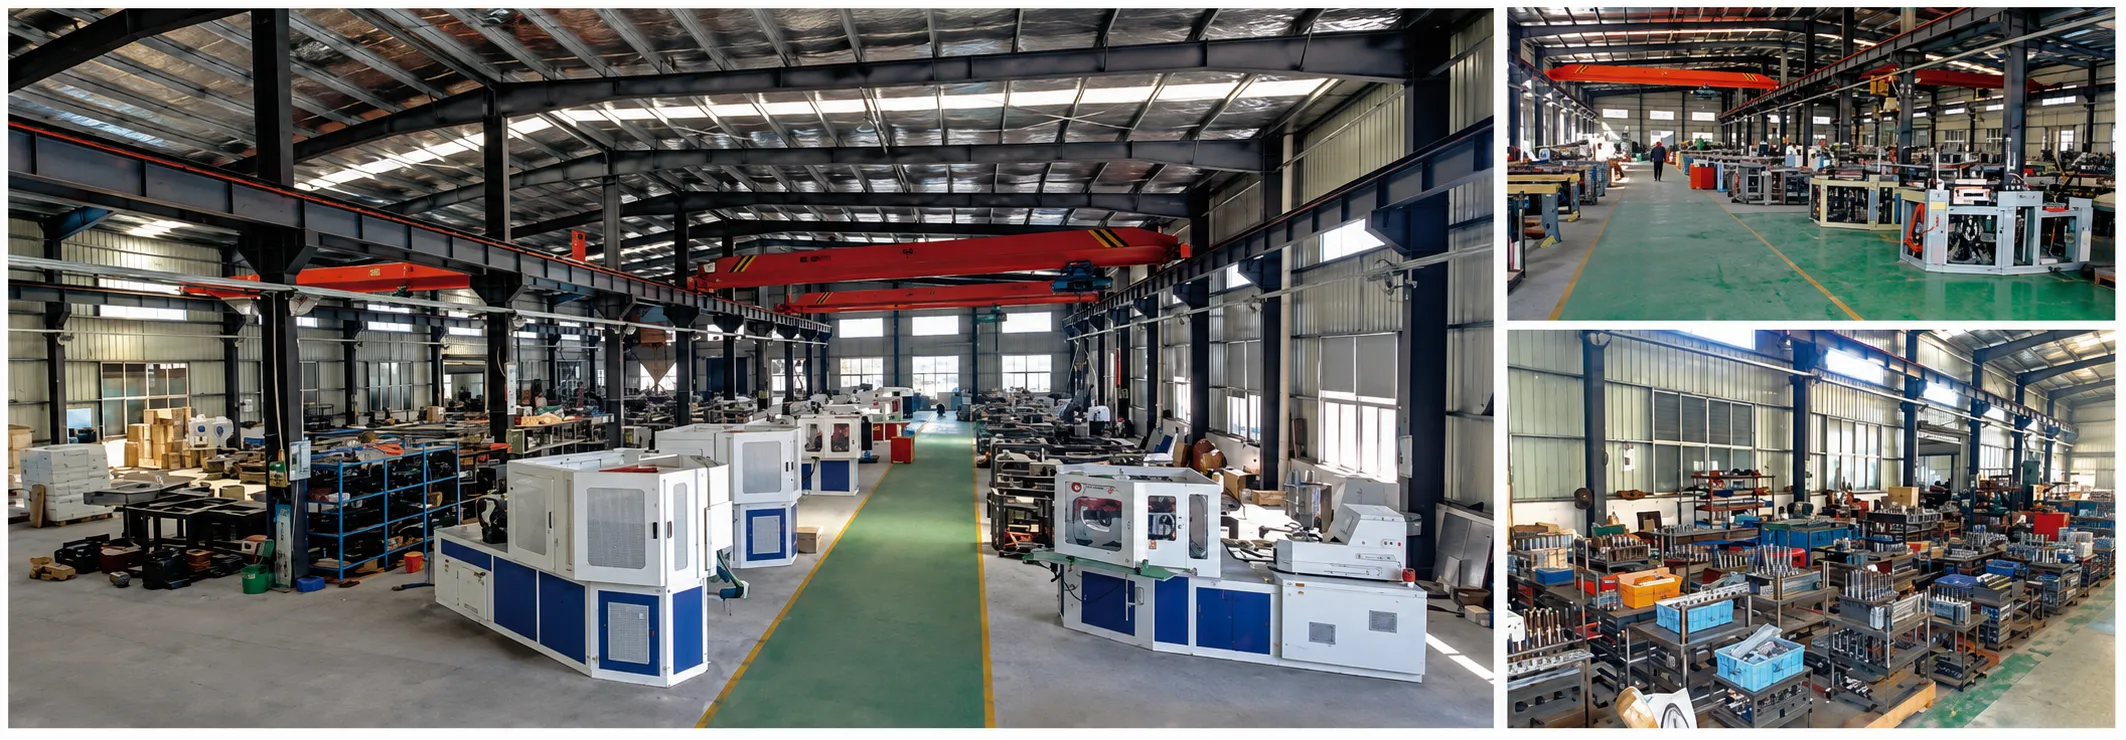
Lo stampaggio a iniezione-soffiaggio (IBM) e lo stampaggio a iniezione-stiro-soffiaggio (ISBM) sono entrambi processi di produzione di contenitori in plastica in un'unica fase che iniziano con lo stampaggio a iniezione. Entrambi producono contenitori senza linee di separazione sul corpo e con una geometria precisa della filettatura del collo. Entrambi sono ampiamente utilizzati nel settore degli imballaggi farmaceutici, cosmetici e alimentari. Nonostante l'apparente somiglianza dei nomi, si tratta di processi fondamentalmente diversi che producono contenitori strutturalmente e otticamente differenti, adatti a diverse applicazioni, materiali e costi di produzione.
La confusione tra i due processi è comprensibile. Entrambi vengono talvolta definiti "stampaggio a soffiaggio in un'unica fase". Entrambi utilizzano una macchina con architettura a stazione rotante. Entrambi iniettano una preforma e poi la soffiano per ottenere il contenitore finito. La differenza cruciale risiede in ciò che accade tra l'iniezione e il soffiaggio, e questa differenza ha profonde conseguenze sulle proprietà fisiche del contenitore prodotto.
Questa guida illustra la distinzione ingegneristica tra IBM e ISBM, chiarisce quale processo produce quale tipo di contenitore, identifica le applicazioni in cui ciascuna è la scelta corretta e descrive la gamma di macchine Ever-Power che comprende entrambe le tecnologie.
L'unica differenza che cambia tutto
Entrambi i processi prevedono l'iniezione di una preforma e la soffiatura di una bottiglia. La differenza sta nell'utilizzo o meno di una barra di stiramento, e questa singola decisione ingegneristica determina ogni aspetto del contenitore finito.
Come funziona il processo IBM: stazione per stazione
La macchina IBM a 3 stazioni esegue cicli continui di iniezione, soffiaggio ed espulsione.
Nella stazione 1, la resina fusa viene iniettata attorno a un'asta centrale di precisione per formare la preforma. L'asta centrale definisce il foro interno del collo del contenitore, garantendo una precisione della filettatura di chiusura che lo stampaggio per soffiaggio a estrusione non può eguagliare. Nella stazione 2, l'asta centrale, che trasporta ancora la preforma termicamente attiva, si inserisce nella cavità dello stampo per soffiaggio. L'aria compressa viene immessa attraverso l'asta centrale, gonfiando la preforma contro la superficie raffreddata dello stampo per soffiaggio e formando il contenitore finito. Nella stazione 3, l'asta centrale si ritrae e il contenitore finito viene espulso da una piastra di estrazione. Tutte e tre le operazioni avvengono simultaneamente in ogni ciclo della macchina.
L'anima centrale rimane all'interno della preforma durante tutto il trasferimento alla stazione di soffiaggio, mantenendo la geometria interna del collo e fungendo da mandrino durante il soffiaggio. Questo contatto continuo con l'anima centrale è la ragione ingegneristica per cui i contenitori IBM non presentano linee di separazione interne e offrono una precisione della filettatura del collo costantemente superiore rispetto a tutte le alternative di stampaggio a soffiaggio basate sull'estrusione.

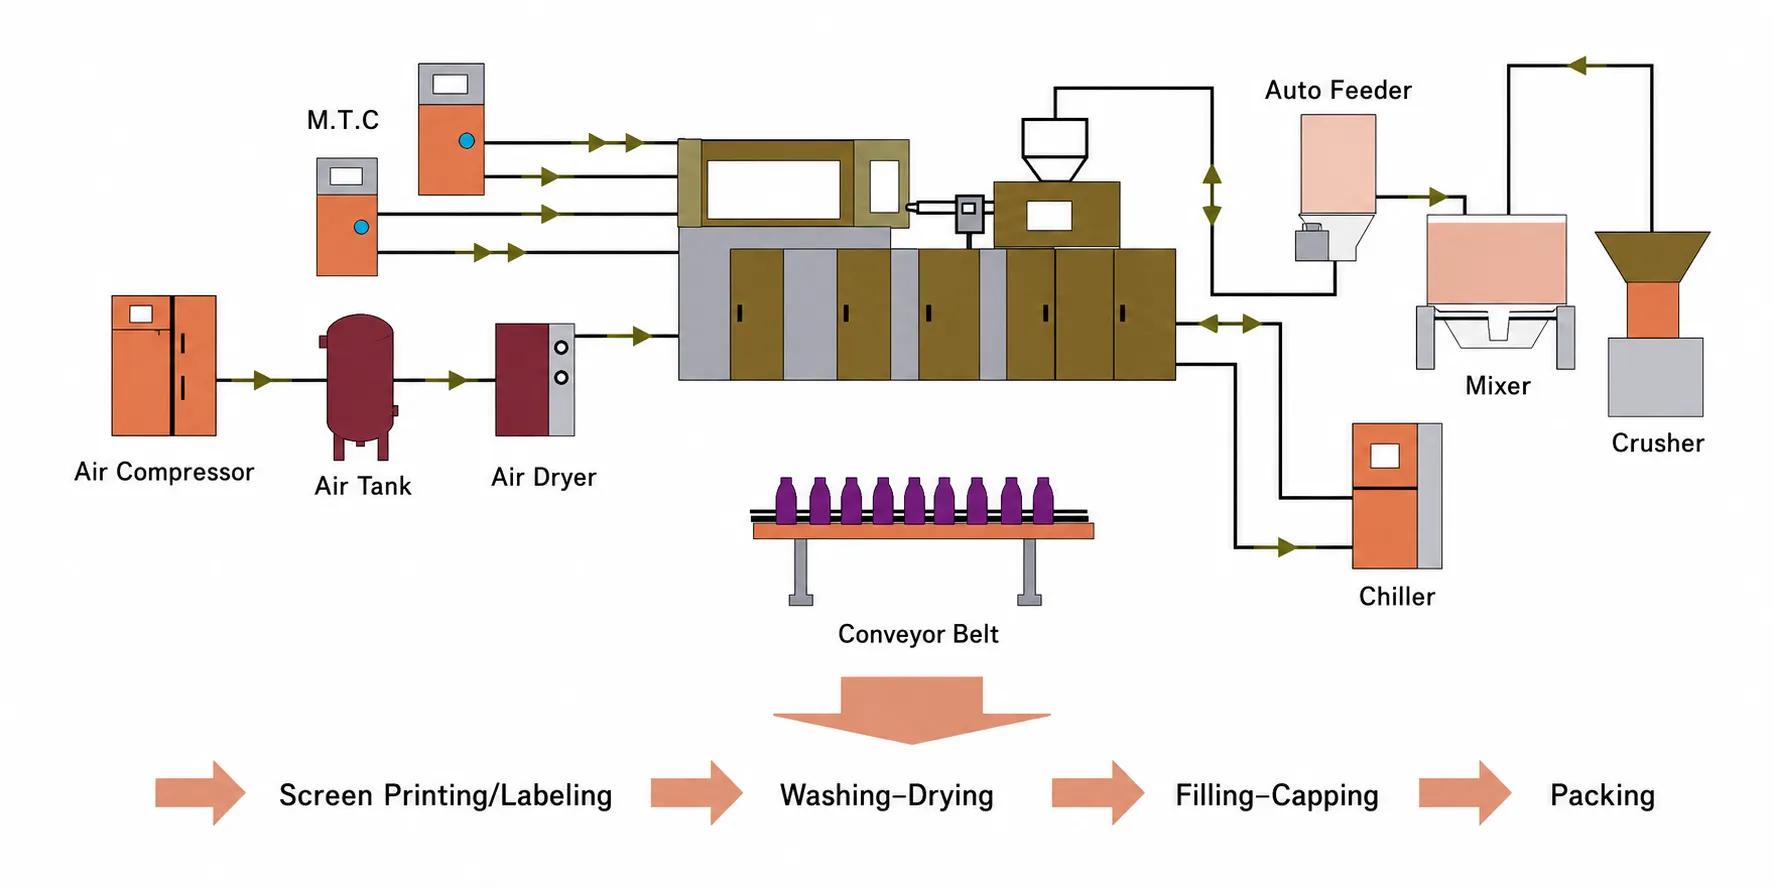
Componenti della linea di produzione IBM
Una linea di produzione IBM completa integra diversi componenti a monte e a valle attorno alla macchina centrale.
La macchina IBM stessa è l'elemento centrale, ma per ottenere una produzione di qualità farmaceutica costante è necessario che la linea di produzione circostante sia correttamente configurata. A monte, un essiccatore a tramoggia rimuove l'umidità residua dalla resina fino ai livelli richiesti da ciascun materiale: il PP richiede in genere da 2 a 4 ore a 80 gradi Celsius, mentre i materiali con maggiore igroscopicità richiedono protocolli di essiccazione più controllati. Un regolatore di temperatura dello stampo mantiene la cavità dello stampo di soffiaggio a una temperatura superficiale costante, garantendo una geometria del contenitore ripetibile anche su lunghe serie di produzione.
A valle, un sistema di nastri trasportatori trasferisce i contenitori finiti alle stazioni di ispezione, conteggio e confezionamento. Per la produzione farmaceutica, i sistemi di ispezione visiva in linea verificano le dimensioni dei contenitori, controllano l'eventuale contaminazione e confermano la corretta chiusura prima del confezionamento. Ever-Power è in grado di fornire consulenza sulla progettazione completa delle linee di produzione e sull'integrazione di apparecchiature ausiliarie con qualsiasi modello di macchina IBM.
IBM vs ISBM: Confronto delle proprietà dei container
Le differenze nelle proprietà fisiche sono misurabili, significative e direttamente rilevanti per le decisioni relative alle specifiche di imballaggio.
Quando il PET viene iniettato e raffreddato senza essere stirato, le catene molecolari si solidificano in una disposizione amorfa casuale. La parete del contenitore risulta relativamente debole, leggermente opaca e con una moderata capacità di barriera ai gas. Questo è il contenitore IBM. Quando il PET viene iniettato, stirato e soffiato mentre si trova ancora al di sopra della sua temperatura di transizione vetrosa, l'energia meccanica dello stiramento costringe le lunghe catene polimeriche ad allinearsi simultaneamente sia in direzione assiale che circonferenziale. Queste catene allineate formano una struttura semicristallina che è intrinsecamente più resistente della struttura amorfa.
La conseguenza pratica di questa differenza molecolare è visibile in ogni parametro prestazionale utilizzato dagli ingegneri del packaging per specificare i contenitori: resistenza alla trazione, resistenza al carico dall'alto, resistenza all'impatto delle cadute, barriera all'ossigeno e trasparenza ottica sono tutte superiori nei contenitori ISBM a orientamento biassiale rispetto ai contenitori IBM di spessore della parete e peso della resina equivalenti.
Progettazione e caratteristiche degli stampi IBM
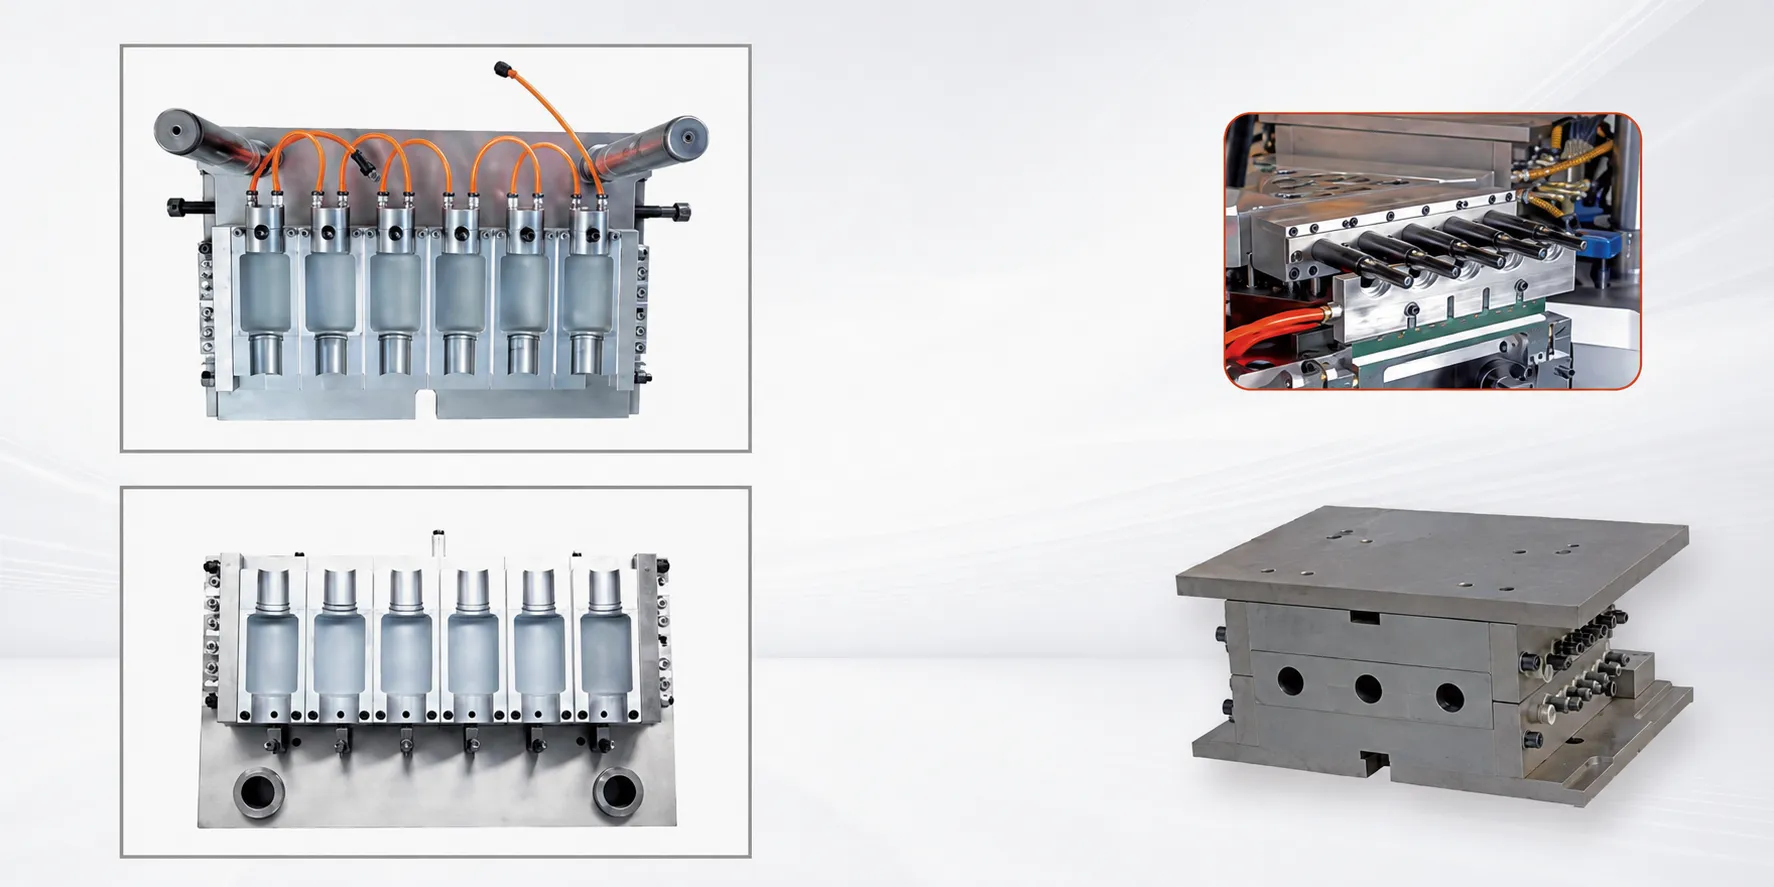
Il set di stampi IBM è composto dallo stampo a iniezione, dallo stampo a soffiaggio e dalla barra centrale: tre elementi che devono lavorare in perfetta armonia dimensionale.
La cavità dello stampo a iniezione definisce la geometria esterna della preforma e, soprattutto, il profilo completo della filettatura del collo del contenitore finito. Poiché la filettatura del collo viene formata mediante iniezione anziché mediante stampaggio a soffiaggio, i contenitori IBM raggiungono tolleranze della filettatura del collo impossibili da ottenere con lo stampaggio a soffiaggio per estrusione, generalmente entro ±0,05 mm sul diametro del passo della filettatura.
L'anima del cilindro è il mandrino di precisione che definisce il foro interno del collo. Il suo diametro e la finitura superficiale determinano le prestazioni di tenuta della chiusura. Il materiale dell'anima del cilindro è tipicamente acciaio per utensili H13 con un trattamento superficiale di nitrurazione per resistere all'usura abrasiva dovuta al contatto ripetuto con la resina alle temperature di iniezione.
Lo stampo per soffiaggio definisce il profilo esterno del corpo del contenitore. Poiché il corpo viene formato mediante pressione dell'aria anziché mediante pressione di iniezione, i materiali utilizzati per lo stampaggio a soffiaggio possono essere meno esigenti dal punto di vista termico rispetto agli acciai per stampaggio a iniezione. Ever-Power progetta e produce internamente set di stampi IBM, garantendo la piena compatibilità con tutte le piattaforme di macchine EP-IBM.
Applicazioni IBM: dove il processo eccelle
La combinazione di precisione del collo formato a iniezione, corpo senza linea di separazione e alta cavitazione del processo IBM lo rende il processo dominante per i piccoli contenitori farmaceutici e cosmetici.
Flaconi di collirio e spray nasale farmaceutici
Volume ridotto (da 1 a 30 ml), finitura del collo estremamente precisa necessaria per il montaggio di punte o pompe, materiale in PP o LDPE, elevato numero di cavità. La capacità di IBM di produrre contenitori di piccole dimensioni e uniformi ad alta cavitazione, senza linea di separazione, la rende il processo farmaceutico standard per questa categoria. Il foro del collo formato a iniezione mantiene una tolleranza di ±0,05 mm sul diametro interno, una specifica che lo stampaggio per estrusione-soffiaggio non può garantire in modo affidabile.
Piccole fialette cosmetiche e flaconi con applicatore a sfera
Campioni di profumo, flaconi roll-on, contenitori per balsamo labbra e piccole fiale di siero. IBM produce questi articoli con superfici lisce, senza sbavature e con una precisa compatibilità di chiusura. In HDPE, PP o PC, con volumi da 5 a 100 ml, dove la precisione dimensionale e la precisione della chiusura sono più importanti della trasparenza ottica o delle prestazioni di barriera ai gas.
Fiale per reagenti diagnostici e prodotti chimici speciali
Flaconi per reagenti diagnostici, flaconi per soluzioni per lenti a contatto, contenitori per farmaci veterinari e flaconi per prodotti chimici speciali. IBM in HDPE o PP produce contenitori resistenti agli agenti chimici con ingresso controllato di ossigeno, adatti a formulazioni sensibili dove l'orientamento biassiale non impone requisiti aggiuntivi rispetto al PP o all'HDPE amorfo.

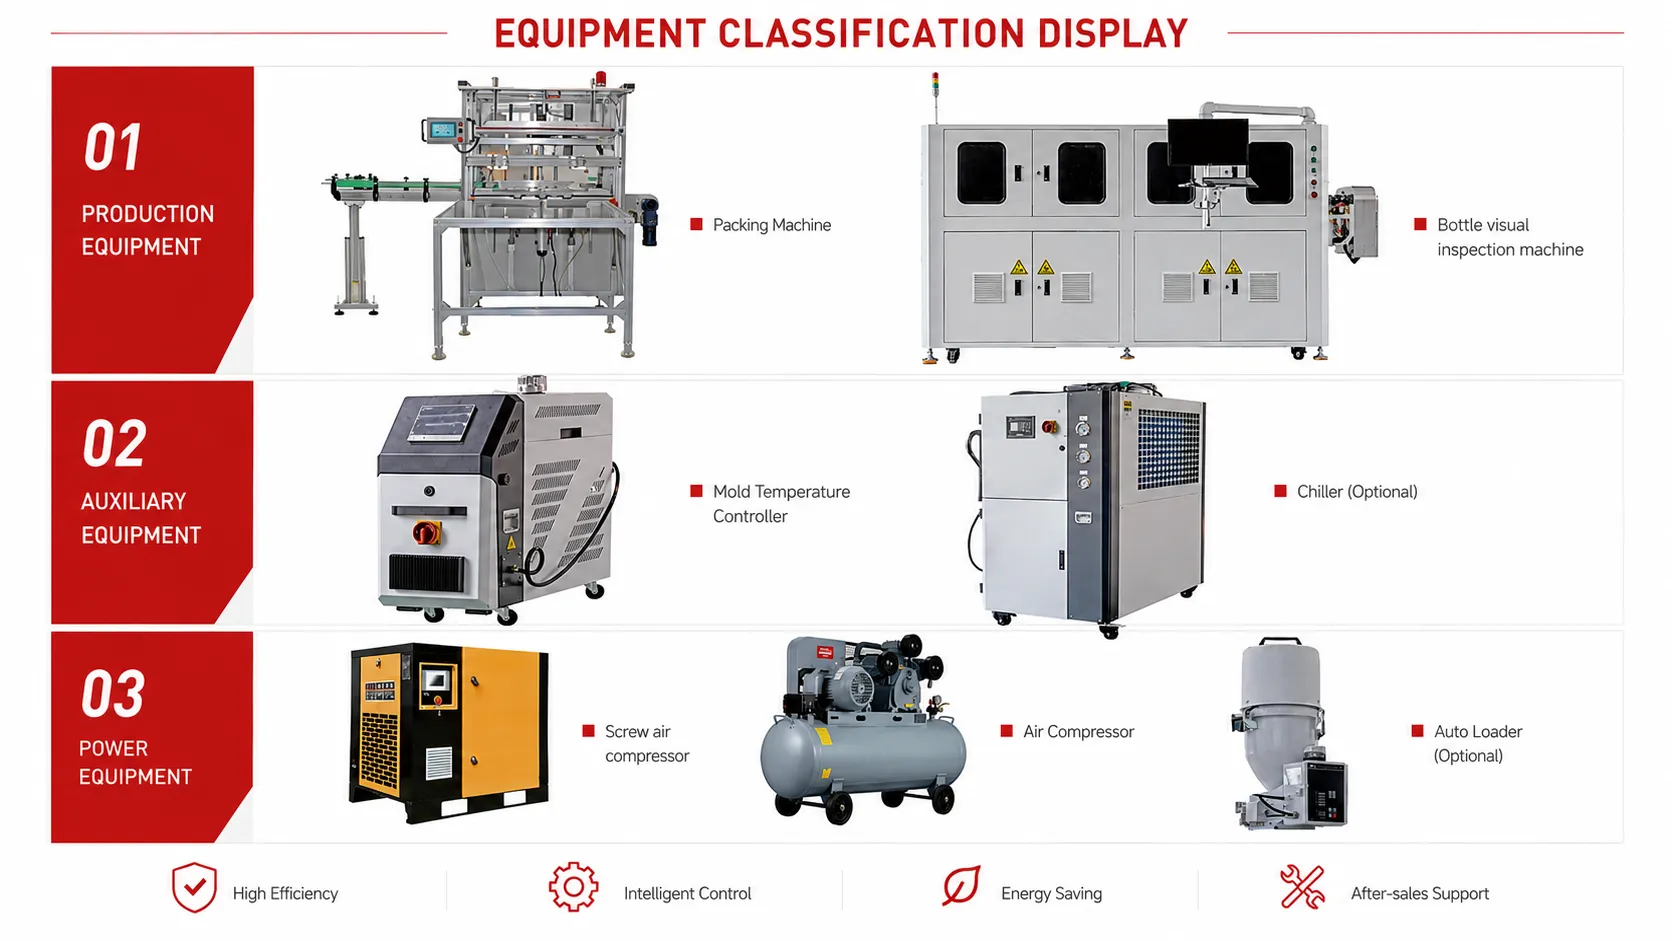
Apparecchiature ausiliarie IBM
La corretta specifica delle apparecchiature ausiliarie è importante quanto la macchina IBM stessa per ottenere una produzione costante di livello farmaceutico.
Un'installazione IBM completa richiede un essiccatore a tramoggia per resina dimensionato in base alla portata oraria della macchina, un regolatore di temperatura dello stampo (MTC) che mantenga zone di temperatura indipendenti per gli stampi a iniezione e a soffiaggio, un refrigeratore che fornisca acqua di raffreddamento allo stampo a soffiaggio a una temperatura compresa tra 8 e 15 gradi Celsius e un sistema di trasporto del materiale per alimentare la resina dal serbatoio di stoccaggio alla tramoggia. Per le applicazioni farmaceutiche, è possibile installare un involucro di interfaccia per camera bianca sopra la stazione di espulsione per ricevere i contenitori in aria pulita a pressione positiva.
A valle, un sistema di conteggio e confezionamento dei contenitori garantisce la corretta quantità di contenitori per sacco, scatola o vassoio. I sistemi di ispezione visiva possono verificare le dimensioni dei contenitori e controllare la presenza di contaminazioni sul prodotto in uscita (modello 100%). Ever-Power può fornire consulenza sulla configurazione completa delle apparecchiature ausiliarie più adatte al volume di produzione, al materiale e all'applicazione specifici.
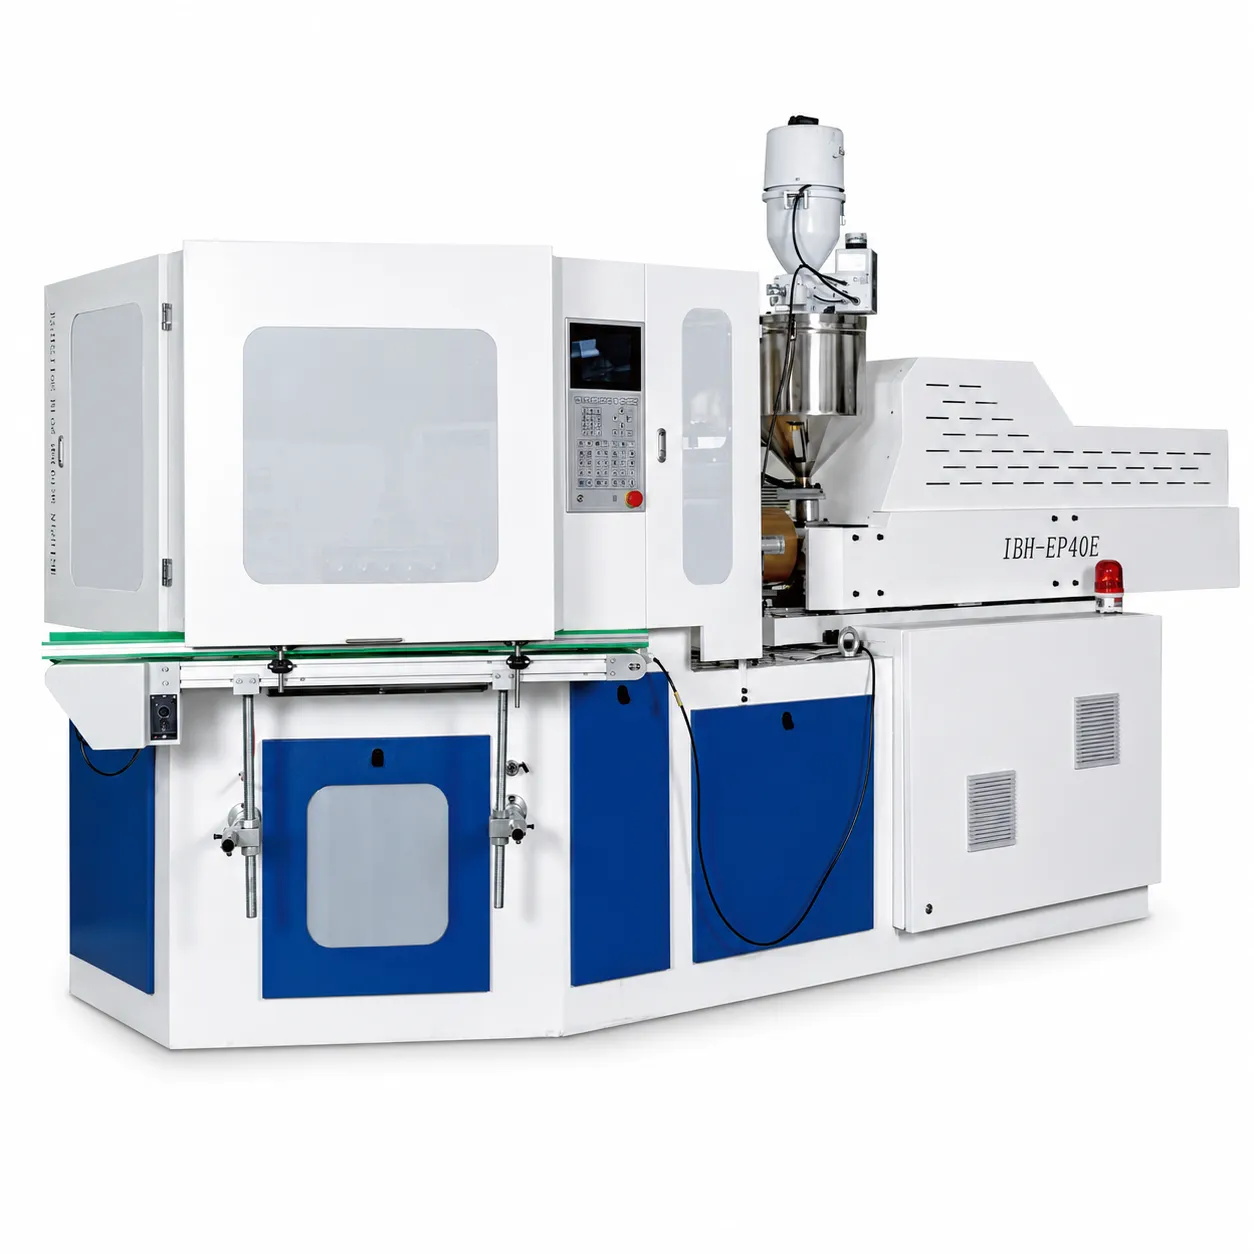
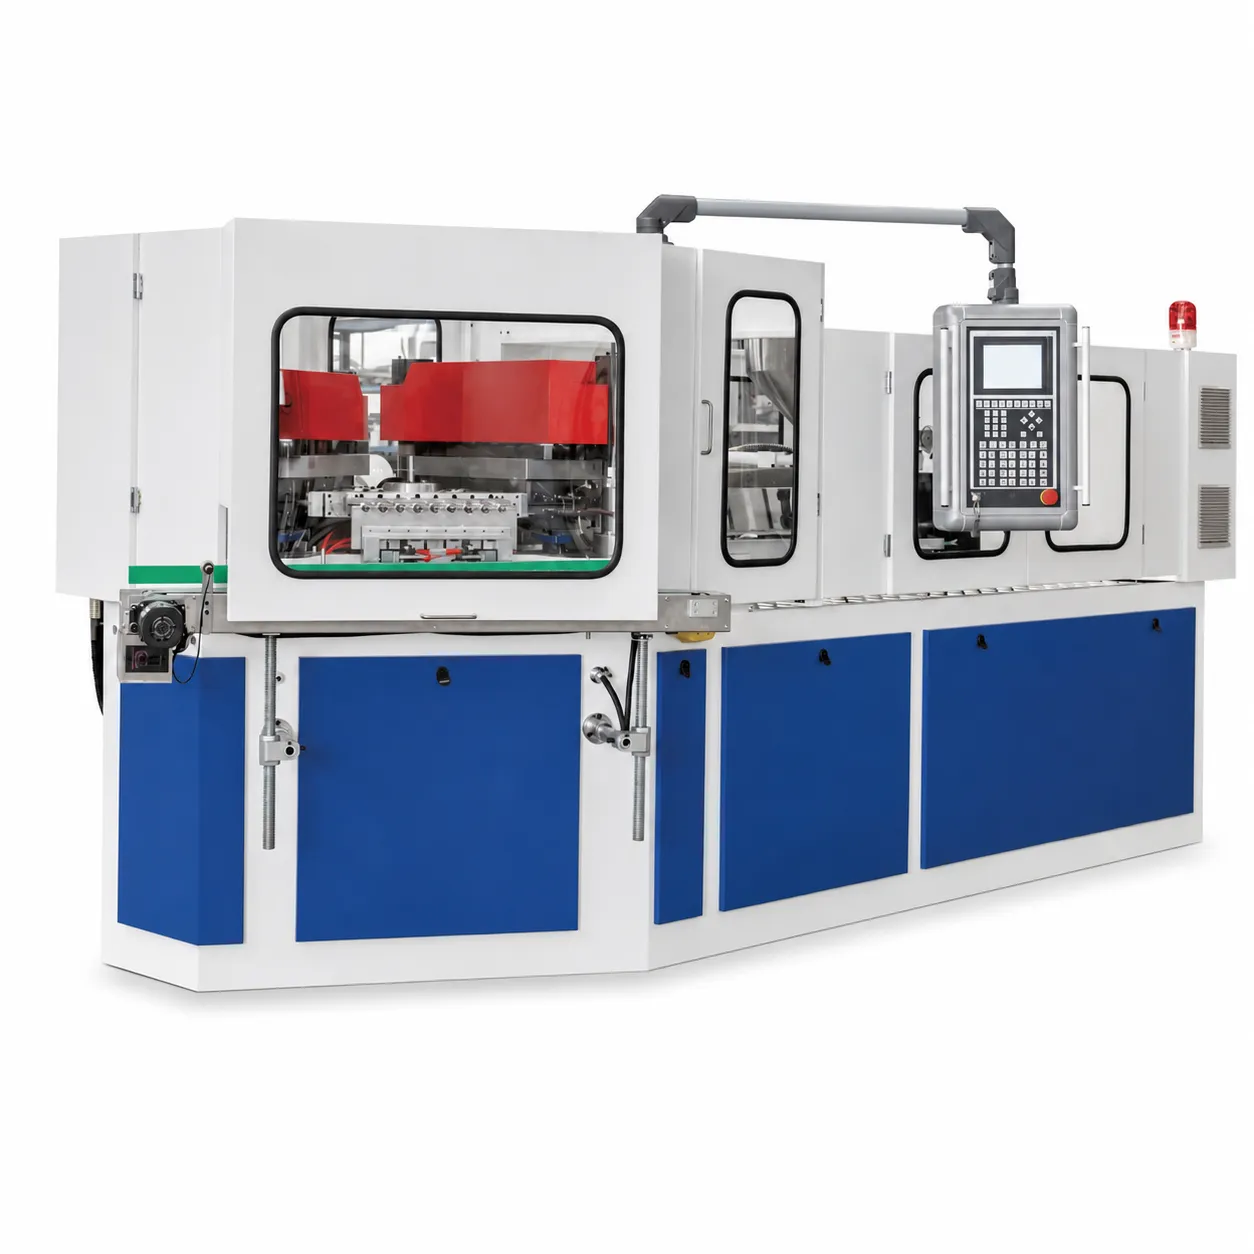
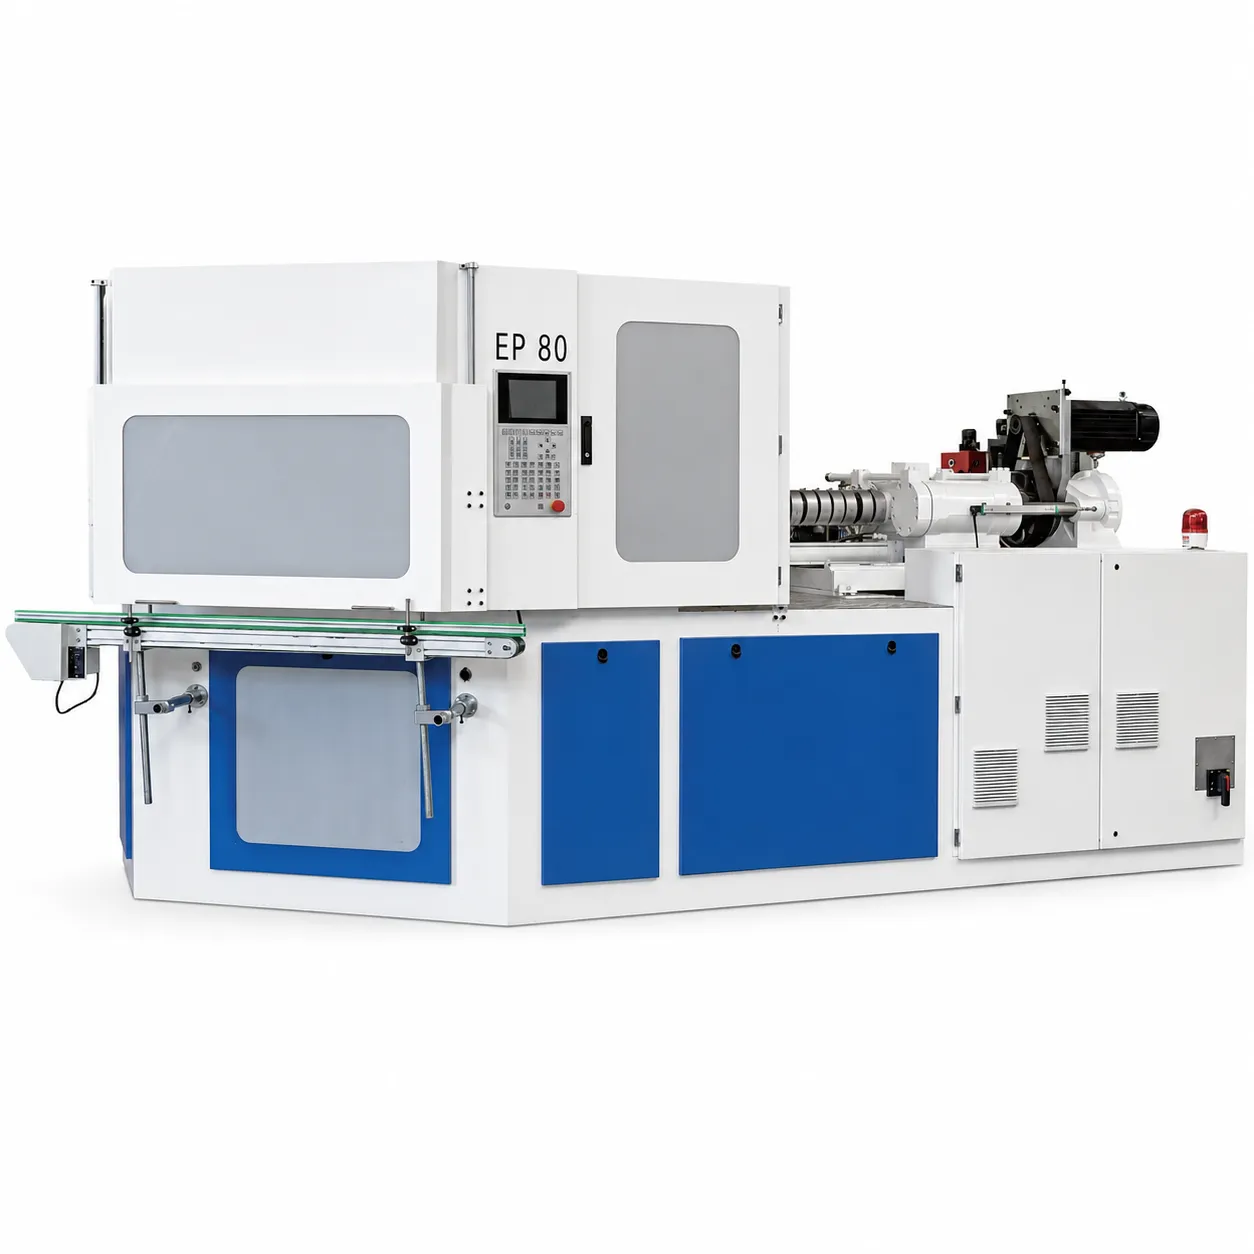
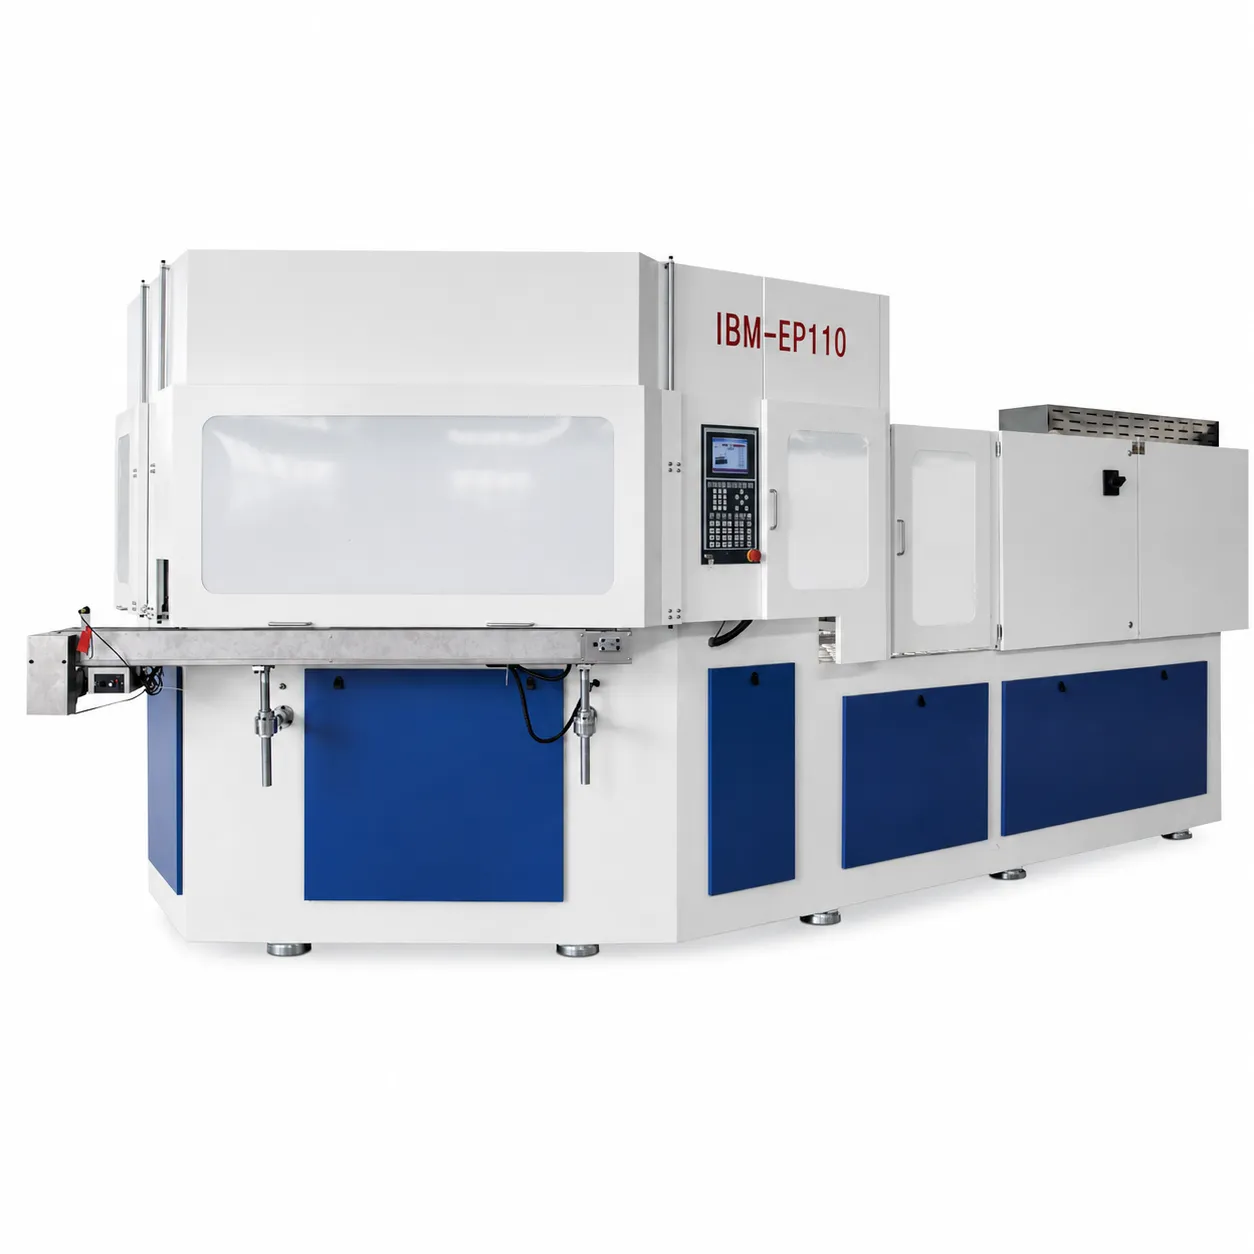
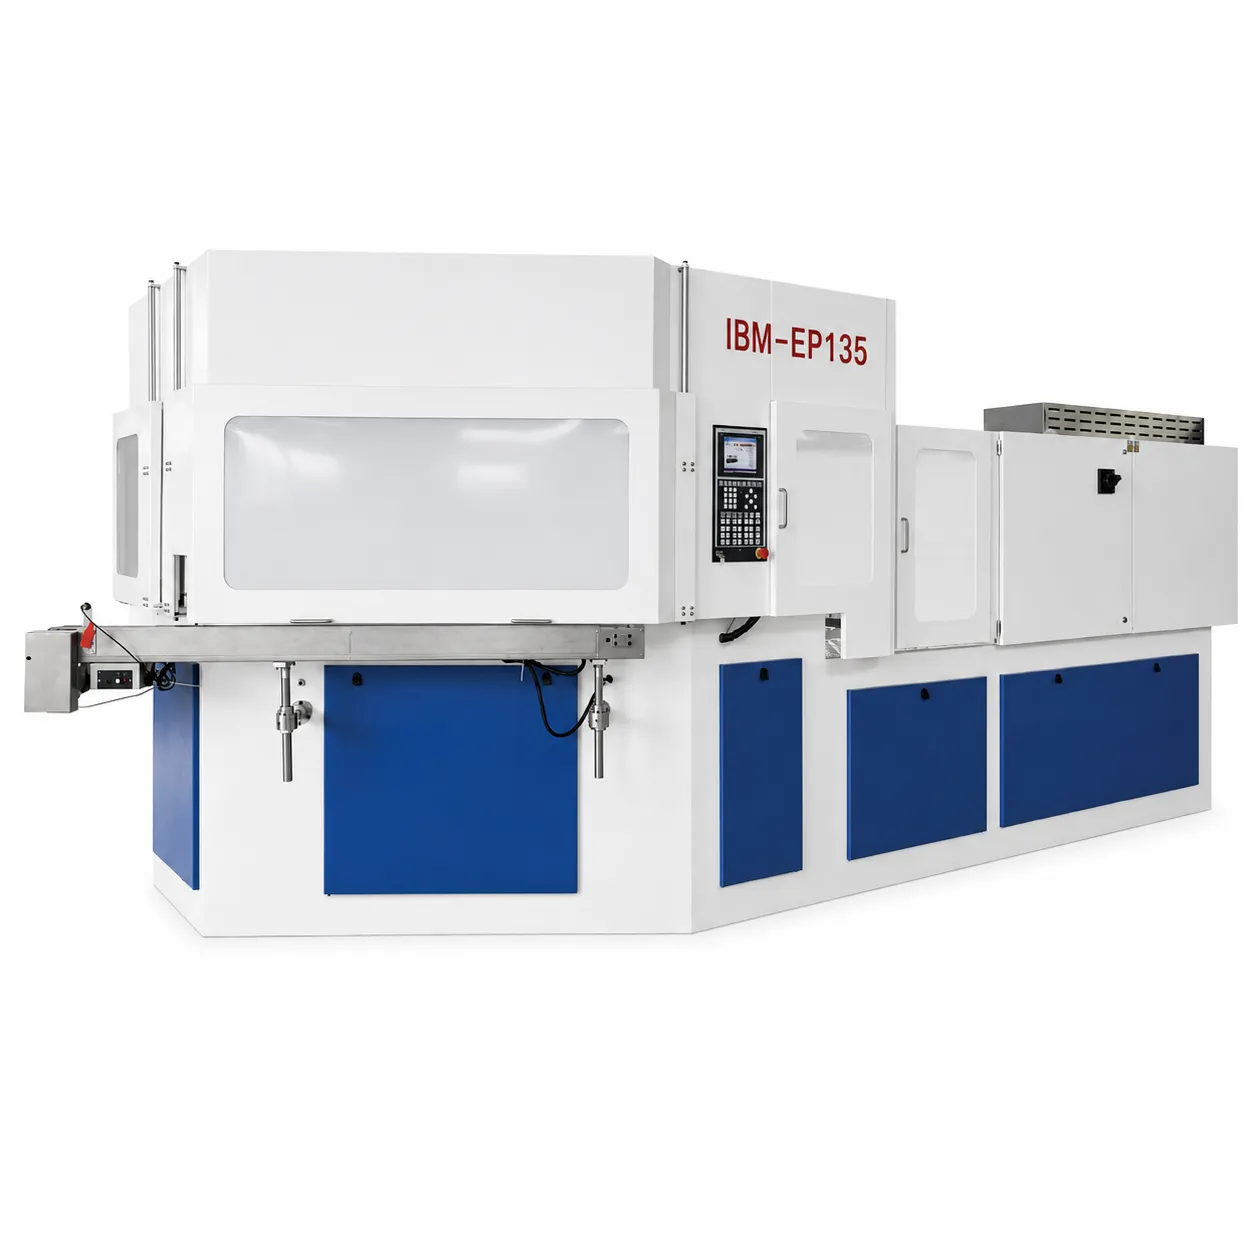
Serie di macchine Ever-Power EP-IBM
Sei macchine IBM con forze di serraggio da 40 kN a 135 kN, al servizio del confezionamento di prodotti farmaceutici, cosmetici e chimici speciali nei mercati globali.

IBM o ISBM: un quadro decisionale pratico
Utilizzate le specifiche del contenitore per guidare la selezione del processo, mai il contrario.
Non sai se la tua applicazione richiede IBM o ISBM?
Inviaci il disegno del tuo contenitore, le specifiche del materiale e il volume di produzione desiderato. I nostri ingegneri ti consiglieranno il processo più adatto, la macchina più idonea tra le nostre gamme IBM e ISBM e ti forniranno un preventivo direttamente dalla fabbrica entro 48 ore, senza alcun costo aggiuntivo.
Domande frequenti
I confronti tecnici presentati in questo articolo si basano sull'esperienza ingegneristica di Ever-Power e sui dati di caratterizzazione dei processi standard del settore. Le raccomandazioni sull'idoneità dell'applicazione sono linee guida generali: le applicazioni specifiche devono essere sempre valutate con i disegni del contenitore e le specifiche dei materiali. Contatti [email protected] oppure visita il nostro pagina dei contatti per una consulenza ingegneristica specifica per l'applicazione.


