
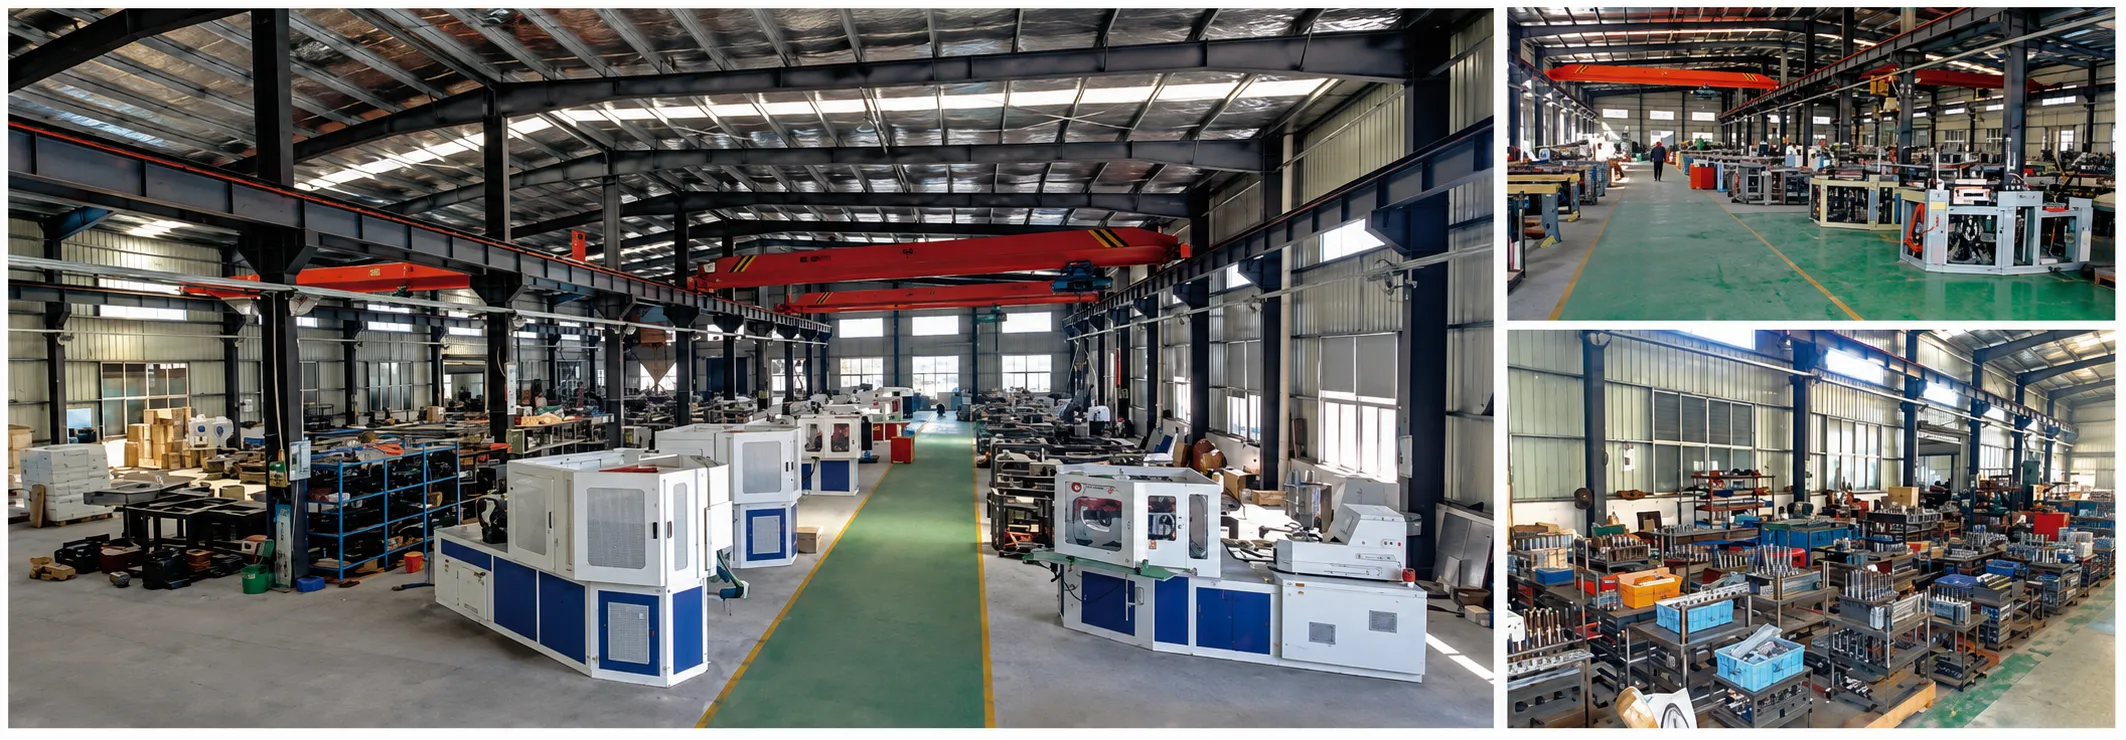
इंजेक्शन ब्लो मोल्डिंग (IBM) और इंजेक्शन स्ट्रेच ब्लो मोल्डिंग (ISBM) दोनों ही प्लास्टिक कंटेनर निर्माण की एक-चरणीय प्रक्रियाएं हैं जो इंजेक्शन मोल्डिंग से शुरू होती हैं। दोनों ही प्रक्रियाओं से ऐसे कंटेनर बनते हैं जिनमें बॉडी पर कोई विभाजन रेखा नहीं होती और गर्दन के धागे की ज्यामिति एकदम सटीक होती है। इन दोनों का उपयोग फार्मास्युटिकल, कॉस्मेटिक और खाद्य पैकेजिंग में व्यापक रूप से किया जाता है। हालांकि इनके नाम देखने में एक जैसे लगते हैं, लेकिन ये मूल रूप से अलग-अलग प्रक्रियाएं हैं जिनसे संरचनात्मक और प्रकाशिक रूप से भिन्न कंटेनर बनते हैं - जो विभिन्न अनुप्रयोगों, विभिन्न सामग्रियों और अलग-अलग उत्पादन लागतों के लिए उपयुक्त होते हैं।
इन दोनों प्रक्रियाओं के बीच भ्रम होना स्वाभाविक है। दोनों को कभी-कभी "वन-स्टेप ब्लो मोल्डिंग" कहा जाता है। दोनों में रोटरी स्टेशन मशीन का उपयोग होता है। दोनों में प्रीफॉर्म को इंजेक्ट किया जाता है और फिर उसे ब्लो करके तैयार कंटेनर में ढाला जाता है। महत्वपूर्ण अंतर इंजेक्शन और ब्लोइंग के बीच होने वाली प्रक्रिया में निहित है - और इस अंतर का तैयार कंटेनर के भौतिक गुणों पर गहरा प्रभाव पड़ता है।
यह गाइड आईबीएम और आईएसबीएम के बीच इंजीनियरिंग अंतर को स्पष्ट करती है, यह बताती है कि कौन सी प्रक्रिया किस प्रकार के कंटेनर का उत्पादन करती है, उन अनुप्रयोगों की पहचान करती है जहां प्रत्येक सही विकल्प है, और दोनों तकनीकों को कवर करने वाली एवर-पावर मशीन श्रृंखला का वर्णन करती है।
एक ऐसा अंतर जो सब कुछ बदल देता है
दोनों प्रक्रियाओं में प्रीफॉर्म इंजेक्ट किया जाता है और बोतल को फुलाया जाता है। अंतर केवल इतना है कि क्या स्ट्रेच रॉड का उपयोग किया जाता है - और यही एक इंजीनियरिंग निर्णय तैयार कंटेनर के बारे में सब कुछ निर्धारित करता है।
आईबीएम प्रक्रिया कैसे काम करती है: चरण दर चरण
तीन स्टेशनों वाली आईबीएम मशीन एक निरंतर चक्र में इंजेक्शन, ब्लोइंग और इजेक्शन की प्रक्रिया को दोहराती है।
स्टेशन 1 पर, प्रीफॉर्म बनाने के लिए पिघली हुई राल को एक सटीक कोर रॉड के चारों ओर इंजेक्ट किया जाता है। कोर रॉड कंटेनर की गर्दन के आंतरिक बोर को निर्धारित करती है, जिससे क्लोजर थ्रेड की सटीकता सुनिश्चित होती है, जो एक्सट्रूज़न ब्लो मोल्डिंग से संभव नहीं है। स्टेशन 2 पर, कोर रॉड - जिसमें अभी भी ऊष्मीय रूप से सक्रिय प्रीफॉर्म होता है - ब्लो मोल्ड कैविटी में प्रवेश करती है। कोर रॉड के माध्यम से संपीड़ित हवा डाली जाती है, जिससे प्रीफॉर्म ठंडी ब्लो मोल्ड सतह के विरुद्ध फूलकर तैयार कंटेनर का आकार ले लेती है। स्टेशन 3 पर, कोर रॉड पीछे हट जाती है और तैयार कंटेनर को स्ट्रिपर प्लेट द्वारा बाहर निकाल दिया जाता है। ये तीनों क्रियाएं प्रत्येक मशीन चक्र में एक साथ होती हैं।
ब्लो स्टेशन तक स्थानांतरण के दौरान कोर रॉड प्रीफॉर्म के अंदर ही रहती है, जिससे आंतरिक नेक की ज्यामिति बनी रहती है और ब्लोइंग के दौरान यह मैंड्रेल का काम करती है। कोर रॉड का यह निरंतर संपर्क ही वह इंजीनियरिंग कारण है जिसके चलते आईबीएम कंटेनरों में कोई आंतरिक विभाजन रेखा नहीं होती और एक्सट्रूज़न आधारित ब्लो मोल्डिंग के अन्य सभी विकल्पों की तुलना में इनमें नेक थ्रेड की सटीकता लगातार बेहतर होती है।

आईबीएम उत्पादन लाइन घटक
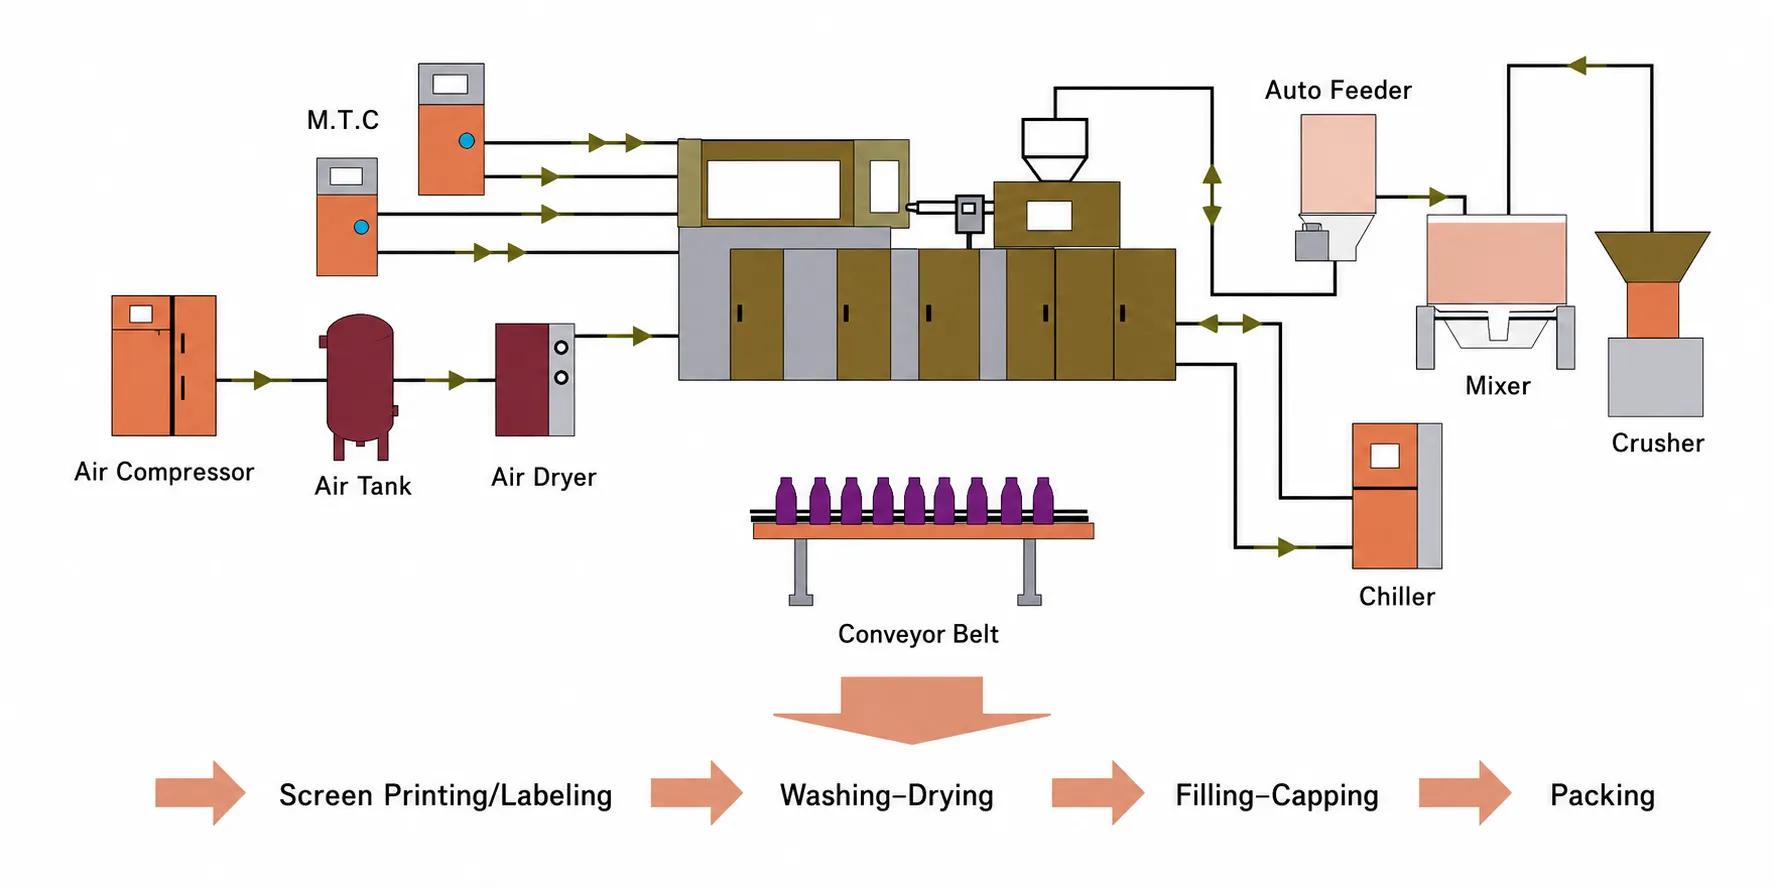
एक संपूर्ण आईबीएम उत्पादन लाइन कोर मशीन के चारों ओर कई अपस्ट्रीम और डाउनस्ट्रीम घटकों को एकीकृत करती है।
आईबीएम मशीन स्वयं केंद्रीय तत्व है, लेकिन लगातार उच्च गुणवत्ता वाली दवा उत्पादन के लिए आसपास की उत्पादन लाइन का सही विनिर्देशन आवश्यक है। उत्पादन से पहले, एक हॉपर ड्रायर राल से अवशिष्ट नमी को प्रत्येक सामग्री के लिए आवश्यक स्तर तक हटा देता है - पीपी को आमतौर पर 80 डिग्री सेल्सियस पर 2 से 4 घंटे की आवश्यकता होती है, जबकि अधिक नमी सोखने वाली सामग्रियों के लिए अधिक नियंत्रित सुखाने की प्रक्रियाओं की आवश्यकता होती है। एक मोल्ड तापमान नियंत्रक ब्लो मोल्ड कैविटी के सतह तापमान को स्थिर बनाए रखता है, जिससे लंबे उत्पादन चक्रों में कंटेनर की ज्यामिति को दोहराया जा सकता है।
आगे चलकर, एक कन्वेयर सिस्टम तैयार कंटेनरों को निरीक्षण, गिनती और पैकेजिंग स्टेशनों तक पहुंचाता है। फार्मास्युटिकल उत्पादन के लिए, इन-लाइन विज़न निरीक्षण प्रणाली कंटेनर के आयामों की जांच करती है, संदूषण की जांच करती है और पैकिंग से पहले ढक्कन की उपयुक्तता की पुष्टि करती है। एवर-पावर संपूर्ण उत्पादन लाइन लेआउट और किसी भी आईबीएम मशीन मॉडल के साथ सहायक उपकरणों के एकीकरण पर सलाह दे सकता है।
आईबीएम बनाम आईएसबीएम: कंटेनर प्रॉपर्टी तुलना
भौतिक गुणों में अंतर मापने योग्य, महत्वपूर्ण और पैकेजिंग विनिर्देश संबंधी निर्णयों से सीधे संबंधित हैं।
जब पीईटी को बिना खींचे इंजेक्ट और ठंडा किया जाता है, तो आणविक श्रृंखलाएं अनियमित, अनाकार व्यवस्था में जम जाती हैं। कंटेनर की दीवार अपेक्षाकृत कमजोर, थोड़ी धुंधली होती है और इसकी गैस अवरोधक क्षमता मध्यम होती है। यह आईबीएम कंटेनर है। जब पीईटी को इंजेक्ट किया जाता है और फिर उसके ग्लास ट्रांजिशन तापमान से ऊपर रहते हुए उसे खींचा और फुलाया जाता है, तो खींचने की यांत्रिक ऊर्जा लंबी बहुलक श्रृंखला के अणुओं को अक्षीय और गोलाकार दोनों दिशाओं में एक साथ संरेखित होने के लिए मजबूर करती है। ये संरेखित श्रृंखलाएं एक अर्ध-क्रिस्टलीय संरचना बनाती हैं जो अनाकार संरचना की तुलना में मौलिक रूप से अधिक मजबूत होती है।
इस आणविक अंतर का व्यावहारिक परिणाम उन सभी प्रदर्शन मापदंडों में दिखाई देता है जिनका उपयोग पैकेजिंग इंजीनियर कंटेनरों को निर्दिष्ट करने के लिए करते हैं - तन्यता शक्ति, शीर्ष-भार शक्ति, गिरने के प्रभाव का प्रतिरोध, ऑक्सीजन अवरोध और प्रकाशीय स्पष्टता, ये सभी गुण समान दीवार की मोटाई और राल के वजन वाले आईबीएम कंटेनरों की तुलना में द्विअक्षीय रूप से उन्मुख आईएसबीएम कंटेनरों में बेहतर होते हैं।
आईबीएम मोल्ड डिजाइन और विशेषताएं
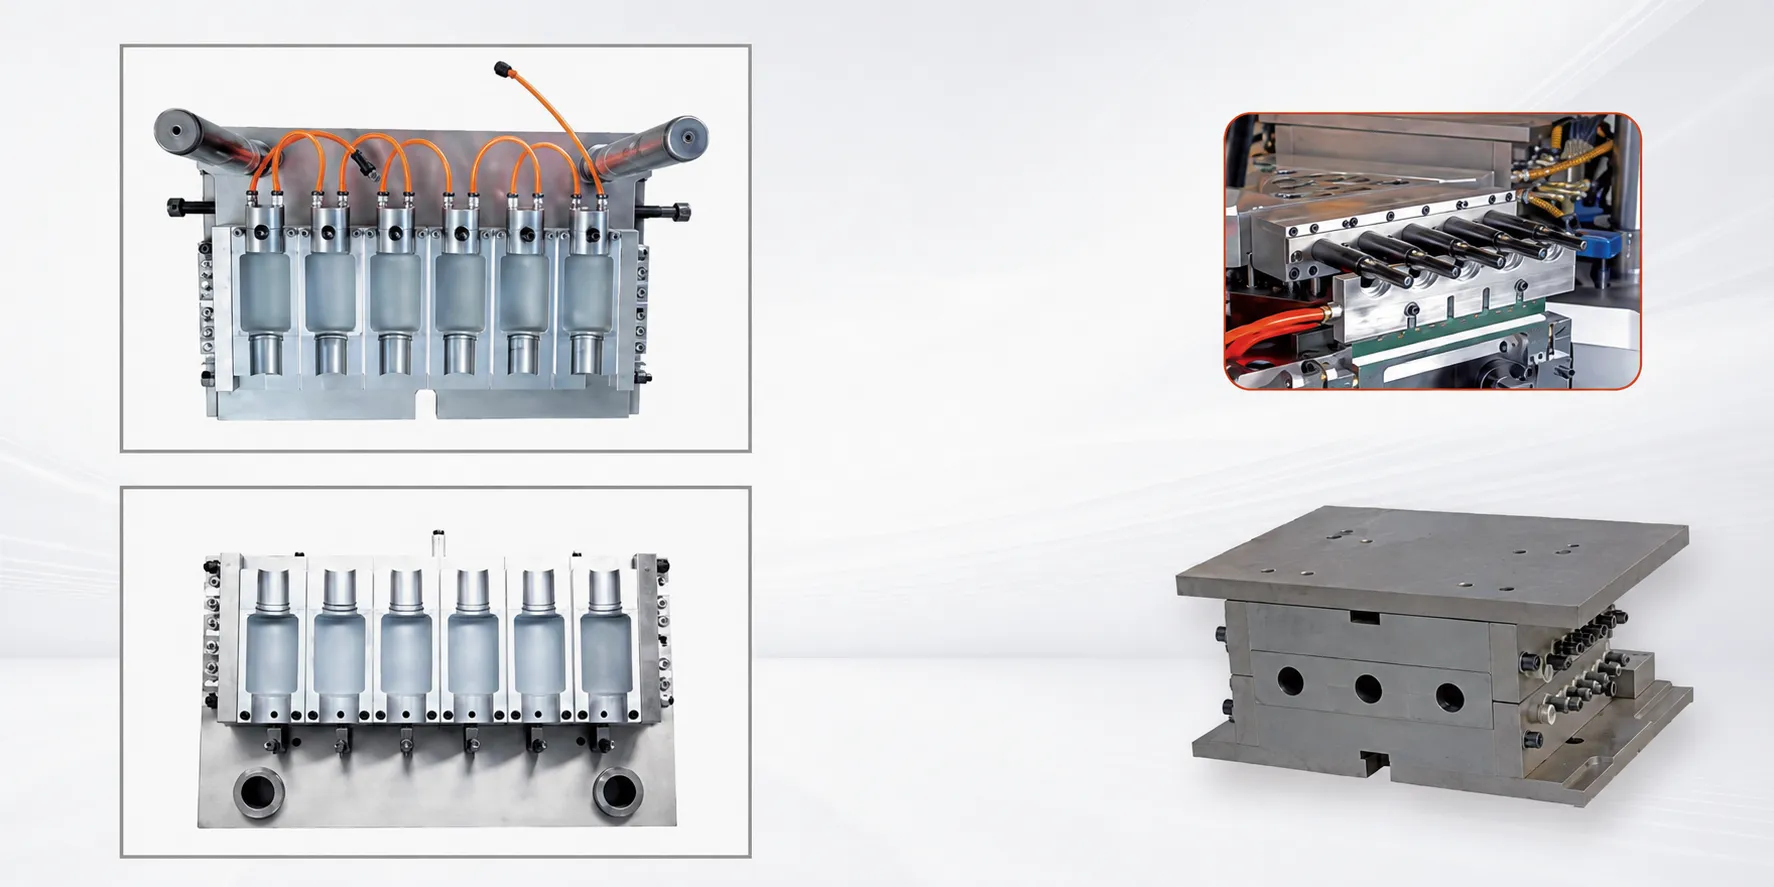
आईबीएम मोल्ड सेट में इंजेक्शन मोल्ड, ब्लो मोल्ड और कोर रॉड शामिल होते हैं - ये तीनों तत्व सटीक आयामी सामंजस्य में काम करने चाहिए।
इंजेक्शन मोल्ड कैविटी प्रीफॉर्म की बाहरी ज्यामिति और, महत्वपूर्ण रूप से, तैयार कंटेनर के संपूर्ण नेक थ्रेड प्रोफाइल को परिभाषित करती है। चूंकि नेक थ्रेड ब्लो मोल्ड के बजाय इंजेक्शन द्वारा बनाया जाता है, इसलिए आईबीएम कंटेनर एक्सट्रूज़न ब्लो मोल्डिंग से असंभव नेक थ्रेड टॉलरेंस प्राप्त करते हैं - आमतौर पर थ्रेड पिच व्यास पर ±0.05 मिमी के भीतर।
कोर रॉड एक सटीक मैंड्रेल है जो नेक के आंतरिक बोर को परिभाषित करता है। इसका व्यास और सतह की फिनिशिंग क्लोजर की सीलिंग क्षमता निर्धारित करती है। कोर रॉड आमतौर पर H13 टूल स्टील से बनी होती है, जिस पर नाइट्राइडिंग सतह उपचार किया जाता है ताकि इंजेक्शन तापमान पर बार-बार रेज़िन के संपर्क से होने वाले घर्षण से बचा जा सके।
ब्लो मोल्ड कंटेनर के बाहरी आकार को निर्धारित करता है। चूंकि कंटेनर का आकार इंजेक्शन प्रेशर के बजाय वायु दाब से बनता है, इसलिए ब्लो मोल्ड सामग्री इंजेक्शन मोल्ड स्टील की तुलना में कम ऊष्मीय रूप से संवेदनशील होती है। एवर-पावर अपने स्वयं के संयंत्र में आईबीएम मोल्ड सेट डिजाइन और निर्मित करता है, और सभी ईपी-आईबीएम मशीन प्लेटफॉर्म पर पूर्ण अनुकूलता की गारंटी देता है।
आईबीएम एप्लीकेशन्स: जहां प्रक्रिया उत्कृष्ट है
इंजेक्शन द्वारा निर्मित सटीक गर्दन, बिना विभाजन रेखा वाली बॉडी और उच्च कैविटेशन की विशेषताओं का संयोजन आईबीएम को छोटे फार्मास्युटिकल और कॉस्मेटिक कंटेनरों के लिए अग्रणी प्रक्रिया बनाता है।
फार्मास्युटिकल आई ड्रॉप और नेज़ल स्प्रे की बोतलें
कम मात्रा (1 से 30 मिली), टिप या पंप फिटमेंट के लिए बेहद सटीक नेक फिनिश की आवश्यकता, पीपी या एलडीपीई सामग्री, उच्च कैविटी संख्या। आईबीएम की उच्च कैविटी संख्या पर बिना किसी विभाजन रेखा के लगातार छोटे कंटेनर बनाने की क्षमता इसे इस श्रेणी के लिए मानक फार्मास्युटिकल प्रक्रिया बनाती है। इंजेक्शन द्वारा निर्मित नेक बोर आंतरिक व्यास पर ±0.05 मिमी की सटीकता बनाए रखता है - एक ऐसी विशिष्टता जिसे एक्सट्रूज़न ब्लो मोल्डिंग द्वारा विश्वसनीय रूप से प्राप्त नहीं किया जा सकता है।
छोटे कॉस्मेटिक शीशियां और रोलर बॉल बोतलें
परफ्यूम के सैंपल, रोलर बॉल बोतलें, लिप बाम के कंटेनर और छोटे सीरम की शीशियाँ। आईबीएम इन्हें चिकनी सतह, बिना किसी अतिरिक्त चमक और सटीक क्लोजर कम्पैटिबिलिटी के साथ बनाती है। एचडीपीई, पीपी या पीसी मटेरियल से बने ये कंटेनर 5 से 100 मिलीलीटर की मात्रा में उपलब्ध हैं, जहाँ ऑप्टिकल स्पष्टता या गैस अवरोधन प्रदर्शन की तुलना में आयामी सटीकता और क्लोजर परिशुद्धता अधिक महत्वपूर्ण होती है।
नैदानिक अभिकर्मक और विशेष रसायन शीशियाँ
नैदानिक अभिकर्मक शीशियाँ, कॉन्टैक्ट लेंस घोल की बोतलें, पशु चिकित्सा दवा के कंटेनर और विशेष रसायन शीशियाँ। IBM द्वारा HDPE या PP में निर्मित रासायनिक रूप से प्रतिरोधी कंटेनर, नियंत्रित ऑक्सीजन प्रवेश क्षमता के साथ, संवेदनशील फॉर्मूलेशन के लिए उपयुक्त हैं, जहाँ द्विअक्षीय अभिविन्यास अनाकार PP या HDPE की तुलना में कोई अतिरिक्त आवश्यकता नहीं जोड़ता है।

आईबीएम सहायक उपकरण
उच्च गुणवत्ता वाले औषधीय उत्पादन को सुनिश्चित करने के लिए सहायक उपकरणों का सही विनिर्देशन उतना ही महत्वपूर्ण है जितना कि स्वयं आईबीएम मशीन।
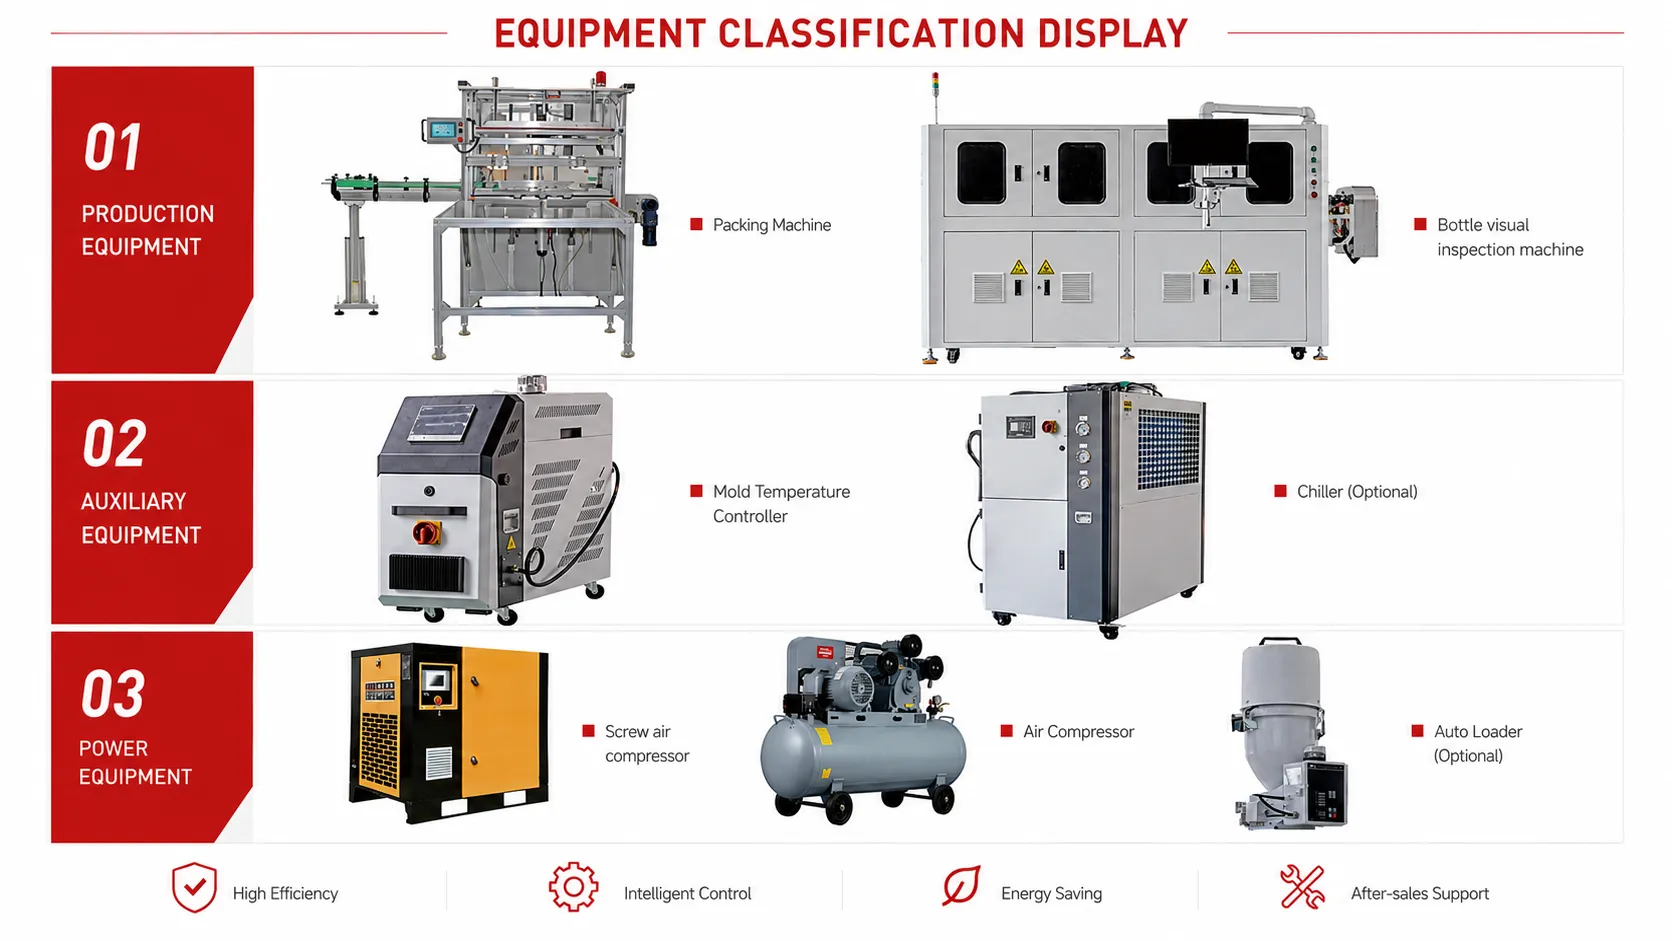
एक पूर्ण आईबीएम इंस्टॉलेशन के लिए मशीन की प्रति घंटे की उत्पादन क्षमता के अनुरूप रेज़िन हॉपर ड्रायर, इंजेक्शन और ब्लो मोल्ड के लिए अलग-अलग तापमान क्षेत्र बनाए रखने वाला मोल्ड तापमान नियंत्रक (एमटीसी), ब्लो मोल्ड को 8 से 15 डिग्री सेल्सियस पर ठंडा पानी प्रदान करने वाला चिलर और थोक भंडारण से हॉपर तक रेज़िन पहुंचाने के लिए एक सामग्री संवहन प्रणाली की आवश्यकता होती है। फार्मास्युटिकल अनुप्रयोगों के लिए, सकारात्मक दबाव वाली स्वच्छ हवा के तहत कंटेनर प्राप्त करने के लिए इजेक्शन स्टेशन के ऊपर एक क्लीनरूम इंटरफ़ेस एनक्लोजर लगाया जा सकता है।
उत्पादन प्रक्रिया के बाद, कंटेनर गिनती और पैकेजिंग प्रणाली प्रति बैग, बॉक्स या ट्रे में कंटेनरों की सही मात्रा सुनिश्चित करती है। विज़न इंस्पेक्शन सिस्टम 100% आउटपुट पर कंटेनर के आयामों को सत्यापित कर सकते हैं और संदूषण की जाँच कर सकते हैं। एवर-पावर आपके उत्पादन की मात्रा, सामग्री और अनुप्रयोग के लिए उपयुक्त संपूर्ण सहायक उपकरण पैकेज पर मार्गदर्शन प्रदान कर सकता है।
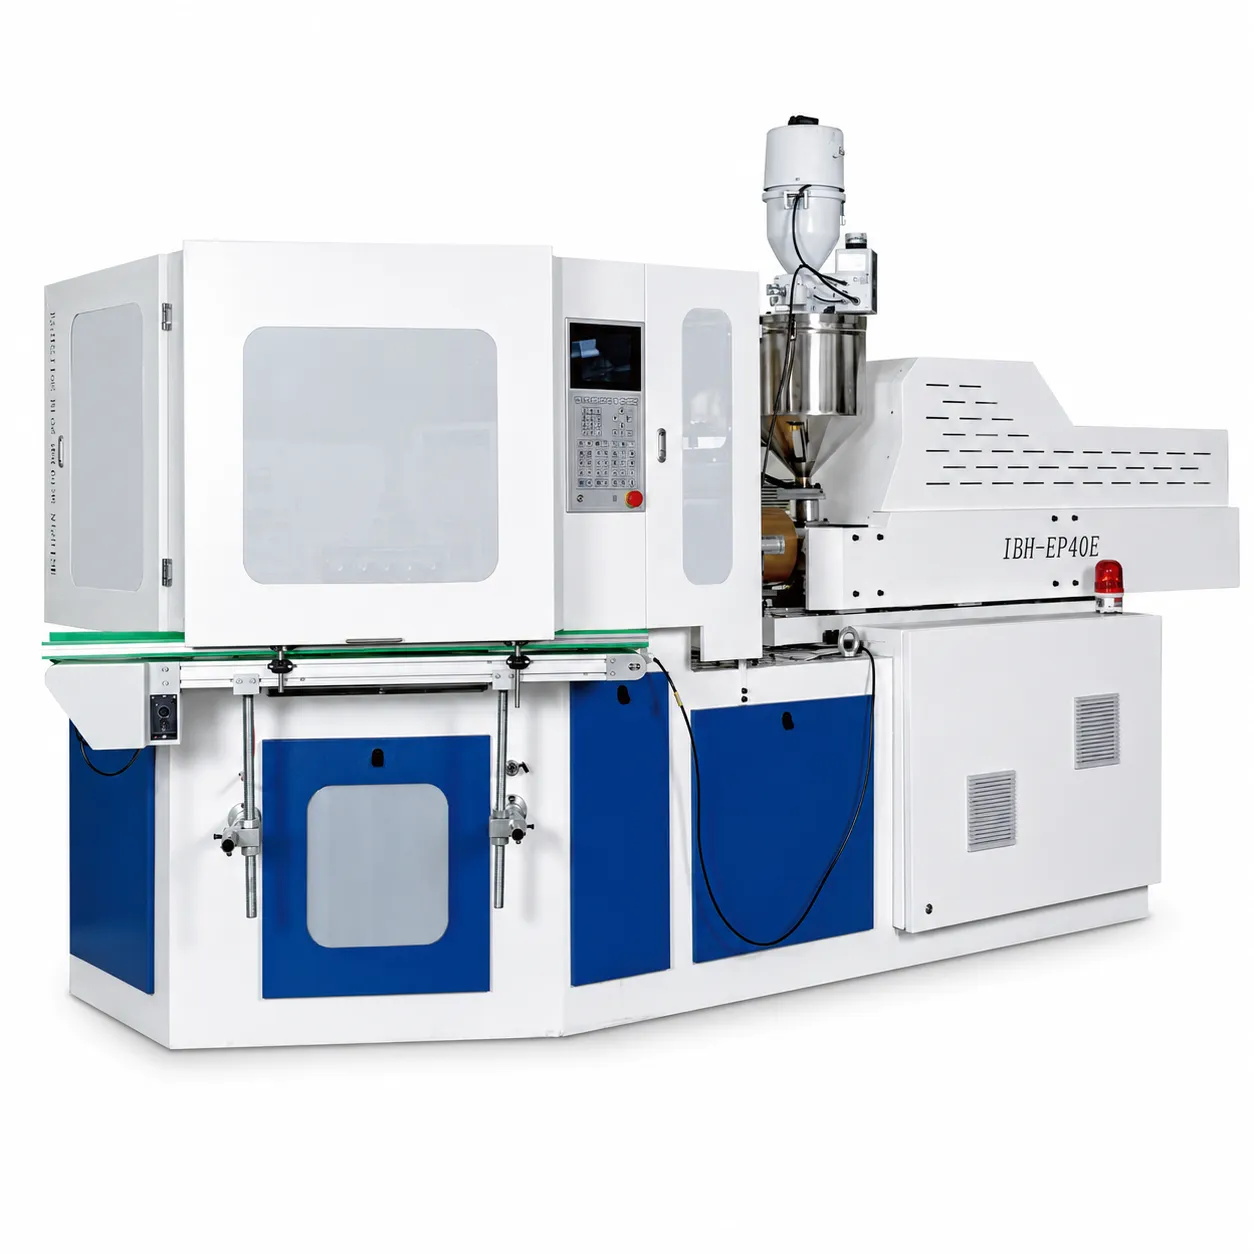
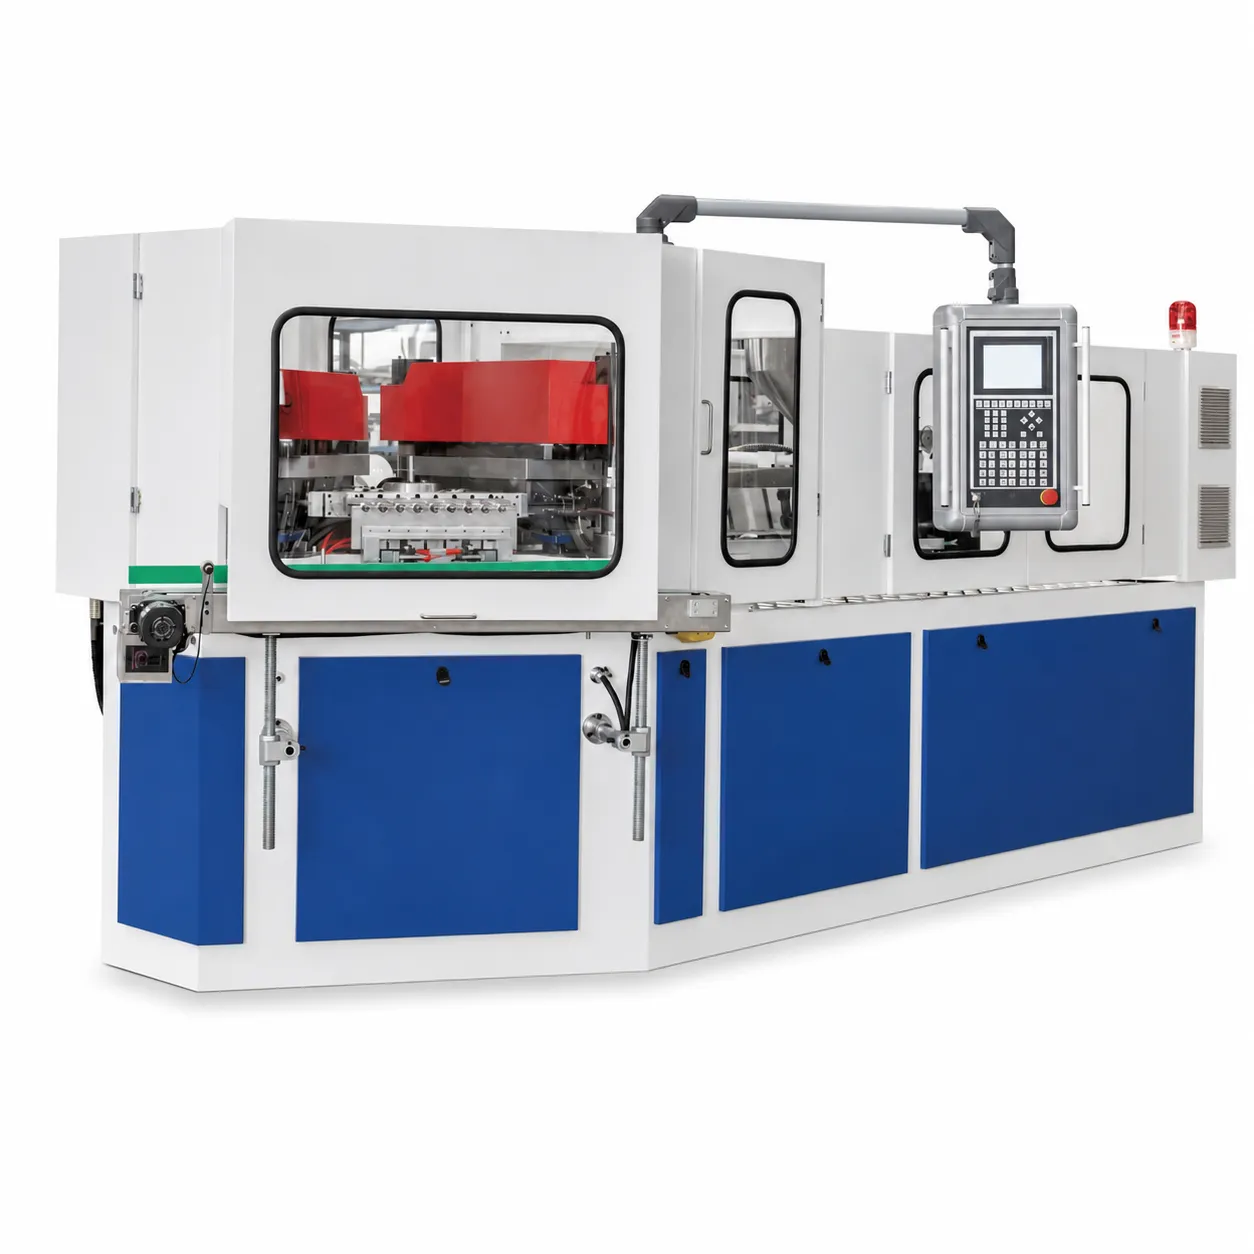
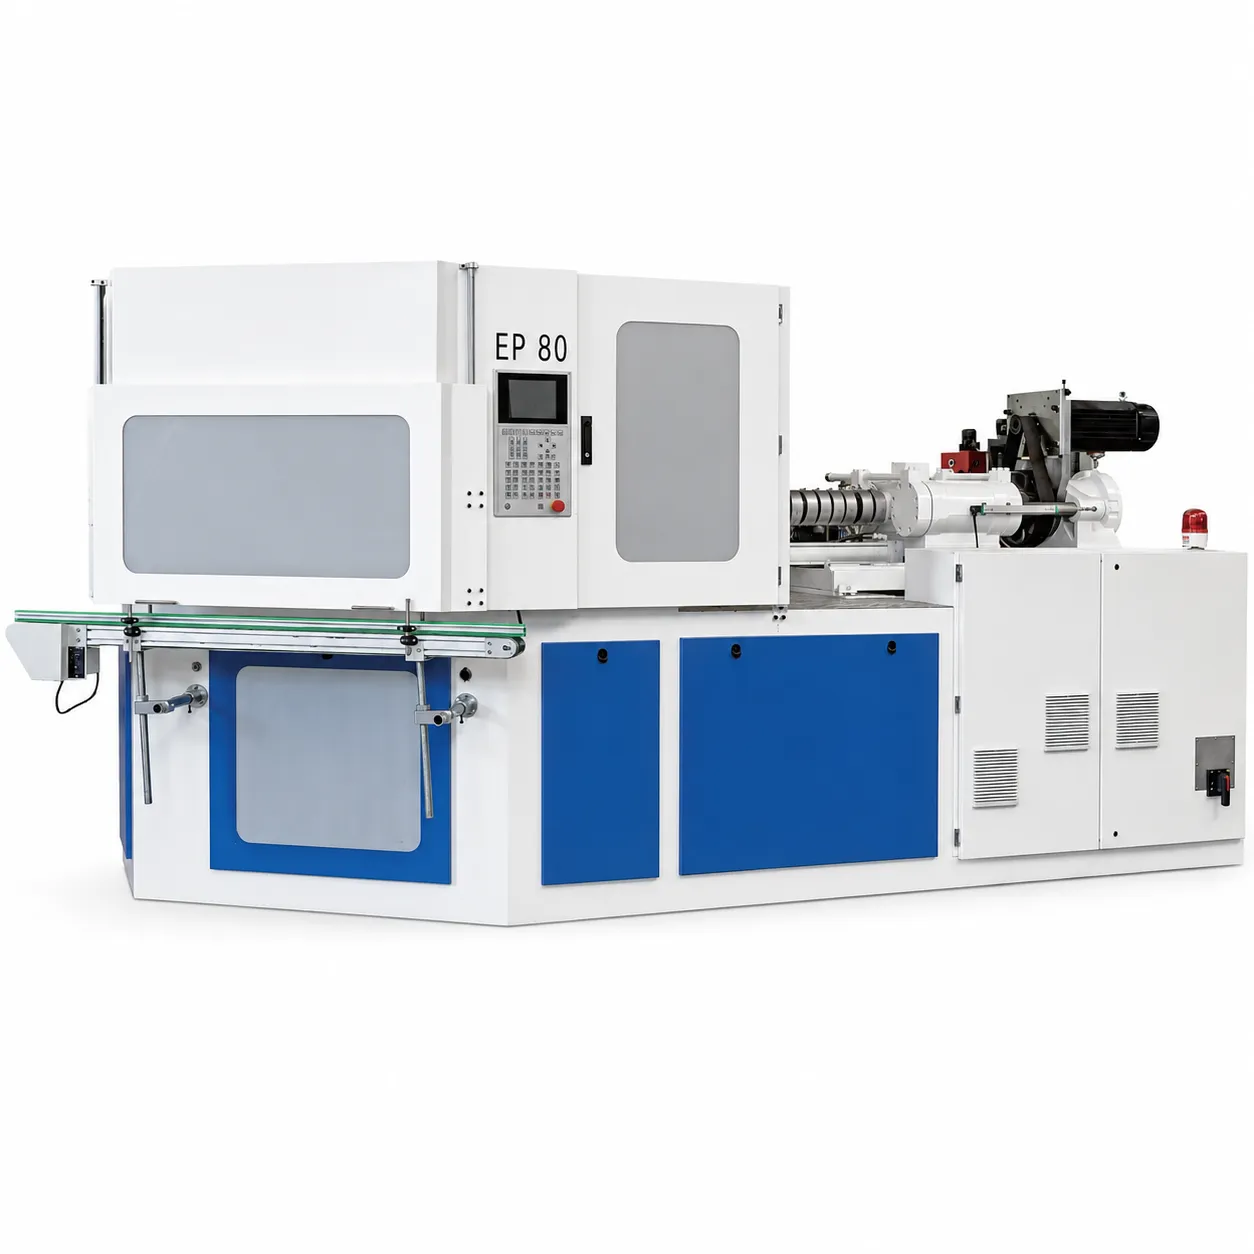
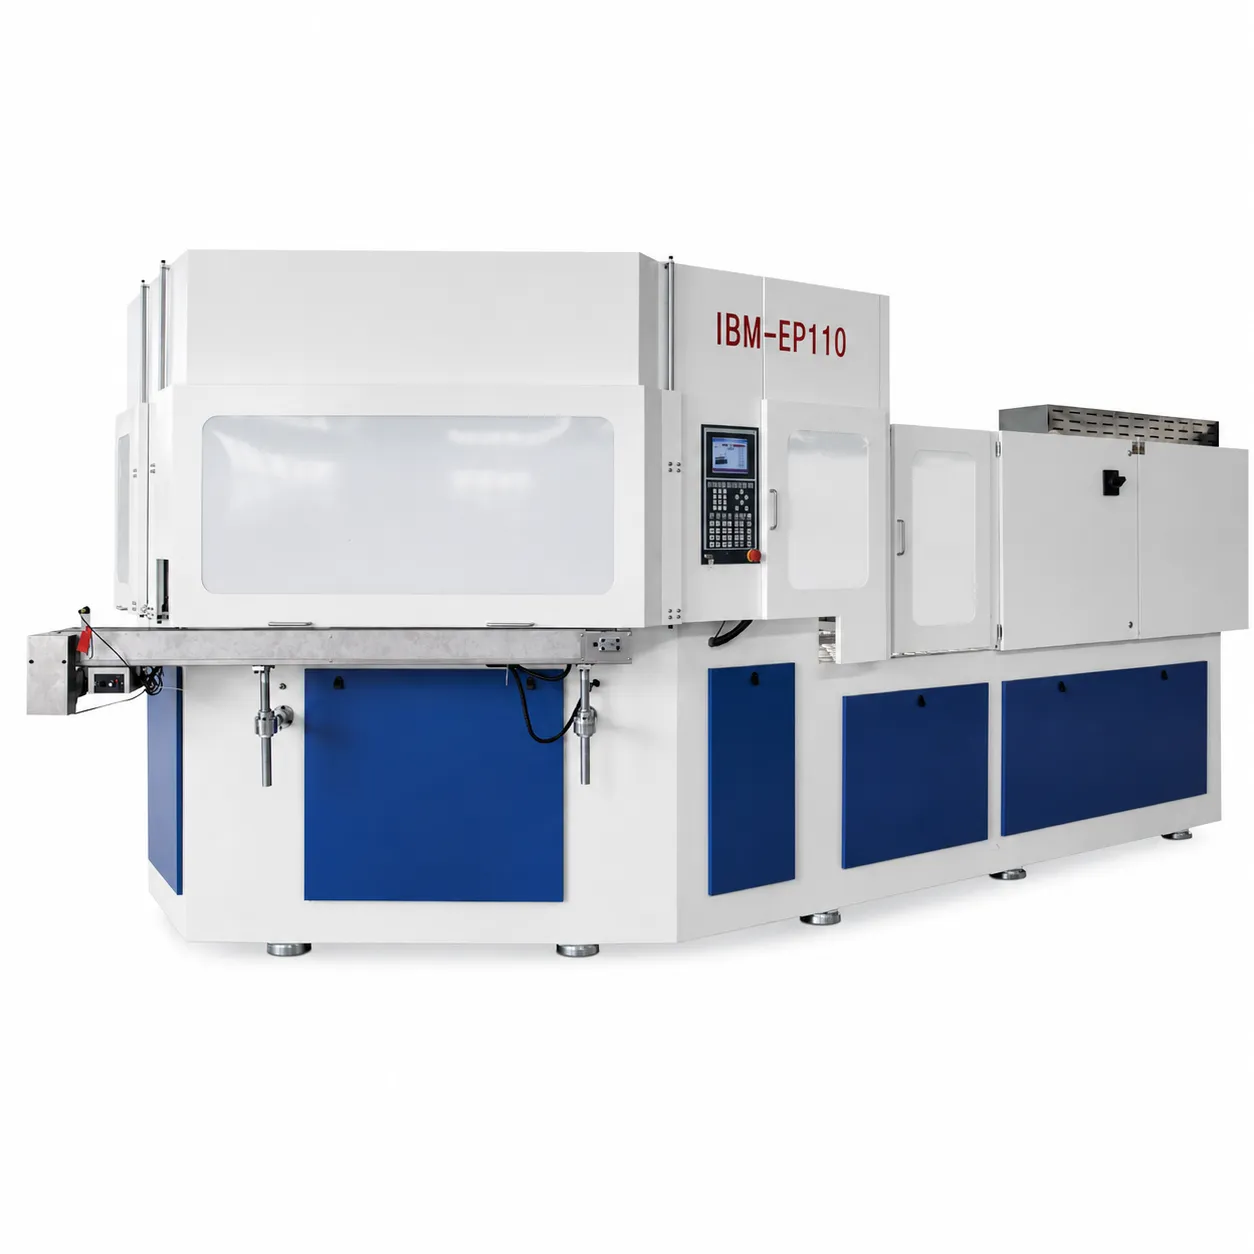
एवर-पावर ईपी-आईबीएम मशीन सीरीज
छह आईबीएम मशीनें 40 केएन से 135 केएन तक की क्लैम्पिंग फोर्स को कवर करती हैं, जो वैश्विक बाजारों में फार्मास्युटिकल, कॉस्मेटिक और स्पेशलिटी केमिकल पैकेजिंग के लिए सेवाएं प्रदान करती हैं।

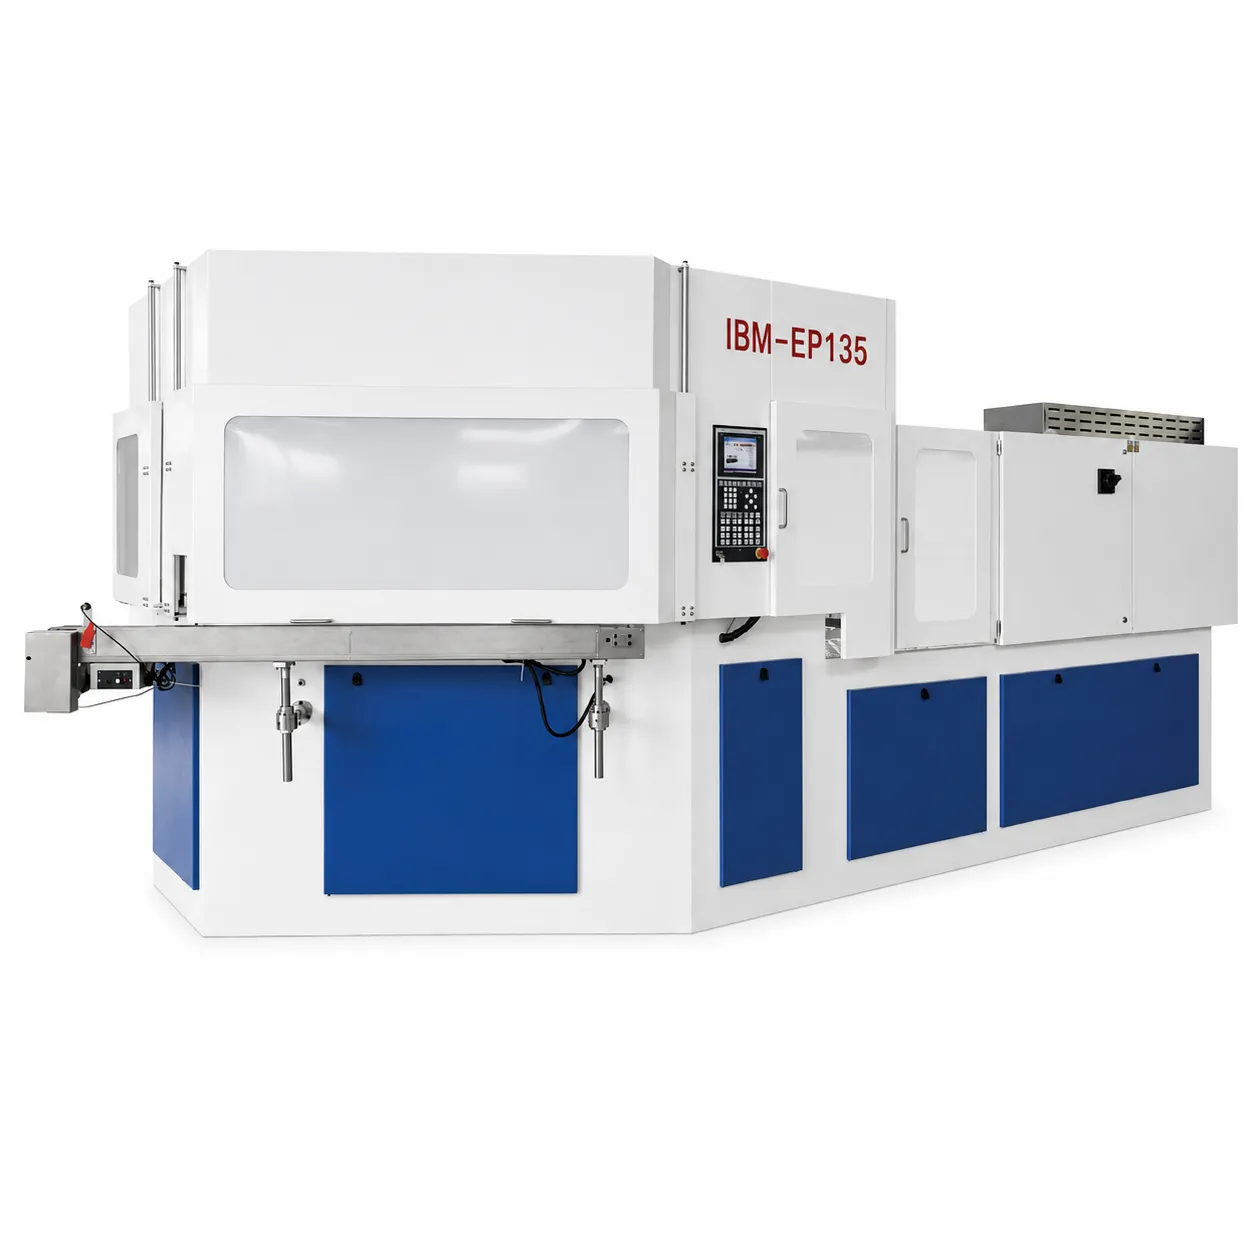
आईबीएम या आईएसबीएम: एक व्यावहारिक निर्णय ढांचा
प्रक्रिया चयन के लिए कंटेनर विनिर्देश का उपयोग करें — कभी भी इसके विपरीत न करें।
क्या आप निश्चित नहीं हैं कि आपके एप्लिकेशन को IBM या ISBM की आवश्यकता है?
हमें अपने कंटेनर का चित्र, सामग्री विनिर्देश और लक्षित मात्रा भेजें। हमारे इंजीनियर सही प्रक्रिया, हमारी आईबीएम और आईएसबीएम रेंज की उपयुक्त मशीन की अनुशंसा करेंगे और 48 घंटों के भीतर बिना किसी शुल्क के सीधे कारखाने से मूल्य निर्धारण प्रदान करेंगे।
अक्सर पूछे जाने वाले प्रश्नों
इस लेख में तकनीकी तुलनाएँ एवर-पावर के इंजीनियरिंग अनुभव और उद्योग-मानक प्रक्रिया लक्षण वर्णन डेटा पर आधारित हैं। अनुप्रयोग उपयुक्तता संबंधी अनुशंसाएँ सामान्य मार्गदर्शन हैं — विशिष्ट अनुप्रयोगों का मूल्यांकन हमेशा कंटेनर ड्राइंग और सामग्री विनिर्देशों के साथ किया जाना चाहिए। संपर्क करें [email protected] या हमारी वेबसाइट पर जाएँ संपर्क पृष्ठ अनुप्रयोग-विशिष्ट इंजीनियरिंग सलाह के लिए।


