
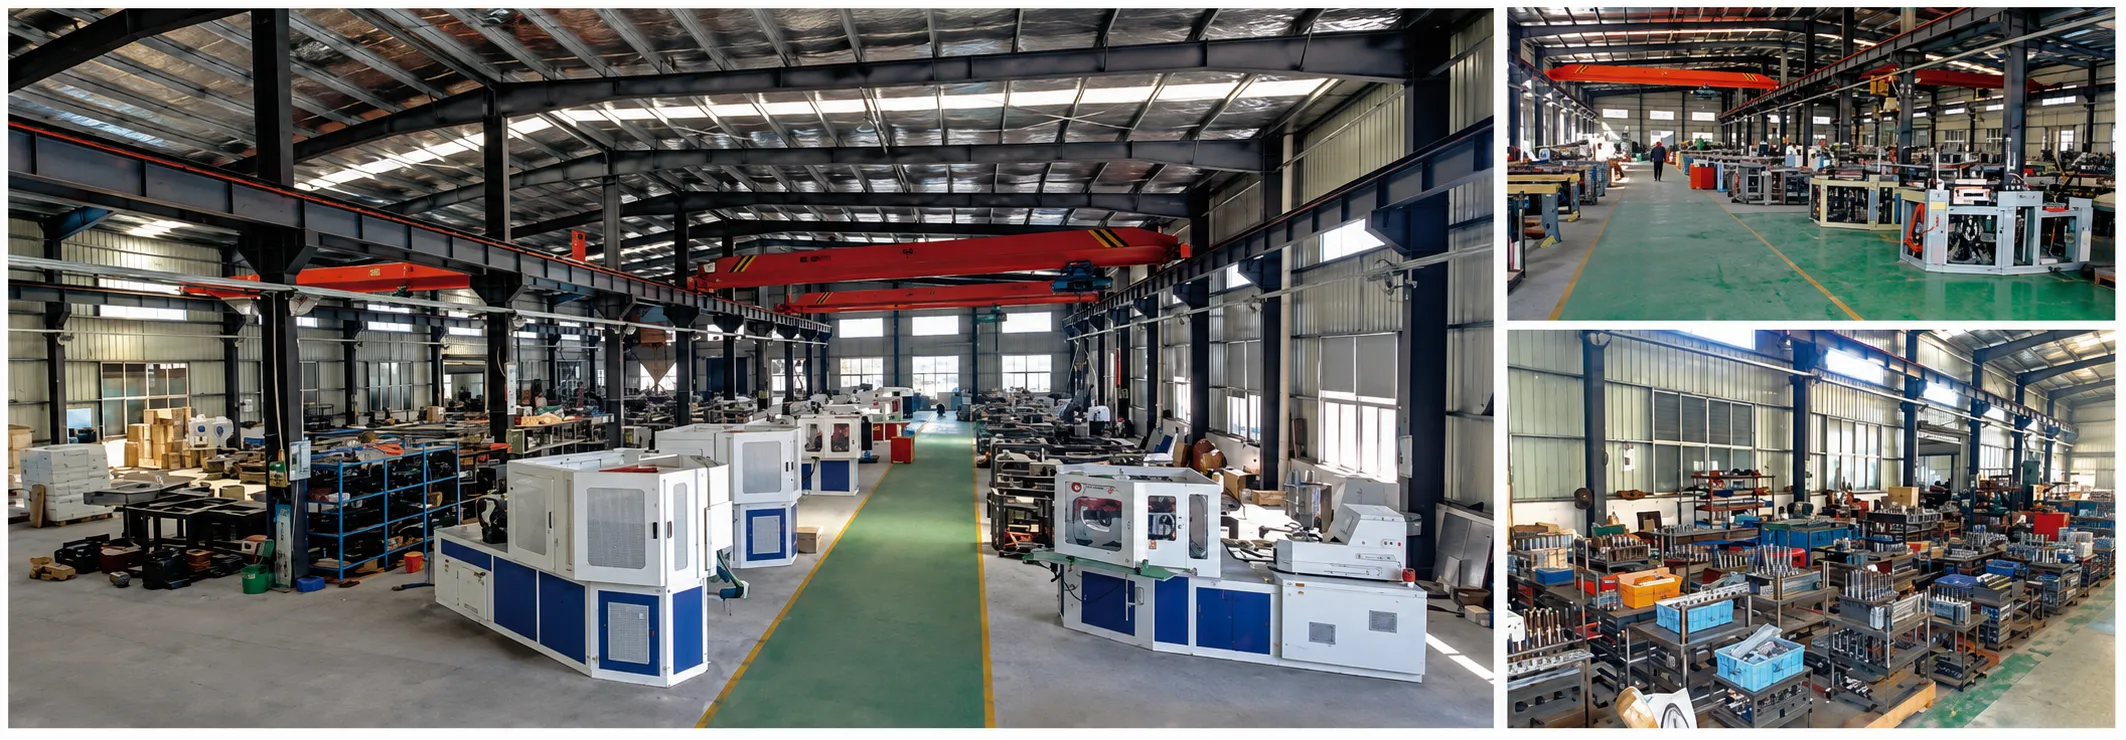
Лиття під тиском з роздувом (IBM) та лиття під тиском з розтягуванням (ISBM) – це одностадійні процеси виробництва пластикових контейнерів, які починаються з лиття під тиском. Обидва методи виготовляють контейнери без ліній роз'єму на корпусі та з точною геометрією різьби горловини. Обидва широко використовуються у фармацевтичній, косметичній та харчовій упаковці. І, незважаючи на очевидну схожість їхніх назв, це принципово різні процеси, які виробляють структурно та оптично різні контейнери, що підходять для різних застосувань, різних матеріалів та різної економічної ефективності виробництва.
Плутанина між цими двома процесами зрозуміла. Обидва процеси іноді називають «одноступеневим видувним формуванням». Обидва використовують архітектуру роторної станції. В обох випадках впорскують преформу, а потім видувають її в готовий контейнер. Критична різниця полягає в тому, що відбувається між впорскуванням та видуванням, і ця різниця має глибокі наслідки для фізичних властивостей виготовленого контейнера.
У цьому посібнику пояснюється інженерна відмінність між IBM та ISBM, уточнюється, який процес виробляє який тип контейнера, визначаються застосування, де кожен з них є правильним вибором, а також описується лінійка машин Ever-Power, що охоплює обидві технології.
Єдина відмінність, яка змінює все
Обидва процеси включають впорскування преформи та видування пляшки. Різниця полягає в тому, чи використовується розтягувальний стрижень, і це єдине інженерне рішення визначає все, що стосується готової ємності.
Як працює процес IBM: станція за станцією
3-станційна машина IBM обертається шляхом впорскування, видування та викидання в одному безперервному циклі
На станції 1 розплавлена смола впорскується навколо прецизійного стрижня серцевини для формування преформи. Стрижень серцевини визначає внутрішній отвір горловини контейнера, гарантуючи точність різьблення закриття, з якою екструзійне видування не може зрівнятися. На станції 2 стрижень серцевини, який все ще несе термічно активну преформу, переміщується в порожнину видувної форми. Стиснене повітря подається через стрижень серцевини, надуваючи преформу до охолодженої поверхні видувної форми для формування готового контейнера. На станції 3 стрижень серцевини втягується, і готовий контейнер викидається знімною пластиною. Всі три операції відбуваються одночасно на кожному машинному циклі.
Стрижень серцевини залишається всередині преформи протягом усього переміщення до станції видування, зберігаючи внутрішню геометрію горловини та виконуючи роль оправки під час видування. Цей безперервний контакт стрижня серцевини є інженерною причиною того, що контейнери IBM не мають внутрішньої лінії розриву та мають постійно вищу точність різьби горловини порівняно з усіма альтернативами видувного формування на основі екструзії.

Компоненти виробничої лінії IBM
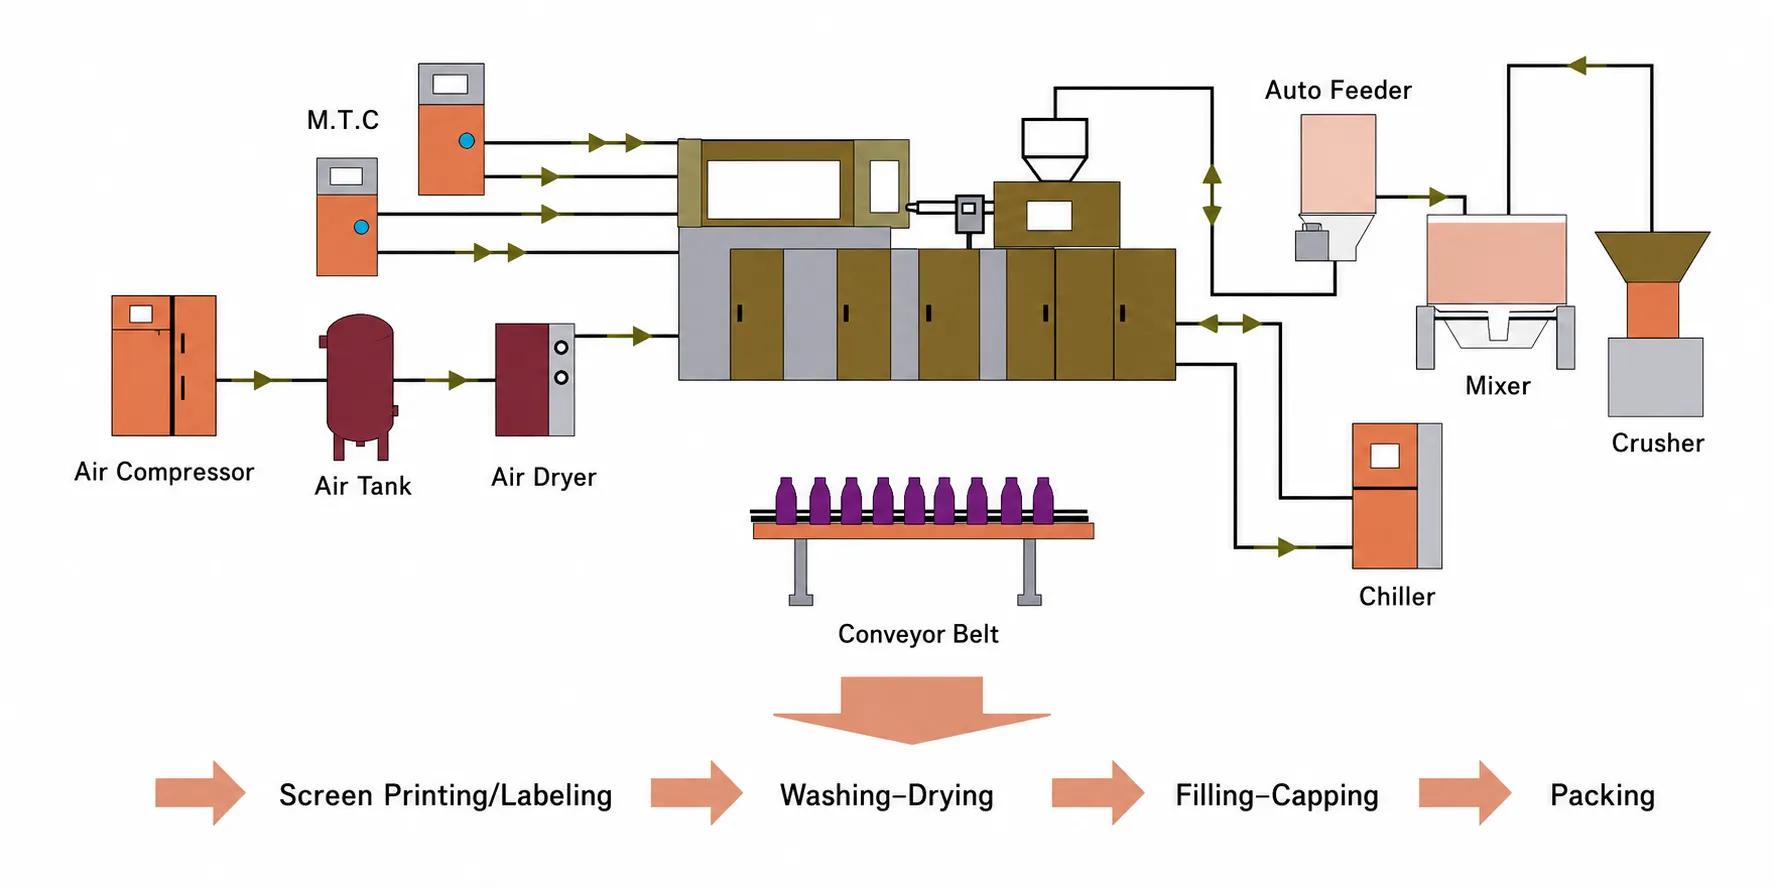
Повна виробнича лінія IBM об'єднує кілька компонентів початкового та наступного етапів навколо основної машини.
Сама машина IBM є центральним елементом, але для стабільного виробництва фармацевтичного класу потрібне правильне визначення навколишньої виробничої лінії. Вище за процесом бункерна сушарка видаляє залишкову вологу зі смоли до рівнів, необхідних для кожного матеріалу — ПП зазвичай потребує від 2 до 4 годин при температурі 80 градусів Цельсія, тоді як матеріали з вищою гігроскопічністю потребують більш контрольованих протоколів сушіння. Контролер температури форми підтримує постійну температуру поверхні порожнини видувної форми, забезпечуючи повторювану геометрію контейнера протягом тривалих виробничих циклів.
Далі за потоком конвеєрна система переміщує готові контейнери до станцій перевірки, підрахунку та пакування. Для фармацевтичного виробництва системи візуального контролю в потоку перевіряють розміри контейнерів, перевіряють їх на забруднення та підтверджують щільність прилягання кришки перед пакуванням. Ever-Power може проконсультувати щодо повного компонування виробничої лінії та інтеграції допоміжного обладнання з будь-якою моделлю машини IBM.
IBM проти ISBM: Порівняння властивостей контейнера
Різниця у фізичних властивостях є вимірною, значною та безпосередньо пов'язаною з рішеннями щодо специфікації упаковки.
Коли ПЕТ впорскують та охолоджують без розтягування, молекулярні ланцюги тверднуть у випадковому, аморфному порядку. Стінка контейнера відносно слабка, дещо каламутна та має помірні газобар'єрні властивості. Це контейнер IBM. Коли ПЕТ впорскують, а потім розтягують та видувають, поки температура ще вища за температуру склування, механічна енергія розтягування змушує довгі молекули полімерного ланцюга вирівнюватися одночасно в осьовому та кільцевому напрямках. Ці вирівняні ланцюги утворюють напівкристалічну структуру, яка принципово міцніша за аморфну структуру.
Практичний наслідок цієї молекулярної різниці видно в кожному показнику продуктивності, який інженери з упаковки використовують для визначення контейнерів — міцність на розтяг, міцність на верхнє навантаження, стійкість до ударів при падінні, кисневий бар'єр та оптична прозорість перевершують двоосьово орієнтовані контейнери ISBM порівняно з контейнерами IBM з еквівалентною товщиною стінки та вагою смоли.
Конструкція та характеристики прес-форми IBM
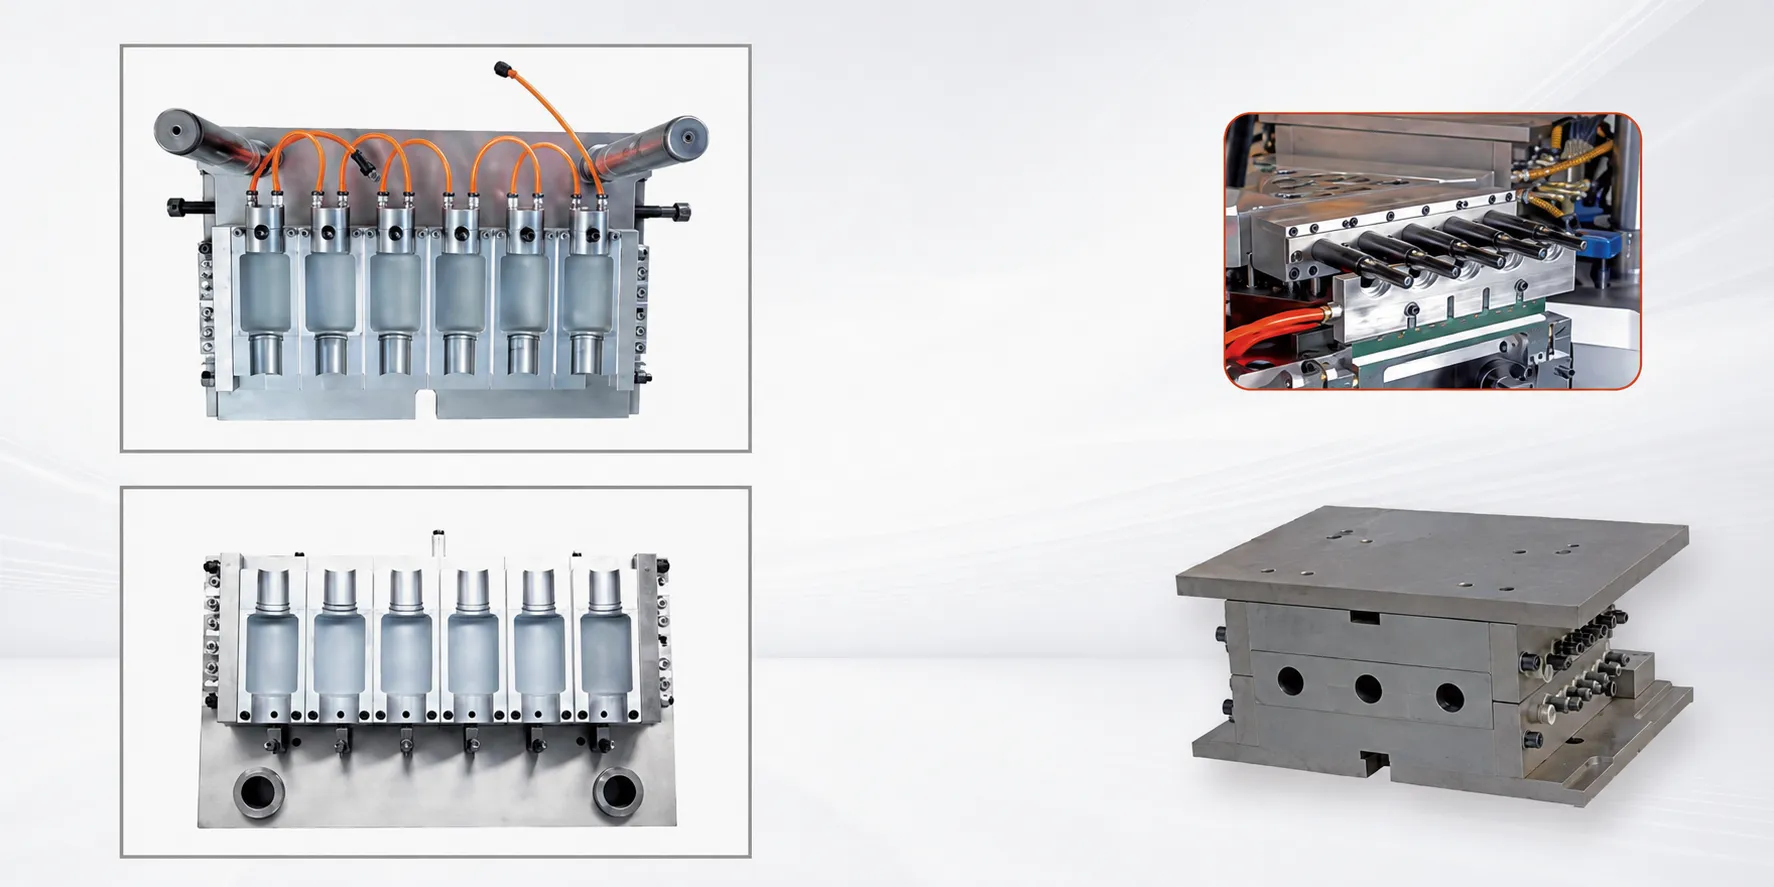
Комплект прес-форм IBM складається з ливарної форми, видувної форми та стрижня-опорного елемента — трьох елементів, які повинні працювати в точній гармонії розмірів.
Порожнина ливарної форми визначає зовнішню геометрію преформи та, що критично важливо, повний профіль різьби горловини готового контейнера. Оскільки різьба горловини формується шляхом лиття під тиском, а не за допомогою видувної форми, контейнери IBM досягають допусків на різьбу горловини, які неможливо досягти за допомогою екструзійного видувного формування — зазвичай вони дотримуються діаметра кроку різьби в межах ±0,05 мм.
Стрижень-серцевина – це прецизійна оправка, яка визначає внутрішній отвір горловини. Його діаметр та обробка поверхні визначають герметичність кришки. Матеріалом стрижня-серцевини зазвичай є інструментальна сталь H13 з азотованою поверхневою обробкою для стійкості до абразивного зносу від багаторазового контакту зі смолою за температур інжекції.
Видувна форма визначає зовнішній профіль корпусу контейнера. Оскільки корпус формується під тиском повітря, а не під тиском впорскування, матеріали для видувних форм можуть бути менш вимогливими до термічного навантаження, ніж сталі для лиття під тиском. Ever-Power розробляє та виготовляє комплекти прес-форм IBM власними силами, гарантуючи повну сумісність на всіх платформах верстатів EP-IBM.
Застосунки IBM: де процес перевершує інших
Поєднання точності лиття під тиском горловини, корпусу без ліній розриву та високого рівня кавітації, що використовується IBM, робить цей процес домінуючим для невеликих фармацевтичних та косметичних контейнерів.
Фармацевтичні пляшки для очних крапель та назального спрею
Малий об'єм (від 1 до 30 мл), дуже точна обробка горловини, необхідна для встановлення наконечника або насоса, матеріал PP або LDPE, велика кількість порожнин. Здатність IBM виробляти однаково малі контейнери з високою кавітацією без лінії розриву робить цей процес стандартним для фармацевтичної категорії. Отвір горловини, сформований під тиском, має внутрішній діаметр ±0,05 мм — специфікація, яку неможливо надійно досягти методом екструзійного видувного формування.
Маленькі косметичні флакони та роликові пляшечки
Зразки парфумів, пляшечки-ролери, контейнери для бальзаму для губ та невеликі флакони для сироваток. IBM виробляє їх з гладкими поверхнями корпусу, без спалахів та з точною сумісністю із закриттям. HDPE, PP або PC об'ємом від 5 до 100 мл, де точність розмірів та прецизійність закриття важливіші за оптичну прозорість або газонепроникність.
Флакони з діагностичними реагентами та спеціальними хімічними речовинами
Флакони з діагностичними реагентами, флакони з розчинами для контактних лінз, контейнери для ветеринарних фармацевтичних препаратів та флакони зі спеціалізованими хімікатами. IBM виробляє хімічно стійкі контейнери з HDPE або PP з контрольованим проникненням кисню, придатні для чутливих рецептур, де двоосьова орієнтація не додає додаткових вимог порівняно з аморфним PP або HDPE.

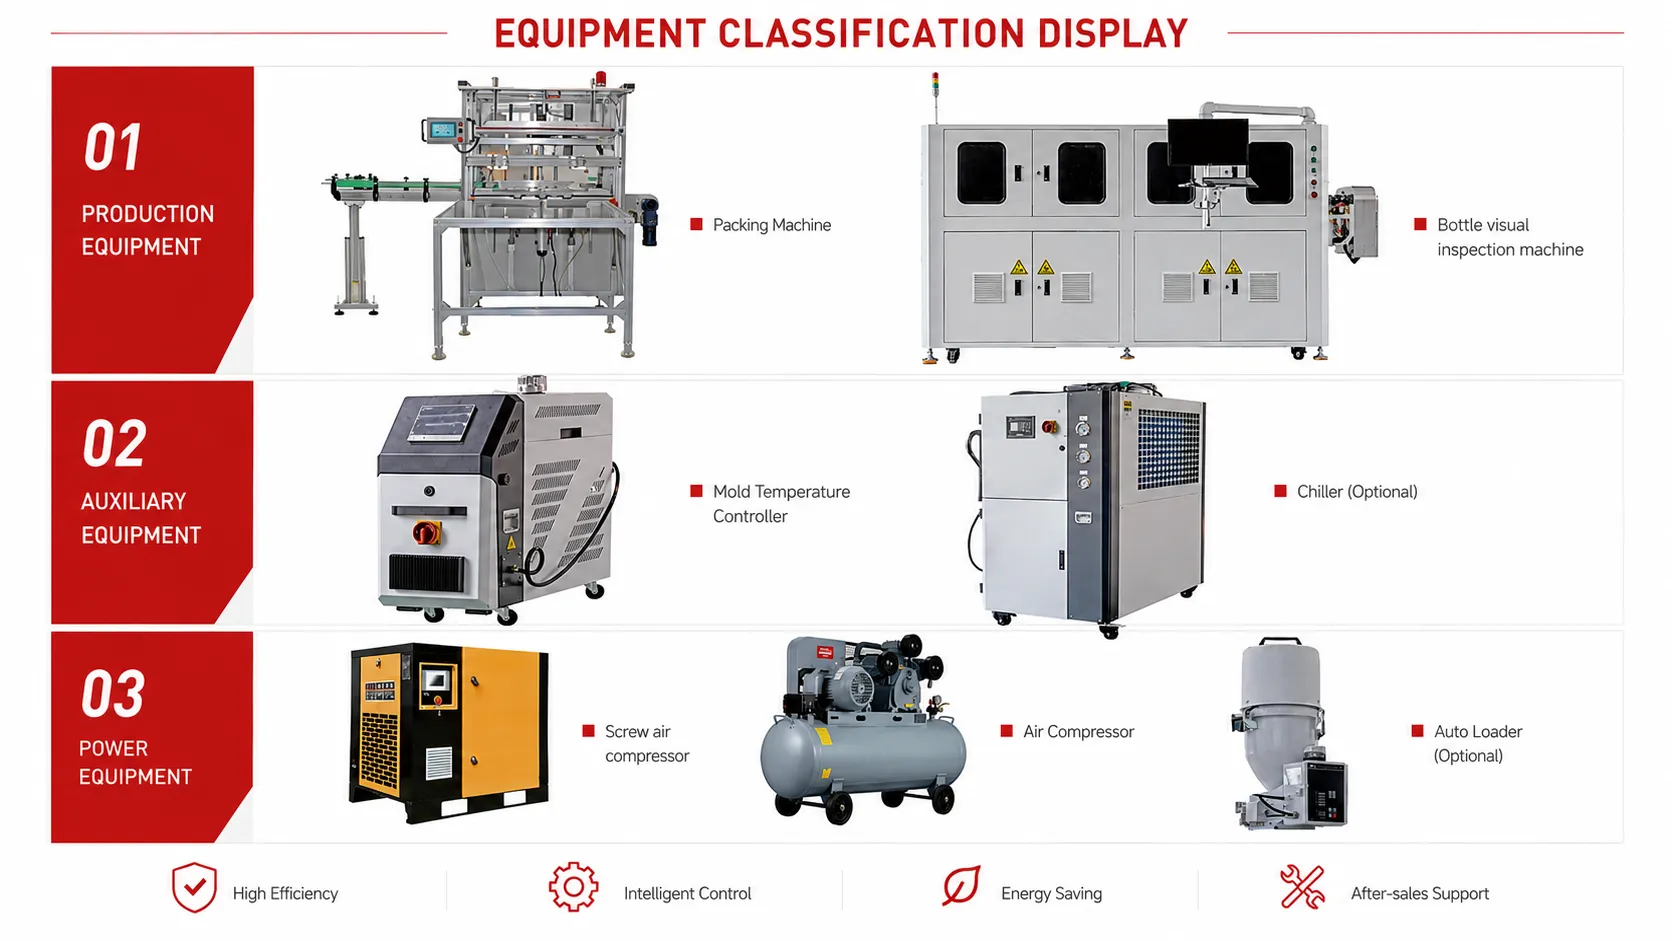
Допоміжне обладнання IBM
Правильна специфікація допоміжного обладнання така ж важлива, як і сама машина IBM, для досягнення стабільної продуктивності фармацевтичного класу.
Для повноцінної установки IBM потрібна бункерна сушарка для смоли, розмір якої відповідає годинній продуктивності машини, контролер температури форми (MTC), що підтримує незалежні температурні зони для лиття під тиском та видування форм, чилер, що подає охолоджувальну воду до видування форми з температурою від 8 до 15 градусів Цельсія, та система транспортування матеріалу для подачі смоли зі сховища для нерозсипного матеріалу до бункера. Для фармацевтичного застосування над станцією викиду можна встановити корпус інтерфейсу чистої кімнати для прийому контейнерів під тиском чистого повітря.
Далі за процесом, система підрахунку та пакування контейнерів забезпечує правильну кількість контейнерів у кожному мішку, коробці або лотку. Системи візуального контролю можуть перевіряти розміри контейнерів та перевіряти наявність забруднення на 100% продукції. Ever-Power може надати рекомендації щодо повного пакету допоміжного обладнання, що відповідає вашому обсягу виробництва, матеріалу та застосуванню.
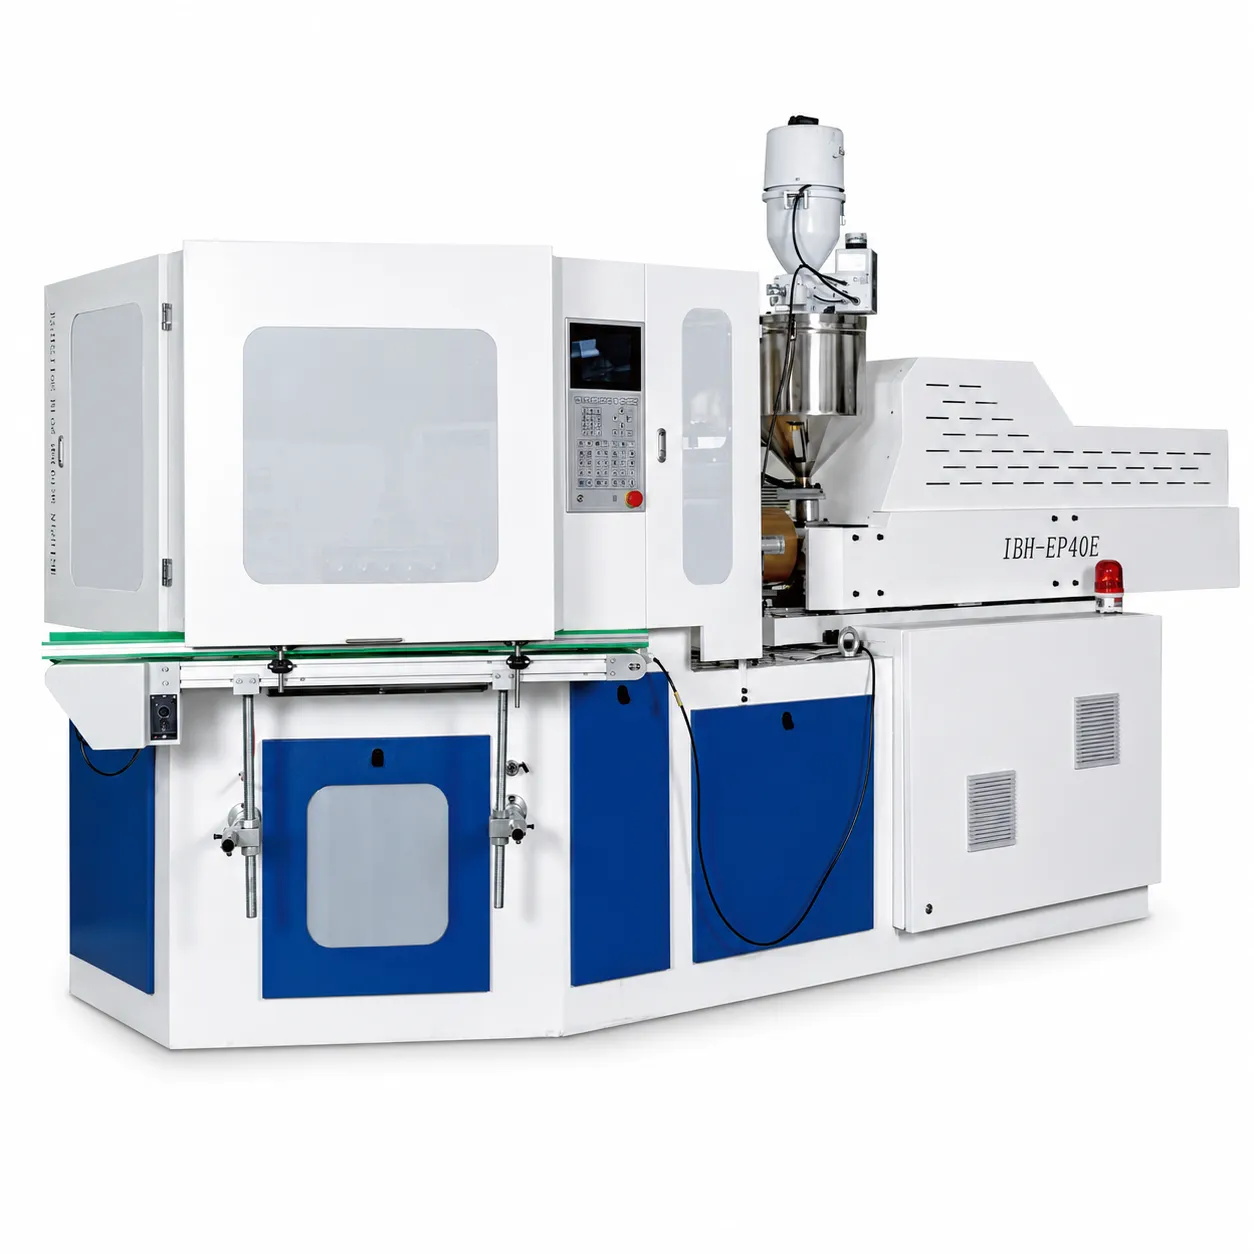
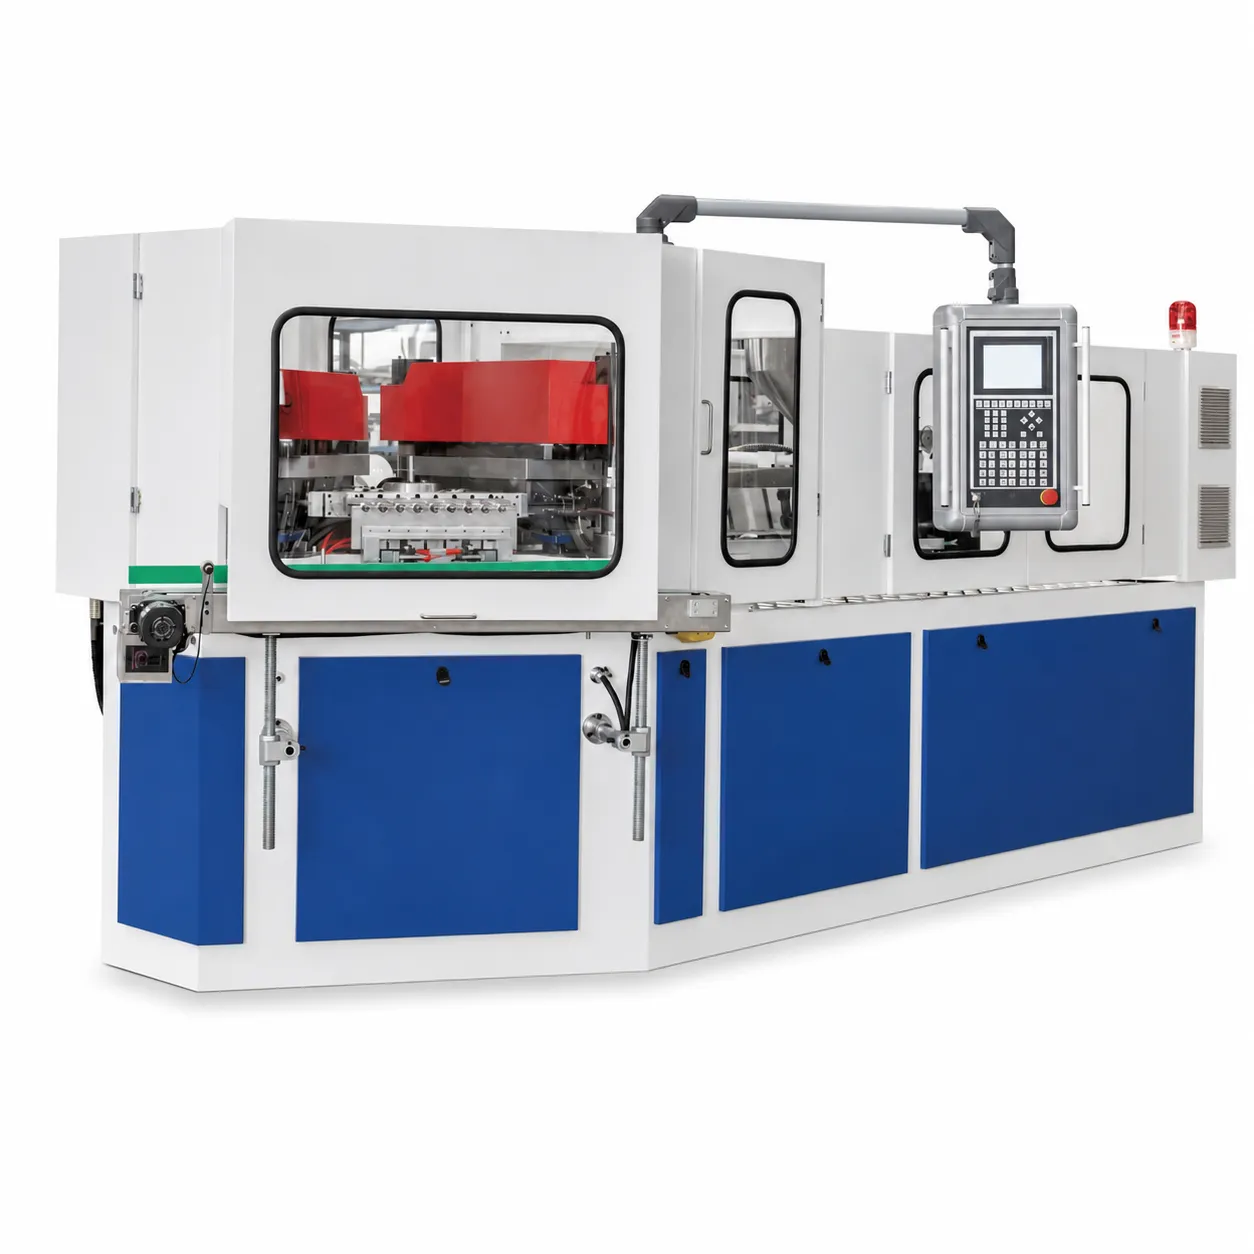
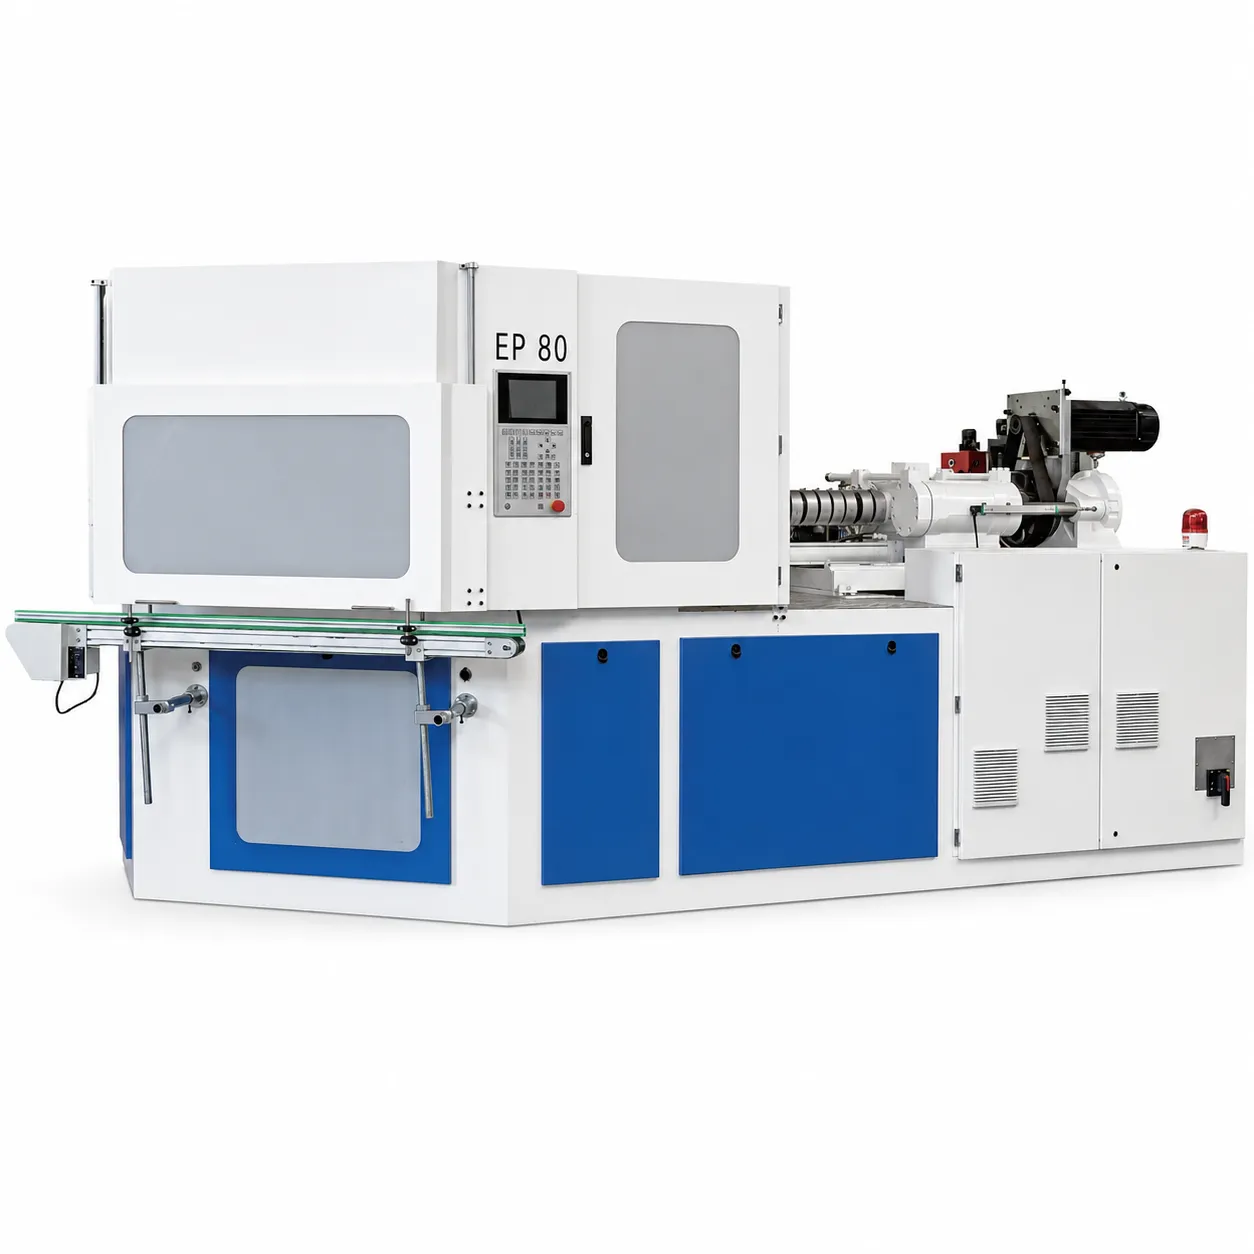
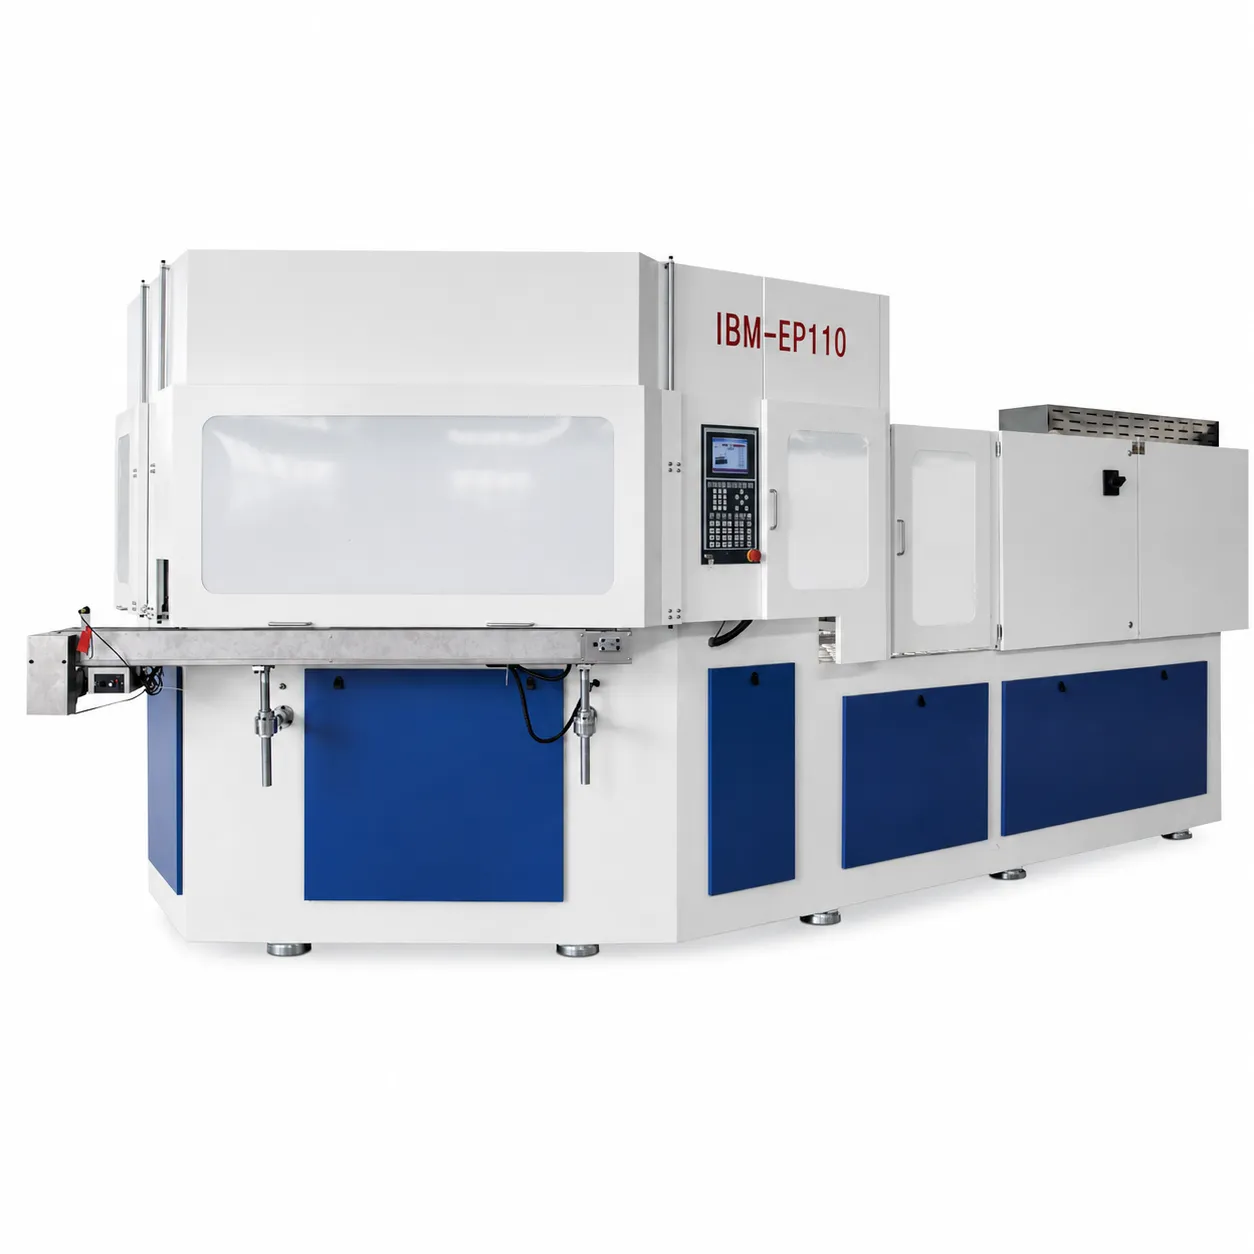
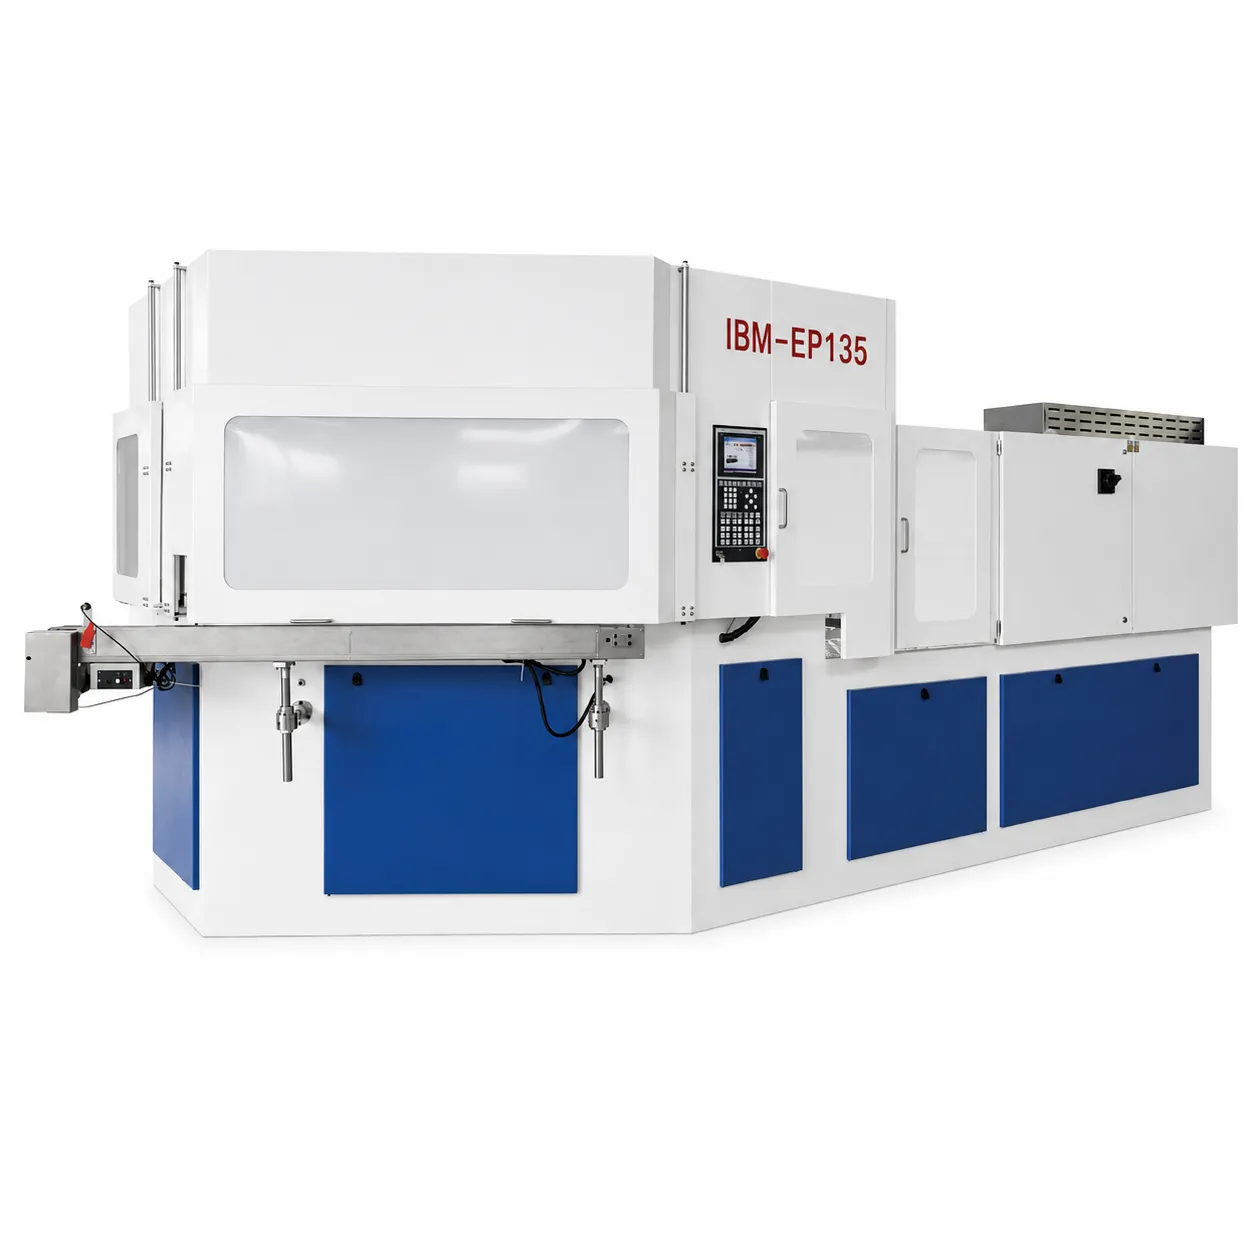
Серія машин Ever-Power EP-IBM
Шість машин IBM, що охоплюють зусилля затискання від 40 кН до 135 кН, обслуговують фармацевтичну, косметичну та спеціалізовану хімічну упаковку на світових ринках

IBM або ISBM: Практична структура рішень
Використовуйте специфікацію контейнера для керування вибором процесу — ніколи навпаки
Не впевнені, чи потрібен вашій програмі IBM чи ISBM?
Надішліть нам креслення вашого контейнера, специфікацію матеріалу та цільовий обсяг. Наші інженери порекомендують правильний процес, відповідне обладнання з наших лінійок IBM та ISBM, а також нададуть заводські ціни протягом 48 годин — безкоштовно.
Часті запитання
Технічні порівняння в цій статті базуються на досвіді інженерів Ever-Power та даних про характеристики процесів, що відповідають галузевим стандартам. Рекомендації щодо придатності до застосування є загальними рекомендаціями — конкретні застосування завжди слід оцінювати за допомогою креслень контейнерів та специфікацій матеріалів. Контакти [email protected] або відвідайте наш сторінка контактів для отримання інженерних порад щодо конкретного застосування.


