
À quoi sert une machine de moulage par injection ?
Une presse à injecter transforme des granulés de résine thermoplastique brute en pièces ou contenants en plastique finis grâce à un cycle contrôlé de fusion, d'injection, de refroidissement et d'éjection. La fonction précise — et le type de pièce finie produite — dépend entièrement du type de machine. Les presses à injecter standard produisent des composants en plastique plein. Les presses à injecter-soufflage en une étape (ISBM) produisent des contenants creux finis, passant des granulés de résine aux bouteilles finies en un seul cycle intégré. Il est essentiel de bien comprendre les capacités et les limites de chaque type de machine avant de choisir un équipement de fabrication de pièces en plastique.
Que fait une machine de moulage par injection standard ?
Une presse à injecter standard réalise quatre opérations séquentielles à chaque cycle de production. Premièrement, des granulés de résine plastique sont introduits depuis une trémie dans un cylindre chauffé où une vis sans fin rotative les fait fondre et les achemine vers l'avant, constituant ainsi une dose précise de plastique fondu. Deuxièmement, la vis avance axialement, injectant le plastique fondu sous haute pression (800 à 2 000 bars) dans une cavité de moule fermée qui définit la géométrie de la pièce. Troisièmement, le plastique refroidit et se solidifie contre les parois du moule tandis que la vis continue de tourner pour préparer la dose suivante. Quatrièmement, le moule s'ouvre et la pièce solide finie est éjectée par des éjecteurs.
Ce procédé permet de produire des pièces en plastique plein : composants automobiles, boîtiers pour appareils électroniques grand public, pièces pour dispositifs médicaux, bouchons et fermetures, engrenages et préformes pour le soufflage. Le moule définit parfaitement chaque surface de la pièce finie ; aucun mécanisme ne permet de créer un volume interne fermé, ce qui explique pourquoi le moulage par injection classique ne permet pas de produire des bouteilles creuses.

Processus de machine ISBM en une étape à 4 stations — les quatre stations (injection, conditionnement, étirage-soufflage, éjection) fonctionnent simultanément sur différentes préformes au sein de chaque cycle de la machine.
Que fait une machine ISBM à une étape ?
Une machine ISBM en une étape fonctionne de manière fondamentalement différente d'une machine de moulage par injection standard : elle transforme des granulés de résine brute en bouteilles creuses finies grâce à une séquence intégrée de quatre étapes, toutes réalisées au sein d'une seule machine sur une table rotative. À tout moment, quatre préformes différentes se trouvent simultanément à quatre étapes différentes du processus : l'une est injectée, l'autre conditionnée, la troisième étirée et soufflée, et la dernière est éjectée sous forme de bouteille finie.
Les quatre étapes d'un cycle ISBM en une étape sont :
- Station 1 — Injection : La résine fondue est injectée dans le moule de préforme, formant un tube à paroi épaisse dont la géométrie du col est déjà moulée. C'est l'étape la plus longue du cycle.
- Station 2 — Conditionnement : Le corps de la préforme est chauffé par des radiateurs infrarouges multizones à la température d'étirement optimale (90–115 °C pour le PET) tandis que la zone du col est maintenue froide pour préserver la géométrie du fil.
- Station 3 — Étirements et soufflement : Une tige d'étirage mécanique étire la préforme axialement jusqu'à 2,5 à 3,5 fois sa longueur d'injection ; simultanément, de l'air comprimé (25 à 40 bars) la gonfle radialement contre les parois du moule de soufflage. Cette expansion axiale et radiale simultanée induit une orientation moléculaire biaxiale, propriété qui confère aux bouteilles ISBM leur transparence, leur résistance et leur légèreté.
- Station 4 — Éjection : La bouteille finie et refroidie est détachée du mandrin et acheminée vers un convoyeur pour les opérations de remplissage, de bouchage et d'étiquetage en aval.
Effets de l'orientation biaxiale sur la bouteille finie
L'étape d'étirage-soufflage en ISBM ne se limite pas à une simple mise en forme ; elle modifie fondamentalement la structure moléculaire du PET ou du PP. Lorsque la tige d'étirage étire la préforme et que l'air de soufflage la dilate, les chaînes polymères s'alignent simultanément dans deux directions : axialement (dans le sens de la longueur de la bouteille) et radialement (autour de sa circonférence). Cet alignement biaxial confère au matériau des propriétés qu'un plastique non orienté ne peut égaler.
- Résistance à la traction jusqu'à 3 fois supérieure à celle du PET non orienté pour une même épaisseur de paroi, permettant des épaisseurs de paroi de 0,2 à 0,5 mm.
- Clarté optique supérieure à la transmittance lumineuse 90% — aspect semblable à celui du verre
- Performance de barrière au CO₂ suffisante pour les boissons gazeuses
- Résistance aux chocs en cas de chute de 1,5 m lorsqu'elle est remplie, pour les bouteilles PET standard de 500 ml

Processus ISBM complet, de la pastille de résine à la bouteille finie : la machine effectue l’injection, le conditionnement, l’étirage, le soufflage, le refroidissement et l’éjection en un seul cycle intégré.
Applications : Ce que produisent les machines ISBM
Les machines ISBM en une étape sont utilisées pour produire des emballages finis en PET, PP et PETG destinés à de nombreux secteurs de l'emballage. Les séries EP-HGY et EP-BPET d'Ever-Power couvrent notamment les applications suivantes :
| Secteur d'application | Type de conteneur | Volume typique | Résine |
|---|---|---|---|
| Pharmaceutique | Flacons de doses orales solides | 30–500 ml | PET, PETG, PP |
| Soins cosmétiques et personnels | Flacons, flacons de lotion, shampoing | 50 ml–1 L | PET, PETG, PP |
| Nourriture et boissons | Eau, jus, huile comestible, condiments | 250 ml–5 L | PET, PP |
| Produits chimiques industriels et agrochimiques | Contenants de produits chimiques, flacons de pesticides | 1–10 L | PET, PP |
| Ménage | Produits de nettoyage, détergent | 500 ml–3 L | PET, PP |
Ce qu'une machine de moulage par injection standard ne peut pas faire
Une presse à injecter standard ne peut pas produire de bouteilles creuses finies, quelle que soit sa configuration. Elle peut produire des préformes, qui sont ensuite soufflées dans une machine distincte en deux étapes, mais elle ne peut pas réaliser le soufflage en interne. Les acheteurs qui acquièrent une presse à injecter standard en espérant produire des bouteilles finies constateront qu'une machine de soufflage supplémentaire (ou une machine ISBM monobloc remplaçant les deux) est nécessaire. Il s'agit là d'une des erreurs de spécification les plus fréquentes et les plus coûteuses lors de l'achat d'équipements d'emballage plastique.
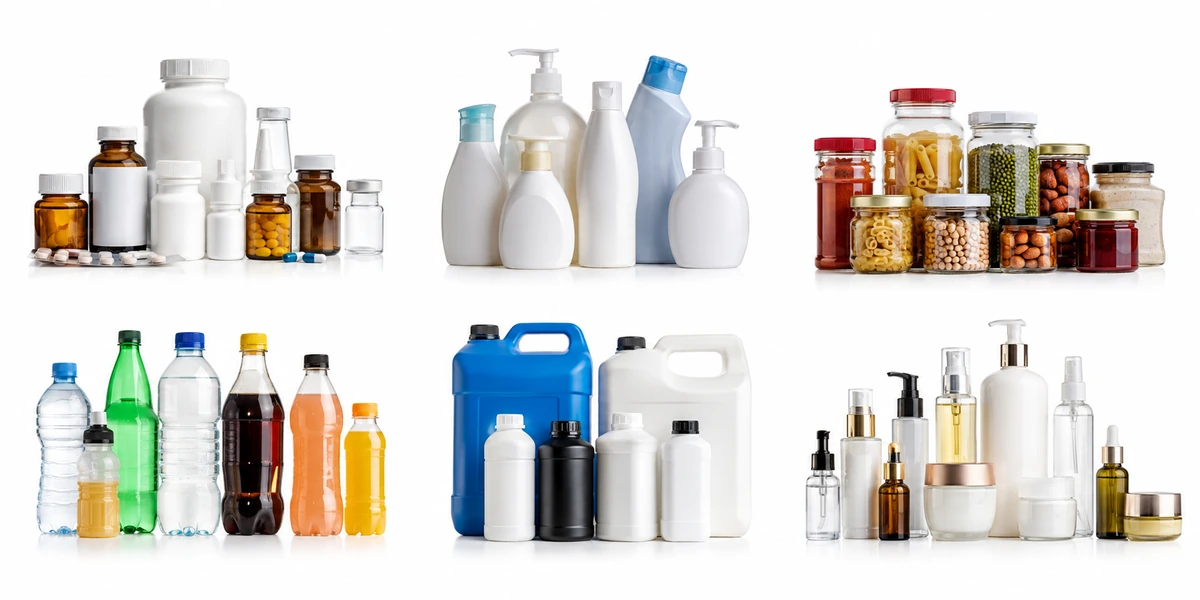
Gamme de contenants produits par les machines Ever-Power EP-HGY ISBM — emballages pharmaceutiques, cosmétiques, alimentaires, de boissons et industriels de 30 ml à 10 litres.
Vous voulez voir ce qu'une machine ISBM en une seule étape peut produire pour votre conteneur ?
Envoyez à Ever-Power les spécifications de vos bouteilles et le type de résine. Notre équipe d'application confirmera le modèle de machine adapté et vous fournira une estimation indicative du rendement et du temps de cycle sous 24 heures.
Découvrez ce que produisent les machines ISBM dans des secteurs spécifiques : récipients pour eau, boissons et produits chimiques, soins cosmétiques et personnels, et bocaux et boîtes de conserve.
Foire aux questions
Une seule machine ISBM peut-elle produire différents formats de bouteilles ?
Oui, mais chaque format de bouteille nécessite son propre jeu de moules (moule de préforme, moule de soufflage et tige d'étirage). Le passage d'un format de bouteille à un autre requiert un changement de moule, qui prend généralement 1 à 2 heures sur une machine ISBM moderne. Les paramètres de processus (températures de conditionnement, vitesse de la tige d'étirage, pression de soufflage) sont enregistrés sous forme de recettes et réutilisés pour chaque moule, ce qui réduit le temps nécessaire au rétablissement d'une production stable après un changement.
Combien de bouteilles par heure produit une machine ISBM ?
Le rendement dépend du volume de la bouteille, de l'épaisseur de sa paroi, du nombre d'alvéoles et de la configuration de la station. À titre indicatif : une EP-HGY150-V4 à 2 alvéoles produit environ 1 200 à 2 000 bouteilles par heure pour les bouteilles d'eau PET de 500 ml ; une EP-HGY200-V4 à 4 alvéoles produit environ 2 400 à 4 000 bouteilles par heure pour le même format. Les bouteilles plus grandes (2 à 5 litres) sont produites à un rendement inférieur en raison des temps de soufflage et de refroidissement plus longs. Contactez Ever-Power en précisant le type de bouteille que vous utilisez pour obtenir une estimation garantie du temps de cycle.
L'ISBM fonctionne-t-il avec du PET recyclé (rPET) ?
Oui, les machines EP-HGY peuvent traiter le rPET avec des mélanges allant jusqu'à 50 % de rPET TP3T et de PET vierge dans la plupart des applications, et des pourcentages plus élevés pour certaines applications non alimentaires. Le rPET présente généralement une viscosité intrinsèque (VI) plus faible et plus variable que le PET vierge, ce qui exige un contrôle plus précis du séchage et peut nécessiter un ajustement de la température d'injection et des paramètres de soufflage. Veuillez confirmer les spécifications de rPET prévues avec l'équipe procédés d'Ever-Power avant de finaliser la conception de la machine et du moule pour les applications rPET.
Comment la précision des machines ISBM affecte la qualité des bouteilles
La précision du contrôle de processus d'une machine ISBM détermine la régularité de chaque bouteille produite. Les variations de poids d'une injection à l'autre, la distribution de l'épaisseur des parois et la précision dimensionnelle des bouteilles sont toutes des conséquences directes de la précision avec laquelle la machine contrôle la vitesse d'injection, la pression de remplissage, la température de conditionnement, la force et la vitesse de la tige d'étirage, ainsi que la pression de soufflage, et ce, sur des cycles consécutifs. Sur les machines à servocommande, la régulation en boucle fermée sur chaque axe permet à la machine de corriger les écarts par rapport à la consigne en une fraction de seconde, ce qui garantit une distribution du poids et des dimensions plus homogène que sur les machines hydrauliques à vitesse fixe, où les variations de pression s'accumulent au fil du cycle.
Pour les applications pharmaceutiques, la variation de poids des flacons est un critère de qualité : les directives réglementaires relatives aux emballages primaires pharmaceutiques spécifient une variation de poids maximale admissible comme indicateur d’uniformité de l’épaisseur des parois. Une machine ISBM monobloc avec axes d’injection et de soufflage servo-commandés permet généralement d’atteindre une variation de poids inférieure à 0,51 TP3T entre deux injections, et ce, sur une production continue. Ce niveau de performance est essentiel pour les fabricants de produits pharmaceutiques qui doivent démontrer la constance de leurs contenants lors des soumissions réglementaires et des tests de libération des lots. Les machines entièrement servo-commandées EP-HGY sont spécialement conçues pour les applications pharmaceutiques et cosmétiques de haute précision exigeant ce niveau de contrôle.
Intégration avec les équipements de remplissage et de conditionnement en aval
Une machine ISBM en une étape ne fonctionne pas de manière isolée : elle constitue le composant en amont d'une ligne de conditionnement comprenant le convoyage des bouteilles, le remplissage, le bouchage, l'étiquetage et la palettisation. L'interface entre la machine ISBM et les équipements en aval est un aspect pratique important qui doit être pris en compte lors de la spécification de la machine, et non après son installation. Les points d'intégration clés sont les suivants : la vitesse et l'orientation du convoyeur de sortie (les bouteilles doivent sortir dans une orientation constante pour le convoyage en aval) ; la capacité d'accumulation des bouteilles entre la machine ISBM et la remplisseuse (afin de compenser la différence de débit si la vitesse de remplissage est inférieure à la vitesse de production des bouteilles) ; et le traitement du convoyeur par air propre ou azote entre l'éjection des bouteilles et l'entrée de remplissage pour les applications pharmaceutiques et alimentaires sensibles.
Ever-Power peut vous conseiller sur la configuration du convoyeur de sortie et de la table d'accumulation pour toutes les installations de machines EP-HGY et EP-BPET. Pour les projets de lignes de conditionnement clés en main où la machine ISBM fait partie d'une ligne de remplissage entièrement intégrée, Ever-Power peut coordonner les spécifications d'interface de la machine avec le fournisseur d'équipements de remplissage afin d'assurer la compatibilité avant le début de l'installation. Cette coordination est particulièrement importante pour les installations pharmaceutiques où les exigences réglementaires peuvent imposer le nettoyage et le contrôle environnemental de l'ensemble de la ligne, de la production des flacons au remplissage et au bouchage.


