
注塑机是做什么用的?
注塑机通过熔化、注射、冷却和顶出等一系列可控循环,将热塑性树脂原料颗粒转化为成品塑料零件或容器。具体的功能以及最终成品的类型完全取决于机器类型。标准注塑机生产实心塑料部件。一步式注塑拉伸吹塑成型(ISBM)机则生产成品空心容器,在单一的集成循环中即可完成从树脂颗粒到成品瓶子的整个生产过程。在选择塑料制造设备之前,了解每种机器类型的功能及其局限性至关重要。
标准注塑机的功能
一台标准的注塑机在每个生产周期中执行四个连续操作。首先,塑料树脂颗粒从料斗进入加热料筒,旋转的螺杆将其熔化并向前输送,形成一定量的熔融塑料。其次,螺杆沿轴向前进,将熔融塑料在高压(800-2000巴)下注入封闭的模腔中,模腔决定了零件的几何形状。第三,塑料在模壁上冷却凝固,同时螺杆旋转以准备下一次注射。第四,模具打开,成型的零件通过顶针顶出。
该工艺流程生产实心塑料零件:汽车零部件、消费电子产品外壳、医疗器械零件、瓶盖和封盖、齿轮以及用于后续吹塑成型的预成型件。模具完全定义了成品零件的每个表面——没有形成封闭内部空间的机制,因此标准注塑成型无法生产成品空心瓶。

4 工位一步式 ISBM 机器工艺——所有四个工位(注射、调理、拉伸吹塑、顶出)在每个机器循环中同时对不同的预成型件进行操作。
一步式ISBM机器的作用
一步式ISBM注塑机与标准注塑机有着本质区别:它通过四个步骤的集成流程,将树脂颗粒转化为成品空心瓶,所有步骤均在一台机器的旋转工作台上完成。在任何时刻,四个不同的瓶坯同时处于四个不同的工艺阶段——一个进行注塑,一个进行调理,一个进行拉伸吹塑,最后一个作为成品瓶被顶出。
单步ISBM循环的四个步骤是:
- 1号站——注射: 熔融树脂被注入预成型模具中,形成壁厚较厚的管材,其颈部几何形状已预先成型。这是整个生产周期中最耗时的步骤。
- 第二站——体能训练: 预成型体主体通过多区红外加热器加热至最佳拉伸温度(PET 为 90–115 °C),同时颈部区域保持低温以保持线材几何形状。
- 第三站——拉伸和吹气: 机械拉伸杆将预成型坯沿轴向拉伸至其注塑长度的2.5-3.5倍;同时,高压空气(25-40巴)沿径向将其吹塑至吹塑模具壁上。这种轴向和径向的同步膨胀产生了双轴分子取向——正是这种特性赋予了ISBM瓶透明、坚固和轻便的特点。
- 第四站——弹射: 冷却后的成品瓶从芯轴上脱落,并送至传送带进行后续的灌装、封盖和贴标工序。
双轴取向对成品瓶的影响
ISBM工艺中的拉伸吹塑步骤不仅仅是一个成型操作——它从根本上改变了PET或PP的分子结构。当拉伸杆拉长预成型体,吹气使其膨胀时,聚合物链同时沿两个方向排列:轴向(沿瓶身长度方向)和径向(沿瓶身圆周方向)。这种双轴排列赋予了未取向塑料无法比拟的性能:
- 在相同壁厚下,其抗拉强度比未取向PET高出3倍,壁厚可达0.2-0.5毫米。
- 光学清晰度高于 90% 透光率——玻璃般外观
- 二氧化碳阻隔性能足以满足碳酸饮料的要求
- 标准500毫升PET瓶,满瓶状态下可承受1.5米跌落冲击。

从树脂颗粒到成品瓶的完整 ISBM 工艺——该机器在一个集成循环中完成注射、调理、拉伸、吹气、冷却和顶出。
应用:ISBM机器生产什么
一步式ISBM注塑机广泛应用于各种包装领域,用于生产成品PET、PP和PETG容器。Ever-Power的EP-HGY和EP-BPET系列涵盖以下应用:
| 应用领域 | 容器类型 | 典型体积 | 树脂 |
|---|---|---|---|
| 制药 | 口服固体剂量瓶、小瓶 | 30–500 毫升 | PET、PETG、PP |
| 化妆品及个人护理 | 香水瓶、乳液瓶、洗发水 | 50毫升–1升 | PET、PETG、PP |
| 餐饮 | 水、果汁、食用油、调味品 | 250毫升–5升 | PET,PP |
| 工业和农用化学品 | 化学品容器,农药瓶 | 1–10 升 | PET,PP |
| 家庭 | 清洁用品、洗涤剂 | 500毫升–3升 | PET,PP |
标准注塑机无法完成的任务
标准的注塑机无论如何配置都无法生产成品空心瓶。它可以生产瓶坯——然后需要通过两步工艺在另一台机器中完成吹塑——但它无法在内部完成吹塑步骤。购买通用注塑机并期望生产成品瓶的买家会发现,还需要一台额外的吹塑机(或者一台可以替代注塑机和吹塑机的一体式注塑机)。这是塑料包装设备采购中最常见且成本最高的规格错误之一。
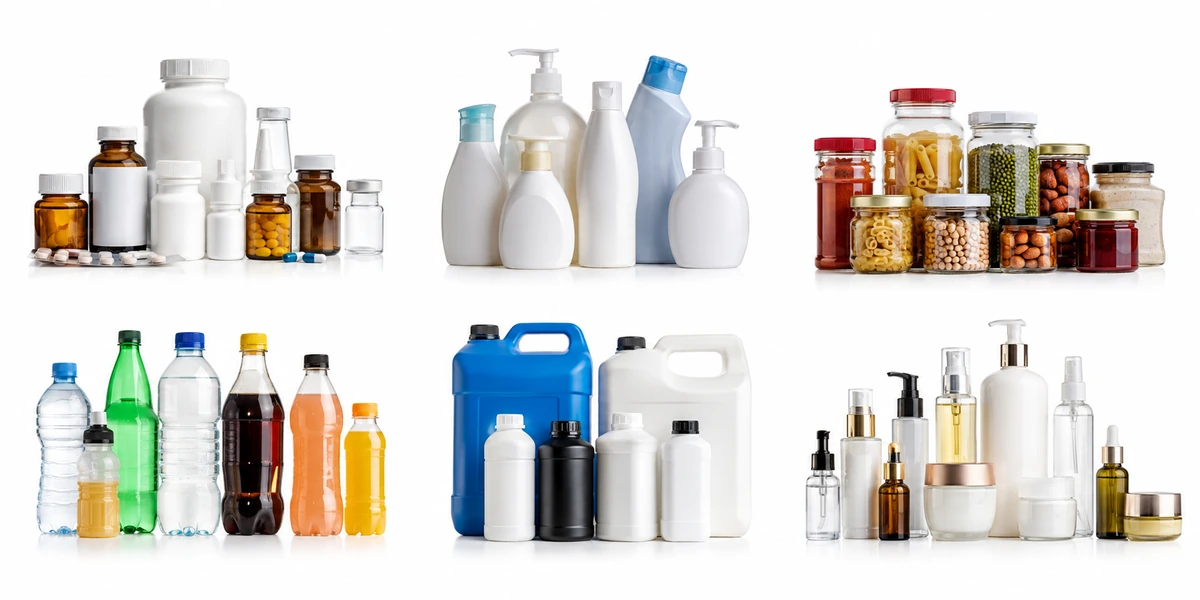
Ever-Power EP-HGY ISBM 机器生产的容器系列——药品、化妆品、食品、饮料和工业包装,容量从 30 毫升到 10 升。
想看看一步式ISBM机器能为您的集装箱生产出什么产品吗?
请将您的瓶子规格和树脂类型发送给 Ever-Power。我们的应用团队将在 24 小时内确认合适的机器型号,并提供产量和周期时间的预估。
看看ISBM机器在各个领域都生产了些什么: 水、饮料和化学品容器, 化妆品和个人护理, 和 食品罐和瓶.
常见问题解答
一台ISBM机器可以生产不同规格的瓶子吗?
是的,但每种瓶型都需要一套独立的模具(瓶坯模具、吹塑模具和拉伸杆)。从一种瓶型切换到另一种瓶型需要更换模具,这在现代化的ISBM机器上通常需要1-2个小时。工艺参数(调节温度、拉伸杆速度、吹气压力)会以配方的形式保存,并针对每个模具进行调用,从而减少换模后重新建立稳定生产所需的时间。
ISBM机器每小时能生产多少瓶?
产量取决于瓶子的容积、壁厚、腔数和工位配置。一般而言,一台双腔EP-HGY150-V4吹塑机每小时可生产约1200-2000个500毫升PET水瓶;一台四腔EP-HGY200-V4吹塑机每小时可生产约2400-4000个相同规格的瓶子。容量更大的瓶子(2-5升)由于吹塑和冷却时间更长,生产速度会降低。请联系Ever-Power公司,告知您具体的瓶子规格,以便获得准确的生产周期预估。
ISBM 是否使用再生 PET (rPET)?
是的,EP-HGY 机器在大多数应用中可以加工高达 50% 的 rPET 与原生 PET 的共混物,某些非食品应用甚至可以加工更高比例的 rPET。rPET 的特性粘度 (IV) 通常比原生 PET 更低且变化更大,因此需要更严格的干燥控制,并且可能需要调整注射温度和吹塑参数。在最终确定 rPET 应用的机器和模具设计之前,请务必与 Ever-Power 的工艺团队确认您计划使用的 rPET 规格。
ISBM机器精度如何影响瓶子质量
ISBM机器工艺控制的精度决定了其生产的每一瓶瓶子的一致性。单次注射重量差异、壁厚分布以及瓶子尺寸精度,都直接取决于机器在连续循环中对注射速度、包装压力、调温温度、拉伸杆力和速度以及吹气压力的控制精度。在伺服驱动机器上,每个轴的闭环控制使机器能够在几分之一秒内纠正与设定值的偏差——与固定速度液压机器相比,伺服驱动机器能够实现更精确的重量和尺寸分布,因为固定速度液压机器的压力波动会在整个循环中累积。
对于制药应用而言,瓶身重量差异是一项质量指标:药品初级包装的监管指南规定了最大允许重量差异,以此作为壁厚均匀性的指标。采用伺服控制注射轴和吹塑轴的一步式ISBM注塑机通常能够在持续生产过程中实现小于0.51TP³T的单次注射重量差异。对于必须在监管申报和批次放行检测中证明容器一致性的制药生产商而言,这一性能水平至关重要。EP-HGY全伺服注塑机专为需要这种工艺控制水平的制药和高精度化妆品应用而设计。
与下游灌装和包装设备的集成
一步式ISBM机器并非独立运行,而是包装生产线的上游组件,该生产线还包括瓶子输送、灌装、封盖、贴标和码垛等工序。ISBM机器与下游设备的接口是一个重要的实际考量因素,应在机器规格制定阶段就加以考虑,而非安装之后。关键的集成点包括:输出输送机的速度和方向(瓶子必须以一致的方向排出,以便进行下游输送);ISBM机器与灌装机之间的瓶子累积容量(用于缓冲灌装速度低于瓶子生产速度时的输出速率差异);以及在瓶子排出和灌装入口之间,对输送机进行洁净空气或氮气保护,以适用于药品和敏感食品应用。
Ever-Power 可为所有 EP-HGY 和 EP-BPET 机器的安装提供输出输送机和积料台配置方面的建议。对于 ISBM 机器作为完整灌装线组件的交钥匙包装线项目,Ever-Power 可与灌装设备供应商协调机器接口规格,以确保在安装开始前实现兼容性。这种协调对于制药行业的安装尤为重要,因为监管要求可能规定从瓶子生产到灌装和封盖的整条生产线都必须进行清洁和环境控制。


