
射出成形機は何をするものですか?
射出成形機は、熱可塑性樹脂ペレットを溶融、射出、冷却、排出という制御されたサイクルを経て、完成したプラスチック部品や容器に成形します。具体的な機能、そして製造される完成品の種類は、機械の種類によって大きく異なります。標準的な射出成形機は、固体のプラスチック部品を製造します。一方、ワンステップ射出延伸ブロー成形機(ISBM)は、樹脂ペレットから完成したボトルまでを単一の統合サイクルで製造し、中空の容器を成形します。プラスチック製造装置を選定する前に、各機械の種類がどのような機能を持ち、どのような機能を持たないかを理解しておくことが不可欠です。
標準的な射出成形機が行うこと
標準的な射出成形機は、各生産サイクルで4つの連続した工程を実行します。まず、プラスチック樹脂ペレットがホッパーから加熱されたバレルに供給され、回転するスクリューによって溶融し、前方に搬送されて、一定量の溶融プラスチックが成形されます。次に、スクリューが軸方向に移動し、溶融プラスチックを高圧(800~2,000バール)で、部品の形状を規定する閉じた金型キャビティに射出します。3番目に、スクリューが回転して次の射出の準備をする間に、プラスチックは金型壁に沿って冷却・固化します。4番目に、金型が開き、完成した固体部品がエジェクタピンによって排出されます。
この工程では、自動車部品、家電製品の筐体、医療機器部品、キャップやクロージャー、ギア、後工程のブロー成形用プリフォームなど、固体プラスチック部品が製造されます。金型は完成品のあらゆる表面を完全に規定するため、内部に密閉空間を作る機構はありません。したがって、標準的な射出成形では中空のボトルを製造することはできません。

4ステーション1ステップISBMマシンプロセス ― 4つのステーション(射出、コンディショニング、延伸ブロー、排出)すべてが、各マシンサイクル内で異なるプリフォームに対して同時に動作します。
ワンステップISBMマシンとは
ワンステップISBMマシンは、標準的な射出成形機とは根本的に異なることを行います。回転テーブル上の単一マシン内で、4つの工程を統合した一連のプロセスを経て、原料樹脂ペレットを完成した中空ボトルへと変換します。常に4つの異なるプリフォームが同時に4つの異なる工程段階にあります。1つは射出され、1つは調整され、1つは延伸・ブロー成形され、そして1つは完成ボトルとして排出されます。
1段階ISBMサイクルの4つのステップは以下のとおりです。
- ステーション1 — 注射: 溶融樹脂をプリフォーム金型に注入し、ネック形状が既に成形された厚肉チューブを形成する。これは製造工程の中で最も時間のかかるステップである。
- ステーション2 - 調湿: プリフォーム本体は、マルチゾーン赤外線ヒーターによって最適な延伸温度(PETの場合は90~115℃)まで加熱される一方、ネックゾーンは糸の形状を維持するために低温に保たれる。
- ステーション3 — ストレッチとブロー: 機械式延伸ロッドによってプリフォームが射出成形時の長さの2.5~3.5倍まで軸方向に延伸され、同時に高圧空気(25~40バール)によってブロー成形金型の壁面に向かって半径方向に膨張します。この軸方向と半径方向の同時膨張により、二軸分子配向が生じます。この二軸分子配向こそが、ISBMボトルの透明性、強度、軽量性を生み出す特性です。
- ステーション4 - 射出: 完成して冷却されたボトルはマンドレルから取り外され、下流の充填、キャッピング、ラベル貼付工程へと続くコンベアへと送られる。
二軸配向が完成したボトルに及ぼす影響
ISBMにおける延伸・ブロー工程は、単なる成形操作ではなく、PETまたはPPの分子構造を根本的に変化させる工程です。延伸ロッドがプリフォームを延伸し、ブロー空気がプリフォームを膨張させると、ポリマー鎖は軸方向(ボトルの長さ方向)と半径方向(円周方向)の2方向に同時に配向します。この2軸配向により、配向していないプラスチックでは実現できない特性が得られます。
- 同じ肉厚の未配向PETと比較して引張強度が最大3倍高く、0.2~0.5mmの肉厚を実現可能。
- 90%以上の光透過率による光学的な透明度 ― ガラスのような外観
- 炭酸飲料に十分なCO₂バリア性能
- 標準的な500ml PETボトルを満タンにした状態で、1.5mからの落下衝撃に耐える。

樹脂ペレットから完成ボトルまで、ISBM(インジェクション・スクリュー・ボトル製造)の全工程をこの機械が1つの統合サイクルで実行します。
用途:ISBMマシンが製造するもの
ワンステップISBMマシンは、幅広い包装分野で完成品のPET、PP、PETG容器を製造するために使用されます。Ever-PowerのEP-HGYおよびEP-BPETシリーズは、以下のような用途に対応しています。
| アプリケーション分野 | コンテナタイプ | 標準容積 | 樹脂 |
|---|---|---|---|
| 医薬品 | 経口固形剤ボトル、バイアル | 30~500ml | PET、PETG、PP |
| 化粧品・パーソナルケア用品 | 香水瓶、ローションボトル、シャンプー | 50ml~1L | PET、PETG、PP |
| 食品・飲料 | 水、ジュース、食用油、調味料 | 250ml~5L | PET、PP |
| 工業用・農薬 | 化学薬品容器、農薬ボトル | 1~10リットル | PET、PP |
| 家庭 | 洗浄剤、洗剤 | 500ml~3L | PET、PP |
標準的な射出成形機ではできないこと
標準的な射出成形機では、どのような構成であっても、完成した中空ボトルを製造することはできません。プリフォームを製造することはできますが(プリフォームは別の機械で2段階の工程を経てブロー成形されます)、ブロー成形工程を機内で完結させることはできません。完成ボトルの製造を期待して汎用射出成形機を購入する購入者は、追加のブロー成形機(または両方の機能を1段階に統合したISBM機)が必要になることに気づくでしょう。これは、プラスチック包装機器の調達において最も一般的で費用のかかる仕様ミスの1つです。
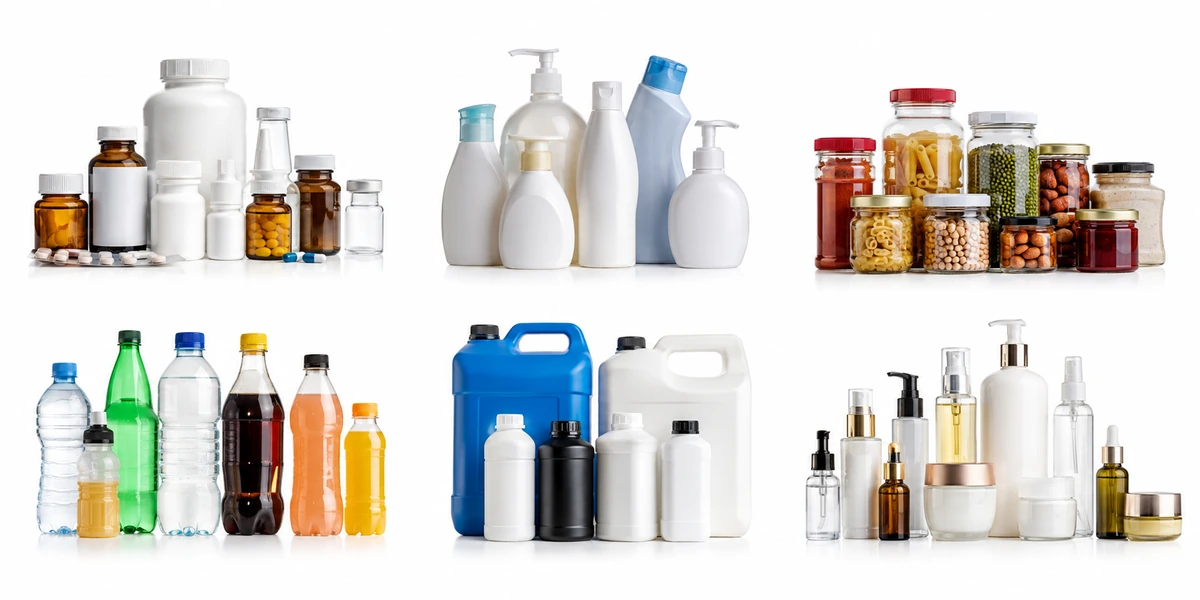
Ever-Power EP-HGY ISBMマシンで製造される容器の種類は、医薬品、化粧品、食品、飲料、工業用包装など、30mlから10リットルまで多岐にわたります。
ワンステップISBMマシンでコンテナにどのような製品が作れるか、見てみませんか?
Ever-Power社にボトル仕様と樹脂の種類をお送りください。弊社のアプリケーションチームが最適な機械モデルを確認し、24時間以内に概算生産量とサイクルタイムの見積もりをご提示いたします。
ISBM社の機械が特定の分野でどのような製品を生産しているかをご覧ください。 水、飲料、化学薬品の容器, 化粧品とパーソナルケア、 そして 食品の瓶や缶.
よくある質問
1台のISBMマシンで、異なる形状のボトルを製造することは可能ですか?
はい、ただしボトル形状ごとに専用の金型セット(プリフォーム金型、ブロー金型、延伸棒)が必要です。ボトル形状を変更するには金型交換が必要で、最新のISBM機では通常1~2時間かかります。プロセスパラメータ(調整温度、延伸棒速度、ブロー圧力)はレシピとして保存され、各金型ごとに呼び出されるため、金型交換後の安定生産再開に必要な時間を短縮できます。
ISBMマシンは1時間に何本のボトルを生産しますか?
生産量は、ボトルの容量、壁厚、キャビティ数、およびステーション構成によって異なります。一般的な目安として、2キャビティのEP-HGY150-V4は、500mlのPETボトルで1時間あたり約1,200~2,000本を生産します。4キャビティのEP-HGY200-V4は、同じサイズのボトルで1時間あたり約2,400~4,000本を生産します。大型ボトル(2~5リットル)は、ブローおよび冷却時間が長くなるため、生産量が低下します。正確なサイクルタイムの見積もりについては、ご使用のボトルを添えてEver-Powerまでお問い合わせください。
ISBMはリサイクルPET(rPET)に対応していますか?
はい、EP-HGYの機械は、ほとんどの用途において、バージンPETと最大50%のrPETを混合したrPETを加工できます。食品以外の用途では、さらに高い割合での加工も可能です。rPETは一般的に、バージンPETよりも固有粘度(IV)が低く、変動が大きいため、より厳密な乾燥制御が必要となり、射出温度やブロー成形パラメータの調整が必要になる場合があります。rPET用途向けの機械および金型設計を最終決定する前に、Ever-Powerのプロセスチームと計画しているrPETの仕様を確認してください。
ISBMの機械精度がボトル品質に及ぼす影響
ISBM(インライン・スクリュー・ボトル)成形機のプロセス制御の精度は、製造されるすべてのボトルの品質の一貫性を左右します。ショットごとの重量変動、肉厚分布、ボトルの寸法精度はすべて、連続するサイクルにおける射出速度、パック圧力、コンディショニング温度、ストレッチロッドの力と速度、ブロー圧力を機械がどれだけ正確に制御するかに直接影響します。サーボ駆動の機械では、各軸のクローズドループ制御により、設定値からのずれを数分の1秒以内に補正できるため、サイクル全体で圧力変動が累積する固定速度油圧式機械よりも、重量と寸法の分布がより正確になります。
医薬品用途において、ボトル重量のばらつきは品質特性の一つです。医薬品一次包装に関する規制ガイドラインでは、壁厚の均一性を示す指標として、許容される最大重量ばらつきが規定されています。サーボ制御の射出軸とブロー軸を備えたワンステップISBMマシンは、連続生産において、ショットごとの重量ばらつきを通常0.5%未満に抑えることができます。この性能レベルは、規制当局への提出書類やバッチリリース試験において容器の一貫性を実証する必要がある医薬品メーカーにとって非常に重要です。EP-HGYのフルサーボマシンは、このレベルのプロセス制御が求められる医薬品および高精度化粧品用途向けに特別に設計されています。
下流の充填・包装機器との統合
1ステップISBMマシンは単独で動作するものではなく、ボトル搬送、充填、キャッピング、ラベリング、パレタイジングを含む包装ラインの上流コンポーネントです。ISBMマシンと下流機器とのインターフェースは、設置後ではなく、マシンの仕様決定時に検討すべき重要な実務上の考慮事項です。主な統合ポイントには、出力コンベアの速度と向き(ボトルは下流搬送のために一定の向きで排出される必要があります)、ISBMマシンと充填機間のボトル蓄積容量(充填速度がボトル生産速度よりも低い場合の出力速度の差を緩衝するため)、医薬品やデリケートな食品用途におけるボトル排出と充填入口間のコンベアの清浄空気または窒素ブランケットなどがあります。
Ever-Powerは、EP-HGYおよびEP-BPET製包装機の設置における出力コンベアと蓄積テーブルの構成についてアドバイスを提供できます。ISBM製包装機が完全に統合された充填ラインの一部となるターンキー包装ラインプロジェクトの場合、Ever-Powerは充填装置サプライヤーと機械インターフェース仕様を調整し、設置開始前に互換性を確保します。この調整は、規制要件によりボトル製造から充填、キャッピングまでのライン全体にわたって洗浄および環境管理が求められる医薬品製造施設において特に重要です。


