
Vad gör en formsprutningsmaskin?
En formsprutningsmaskin omvandlar råa termoplastiska hartspellets till färdiga plastdelar eller behållare genom en kontrollerad cykel av smältning, injicering, kylning och utstötning. Den specifika funktionen – och typen av färdig del som produceras – beror helt på maskintypen. Standardformsprutningsmaskiner producerar solida plastkomponenter. Enstegsmaskiner för formsprutning och sträckblåsning (ISBM) producerar färdiga ihåliga behållare, från hartspellets till färdiga flaskor i en enda integrerad cykel. Att förstå vad varje maskintyp gör och vad den inte kan göra är viktigt innan man specificerar utrustning för plasttillverkning.
Vad en vanlig formsprutningsmaskin gör
En vanlig formsprutningsmaskin utför fyra sekventiella operationer i varje produktionscykel. Först matas plasthartspellets från en tratt in i en uppvärmd cylinder där en roterande skruv smälter och transporterar dem framåt, vilket bygger upp en uppmätt mängd smält plast. För det andra förflyttas skruven axiellt och sprutar in den smälta plasten under högt tryck (800–2 000 bar) i en sluten formkavitet som definierar delens geometri. För det tredje kyls plasten och stelnar mot formväggarna medan skruven roterar för att förbereda nästa mängd. För det fjärde öppnas formen och den färdiga solida delen matas ut av utstötningsstift.
Denna cykel producerar solida plastdelar: bilkomponenter, höljen till konsumentelektronik, delar till medicintekniska produkter, kapsyler och förslutningar, kugghjul och förformar för efterföljande formblåsning. Formen definierar varje yta av den färdiga delen fullständigt – det finns ingen mekanism för att skapa en sluten inre volym, så vanlig formsprutning kan inte producera färdiga ihåliga flaskor.

4-stationers enstegs ISBM-maskinprocess — alla fyra stationer (injektion, konditionering, sträckblåsning, utstötning) arbetar samtidigt på olika preformar inom varje maskincykel.
Vad en ISBM-maskin i ett steg gör
En enstegs ISBM-maskin gör något fundamentalt annorlunda än en vanlig formsprutningsmaskin: den omvandlar råa hartspellets till färdiga ihåliga flaskor genom en integrerad sekvens av fyra steg, som alla sker i en enda maskin på ett roterande bord. Vid varje given tidpunkt befinner sig fyra olika preformar i fyra olika steg av processen samtidigt – en som injiceras, en som konditioneras, en som sträcks och blåses, och en som matas ut som en färdig flaska.
De fyra stegen i en ISBM-cykel i ett steg är:
- Station 1 — Injektion: Smält harts injiceras i förformen, vilket bildar ett tjockväggigt rör med den färdiga halsgeometrin redan gjuten. Detta är det längsta steget i cykeln.
- Station 2 — Konditionering: Förformskroppen värms upp med hjälp av infraröda värmare med flera zoner till optimal sträckningstemperatur (90–115 °C för PET) medan halszonen hålls sval för att bevara gänggeometrin.
- Station 3 — Sträck ut och blås: En mekanisk sträckstång sträcker ut preformen axiellt till 2,5–3,5 gånger dess insprutningslängd; samtidigt blåses den upp radiellt av högtrycksluft (25–40 bar) mot blåsformens väggar. Denna samtidiga axiella och radiella expansion skapar biaxiell molekylär orientering – den egenskap som ger ISBM-flaskor deras klarhet, styrka och låga vikt.
- Station 4 — Utkastning: Den färdiga, kylda flaskan frigörs från dornen och matas ut till ett transportband för påfyllning, förslutning och märkning nedströms.
Vad biaxial orientering gör för den färdiga flaskan
Sträcknings- och blåsningssteget i ISBM är inte bara en formningsoperation – det förändrar fundamentalt den molekylära strukturen hos PET eller PP. När sträckstången sträcker ut preformen och blåsluften expanderar den, riktas polymerkedjorna in samtidigt i två riktningar: axiellt (längs flaskans längd) och radiellt (runt dess omkrets). Denna biaxiella justering ger egenskaper som oorienterad plast inte kan matcha:
- Draghållfasthet upp till 3 gånger högre än oorienterad PET vid samma väggtjocklek, vilket möjliggör väggtjocklekar på 0,2–0,5 mm
- Optisk klarhet över 90% ljusgenomsläpplighet — glasliknande utseende
- CO₂-barriärprestanda tillräcklig för kolsyrade drycker
- Falltålighet upp till 1,5 m när den är fylld, för standard 500 ml PET-flaskor

Komplett ISBM-process från hartspellet till färdig flaska — maskinen utför injektion, konditionering, sträckning, blåsning, kylning och utstötning i en integrerad cykel.
Tillämpningar: Vad ISBM-maskiner producerar
Enstegs ISBM-maskiner används för att producera färdiga PET-, PP- och PETG-behållare inom en mängd olika förpackningssektorer. Ever-Powers EP-HGY- och EP-BPET-serier täcker applikationer inklusive:
| Tillämpningssektor | Behållartyp | Typisk volym | Harts |
|---|---|---|---|
| Farmaceutisk | Orala fasta dosflaskor, injektionsflaskor | 30–500 ml | PET, PETG, PP |
| Kosmetisk och personlig vård | Flaskor, lotionflaskor, schampo | 50 ml–1 l | PET, PETG, PP |
| Mat och dryck | Vatten, juice, ätbar olja, kryddor | 250 ml–5 l | PET, PP |
| Industriell och agrokemisk | Kemiska behållare, bekämpningsmedelsflaskor | 1–10 liter | PET, PP |
| Hushåll | Rengöringsprodukter, tvättmedel | 500 ml–3 l | PET, PP |
Vad en vanlig formsprutningsmaskin inte kan göra
En vanlig formsprutningsmaskin kan inte producera färdiga ihåliga flaskor, oavsett hur den är konfigurerad. Den kan producera preformar – som sedan blåses i en separat maskin i en tvåstegsprocess – men den kan inte slutföra blåsningssteget internt. Köpare som köper en vanlig formsprutningsmaskin i förväntan att producera färdiga flaskor kommer att upptäcka att en extra formsprutningsmaskin (eller en enstegs ISBM-maskin som ersätter båda) krävs. Detta är ett av de vanligaste och dyraste specifikationsfelen vid upphandling av plastförpackningsutrustning.
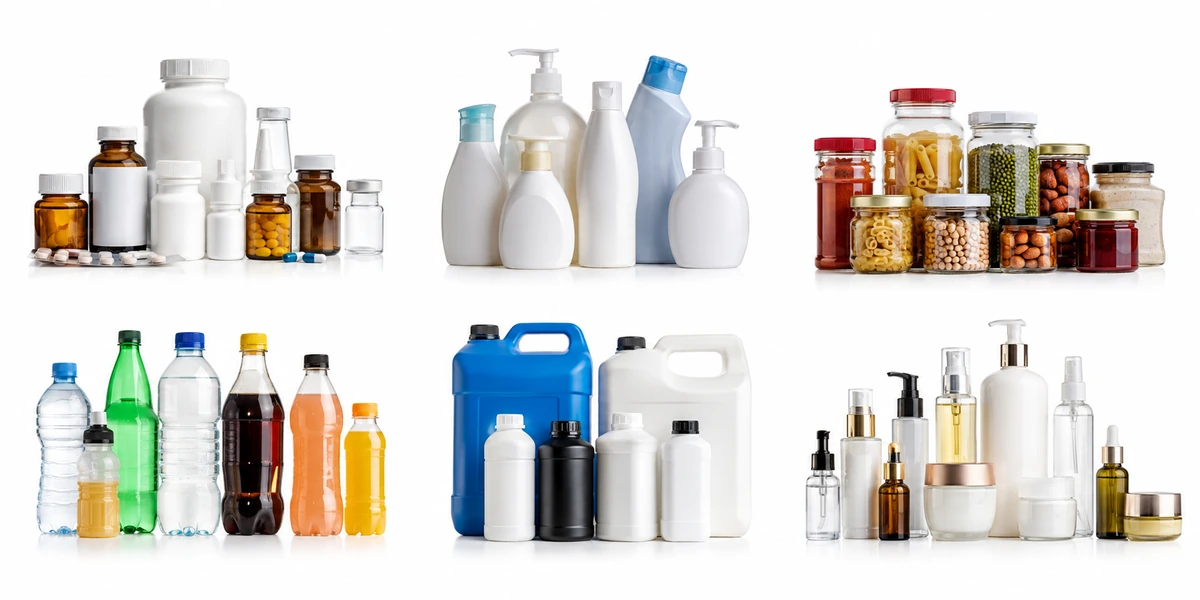
Behållarsortiment producerat av Ever-Power EP-HGY ISBM-maskiner — läkemedels-, kosmetika-, livsmedels-, dryckes- och industriförpackningar från 30 ml till 10 liter.
Vill du se vad en ISBM-maskin i ett steg kan producera för din container?
Skicka din flaskspecifikation och hartstyp till Ever-Power. Vårt applikationsteam kommer att bekräfta rätt maskinmodell och ge en indikativ uppskattning av produktion och cykeltid inom 24 timmar.
Se vad ISBM-maskiner producerar inom specifika sektorer: vatten-, dryckes- och kemikaliebehållare, kosmetisk och personlig vårdoch matburkar och burkar.
Vanliga frågor
Kan en ISBM-maskin producera olika flaskformat?
Ja, men varje flaskformat kräver sin egen formuppsättning (förformningsform, blåsform och sträckstång). Att byta från ett flaskformat till ett annat kräver ett formbyte, vilket vanligtvis tar 1–2 timmar på en modern ISBM-maskin. Processparametrar (konditioneringstemperaturer, sträckstångshastighet, blåstryck) sparas som recept och hämtas för varje form, vilket minskar den tid som behövs för att återställa en stabil produktion efter ett byte.
Hur många flaskor per timme producerar en ISBM-maskin?
Produktionskapaciteten beror på flaskvolym, väggtjocklek, antal kaviteter och stationskonfiguration. Som en allmän riktlinje: en EP-HGY150-V4 med 2 kaviteter producerar cirka 1 200–2 000 flaskor per timme för 500 ml PET-vattenflaskor; en EP-HGY200-V4 med 4 kaviteter producerar cirka 2 400–4 000 flaskor per timme för samma format. Större flaskor (2–5 liter) körs med lägre hastigheter på grund av längre blås- och kyltider. Kontakta Ever-Power med din specifika flaska för en garanterad cykeltidsuppskattning.
Fungerar ISBM med återvunnen PET (rPET)?
Ja, EP-HGY-maskiner kan bearbeta rPET i blandningar på upp till 50% rPET med jungfrulig PET i de flesta applikationer, och högre procentandelar för vissa icke-livsmedelsapplikationer. rPET har vanligtvis lägre och mer variabel inneboende viskositet (IV) än jungfrulig PET, vilket kräver striktare torkningskontroll och kan kräva justering av injektionstemperatur och blåsparametrar. Bekräfta din planerade rPET-specifikation med Ever-Powers processteam innan du slutför maskin- och formdesignen för rPET-applikationer.
Hur ISBM-maskinens precision påverkar flaskkvaliteten
Precisionen i en ISBM-maskins processkontroll avgör konsistensen hos varje flaska den producerar. Viktvariationer från skott till skott, väggtjockleksfördelning och flaskans dimensionsnoggrannhet är alla direkta konsekvenser av hur exakt maskinen styr injektionshastighet, packtryck, konditioneringstemperatur, sträckstångskraft och hastighet samt blåstryck över på varandra följande cykler. På servodrivna maskiner tillåter sluten styrning på varje axel maskinen att korrigera avvikelser från börvärdet inom bråkdelar av en sekund – vilket ger en tätare vikt- och dimensionsfördelning än hydrauliska maskiner med fast hastighet där tryckvariationer sammansätts över cykeln.
För farmaceutiska tillämpningar är variation i flaskans vikt ett kvalitetsattribut: regulatoriska riktlinjer för farmaceutiska primärförpackningar anger maximalt tillåten viktvariation som en indikator på väggtjocklekens enhetlighet. En enstegs ISBM-maskin med servostyrda injektions- och blåsaxlar kan vanligtvis uppnå en viktvariation från skott till skott på mindre än 0,5% över en långvarig produktionskörning. Denna prestandanivå är avgörande för läkemedelsproducenter som måste visa behållarkonsekvens i regulatoriska inlämningar och batchsläppstester. EP-HGY fullservomaskiner är specifikt utformade för farmaceutiska och högprecisionskosmetiska tillämpningar där denna nivå av processkontroll krävs.
Integration med nedströms fyllnings- och förpackningsutrustning
En enstegs ISBM-maskin fungerar inte isolerat – den är den uppströmskomponenten i en förpackningslinje som inkluderar flasktransport, fyllning, kapsylering, etikettering och palletering. Gränssnittet mellan ISBM-maskinen och nedströmsutrustning är en viktig praktisk faktor som bör beaktas under maskinspecifikationen, inte efter installationen. Viktiga integrationspunkter inkluderar: utmatningstransportörens hastighet och orientering (flaskorna måste komma ut i en jämn orientering för nedströmstransport); flaskans ackumuleringskapacitet mellan ISBM-maskinen och fyllningsanordningen (för att buffra skillnaden i utmatningshastighet om fyllningshastigheten är lägre än flaskans produktionshastighet); och ren luft eller kvävgastäcke av transportören mellan flaskutmatning och fyllningsingång för läkemedels- och känsliga livsmedelsapplikationer.
Ever-Power kan ge råd om konfiguration av utmatningstransportörer och ackumuleringsbord för alla EP-HGY- och EP-BPET-maskininstallationer. För nyckelfärdiga förpackningslinjeprojekt där ISBM-maskinen är en komponent i en helt integrerad fyllningslinje kan EverPower koordinera maskinens gränssnittsspecifikationer med leverantören av fyllningsutrustningen för att säkerställa kompatibilitet innan installationen påbörjas. Denna samordning är särskilt viktig för läkemedelsinstallationer där myndighetskrav kan specificera rengöring och miljökontroller för hela linjen från flaskproduktion till fyllning och kapsylering.


