
Do czego służy wtryskarka?
Wtryskarka przetwarza surowe granulaty żywicy termoplastycznej w gotowe elementy lub pojemniki z tworzywa sztucznego w kontrolowanym cyklu topienia, wtryskiwania, chłodzenia i wypychania. Konkretna funkcja – i rodzaj wytwarzanego gotowego elementu – zależy wyłącznie od typu maszyny. Standardowe wtryskarki wytwarzają elementy z litego tworzywa sztucznego. Jednoetapowe maszyny do formowania wtryskowego z rozciąganiem i rozdmuchiwaniem (ISBM) wytwarzają gotowe pojemniki puste, przetwarzając granulat żywicy na gotowe butelki w jednym, zintegrowanym cyklu. Zrozumienie funkcji każdego typu maszyny, a także jej ograniczeń, jest niezbędne przed doborem sprzętu do produkcji tworzyw sztucznych.
Co robi standardowa wtryskarka
Standardowa wtryskarka wykonuje cztery sekwencyjne operacje w każdym cyklu produkcyjnym. Najpierw granulat żywicy syntetycznej jest podawany z leja zasypowego do ogrzewanego cylindra, gdzie obracający się ślimak topi go i transportuje do przodu, wytwarzając odmierzoną porcję stopionego tworzywa sztucznego. Następnie ślimak przesuwa się osiowo, wtryskując stopione tworzywo sztuczne pod wysokim ciśnieniem (800–2000 barów) do zamkniętej komory formy, która definiuje geometrię elementu. Następnie tworzywo sztuczne stygnie i krzepnie przy ściankach formy, podczas gdy ślimak obraca się, przygotowując kolejną porcję. Po czwarte, forma otwiera się, a gotowy element jest wyrzucany przez wypychacze.
W tym cyklu wytwarzane są elementy z litego tworzywa sztucznego: komponenty samochodowe, obudowy elektroniki użytkowej, części do urządzeń medycznych, nakrętki i zamknięcia, koła zębate oraz preformy do formowania rozdmuchowego. Forma całkowicie definiuje każdą powierzchnię gotowego elementu – nie ma mechanizmu tworzącego zamkniętą przestrzeń wewnętrzną, dlatego standardowe formowanie wtryskowe nie jest w stanie wyprodukować gotowych, pustych butelek.

Proces produkcyjny w 4-stanowiskowej, jednoetapowej maszynie ISBM — wszystkie cztery stacje (wtryskiwanie, kondycjonowanie, rozciąganie-rozdmuchiwanie, wyrzucanie) działają równocześnie na różnych półproduktach w ramach każdego cyklu maszyny.
Co robi maszyna ISBM jednokrokowa
Jednoetapowa maszyna ISBM wykonuje coś zasadniczo innego niż standardowa wtryskarka: przetwarza surowe granulaty żywicy w gotowe, puste butelki w zintegrowanej sekwencji czterech etapów, które wszystkie odbywają się w obrębie jednej maszyny na obrotowym stole. W dowolnym momencie cztery różne preformy znajdują się jednocześnie na czterech różnych etapach procesu — jedna jest wtryskiwana, druga kondycjonowana, jedna rozciągana i rozdmuchiwana, a trzecia wyrzucana jako gotowa butelka.
Cztery kroki jednoetapowego cyklu ISBM to:
- Stacja 1 — Wtrysk: Stopiona żywica jest wtryskiwana do formy wstępnej, formując grubościenną rurę z gotową szyjką. To najdłuższy etap cyklu.
- Stacja 2 — Kondycjonowanie: korpus preformy jest podgrzewany przez wielostrefowe promienniki podczerwieni do optymalnej temperatury rozciągania (90–115 °C w przypadku PET), podczas gdy strefa szyjki jest utrzymywana w chłodzie w celu zachowania geometrii gwintu.
- Stacja 3 — Rozciąganie i dmuchanie: Mechaniczny pręt rozciągający rozciąga preformę osiowo do 2,5–3,5-krotności jej długości wtrysku; jednocześnie sprężone powietrze pod wysokim ciśnieniem (25–40 barów) rozdmuchuje ją promieniowo do ścianek formy rozdmuchowej. To jednoczesne rozciąganie osiowe i promieniowe zapewnia dwuosiową orientację molekularną – właściwość, która zapewnia butelkom ISBM ich przejrzystość, wytrzymałość i lekkość.
- Stacja 4 — Wyrzutnia: gotowa, schłodzona butelka jest zwalniana z trzpienia i trafia na przenośnik, gdzie następuje jej napełnienie, zamknięcie i etykietowanie.
Jaki wpływ ma orientacja dwuosiowa na gotową butelkę?
Etap rozciągania i rozdmuchiwania w procesie ISBM to nie tylko operacja kształtowania – fundamentalnie zmienia strukturę molekularną PET lub PP. Gdy pręt rozciągający rozciąga preformę, a powietrze rozdmuchujące ją rozszerza, łańcuchy polimerowe ustawiają się jednocześnie w dwóch kierunkach: osiowo (wzdłuż długości butelki) i promieniowo (wokół jej obwodu). To dwuosiowe ustawienie zapewnia właściwości, których nie może osiągnąć plastik niezorientowany:
- Wytrzymałość na rozciąganie do 3 razy wyższa niż w przypadku niezorientowanego PET przy tej samej grubości ścianki, co umożliwia uzyskanie grubości ścianek 0,2–0,5 mm
- Przejrzystość optyczna powyżej przepuszczalności światła 90% — wygląd przypominający szkło
- Wystarczająca wydajność bariery CO₂ dla napojów gazowanych
- Odporność na upadek z wysokości do 1,5 m po napełnieniu, w przypadku standardowych butelek PET o pojemności 500 ml

Kompletny proces ISBM, od granulatu żywicy do gotowej butelki — maszyna wykonuje wtrysk, kondycjonowanie, rozciąganie, rozdmuchiwanie, chłodzenie i wyrzucanie w jednym zintegrowanym cyklu.
Zastosowania: Co produkują maszyny ISBM
Jednoetapowe maszyny ISBM są wykorzystywane do produkcji gotowych pojemników z PET, PP i PETG w szerokim zakresie sektorów opakowaniowych. Seria EP-HGY i EP-BPET firmy Ever-Power obejmuje następujące zastosowania:
| Sektor zastosowań | Typ kontenera | Typowa objętość | Żywica |
|---|---|---|---|
| Farmaceutyczny | Butelki z doustnymi dawkami stałymi, fiolki | 30–500 ml | PET, PETG, PP |
| Kosmetyki i pielęgnacja osobista | Flakony, butelki na balsamy, szampony | 50 ml–1 l | PET, PETG, PP |
| Jedzenie i napoje | Woda, sok, olej jadalny, przyprawy | 250 ml–5 l | PET, PP |
| Przemysłowe i agrochemiczne | Pojemniki na chemikalia, butelki na pestycydy | 1–10 litrów | PET, PP |
| Gospodarstwo domowe | Produkty czyszczące, detergenty | 500 ml–3 l | PET, PP |
Czego nie potrafi standardowa wtryskarka
Standardowa wtryskarka nie jest w stanie wyprodukować gotowych pustych butelek, niezależnie od jej konfiguracji. Może wytwarzać preformy – które są następnie rozdmuchiwane w oddzielnej maszynie w dwuetapowym procesie – ale nie może wykonać rozdmuchu wewnętrznie. Klienci, którzy kupują standardową wtryskarkę z zamiarem produkcji gotowych butelek, przekonają się, że wymagana jest dodatkowa maszyna do formowania rozdmuchowego (lub jednoetapowa maszyna ISBM, która zastępuje obie). Jest to jeden z najczęstszych i najkosztowniejszych błędów w specyfikacji przy zakupie urządzeń do pakowania tworzyw sztucznych.
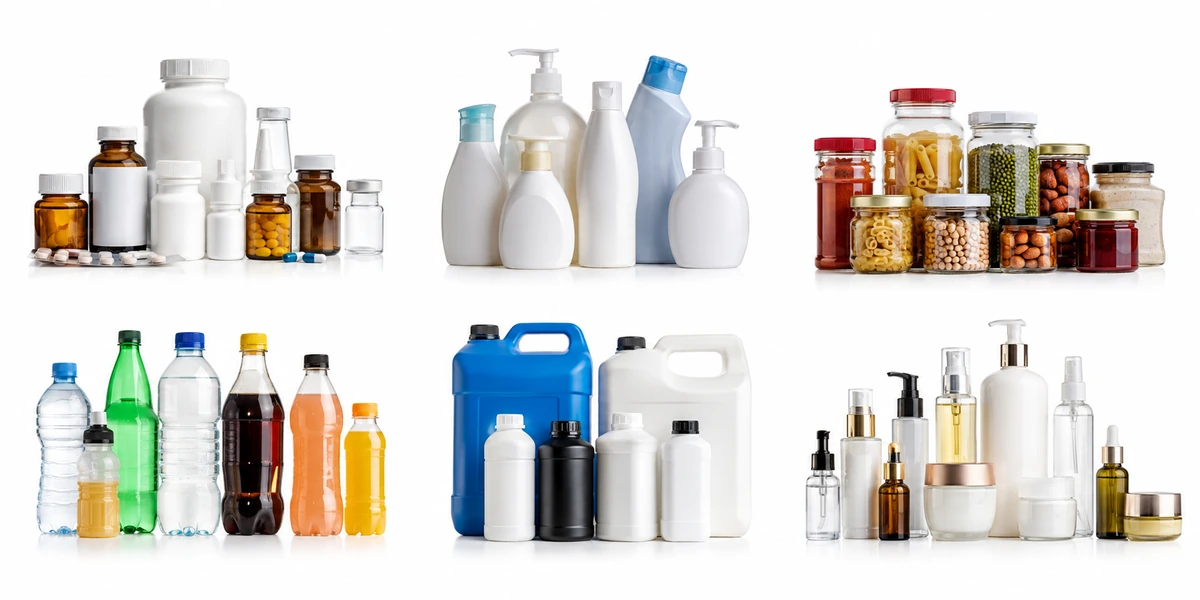
Asortyment opakowań produkowanych na maszynach Ever-Power EP-HGY ISBM — opakowania farmaceutyczne, kosmetyczne, spożywcze, napojowe i przemysłowe o pojemności od 30 ml do 10 litrów.
Chcesz zobaczyć, co jednokrokowa maszyna ISBM może wyprodukować dla Twojego kontenera?
Wyślij do Ever-Power specyfikację butelki i rodzaj żywicy. Nasz zespół aplikacyjny potwierdzi właściwy model maszyny i w ciągu 24 godzin przedstawi orientacyjny kosztorys wydajności i czasu cyklu.
Zobacz, co maszyny ISBM produkują w poszczególnych sektorach: pojemniki na wodę, napoje i chemikalia, kosmetyki i pielęgnacja osobista, I słoiki i puszki na żywność.
Często zadawane pytania
Czy jedna maszyna ISBM może produkować butelki o różnych formatach?
Tak, ale każdy format butelki wymaga własnego zestawu form (formy do preform, formy do rozdmuchiwania i pręta rozciągającego). Zmiana formatu butelki na inny wymaga przezbrojenia formy, które zazwyczaj trwa 1–2 godziny w nowoczesnej maszynie ISBM. Parametry procesu (temperatury kondycjonowania, prędkość pręta rozciągającego, ciśnienie rozdmuchiwania) są zapisywane jako receptury i przywoływane dla każdej formy, co skraca czas potrzebny na przywrócenie stabilnej produkcji po przezbrojeniu.
Ile butelek na godzinę produkuje maszyna ISBM?
Wydajność zależy od objętości butelki, grubości ścianki, liczby komór i konfiguracji stacji. Ogólnie rzecz biorąc: dwukomorowa maszyna EP-HGY150-V4 produkuje około 1200–2000 butelek na godzinę dla butelek PET o pojemności 500 ml; czterokomorowa maszyna EP-HGY200-V4 produkuje około 2400–4000 butelek na godzinę dla tego samego formatu. Większe butelki (2–5 litrów) są produkowane z niższą wydajnością ze względu na dłuższy czas rozdmuchiwania i chłodzenia. Skontaktuj się z Ever-Power, podając konkretną butelkę, aby uzyskać gwarantowaną wycenę cyklu.
Czy ISBM działa z przetworzonym PET (rPET)?
Tak, maszyny EP-HGY mogą przetwarzać rPET w mieszankach do 50% rPET z pierwotnym PET w większości zastosowań, a także w wyższych proporcjach w niektórych zastosowaniach poza spożywczymi. rPET ma zazwyczaj niższą i bardziej zmienną lepkość istotną (IV) niż pierwotny PET, co wymaga ściślejszej kontroli suszenia i może wymagać dostosowania temperatury wtrysku i parametrów rozdmuchu. Przed sfinalizowaniem projektu maszyny i formy do zastosowań rPET należy potwierdzić planowaną specyfikację rPET z zespołem procesowym Ever-Power.
Jak precyzja maszyny ISBM wpływa na jakość butelek
Precyzja sterowania procesem maszyny ISBM decyduje o spójności każdej produkowanej butelki. Zmienność masy między wtryskami, rozkład grubości ścianek i dokładność wymiarowa butelek to bezpośrednie konsekwencje precyzji sterowania prędkością wtrysku, ciśnieniem w opakowaniu, temperaturą kondycjonowania, siłą i prędkością pręta rozciągającego oraz ciśnieniem rozdmuchu w kolejnych cyklach. W maszynach z serwonapędem, sterowanie w pętli zamkniętej na każdej osi pozwala maszynie korygować odchylenia od wartości zadanej w ułamku sekundy, zapewniając dokładniejszy rozkład masy i wymiarów niż w maszynach hydraulicznych o stałej prędkości, w których wahania ciśnienia narastają w trakcie cyklu.
W zastosowaniach farmaceutycznych wahania masy butelek są cechą jakościową: wytyczne regulacyjne dotyczące opakowań pierwotnych dla produktów farmaceutycznych określają maksymalną dopuszczalną zmienność masy jako wskaźnik jednorodności grubości ścianek. Jednoetapowa maszyna ISBM z serwomechanizmami sterującymi wtryskiem i rozdmuchem może zazwyczaj osiągnąć wahania masy między kolejnymi wtryskami mniejsze niż 0,5% w całym cyklu produkcyjnym. Ten poziom wydajności ma kluczowe znaczenie dla producentów farmaceutycznych, którzy muszą wykazać spójność opakowań w wnioskach regulacyjnych i testach zwolnienia partii. Maszyny EP-HGY z pełnym serwomotorem zostały zaprojektowane specjalnie do zastosowań farmaceutycznych i precyzyjnych zastosowań kosmetycznych, gdzie wymagany jest ten poziom kontroli procesu.
Integracja z urządzeniami do napełniania i pakowania w dół strumienia
Jednoetapowa maszyna ISBM nie działa w izolacji – jest ona wstępnym elementem linii pakującej, która obejmuje transport butelek, napełnianie, zamykanie, etykietowanie i paletyzację. Interfejs między maszyną ISBM a urządzeniami za nią jest istotnym aspektem praktycznym, który należy uwzględnić na etapie specyfikacji maszyny, a nie po jej instalacji. Kluczowe punkty integracji obejmują: prędkość i orientację przenośnika wyjściowego (butelki muszą wychodzić w stałej orientacji, aby umożliwić transport za nią); wydajność akumulacji butelek między maszyną ISBM a napełniarką (w celu zniwelowania różnicy w prędkości wyjściowej, jeśli prędkość napełniania jest niższa niż wydajność produkcji butelek); oraz osłonę przenośnika czystym powietrzem lub azotem między wyrzutem butelek a wejściem do napełniarki w zastosowaniach farmaceutycznych i w przemyśle spożywczym.
Ever-Power oferuje doradztwo w zakresie konfiguracji przenośnika wyjściowego i stołu akumulacyjnego dla wszystkich instalacji maszyn EP-HGY i EP-BPET. W przypadku projektów linii pakujących pod klucz, w których maszyna ISBM jest jednym z elementów w pełni zintegrowanej linii napełniającej, Ever-Power może koordynować specyfikacje interfejsu maszyny z dostawcą urządzeń napełniających, aby zapewnić kompatybilność przed rozpoczęciem instalacji. Ta koordynacja jest szczególnie ważna w przypadku instalacji farmaceutycznych, gdzie wymogi prawne mogą określać wymagania dotyczące czyszczenia i kontroli środowiska dla całej linii, od produkcji butelek, poprzez napełnianie, aż po zamykanie.


