
انجکشن مولڈنگ مشین کیا کرتی ہے؟
ایک انجیکشن مولڈنگ مشین کچے تھرمو پلاسٹک رال کے چھروں کو پگھلنے، انجیکشن لگانے، ٹھنڈا کرنے اور نکالنے کے کنٹرول شدہ چکر کے ذریعے تیار شدہ پلاسٹک کے پرزوں یا کنٹینرز میں تبدیل کرتی ہے۔ مخصوص فنکشن - اور تیار شدہ حصے کی قسم - مکمل طور پر مشین کی قسم پر منحصر ہے۔ معیاری انجیکشن مولڈنگ مشینیں پلاسٹک کے ٹھوس اجزاء تیار کرتی ہیں۔ ون سٹیپ انجیکشن اسٹریچ بلو مولڈنگ (ISBM) مشینیں تیار شدہ کھوکھلے کنٹینرز تیار کرتی ہیں، جو ایک ہی مربوط چکر میں رال کے چھروں سے تیار شدہ بوتلوں تک جاتی ہیں۔ پلاسٹک کی تیاری کے آلات کی وضاحت کرنے سے پہلے یہ سمجھنا ضروری ہے کہ ہر مشین کی قسم کیا کرتی ہے، اور کیا نہیں کر سکتی۔
معیاری انجیکشن مولڈنگ مشین کیا کرتی ہے۔
ایک معیاری انجیکشن مولڈنگ مشین ہر پروڈکشن سائیکل میں چار ترتیب وار آپریشن کرتی ہے۔ سب سے پہلے، پلاسٹک کی رال کے چھروں کو ہاپر سے گرم بیرل میں کھلایا جاتا ہے جہاں ایک گھومنے والا اسکرو پگھلتا ہے اور انہیں آگے پہنچاتا ہے، جس سے پگھلے ہوئے پلاسٹک کی پیمائش کی گئی گولی بنتی ہے۔ دوسرا، سکرو محوری طور پر آگے بڑھتا ہے، زیادہ دباؤ (800-2,000 بار) میں پگھلے ہوئے پلاسٹک کو ایک بند مولڈ گہا میں داخل کرتا ہے جو اس حصے کی جیومیٹری کی وضاحت کرتا ہے۔ تیسرا، پلاسٹک ٹھنڈا ہو جاتا ہے اور مولڈ کی دیواروں کے خلاف مضبوط ہو جاتا ہے جبکہ سکرو اگلی شاٹ تیار کرنے کے لیے گھومتا ہے۔ چوتھا، مولڈ کھلتا ہے اور تیار شدہ ٹھوس حصہ کو ایجیکٹر پن کے ذریعے نکالا جاتا ہے۔
یہ سائیکل پلاسٹک کے ٹھوس پرزے تیار کرتا ہے: آٹوموٹیو پرزے، کنزیومر الیکٹرانکس ہاؤسنگ، میڈیکل ڈیوائس کے پرزے، کیپس اور کلوزرز، گیئرز، اور نیچے کی دھچکی مولڈنگ کے لیے پرفارمز۔ مولڈ مکمل طور پر تیار شدہ حصے کی ہر سطح کی وضاحت کرتا ہے - منسلک اندرونی حجم بنانے کا کوئی طریقہ کار نہیں ہے، لہذا معیاری انجیکشن مولڈنگ تیار شدہ کھوکھلی بوتلیں نہیں بنا سکتی۔

4-اسٹیشن ایک قدمی ISBM مشین کا عمل — چاروں اسٹیشن (انجیکشن، کنڈیشنگ، اسٹریچ بلو، انجیکشن) ہر مشین سائیکل کے اندر مختلف پرفارمز پر بیک وقت کام کرتے ہیں۔
ایک قدمی ISBM مشین کیا کرتی ہے۔
ایک قدمی ISBM مشین ایک معیاری انجیکشن مولڈنگ مشین سے بنیادی طور پر کچھ مختلف کرتی ہے: یہ چار مراحل کی مربوط ترتیب کے ذریعے خام رال کے چھروں کو تیار شدہ کھوکھلی بوتلوں میں تبدیل کرتی ہے، یہ سب گھومنے والی میز پر ایک ہی مشین کے اندر ہوتا ہے۔ کسی بھی لمحے، چار مختلف پرفارم بیک وقت عمل کے چار مختلف مراحل پر ہوتے ہیں — ایک انجکشن لگایا جا رہا ہے، ایک کو کنڈیشنڈ کیا جا رہا ہے، ایک کو کھینچ کر اڑا دیا جا رہا ہے، اور ایک کو تیار شدہ بوتل کے طور پر نکالا جا رہا ہے۔
ایک قدمی ISBM سائیکل میں چار مراحل ہیں:
- اسٹیشن 1 - انجکشن: پگھلی ہوئی رال کو پریفارم مولڈ میں داخل کیا جاتا ہے، جس سے ایک موٹی دیوار والی ٹیوب بنتی ہے جس میں گردن کے جیومیٹری کو پہلے سے ڈھالا جاتا ہے۔ یہ سائیکل کا سب سے طویل مرحلہ ہے۔
- اسٹیشن 2 - کنڈیشنگ: پرفارم باڈی کو ملٹی زون انفراریڈ ہیٹر کے ذریعے زیادہ سے زیادہ اسٹریچ ٹمپریچر (PET کے لیے 90–115 °C) پر گرم کیا جاتا ہے جبکہ تھریڈ جیومیٹری کو محفوظ رکھنے کے لیے گردن کے زون کو ٹھنڈا رکھا جاتا ہے۔
- اسٹیشن 3 - کھینچنا اور پھونکنا: ایک مکینیکل اسٹریچ راڈ اپنے انجکشن کی لمبائی کو محوری طور پر 2.5–3.5 گنا تک بڑھاتا ہے۔ بیک وقت، ہائی پریشر ہوا (25-40 بار) اسے بلو مولڈ کی دیواروں کے خلاف ریڈیائی طور پر فلا دیتی ہے۔ یہ بیک وقت محوری اور شعاعی توسیع دو محوری مالیکیولر واقفیت پیدا کرتی ہے - وہ خاصیت جو ISBM بوتلوں کو ان کی وضاحت، طاقت اور ہلکا وزن دیتی ہے۔
- اسٹیشن 4 - اخراج: تیار شدہ، ٹھنڈی بوتل مینڈریل سے خارج ہوتی ہے اور نیچے کی طرف بھرنے، کیپنگ، اور لیبلنگ کے لیے کنویئر تک جاتی ہے۔
تیار شدہ بوتل کے لئے بائیکسیل اورینٹیشن کیا کرتا ہے۔
ISBM میں سٹریچ اینڈ بلو سٹیپ محض شکل دینے کا عمل نہیں ہے - یہ بنیادی طور پر PET یا PP کی سالماتی ساخت کو تبدیل کرتا ہے۔ جب اسٹریچ راڈ پرفارم کو بڑھاتا ہے اور بلو ایئر اسے پھیلاتا ہے، تو پولیمر زنجیریں بیک وقت دو سمتوں میں سیدھ میں آتی ہیں: محوری (بوتل کی لمبائی کے ساتھ) اور شعاعی طور پر (اس کے فریم کے گرد)۔ یہ دو طرفہ سیدھ ایسی خصوصیات پیدا کرتی ہے جو غیر متزلزل پلاسٹک سے مماثل نہیں ہوسکتی ہیں:
- ایک ہی دیوار کی موٹائی میں غیر متزلزل PET سے 3 گنا زیادہ تناؤ کی طاقت، 0.2–0.5 ملی میٹر کی دیوار کی موٹائی کو قابل بناتی ہے۔
- 90% لائٹ ٹرانسمیٹینس سے اوپر نظری وضاحت - شیشے کی طرح ظاہری شکل
- کاربونیٹیڈ مشروبات کے لیے CO₂ رکاوٹ کی کارکردگی کافی ہے۔
- معیاری 500 ملی لیٹر پی ای ٹی بوتلوں کے لیے بھرنے پر اثر مزاحمت کو 1.5 میٹر تک گرا دیں۔

رال گولی سے تیار بوتل تک مکمل ISBM عمل — مشین ایک مربوط سائیکل میں انجیکشن، کنڈیشنگ، اسٹریچ، بلو، کولنگ اور انجیکشن انجام دیتی ہے۔
ایپلی کیشنز: ISBM مشینیں کیا تیار کرتی ہیں۔
ایک قدمی ISBM مشینیں پیکیجنگ سیکٹر کی ایک وسیع رینج میں تیار شدہ PET، PP، اور PETG کنٹینرز تیار کرنے کے لیے استعمال کی جاتی ہیں۔ ایور پاور کی EP-HGY اور EP-BPET سیریز ایپلی کیشنز کا احاطہ کرتی ہے بشمول:
| درخواست کا شعبہ | کنٹینر کی قسم | عام حجم | رال |
|---|---|---|---|
| فارماسیوٹیکل | زبانی ٹھوس خوراک کی بوتلیں، شیشی | 30-500 ملی لیٹر | پی ای ٹی، پی ای ٹی جی، پی پی |
| کاسمیٹک اور ذاتی نگہداشت | فلیکنز، لوشن کی بوتلیں، شیمپو | 50 ملی لیٹر سے 1 لیٹر | پی ای ٹی، پی ای ٹی جی، پی پی |
| کھانا اور مشروبات | پانی، جوس، خوردنی تیل، مصالحہ جات | 250 ملی لیٹر سے 5 لیٹر | پی ای ٹی، پی پی |
| صنعتی اور زرعی کیمیکل | کیمیکل کنٹینرز، کیڑے مار دوا کی بوتلیں۔ | 1-10 ایل | پی ای ٹی، پی پی |
| گھریلو | صفائی کی مصنوعات، صابن | 500 ملی لیٹر–3 ایل | پی ای ٹی، پی پی |
معیاری انجکشن مولڈنگ مشین کیا نہیں کر سکتی
ایک معیاری انجیکشن مولڈنگ مشین تیار شدہ کھوکھلی بوتلیں نہیں بنا سکتی، چاہے اسے کس طرح ترتیب دیا گیا ہو۔ یہ پرفارمز تیار کر سکتا ہے - جسے پھر دو قدمی عمل میں ایک الگ مشین میں اڑا دیا جاتا ہے - لیکن یہ اندرونی طور پر دھچکا مرحلہ مکمل نہیں کر سکتا۔ وہ خریدار جو تیار شدہ بوتلیں تیار کرنے کی توقع رکھتے ہوئے ایک عام انجیکشن مولڈنگ مشین خریدتے ہیں انہیں معلوم ہوگا کہ ایک اضافی بلو مولڈنگ مشین (یا ایک قدمی ISBM مشین جو دونوں کی جگہ لے لے) کی ضرورت ہے۔ یہ پلاسٹک پیکجنگ آلات کی خریداری میں سب سے عام اور مہنگی تفصیلات کی غلطیوں میں سے ایک ہے۔
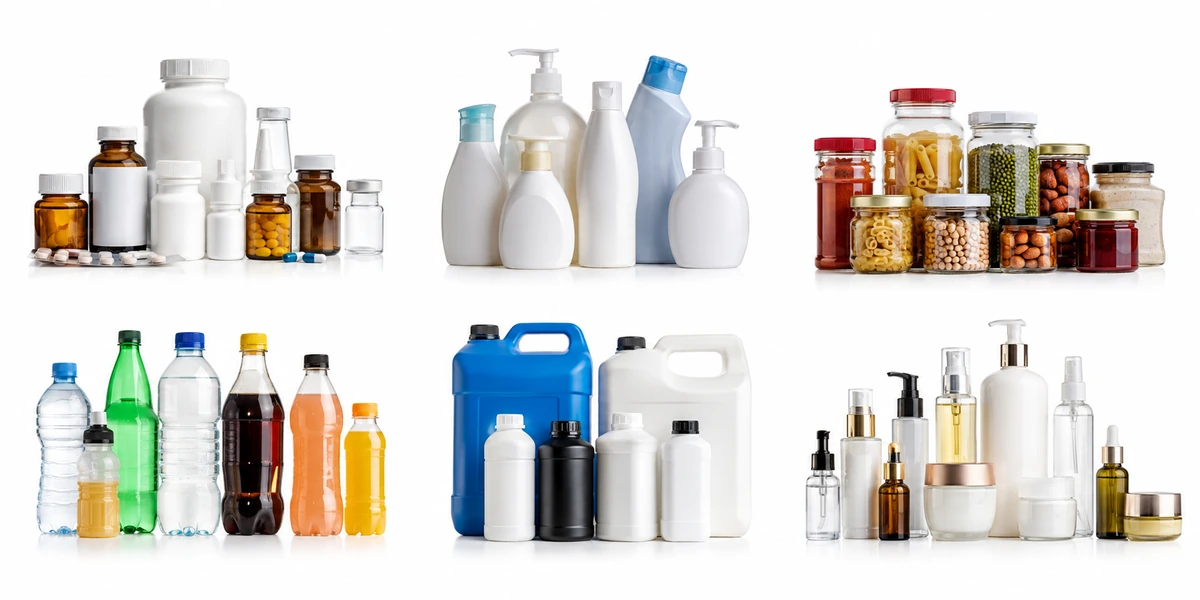
Ever-Power EP-HGY ISBM مشینوں کے ذریعہ تیار کردہ کنٹینر رینج — فارماسیوٹیکل، کاسمیٹک، خوراک، مشروبات، اور صنعتی پیکیجنگ 30 ملی لیٹر سے 10 لیٹر تک۔
دیکھنا چاہتے ہیں کہ ایک قدمی ISBM مشین آپ کے کنٹینر کے لیے کیا پیدا کر سکتی ہے؟
ایور پاور اپنی بوتل کی تفصیلات اور رال کی قسم بھیجیں۔ ہماری ایپلی کیشنز ٹیم مشین کے صحیح ماڈل کی تصدیق کرے گی اور 24 گھنٹوں کے اندر اندر ایک اشاری پیداوار اور سائیکل کے وقت کا تخمینہ تیار کرے گی۔
دیکھیں کہ مخصوص شعبوں میں ISBM مشینیں کیا پیدا کرتی ہیں: پانی، مشروبات اور کیمیائی کنٹینرز, کاسمیٹک اور ذاتی دیکھ بھال، اور کھانے کے جار اور کین.
اکثر پوچھے گئے سوالات
کیا ایک ISBM مشین بوتل کے مختلف فارمیٹس تیار کر سکتی ہے؟
ہاں، لیکن ہر بوتل کی شکل کے لیے اس کے اپنے مولڈ سیٹ کی ضرورت ہوتی ہے (پریفارم مولڈ، بلو مولڈ، اور اسٹریچ راڈ)۔ ایک بوتل کے فارمیٹ سے دوسرے میں تبدیل کرنے کے لیے مولڈ چینج اوور کی ضرورت ہوتی ہے، جس میں عام طور پر جدید ISBM مشین پر 1-2 گھنٹے لگتے ہیں۔ پروسیسنگ پیرامیٹرز (کنڈیشننگ ٹمپریچر، اسٹریچ راڈ اسپیڈ، بلو پریشر) کو ترکیبوں کے طور پر محفوظ کیا جاتا ہے اور ہر مولڈ کے لیے واپس بلایا جاتا ہے، جس سے تبدیلی کے بعد مستحکم پیداوار کو دوبارہ قائم کرنے کے لیے درکار وقت کو کم کیا جاتا ہے۔
ایک ISBM مشین فی گھنٹہ کتنی بوتلیں تیار کرتی ہے؟
آؤٹ پٹ بوتل کے حجم، دیوار کی موٹائی، گہا کی گنتی، اور اسٹیشن کی ترتیب پر منحصر ہے۔ ایک عام رہنما کے طور پر: ایک 2-cavity EP-HGY150-V4 500 ملی لیٹر پی ای ٹی پانی کی بوتلوں کے لیے فی گھنٹہ تقریباً 1,200–2,000 بوتلیں تیار کرتا ہے۔ ایک 4 گہا والا EP-HGY200-V4 اسی فارمیٹ کے لیے تقریباً 2,400–4,000 بوتلیں فی گھنٹہ تیار کرتا ہے۔ بڑی بوتلیں (2-5 لیٹر) زیادہ دھچکے اور ٹھنڈک کے اوقات کی وجہ سے کم نرخوں پر چلتی ہیں۔ گارنٹیڈ سائیکل ٹائم تخمینہ کے لیے اپنی مخصوص بوتل کے ساتھ ایور پاور سے رابطہ کریں۔
کیا ISBM ری سائیکل شدہ PET (rPET) کے ساتھ کام کرتا ہے؟
ہاں، EP-HGY مشینیں زیادہ تر ایپلی کیشنز میں ورجن PET کے ساتھ 50% rPET تک کے مرکب پر rPET پر کارروائی کر سکتی ہیں، اور کچھ نان فوڈ ایپلی کیشنز کے لیے زیادہ فیصد۔ rPET میں عام طور پر ورجن PET کے مقابلے میں کم اور زیادہ متغیر اندرونی viscosity (IV) ہوتا ہے، جس کے لیے سخت خشک کرنے والے کنٹرول کی ضرورت ہوتی ہے اور انجیکشن کے درجہ حرارت اور بلو پیرامیٹرز کو ایڈجسٹ کرنے کی ضرورت پڑ سکتی ہے۔ rPET ایپلی کیشنز کے لیے مشین اور مولڈ ڈیزائن کو حتمی شکل دینے سے پہلے Ever-Power کی پروسیس ٹیم کے ساتھ اپنی منصوبہ بند rPET تفصیلات کی تصدیق کریں۔
کس طرح ISBM مشین کی درستگی بوتل کے معیار کو متاثر کرتی ہے۔
ISBM مشین کے عمل کے کنٹرول کی درستگی اس کی تیار کردہ ہر بوتل کی مستقل مزاجی کا تعین کرتی ہے۔ شاٹ ٹو شاٹ وزن میں تغیر، دیوار کی موٹائی کی تقسیم، اور بوتل کی جہتی درستگی یہ سب اس بات کے براہ راست نتائج ہیں کہ مشین انجیکشن کی رفتار، پیک پریشر، کنڈیشنگ درجہ حرارت، اسٹریچ راڈ فورس اور رفتار، اور لگاتار چکروں میں بلو پریشر کو کس حد تک درست طریقے سے کنٹرول کرتی ہے۔ سروو سے چلنے والی مشینوں پر، ہر ایک محور پر بند لوپ کنٹرول مشین کو ایک سیکنڈ کے مختلف حصوں کے اندر سیٹ پوائنٹ سے انحراف کو درست کرنے کی اجازت دیتا ہے - فکسڈ اسپیڈ ہائیڈرولک مشینوں کے مقابلے میں سخت وزن اور طول و عرض کی تقسیم پیدا کرتا ہے جہاں دباؤ کے تغیرات پورے چکر میں مرکب ہوتے ہیں۔
فارماسیوٹیکل ایپلی کیشنز کے لیے، بوتل کے وزن میں تغیر ایک معیار کا وصف ہے: فارماسیوٹیکل پرائمری پیکیجنگ کے لیے ریگولیٹری رہنما خطوط دیوار کی موٹائی کی یکسانیت کے اشارے کے طور پر زیادہ سے زیادہ قابل اجازت وزن میں تغیر کی وضاحت کرتے ہیں۔ ایک قدمی ISBM مشین جس میں سرو کنٹرولڈ انجیکشن اور بلو ایکسس ہوتے ہیں عام طور پر مسلسل پیداواری دوڑ میں 0.5% سے کم کے شاٹ ٹو شاٹ وزن میں تبدیلی حاصل کر سکتے ہیں۔ کارکردگی کی یہ سطح فارماسیوٹیکل پروڈیوسرز کے لیے اہم ہے جنہیں ریگولیٹری گذارشات اور بیچ ریلیز ٹیسٹنگ میں کنٹینر کی مستقل مزاجی کا مظاہرہ کرنا چاہیے۔ EP-HGY فل سروو مشینیں خاص طور پر فارماسیوٹیکل اور اعلیٰ درستگی والی کاسمیٹک ایپلی کیشنز کے لیے بنائی گئی ہیں جہاں پراسس کنٹرول کی اس سطح کی ضرورت ہوتی ہے۔
ڈاون اسٹریم فلنگ اور پیکجنگ کے آلات کے ساتھ انضمام
ایک قدمی ISBM مشین تنہائی میں کام نہیں کرتی ہے - یہ ایک پیکیجنگ لائن کا اپ اسٹریم جزو ہے جس میں بوتل کی ترسیل، بھرنا، کیپنگ، لیبلنگ اور پیلیٹائزنگ شامل ہے۔ ISBM مشین اور ڈاؤن اسٹریم آلات کے درمیان انٹرفیس ایک اہم عملی غور ہے جس پر مشین کی تفصیلات کے دوران توجہ دی جانی چاہیے، تنصیب کے بعد نہیں۔ کلیدی انضمام کے نکات میں شامل ہیں: آؤٹ پٹ کنویئر کی رفتار اور واقفیت (بوتلوں کو بہاو پہنچانے کے لیے ایک مستقل سمت میں نکلنا چاہیے)؛ ISBM مشین اور فلر کے درمیان بوتل جمع کرنے کی گنجائش (آؤٹ پٹ ریٹ میں فرق کو بفر کرنے کے لیے اگر فلنگ کی رفتار بوتل کی پیداوار کی شرح سے کم ہے)؛ اور دواسازی اور حساس فوڈ ایپلی کیشنز کے لیے بوتل نکالنے اور بھرنے کے اندراج کے درمیان کنویئر کی صاف ہوا یا نائٹروجن بلینکیٹنگ۔
ایور-پاور تمام EP-HGY اور EP-BPET مشین کی تنصیبات کے لیے آؤٹ پٹ کنویئر اور جمع ٹیبل کی ترتیب کے بارے میں مشورہ دے سکتا ہے۔ ٹرنکی پیکیجنگ لائن پروجیکٹس کے لیے جہاں ISBM مشین مکمل طور پر مربوط فلنگ لائن کا ایک جزو ہے، Ever-Power مشین کے انٹرفیس کی تفصیلات کو فلنگ آلات فراہم کنندہ کے ساتھ مربوط کر سکتا ہے تاکہ تنصیب شروع ہونے سے پہلے مطابقت کو یقینی بنایا جا سکے۔ یہ ہم آہنگی دواسازی کی تنصیبات کے لیے خاص طور پر اہم ہے جہاں ریگولیٹری تقاضے بھرنے اور کیپنگ کے ذریعے بوتل کی پیداوار سے لے کر پوری لائن کے لیے صفائی اور ماحولیاتی کنٹرول کی وضاحت کر سکتے ہیں۔


