
O que faz uma máquina de moldagem por injeção?
Uma máquina de moldagem por injeção transforma grânulos de resina termoplástica em peças ou recipientes plásticos acabados por meio de um ciclo controlado de fusão, injeção, resfriamento e ejeção. A função específica — e o tipo de peça acabada produzida — depende inteiramente do tipo de máquina. As máquinas de moldagem por injeção padrão produzem componentes plásticos sólidos. As máquinas de moldagem por injeção e sopro em uma única etapa (ISBM) produzem recipientes ocos acabados, transformando grânulos de resina em garrafas acabadas em um único ciclo integrado. Compreender o que cada tipo de máquina faz e o que ela não pode fazer é essencial antes de especificar equipamentos para a fabricação de plásticos.
O que faz uma máquina de moldagem por injeção padrão
Uma máquina de moldagem por injeção padrão realiza quatro operações sequenciais em cada ciclo de produção. Primeiro, grânulos de resina plástica são alimentados de uma tremonha para um cilindro aquecido, onde uma rosca rotativa os derrete e os transporta para a frente, formando uma dose precisa de plástico fundido. Segundo, a rosca avança axialmente, injetando o plástico fundido sob alta pressão (800–2.000 bar) em uma cavidade fechada do molde que define a geometria da peça. Terceiro, o plástico esfria e solidifica contra as paredes do molde enquanto a rosca gira para preparar a próxima injeção. Quarto, o molde se abre e a peça sólida finalizada é ejetada por pinos extratores.
Este ciclo produz peças plásticas sólidas: componentes automotivos, carcaças de eletrônicos de consumo, peças de dispositivos médicos, tampas e fechos, engrenagens e pré-formas para moldagem por sopro subsequente. O molde define completamente cada superfície da peça final — não há mecanismo para criar volume interno fechado, portanto, a moldagem por injeção padrão não consegue produzir garrafas ocas.

Processo de máquina ISBM de 4 estações em uma única etapa — todas as quatro estações (injeção, condicionamento, estiramento-sopro, ejeção) operam simultaneamente em diferentes pré-formas dentro de cada ciclo da máquina.
O que faz uma máquina ISBM de um passo
Uma máquina ISBM de etapa única faz algo fundamentalmente diferente de uma máquina de moldagem por injeção padrão: ela converte grânulos de resina bruta em garrafas ocas acabadas por meio de uma sequência integrada de quatro etapas, todas ocorrendo dentro de uma única máquina em uma mesa giratória. A qualquer momento, quatro pré-formas diferentes estão em quatro estágios diferentes do processo simultaneamente — uma sendo injetada, uma sendo condicionada, uma sendo esticada e soprada, e uma sendo ejetada como uma garrafa acabada.
Os quatro passos de um ciclo ISBM de uma única etapa são:
- Estação 1 — Injeção: A resina fundida é injetada no molde da pré-forma, formando um tubo de paredes espessas com a geometria final do gargalo já moldada. Esta é a etapa mais longa do ciclo.
- Estação 2 — Condicionamento: O corpo da pré-forma é aquecido por aquecedores infravermelhos multizona até a temperatura ideal de estiramento (90–115 °C para PET), enquanto a zona do pescoço é mantida fria para preservar a geometria da rosca.
- Estação 3 — Alongamento e Sopro: Uma haste de estiramento mecânico estende a pré-forma axialmente em 2,5 a 3,5 vezes o seu comprimento de injeção; simultaneamente, ar de alta pressão (25 a 40 bar) a infla radialmente contra as paredes do molde de sopro. Essa expansão simultânea axial e radial produz uma orientação molecular biaxial — a propriedade que confere às garrafas ISBM sua transparência, resistência e leveza.
- Estação 4 — Ejeção: A garrafa finalizada e resfriada é liberada do mandril e segue para uma esteira para posterior enchimento, fechamento e rotulagem.
Qual o efeito da orientação biaxial na garrafa final?
A etapa de estiramento e sopro no ISBM não é meramente uma operação de moldagem — ela altera fundamentalmente a estrutura molecular do PET ou PP. Quando a haste de estiramento estende a pré-forma e o ar comprimido a expande, as cadeias de polímero se alinham simultaneamente em duas direções: axialmente (ao longo do comprimento da garrafa) e radialmente (em torno de sua circunferência). Esse alinhamento biaxial produz propriedades que o plástico não orientado não consegue igualar.
- Resistência à tração até 3 vezes maior que a do PET não orientado com a mesma espessura de parede, permitindo espessuras de parede de 0,2 a 0,5 mm.
- Clareza óptica acima da transmitância luminosa 90% — aparência semelhante ao vidro.
- Desempenho da barreira de CO₂ suficiente para bebidas carbonatadas
- Resistência a impactos de queda de até 1,5 m quando cheia, para garrafas PET padrão de 500 ml.

Processo ISBM completo, desde o grânulo de resina até a garrafa finalizada — a máquina realiza injeção, condicionamento, estiramento, sopro, resfriamento e ejeção em um ciclo integrado.
Aplicações: O que as máquinas ISBM produzem
As máquinas ISBM de etapa única são utilizadas para produzir embalagens acabadas de PET, PP e PETG para uma ampla gama de setores. As séries EP-HGY e EP-BPET da Ever-Power abrangem aplicações como:
| Setor de Aplicação | Tipo de contêiner | Volume típico | Resina |
|---|---|---|---|
| Produtos Farmacêuticos | Frascos e ampolas para administração oral de doses sólidas | 30–500 ml | PET, PETG, PP |
| Cosméticos e cuidados pessoais | Frascos, frascos de loção, xampu | 50 ml–1 L | PET, PETG, PP |
| Alimentos e bebidas | Água, suco, óleo comestível, condimentos | 250 ml–5 L | PET, PP |
| Industrial e agroquímico | Recipientes para produtos químicos, frascos de pesticidas | 1–10 L | PET, PP |
| Doméstico | Produtos de limpeza, detergente | 500 ml–3 L | PET, PP |
O que uma máquina de moldagem por injeção padrão não consegue fazer
Uma máquina de moldagem por injeção padrão não consegue produzir garrafas ocas acabadas, independentemente da sua configuração. Ela pode produzir pré-formas — que são então sopradas em uma máquina separada, num processo de duas etapas — mas não consegue realizar a etapa de sopro internamente. Compradores que adquirem uma máquina de moldagem por injeção genérica esperando produzir garrafas acabadas descobrirão que precisam de uma máquina de moldagem por sopro adicional (ou de uma máquina ISBM de etapa única que substitua ambas). Este é um dos erros de especificação mais comuns e dispendiosos na aquisição de equipamentos para embalagens plásticas.
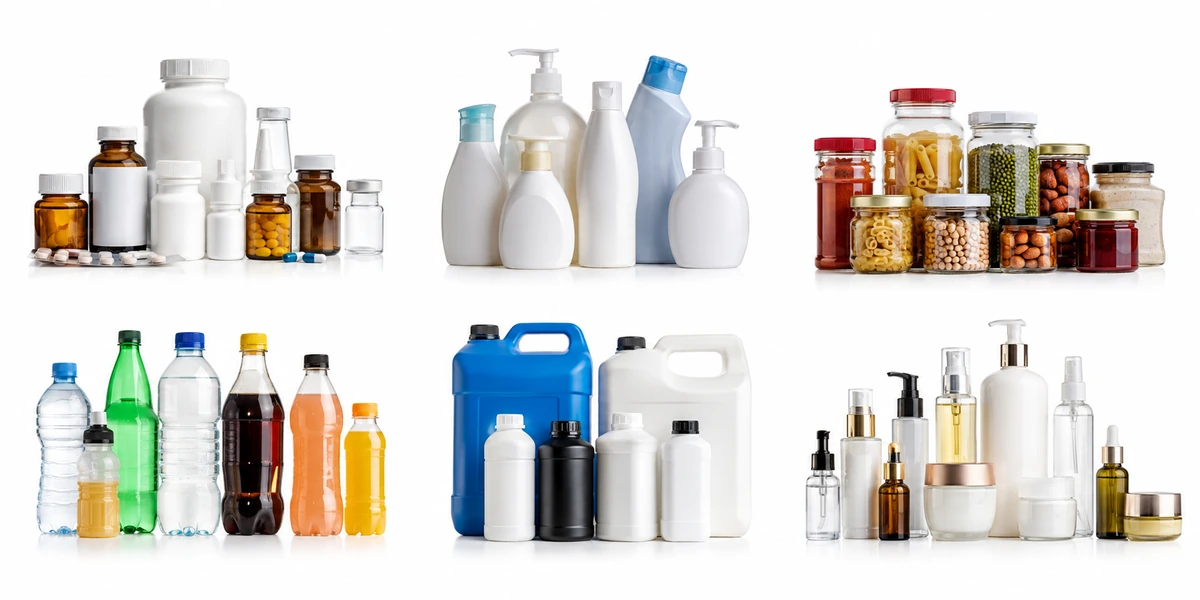
Gama de embalagens produzidas pelas máquinas Ever-Power EP-HGY ISBM — embalagens farmacêuticas, cosméticas, alimentares, de bebidas e industriais, de 30 ml a 10 litros.
Quer ver o que uma máquina ISBM de etapa única pode produzir para o seu contêiner?
Envie à Ever-Power as especificações da sua garrafa e o tipo de resina. Nossa equipe de aplicações confirmará o modelo de máquina correto e fornecerá uma estimativa indicativa de produção e tempo de ciclo em até 24 horas.
Veja o que as máquinas da ISBM produzem em setores específicos: recipientes para água, bebidas e produtos químicos, cosméticos e cuidados pessoais, e potes e latas de alimentos.
Perguntas frequentes
Uma única máquina ISBM pode produzir garrafas em formatos diferentes?
Sim, mas cada formato de garrafa requer seu próprio conjunto de moldes (molde de pré-forma, molde de sopro e haste de estiramento). A troca de um formato de garrafa para outro exige a troca de moldes, o que normalmente leva de 1 a 2 horas em uma máquina ISBM moderna. Os parâmetros do processo (temperaturas de condicionamento, velocidade da haste de estiramento, pressão de sopro) são salvos como receitas e recuperados para cada molde, reduzindo o tempo necessário para restabelecer a produção estável após uma troca.
Quantas garrafas por hora uma máquina ISBM produz?
A produção depende do volume da garrafa, da espessura da parede, do número de cavidades e da configuração da estação. Como guia geral: uma máquina EP-HGY150-V4 de 2 cavidades produz aproximadamente 1.200 a 2.000 garrafas por hora para garrafas de água PET de 500 ml; uma máquina EP-HGY200-V4 de 4 cavidades produz aproximadamente 2.400 a 4.000 garrafas por hora para o mesmo formato. Garrafas maiores (de 2 a 5 litros) têm taxas de produção mais baixas devido aos tempos mais longos de sopro e resfriamento. Entre em contato com a Ever-Power e informe as especificações da sua garrafa para obter uma estimativa garantida do tempo de ciclo.
A ISBM trabalha com PET reciclado (rPET)?
Sim, as máquinas EP-HGY podem processar rPET em misturas de até 50% de rPET com PET virgem na maioria das aplicações, e percentagens mais elevadas para algumas aplicações não alimentares. O rPET normalmente apresenta uma viscosidade intrínseca (VI) mais baixa e variável do que o PET virgem, o que exige um controlo de secagem mais rigoroso e pode requerer o ajuste da temperatura de injeção e dos parâmetros de sopro. Confirme a especificação de rPET planeada com a equipa de processos da Ever-Power antes de finalizar o projeto da máquina e do molde para aplicações com rPET.
Como a precisão das máquinas ISBM afeta a qualidade das garrafas
A precisão do controle de processo de uma máquina ISBM determina a consistência de cada garrafa produzida. A variação de peso entre injeções, a distribuição da espessura da parede e a precisão dimensional da garrafa são consequências diretas da precisão com que a máquina controla a velocidade de injeção, a pressão de compactação, a temperatura de condicionamento, a força e a velocidade da haste de estiramento e a pressão de sopro em ciclos consecutivos. Em máquinas servoacionadas, o controle em malha fechada em cada eixo permite que a máquina corrija desvios do ponto de ajuste em frações de segundo, produzindo uma distribuição de peso e dimensões mais precisa do que em máquinas hidráulicas de velocidade fixa, onde as variações de pressão se acumulam ao longo do ciclo.
Para aplicações farmacêuticas, a variação de peso do frasco é um atributo de qualidade: as diretrizes regulatórias para embalagens primárias farmacêuticas especificam a variação máxima de peso permitida como um indicador de uniformidade da espessura da parede. Uma máquina ISBM de etapa única com eixos de injeção e sopro servocontrolados pode normalmente atingir uma variação de peso entre injeções inferior a 0,5% ao longo de uma produção contínua. Este nível de desempenho é crucial para os fabricantes farmacêuticos que precisam demonstrar a consistência dos recipientes em submissões regulatórias e testes de liberação de lotes. As máquinas totalmente servocontroladas EP-HGY são projetadas especificamente para aplicações farmacêuticas e cosméticas de alta precisão, onde este nível de controle de processo é necessário.
Integração com equipamentos de enchimento e embalagem subsequentes
Uma máquina ISBM de etapa única não opera isoladamente — ela é o componente inicial de uma linha de embalagem que inclui transporte de garrafas, enchimento, fechamento, rotulagem e paletização. A interface entre a máquina ISBM e os equipamentos subsequentes é uma consideração prática importante que deve ser abordada durante a especificação da máquina, e não após a instalação. Os principais pontos de integração incluem: velocidade e orientação da esteira de saída (as garrafas devem sair em uma orientação consistente para o transporte subsequente); capacidade de acumulação de garrafas entre a máquina ISBM e a enchedora (para compensar a diferença na taxa de produção caso a velocidade de enchimento seja menor que a taxa de produção de garrafas); e inertização da esteira com ar limpo ou nitrogênio entre a saída das garrafas e a entrada do enchimento para aplicações farmacêuticas e de alimentos sensíveis.
A Ever-Power pode oferecer consultoria sobre a configuração de esteiras de saída e mesas de acumulação para todas as instalações das máquinas EP-HGY e EP-BPET. Para projetos de linhas de envase turnkey, onde a máquina ISBM é um componente de uma linha de envase totalmente integrada, a Ever-Power pode coordenar as especificações de interface da máquina com o fornecedor do equipamento de envase para garantir a compatibilidade antes do início da instalação. Essa coordenação é particularmente importante para instalações farmacêuticas, onde os requisitos regulatórios podem especificar controles de limpeza e ambientais para toda a linha, desde a produção das garrafas até o envase e o fechamento.


