
Comment réduire la consommation d'énergie dans la production ISBM ?
Le coût énergétique représente généralement le deuxième poste de dépenses variables le plus important dans la production de résine ISBM, après la résine, et le principal poste de dépenses maîtrisable après l'achat initial de la machine. Pour une machine ISBM fonctionnant en deux équipes par jour, 250 jours par an, les économies d'énergie réalisées grâce à l'optimisation du système d'entraînement et du processus (30 à 451 T/min) représentent une réduction des coûts annuels de 8 000 à 25 000 USD, selon la taille de la machine et le prix local de l'électricité. Ce guide présente tous les leviers disponibles pour réduire la consommation d'énergie dans la production ISBM en une étape, classés par ordre d'importance.
Levier 1 : Sélection du système d’entraînement — La plus grande économie possible
La décision la plus déterminante en matière de réduction de la consommation d'énergie dans le domaine de la construction mécanique industrielle (ISBM) est prise lors de l'achat de la machine : opter pour un système d'entraînement servo-hydraulique ou entièrement électrique plutôt qu'une pompe hydraulique à vitesse fixe. Les pompes hydrauliques à vitesse fixe fonctionnent en continu à plein régime, que la machine soit en phase de serrage, d'injection ou d'arrêt. De l'énergie est consommée même lorsque le système hydraulique est inactif, car la pression de la pompe doit être maintenue. Un système servo-hydraulique, quant à lui, ne fait fonctionner le moteur de la pompe qu'à la demande, adaptant précisément le débit hydraulique aux besoins instantanés et ne consommant aucune énergie pendant les périodes d'arrêt.
L'économie d'énergie mesurée grâce à la servo-hydraulique par rapport à l'hydraulique à vitesse fixe sur les machines ISBM est systématiquement de 30 à 451 T/min en conditions de production industrielle ; il ne s'agit pas d'une valeur théorique, mais d'une donnée vérifiée à partir des consommations des machines installées. Une machine entièrement servo-électrique, qui remplace tous les axes hydrauliques par des systèmes mécaniques entraînés par servomoteurs, permet une économie d'énergie de 40 à 551 T/min par rapport à l'hydraulique à vitesse fixe. Toutes les machines EP-HGY et EP-BPET utilisent de série une servo-hydraulique ou une servo-hydraulique. Si vous utilisez une machine ISBM hydraulique à vitesse fixe, la modernisation par un système de pompe servo-hydraulique (lorsque la conception du circuit hydraulique de la machine le permet) représente l'investissement énergétique le plus rentable pour cette machine.
Levier 2 : Réduire la consommation d’énergie du déshydrateur
Le séchoir à dessiccation pour résine PET est généralement le deuxième plus gros consommateur d'énergie d'une cellule de production ISBM, après la machine elle-même. Les séchoirs à dessiccation standard fonctionnent à 160–170 °C et consomment une quantité importante d'énergie pour l'élément chauffant et le cycle de régénération du dessiccant. Plusieurs mesures permettent de réduire la consommation d'énergie du séchoir sans compromettre son efficacité de séchage :
- Choisissez un sèche-linge adapté à la machine : Un séchoir d'une capacité deux fois supérieure à celle requise pour le débit de la machine gaspille de l'énergie en chauffant l'air à travers un lit de dessiccant surdimensionné. Dimensionnez le séchoir en fonction de 110 à 130 TPL (110 à 130 TPL) de la consommation horaire de résine de la machine, sans prévoir une marge de sécurité supplémentaire.
- Utiliser le contrôle du point de rosée : Les séchoirs à dessiccant modernes avec capteurs de point de rosée changent de cycle de régénération en fonction de la saturation réelle du dessiccant plutôt que d'une minuterie fixe, réduisant ainsi l'énergie de régénération de 20 à 40% par rapport aux systèmes contrôlés par minuterie.
- Isoler les raccords du sèche-linge : L'isolation du tuyau entre le séchoir et la trémie de la machine réduit les pertes de chaleur et permet au séchoir de maintenir la température cible avec une consommation d'énergie moindre.
Levier 3 : Optimisation des profils de chauffage de conditionnement
Les résistances infrarouges des stations de conditionnement consomment une quantité importante d'énergie sur les machines ISBM à 4 et 6 stations. Chaque zone de chauffage fonctionne en continu à sa température de consigne pendant la production, que l'étape de conditionnement limite le temps de cycle ou qu'elle se termine largement avant la fin du temps disponible à la station d'injection. La consommation d'énergie des résistances peut être réduite en : définissant le nombre minimal de zones de chauffage actives nécessaires pour atteindre le profil de température cible de la préforme (les zones non nécessaires pour un format de bouteille spécifique doivent être désactivées, et non simplement réduites) ; utilisant la modulation de largeur d'impulsion (MLI) lorsque disponible pour réduire la consommation d'énergie des résistances pendant les temps morts de l'étape de conditionnement ; et en vérifiant que la température de conditionnement cible est le minimum requis pour obtenir une qualité de bouteille acceptable, et non une surchauffe par sécurité.
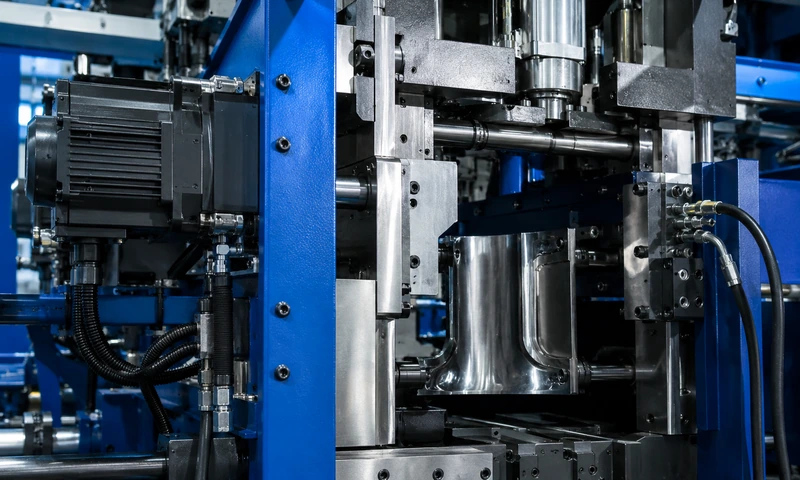
Entraînement servo-hydraulique sur la série EP-HGY — le fonctionnement de la pompe à la demande est la mesure de réduction d'énergie la plus efficace disponible dans la production ISBM, permettant d'économiser 30 à 45% par rapport à l'hydraulique à vitesse fixe.
Levier 4 : Réduire la pression de soufflage
L'air de soufflage à haute pression (25–40 bars) est généré par un compresseur surpresseur dédié et représente un coût énergétique important dans la cellule de production ISBM. Plusieurs mesures permettent de réduire la consommation d'énergie liée à l'air de soufflage sans compromettre la qualité des bouteilles :
- Utilisez la pression de soufflage minimale permettant d'obtenir une qualité de bouteille acceptable : De nombreuses machines ISBM sont réglées par défaut sur la pression de soufflage maximale par mesure de précaution. La réduction de la pression de soufflage par paliers de 1 à 2 bars, tout en contrôlant la qualité de la bouteille (transparence de la paroi, formation du fond, performance du remplissage par le haut), permet généralement une réduction de 3 à 8 bars par rapport au réglage par défaut, avec une réduction proportionnelle de la consommation d'énergie du compresseur.
- Mettre en œuvre la récupération de l'air de soufflage : certaines conceptions de machines ISBM permettent de récupérer partiellement l'air à haute pression utilisé dans l'étape de soufflage après l'éjection de la bouteille et de le recycler dans le système de compresseur, réduisant ainsi la consommation nette d'air par cycle de 15 à 30%.
- Vérifiez régulièrement l'absence de fuites d'air : Les fuites dans le circuit d'air comprimé (joints d'étanchéité défectueux, joints de tige extensibles, sièges de soupape endommagés) entraînent une perte directe d'énergie du compresseur. Un programme formel d'inspection des fuites d'air, réalisé tous les 100 000 cycles, permet de détecter et d'éliminer les sources les plus courantes de gaspillage d'énergie dans le système d'air comprimé.
Levier 5 : Réduire le temps de cycle
La réduction du temps de cycle augmente le nombre de bouteilles produites par heure pour une même consommation d'énergie machine, ce qui diminue le coût énergétique par bouteille, même à consommation d'énergie totale constante. Cette réduction est obtenue grâce à : l'optimisation du débit et de la température de l'eau de refroidissement dans le moule d'injection (réduisant ainsi le temps de refroidissement au sein du cycle d'injection) ; l'optimisation du circuit de refroidissement du moule de soufflage pour un refroidissement plus rapide des bouteilles ; et l'utilisation de la configuration machine à 6 stations (EP-HGYS280-V6), qui permet de réduire les temps de maintien dans le moule grâce à une station de refroidissement post-soufflage achevant le refroidissement des bouteilles à la sortie du moule de soufflage.
Levier 6 : Planification de la production
Le coût énergétique par bouteille est également influencé par les décisions d'ordonnancement de la production. Un fonctionnement continu à cadence élevée est plus économe en énergie que des démarrages, arrêts et périodes d'inactivité fréquents. Le démarrage à froid de la machine consomme une quantité importante d'énergie pour le chauffage des cylindres, les cycles de séchage et le conditionnement de la température des moules. Un ordonnancement de production qui regroupe les petites séries en séries continues plus longues, avec des changements de format planifiés plutôt qu'interrompus, réduit le nombre de démarrages par semaine et la consommation énergétique associée. Dans la mesure du possible, il est recommandé de programmer les changements de moules immédiatement après la fin d'une série de production (lorsque la machine est encore à température de fonctionnement) plutôt qu'après un arrêt à froid, afin d'éviter le coût énergétique d'un second cycle complet de réchauffement.
Vous souhaitez calculer les économies d'énergie réalisées grâce à la mise à niveau vers une machine ISBM servo-hydraulique ?
Ever-Power peut calculer les économies d'énergie annuelles attendues en fonction de votre volume de production et du prix local de l'électricité lors du passage d'un système hydraulique à vitesse fixe à la gamme servo-hydraulique EP-HGY. Veuillez communiquer à notre équipe technique les données de consommation énergétique de votre machine actuelle.
Parcourez le Gamme EP-HGY avec des spécifications servo-hydrauliques et entièrement servo, ou contactez-nous pour discuter de la mise à niveau de votre ligne de production ISBM existante vers une configuration plus écoénergétique.
Foire aux questions
Quel est le coût d'une mise à niveau servo-hydraulique par rapport à une machine neuve ?
Pour la plupart des machines ISBM, la modernisation avec un système de pompe servo-hydraulique coûte entre 8 000 et 20 000 USD, selon la taille de la machine et la conception du circuit hydraulique. Ce coût est nettement inférieur à celui d'une machine neuve, mais il est indispensable de vérifier la compatibilité mécanique du modèle avec cette modernisation. Certains modèles de machines plus anciens présentent des configurations de circuit hydraulique qui ne permettent pas une intégration servo-hydraulique optimale. Si une modernisation n'est pas envisageable, le remplacement de la machine par un nouveau modèle servo-hydraulique doit être évalué en fonction du coût total de possession sur 10 ans, incluant les économies d'énergie réalisées grâce à la nouvelle machine, par rapport au coût d'investissement initial.
Quelle est la consommation énergétique d'une machine EP-HGY150-V4 ?
La consommation énergétique réelle dépend du poids des bouteilles, de la durée du cycle et du nombre d'emplacements. À titre d'exemple, une machine EP-HGY150-V4 traitant des bouteilles d'eau PET de 500 ml avec 2 emplacements et un cycle de 7 secondes consomme généralement entre 8 et 12 kWh par heure à pleine vitesse de production, sécheur et compresseur inclus. Cela équivaut à environ 4 à 6 kWh pour 1 000 bouteilles, soit 0,0004 à 0,0009 USD par bouteille à un tarif de 0,10 USD/kWh. Contactez Ever-Power pour obtenir des données de consommation énergétique garanties pour des modèles de machines et des paramètres de production spécifiques.
Est-il possible de vérifier les économies d'énergie avant d'acheter une nouvelle machine ISBM ?
Oui. Demandez au fournisseur les données de consommation énergétique du modèle de machine que vous évaluez, exprimées en kWh pour 1 000 bouteilles, en fonction du poids de vos bouteilles et de votre temps de cycle. Exigez une mesure effectuée sur une machine en fonctionnement, et non un calcul théorique. Certains fournisseurs incluent une garantie de consommation énergétique dans le contrat d'achat : ils s'engagent à ce que la machine installée ne dépasse pas un seuil spécifié de kWh pour 1 000 bouteilles dans des conditions de production définies. Ce type de garantie contractuelle est la preuve la plus convaincante de l'efficacité réelle de la machine.
Mesure et évaluation comparative des performances énergétiques ISBM
Avant de mettre en œuvre des mesures de réduction de la consommation d'énergie, il est essentiel d'établir une mesure de référence. Mesurer correctement la consommation d'énergie d'une machine ISBM nécessite un suivi au niveau de l'alimentation électrique de la machine (kWh/h à partir du disjoncteur), du séchoir (comptage individuel) et du compresseur (comptage individuel ou calculé à partir du débit d'air et du rendement du compresseur). En divisant la consommation totale en kWh par heure par la production de bouteilles par heure, on obtient la consommation en kWh pour 1 000 bouteilles, qui constitue le critère de référence le plus pertinent pour comparer les performances énergétiques entre différents modèles de machines, systèmes d'entraînement et cadences de production.
Les valeurs de référence énergétiques publiées pour la production de bouteilles à injection (ISBM) varient considérablement selon le poids des bouteilles, la durée du cycle et le système d'entraînement. À titre indicatif, une machine ISBM servo-hydraulique optimisée, produisant 1 200 bouteilles d'eau PET de 500 ml par heure, devrait consommer entre 3 et 6 kWh pour 1 000 bouteilles (machine, séchoir et compresseur inclus). Une machine servo-hydraulique équivalente consomme entre 2 et 4 kWh pour 1 000 bouteilles. Une machine hydraulique à vitesse fixe plus ancienne, à rendement équivalent, consomme généralement entre 7 et 12 kWh pour 1 000 bouteilles. Ces valeurs de référence permettent de déterminer si une machine existante atteint le niveau de consommation énergétique attendu ou si une optimisation du processus ou une amélioration de l'équipement est nécessaire pour combler l'écart.
Pour un suivi précis et continu, installez des sous-compteurs séparément sur la machine, le séchoir et le compresseur. Cela vous permettra d'identifier le composant responsable de toute augmentation de consommation d'énergie et de cibler les actions correctives nécessaires. Le suivi de l'évolution de la consommation d'énergie pour 1 000 bouteilles au fil du temps permet également de détecter rapidement toute dégradation des équipements : une augmentation de la consommation d'énergie à puissance constante indique souvent des problèmes mécaniques naissants (usure de la pompe, fuite d'étanchéité, baisse du rendement du compresseur) avant qu'ils n'entraînent un problème de qualité ou de production.


