
¿Cómo reducir el consumo de energía en la producción de ISBM?
El coste energético suele ser el segundo mayor coste operativo variable en la producción de ISBM, después de la resina, y el mayor coste controlable individual, más allá de la compra inicial de la máquina. Para una máquina ISBM que funciona en dos turnos al día, 250 días al año, un ahorro energético de entre 30 y 451 TP3T mediante la optimización del sistema de accionamiento y del proceso representa una reducción de costes anual de entre 8.000 y 25.000 USD, dependiendo del tamaño de la máquina y del precio local de la electricidad. Esta guía abarca todas las opciones disponibles para reducir el consumo energético en la producción de ISBM en un solo paso, en orden de impacto.
Palanca 1: Selección del sistema de transmisión: el mayor ahorro individual.
La decisión más importante para la reducción de energía en ISBM se toma al adquirir la máquina: elegir un sistema de accionamiento servohidráulico o totalmente servo (eléctrico) en lugar de una bomba hidráulica de velocidad fija. Las bombas hidráulicas de velocidad fija funcionan continuamente a máxima velocidad, independientemente de si la máquina está sujetando, inyectando o en reposo. Se consume energía incluso cuando el sistema hidráulico no realiza trabajo útil, ya que es necesario mantener la presión de la bomba. Un sistema servohidráulico acciona el motor de la bomba solo bajo demanda, ajustando el caudal hidráulico con precisión a la necesidad instantánea y sin consumir energía de la bomba durante los periodos de reposo.
El ahorro energético medido de los sistemas servohidráulicos frente a los hidráulicos de velocidad fija en las máquinas ISBM es de 30 a 451 TP3T en condiciones de producción comercial; no se trata de una cifra teórica, sino que se ha verificado a partir de los datos de consumo de las máquinas instaladas. Una máquina totalmente servo (totalmente eléctrica), que sustituye todos los ejes hidráulicos por sistemas mecánicos accionados por servomotores, logra un ahorro energético de 40 a 551 TP3T frente a los sistemas hidráulicos de velocidad fija. Todas las máquinas EP-HGY y EP-BPET utilizan de serie un accionamiento servohidráulico o totalmente servo. Si opera una máquina ISBM hidráulica de velocidad fija, la modernización con un sistema de bomba servohidráulica (siempre que el diseño del circuito hidráulico de la máquina lo permita) es la inversión energética con mayor retorno de la inversión disponible para dicha máquina.
Palanca 2: Reducir la energía del secador desecante
El secador desecante para resina PET suele ser el segundo mayor consumidor de energía en una celda de producción ISBM, después de la propia máquina. Los secadores desecantes estándar operan a 160–170 °C y consumen una cantidad significativa de energía tanto para el elemento calefactor como para el ciclo de regeneración del desecante. Existen varias medidas para reducir el consumo energético del secador sin comprometer su eficacia de secado:
- Adapte el tamaño de la secadora a la máquina: Un secador con el doble de capacidad necesaria para el caudal de la máquina desperdicia energía al calentar el aire a través de un lecho desecante sobredimensionado. Dimensionar el secador según el 110-130 TP3T del consumo horario de resina de la máquina, no con un margen de seguridad mayor.
- Utilice el control del punto de rocío: Los secadores desecantes modernos con sensores de punto de rocío cambian los ciclos de regeneración en función de la saturación real del desecante en lugar de un temporizador fijo, lo que reduce la energía de regeneración entre 20 y 40 TP3T en comparación con los sistemas controlados por temporizador.
- Aísle las conexiones de la secadora: Aislar la manguera entre la secadora y la tolva de la máquina reduce la pérdida de calor y permite que la secadora mantenga la temperatura deseada con un menor consumo de energía.
Palanca 3: Optimizar los perfiles del calentador de acondicionamiento
Los calentadores infrarrojos de la estación de acondicionamiento consumen una cantidad significativa de energía en las máquinas ISBM de 4 y 6 estaciones. Cada zona de calentamiento funciona continuamente a su temperatura de consigna durante la producción, independientemente de si la etapa de acondicionamiento limita el tiempo del ciclo o se completa dentro del tiempo disponible de la estación de inyección. El consumo de energía de los calentadores se puede reducir mediante: la configuración del número mínimo de zonas de calentamiento activas necesarias para lograr el perfil de temperatura objetivo de la preforma (las zonas que no se necesitan para un formato de botella específico deben apagarse, no solo reducirse); el uso de control por modulación de ancho de pulso (PWM) cuando esté disponible para reducir el consumo de energía de los calentadores durante los períodos de espera dentro de la etapa de acondicionamiento; y la confirmación de que la temperatura de acondicionamiento objetivo es la mínima necesaria para lograr una calidad de botella aceptable, en lugar de un sobrepaso conservador de la ventana de proceso.
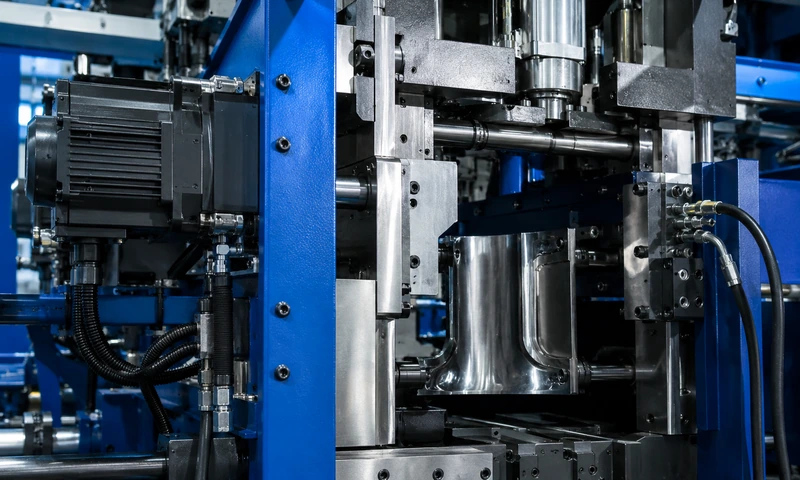
El accionamiento servohidráulico de la serie EP-HGY, que permite el funcionamiento de la bomba bajo demanda, es la medida de reducción de energía más eficaz disponible en la producción de ISBM, con un ahorro de entre 30 y 451 TP3T en comparación con el sistema hidráulico de velocidad fija.
Palanca 4: Reducir la presión del aire de soplado
El aire de soplado a alta presión (25-40 bar) se genera mediante un compresor auxiliar específico y representa un coste energético significativo en la célula de producción ISBM. Varias medidas reducen el consumo energético del aire de soplado sin comprometer la calidad de la botella:
- Utilice la presión de soplado mínima que permita obtener una calidad de botella aceptable: Muchas máquinas ISBM vienen configuradas con la máxima presión de soplado por defecto como medida de precaución. Reducir la presión de soplado en incrementos de 1 a 2 bares, mientras se controla la calidad de la botella (claridad de la pared lateral, formación de la base, rendimiento de carga superior), permite normalmente una reducción de 3 a 8 bares respecto a la configuración predeterminada, con una reducción proporcional en el consumo de energía del compresor.
- Implementar la recuperación de aire de soplado: Algunos diseños de máquinas ISBM permiten recuperar parcialmente el aire a alta presión utilizado en la etapa de soplado después de la expulsión de la botella y reciclarlo de nuevo en el sistema compresor, reduciendo el consumo neto de aire por ciclo en 15–30%.
- Compruebe periódicamente si hay fugas de aire: Las fugas en el circuito de aire a alta presión (sellos de pasadores de soplado, sellos de varillas de estiramiento, asientos de válvulas de soplado) desperdician directamente la potencia del compresor. Un programa formal de inspección de fugas de aire cada 100 000 ciclos detecta y elimina las fuentes más comunes de desperdicio de energía en el sistema de aire a alta presión.
Palanca 5: Reducir el tiempo de ciclo
La reducción del tiempo de ciclo aumenta la cantidad de botellas producidas por hora con el mismo consumo de energía de la máquina, lo que reduce el costo energético por botella, incluso si el consumo total de energía de la máquina se mantiene constante. La reducción del tiempo de ciclo se logra mediante: la optimización del flujo y la temperatura del agua de refrigeración en el molde de inyección (reduciendo el tiempo de refrigeración dentro del ciclo de inyección); la optimización del circuito de refrigeración del molde de soplado para una refrigeración más rápida de las botellas; y el uso de la configuración de máquina de 6 estaciones (EP-HGYS280-V6), que permite tiempos de espera del molde más cortos mediante el uso de una estación de refrigeración posterior al soplado para completar la refrigeración de las botellas fuera del molde.
Palanca 6: Programación de la producción
El coste energético por botella también se ve afectado por las decisiones de planificación de la producción. Hacer funcionar la máquina a altas tasas de producción continuas es más eficiente energéticamente que los arranques, paradas y periodos de inactividad frecuentes. El arranque de la máquina desde frío consume una cantidad significativa de energía en el calentamiento del barril, el ciclo de secado y el acondicionamiento de la temperatura del molde. Un programa de producción que consolide las tiradas más pequeñas en tiradas continuas más largas, con cambios de formato planificados en lugar de interrupciones imprevistas, reduce el número de arranques por semana y el coste energético asociado. Siempre que sea posible, programe los cambios de molde inmediatamente después de finalizar una tirada de producción (mientras la máquina aún está a temperatura de funcionamiento) en lugar de después de una parada en frío, para evitar el coste energético de un segundo ciclo completo de calentamiento.
¿Desea calcular el ahorro energético que supone la actualización a una máquina ISBM servohidráulica?
Ever-Power puede calcular el ahorro energético anual previsto para su volumen de producción específico y el precio de la electricidad local al actualizar de un sistema hidráulico de velocidad fija a la gama servohidráulica EP-HGY. Póngase en contacto con nuestro equipo técnico y facilítenos los datos de consumo energético de su máquina actual.
Explorar el Gama EP-HGY con especificaciones servohidráulicas y totalmente servoaccionadas, o póngase en contacto con nosotros para hablar sobre la posibilidad de actualizar su línea de producción ISBM existente a una configuración más eficiente energéticamente.
Preguntas frecuentes
¿Cuánto cuesta una actualización servohidráulica en comparación con una máquina nueva?
Para la mayoría de las máquinas ISBM, la modernización de un sistema de bomba servohidráulica cuesta entre 8.000 y 20.000 USD, dependiendo del tamaño de la máquina y el diseño del circuito hidráulico. Esto es significativamente menor que la compra de una máquina nueva, pero requiere confirmar que el modelo específico sea mecánicamente compatible con la modernización servohidráulica. Algunos diseños de máquinas antiguas tienen configuraciones de circuito hidráulico que no permiten una integración servohidráulica sencilla. Si la modernización no es viable, se debe evaluar el costo total de propiedad durante 10 años, incluyendo el ahorro energético de la nueva máquina, en comparación con el costo de capital de la sustitución, considerando la sustitución de la máquina por un nuevo modelo servohidráulico.
¿Cuál es el consumo de energía de una máquina EP-HGY150-V4?
El consumo energético real depende del peso de la botella, el tiempo de ciclo y el número de cavidades. Como ejemplo representativo, una EP-HGY150-V4 que procesa botellas de agua PET de 500 ml con 2 cavidades y un tiempo de ciclo de 7 segundos consume, por lo general, entre 8 y 12 kWh por hora a máxima velocidad de producción, incluyendo el secador y el compresor. Esto equivale aproximadamente a entre 4 y 6 kWh por cada 1000 botellas, o entre 0,0004 y 0,0009 USD por botella a 0,10 USD/kWh. Para obtener datos de consumo energético garantizados para modelos de máquinas y parámetros de producción específicos, póngase en contacto con Ever-Power.
¿Es posible verificar el ahorro energético antes de comprar una nueva máquina ISBM?
Sí. Solicite al proveedor los datos de consumo energético del modelo de máquina que está evaluando, medidos en kWh por cada 1000 botellas, considerando el peso y el tiempo de ciclo específicos de cada botella. Pida que estos datos se midan en una máquina en funcionamiento, no que se basen en cálculos teóricos. Algunos proveedores ofrecen una garantía de medición energética en el contrato de compra, un compromiso que asegura que la máquina instalada no superará un consumo específico de kWh por cada 1000 botellas en condiciones de producción definidas. Este tipo de garantía energética contractual es la prueba más sólida de eficiencia real.
Medición y evaluación comparativa del rendimiento energético de ISBM
Antes de implementar medidas de reducción de energía, es fundamental establecer una medición de referencia. Para medir correctamente el consumo energético de la ISBM, es necesario monitorizar la entrada de potencia de la máquina (kWh por hora desde el interruptor de suministro), el secador (con medición independiente) y el compresor (con medición independiente o calculado a partir del flujo de aire y la eficiencia del compresor). Al dividir el consumo combinado de kWh por hora entre la producción de botellas por hora, se obtiene el valor de kWh por cada 1000 botellas, que es el parámetro más útil para comparar el rendimiento energético entre diferentes modelos de máquinas, sistemas de accionamiento y velocidades de producción.
Los datos de referencia de consumo energético publicados para la producción de ISBM varían considerablemente según el peso de la botella, el tiempo de ciclo y el sistema de accionamiento. Como referencia general: una máquina ISBM servohidráulica bien optimizada que produce botellas de agua PET de 500 ml a una velocidad de 1200 botellas por hora debería alcanzar entre 3 y 6 kWh por cada 1000 botellas (máquina, secador y compresor combinados). Una máquina totalmente servoaccionada equivalente alcanza entre 2 y 4 kWh por cada 1000 botellas. Una máquina hidráulica antigua de velocidad fija con una producción equivalente suele consumir entre 7 y 12 kWh por cada 1000 botellas. Estos datos de referencia son útiles para determinar si una máquina existente está funcionando al nivel de energía esperado o si se necesita optimizar el proceso o mejorar el equipo para subsanar la deficiencia.
Para una monitorización continua y precisa, instale submedidores en la máquina, el secador y el compresor por separado. Esto le permitirá identificar qué componente es responsable de cualquier aumento de energía y determinar la acción correctiva específica necesaria. La monitorización de la tendencia de energía por cada 1000 botellas a lo largo del tiempo también proporciona una alerta temprana sobre la degradación del equipo: un mayor consumo de energía a una producción constante suele indicar problemas mecánicos incipientes (desgaste de la bomba, fugas en los sellos, degradación de la eficiencia del compresor) antes de que causen un problema de calidad o producción.


