
Come ridurre il consumo energetico nella produzione di ISBM?
Il costo dell'energia è in genere il secondo costo operativo variabile più elevato nella produzione ISBM, dopo quello della resina, e il costo controllabile singolo più consistente, oltre all'acquisto iniziale della macchina. Per una macchina ISBM che opera su due turni al giorno, 250 giorni all'anno, un risparmio energetico di 30-451 TTP3T ottenuto tramite l'ottimizzazione del sistema di azionamento e del processo rappresenta una riduzione dei costi annuali compresa tra 8.000 e 25.000 dollari, a seconda delle dimensioni della macchina e del prezzo locale dell'elettricità. Questa guida illustra tutte le leve disponibili per ridurre il consumo energetico nella produzione ISBM a singolo stadio, in ordine di impatto.
Leva 1: Selezione del sistema di azionamento — Il risparmio più consistente
La decisione più incisiva in termini di riduzione del consumo energetico nell'ambito dell'ISBM (Integrated System Machinery) si prende al momento dell'acquisto della macchina: scegliere un sistema di azionamento servoidraulico o completamente servoassistito (elettrico) al posto di una pompa idraulica a velocità fissa. Le pompe idrauliche a velocità fissa funzionano continuamente alla massima velocità del motore, indipendentemente dal fatto che la macchina stia attivamente serrando, iniettando o si trovi in una fase di sosta. L'energia viene consumata anche quando il sistema idraulico non sta svolgendo lavoro utile, perché è necessario mantenere la pressione della pompa. Un sistema servoidraulico aziona il motore della pompa solo su richiesta, adattando con precisione il flusso idraulico al fabbisogno istantaneo e non consumando energia della pompa durante le fasi di sosta.
Il risparmio energetico misurato dei sistemi servoidraulici rispetto a quelli idraulici a velocità fissa sulle macchine ISBM è costantemente compreso tra 30 e 451 TP3T in condizioni di produzione commerciale: non si tratta di un dato teorico, ma verificato a partire dai dati di consumo delle macchine installate. Una macchina completamente servoassistita (interamente elettrica), che sostituisce tutti gli assi idraulici con sistemi meccanici azionati da servomotori, raggiunge un risparmio energetico compreso tra 40 e 551 TP3T rispetto ai sistemi idraulici a velocità fissa. Tutte le macchine EP-HGY ed EP-BPET utilizzano di serie sistemi servoidraulici o completamente servoassistiti. Se si utilizza una macchina ISBM idraulica a velocità fissa, l'installazione di un sistema di pompaggio servoidraulico (ove consentito dalla progettazione del circuito idraulico della macchina) rappresenta l'investimento energetico con il più alto ritorno sull'investimento (ROI) disponibile per quella macchina.
Leva 2: Ridurre il consumo energetico dell'essiccatore ad essiccante
L'essiccatore ad adsorbimento per resina PET è in genere il secondo maggiore consumatore di energia in una cella di produzione ISBM, dopo la macchina stessa. Gli essiccatori ad adsorbimento standard operano a 160-170 °C e consumano una quantità significativa di energia sia per l'elemento riscaldante che per il ciclo di rigenerazione dell'adsorbente. Diverse soluzioni consentono di ridurre il consumo energetico dell'essiccatore senza comprometterne l'efficacia:
- Scegli l'asciugatrice della giusta dimensione per la lavatrice: Un essiccatore con una capacità doppia rispetto a quella necessaria per la produttività della macchina spreca energia riscaldando l'aria attraverso un letto di essiccante sovradimensionato. Dimensionare l'essiccatore in base al consumo orario di resina della macchina (110–130%), non con un margine di sicurezza maggiore.
- Utilizzare il controllo del punto di rugiada: I moderni essiccatori a essiccante con sensori di punto di rugiada commutano i cicli di rigenerazione in base alla saturazione effettiva dell'essiccante anziché a un timer fisso, riducendo il consumo energetico di rigenerazione del 20-40% rispetto ai sistemi controllati da timer.
- Isolare i collegamenti dell'asciugatrice: Isolare il tubo flessibile tra l'essiccatore e la tramoggia della macchina riduce la dispersione di calore e consente all'essiccatore di mantenere la temperatura desiderata con un minore consumo energetico.
Leva 3: Ottimizzazione dei profili del riscaldatore di condizionamento
Nelle macchine ISBM a 4 e 6 stazioni, i riscaldatori a infrarossi della stazione di condizionamento rappresentano un notevole consumo energetico. Ogni zona di riscaldamento funziona ininterrottamente alla temperatura impostata durante la produzione, indipendentemente dal fatto che la fase di condizionamento limiti il tempo di ciclo o si completi entro il tempo disponibile della stazione di iniezione. Il consumo energetico dei riscaldatori può essere ridotto: impostando il numero minimo di zone di riscaldamento attive necessarie per raggiungere il profilo di temperatura target della preforma (le zone non necessarie per uno specifico formato di bottiglia devono essere disattivate, non solo ridotte); utilizzando, ove disponibile, il controllo a modulazione di larghezza di impulso (PWM) per ridurre il consumo energetico dei riscaldatori durante i periodi di sosta nella fase di condizionamento; e verificando che la temperatura di condizionamento target sia la minima necessaria per ottenere una qualità accettabile delle bottiglie, piuttosto che un superamento conservativo della finestra di processo.
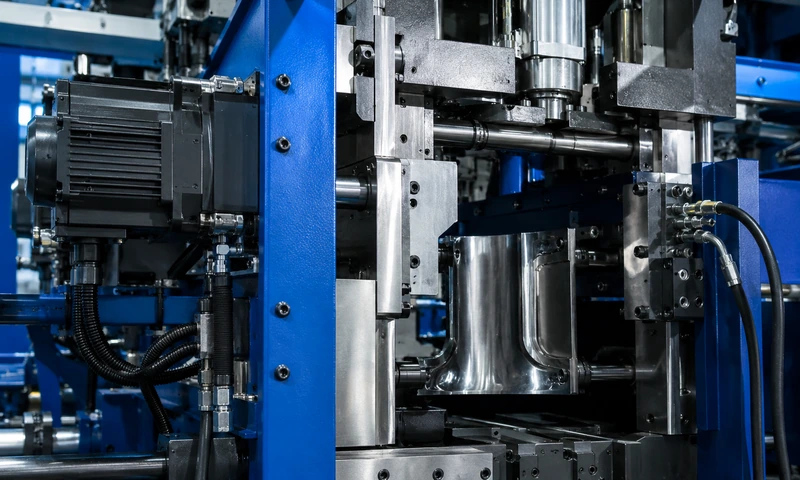
Azionamento servoidraulico sulla serie EP-HGY: il funzionamento della pompa su richiesta è la misura di riduzione del consumo energetico più efficace disponibile nella produzione di ISBM, con un risparmio di 30-45% rispetto ai sistemi idraulici a velocità fissa.
Leva 4: Ridurre la pressione dell'aria soffiata
L'aria compressa ad alta pressione (25-40 bar) viene generata da un compressore dedicato e rappresenta un costo energetico significativo nella cella di produzione ISBM. Diverse misure consentono di ridurre il consumo energetico dell'aria compressa senza compromettere la qualità delle bottiglie:
- Utilizzare la pressione di soffiaggio minima che consenta di ottenere una qualità accettabile della bottiglia: Molte macchine ISBM sono impostate di default sulla massima pressione di soffiaggio per maggiore prudenza. Riducendo la pressione di soffiaggio con incrementi di 1-2 bar e monitorando la qualità delle bottiglie (trasparenza delle pareti laterali, formazione della base, prestazioni di caricamento dall'alto), si ottiene in genere una riduzione di 3-8 bar rispetto all'impostazione predefinita, con una conseguente riduzione proporzionale del consumo energetico del compressore.
- Implementare il recupero dell'aria compressa: Alcuni modelli di macchine ISBM consentono di recuperare parzialmente l'aria ad alta pressione utilizzata nella fase di soffiaggio dopo l'espulsione della bottiglia e di riciclarla nel sistema di compressione, riducendo il consumo netto di aria per ciclo di 15–30%.
- Verificare regolarmente la presenza di perdite d'aria: Le perdite nel circuito dell'aria ad alta pressione (guarnizioni dei perni di soffiaggio, guarnizioni delle aste di trazione, sedi delle valvole di soffiaggio) disperdono direttamente la potenza erogata dal compressore. Un programma formale di ispezione delle perdite d'aria ogni 100.000 cicli individua ed elimina le fonti più comuni di spreco di energia nel sistema dell'aria ad alta pressione.
Leva 5: Ridurre il tempo di ciclo
La riduzione del tempo di ciclo aumenta il numero di bottiglie prodotte all'ora a parità di consumo energetico della macchina, riducendo così il costo energetico per bottiglia anche se il consumo energetico totale della macchina rimane costante. La riduzione del tempo di ciclo si ottiene ottimizzando il flusso e la temperatura dell'acqua di raffreddamento nello stampo a iniezione (riducendo il tempo di raffreddamento all'interno del ciclo di iniezione); ottimizzando il circuito di raffreddamento dello stampo di soffiaggio per un raffreddamento più rapido delle bottiglie; e utilizzando la configurazione a 6 stazioni della macchina (EP-HGYS280-V6), che consente tempi di mantenimento dello stampo più brevi grazie all'utilizzo di una stazione di raffreddamento post-soffiaggio per completare il raffreddamento delle bottiglie dopo lo stampo di soffiaggio.
Leva 6: Pianificazione della produzione
Anche il costo energetico per bottiglia è influenzato dalle decisioni relative alla programmazione della produzione. Far funzionare la macchina a ritmi di produzione elevati e continui è più efficiente dal punto di vista energetico rispetto a frequenti avviamenti, arresti e periodi di inattività. L'avvio della macchina a freddo consuma una quantità significativa di energia per il riscaldamento del cilindro, i cicli di essiccazione e il condizionamento della temperatura dello stampo. Una programmazione della produzione che consolida le piccole serie in cicli continui più lunghi, con cambi di formato pianificati anziché interruzioni impreviste, riduce il numero di avviamenti settimanali e il relativo consumo energetico. Ove possibile, programmare i cambi di stampo immediatamente dopo la fine di una serie di produzione (mentre la macchina è ancora alla temperatura di esercizio) anziché dopo un arresto a freddo, per evitare il costo energetico di un secondo ciclo completo di riscaldamento.
Desideri calcolare il risparmio energetico derivante dal passaggio a una macchina ISBM servoidraulica?
Ever-Power è in grado di calcolare il risparmio energetico annuo previsto per il vostro specifico volume di produzione e il prezzo locale dell'energia elettrica, passando da un sistema idraulico a velocità fissa alla gamma servoidraulica EP-HGY. Contattate il nostro team tecnico fornendoci i dati relativi al consumo energetico della vostra macchina attuale.
Sfoglia il Gamma EP-HGY con specifiche servoidrauliche e completamente servoassistite, oppure contattateci per discutere l'aggiornamento della vostra linea di produzione ISBM esistente a una configurazione più efficiente dal punto di vista energetico.
Domande frequenti
Quanto costa un aggiornamento servo-idraulico rispetto all'acquisto di una macchina nuova?
Per la maggior parte delle macchine ISBM, l'installazione di un sistema di pompaggio servoidraulico ha un costo compreso tra 8.000 e 20.000 dollari, a seconda delle dimensioni della macchina e della configurazione del circuito idraulico. Si tratta di una cifra significativamente inferiore rispetto all'acquisto di una nuova macchina, ma richiede la verifica della compatibilità meccanica del modello specifico con l'installazione di un sistema servoidraulico. Alcuni modelli di macchine più datate presentano configurazioni del circuito idraulico che non consentono una facile integrazione del sistema servoidraulico. Se l'installazione di un sistema servoidraulico non è fattibile, è opportuno valutare la sostituzione della macchina con un nuovo modello servoidraulico in base al costo totale di proprietà su 10 anni, inclusi i risparmi energetici derivanti dalla nuova macchina, rispetto al costo iniziale di sostituzione.
Qual è il consumo energetico di una macchina EP-HGY150-V4?
Il consumo energetico effettivo dipende dal peso delle bottiglie, dal tempo di ciclo e dal numero di cavità. A titolo di esempio, una EP-HGY150-V4 che lavora bottiglie d'acqua in PET da 500 ml con 2 cavità e un tempo di ciclo di 7 secondi consuma in genere 8-12 kWh all'ora alla massima velocità di produzione, inclusi essiccatore e compressore. Ciò equivale a circa 4-6 kWh per 1.000 bottiglie, ovvero 0,0004-0,0009 USD per bottiglia al costo di 0,10 USD/kWh. Contattare Ever-Power per dati garantiti sul consumo energetico per modelli di macchine e parametri di produzione specifici.
È possibile verificare il risparmio energetico prima di acquistare una nuova macchina ISBM?
Sì. Richiedete al fornitore i dati relativi al consumo energetico per lo specifico modello di macchina che state valutando, misurati in kWh per 1.000 bottiglie, in base al vostro peso specifico delle bottiglie e al tempo di ciclo. Richiedete che questi dati siano misurati su una macchina in funzione durante la produzione, non basati su un calcolo teorico. Alcuni fornitori offrono una garanzia di misurazione del consumo energetico nel contratto di acquisto: un impegno a non superare un determinato valore di kWh per 1.000 bottiglie in condizioni di produzione definite. Questo tipo di garanzia energetica contrattuale rappresenta la prova più convincente dell'efficienza reale.
Misurazione e benchmarking delle prestazioni energetiche degli ISBM
Prima di implementare misure di riduzione del consumo energetico, è fondamentale stabilire un valore di riferimento. La misurazione corretta del consumo energetico di un sistema ISBM richiede il monitoraggio dell'alimentazione elettrica della macchina (kWh all'ora dal quadro elettrico), dell'essiccatore (con contatori separati) e del compressore (con contatori separati o calcolati in base al flusso d'aria e all'efficienza del compressore). Dividendo il consumo totale di kWh all'ora per il numero di bottiglie prodotte all'ora si ottiene il valore di kWh per 1.000 bottiglie, che rappresenta il parametro di riferimento più utile per confrontare le prestazioni energetiche tra diversi modelli di macchine, sistemi di azionamento e velocità di produzione.
I parametri di riferimento energetici pubblicati per la produzione di ISBM variano notevolmente a seconda del peso della bottiglia, del tempo di ciclo e del sistema di azionamento. Come riferimento generale: una macchina ISBM servo-idraulica ben ottimizzata che produce bottiglie d'acqua in PET da 500 ml a una velocità di 1.200 bottiglie all'ora dovrebbe raggiungere un consumo di 3-6 kWh per 1.000 bottiglie (compresa la macchina, l'essiccatore e il compressore). Una macchina completamente servoassistita equivalente raggiunge un consumo di 2-4 kWh per 1.000 bottiglie. Una macchina idraulica a velocità fissa più vecchia, con una produzione equivalente, consuma in genere 7-12 kWh per 1.000 bottiglie. Questi parametri di riferimento sono utili per identificare se una macchina esistente sta funzionando al livello di consumo energetico previsto o se è necessaria un'ottimizzazione del processo o un miglioramento delle apparecchiature per colmare eventuali lacune.
Per un monitoraggio continuo e accurato, installare contatori secondari separatamente sulla macchina, sull'essiccatore e sul compressore. Ciò consente di identificare quale componente è responsabile di un eventuale aumento del consumo energetico e di intervenire tempestivamente con le azioni correttive necessarie. Il monitoraggio dell'andamento del consumo energetico per 1.000 bottiglie nel tempo fornisce inoltre un preavviso di eventuali deterioramenti delle apparecchiature: un aumento del consumo energetico a parità di produzione spesso indica la presenza di problemi meccanici in fase iniziale (usura della pompa, perdite dalle guarnizioni, degrado dell'efficienza del compressore) prima che causino problemi di qualità o di produzione.


