
كيف يمكن تقليل استهلاك الطاقة في إنتاج ISBM؟
تُعدّ تكلفة الطاقة عادةً ثاني أكبر تكلفة تشغيل متغيرة في إنتاج ISBM بعد الراتنج، وأكبر تكلفة قابلة للتحكم بعد شراء الآلة. بالنسبة لآلة ISBM تعمل بنظام ورديتين يوميًا، 250 يومًا في السنة، فإن توفير الطاقة بمقدار 30-451 طنًا لكل 1000 طن من خلال تحسين نظام القيادة والعملية يُمثل خفضًا في التكاليف السنوية يتراوح بين 8000 و25000 دولار أمريكي، وذلك حسب حجم الآلة وسعر الكهرباء المحلي. يُغطي هذا الدليل جميع الوسائل المتاحة لخفض استهلاك الطاقة في إنتاج ISBM أحادي الخطوة، مرتبةً حسب أهميتها.
الرافعة 1: اختيار نظام القيادة - أكبر توفير منفرد
يُعدّ اختيار نظام القيادة الهيدروليكي المؤازر أو نظام القيادة المؤازر بالكامل (الكهربائي بالكامل) بدلاً من المضخة الهيدروليكية ذات السرعة الثابتة أهم قرار لخفض استهلاك الطاقة في نظام إدارة الآلات المتكاملة (ISBM). تعمل المضخات الهيدروليكية ذات السرعة الثابتة باستمرار بأقصى سرعة للمحرك بغض النظر عما إذا كانت الآلة تقوم بعملية التثبيت أو الحقن أو في فترة توقف. ويُستهلك الطاقة حتى عندما لا يؤدي النظام الهيدروليكي أي عمل مفيد، وذلك لأنه يجب الحفاظ على ضغط المضخة. أما النظام الهيدروليكي المؤازر، فيُشغّل محرك المضخة عند الحاجة فقط، حيث يُطابق التدفق الهيدروليكي بدقة مع المتطلبات اللحظية، ولا يستهلك أي طاقة من المضخة خلال فترات التوقف.
يُقدّر توفير الطاقة المُقاس لنظام المؤازرة الهيدروليكية مقارنةً بالنظام الهيدروليكي ذي السرعة الثابتة في آلات ISBM باستمرار بين 30 و451 طنًا لكل 3 أطنان في ظروف الإنتاج التجاري - وهو رقم مُثبت من بيانات استهلاك الطاقة للآلة المُثبّتة، وليس رقمًا نظريًا. أما الآلة المؤازرة بالكامل (الكهربائية بالكامل)، والتي تستبدل جميع المحاور الهيدروليكية بأنظمة ميكانيكية تعمل بمحركات مؤازرة، فتُحقق توفيرًا في الطاقة يتراوح بين 40 و551 طنًا لكل 3 أطنان مقارنةً بالنظام الهيدروليكي ذي السرعة الثابتة. تستخدم جميع آلات EP-HGY وEP-BPET نظام المؤازرة الهيدروليكية أو نظام المؤازرة الكامل كمعيار أساسي. إذا كنت تُشغّل آلة ISBM هيدروليكية ذات سرعة ثابتة، فإنّ تحديث نظام المضخة إلى نظام مؤازرة هيدروليكية (حيث يسمح تصميم الدائرة الهيدروليكية للآلة بذلك) يُعدّ الاستثمار الأمثل في مجال الطاقة لهذا النوع من الآلات، ويُحقق أعلى عائد على الاستثمار.
المستوى 2: تقليل استهلاك الطاقة في مجفف المواد المجففة
يُعدّ مجفف مادة التجفيف لراتنج البولي إيثيلين تيريفثالات (PET) ثاني أكبر مستهلك للطاقة في خلية إنتاج ISBM، بعد الجهاز نفسه. تعمل مجففات مادة التجفيف القياسية عند درجة حرارة تتراوح بين 160 و170 درجة مئوية، وتستهلك طاقة كبيرة لكل من عنصر التسخين ودورة تجديد مادة التجفيف. هناك عدة إجراءات لتقليل استهلاك الطاقة في المجفف دون التأثير على كفاءة التجفيف.
- اختر مجفف الملابس المناسب لحجم الجهاز: إن استخدام مجفف بسعة ضعف السعة المطلوبة لإنتاجية الآلة يُهدر الطاقة في تسخين الهواء عبر طبقة مجففة كبيرة الحجم. لذا، يُنصح باختيار مجفف بسعة تتراوح بين 110 و130 طنًا من استهلاك الراتنج الساعي للآلة، وليس بهامش أمان أكبر.
- استخدم نظام التحكم في نقطة الندى: تقوم مجففات المواد المجففة الحديثة المزودة بمستشعرات نقطة الندى بتبديل دورات التجديد بناءً على التشبع الفعلي للمادة المجففة بدلاً من مؤقت ثابت، مما يقلل من طاقة التجديد بمقدار 20-40% مقارنة بالأنظمة التي يتم التحكم فيها بواسطة المؤقت.
- عزل وصلات المجفف: يؤدي عزل الخرطوم بين المجفف وقادوس الجهاز إلى تقليل فقدان الحرارة ويسمح للمجفف بالحفاظ على درجة الحرارة المستهدفة مع مدخلات طاقة أقل.
المستوى 3: تحسين خصائص سخان التكييف
تُعدّ سخانات الأشعة تحت الحمراء في محطة التكييف من أكبر مستهلكي الطاقة في آلات ISBM ذات 4 و 6 محطات. تعمل كل منطقة تسخين باستمرار عند درجة حرارتها المحددة أثناء الإنتاج، بغض النظر عما إذا كانت خطوة التكييف تُحدّ من زمن الدورة أو تُنجز ضمن الوقت المتاح لمحطة الحقن. يمكن تقليل استهلاك الطاقة للسخانات من خلال: تحديد الحد الأدنى لعدد مناطق التسخين النشطة اللازمة لتحقيق درجة حرارة التشكيل الأولي المستهدفة (يجب إيقاف تشغيل المناطق غير الضرورية لشكل زجاجة معين، وليس مجرد تقليلها)؛ استخدام تقنية تعديل عرض النبضة (PWM) عند توفرها لتقليل استهلاك الطاقة للسخانات خلال فترات التوقف في خطوة التكييف؛ والتأكد من أن درجة حرارة التكييف المستهدفة هي الحد الأدنى اللازم لتحقيق جودة مقبولة للزجاجات، وليست تجاوزًا متحفظًا لنطاق العملية.
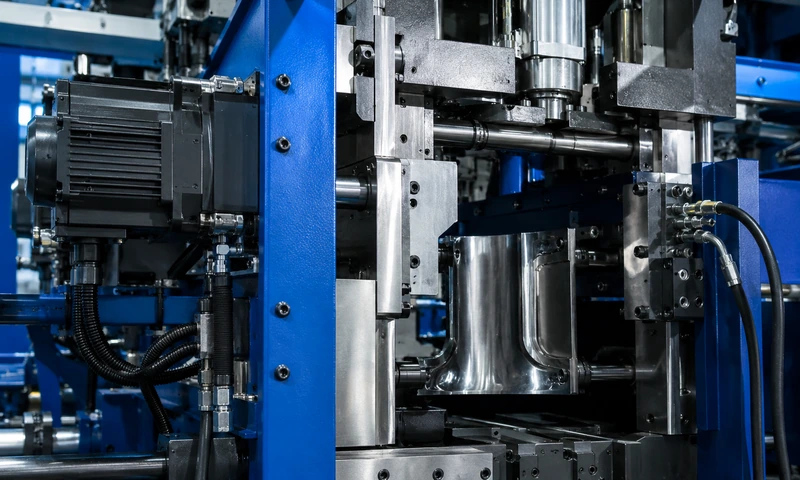
محرك سيرفو هيدروليكي في سلسلة EP-HGY - تشغيل المضخة عند الطلب هو الإجراء الأكثر تأثيرًا لتقليل الطاقة المتاح في إنتاج ISBM، مما يوفر 30-45% مقارنة بالسرعة الهيدروليكية الثابتة.
الرافعة 4: تقليل ضغط هواء النفخ
يتم توليد هواء النفخ عالي الضغط (25-40 بار) بواسطة ضاغط معزز مخصص، وهو ما يمثل تكلفة طاقة كبيرة في خلية إنتاج ISBM. وقد تم اتخاذ عدة إجراءات لتقليل استهلاك طاقة هواء النفخ دون المساس بجودة الزجاجات.
- استخدم أقل ضغط نفخ ممكن لتحقيق جودة مقبولة للزجاجة: تُضبط العديد من آلات ISBM على أقصى ضغط نفخ كإعداد افتراضي آمن. ويسمح خفض ضغط النفخ تدريجيًا بمقدار 1-2 بار مع مراقبة جودة الزجاجة (وضوح الجدار الجانبي، وتكوين القاعدة، وأداء التحميل العلوي) عادةً بخفض الضغط بمقدار 3-8 بار عن الإعداد الافتراضي، مع انخفاض متناسب في طاقة الضاغط.
- تطبيق استعادة الهواء المضغوط: تسمح بعض تصميمات آلات ISBM باستعادة الهواء عالي الضغط المستخدم في خطوة النفخ جزئيًا بعد إخراج الزجاجة وإعادة تدويره مرة أخرى إلى نظام الضاغط، مما يقلل من صافي استهلاك الهواء لكل دورة بمقدار 15-30%.
- افحص وجود تسريبات للهواء بانتظام: تؤدي التسريبات في دائرة الهواء عالي الضغط (أختام دبابيس النفخ، وأختام قضبان الشد، ومقاعد صمامات النفخ) إلى هدر طاقة الضاغط بشكل مباشر. ويكشف برنامج فحص تسريبات الهواء الرسمي، الذي يُجرى كل 100,000 دورة، عن أكثر مصادر هدر الطاقة شيوعًا في نظام الهواء عالي الضغط، ويزيلها.
المستوى 5: تقليل وقت الدورة
يؤدي تقليل زمن دورة الإنتاج إلى زيادة عدد الزجاجات المنتجة في الساعة مع الحفاظ على نفس استهلاك الطاقة للآلة، مما يقلل من تكلفة الطاقة لكل زجاجة حتى مع ثبات إجمالي استهلاك الطاقة للآلة. ويتحقق تقليل زمن دورة الإنتاج من خلال: تحسين تدفق مياه التبريد ودرجة حرارتها في قالب الحقن (تقليل زمن التبريد ضمن دورة الحقن)؛ وتحسين دائرة تبريد قالب النفخ لتبريد أسرع للزجاجات؛ واستخدام تكوين الآلة ذي الست محطات (EP-HGYS280-V6)، الذي يسمح بتقليل مدة تثبيت القالب باستخدام محطة تبريد لاحقة للنفخ لإكمال تبريد الزجاجات بعد إخراجها من قالب النفخ.
المستوى 6: جدولة الإنتاج
تتأثر تكلفة الطاقة لكل زجاجة بقرارات جدولة الإنتاج. يُعد تشغيل الآلة بمعدلات إنتاج عالية مستمرة أكثر كفاءة في استهلاك الطاقة من عمليات التشغيل والإيقاف المتكررة وفترات التوقف. يستهلك بدء تشغيل الآلة وهي باردة طاقة كبيرة في تسخين البراميل، ودورات التجفيف، وضبط درجة حرارة القالب. يقلل جدول الإنتاج الذي يدمج عمليات الإنتاج الصغيرة في عمليات إنتاج مستمرة أطول، مع تغييرات مُخططة في القوالب بدلاً من الانقطاعات غير المُخطط لها، من عدد عمليات بدء التشغيل أسبوعيًا وما يرتبط بها من استهلاك للطاقة. يُفضل، حيثما أمكن، جدولة تغيير القوالب مباشرةً بعد انتهاء دورة إنتاج واحدة (بينما لا تزال الآلة في درجة حرارة التشغيل) بدلاً من جدولة ذلك بعد إيقاف التشغيل البارد، لتجنب تكلفة الطاقة لدورة تسخين كاملة ثانية.
هل ترغب في حساب توفير الطاقة الناتج عن الترقية إلى آلة ISBM هيدروليكية مؤازرة؟
بإمكان شركة إيفر-باور حساب التوفير السنوي المتوقع في الطاقة بناءً على حجم إنتاجك المحدد وسعر الكهرباء المحلي عند الترقية من نظام هيدروليكي ثابت السرعة إلى نظام EP-HGY الهيدروليكي المؤازر. تواصل مع فريقنا الفني وزودهم ببيانات استهلاك الطاقة لآلتك الحالية.
تصفح نطاق EP-HGY مع مواصفات المؤازرة الهيدروليكية والمؤازرة الكاملة، أو اتصل بنا لمناقشة ترقية خط إنتاج ISBM الحالي الخاص بك إلى تكوين أكثر كفاءة في استخدام الطاقة.
الأسئلة الشائعة
كم تبلغ تكلفة ترقية نظام المؤازرة الهيدروليكية مقارنة بتكلفة آلة جديدة؟
بالنسبة لمعظم آلات ISBM، تتراوح تكلفة تحديث نظام المضخة الهيدروليكية المؤازرة بين 8000 و20000 دولار أمريكي، وذلك حسب حجم الآلة وتصميم الدائرة الهيدروليكية. يُعد هذا المبلغ أقل بكثير من شراء آلة جديدة، ولكنه يتطلب التأكد من توافق طراز الآلة المحدد ميكانيكيًا مع التحديث الهيدروليكي المؤازر. بعض تصميمات الآلات القديمة تحتوي على تكوينات دوائر هيدروليكية لا تسمح بتكامل سلس بين النظام الهيدروليكي المؤازر والنظام الهيدروليكي. إذا لم يكن التحديث عمليًا، فينبغي تقييم استبدال الآلة بطراز هيدروليكي مؤازر جديد من حيث التكلفة الإجمالية للملكية على مدى 10 سنوات، بما في ذلك توفير الطاقة الناتج عن الآلة الجديدة، مقارنةً بالتكلفة الرأسمالية للاستبدال.
ما هو معدل استهلاك الطاقة لجهاز EP-HGY150-V4؟
يعتمد استهلاك الطاقة الفعلي على وزن الزجاجة، ومدة الدورة، وعدد تجاويف التعبئة. على سبيل المثال، تستهلك آلة EP-HGY150-V4، التي تشغل زجاجات مياه PET سعة 500 مل في تجويفين، وبمدة دورة 7 ثوانٍ، ما بين 8 و12 كيلوواط ساعة في الساعة عند أقصى سرعة إنتاج، بما في ذلك المجفف والضاغط. وهذا يعادل تقريبًا 4 إلى 6 كيلوواط ساعة لكل 1000 زجاجة، أو ما بين 0.0004 و0.0009 دولار أمريكي للزجاجة الواحدة بسعر 0.10 دولار أمريكي/كيلوواط ساعة. تواصل مع شركة Ever-Power للحصول على بيانات استهلاك الطاقة المضمونة لطرازات الآلات ومعايير الإنتاج المحددة.
هل يمكن التحقق من توفير الطاقة قبل شراء آلة ISBM جديدة؟
نعم. اطلب بيانات استهلاك الطاقة من المورّد لطراز الآلة المحدد الذي تقوم بتقييمه، مُقاسةً بالكيلوواط/ساعة لكل 1000 زجاجة، مع مراعاة وزن الزجاجات ووقت الدورة المحددين. اطلب قياس هذه البيانات من آلة إنتاج عاملة، وليس من خلال حسابات نظرية. يُقدّم بعض المورّدين ضمانًا لقياس استهلاك الطاقة في عقد الشراء، وهو التزامٌ بأن الآلة المُركّبة لن تتجاوز استهلاكًا مُحددًا من الكيلوواط/ساعة لكل 1000 زجاجة في ظل ظروف إنتاج مُحددة. يُعدّ هذا النوع من ضمانات الطاقة التعاقدية أقوى دليل على كفاءة الآلة في الواقع العملي.
قياس وتقييم أداء الطاقة في ISBM
قبل تطبيق أي إجراءات لترشيد استهلاك الطاقة، من الضروري تحديد مستوى أساسي لقياس الطاقة. يتطلب قياس استهلاك الطاقة في آلة ISBM بدقة مراقبة استهلاك الطاقة عند مدخل الطاقة للآلة (كيلوواط ساعة في الساعة من قاطع التيار الكهربائي)، والمجفف (بعداد فرعي منفصل)، والضاغط (بعداد فرعي منفصل أو محسوب من تدفق الهواء وكفاءة الضاغط). بقسمة إجمالي استهلاك الطاقة بالكيلوواط ساعة في الساعة على إنتاجية الزجاجات في الساعة، نحصل على معدل استهلاك الطاقة بالكيلوواط ساعة لكل 1000 زجاجة، وهو المعيار الأمثل لمقارنة أداء الطاقة بين مختلف طرازات الآلات وأنظمة التشغيل وسرعات الإنتاج.
تختلف معايير استهلاك الطاقة المنشورة لإنتاج عبوات المياه البلاستيكية ذات التغليف المتكامل (ISBM) اختلافًا كبيرًا تبعًا لوزن العبوة، وزمن الدورة، ونظام التشغيل. كمرجع عام: من المتوقع أن تحقق آلة ISBM هيدروليكية مؤازرة مُحسَّنة جيدًا، تُنتج عبوات مياه PET سعة 500 مل بمعدل 1200 عبوة في الساعة، استهلاكًا للطاقة يتراوح بين 3 و6 كيلوواط/ساعة لكل 1000 عبوة (يشمل ذلك الآلة والمجفف والضاغط). بينما تحقق آلة مؤازرة كاملة مماثلة استهلاكًا يتراوح بين 2 و4 كيلوواط/ساعة لكل 1000 عبوة. أما الآلة الهيدروليكية القديمة ذات السرعة الثابتة، والتي تُنتج نفس الكمية من الطاقة، فتستهلك عادةً ما بين 7 و12 كيلوواط/ساعة لكل 1000 عبوة. تُعد هذه المعايير مفيدة لتحديد ما إذا كانت الآلة الحالية تعمل بمستوى الطاقة المتوقع، أو ما إذا كان تحسين العملية أو تطوير المعدات ضروريًا لسد الفجوة.
لضمان مراقبة دقيقة ومستمرة، يُنصح بتركيب عدادات فرعية على كل من الماكينة والمجفف والضاغط على حدة. يتيح لك ذلك تحديد المكون المسؤول عن أي زيادة في استهلاك الطاقة، وتوجيه الإجراءات التصحيحية اللازمة. كما توفر مراقبة اتجاهات استهلاك الطاقة لكل 1000 زجاجة مع مرور الوقت إنذارًا مبكرًا بتدهور المعدات؛ إذ غالبًا ما تشير زيادة استهلاك الطاقة عند ثبات الإنتاج إلى ظهور مشكلات ميكانيكية (تآكل المضخة، تسرب من مانع التسرب، انخفاض كفاءة الضاغط) قبل أن تتسبب في مشاكل تتعلق بالجودة أو الإنتاج.


