
आईएसबीएम उत्पादन में ऊर्जा खपत को कैसे कम किया जाए?
आईएसबीएम उत्पादन में रेज़िन के बाद ऊर्जा लागत आमतौर पर दूसरी सबसे बड़ी परिवर्तनीय परिचालन लागत होती है, और प्रारंभिक मशीन खरीद के बाद यह सबसे बड़ी एकल नियंत्रणीय लागत है। एक आईएसबीएम मशीन जो दिन में दो शिफ्ट और साल में 250 दिन चलती है, उसके लिए ड्राइव सिस्टम और प्रक्रिया अनुकूलन के माध्यम से 30–45% की ऊर्जा बचत से मशीन के आकार और स्थानीय बिजली की कीमत के आधार पर वार्षिक लागत में USD 8,000–25,000 की कमी हो सकती है। यह गाइड एक-चरण आईएसबीएम उत्पादन में ऊर्जा खपत को कम करने के लिए उपलब्ध सभी उपायों को उनके प्रभाव के क्रम में प्रस्तुत करती है।
लीवर 1: ड्राइव सिस्टम का चयन — सबसे बड़ी बचत
आईएसबीएम में ऊर्जा की खपत कम करने का सबसे महत्वपूर्ण निर्णय मशीन खरीदते समय ही लिया जाता है: एक निश्चित गति वाले हाइड्रोलिक पंप के बजाय सर्वो-हाइड्रोलिक या पूर्ण-सर्वो (पूरी तरह से इलेक्ट्रिक) ड्राइव सिस्टम का चयन करना। निश्चित गति वाले हाइड्रोलिक पंप मशीन के सक्रिय रूप से क्लैम्पिंग, इंजेक्शन या ठहराव की स्थिति में भी लगातार पूरी मोटर गति से चलते रहते हैं। हाइड्रोलिक सिस्टम के उपयोगी कार्य न करने पर भी ऊर्जा की खपत होती है, क्योंकि पंप के दबाव को बनाए रखना आवश्यक होता है। सर्वो-हाइड्रोलिक सिस्टम पंप मोटर को केवल आवश्यकता पड़ने पर ही चलाता है, जिससे हाइड्रोलिक प्रवाह तात्कालिक आवश्यकता के अनुरूप सटीक रूप से समायोजित हो जाता है और ठहराव की अवधि के दौरान पंप की ऊर्जा की खपत शून्य रहती है।
आईएसबीएम मशीनों पर स्थिर गति वाले हाइड्रोलिक की तुलना में सर्वो-हाइड्रोलिक की मापी गई ऊर्जा बचत व्यावसायिक उत्पादन स्थितियों में लगातार 30–45% है — यह कोई सैद्धांतिक आंकड़ा नहीं है, बल्कि स्थापित मशीन खपत डेटा से सत्यापित है। एक पूर्ण-सर्वो (पूरी तरह से विद्युत) मशीन, जो सभी हाइड्रोलिक अक्षों को सर्वो-मोटर-चालित यांत्रिक प्रणालियों से बदल देती है, स्थिर गति वाले हाइड्रोलिक की तुलना में 40–55% ऊर्जा बचत प्राप्त करती है। सभी ईपी-एचजीवाई और ईपी-बीपीईटी मशीनें मानक के रूप में सर्वो-हाइड्रोलिक या पूर्ण-सर्वो ड्राइव का उपयोग करती हैं। यदि आप एक स्थिर गति वाले हाइड्रोलिक आईएसबीएम मशीन का संचालन कर रहे हैं, तो सर्वो-हाइड्रोलिक पंप प्रणाली को रेट्रोफिट करना (जहां मशीन का हाइड्रोलिक सर्किट डिज़ाइन अनुमति देता है) उस मशीन के लिए उपलब्ध सबसे अधिक ROI वाला ऊर्जा निवेश है।
लीवर 2: डेसिकेंट ड्रायर की ऊर्जा कम करें
पीईटी रेज़िन के लिए डेसिकेंट ड्रायर आमतौर पर आईएसबीएम उत्पादन सेल में मशीन के बाद दूसरा सबसे बड़ा ऊर्जा उपभोक्ता होता है। मानक डेसिकेंट ड्रायर 160-170 डिग्री सेल्सियस पर संचालित होते हैं और हीटिंग एलिमेंट और डेसिकेंट पुनर्जनन चक्र दोनों के लिए काफी ऊर्जा की खपत करते हैं। सुखाने की प्रभावशीलता से समझौता किए बिना ड्रायर की ऊर्जा को कम करने के कई उपाय हैं:
- ड्रायर का आकार मशीन के अनुरूप सही रखें: मशीन की उत्पादन क्षमता से दोगुनी क्षमता वाला ड्रायर, ज़रूरत से ज़्यादा बड़े डेसिकेंट बेड के ज़रिए हवा को गर्म करने में ऊर्जा बर्बाद करता है। ड्रायर का आकार मशीन की प्रति घंटे रेज़िन खपत के 110–130% के अनुसार तय करें, न कि ज़्यादा सुरक्षा मार्जिन के अनुसार।
- ओस बिंदु नियंत्रण का उपयोग करें: ओस बिंदु सेंसर वाले आधुनिक डेसिकेंट ड्रायर एक निश्चित टाइमर के बजाय वास्तविक डेसिकेंट संतृप्ति के आधार पर पुनर्जनन चक्र को स्विच करते हैं, जिससे टाइमर-नियंत्रित प्रणालियों की तुलना में पुनर्जनन ऊर्जा 20-40% तक कम हो जाती है।
- ड्रायर के कनेक्शनों को इंसुलेट करें: ड्रायर और मशीन हॉपर के बीच की नली को इंसुलेट करने से ऊष्मा की हानि कम होती है और ड्रायर कम ऊर्जा खपत के साथ लक्षित तापमान को बनाए रखने में सक्षम होता है।
लीवर 3: कंडीशनिंग हीटर प्रोफाइल को अनुकूलित करें
4-स्टेशन और 6-स्टेशन ISBM मशीनों में कंडीशनिंग स्टेशन के इन्फ्रारेड हीटर ऊर्जा की काफी खपत करते हैं। उत्पादन के दौरान प्रत्येक हीटर ज़ोन अपने निर्धारित तापमान पर लगातार चलता रहता है, चाहे कंडीशनिंग चरण चक्र समय को सीमित कर रहा हो या इंजेक्शन स्टेशन के उपलब्ध समय के भीतर पूरा हो रहा हो। हीटर की ऊर्जा खपत को कम करने के लिए निम्न उपाय किए जा सकते हैं: लक्षित प्रीफॉर्म तापमान प्रोफ़ाइल प्राप्त करने के लिए आवश्यक सक्रिय हीटर ज़ोन की न्यूनतम संख्या निर्धारित करना (किसी विशिष्ट बोतल प्रारूप के लिए आवश्यक न होने वाले ज़ोन को बंद कर देना चाहिए, न कि केवल कम करना); कंडीशनिंग चरण के दौरान ठहराव अवधि में हीटर की ऊर्जा खपत को कम करने के लिए उपलब्ध होने पर पल्स-विड्थ मॉड्यूलेशन (PWM) नियंत्रण का उपयोग करना; और यह सुनिश्चित करना कि लक्षित कंडीशनिंग तापमान स्वीकार्य बोतल गुणवत्ता प्राप्त करने के लिए आवश्यक न्यूनतम तापमान है, न कि प्रक्रिया सीमा से अधिक।
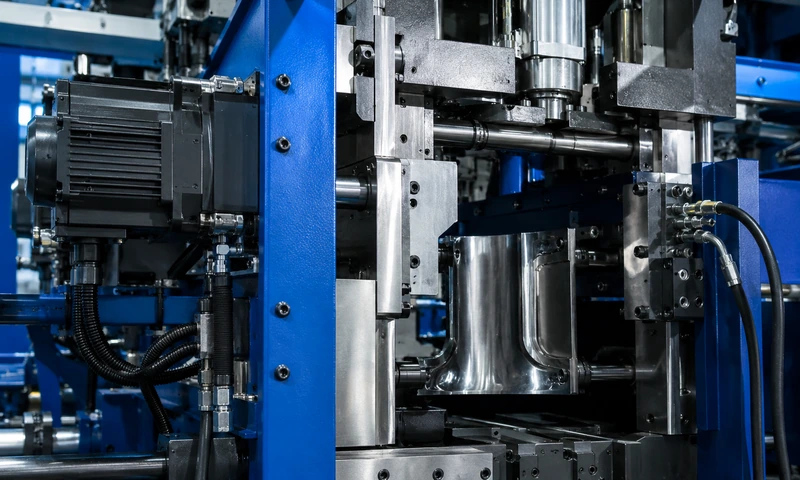
ईपी-एचजीवाई श्रृंखला पर सर्वो-हाइड्रोलिक ड्राइव - ऑन-डिमांड पंप संचालन आईएसबीएम उत्पादन में उपलब्ध सबसे प्रभावशाली ऊर्जा कटौती उपाय है, जो निश्चित गति वाले हाइड्रोलिक की तुलना में 30-451टीपी3टी की बचत करता है।
लीवर 4: ब्लो एयर प्रेशर कम करें
आईएसबीएम उत्पादन सेल में एक समर्पित बूस्टर कंप्रेसर द्वारा 25-40 बार के उच्च दबाव वाली वायु प्रवाहित की जाती है, जो ऊर्जा लागत का एक महत्वपूर्ण हिस्सा है। बोतल की गुणवत्ता से समझौता किए बिना वायु प्रवाह की ऊर्जा को कम करने के लिए कई उपाय किए गए हैं:
- बोतल की स्वीकार्य गुणवत्ता प्राप्त करने के लिए न्यूनतम ब्लो प्रेशर का उपयोग करें: कई आईएसबीएम मशीनों में डिफ़ॉल्ट रूप से अधिकतम ब्लो प्रेशर सेट किया जाता है। बोतल की गुणवत्ता (साइडवॉल की स्पष्टता, बेस निर्माण, टॉप-लोड प्रदर्शन) की निगरानी करते हुए ब्लो प्रेशर को 1-2 बार की वृद्धि में कम करने से आमतौर पर डिफ़ॉल्ट सेटिंग से 3-8 बार तक की कमी संभव हो जाती है, जिससे कंप्रेसर की ऊर्जा में भी आनुपातिक कमी आती है।
- ब्लो एयर रिकवरी लागू करें: कुछ आईएसबीएम मशीन डिज़ाइन ब्लो स्टेप में उपयोग की जाने वाली उच्च दबाव वाली हवा को बोतल निष्कासन के बाद आंशिक रूप से पुनर्प्राप्त करने और कंप्रेसर सिस्टम में वापस रीसायकल करने की अनुमति देते हैं, जिससे प्रति चक्र शुद्ध वायु खपत 15-30% तक कम हो जाती है।
- हवा के रिसाव की नियमित रूप से जांच करें: उच्च दाब वायु परिपथ (ब्लो पिन सील, स्ट्रेच रॉड सील, ब्लो वाल्व सीट) में रिसाव कंप्रेसर की ऊर्जा को सीधे बर्बाद करता है। प्रत्येक 100,000 चक्रों पर एक औपचारिक वायु रिसाव निरीक्षण कार्यक्रम उच्च दाब वायु प्रणाली में ऊर्जा की बर्बादी के सबसे सामान्य स्रोतों का पता लगाकर उन्हें दूर करता है।
लीवर 5: चक्र समय कम करें
साइकिल समय कम करने से समान मशीन ऊर्जा खपत पर प्रति घंटे उत्पादित बोतलों की संख्या बढ़ जाती है, जिससे कुल मशीन ऊर्जा खपत स्थिर रहने पर भी प्रति बोतल ऊर्जा लागत कम हो जाती है। साइकिल समय में कमी निम्न तरीकों से प्राप्त की जाती है: इंजेक्शन मोल्ड में शीतलन जल प्रवाह और तापमान को अनुकूलित करना (इंजेक्शन चक्र के भीतर शीतलन समय को कम करना); बोतल को तेजी से ठंडा करने के लिए ब्लो मोल्ड शीतलन सर्किट को अनुकूलित करना; और 6-स्टेशन मशीन कॉन्फ़िगरेशन (EP-HGYS280-V6) का उपयोग करना, जो ब्लो मोल्ड से बोतल को पूरी तरह ठंडा करने के लिए पोस्ट-ब्लो कूलिंग स्टेशन का उपयोग करके मोल्ड होल्डिंग समय को कम करता है।
स्तर 6: उत्पादन अनुसूची
प्रति बोतल ऊर्जा लागत उत्पादन समय-निर्धारण निर्णयों से भी प्रभावित होती है। मशीन को निरंतर उच्च उत्पादन दर पर चलाना बार-बार चालू, बंद और निष्क्रिय रहने की तुलना में अधिक ऊर्जा-कुशल है। ठंडी अवस्था से मशीन चालू करने में बैरल को गर्म करने, ड्रायर को चालू-बंद करने और मोल्ड के तापमान को नियंत्रित करने में काफी ऊर्जा खर्च होती है। एक ऐसा उत्पादन समय-निर्धारण जिसमें छोटे बैचों को लंबे निरंतर बैचों में समेकित किया जाता है, और जिसमें अनियोजित रुकावटों के बजाय नियोजित प्रारूप परिवर्तन होते हैं, प्रति सप्ताह चालू-बंद करने की संख्या और उससे जुड़ी ऊर्जा लागत को कम करता है। जहाँ संभव हो, मोल्ड बदलने का समय एक उत्पादन बैच के समाप्त होने के तुरंत बाद (जब मशीन अभी भी चालू तापमान पर हो) निर्धारित करें, न कि ठंडी अवस्था में बंद करने के बाद, ताकि दूसरे पूर्ण वार्म-अप चक्र की ऊर्जा लागत से बचा जा सके।
क्या आप सर्वो-हाइड्रोलिक आईएसबीएम मशीन में अपग्रेड करने से होने वाली ऊर्जा बचत की गणना करना चाहते हैं?
एवर-पावर आपके उत्पादन की मात्रा और स्थानीय बिजली की कीमत के आधार पर, फिक्स्ड-स्पीड हाइड्रोलिक से EP-HGY सर्वो-हाइड्रोलिक रेंज में अपग्रेड करने पर अपेक्षित वार्षिक ऊर्जा बचत की गणना कर सकता है। अपनी वर्तमान मशीन के ऊर्जा खपत डेटा के साथ हमारी तकनीकी टीम से संपर्क करें।
ब्राउज़ करें ईपी-एचजीवाई रेंज सर्वो-हाइड्रोलिक और फुल-सर्वो विशिष्टताओं के साथ, या अपनी मौजूदा आईएसबीएम उत्पादन लाइन को अधिक ऊर्जा-कुशल कॉन्फ़िगरेशन में अपग्रेड करने के बारे में चर्चा करने के लिए हमसे संपर्क करें।
अक्सर पूछे जाने वाले प्रश्नों
एक सर्वो-हाइड्रोलिक अपग्रेड की लागत एक नई मशीन की तुलना में कितनी होती है?
अधिकांश आईएसबीएम मशीनों के लिए, सर्वो-हाइड्रोलिक पंप प्रणाली लगाने की लागत मशीन के आकार और हाइड्रोलिक सर्किट डिज़ाइन के आधार पर 8,000 से 20,000 अमेरिकी डॉलर तक होती है। यह नई मशीन खरीदने की तुलना में काफी कम है, लेकिन इसके लिए यह सुनिश्चित करना आवश्यक है कि विशिष्ट मशीन मॉडल सर्वो-हाइड्रोलिक प्रणाली के साथ यांत्रिक रूप से संगत हो। कुछ पुराने मशीन डिज़ाइनों में हाइड्रोलिक सर्किट कॉन्फ़िगरेशन ऐसे होते हैं जो सर्वो-हाइड्रोलिक एकीकरण की अनुमति नहीं देते हैं। यदि प्रणाली लगाना व्यावहारिक नहीं है, तो मशीन को नए सर्वो-हाइड्रोलिक मॉडल से बदलने पर 10 वर्षों में कुल स्वामित्व लागत का मूल्यांकन किया जाना चाहिए, जिसमें नई मशीन से होने वाली ऊर्जा बचत और प्रतिस्थापन की पूंजी लागत शामिल है।
EP-HGY150-V4 मशीन की ऊर्जा खपत कितनी है?
वास्तविक ऊर्जा खपत बोतल के वजन, चक्र समय और कैविटी की संख्या पर निर्भर करती है। एक उदाहरण के तौर पर, EP-HGY150-V4 मशीन, जो 500 मिलीलीटर PET पानी की बोतलों को 2 कैविटी और 7 सेकंड के चक्र समय पर चलाती है, ड्रायर और कंप्रेसर सहित पूर्ण उत्पादन गति पर आमतौर पर 8-12 किलोवाट-घंटे ऊर्जा की खपत करती है। यह लगभग 4-6 किलोवाट-घंटे प्रति 1,000 बोतलों के बराबर है, या USD 0.10/kWh की दर से प्रति बोतल USD 0.0004-0.0009 की लागत आती है। विशिष्ट मशीन मॉडल और उत्पादन मापदंडों के लिए गारंटीकृत ऊर्जा खपत डेटा के लिए एवर-पावर से संपर्क करें।
क्या नई आईएसबीएम मशीन खरीदने से पहले ऊर्जा बचत की पुष्टि की जा सकती है?
जी हां। आपूर्तिकर्ता से उस मशीन मॉडल के लिए ऊर्जा खपत डेटा का अनुरोध करें जिसका आप मूल्यांकन कर रहे हैं। यह डेटा आपके विशिष्ट बोतल वजन और चक्र समय के आधार पर प्रति 1,000 बोतलों पर किलोवाट-घंटे (kWh) में मापा जाना चाहिए। यह डेटा किसी चालू उत्पादन मशीन से प्राप्त किया जाना चाहिए, न कि सैद्धांतिक गणना से। कुछ आपूर्तिकर्ता खरीद अनुबंध में ऊर्जा मापन गारंटी प्रदान करते हैं - यह एक प्रतिबद्धता है कि स्थापित मशीन निर्धारित उत्पादन स्थितियों के तहत प्रति 1,000 बोतलों पर एक निर्दिष्ट kWh से अधिक ऊर्जा खपत नहीं करेगी। इस प्रकार की संविदात्मक ऊर्जा गारंटी वास्तविक दक्षता का सबसे मजबूत प्रमाण है।
आईएसबीएम ऊर्जा प्रदर्शन का मापन और मानकीकरण
ऊर्जा खपत कम करने के उपायों को लागू करने से पहले, ऊर्जा माप का आधारभूत स्तर निर्धारित करना आवश्यक है। आईएसबीएम की ऊर्जा खपत को सही ढंग से मापने के लिए मशीन के पावर इनपुट (सप्लाई ब्रेकर से kWh प्रति घंटा), ड्रायर (अलग से सब-मीटर द्वारा मापा गया) और कंप्रेसर (अलग से सब-मीटर द्वारा मापा गया या वायु प्रवाह और कंप्रेसर दक्षता से गणना किया गया) की निगरानी करना आवश्यक है। प्रति घंटा कुल kWh को प्रति घंटा बोतलों की संख्या से विभाजित करने पर प्रति 1,000 बोतलों के लिए kWh का मान प्राप्त होता है, जो विभिन्न मशीन मॉडलों, ड्राइव सिस्टम और उत्पादन गति में ऊर्जा प्रदर्शन की तुलना करने के लिए सबसे उपयोगी मापदंड है।
आईएसबीएम उत्पादन के लिए प्रकाशित ऊर्जा मानक बोतल के वजन, चक्र समय और ड्राइव सिस्टम के आधार पर काफी भिन्न होते हैं। सामान्य संदर्भ के लिए: एक अच्छी तरह से अनुकूलित सर्वो-हाइड्रोलिक आईएसबीएम मशीन जो 500 मिलीलीटर पीईटी पानी की बोतलें 1,200 बोतल प्रति घंटे की दर से बनाती है, उसे प्रति 1,000 बोतलों पर 3-6 किलोवाट-घंटे ऊर्जा की खपत करनी चाहिए (मशीन, ड्रायर और कंप्रेसर सहित)। एक समान पूर्ण-सर्वो मशीन प्रति 1,000 बोतलों पर 2-4 किलोवाट-घंटे ऊर्जा की खपत करती है। समान उत्पादन क्षमता वाली एक पुरानी फिक्स्ड-स्पीड हाइड्रोलिक मशीन आमतौर पर प्रति 1,000 बोतलों पर 7-12 किलोवाट-घंटे ऊर्जा की खपत करती है। ये मानक यह पहचानने में उपयोगी हैं कि क्या कोई मौजूदा मशीन अपेक्षित ऊर्जा स्तर पर काम कर रही है या प्रक्रिया अनुकूलन या उपकरण सुधार की आवश्यकता है।
सटीक और निरंतर निगरानी के लिए, मशीन, ड्रायर और कंप्रेसर पर अलग-अलग सब-मीटर लगाएं। इससे आप यह पहचान सकेंगे कि ऊर्जा खपत में वृद्धि किस घटक के कारण हो रही है और आवश्यक सुधारात्मक कार्रवाई कर सकेंगे। समय के साथ प्रति 1,000 बोतलों की ऊर्जा खपत की प्रवृत्ति निगरानी से उपकरण की खराबी का प्रारंभिक संकेत भी मिलता है - स्थिर उत्पादन पर ऊर्जा खपत में वृद्धि अक्सर यांत्रिक समस्याओं (पंप का घिसाव, सील का रिसाव, कंप्रेसर की कार्यक्षमता में गिरावट) का संकेत देती है, इससे पहले कि वे गुणवत्ता या उत्पादन संबंधी समस्या उत्पन्न करें।


