
Как снизить энергопотребление в производстве ISBM?
Затраты на энергию, как правило, являются второй по величине переменной статьей эксплуатационных расходов в производстве ISBM после смолы и крупнейшей единовременной статьей контролируемых расходов после первоначальной покупки оборудования. Для оборудования ISBM, работающего в две смены в день, 250 дней в году, экономия энергии в размере 30–451 тонны на тонну за счет оптимизации приводной системы и процесса составляет 8 000–25 000 долларов США в год в зависимости от размера оборудования и местных цен на электроэнергию. В этом руководстве рассматриваются все доступные рычаги для снижения энергопотребления в одноэтапном производстве ISBM, в порядке убывания их влияния.
Рычаг 1: Выбор приводной системы — самая большая экономия.
Наиболее важное решение по снижению энергопотребления в ISBM принимается на этапе покупки оборудования: выбор сервогидравлической или полностью сервоприводной (электрической) системы вместо гидравлического насоса с фиксированной скоростью вращения. Гидравлические насосы с фиксированной скоростью вращения работают непрерывно на полной скорости двигателя независимо от того, находится ли машина в режиме активного зажима, впрыска или в режиме ожидания. Энергия потребляется даже тогда, когда гидравлическая система не выполняет полезную работу, поскольку необходимо поддерживать давление насоса. Сервогидравлическая система приводит в действие двигатель насоса только по требованию, точно согласовывая гидравлический поток с мгновенной потребностью и не потребляя энергию насоса в периоды ожидания.
Измеренная экономия энергии при использовании сервогидравлической системы по сравнению с гидравлической системой с фиксированной скоростью на машинах ISBM в условиях промышленного производства составляет стабильно 30–451 тонн на 3 тонны — это не теоретическая цифра, а подтвержденная данными о потреблении энергии установленными машинами. Полностью сервоприводная (полностью электрическая) машина, в которой все гидравлические оси заменены механическими системами с сервомоторным приводом, обеспечивает экономию энергии в 40–551 тонн на 3 тонны по сравнению с гидравлической системой с фиксированной скоростью. Все машины EP-HGY и EP-BPET в стандартной комплектации используют сервогидравлический или полностью сервопривод. Если вы эксплуатируете гидравлическую машину ISBM с фиксированной скоростью, модернизация до сервогидравлической насосной системы (если это позволяет конструкция гидравлической схемы машины) является наиболее выгодным вложением средств в энергосбережение для данной машины.
Рычаг 2: Снижение энергопотребления осушителей воздуха
Осушитель для ПЭТ-смолы обычно является вторым по величине потребителем энергии в производственной ячейке ISBM после самой машины. Стандартные осушители работают при температуре 160–170 °C и потребляют значительное количество энергии как на нагревательный элемент, так и на цикл регенерации осушителя. Существует несколько мер, позволяющих снизить энергопотребление осушителя без ущерба для эффективности сушки:
- Подберите сушилку подходящего размера: Сушилка, производительность которой в 2 раза превышает необходимую для работы машины, приводит к нерациональному расходованию энергии на нагрев воздуха через слишком большой слой осушителя. Размер сушилки следует рассчитывать исходя из 110–1301 тонн смолы в час, а не с большим запасом прочности.
- Используйте регулятор точки росы: Современные осушители воздуха с датчиками точки росы переключают циклы регенерации в зависимости от фактической степени насыщения осушителя, а не по фиксированному таймеру, что снижает энергозатраты на регенерацию на 20–401 тонну по сравнению с системами, управляемыми таймером.
- Изолируйте соединения сушилки: Изоляция шланга между сушилкой и бункером машины снижает потери тепла и позволяет сушилке поддерживать заданную температуру с меньшими затратами энергии.
Рычаг 3: Оптимизация профилей нагревателей для кондиционирования воздуха
Инфракрасные нагреватели на станциях кондиционирования являются значительными потребителями энергии на 4- и 6-станционных машинах ISBM. Каждая зона нагрева непрерывно работает при заданной температуре в течение всего производственного процесса, независимо от того, ограничивает ли этап кондиционирования время цикла или завершается в пределах доступного времени станции впрыска. Энергопотребление нагревателей можно снизить, установив минимальное количество активных зон нагревателей, необходимых для достижения целевого температурного профиля заготовки (зоны, не необходимые для конкретного формата бутылок, следует отключать, а не просто уменьшать их количество); используя широтно-импульсную модуляцию (ШИМ) там, где это возможно, для снижения энергопотребления нагревателей в периоды выдержки на этапе кондиционирования; и убедившись, что целевая температура кондиционирования является минимальной, необходимой для достижения приемлемого качества бутылок, а не консервативным превышением технологического окна.
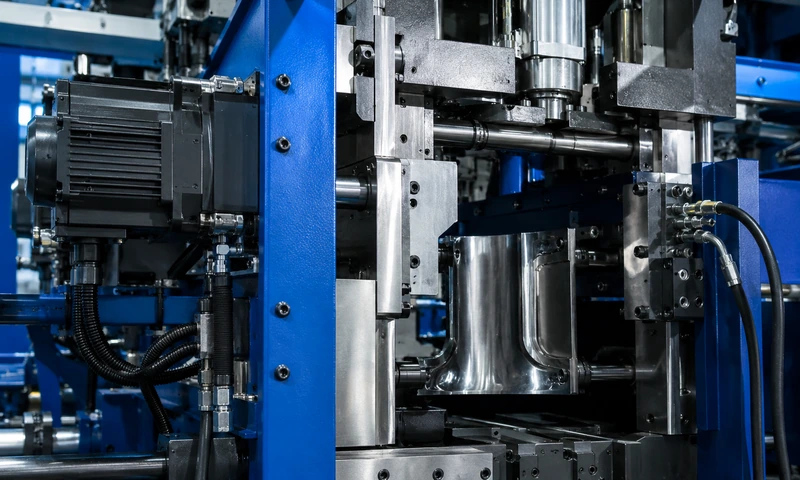
Сервогидравлический привод на серии EP-HGY — работа насоса по требованию — является наиболее эффективной мерой по снижению энергопотребления в производстве ISBM, позволяющей сэкономить 30–451 тонну по сравнению с гидравлическими системами с фиксированной скоростью.
Рычаг 4: Снизьте давление подаваемого воздуха.
Воздух под высоким давлением 25–40 бар генерируется специальным бустерным компрессором и представляет собой значительные энергозатраты в производственной ячейке ISBM. Несколько мер позволяют снизить энергозатраты на продувку без ущерба для качества бутылок:
- Используйте минимальное давление продувки, обеспечивающее приемлемое качество бутылок: Многие установки ISBM по умолчанию настроены на максимальное давление продувки. Снижение давления продувки с шагом в 1–2 бара при одновременном контроле качества бутылки (прозрачность боковых стенок, форма дна, характеристики верхней загрузки) обычно позволяет снизить давление на 3–8 бар по сравнению с настройкой по умолчанию, что приводит к пропорциональному снижению энергопотребления компрессора.
- Внедрить систему рекуперации продувочного воздуха: В некоторых конструкциях машин ISBM предусмотрено частичное рекуперация воздуха высокого давления, используемого на этапе продувки, после выброса баллона и его повторное использование в компрессорной системе, что позволяет снизить чистый расход воздуха за цикл на 15–301 тонну на 3 тонны.
- Регулярно проверяйте наличие утечек воздуха: Утечки в контуре подачи воздуха высокого давления (уплотнения штифтов, уплотнения штоков, седла клапанов продувки) напрямую приводят к потере мощности компрессора. Официальная программа проверки на утечки воздуха, проводимая каждые 100 000 циклов, позволяет выявлять и устранять наиболее распространенные источники потерь энергии в системе подачи воздуха высокого давления.
Рычаг 5: Сокращение времени цикла
Сокращение времени цикла увеличивает количество производимых бутылок в час при том же энергопотреблении машины, что снижает стоимость энергии на бутылку, даже если общее энергопотребление машины остается постоянным. Сокращение времени цикла достигается за счет: оптимизации потока охлаждающей воды и температуры в литьевой форме (сокращение времени охлаждения в цикле впрыска); оптимизации контура охлаждения выдувной формы для более быстрого охлаждения бутылок; и использования 6-позиционной конфигурации машины (EP-HGYS280-V6), которая позволяет сократить время выдержки в форме за счет использования станции охлаждения после выдува для завершения охлаждения бутылок вне выдувной формы.
Рычаг 6: Планирование производства
На стоимость энергии на бутылку также влияют решения, касающиеся планирования производства. Работа машины на высоких непрерывных скоростях более энергоэффективна, чем частые запуски, остановки и простои. Запуск машины с нуля потребляет значительное количество энергии на нагрев барабана, циклы сушки и поддержание температуры пресс-формы. Производственный график, объединяющий небольшие партии в более длительные непрерывные циклы с запланированными изменениями формата, а не с незапланированными перерывами, сокращает количество запусков в неделю и связанные с этим энергетические затраты. По возможности, планируйте смену пресс-форм сразу после окончания одного производственного цикла (пока машина еще находится при рабочей температуре), а не после остановки на холод, чтобы избежать затрат энергии на второй полный цикл прогрева.
Хотите рассчитать экономию энергии при переходе на сервогидравлическую машину ISBM?
Компания Ever-Power может рассчитать ожидаемую годовую экономию энергии для вашего конкретного объема производства и местных цен на электроэнергию при переходе от гидравлических систем с фиксированной скоростью к сервогидравлическим системам серии EP-HGY. Свяжитесь с нашей технической командой, предоставив данные о потреблении энергии вашей текущей машины.
Просмотрите Диапазон EP-HGY с сервогидравлическими и полностью сервоприводными характеристиками, или свяжитесь с нами, чтобы обсудить модернизацию вашей существующей производственной линии ISBM до более энергоэффективной конфигурации.
Часто задаваемые вопросы
Во сколько обходится модернизация сервогидравлической системы по сравнению с установкой новой машины?
Для большинства машин ISBM модернизация с установкой сервогидравлической насосной системы обходится в 8 000–20 000 долларов США в зависимости от размера машины и конструкции гидравлической цепи. Это значительно меньше, чем покупка новой машины, но требует подтверждения механической совместимости конкретной модели с модернизацией сервогидравлической системы. Некоторые старые конструкции машин имеют конфигурации гидравлических цепей, которые не позволяют осуществить чистую интеграцию сервогидравлики. Если модернизация нецелесообразна, следует оценить стоимость замены машины на новую сервогидравлическую модель, исходя из общей стоимости владения за 10 лет, включая экономию энергии от новой машины, по сравнению с капитальными затратами на замену.
Каково энергопотребление аппарата EP-HGY150-V4?
Фактическое энергопотребление зависит от веса бутылки, времени цикла и количества ячеек. В качестве показательного примера, машина EP-HGY150-V4, работающая с ПЭТ-бутылками объемом 500 мл в 2 ячейках с временем цикла 7 секунд, обычно потребляет 8–12 кВт·ч в час на полной производственной скорости, включая сушилку и компрессор. Это составляет приблизительно 4–6 кВт·ч на 1000 бутылок, или 0,0004–0,0009 долларов США за бутылку при цене 0,10 долларов США/кВт·ч. Для получения гарантированных данных об энергопотреблении для конкретных моделей машин и производственных параметров обратитесь в компанию Ever-Power.
Можно ли проверить экономию энергии до покупки нового аппарата ISBM?
Да. Запросите у поставщика данные о потреблении энергии для конкретной модели оборудования, которое вы оцениваете, в кВт·ч на 1000 бутылок при вашем конкретном весе бутылок и времени цикла. Запросите данные, измеренные на работающем производственном оборудовании, а не теоретические расчеты. Некоторые поставщики предоставляют гарантию измерения энергопотребления в договоре купли-продажи — обязательство, что установленное оборудование не превысит указанное значение кВт·ч на 1000 бутылок при определенных производственных условиях. Этот тип договорной гарантии энергопотребления является наиболее убедительным доказательством реальной эффективности.
Измерение и сравнительный анализ энергоэффективности ISBM
Перед внедрением мер по снижению энергопотребления крайне важно установить базовый уровень потребления энергии. Для корректного измерения энергопотребления ISBM требуется мониторинг потребляемой мощности машины (кВт·ч в час от распределительного щита), сушилки (с отдельным счетчиком) и компрессора (с отдельным счетчиком или рассчитанный на основе расхода воздуха и КПД компрессора). Разделив суммарное потребление кВт·ч в час на производительность по бутылкам в час, получаем показатель кВт·ч на 1000 бутылок, который является наиболее полезным ориентиром для сравнения энергоэффективности различных моделей машин, систем привода и скоростей производства.
Опубликованные показатели энергопотребления для производства бутылок методом ISBM сильно различаются в зависимости от веса бутылок, времени цикла и системы привода. В качестве общего ориентира: хорошо оптимизированная сервогидравлическая машина ISBM, производящая ПЭТ-бутылки объемом 500 мл со скоростью 1200 бутылок в час, должна потреблять 3–6 кВт·ч на 1000 бутылок (вместе с машиной, сушилкой и компрессором). Эквивалентная машина с полным сервоприводом потребляет 2–4 кВт·ч на 1000 бутылок. Более старая гидравлическая машина с фиксированной скоростью при эквивалентной производительности обычно потребляет 7–12 кВт·ч на 1000 бутылок. Эти показатели полезны для определения того, работает ли существующая машина на ожидаемом уровне энергопотребления или требуется оптимизация процесса или улучшение оборудования для устранения пробелов.
Для точного и постоянного мониторинга установите отдельные счетчики на машине, сушилке и компрессоре. Это позволит определить, какой компонент отвечает за увеличение энергопотребления, и целенаправленно предпринять необходимые корректирующие действия. Мониторинг динамики энергопотребления на 1000 бутылок также позволяет заблаговременно предупредить о износе оборудования — увеличение энергопотребления при постоянной производительности часто указывает на развитие механических проблем (износ насоса, утечка уплотнений, снижение эффективности компрессора) до того, как они приведут к проблемам с качеством или производством.


