
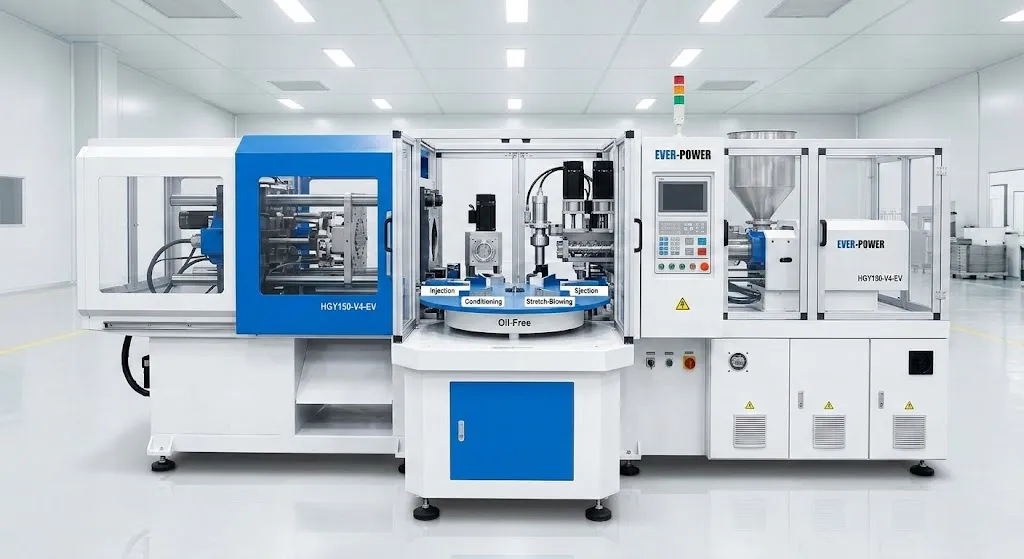
Bij de keuze voor een spuitblaasvormmachine is het aandrijfsysteem een van de belangrijkste beslissingen die u neemt. Niet zozeer vanwege het prijsverschil, maar vanwege de gevolgen voor uw bedrijfskosten, procesprecisie, onderhoudslast en productieflexibiliteit gedurende de levensduur van de machine van 15 tot 20 jaar.
De markt biedt twee belangrijke aandrijfarchitecturen: traditionele hydraulische systemen, die ISBM-machines aandrijven sinds de commerciële introductie van de technologie, en moderne volledig servo-elektrische systemen, die steeds aantrekkelijker zijn geworden doordat de kosten van servomotoren zijn gedaald en de energieprijzen zijn gestegen. Inzicht in de technische verschillen tussen deze twee systemen – niet de marketingtermen, maar de daadwerkelijke mechanische principes – vormt de basis voor een weloverwogen aankoopbeslissing.
Deze handleiding biedt een gestructureerde technische vergelijking waarin wordt uitgelegd hoe elk systeem werkt, waar elk systeem het beste presteert, wat de verschillen in energie- en onderhoudskosten in de praktijk zijn en hoe u kunt berekenen welk systeem het beste rendement op uw investering oplevert voor uw specifieke productieomgeving.
Hoe elk aandrijfsysteem werkt
De mechanische principes begrijpen voordat prestatiecijfers worden vergeleken.
Energieverbruik: De cijfers achter de 30–40%-besparing
Waar komt het energieverschil vandaan en hoe vertaalt zich dat in jaarlijkse besparingen op de bedrijfskosten?
Het meest genoemde cijfer voor energiebesparing bij servogestuurde ISBM-machines – 30 tot 40 procent ten opzichte van hydraulische machines – is geen marketingtruc. Het is gebaseerd op een eenvoudig technisch principe: de pompmotor van de hydraulische machine draait continu op vol vermogen, terwijl de motoren van de servogestuurde machine alleen draaien tijdens actieve bewegingsfasen.
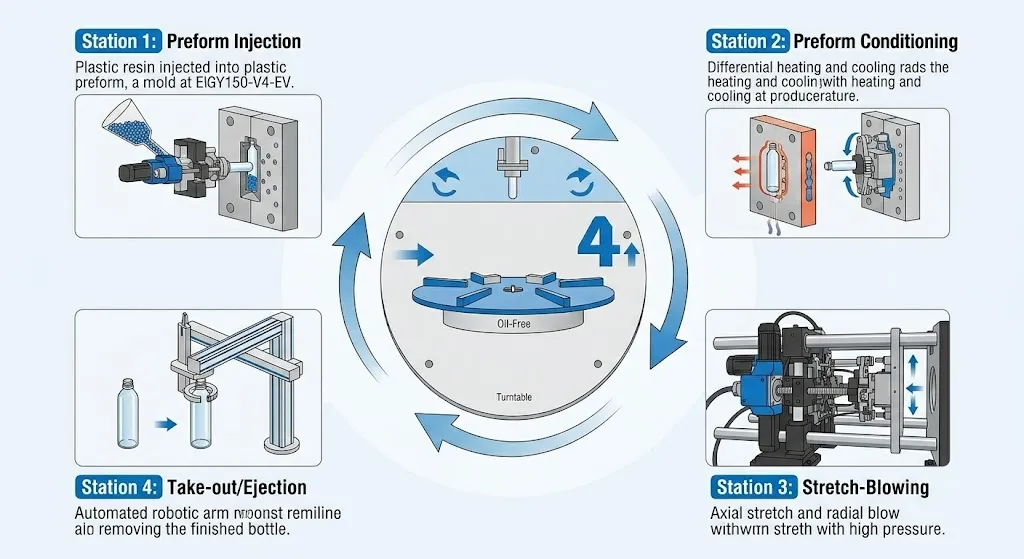
In een typische ISBM-productiecyclus voor een PET-cosmeticafles van 250 ml met een cyclustijd van 11 seconden, nemen de actieve bewegingsfasen – injectie, klemmen, rekken, blazen en uitwerpen – ongeveer 6 tot 7 seconden in beslag. De resterende 4 tot 5 seconden zijn afkoeltijd, waarin de servomotoren stil staan. Dit betekent dat het aandrijfsysteem van de servomachine gedurende ongeveer 40 procent van elke productiecyclus vrijwel geen stroom verbruikt.
De pomp van de hydraulische machine blijft gedurende de hele cyclus, inclusief de koelfase, constant draaien onder constante belasting. Dit onnodige energieverbruik is pure verspilling. Gedurende een jaar van 24/7-productie loopt deze verspilling op tot aanzienlijke en meetbare kosten, zoals de onderstaande berekening illustreert.
20 uur per dag, 300 dagen per jaar in bedrijf
Elektriciteitskosten: USD 0,15 per kWh
Dit uitgewerkte voorbeeld maakt gebruik van conservatieve aannames. In markten met hogere elektriciteitskosten (Duitsland: USD 0,35/kWh, Australië: USD 0,25/kWh) kan de jaarlijkse besparing per machine oplopen tot meer dan USD 30.000 à 50.000.
Positioneringsnauwkeurigheid en procesherhaalbaarheid
Waarom de precisie van servoaandrijvingen van belang is voor de containerkwaliteit en hoe deze verschilt van hydraulische positionering.
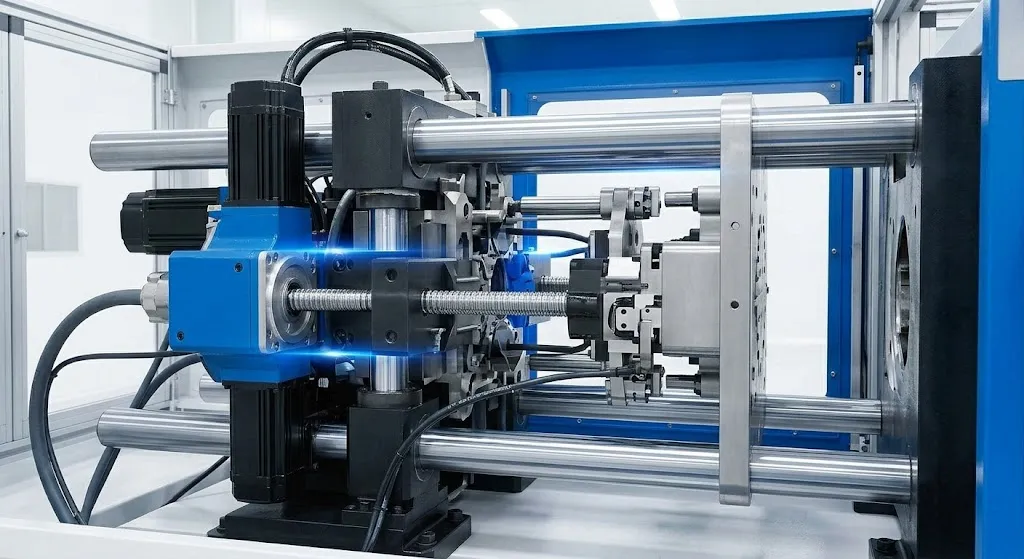
Hydraulische cilinders positioneren zichzelf door een combinatie van eindschakelaars en drukterugkoppeling. Omdat de olie in geringe mate samendrukbaar is en de wrijving van de hydraulische afdichting varieert met de temperatuur en slijtage, kan de werkelijke stoppositie van een hydraulische cilinder van cyclus tot cyclus 0,1 tot 0,5 mm variëren. Over een productierun van duizenden cycli draagt deze positionele variatie bij aan variaties in de wanddikte van de voorvorm, de timing van de strekstang en de sluitkracht van de blaasvorm – factoren die allemaal de kwaliteit van de verpakking beïnvloeden.
Elektrische servomotoren drijven via precisiekogelschroeven de stang bij elke cyclus tot op de millimeter nauwkeurig aan. De absolute encoder in elke servomotor geeft realtime positie-informatie door aan de PLC, die eventuele afwijkingen corrigeert voordat de volgende beweging begint. Dit betekent dat de strekstang bij elke beweging altijd exact dezelfde diepte en snelheid bereikt – een consistentie die hydraulische systemen bij langdurige productieruns niet kunnen evenaren.
Het praktische gevolg van dit precisieverschil is het meest zichtbaar in de consistentie van de wanddikte, met name aan de bodem en de schouder van de container, waar de aangrijping van de strekstang de grootste invloed heeft op de materiaalverdeling. Fabrikanten die zijn overgestapt van hydraulische naar servogestuurde ISBM-machines melden consequent een afname van de standaardafwijking van de wanddikte en een vermindering van de gewichtsvariatie van de containers. Beide factoren vertalen zich direct in een lager harsverbruik per container en een lager afvalpercentage.
Varieert met de temperatuur, slijtage van de afdichtingen en veranderingen in de olieviscositeit gedurende de productiecyclus.
Absolute encoderfeedback garandeert een identieke positionering bij elke cyclus, ongeacht de looptijd of temperatuur.
Het geluid van hydraulische pompen en kleppen is een belangrijke factor in fabrieksomgevingen met geluidsvoorschriften.
Elektrische servomotoren en kogelomloopspindels produceren aanzienlijk minder lawaai, wat belangrijk is voor de farmaceutische en voedingsmiddelenindustrie.
Onderhoudsvereisten en totale uptime
Het verborgen kostenverschil dat zelden naar voren komt in vergelijkingen bij de aanschaf van machines.
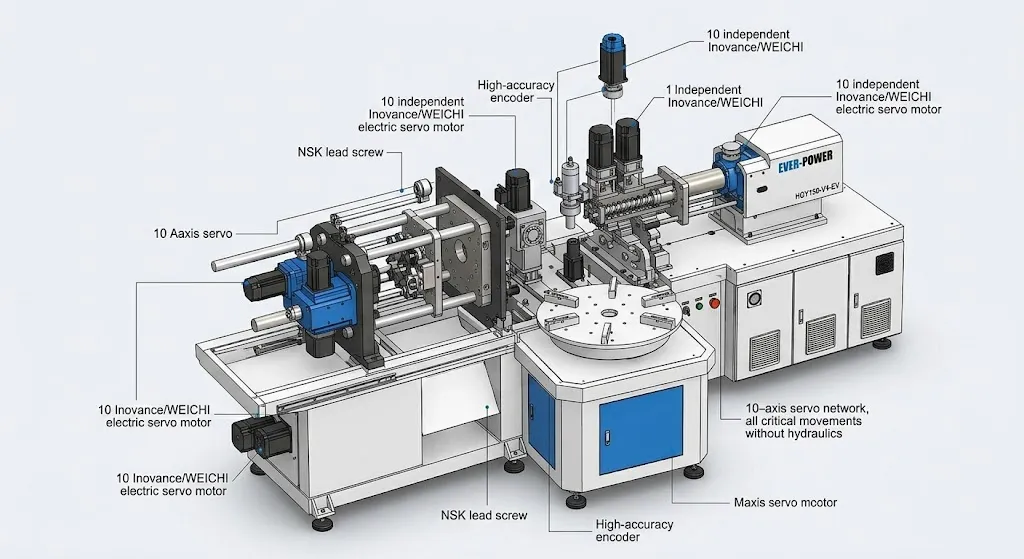
Hydraulisch versus volledig servogestuurd: complete specificatie- en kostenvergelijking
Alle belangrijke onderscheidende kenmerken in één overzichtstabel.
Wanneer is de meerprijs voor het tankstation terugverdiend?
De terugverdientijd van de hogere aanschafkosten van de servomachine varieert afhankelijk van het elektriciteitstarief, het aantal productie-uren en de machinegrootte.
Een volledig servogestuurde machine kost doorgaans 15 tot 30 procent meer dan een vergelijkbare hydraulische machine bij aanschaf. Deze meerprijs is reëel en moet worden gerechtvaardigd door operationele besparingen. De berekening is eenvoudig: de jaarlijkse besparing op energie en onderhoud van de servogestuurde machine gedeeld door de meerprijs bij aanschaf, geeft de terugverdientijd.
Gebruikmakend van het energiebesparingsvoorbeeld uit het begin van dit artikel (USD 14.175 per jaar bij USD 0,15/kWh) plus de onderhoudsbesparing (USD 2.000 per jaar aan olie- en afdichtingskosten), bedraagt de totale jaarlijkse besparing ongeveer USD 16.175. Als de servomachine USD 30.000 duurder is dan het hydraulische equivalent, is de terugverdientijd ongeveer 22 maanden.
In markten met hogere elektriciteitskosten zijn de terugverdientijden aanzienlijk korter. Een Duitse fabrikant die USD 0,35 per kWh betaalt, zou alleen al aan energiebesparingen ongeveer USD 33.000 per jaar realiseren, wat resulteert in een terugverdientijd van minder dan 12 maanden voor dezelfde aanschafprijs van USD 30.000. Over een levensduur van 15 jaar van een machine bedraagt de totale besparing in een dergelijk scenario meer dan USD 500.000 per machine.
Welk aandrijfsysteem is het meest geschikt voor uw productie?
Een praktisch raamwerk voor het afstemmen van de architectuur van aandrijfsystemen op de productievereisten.
Bereken uw rendement op investering (ROI) met ons engineeringteam.
Vertel ons uw huidige elektriciteitstarief, geplande productie-uren en containertype. Onze engineers stellen vervolgens een gepersonaliseerde ROI-analyse op, waarin servo- en hydraulische opties voor uw specifieke situatie worden vergeleken. Dit doen we geheel gratis en binnen 48 uur.
Veelgestelde vragen
De cijfers over het energieverbruik zijn gebaseerd op standaard fabriekstests tussen vergelijkbare hydraulische en servogestuurde ISBM-machines onder gecontroleerde productieomstandigheden. De terugverdientijdberekeningen zijn gebaseerd op conservatieve aannames; de werkelijke resultaten variëren afhankelijk van het elektriciteitstarief, het aantal productie-uren en de machineconfiguratie. Neem voor een gepersonaliseerde analyse contact met ons op. [email protected] of bezoek onze contactpagina.


