
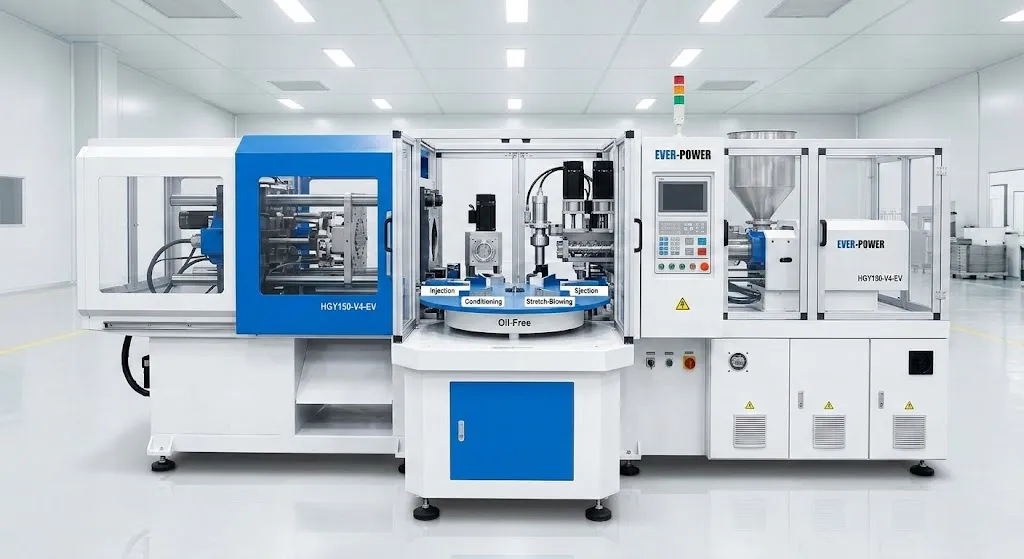
Lors du choix d'une machine de moulage par injection-soufflage, le système d'entraînement est l'une des décisions les plus importantes que vous prendrez, non pas en raison de la différence de prix initiale, mais en raison de ce que ce choix implique pour vos coûts d'exploitation, la précision du processus, la charge de maintenance et la flexibilité de production sur une durée de vie de la machine de 15 à 20 ans.
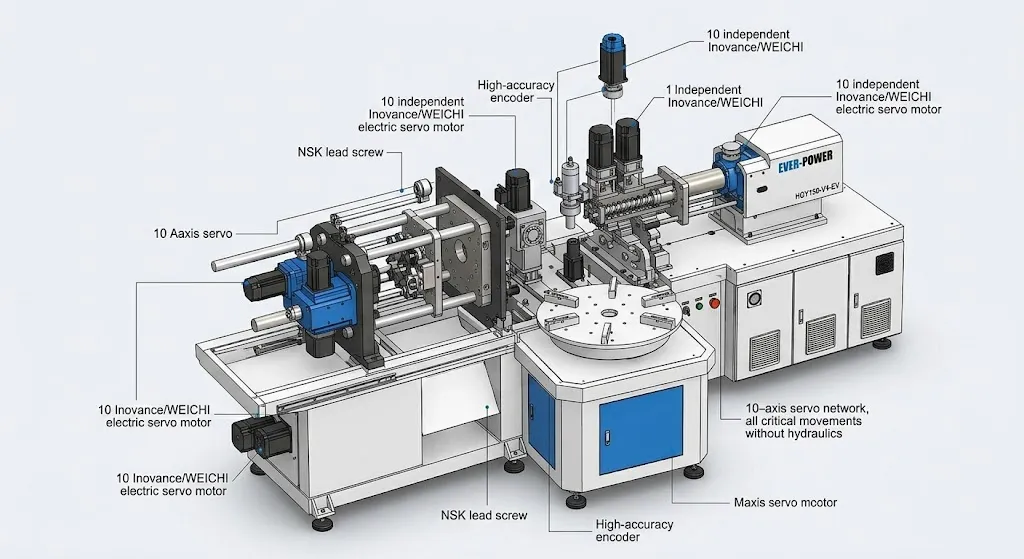
Le marché propose deux architectures d'entraînement principales : les systèmes hydrauliques traditionnels, qui équipent les machines ISBM depuis la commercialisation de cette technologie, et les systèmes servo-électriques modernes, devenus de plus en plus compétitifs grâce à la baisse du coût des servomoteurs et à la hausse des prix de l'énergie. Comprendre les différences techniques entre ces deux systèmes – au-delà du discours marketing, en s'appuyant sur les principes mécaniques fondamentaux – est essentiel pour faire un choix éclairé.
Ce guide propose une comparaison technique structurée expliquant le fonctionnement de chaque système, ses performances optimales, les différences concrètes en matière de coûts énergétiques et de maintenance, et comment calculer lequel offre le meilleur retour sur investissement pour votre contexte de production spécifique.
Fonctionnement de chaque système d'entraînement
Comprendre les principes mécaniques avant de comparer les performances
Consommation d'énergie : les chiffres derrière les économies du 30-40%
D’où provient la différence énergétique et comment se traduit-elle en économies sur les coûts d’exploitation annuels ?
Le chiffre d'économie d'énergie le plus souvent cité pour les machines ISBM servo (30 à 40 % par rapport aux machines hydrauliques) n'est pas un argument marketing. Il repose sur un principe d'ingénierie simple : le moteur de la pompe de la machine hydraulique fonctionne en permanence à pleine charge, tandis que les moteurs de la machine servo ne fonctionnent que pendant les phases de mouvement actif.
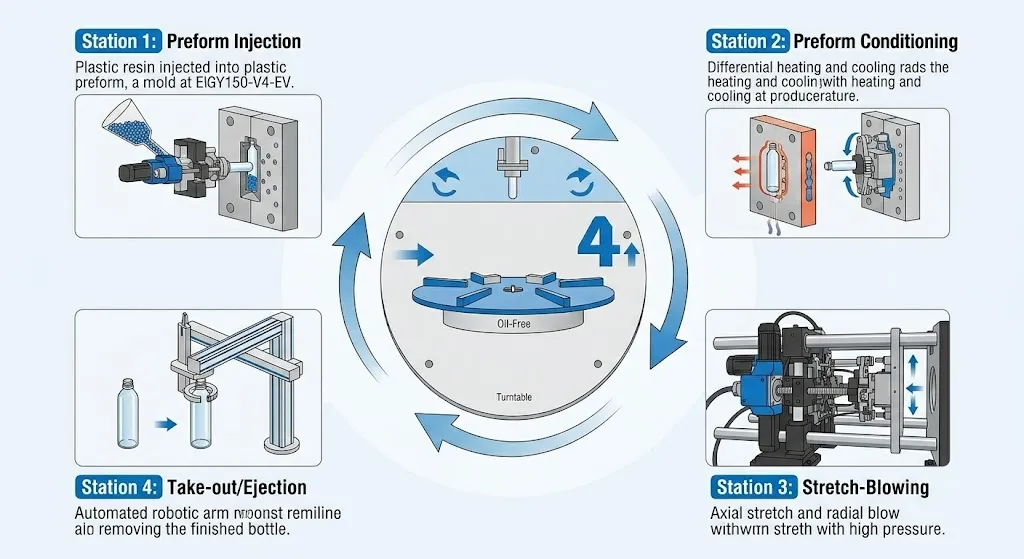
Dans un cycle de production ISBM typique pour un flacon cosmétique PET de 250 ml avec un temps de cycle de 11 secondes, les phases de mouvement actif (injection, serrage, étirage, soufflage et éjection) durent environ 6 à 7 secondes. Les 4 à 5 secondes restantes correspondent au temps de refroidissement pendant lequel les servomoteurs sont à l'arrêt. Ainsi, le système d'entraînement de la servomachine consomme une énergie quasi nulle pendant environ 40 % de chaque cycle de production.
La pompe de la machine hydraulique fonctionne en continu à charge constante durant tout le cycle, y compris pendant la phase de refroidissement. Cette consommation d'énergie à vide représente un gaspillage pur et simple. Sur une année de production continue (24 h/24 et 7 j/7), ce gaspillage s'accumule et engendre un coût important et quantifiable, comme le montre le calcul ci-dessous.
Fonctionnement 20 heures/jour, 300 jours/an
Coût de l'électricité : 0,15 USD par kWh
Cet exemple pratique repose sur des hypothèses prudentes. Sur les marchés où le coût de l'électricité est plus élevé (Allemagne : 0,35 USD/kWh, Australie : 0,25 USD/kWh), les économies annuelles par machine peuvent dépasser 30 000 à 50 000 USD.
Précision du positionnement et répétabilité du processus
Pourquoi la précision des servomoteurs est importante pour la qualité des conteneurs et en quoi elle diffère du positionnement hydraulique
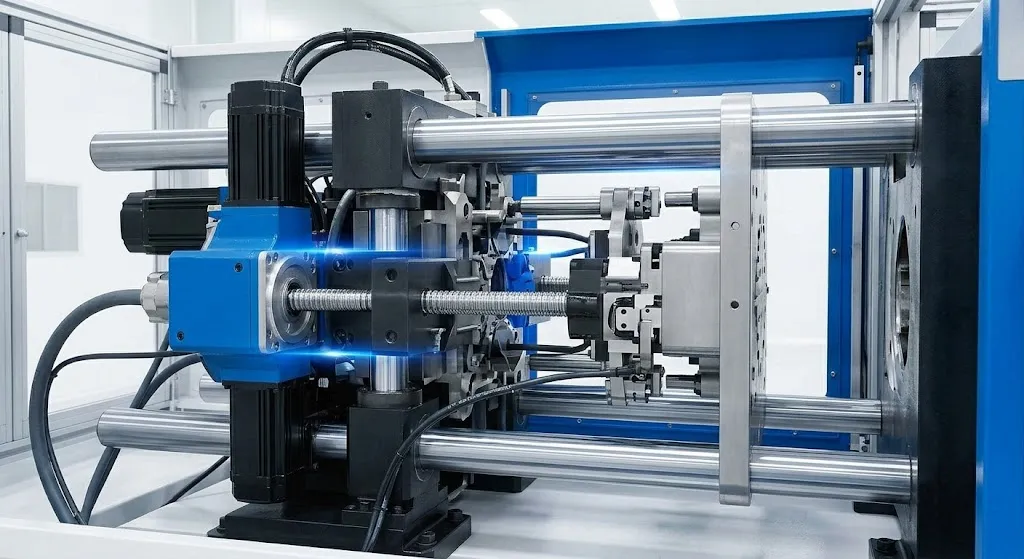
Les vérins hydrauliques se positionnent grâce à une combinaison de capteurs de fin de course et de retour de pression. L'huile étant légèrement compressible et le frottement des joints hydrauliques variant avec la température et l'usure, la position d'arrêt réelle d'un vérin peut varier de 0,1 à 0,5 mm d'un cycle à l'autre. Sur une production de plusieurs milliers de cycles, cette variation de position induit des variations d'épaisseur de paroi de la préforme, de synchronisation de l'engagement de la tige d'étirage et de force de fermeture du moule de soufflage, autant de facteurs qui affectent la qualité du contenant.
Des servomoteurs électriques, actionnés par des vis à billes de précision, assurent un positionnement au sous-millimètre près à chaque cycle. L'encodeur absolu de chaque servomoteur fournit un retour d'information positionnel en temps réel à l'automate programmable, qui corrige tout écart avant le mouvement suivant. Ainsi, la tige d'étirage atteint toujours la même profondeur et la même vitesse à chaque tir, une régularité que les systèmes hydrauliques ne peuvent égaler sur les longues séries de production.
La conséquence pratique de cette différence de précision est surtout visible au niveau de l'homogénéité de l'épaisseur des parois, notamment à la base et à l'épaulement du conteneur, là où l'engagement de la tige d'étirage influe le plus sur la répartition du matériau. Les fabricants qui sont passés des machines ISBM hydrauliques aux machines ISBM servo-motorisées constatent systématiquement une réduction de l'écart type de l'épaisseur des parois et une diminution de la variation du poids des conteneurs, ce qui se traduit directement par une consommation de résine réduite par conteneur et une diminution du taux de rebuts.
Varie en fonction de la température, de l'usure des joints et des variations de viscosité de l'huile au cours de la production.
Le retour d'information absolu de l'encodeur garantit un positionnement identique à chaque cycle, quelle que soit la durée de fonctionnement ou la température.
Le bruit des pompes et des vannes hydrauliques est un facteur important dans les environnements industriels soumis à des réglementations en matière de bruit.
Les servomoteurs électriques et les vis à billes produisent beaucoup moins de bruit, ce qui est important pour les environnements de production pharmaceutique et alimentaire.
Exigences de maintenance et temps de disponibilité total
La différence de coût cachée qui apparaît rarement dans les comparatifs d'achat de machines
Hydraulique vs servo complet : Comparaison des spécifications et des coûts
Tous les principaux éléments de différenciation dans un seul tableau de référence
Quand la prime Servo est-elle rentabilisée ?
Le délai d'amortissement du coût initial plus élevé de la servomachine varie en fonction du tarif de l'électricité, des heures de production et de la taille de la machine.
Une servomachine complète coûte généralement de 15 à 30 % plus cher qu'une machine hydraulique équivalente à l'achat. Ce surcoût est réel et doit être justifié par des économies d'exploitation. Le calcul est simple : les économies annuelles d'énergie et de maintenance réalisées grâce à la servomachine, divisées par le surcoût d'acquisition, donnent le délai d'amortissement.
En reprenant l'exemple d'économies d'énergie évoqué précédemment (14 175 USD par an à 0,15 USD/kWh) auquel on ajoute les économies de maintenance (2 000 USD par an en coûts d'huile et de joints), l'économie annuelle totale s'élève à environ 16 175 USD. Si la servomachine coûte 30 000 USD de plus que son équivalent hydraulique, le retour sur investissement est d'environ 22 mois.
Sur les marchés où le coût de l'électricité est plus élevé, les délais d'amortissement sont nettement plus courts. Un fabricant allemand payant 0,35 USD par kWh réaliserait ainsi environ 33 000 USD d'économies d'énergie annuelles, ce qui lui permettrait d'amortir son investissement initial de 30 000 USD en moins de 12 mois. Sur une durée de vie de 15 ans, les économies totales réalisées par machine dépassent 500 000 USD dans ce cas de figure.
Quel système d'entraînement convient le mieux à votre production ?
Un cadre pratique pour adapter l'architecture des systèmes d'entraînement aux exigences de production
Calculez votre retour sur investissement avec notre équipe d'ingénieurs
Indiquez-nous votre tarif d'électricité actuel, vos heures de production prévues et le type de conteneur souhaité. Nos ingénieurs réaliseront une analyse de retour sur investissement personnalisée comparant les options servo et hydrauliques pour votre situation spécifique — gratuitement et sous 48 heures.
Foire aux questions
Les chiffres de consommation énergétique sont basés sur des tests comparatifs standard en usine entre des machines ISBM hydrauliques et servo-motorisées comparables, dans des conditions de production contrôlées. Les calculs du délai de retour sur investissement reposent sur des hypothèses prudentes ; les résultats réels varient en fonction du tarif de l’électricité, des heures de production et de la configuration de la machine. Pour une analyse personnalisée, contactez-nous. [email protected] ou visitez notre page de contact.


