
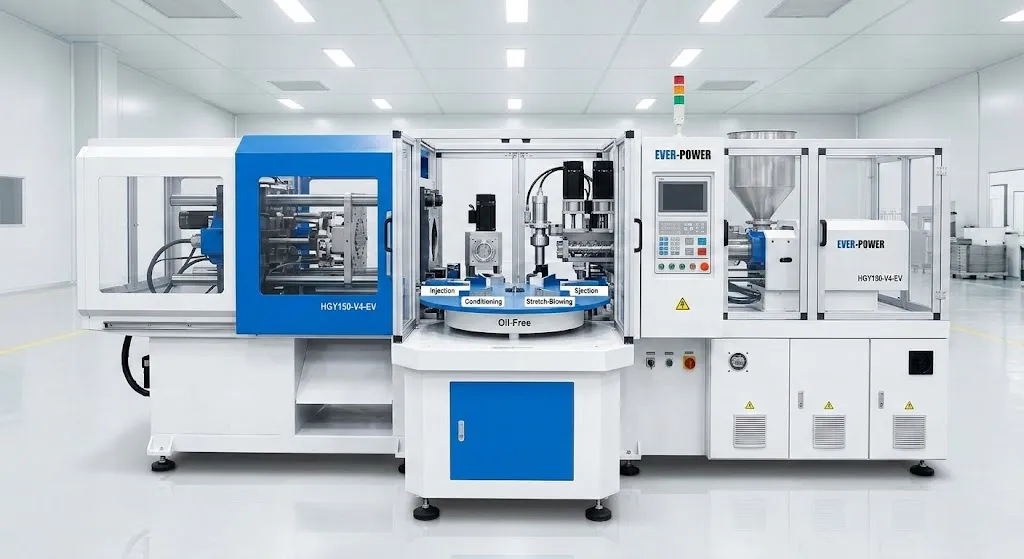
A la hora de seleccionar una máquina de moldeo por inyección-estirado-soplado, el sistema de accionamiento es una de las decisiones más importantes que tomará, no por la diferencia de precio inicial, sino por lo que esa elección significa para sus costes operativos, la precisión del proceso, la carga de mantenimiento y la flexibilidad de producción durante la vida útil de la máquina, que oscila entre 15 y 20 años.
El mercado ofrece dos arquitecturas de accionamiento principales: los sistemas hidráulicos tradicionales, que han impulsado las máquinas ISBM desde la introducción comercial de la tecnología, y los modernos sistemas eléctricos totalmente servoaccionados, que se han vuelto cada vez más viables a medida que los costos de los servomotores han disminuido y los precios de la energía han aumentado. Comprender las diferencias técnicas entre estos dos sistemas —no el lenguaje de marketing, sino los principios mecánicos reales— es la base de una decisión de compra bien fundamentada.
Esta guía ofrece una comparación técnica estructurada que abarca cómo funciona cada sistema, dónde rinde mejor cada uno, cómo se traducen en la práctica las diferencias en los costes de energía y mantenimiento, y cómo calcular cuál ofrece un mejor retorno de la inversión para su contexto de producción específico.
Cómo funciona cada sistema de transmisión
Comprender los principios mecánicos antes de comparar las cifras de rendimiento.
Consumo de energía: Las cifras que respaldan el ahorro del 30–40%
De dónde proviene la diferencia energética y cómo se traduce en ahorros en los costos operativos anuales.
El ahorro energético que se suele citar para las máquinas ISBM servoaccionadas —entre un 30 y un 40 % en comparación con las hidráulicas— no es una estrategia de marketing. Se basa en un principio de ingeniería sencillo: el motor de la bomba de la máquina hidráulica funciona a plena carga de forma continua, mientras que los motores de la máquina servoaccionada solo funcionan durante las fases de movimiento activo.
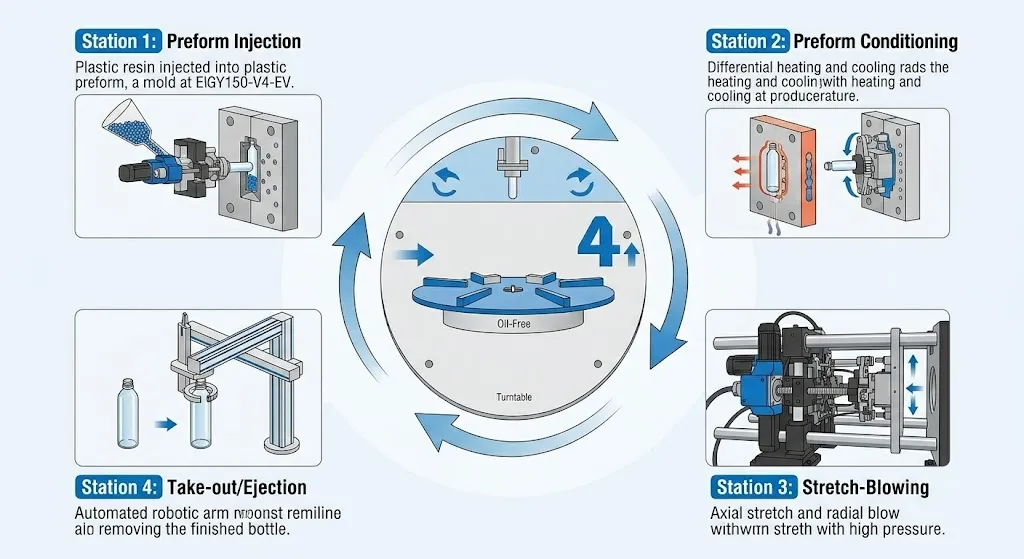
En un ciclo de producción típico de ISBM para una botella cosmética de PET de 250 ml con un tiempo de ciclo de 11 segundos, las fases de movimiento activo (inyección, sujeción, estiramiento, soplado y eyección) representan aproximadamente de 6 a 7 segundos. Los 4 a 5 segundos restantes corresponden al tiempo de enfriamiento, durante el cual los servomotores permanecen inmóviles. Esto significa que el sistema de accionamiento de la máquina servo consume energía prácticamente nula durante aproximadamente el 40 % de cada ciclo de producción.
La bomba de la máquina hidráulica sigue funcionando a carga constante durante todo el ciclo, incluida la fase de enfriamiento. Este consumo de energía en reposo es un desperdicio. A lo largo de un año de producción ininterrumpida (24/7), este desperdicio se acumula hasta alcanzar un coste significativo y cuantificable, como ilustra el cálculo que se muestra a continuación.
Funcionando 20 horas al día, 300 días al año.
Coste de la electricidad: 0,15 USD por kWh
Este ejemplo práctico utiliza supuestos conservadores. En mercados con costes de electricidad más elevados (Alemania: 0,35 USD/kWh, Australia: 0,25 USD/kWh), el ahorro anual por máquina puede superar los 30.000 a 50.000 USD.
Precisión de posicionamiento y repetibilidad del proceso
Por qué la precisión del servoaccionamiento es importante para la calidad de los contenedores y en qué se diferencia del posicionamiento hidráulico.
Los cilindros hidráulicos se posicionan mediante una combinación de interruptores de límite de recorrido y retroalimentación de presión. Debido a que el aceite es ligeramente compresible y la fricción del sello hidráulico varía con la temperatura y el desgaste, la posición de parada real de un cilindro hidráulico puede variar entre 0,1 y 0,5 mm de un ciclo a otro. En una producción de miles de ciclos, esta variación posicional contribuye a la variación en el espesor de la pared de la preforma, el momento de acoplamiento de la varilla de estiramiento y la fuerza de cierre del molde de soplado, factores que afectan la calidad del envase.
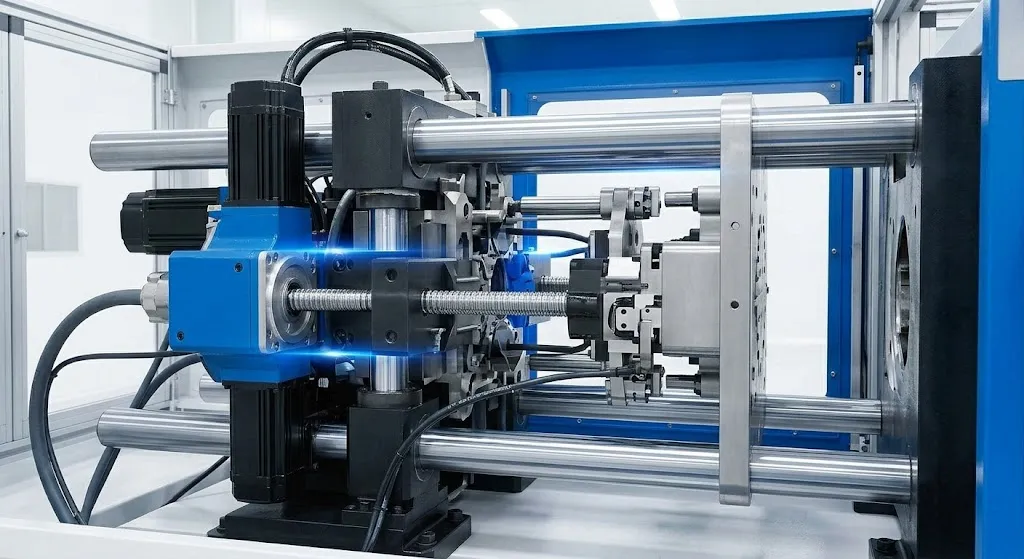
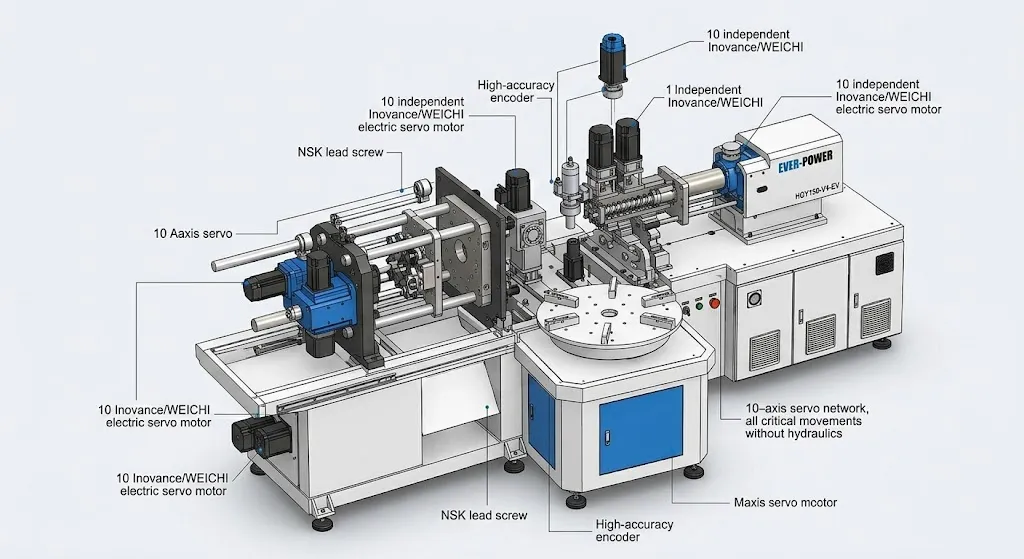
Los servomotores eléctricos, mediante husillos de bolas de precisión, permiten un posicionamiento con exactitud submilimétrica en cada ciclo. El codificador absoluto de cada servomotor proporciona información de posición en tiempo real al PLC, que corrige cualquier desviación antes del siguiente movimiento. Esto garantiza que la varilla de estiramiento alcance siempre la misma profundidad y velocidad en cada disparo, una consistencia que los sistemas hidráulicos no pueden igualar en ciclos de producción prolongados.
La consecuencia práctica de esta diferencia de precisión se aprecia sobre todo en la uniformidad del espesor de la pared, especialmente en la base y el hombro del contenedor, donde el contacto de la varilla de estiramiento influye en mayor medida en la distribución del material. Los fabricantes que han cambiado de máquinas ISBM hidráulicas a servoaccionadas reportan sistemáticamente reducciones en la desviación estándar del espesor de la pared y en la variación del peso del contenedor, lo que se traduce directamente en un menor consumo de resina por contenedor y menores tasas de desperdicio.
Varía con la temperatura, el desgaste de los sellos y los cambios en la viscosidad del aceite durante la duración del ciclo de producción.
La retroalimentación absoluta del codificador garantiza un posicionamiento idéntico en cada ciclo, independientemente de la duración de la ejecución o la temperatura.
El ruido de las bombas y válvulas hidráulicas es un factor importante en entornos industriales con normativas sobre ruido.
Los servomotores eléctricos y los husillos de bolas producen mucho menos ruido, algo importante para los entornos de producción farmacéutica y alimentaria.
Requisitos de mantenimiento y tiempo de actividad total
La diferencia de costes ocultos que rara vez aparece en las comparaciones de compra de maquinaria.
Sistema hidráulico frente a servoaccionamiento completo: especificaciones completas y comparación de costes.
Todos los factores diferenciadores clave en una única tabla de referencia.
¿Cuándo se amortiza la prima del servomotor?
El período de recuperación de la inversión para el mayor costo inicial de la máquina servo varía según la tarifa eléctrica, las horas de producción y el tamaño de la máquina.
La máquina servoaccionada completa suele costar entre un 15 y un 30 por ciento más que una máquina hidráulica equivalente en el momento de la compra. Este sobreprecio es real y debe justificarse con ahorros operativos. El cálculo es sencillo: el ahorro anual en energía y mantenimiento de la máquina servoaccionada, dividido entre el sobreprecio de adquisición, da como resultado el período de recuperación de la inversión.
Utilizando el ejemplo de ahorro energético mencionado anteriormente en este artículo (14 175 USD al año a 0,15 USD/kWh) más el ahorro en mantenimiento (2000 USD al año en costes de aceite y juntas), el ahorro anual total es de aproximadamente 16 175 USD. Si la máquina servoaccionada cuesta 30 000 USD más que su equivalente hidráulica, el periodo de amortización es de aproximadamente 22 meses.
En mercados con precios de electricidad más elevados, los periodos de amortización son significativamente más cortos. Un fabricante alemán que pague 0,35 USD por kWh obtendría un ahorro energético anual aproximado de 33 000 USD, lo que se traduce en un periodo de amortización inferior a 12 meses para la misma prima de adquisición de 30 000 USD. Durante la vida útil de la máquina, de 15 años, el ahorro total en este escenario supera los 500 000 USD por máquina.
¿Qué sistema de accionamiento es el adecuado para su producción?
Un marco práctico para adaptar la arquitectura del sistema de accionamiento a los requisitos de producción.
Calcula tu retorno de inversión con nuestro equipo de ingeniería.
Indíquenos su tarifa eléctrica actual, las horas de producción previstas y el tipo de contenedor. Nuestros ingenieros elaborarán un análisis de retorno de la inversión personalizado, comparando las opciones servo e hidráulicas para su caso específico, sin coste alguno y en un plazo de 48 horas.
Preguntas frecuentes
Las cifras de consumo energético se basan en comparaciones de pruebas estándar de fábrica entre máquinas ISBM hidráulicas y servoaccionadas similares en condiciones de producción controladas. Los cálculos del período de amortización utilizan supuestos conservadores; los resultados reales varían según la tarifa eléctrica, las horas de producción y la configuración de la máquina. Para un análisis personalizado, contáctenos. [email protected] o visite nuestra página de contacto.


