
Qu’est-ce qu’une préforme PET et comment est-elle fabriquée ?
Une préforme PET est un ébauche intermédiaire moulée par injection à parois épaisses, à partir de laquelle une bouteille PET est produite par soufflage-étirage. Elle ressemble à un tube à essai à parois épaisses : fermé à une extrémité, le filetage du goulot de la bouteille étant déjà formé à l’autre extrémité. La préforme contient toute la matière qui constituera la bouteille finale, et ses dimensions, son poids et la répartition de l’épaisseur de ses parois sont les principaux facteurs déterminant les performances de la bouteille finie. Comprendre ce qu’est une préforme et comment elle est fabriquée est fondamental pour comprendre la production de bouteilles ISBM.
Anatomie d'une préforme PET
Une préforme PET comporte trois zones distinctes : le col (la partie filetée au-dessus du support), le corps (le tube à paroi épaisse sous le col) et le fond (le dôme fermé à la base). Chaque zone joue un rôle différent dans la bouteille finie.
- Finition du manche : Formée dans le moule d'injection et non étirée lors du soufflage, cette zone constitue le bouchon de la bouteille. Les dimensions du col sont essentielles à la compatibilité du bouchon ; toute erreur dimensionnelle à ce niveau est irrémédiable lors du soufflage.
- Corps: La zone principale qui est étirée et soufflée pour former la paroi de la bouteille. L'épaisseur de la paroi du corps dans la préforme détermine l'épaisseur finale de la paroi de la bouteille après étirage.
- Base: Le dôme de la base de la bouteille est formé par une combinaison d'étirage axial et de soufflage radial. La base est généralement la zone où l'épaisseur de paroi est la plus difficile à contrôler et où les défauts de blanchiment dus aux contraintes apparaissent le plus souvent si les taux d'étirage sont dépassés.
Fabrication d'une préforme en une seule étape ISBM
Dans une machine ISBM en une étape, la préforme est fabriquée au poste d'injection, premier poste de la table rotative. La résine PET séchée est acheminée de la trémie vers le cylindre, où la vis sans fin la fait fondre à 270–295 °C et accumule une dose mesurée. La vis avance ensuite axialement, injectant la résine fondue par la buse du canal chaud dans la cavité fermée du moule de la préforme à une pression de 800–1 500 bars. La résine fondue remplit la cavité de l'orifice d'injection (à la base de la préforme) jusqu'au col, formant ainsi la géométrie complète de la préforme, filetage inclus.
La préforme refroidit ensuite dans le moule pendant 2 à 8 secondes, abaissant sa température de surface à environ 60-75 °C – suffisamment basse pour être éjectée sans déformation tout en conservant une chaleur interne importante. Le moule s'ouvre et la préforme est transférée, toujours sur son mandrin (insert de col), vers le poste de conditionnement où des résistances infrarouges ajustent son profil de température. Ce transfert s'effectue pendant que la pièce suivante est déjà injectée au poste d'injection – tous les postes fonctionnent simultanément à chaque cycle machine.
La principale caractéristique de la fabrication de préformes ISBM en une seule étape est que la préforme n'est jamais refroidie à température ambiante. Elle conserve sa chaleur d'injection grâce au conditionnement et jusqu'à l'étape de soufflage, ce qui explique l'avantage en termes d'efficacité thermique de ce procédé par rapport aux procédés en deux étapes.
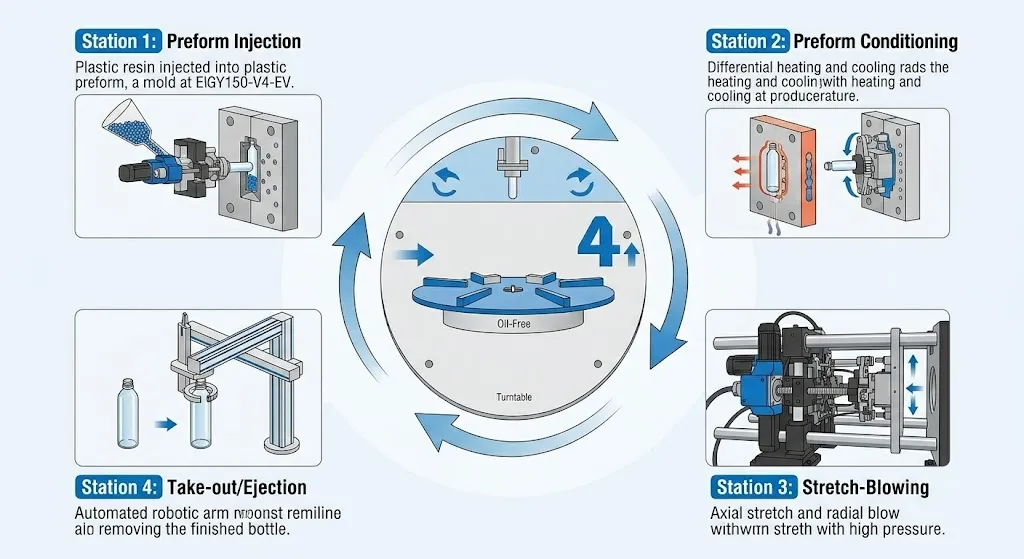
Processus ISBM à 4 stations sur l'EP-HGY150-V4-EV — la préforme est moulée par injection à la station 1, conditionnée à la station 2, étirée-soufflée à la station 3 et éjectée sous forme de bouteille finie à la station 4.
Comment une préforme est fabriquée en production en deux étapes
Dans la production de bouteilles PET en deux étapes, les préformes sont fabriquées sur une machine de moulage par injection dédiée : une presse à canaux chauds à grande capacité, fournie par des fabricants comme Husky, Sipa ou Netstal. Ces machines produisent des préformes en grande quantité (généralement de 8 à 96 cavités par machine), qui sont ensuite refroidies, contrôlées et conditionnées pour le stockage et le transport ultérieur vers l’étape de soufflage. Les préformes produites en deux étapes ont une géométrie identique à celles produites en une seule étape, mais elles ont été refroidies à température ambiante et doivent être réchauffées dans le four infrarouge de la presse de soufflage avant d’être étirées et soufflées.
Paramètres clés de conception des préformes
La conception de la préforme détermine de nombreuses propriétés critiques de la bouteille finie avant même la définition des paramètres de soufflage. Les principaux paramètres de conception sont :
| Paramètre | Effet sur la bouteille finie |
|---|---|
| Poids de la préforme (grammes) | Le poids final de la bouteille est déterminé directement – aucun matériau n'est ajouté ou retiré pendant le soufflage. |
| épaisseur de la paroi corporelle | Détermine l'épaisseur finale de la paroi après étirage ; paroi plus épaisse = paroi de bouteille plus épaisse |
| Longueur du corps | Définit le taux d'étirement axial lors du soufflage jusqu'à la hauteur finale de la bouteille. |
| dimensions de finition du manche | Transféré directement dans la bouteille ; doit correspondre aux spécifications du bouchon |
| Géométrie de la porte | Influe sur la limpidité et l'épaisseur de la base dans la bouteille finie |
| IV de PET traité | Détermine le poids moléculaire après traitement ; influe sur les performances mécaniques de la bouteille |
Qualité des préformes : points à vérifier
Le contrôle qualité des préformes du premier article doit porter sur : le poids (par rapport aux spécifications ± tolérance) ; l’épaisseur de paroi au niveau du corps, de l’épaulement et de la zone d’injection (par ultrasons ou par analyse destructive de la section transversale) ; les dimensions de finition du col (diamètre extérieur du filetage, pas du filetage, diamètre et hauteur du support) par rapport au gabarit de fermeture ; la hauteur et le diamètre du point d’injection ; et l’inspection visuelle des défauts de surface (défauts, voile, retassures d’injection ou lignes d’écoulement). Tout problème de qualité de préforme identifié sur le premier article peut être corrigé lors de la fabrication du moule ; le même problème découvert après une production de 500 000 bouteilles est beaucoup plus coûteux à résoudre.
Ensemble de moules ISBM personnalisé — le moule de préforme (à gauche) produit la préforme intermédiaire moulée par injection ; le moule de soufflage (à droite) définit la forme du conteneur fini.
Vous avez besoin d'un modèle de préforme et de moule pour votre bouteille PET ?
Ever-Power conçoit des préformes et des moules ISBM adaptés à chaque contenant de la gamme de machines EP-HGY. Envoyez-nous le dessin de votre bouteille et les spécifications de votre résine pour une étude de faisabilité des préformes et un devis de moule sous 48 heures.
Explorer ensembles de moules ISBM personnalisés y compris la conception de moules préformés, ou parcourez le gamme complète de machines pour comprendre quel modèle convient au poids de votre préforme et au volume de votre bouteille.
Foire aux questions
Puis-je utiliser des préformes fabriquées sur une machine d'injection tierce dans une machine ISBM en une étape ?
Non. Les machines ISBM mono-étape sont conçues pour mouler par injection leurs propres préformes dans la station d'injection. Elles ne sont pas compatibles avec les préformes externes car la géométrie du mandrin, les dimensions de l'insert de col et la station de conditionnement sont configurées pour les préformes spécifiques produites par cette machine. Si vous souhaitez utiliser des préformes externes, une machine de soufflage-réchauffage en deux étapes est l'équipement approprié, et non une machine ISBM mono-étape.
Comment la conception de la préforme influence-t-elle la transparence de la bouteille ?
La répartition de l'épaisseur des parois de la préforme influe directement sur l'uniformité de l'orientation biaxiale dans la bouteille finie, ce qui affecte sa transparence. Les zones d'orientation irrégulière — généralement dues à une épaisseur de paroi ou à une température de conditionnement non uniformes — apparaissent troubles ou laiteuses dans la bouteille finie. Une conception correcte de la préforme assure une répartition homogène du matériau sur la circonférence et la longueur du corps, et le profil de température de conditionnement est ajusté pour compenser toute variation d'épaisseur résiduelle. Des cavités de moule de préforme à finition miroir (Ra ≤ 0,05 μm) contribuent également à la transparence de la surface de la bouteille en minimisant la microrugosité de surface de la préforme, qui se retrouve dans la bouteille finie.
Quel est le poids typique d'une préforme pour une bouteille d'eau en PET de 500 ml ?
Une bouteille d'eau PET de 500 ml destinée au remplissage à température ambiante pèse généralement entre 8 et 12 grammes. Le poids de la préforme correspond à celui de la bouteille finie : aucun matériau n'est ajouté ni retiré lors du soufflage. Les bouteilles d'eau légères, conçues à partir de préformes à fort allongement et de goulots modernes, peuvent atteindre un poids de 8 à 9 grammes pour un format standard de 500 ml. Les bouteilles destinées au remplissage à chaud ou aux boissons gazeuses nécessitent des préformes plus lourdes (12 à 18 grammes) afin d'obtenir l'épaisseur de paroi supplémentaire requise pour la stabilité thermique ou la résistance à la pression.
Comment la conception de la préforme influence l'allègement de la bouteille
L'allègement des préformes — la réduction du poids total de résine de la bouteille tout en maintenant, voire en améliorant, ses performances — est l'un des avantages les plus importants d'un point de vue commercial. Dans le procédé ISBM, le poids de la préforme est égal à celui de la bouteille finie ; réduire le poids de la préforme d'un gramme revient donc à réduire celui de la bouteille finie d'un gramme. Avec un prix de la résine de 1,20 USD par kilogramme et une production annuelle de 5 millions de bouteilles, chaque gramme gagné représente une économie de 6 000 USD par an sur le coût de la résine.
L'allègement est obtenu en réduisant l'épaisseur de la paroi de la préforme au niveau du corps, tout en conservant l'épaisseur de la finition du col (qui doit rester suffisante pour garantir un couple de fermeture optimal) et l'épaisseur de la base (qui doit résister à l'impact d'une chute à son point le plus fin). La finesse minimale de la préforme est déterminée par l'épaisseur de paroi minimale pouvant être obtenue par moulage par injection de manière fiable, sans défauts d'écoulement ni injections incomplètes, et par l'épaisseur minimale de paroi de la bouteille répondant aux exigences structurelles du contenant fini. Les préformes ISBM modernes pour bouteilles d'eau PET de 500 ml atteignent un poids total de 8 à 9 grammes avec des parois de 2,5 à 3,0 mm d'épaisseur, un taux d'étirage axial de 2,5 et un taux de soufflage circonférentiel de 4,5.
L'équipe de conception de moules d'Ever-Power peut examiner la conception de vos préformes actuelles afin d'identifier les possibilités d'allègement dans le cadre de l'étude de faisabilité. Les projets d'allègement permettent généralement de réduire le poids de 1 à 3 grammes sur les bouteilles d'eau PET standard de 500 ml sans compromettre la résistance aux chutes ni la performance lors du remplissage par le haut.
Stockage et manutention des préformes en deux étapes
Bien que le procédé ISBM en une étape élimine tout stockage et manipulation des préformes en les maintenant dans la machine de l'injection à l'éjection, la compréhension du stockage des préformes reste importante pour les acheteurs utilisant des systèmes en deux étapes ou achetant des préformes auprès de fournisseurs externes pour le soufflage ultérieur. Les préformes refroidies après injection doivent être stockées dans des conditions empêchant la réabsorption d'humidité (les préformes PET en milieu humide peuvent absorber suffisamment d'humidité pour affecter la qualité du soufflage ultérieur), l'endommagement physique du filetage du col (qui doit rester conforme aux spécifications pour la compatibilité avec le bouchon) et la contamination de l'intérieur de la préforme (qui se transférera à l'intérieur de la bouteille).
Recommandations standard pour le stockage des préformes : zone de stockage fraîche et sèche (température inférieure à 25 °C, humidité relative inférieure à 60 °T) ; emballages hermétiques (octabins ou boîtes en carton avec doublure en polyéthylène) pour prévenir l’infiltration d’humidité et les dommages physiques ; durée maximale de stockage avant soufflage : 6 mois pour les applications en contact avec les aliments et 3 mois pour les applications pharmaceutiques (un stockage plus long augmente le risque d’accumulation d’acide ascorbique due à des réactions de post-condensation et à la dégradation du PET par l’air ambiant). Pour les acheteurs de procédés ISBM en une étape, ces exigences de stockage ne s’appliquent pas : la préforme passe directement de l’injection au conditionnement puis au soufflage, sans étape de stockage. Il s’agit là d’un avantage opérationnel du procédé en une étape par rapport au procédé en deux étapes, souvent négligé lorsqu’on compare les deux procédés uniquement sur la base du coût d’investissement.


