
¿Qué es una preforma de PET y cómo se fabrica?
Una preforma de PET es el intermedio de paredes gruesas moldeado por inyección a partir del cual se produce una botella de PET terminada mediante moldeo por soplado y estirado. Se asemeja a un tubo de ensayo de paredes gruesas: cerrado en un extremo, con la rosca del cuello de la botella terminada ya formada en el extremo abierto. La preforma contiene todo el material que formará la botella final, y sus dimensiones, peso y distribución del espesor de la pared son los principales determinantes del rendimiento de la botella terminada. Comprender qué es una preforma y cómo se fabrica es fundamental para entender la producción de botellas ISBM.
Anatomía de una preforma PET
Una preforma de PET tiene tres zonas distintas: el acabado del cuello (el área roscada sobre el borde de soporte), el cuerpo (el tubo de paredes gruesas debajo del cuello) y la base (la cúpula cerrada en la parte inferior). Cada zona desempeña un papel diferente en la botella terminada:
- Acabado del mástil: Formada en el molde de inyección y sin estirarse durante el soplado, se convierte en la zona de cierre de la botella. Las dimensiones del cuello son cruciales para la compatibilidad del cierre; cualquier error dimensional en esta zona no se puede corregir durante el proceso de soplado.
- Cuerpo: La zona principal que se estira y se sopla para formar la pared lateral de la botella. El grosor de la pared del cuerpo en la preforma determina el grosor final de la pared lateral de la botella después del estiramiento.
- Base: La base de la botella se forma mediante una combinación de extensión axial de varilla y soplado radial. La base suele ser la zona donde el espesor de la pared es más difícil de controlar y donde aparecen con mayor frecuencia defectos de blanqueamiento por tensión si se exceden los límites de estiramiento.
Cómo se fabrica una preforma en un solo paso (ISBM)
En una máquina ISBM de un solo paso, la preforma se fabrica en la estación de inyección, que es la primera estación de la mesa giratoria de la máquina. La resina PET seca se introduce desde la tolva al cilindro, donde el husillo alternativo la funde a 270–295 °C y acumula una dosis medida. A continuación, el husillo avanza axialmente, inyectando el material fundido a través de la boquilla del canal caliente en la cavidad cerrada del molde de la preforma a una presión de 800–1500 bar. El material fundido llena la cavidad desde la entrada (en la base de la preforma) hasta el cuello, formando la geometría completa de la preforma, incluida la rosca.
La preforma se enfría en el molde durante 2 a 8 segundos, reduciendo su temperatura superficial a aproximadamente 60-75 °C, lo suficientemente fría como para expulsarla sin deformación, pero conservando aún una temperatura interna considerable. El molde se abre y la preforma se transfiere, todavía en su mandril (inserto del cuello), a la estación de acondicionamiento, donde calentadores infrarrojos ajustan su perfil de temperatura. Esta transferencia se realiza mientras la siguiente inyección ya se está realizando en la estación de inyección; todas las estaciones operan simultáneamente en cada ciclo de la máquina.
La característica clave de la fabricación de preformas ISBM en un solo paso es que la preforma nunca se enfría a temperatura ambiente. Conserva el calor de inyección durante el acondicionamiento y se transfiere a la etapa de soplado, lo que constituye la ventaja de eficiencia térmica de un solo paso sobre los procesos de dos pasos.
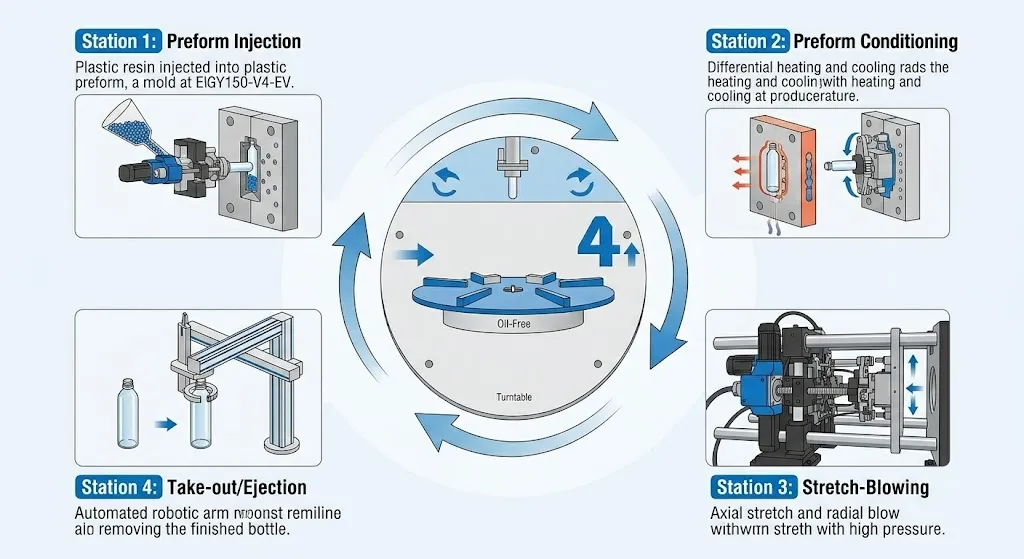
Proceso ISBM de 4 estaciones en la EP-HGY150-V4-EV: la preforma se moldea por inyección en la estación 1, se acondiciona en la estación 2, se estira y sopla en la estación 3 y se expulsa como botella terminada en la estación 4.
Cómo se fabrica una preforma en un proceso de producción de dos etapas.
En la producción de botellas de PET en dos etapas, las preformas se fabrican en una máquina de moldeo por inyección de preformas específica: una máquina de inyección de canal caliente de alta cavidad de proveedores como Husky, Sipa o Netstal. Estas máquinas producen preformas en grandes cantidades (normalmente de 8 a 96 cavidades por máquina) que se enfrían completamente, se inspeccionan y se empaquetan para su almacenamiento y posterior transporte a la etapa de moldeo por soplado. Las preformas fabricadas en el proceso de dos etapas tienen la misma geometría que las fabricadas en máquinas de una sola etapa, pero se han enfriado a temperatura ambiente y deben recalentarse completamente en el horno infrarrojo de la máquina de moldeo por soplado con recalentamiento antes de poder estirarlas y soplarlas.
Parámetros clave de diseño de preformas
El diseño de la preforma determina muchas propiedades críticas de la botella terminada antes de que se establezcan los parámetros de soplado. Los parámetros clave de diseño son:
| Parámetro | Efecto en la botella terminada |
|---|---|
| Peso de la preforma (gramos) | Determina directamente el peso final de la botella; no se añade ni se quita material durante el proceso de soplado. |
| espesor de la pared del cuerpo | Determina el grosor final de la pared lateral después del estiramiento; pared más gruesa = pared lateral de la botella más gruesa |
| longitud del cuerpo | Establece la relación de estiramiento axial cuando se sopla hasta la altura final de la botella. |
| Dimensiones del acabado del mástil | Transferencia directa a la botella; debe coincidir con las especificaciones del tapón. |
| Geometría de la puerta | Afecta la claridad de la base y la distribución del espesor de la base en la botella terminada. |
| IV de PET procesado | Determina el peso molecular después del procesamiento; afecta el rendimiento mecánico de la botella. |
Calidad de las preformas: qué inspeccionar
La inspección de calidad de la primera muestra debe abarcar: peso (con respecto a la especificación ± tolerancia); espesor de pared en el cuerpo, hombro y zona de entrada (mediante medición ultrasónica o destructiva de la sección transversal); dimensiones del acabado del cuello (diámetro exterior de la rosca, paso de la rosca, diámetro del reborde de soporte y altura) con respecto al calibre del cierre; altura y diámetro del vestigio de la entrada; e inspección visual de defectos superficiales (desviación, opacidad, hundimiento de la entrada o líneas de flujo). Cualquier problema de calidad de la preforma identificado en la primera muestra puede corregirse en la etapa de moldeo; el mismo problema descubierto después de una producción de 500 000 botellas es significativamente más costoso de solucionar.
Juego de moldes ISBM personalizados: el molde de preforma (izquierda) produce la preforma intermedia moldeada por inyección; el molde de soplado (derecha) define la forma del envase final.
¿Necesita un diseño de preforma y molde para su botella de PET?
Ever-Power diseña preformas y juegos de moldes ISBM compatibles para cada envase de la gama de máquinas EP-HGY. Envíe el dibujo de su botella y las especificaciones de la resina para obtener un estudio de viabilidad de la preforma y un presupuesto de molde en un plazo de 48 horas.
Explorar Juegos de moldes ISBM personalizados incluyendo el diseño de moldes de preformas, o explore el Gama completa de máquinas para comprender qué modelo es el adecuado para el peso de su preforma y el volumen de la botella.
Preguntas frecuentes
¿Puedo utilizar preformas fabricadas en una máquina de inyección de terceros en una máquina ISBM de un solo paso?
No. Las máquinas ISBM de un solo paso están diseñadas para moldear por inyección sus propias preformas en la estación de inyección. No son compatibles con preformas fabricadas externamente, ya que la geometría del mandril, las dimensiones del inserto del cuello y la estación de acondicionamiento están configuradas para las preformas específicas que fabrica esa máquina. Si desea utilizar preformas fabricadas externamente, la máquina adecuada es una máquina de moldeo por soplado con recalentamiento de dos pasos, no una máquina ISBM de un solo paso.
¿Cómo afecta el diseño de la preforma a la claridad de la botella?
La distribución del espesor de la pared de la preforma afecta directamente la uniformidad de la orientación biaxial en la botella terminada, lo que a su vez afecta la claridad óptica. Las áreas con orientación irregular —generalmente causadas por un espesor de pared de la preforma desigual o una temperatura de acondicionamiento irregular— aparecen turbias o lechosas en la botella terminada. Un diseño correcto de la preforma distribuye el material de manera uniforme alrededor de la circunferencia y a lo largo de su longitud, y el perfil de temperatura de acondicionamiento se ajusta para compensar cualquier variación restante en el espesor de la pared. Las cavidades del molde de la preforma con acabado de espejo (Ra ≤ 0,05 μm) también contribuyen a la claridad de la superficie de la botella al minimizar la microrrugosidad superficial en la preforma que se traslada a la botella terminada.
¿Cuál es el peso típico de la preforma para una botella de agua PET de 500 ml?
Una botella de agua PET de 500 ml para llenado a temperatura ambiente suele pesar entre 8 y 12 gramos. El peso de la preforma es igual al de la botella terminada; no se añade ni se quita material durante el soplado. Los diseños de botellas de agua ligeras que utilizan preformas con alta elasticidad y acabados de cuello modernos pueden alcanzar entre 8 y 9 gramos para formatos estándar de 500 ml. Las botellas para llenado en caliente o para bebidas carbonatadas requieren preformas más pesadas (entre 12 y 18 gramos) para lograr el grosor de pared adicional necesario para la estabilidad térmica o la resistencia a la presión.
Cómo el diseño de la preforma afecta al aligeramiento de la botella
La reducción de peso —disminuir el peso total de la resina de la botella manteniendo o incluso mejorando sus especificaciones de rendimiento— es uno de los resultados más valiosos comercialmente del diseño optimizado de la preforma. En el proceso ISBM, el peso de la preforma es igual al peso de la botella terminada; reducir el peso de la preforma en un gramo reduce el peso de la botella terminada en un gramo. Con un precio de la resina de 1,20 USD por kilogramo y una producción anual de 5 millones de botellas, cada gramo de reducción de peso supone un ahorro de 6000 USD al año en costes de resina.
La reducción de peso se logra disminuyendo el espesor de la pared de la preforma en la zona del cuerpo, manteniendo el espesor del acabado del cuello (que debe ser adecuado para el rendimiento del par de cierre) y el espesor de la base (que debe resistir el impacto de una caída en el punto más delgado). El límite de delgadez del cuerpo de la preforma viene determinado por el espesor mínimo de pared que se puede producir de forma fiable mediante moldeo por inyección sin defectos de flujo ni fallos, y el espesor mínimo de pared de la botella que cumple con los requisitos estructurales del envase final. Los diseños modernos de preformas ISBM para botellas de agua PET de 500 ml alcanzan pesos totales de 8 a 9 gramos utilizando paredes de cuerpo de preforma de 2,5 a 3,0 mm con una relación de estiramiento axial de 2,5× y una relación de soplado circunferencial de 4,5×.
El equipo de diseño de moldes de Ever-Power puede revisar el diseño actual de su preforma para identificar oportunidades de aligeramiento como parte del estudio de viabilidad del molde. Los proyectos típicos de aligeramiento logran reducciones de 1 a 3 gramos en formatos estándar de botellas de agua PET de 500 ml sin comprometer la resistencia a caídas ni el rendimiento de carga superior.
Almacenamiento y manipulación de preformularios en operaciones de dos pasos
Si bien el sistema ISBM de un solo paso elimina todo el almacenamiento y manipulación de preformas al mantenerlas dentro de la máquina desde la inyección hasta la eyección, comprender el almacenamiento de preformas sigue siendo relevante para los compradores que operan sistemas de dos pasos o que adquieren preformas de proveedores externos para el soplado posterior. Las preformas enfriadas después de la inyección deben almacenarse en condiciones que impidan la reabsorción de humedad (las preformas de PET en ambientes húmedos pueden absorber suficiente humedad como para afectar la calidad del soplado posterior), daños físicos en las roscas del cuello (que deben permanecer dentro del calibre para la compatibilidad del cierre) y la contaminación del interior de la preforma (que se transferirá al interior de la botella).
Recomendaciones estándar para el almacenamiento de preformas: área de almacenamiento fresca y seca (por debajo de 25 °C, con una humedad relativa inferior a 60%); octabins sellados o cajas de cartón con revestimientos de polietileno para evitar la entrada de humedad y daños físicos; tiempo máximo de almacenamiento antes del soplado de 6 meses para aplicaciones en contacto con alimentos y 3 meses para aplicaciones farmacéuticas (un almacenamiento más prolongado aumenta el riesgo de acumulación de contenido de AA debido a reacciones posteriores a la condensación y degradación ambiental del PET). Para los compradores de ISBM de un solo paso, ninguno de estos requisitos de almacenamiento se aplica: la preforma pasa directamente de la inyección al acondicionamiento y al soplado sin ningún paso de almacenamiento, lo que es una de las ventajas operativas de un solo paso sobre dos pasos que es fácil pasar por alto al comparar los dos procesos solo en función del costo de capital.


