
Che cos'è una preforma in PET e come viene prodotta?
Una preforma in PET è un intermedio a pareti spesse, stampato a iniezione, da cui si ottiene la bottiglia in PET finita tramite stampaggio a soffiaggio e stiramento. Assomiglia a una provetta a pareti spesse: chiusa a un'estremità, con la filettatura del collo della bottiglia finita già formata all'estremità aperta. La preforma contiene tutto il materiale che andrà a formare la bottiglia finale e le sue dimensioni, il peso e la distribuzione dello spessore delle pareti sono i principali fattori che determinano le prestazioni della bottiglia finita. Comprendere cos'è una preforma e come viene realizzata è fondamentale per comprendere la produzione di bottiglie ISBM.
Anatomia di una preforma PET
Una preforma in PET presenta tre zone distinte: la finitura del collo (l'area filettata sopra il bordo di supporto), il corpo (il tubo a parete spessa sotto il collo) e la base (la cupola chiusa sul fondo). Ciascuna zona svolge un ruolo diverso nella bottiglia finita:
- Finitura del manico: Formata nello stampo a iniezione e non stirata durante il soffiaggio, diventa la zona di chiusura della bottiglia. Le dimensioni della finitura del collo sono fondamentali per la compatibilità della chiusura; qualsiasi errore dimensionale in questa fase non può essere corretto durante il soffiaggio.
- Corpo: La zona principale che viene stirata e soffiata per formare la parete laterale della bottiglia. Lo spessore della parete del corpo nella preforma determina lo spessore finale della parete laterale della bottiglia dopo lo stiramento.
- Base: La base della bottiglia si forma attraverso una combinazione di estensione assiale dell'asta di stiro e soffiaggio radiale. La base è in genere l'area in cui lo spessore della parete è più difficile da controllare e dove i difetti di sbiancamento da stress compaiono più comunemente se i rapporti di stiramento vengono superati.
Come viene realizzata una preforma in un'unica fase ISBM
In una macchina ISBM a un solo stadio, la preforma viene realizzata nella stazione di iniezione, che è la prima stazione sulla tavola rotante della macchina. La resina PET essiccata viene alimentata dalla tramoggia nel cilindro, dove la vite alternativa la fonde a 270–295 °C accumulando una dose misurata. La vite avanza quindi assialmente, iniettando il fuso attraverso l'ugello del canale caldo nella cavità chiusa dello stampo della preforma a una pressione di 800–1.500 bar. Il fuso riempie la cavità dal punto di iniezione (alla base della preforma) al collo, formando la geometria completa della preforma, inclusa la filettatura.
La preforma si raffredda quindi nello stampo per 2-8 secondi, riducendo la sua temperatura superficiale a circa 60-75 °C, una temperatura sufficiente per l'estrazione senza deformazioni, ma che conserva ancora un calore interno considerevole. Lo stampo si apre e la preforma viene trasferita, ancora sul suo mandrino (inserto del collo), alla stazione di condizionamento dove i riscaldatori a infrarossi ne regolano il profilo termico. Questo trasferimento avviene mentre la successiva iniezione è già in corso nella stazione di iniezione: tutte le stazioni operano simultaneamente in ogni ciclo della macchina.
La caratteristica principale del processo di produzione di preforme ISBM in un'unica fase è che la preforma non viene mai raffreddata a temperatura ambiente. Mantiene il calore di iniezione durante il condizionamento e nella fase di soffiaggio, ed è proprio questo che conferisce al processo in un'unica fase un vantaggio in termini di efficienza termica rispetto ai processi in due fasi.
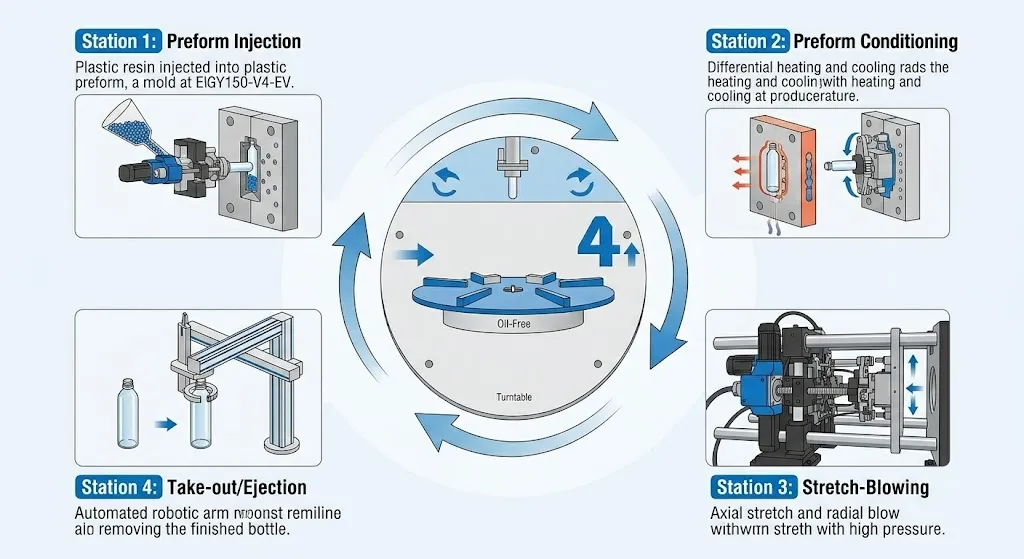
Processo ISBM a 4 stazioni sulla EP-HGY150-V4-EV: la preforma viene stampata a iniezione nella stazione 1, condizionata nella stazione 2, soffiata a stiro nella stazione 3 ed espulsa come bottiglia finita nella stazione 4.
Come viene realizzata una preforma nella produzione in due fasi
Nella produzione di bottiglie in PET in due fasi, le preforme vengono realizzate in una pressa a iniezione dedicata, una pressa a iniezione a canale caldo ad alta cavità di fornitori come Husky, Sipa o Netstal. Queste macchine producono preforme in grandi quantità (in genere da 8 a 96 cavità per macchina) che vengono completamente raffreddate, ispezionate e imballate per lo stoccaggio e il successivo trasporto alla fase di soffiaggio. Le preforme realizzate con il processo in due fasi sono identiche nella geometria a quelle realizzate con le macchine a una fase, ma sono state raffreddate a temperatura ambiente e devono essere completamente riscaldate nel forno a infrarossi della pressa a soffiaggio con riscaldamento prima di poter essere stirate e soffiate.
Parametri chiave di progettazione delle preforme
La progettazione della preforma determina molte proprietà critiche della bottiglia finita prima ancora che vengano impostati i parametri di soffiaggio. I parametri di progettazione chiave sono:
| Parametro | Effetto sulla bottiglia finita |
|---|---|
| Peso della preforma (grammi) | Imposta direttamente il peso finale della bottiglia: durante la soffiatura non viene aggiunto né rimosso alcun materiale. |
| Spessore della parete corporea | Determina lo spessore finale della parete laterale dopo lo stiramento; parete più spessa = parete laterale della bottiglia più spessa |
| lunghezza del corpo | Imposta il rapporto di allungamento assiale durante il soffiaggio fino all'altezza finale della bottiglia. |
| dimensioni della finitura del manico | Trasferito direttamente in bottiglia; deve corrispondere alle specifiche del tappo. |
| geometria del cancello | Influisce sulla trasparenza della base e sulla distribuzione dello spessore della base nella bottiglia finita |
| IV di PET processato | Determina il peso molecolare dopo la lavorazione; influisce sulle prestazioni meccaniche della bottiglia |
Qualità delle preforme: cosa controllare
Il controllo qualità del primo campione di preforma dovrebbe includere: peso (rispetto alle specifiche ± tolleranza); spessore della parete in corrispondenza del corpo, della spalla e della zona di iniezione (utilizzando la misurazione a ultrasuoni o la misurazione distruttiva della sezione trasversale); dimensioni della finitura del collo (diametro esterno della filettatura, passo della filettatura, diametro e altezza del bordo di supporto) rispetto al calibro di chiusura; altezza e diametro del residuo di iniezione; e ispezione visiva per difetti superficiali (svasatura, opacizzazione, avvallamenti o linee di flusso). Qualsiasi problema di qualità della preforma identificato al primo campione può essere corretto in fase di stampaggio; lo stesso problema scoperto dopo una produzione di 500.000 bottiglie è significativamente più costoso da risolvere.
Set di stampi ISBM personalizzati: lo stampo per preforme (a sinistra) produce il preformato intermedio stampato a iniezione; lo stampo per soffiaggio (a destra) definisce la forma del contenitore finito.
Avete bisogno di un progetto di preforma e stampo per la vostra bottiglia in PET?
Ever-Power progetta preforme e set di stampi ISBM abbinati per ogni contenitore della gamma di macchine EP-HGY. Inviate il disegno della vostra bottiglia e le specifiche della resina per una valutazione di fattibilità della preforma e un preventivo per lo stampo entro 48 ore.
Esplorare set di stampi ISBM personalizzati inclusa la progettazione dello stampo per preforme, oppure sfoglia il gamma completa di macchine per capire quale modello è più adatto al peso della preforma e al volume della bottiglia.
Domande frequenti
Posso utilizzare preforme prodotte con una macchina a iniezione di terze parti in una macchina ISBM a un solo passaggio?
No. Le macchine ISBM a un solo stadio sono progettate per stampare a iniezione le proprie preforme nella stazione di iniezione. Non sono compatibili con preforme prodotte esternamente perché la geometria del mandrino delle preforme, le dimensioni dell'inserto del collo e la stazione di condizionamento sono configurate per le specifiche preforme prodotte da quella macchina. Se si desidera utilizzare preforme prodotte esternamente, la macchina corretta è una macchina per soffiaggio a due stadi con riscaldamento, non una macchina ISBM a un solo stadio.
In che modo il design della preforma influisce sulla trasparenza della bottiglia?
La distribuzione dello spessore delle pareti della preforma influisce direttamente sull'uniformità dell'orientamento biassiale nella bottiglia finita, che a sua volta influisce sulla trasparenza ottica. Le aree con orientamento non uniforme, tipicamente causate da uno spessore non uniforme delle pareti della preforma o da una temperatura di condizionamento non uniforme, appaiono opache o lattiginose nella bottiglia finita. Una corretta progettazione della preforma distribuisce il materiale uniformemente lungo la circonferenza del corpo e per tutta la sua lunghezza, e il profilo di temperatura di condizionamento viene regolato per compensare eventuali variazioni residue dello spessore delle pareti. Anche le cavità dello stampo della preforma con finitura a specchio (Ra ≤ 0,05 μm) contribuiscono alla trasparenza della superficie della bottiglia, minimizzando la microrugosità superficiale della preforma che si ripercuote sulla bottiglia finita.
Qual è il peso tipico della preforma per una bottiglia d'acqua in PET da 500 ml?
Una bottiglia d'acqua in PET da 500 ml per riempimento a temperatura ambiente pesa in genere tra gli 8 e i 12 grammi. Il peso della preforma corrisponde al peso della bottiglia finita: durante il processo di soffiaggio non viene aggiunto né rimosso materiale. Le bottiglie d'acqua leggere, realizzate con preforme ad alto rapporto di allungamento e moderne finiture del collo, possono raggiungere un peso di 8-9 grammi per i formati standard da 500 ml. Le bottiglie per riempimento a caldo o per bevande gassate richiedono preforme più pesanti (12-18 grammi) per ottenere lo spessore aggiuntivo della parete necessario per la stabilità termica o la resistenza alla pressione.
Come la progettazione della preforma influisce sulla leggerezza della bottiglia
La riduzione del peso, ovvero la diminuzione del peso totale della resina utilizzata per la bottiglia mantenendo o migliorando le sue specifiche prestazionali, è uno dei risultati commercialmente più preziosi di una progettazione ottimizzata delle preforme. Nel processo ISBM, il peso della preforma corrisponde al peso della bottiglia finita; ridurre il peso della preforma di un grammo comporta una riduzione di un grammo anche del peso della bottiglia finita. Considerando un prezzo della resina di 1,20 dollari al chilogrammo e una produzione annua di 5 milioni di bottiglie, ogni grammo di riduzione di peso si traduce in un risparmio di 6.000 dollari all'anno sui costi della resina.
La riduzione del peso si ottiene diminuendo lo spessore della parete della preforma nella zona del corpo, mantenendo lo spessore della finitura del collo (che deve rimanere adeguato per garantire la coppia di serraggio in chiusura) e lo spessore della base (che deve resistere all'impatto di una caduta nel punto più sottile). Il limite di spessore raggiungibile per il corpo della preforma è determinato dallo spessore minimo della parete che può essere prodotto in modo affidabile mediante stampaggio a iniezione senza difetti di riempimento o di flusso, e dallo spessore minimo della parete della bottiglia che soddisfa i requisiti strutturali del contenitore finito. I moderni design di preforme ISBM per bottiglie d'acqua in PET da 500 ml raggiungono un peso totale di 8-9 grammi utilizzando pareti del corpo della preforma di 2,5-3,0 mm con un rapporto di allungamento assiale di 2,5× e un rapporto di soffiaggio circonferenziale di 4,5×.
Il team di progettazione stampi di Ever-Power può esaminare il design attuale della preforma per individuare opportunità di alleggerimento nell'ambito della valutazione di fattibilità dello stampo. I progetti di alleggerimento tipici consentono di ottenere riduzioni di peso da 1 a 3 grammi sui formati standard di bottiglie d'acqua in PET da 500 ml, senza compromettere le prestazioni nei test di caduta o nel caricamento dall'alto.
Stoccaggio e movimentazione delle preforme in operazioni a due fasi.
Sebbene il sistema ISBM a un solo stadio elimini completamente lo stoccaggio e la manipolazione delle preforme, mantenendole all'interno della macchina dall'iniezione all'espulsione, la comprensione delle modalità di stoccaggio delle preforme rimane rilevante per gli acquirenti che utilizzano sistemi a due stadi o che acquistano preforme da fornitori esterni per le successive fasi di soffiaggio. Le preforme raffreddate dopo l'iniezione devono essere conservate in condizioni che impediscano il riassorbimento di umidità (le preforme in PET in ambienti umidi possono assorbire umidità sufficiente a compromettere la qualità del soffiaggio successivo), danni fisici alla filettatura del collo (che deve rimanere entro i limiti di tolleranza per garantire la compatibilità con la chiusura) e la contaminazione dell'interno della preforma (che si trasferirà all'interno della bottiglia).
Raccomandazioni standard per la conservazione delle preforme: area di stoccaggio fresca e asciutta (sotto i 25 °C, sotto l'umidità relativa 60%); ottani sigillati o scatole di cartone con rivestimento in polietilene per prevenire l'ingresso di umidità e danni fisici; tempo massimo di stoccaggio prima del soffiaggio di 6 mesi per applicazioni a contatto con gli alimenti e 3 mesi per applicazioni farmaceutiche (uno stoccaggio più lungo aumenta il rischio di accumulo di contenuto di AA a causa di ulteriori reazioni post-condensazione e degradazione ambientale del PET). Per gli acquirenti ISBM a un solo stadio, nessuno di questi requisiti di stoccaggio si applica: la preforma passa direttamente dallo stampaggio a iniezione al condizionamento e al soffiaggio senza alcuna fase di stoccaggio, che è uno dei vantaggi operativi del processo a un solo stadio rispetto a quello a due stadi, facile da trascurare quando si confrontano i due processi solo in base al costo di investimento.


