
Quelle est la différence entre les bouteilles en PET et en PP ?
Le PET et le PP sont les deux résines les plus utilisées dans la production de bouteilles ISBM en une seule étape. Elles permettent de fabriquer des bouteilles aux performances différentes, et le choix entre ces résines est l'une des premières et des plus importantes décisions à prendre dans tout projet de développement de nouveau contenant. Ce guide compare le PET et le PP selon les critères de performance essentiels pour les applications d'emballage pharmaceutique, alimentaire, cosmétique et industriel, et explique comment faire le choix le plus adapté à vos besoins spécifiques.
PET : Le leader de la clarté et de la barrière
Le PET (polyéthylène téréphtalate) est la résine ISBM dominante au niveau mondial. Grâce à son orientation biaxiale obtenue par le procédé d'étirage-soufflage ISBM, le PET permet de fabriquer des contenants d'une clarté optique supérieure à la transmittance lumineuse 90%, équivalente à celle du verre, qu'aucune autre résine thermoplastique ne peut égaler à épaisseur de paroi comparable. Cette clarté n'est pas une propriété intrinsèque du PET ; le PET non orienté, moulé par injection, est opaque. L'aspect vitreux des bouteilles d'eau, des flacons pharmaceutiques et des emballages cosmétiques en PET résulte de l'orientation moléculaire biaxiale produite par la tige d'étirage et l'air de soufflage du procédé ISBM.
Le PET offre également la meilleure barrière au CO₂ de toutes les résines transformables par ISBM, ce qui en fait le seul choix pratique pour les bouteilles de boissons gazeuses. Son taux de transmission d'oxygène (TTO) – environ 0,05 à 0,15 cm³/m²/jour pour une bouteille standard de 500 ml – est nettement supérieur à celui du PP, prolongeant ainsi la durée de conservation des produits sensibles à l'oxygène tels que les huiles alimentaires, les jus de fruits et les boissons nutritionnelles.
PP : Leader en matière de résistance chimique et de remplissage à chaud
Le polypropylène (PP) présente différents avantages par rapport au PET, ce qui en fait le choix privilégié pour certaines applications. Les principaux avantages du PP par rapport au PET dans la production de bouteilles ISBM sont les suivants :
- Résistance chimique : Le PP résiste à une gamme plus étendue de solvants, d'acides et de bases que le PET, ce qui en fait le matériau de choix pour les flacons de produits agrochimiques, les conteneurs de produits chimiques industriels et les formulations pharmaceutiques qui attaqueraient ou imprégneraient le PET.
- Capacité de remplissage à chaud : Le polypropylène (PP) peut être rempli à des températures allant jusqu'à 100 °C sans déformation thermique et sans nécessiter de modification du procédé de thermofixation, contrairement au PET rempli à chaud. De ce fait, le PP est la résine de choix pour le remplissage aseptique de sirops pharmaceutiques, de jus de fruits et de thés à chaud, ainsi que de produits alimentaires conditionnés à plus de 80 °C.
- Barrière contre l'humidité : Le PP a un taux de transmission de vapeur d'eau supérieur à celui du PET, ce qui le rend légèrement préférable pour les formulations pharmaceutiques en poudre sensibles à l'humidité ou les ingrédients actifs hygroscopiques lorsque la pénétration de vapeur d'eau à travers la paroi du conteneur est un problème.
- Aucun séchage requis : Le polypropylène (PP) n'étant pas hygroscopique, il ne nécessite pas le séchage par dessiccation requis pour le PET. Ceci simplifie le processus de production et élimine l'un des principaux facteurs de risque liés aux coûts d'exploitation et à la qualité lors de la transformation du PET.
Comparaison côte à côte des propriétés
| Propriété | ANIMAL DE COMPAGNIE | PP |
|---|---|---|
| clarté optique | Excellent (>90% transmittance) | Bon (inférieur au PET) |
| Barrière au CO₂ | Excellent (applications CSD) | Mauvaise qualité (ne convient pas aux boissons gazeuses) |
| barrière O₂ | Bien | Modéré |
| température de remplissage maximale | 60 °C (standard) ; 90–95 °C (fixation thermique) | 100 °C (norme ISBM) |
| résistance chimique | Bon ; limité pour les solvants forts | Excellente compatibilité chimique ; large compatibilité chimique |
| Barrière contre l'humidité | Modéré | Bien |
| Séchage requis | Oui (séchoir à dessiccant, 160–170 °C) | Non (séchoir à trémie suffisant) |
| Recyclabilité | Excellent (code résine 1) | Bon (code résine 5) |
| Applications typiques | Eau, boissons gazeuses, produits pharmaceutiques, cosmétiques, huile comestible | Agrochem, sirops pharmaceutiques, aliments chauds |
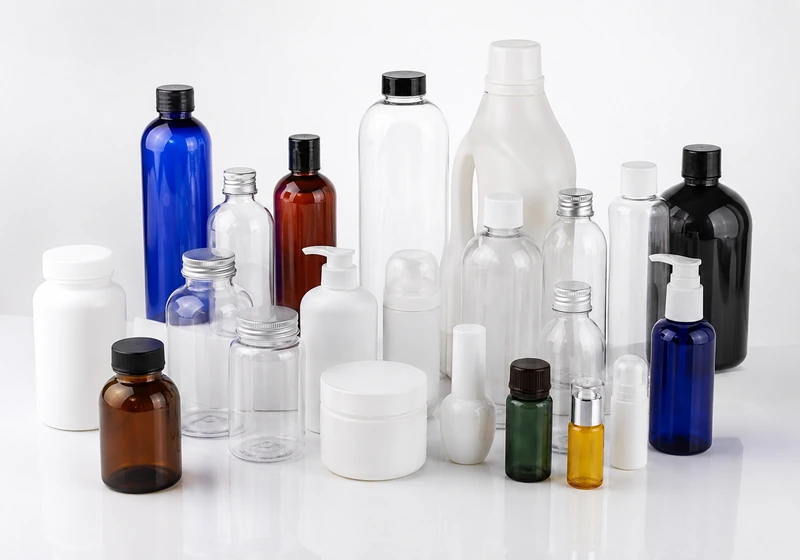
Les bouteilles en PET et en PP issues de machines ISBM en une seule étape permettent toutes deux d'obtenir une orientation biaxiale et des performances élevées en matière de contenant, mais pour des profils d'application différents.
Différences de traitement : PET vs PP dans ISBM
Les paramètres de transformation du PET et du PP diffèrent sur les machines ISBM. Il est donc essentiel de préciser la résine souhaitée lors de la commande d'une machine et d'un moule. Le PET est transformé à une température de fusion de 270 à 295 °C et nécessite un dessiccateur à 160-170 °C pour réduire l'humidité à moins de 50 ppm. L'étape de conditionnement cible une température de 90 à 115 °C pour le PET, et la plage d'orientation biaxiale est bien définie et reproductible. Le PP est transformé à 200-230 °C (nettement inférieure à celle du PET) et ne requiert pas de dessiccateur ; un séchoir à trémie standard à 80-100 °C suffit à éliminer l'humidité superficielle. La plage d'orientation du PP est plus étroite et moins tolérante que celle du PET, ce qui rend l'ISBM du PP plus sensible au procédé et exige un contrôle plus précis de la température de conditionnement pour des résultats constants.
Si vous prévoyez de traiter à la fois du PET et du PP sur la même machine, à des moments différents et pour différents formats, veuillez en informer Ever-Power lors de votre commande. La géométrie de la vis d'extrusion peut être configurée pour traiter les deux résines de manière satisfaisante, mais une vis optimisée pour une résine ne le sera pas forcément pour l'autre. La plage de températures de l'élément chauffant de conditionnement doit également être compatible avec les deux types de températures.
Considérations réglementaires : PET ou PP pour les emballages alimentaires et pharmaceutiques
Le PET et le PP sont tous deux approuvés pour le contact alimentaire et l'emballage primaire pharmaceutique sur la plupart des grands marchés, mais les qualités utilisées doivent impérativement être certifiées pour le contact alimentaire ou pharmaceutique. Pour les applications pharmaceutiques, la spécification de la résine dans le dossier d'autorisation de mise sur le marché du médicament indique généralement la qualité, la plage IV (pour le PET) et l'indice de fluidité à chaud (pour le PP). Toute modification de la qualité de la résine après approbation réglementaire nécessite une demande de modification ou de complément. Avant de finaliser la conception du contenant, veuillez vérifier auprès de votre équipe des affaires réglementaires quelle qualité de résine est acceptable pour votre formulation et votre zone géographique.
Vous avez besoin d'aide pour choisir entre le PET et le PP pour votre contenant ?
L'équipe d'applications d'Ever-Power peut vous conseiller sur le choix de la résine adaptée à votre contenant, aux conditions de remplissage et aux exigences du marché, et vous recommander la configuration de machine EP-HGY appropriée pour la résine que vous choisissez.
Revoir récipients pour eau, boissons et produits chimiques applications (principalement PET), ou soins cosmétiques et personnels applications (PET et PP), pour des exemples spécifiques à l'application.
Foire aux questions
Puis-je passer du PET au PP sur la même machine ISBM ?
Oui, sous réserve de la compatibilité de la géométrie de la vis d'extrusion et de la plage de chauffage de conditionnement de la machine avec les deux résines (à confirmer auprès d'Ever-Power lors de la commande). Le passage du PET au PP nécessite une purge complète du cylindre avec un composé de purge compatible afin d'éliminer les résidus de PET avant le début du traitement du PP. Des jeux de moules différents sont nécessaires pour chaque type de résine si les dimensions des préformes diffèrent (les préformes PP pour un même volume de bouteille ont généralement une épaisseur de paroi et une géométrie différentes des préformes PET en raison du comportement différent du PP à l'étirement).
Laquelle est la plus chère : la résine PET ou PP ?
Les prix des résines PET et PP fluctuent en fonction des cours du pétrole brut et des conditions d'approvisionnement régionales. Historiquement, le PP a été légèrement moins cher que le PET sur la plupart des marchés, mais l'écart de prix est généralement faible (5 à 150 g/L). La différence de coût la plus significative réside dans le poids des bouteilles : à volume égal, les bouteilles en PP sont généralement de 10 à 200 g/L plus lourdes que leurs équivalents en PET, car la moindre efficacité d'orientation biaxiale du PP nécessite des parois plus épaisses pour obtenir des performances structurelles équivalentes. Cette différence de poids annule partiellement ou totalement tout avantage de coût des matières premières du PP par rapport au PET, à l'unité.
Le PP ou le PET est-il préférable pour l'emballage cosmétique ?
Pour les flacons cosmétiques haut de gamme exigeant une transparence comparable à celle du verre, le PET ou le PETG sont privilégiés. Le PETG offre une transparence et une brillance supérieures au PET standard et est de plus en plus utilisé pour les emballages cosmétiques de luxe. Le PP est utilisé pour les contenants cosmétiques nécessitant une résistance chimique à la formulation (certains principes actifs ou solvants cosmétiques sont incompatibles avec le PET) ou lorsque les conditions de remplissage à chaud requièrent une résine présentant une stabilité thermique supérieure à celle du PET standard. Pour la plupart des flacons cosmétiques, flacons-pompes et contenants de lotion, le PETG ou le PET est la norme ; le PP reste l'exception dans le domaine des emballages cosmétiques haut de gamme.
Prendre la décision finale concernant la résine : un cadre pratique
Pour les acheteurs hésitant entre PET et PP pour un nouvel emballage, une méthode de décision pratique, basée sur les exigences d'application les plus critiques, permet de trancher dans la plupart des cas. Il convient de se demander si l'emballage doit être transparent. Si oui, et si la transparence requise est comparable à celle du verre, le PET ou le PETG sont la solution : le PP ne peut égaler la transparence du PET lorsqu'il est orienté biaxialement. Si la transparence est secondaire (emballages pour produits agrochimiques, applications industrielles ou emballages à étiquette opaque), le PP devient une option viable.
Deuxièmement : quelle est la température de remplissage ? Si le récipient est rempli à une température supérieure à 65 °C, le PET standard nécessite une modification thermique (le moule de soufflage fonctionne à 100–120 °C au lieu des 8–12 °C habituels afin d’induire une cristallisation partielle de la paroi du flacon). Si la température de remplissage dépasse 90–95 °C (stérilisation ou remplissage à haute température), le PP est le choix le plus simple et le plus fiable. Troisièmement : quelle compatibilité chimique est requise ? Si le contenu inclut des solvants, des acides forts ou des bases incompatibles avec le PET, le PP est probablement la solution appropriée. Pour la plupart des liquides pharmaceutiques, des formulations cosmétiques, des produits alimentaires et des boissons non chimiquement agressifs, le PET est compatible et constitue le choix privilégié pour des raisons de transparence et d’efficacité de barrière. Grâce à ce cadre en trois questions, le choix de la résine appropriée est évident pour la plupart des applications, sans qu’il soit nécessaire de réaliser des tests de matériaux approfondis au préalable.
Conséquences du choix de la résine sur la chaîne d'approvisionnement
Au-delà de la comparaison des performances techniques, le choix entre PET et PP a des implications sur la chaîne d'approvisionnement, ce qui peut affecter la fiabilité et le coût de la production. Le PET pour ISBM est une matière première commercialisée à l'échelle mondiale, avec des chaînes d'approvisionnement bien établies sur la plupart des grands marchés. Les mêmes qualités de résine utilisées dans les machines EP-HGY sont disponibles auprès de plusieurs fournisseurs au Brésil, en Corée du Sud, en Australie, aux Pays-Bas et sur d'autres marchés où Ever-Power est présent. Grâce à cette chaîne d'approvisionnement étendue, les producteurs de PET pour ISBM sont rarement confrontés à des ruptures d'approvisionnement en résine, et la concurrence entre les prix des différents fournisseurs de résine contribue à maintenir des prix du PET relativement stables et transparents.
Le PP destiné à l'ISBM est moins standardisé que le PET : les qualités spécifiques adaptées à la transformation ISBM (copolymères aléatoires à indice de fluidité élevé et à cristallisation contrôlée) représentent une part plus faible du marché total du PP que le PET de qualité ISBM et peuvent offrir moins de choix de fournisseurs sur certains marchés. Pour les producteurs opérant sur des marchés où l'approvisionnement en PP pour ISBM est limité, ce facteur peut constituer un avantage pratique en faveur du PET, même pour des applications où le PP serait techniquement acceptable. Avant d'opter pour le PP pour un nouvel emballage, assurez-vous de la disponibilité des qualités de PP appropriées auprès d'au moins deux fournisseurs qualifiés sur votre marché et constituez un stock de sécurité de résine de production équivalent à 4 à 6 semaines de consommation afin de pallier les éventuelles ruptures d'approvisionnement.


