
¿Cuál es la diferencia entre las botellas de PET y las de PP?
El PET y el PP son las dos resinas más utilizadas en la producción de botellas ISBM de un solo paso. Producen botellas con perfiles de rendimiento diferentes, y elegir entre ellas es una de las decisiones más tempranas y trascendentales en cualquier proyecto de desarrollo de nuevos envases. Esta guía compara el PET y el PP en función de los atributos de rendimiento relevantes para aplicaciones de envasado farmacéutico, alimentario, cosmético e industrial, y explica cómo realizar la selección adecuada para sus necesidades específicas.
PET: El líder en claridad y eliminación de barreras
El PET (tereftalato de polietileno) es la resina ISBM dominante a nivel mundial. Al orientarse biaxialmente mediante el proceso de estirado-soplado ISBM, el PET produce envases con una claridad óptica superior a la transmitancia de luz 90% —equivalente a la del vidrio— que ninguna otra resina termoplástica puede igualar con un espesor de pared comparable. Esta claridad no es una propiedad inherente del PET como material; el PET moldeado por inyección sin orientar es opaco. El aspecto vítreo de las botellas de agua, frascos farmacéuticos y envases cosméticos de PET es el resultado de la orientación molecular biaxial producida por la varilla de estirado y el aire de soplado del ISBM.
El PET también ofrece el mejor rendimiento como barrera contra el CO₂ de todas las resinas procesables mediante ISBM, lo que lo convierte en la única opción práctica para botellas de bebidas carbonatadas. Su tasa de transmisión de oxígeno (OTR), de aproximadamente 0,05 a 0,15 cc/m²/día para una botella estándar de 500 ml, es significativamente mejor que la del PP, lo que prolonga la vida útil de contenidos sensibles al oxígeno, como aceites comestibles, zumos y bebidas nutricionales.
PP: El líder en resistencia química y llenado en caliente.
El polipropileno (PP) ofrece ventajas diferentes al PET que lo convierten en la opción preferida para aplicaciones específicas. Las ventajas más importantes del PP sobre el PET en la producción de botellas ISBM son:
- Resistencia química: El PP resiste una gama más amplia de disolventes, ácidos y bases que el PET, lo que lo convierte en el material preferido para botellas de agroquímicos, contenedores de productos químicos industriales y formulaciones farmacéuticas que atacarían o permearían el PET.
- Capacidad de llenado en caliente: El PP se puede envasar a temperaturas de hasta 100 °C sin deformación térmica y sin la modificación del proceso de termofijación necesaria para el PET de envasado en caliente. Esto convierte al PP en la resina preferida para jarabes farmacéuticos envasados asépticamente, zumos y tés de frutas envasados en caliente, y productos alimenticios envasados a temperaturas superiores a 80 °C.
- Barrera antihumedad: El PP tiene una mejor tasa de transmisión de vapor de agua que el PET, por lo que resulta ligeramente preferible para formulaciones farmacéuticas en polvo sensibles a la humedad o ingredientes activos higroscópicos donde la entrada de vapor de agua a través de la pared del envase es un problema.
- No requiere secado: El PP no es higroscópico, por lo que no requiere el secado con desecante que sí necesita el PET. Esto simplifica el proceso de producción y elimina uno de los principales factores de riesgo en cuanto a costes operativos y calidad en el procesamiento del PET.
Comparación de propiedades lado a lado
| Propiedad | MASCOTA | PÁGINAS |
|---|---|---|
| Claridad óptica | Excelente (transmitancia >90%) | Bueno (inferior al PET) |
| barrera de CO₂ | Excelente (aplicaciones CSD) | Malo (no apto para bebidas carbonatadas) |
| barrera de O₂ | Bien | Moderado |
| Temperatura máxima de llenado | 60 °C (estándar); 90–95 °C (fijación térmica) | 100 °C (ISBM estándar) |
| Resistencia química | Bueno; limitado para disolventes fuertes. | Excelente; amplia compatibilidad química. |
| Barrera contra la humedad | Moderado | Bien |
| Se requiere secado | Sí (secador desecante, 160–170 °C) | No (secador de tolva suficiente) |
| Reciclabilidad | Excelente (código de resina 1) | Bueno (código de resina 5) |
| Aplicaciones típicas | Agua, refrescos, productos farmacéuticos, cosméticos, aceite comestible | Agrochem, jarabes farmacéuticos, alimentos envasados en caliente |
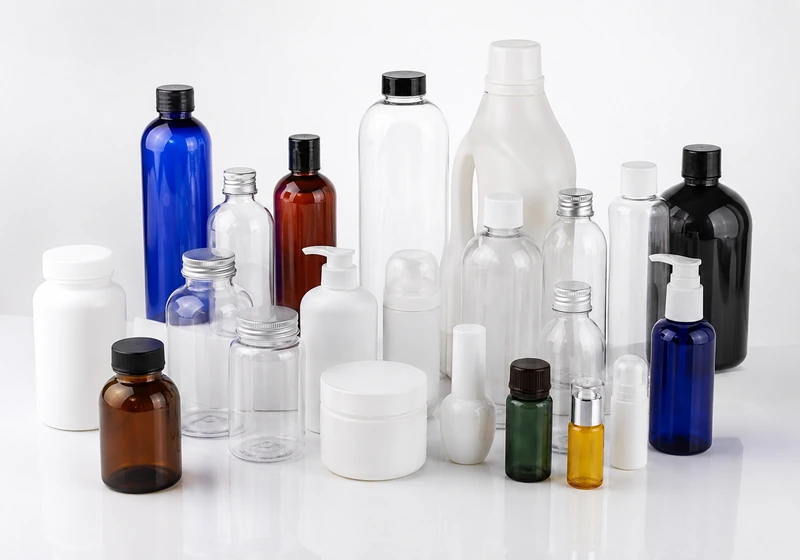
Las botellas de PET y PP fabricadas con máquinas ISBM de un solo paso logran una orientación biaxial y un alto rendimiento del envase, pero están diseñadas para diferentes perfiles de aplicación.
Diferencias de procesamiento: PET frente a PP en ISBM
El PET y el PP tienen diferentes rangos de procesamiento en las máquinas ISBM, por lo que es importante especificar la resina que se va a utilizar al pedir una máquina y un juego de moldes. El PET se procesa a una temperatura de fusión de 270–295 °C y requiere un secador desecante a 160–170 °C para reducir la humedad por debajo de 50 ppm. La etapa de acondicionamiento tiene como objetivo 90–115 °C para el PET, y el rango de orientación biaxial está bien definido y es fiable y repetible. El PP se procesa a 200–230 °C (significativamente más bajo que el PET) y no requiere secado desecante; un secador de tolva estándar a 80–100 °C es suficiente para eliminar la humedad superficial. El rango de orientación del PP es más estrecho y menos tolerante que el del PET, lo que hace que el ISBM de PP sea más sensible al proceso y requiera un control más preciso de la temperatura de acondicionamiento para obtener resultados consistentes.
Si tiene previsto procesar PET y PP en la misma máquina en momentos diferentes y para distintos formatos, informe a Ever-Power al realizar su pedido. La geometría del husillo se puede configurar para procesar ambas resinas de forma aceptable, aunque un husillo optimizado para una resina no será igualmente óptimo para la otra. El rango del calentador de acondicionamiento también debe ser compatible con ambas temperaturas.
Consideraciones normativas: PET frente a PP para envases de alimentos y productos farmacéuticos.
Tanto el PET como el PP están aprobados para el contacto con alimentos y el envasado primario farmacéutico en la mayoría de los mercados principales, pero los grados específicos utilizados deben contar con la certificación correspondiente para contacto con alimentos o productos farmacéuticos. Para aplicaciones farmacéuticas, la especificación de la resina en la solicitud de registro del medicamento generalmente indica el grado específico, el rango de concentración intravenosa (para PET) y el índice de fluidez (para PP). Cualquier cambio en el grado de la resina después de la aprobación regulatoria requiere una variación o una solicitud complementaria. Confirme con su equipo de asuntos regulatorios qué grado de resina es aceptable para su formulación específica y territorio regulatorio antes de finalizar el diseño del envase.
¿Necesitas ayuda para elegir entre PET y PP para tu contenedor?
El equipo de aplicaciones de Ever-Power puede asesorarle sobre la selección de resina para su envase específico, las condiciones de llenado y los requisitos del mercado, y recomendarle la configuración adecuada de la máquina EP-HGY para la resina que elija.
Revisar Recipiente para agua, bebidas y productos químicos aplicaciones (principalmente PET), o cosméticos y cuidado personal aplicaciones (tanto PET como PP), para ejemplos específicos de aplicaciones.
Preguntas frecuentes
¿Puedo cambiar de PET a PP en la misma máquina ISBM?
Sí, siempre y cuando se confirme que la geometría del husillo del cilindro y el rango del calentador de acondicionamiento de la máquina sean compatibles con ambas resinas (confirme con Ever-Power al realizar el pedido). El cambio de PET a PP requiere una purga completa del cilindro con un compuesto de purga compatible para eliminar el PET residual antes de comenzar el procesamiento del PP. Se requieren diferentes juegos de moldes para cada tipo de resina si las dimensiones de la preforma difieren (las preformas de PP para el mismo volumen de botella suelen tener un espesor de pared y una geometría del cuerpo diferentes a las preformas de PET debido al diferente comportamiento elástico del PP).
¿Qué es más caro: la resina PET o la PP?
Los precios de las resinas PET y PP fluctúan según los precios del petróleo crudo y las condiciones de suministro regionales. Históricamente, el PP ha tenido un precio ligeramente inferior al del PET en la mayoría de los mercados, pero la diferencia suele ser pequeña (5–151 TP3T). La diferencia de costo más significativa radica en el peso de la botella: para el mismo volumen de envase, las botellas de PP suelen ser entre 10 y 201 TP3T más pesadas que sus equivalentes de PET, ya que la menor eficiencia de orientación biaxial del PP requiere paredes más gruesas para lograr un rendimiento estructural equivalente. Esta diferencia de peso compensa parcial o totalmente cualquier ventaja en el costo de la materia prima del PP sobre el PET por botella.
¿Qué es mejor para el envasado de cosméticos, el PP o el PET?
Para frascos cosméticos de alta gama que requieren una transparencia similar al vidrio, el PET o el PETG son la opción preferida. El PETG ofrece una transparencia y un brillo superficial aún mayores que el PET estándar y se utiliza cada vez más en envases cosméticos de alta gama. El PP se utiliza en envases cosméticos donde se requiere resistencia química a la formulación (algunos ingredientes activos o disolventes cosméticos son incompatibles con el PET) o donde las condiciones de llenado en caliente durante el proceso requieren una resina con mayor estabilidad térmica que la que puede proporcionar el PET estándar. Para la mayoría de los frascos cosméticos, botellas con dosificador y envases de lociones, el PETG o el PET son el estándar de la industria; el PP es la excepción, no la regla, en envases cosméticos de alta gama.
Cómo tomar la decisión final sobre la resina: un marco práctico.
Para los compradores que no están seguros de si especificar PET o PP para un nuevo envase, un marco de decisión práctico basado en los requisitos de aplicación más críticos resuelve la mayoría de los casos de forma inequívoca. Comience con la pregunta: ¿el envase debe ser transparente? Si la respuesta es sí, y si el requisito de transparencia es similar al del vidrio, el PET o el PETG son la respuesta; el PP no puede igualar la transparencia del PET cuando está orientado biaxialmente. Si la transparencia es secundaria (envases agroquímicos, industriales o con etiquetas opacas), el PP se convierte en una opción viable.
Segundo: ¿cuál es la temperatura de llenado? Si el envase se llenará por encima de 65 °C, el PET estándar requiere una modificación de termofijación (el molde de soplado funciona a 100–120 °C en lugar de los 8–12 °C estándar para inducir una cristalización parcial en la pared de la botella). Si la temperatura de llenado supera los 90–95 °C (esterilización o llenado a alta temperatura), el PP es la opción más sencilla y fiable. Tercero: ¿qué compatibilidad química se requiere? Si el contenido incluye disolventes, ácidos fuertes o bases incompatibles con el PET, el PP probablemente sea la respuesta correcta. Para la mayoría de los líquidos farmacéuticos, formulaciones cosméticas, productos alimenticios y bebidas que no son químicamente agresivos, el PET es compatible y es la opción preferida por razones de transparencia y barrera. Utilizando este marco de tres preguntas, la resina correcta es clara para la mayoría de las aplicaciones sin necesidad de realizar extensas pruebas de materiales desde el principio.
Implicaciones de la elección de resina en la cadena de suministro
Más allá de la comparación del rendimiento técnico, la elección entre PET y PP tiene implicaciones en la cadena de suministro que pueden afectar la fiabilidad y el coste de la producción. El PET para ISBM es una materia prima comercializada a nivel mundial con cadenas de suministro consolidadas en la mayoría de los principales mercados. Los mismos grados de resina utilizados en las máquinas EP-HGY están disponibles a través de múltiples proveedores en Brasil, Corea del Sur, Australia, los Países Bajos y otros mercados donde opera Ever-Power. Esta solidez de la cadena de suministro implica que los productores de ISBM de PET rara vez se enfrentan a interrupciones en el suministro de resina, y la competencia de precios entre los distintos proveedores mantiene los precios del PET relativamente estables y transparentes.
El PP para ISBM está menos estandarizado que el PET. Los grados específicos aptos para el procesamiento ISBM (copolímeros aleatorios de alto índice de fluidez y con comportamiento de cristalización controlado) representan una porción menor del mercado total de PP que el PET para ISBM, y pueden tener menos opciones de proveedores en algunos mercados. Para los productores en mercados donde el suministro de PP para ISBM es limitado, esto puede ser una consideración práctica que favorece al PET incluso para aplicaciones donde el PP sería técnicamente aceptable. Antes de optar por el PP para un nuevo envase, confirme la disponibilidad de grados de PP adecuados de al menos dos proveedores calificados en su mercado y mantenga un stock de seguridad de resina para 4 a 6 semanas de producción para mitigar posibles interrupciones en el suministro.


