
Qual è la differenza tra bottiglie in PET e bottiglie in PP?
PET e PP sono le due resine più utilizzate nella produzione di bottiglie ISBM in un'unica fase. Producono bottiglie con profili prestazionali differenti e la scelta tra le due è una delle prime e più importanti decisioni in qualsiasi progetto di sviluppo di nuovi contenitori. Questa guida confronta PET e PP in base agli attributi prestazionali rilevanti per le applicazioni di imballaggio farmaceutico, alimentare, cosmetico e industriale e spiega come effettuare la scelta giusta per le vostre specifiche esigenze.
PET: Il leader in termini di chiarezza e barriere
Il PET (polietilene tereftalato) è la resina ISBM dominante a livello globale. Quando orientato biassialmente mediante il processo di soffiaggio-stiramento ISBM, il PET produce contenitori con una trasparenza ottica superiore alla trasmittanza luminosa 90%, equivalente al vetro, che nessun'altra resina termoplastica può eguagliare a parità di spessore della parete. Questa trasparenza non è una proprietà intrinseca del PET come materiale; il PET non orientato, stampato a iniezione, è opaco. L'aspetto simile al vetro delle bottiglie d'acqua, dei flaconi farmaceutici e dei contenitori cosmetici in PET è il risultato dell'orientamento molecolare biassiale prodotto dalla barra di stiramento e dall'aria soffiata del processo ISBM.
Il PET offre inoltre le migliori prestazioni di barriera alla CO₂ tra tutte le resine lavorabili con il metodo ISBM, risultando l'unica scelta pratica per le bottiglie di bevande gassate. Il suo tasso di trasmissione dell'ossigeno (OTR) – pari a circa 0,05–0,15 cc/m²/giorno per una bottiglia standard da 500 ml – è significativamente migliore del PP, prolungando la durata di conservazione di contenuti sensibili all'ossigeno come oli alimentari, succhi di frutta e bevande nutrizionali.
PP: Leader nella resistenza chimica e nel riempimento a caldo
Il polipropilene (PP) offre diversi vantaggi rispetto al PET che lo rendono la scelta preferibile per applicazioni specifiche. I vantaggi più importanti del PP rispetto al PET nella produzione di bottiglie ISBM sono:
- Resistenza chimica: Il PP resiste a una gamma più ampia di solventi, acidi e basi rispetto al PET, il che lo rende il materiale preferito per flaconi di prodotti agrochimici, contenitori per prodotti chimici industriali e formulazioni farmaceutiche che potrebbero attaccare o penetrare nel PET.
- Capacità di riempimento a caldo: Il PP può essere riempito a temperature fino a 100 °C senza subire deformazioni termiche e senza la modifica del processo di termofissaggio necessaria per il PET a riempimento a caldo. Questo rende il PP la resina preferita per sciroppi farmaceutici riempiti in modo asettico, succhi di frutta e tè riempiti a caldo e prodotti alimentari riempiti a temperature superiori a 80 °C.
- Barriera contro l'umidità: Il PP ha un tasso di trasmissione del vapore acqueo migliore rispetto al PET, il che lo rende leggermente preferibile per formulazioni farmaceutiche in polvere sensibili all'umidità o per ingredienti attivi igroscopici, dove la penetrazione del vapore acqueo attraverso la parete del contenitore rappresenta un problema.
- Non è necessaria l'asciugatura: Il PP non è igroscopico, quindi non richiede l'essiccazione con essiccante necessaria per il PET. Ciò semplifica il processo produttivo ed elimina uno dei principali fattori di rischio in termini di costi operativi e qualità nella lavorazione del PET.
Confronto tra proprietà affiancate
| Proprietà | ANIMALE DOMESTICO | PP |
|---|---|---|
| Chiarezza ottica | Eccellente (>90% trasmissività) | Buono (inferiore al PET) |
| barriera di CO₂ | Eccellente (applicazioni CSD) | Scarso (non adatto alle bevande gassate) |
| barriera O₂ | Bene | Moderare |
| Temperatura massima di riempimento | 60 °C (standard); 90–95 °C (termostacolo) | 100 °C (standard ISBM) |
| resistenza chimica | Buono; limitato per solventi forti | Eccellente; ampia compatibilità chimica |
| barriera contro l'umidità | Moderare | Bene |
| Asciugatura necessaria | Sì (essiccatore ad essiccante, 160–170 °C) | No (essiccatore a tramoggia sufficiente) |
| Riciclabilità | Eccellente (codice resina 1) | Buono (codice resina 5) |
| Applicazioni tipiche | Acqua, bevande gassate, prodotti farmaceutici, cosmetici, olio alimentare | Agrochem, sciroppi farmaceutici, alimenti riempiti a caldo |
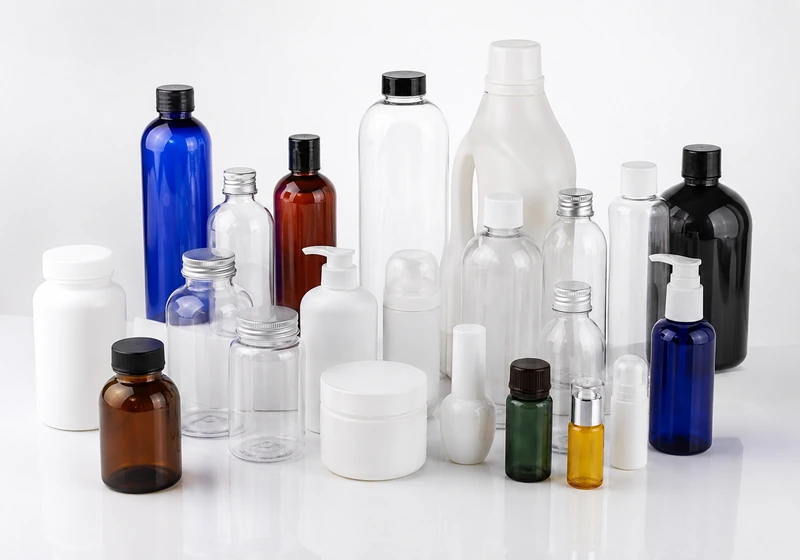
Bottiglie in PET e PP prodotte con macchine ISBM a un solo passaggio: entrambe raggiungono l'orientamento biassiale e offrono elevate prestazioni di contenimento, ma per profili applicativi differenti.
Differenze di elaborazione: PET vs PP in ISBM
PET e PP hanno finestre di lavorazione diverse nelle macchine ISBM, motivo per cui è importante specificare la resina desiderata al momento dell'ordine di una macchina e di uno stampo. Il PET viene lavorato a una temperatura di fusione di 270-295 °C e richiede un essiccatore a disidratante a 160-170 °C per ridurre l'umidità al di sotto di 50 ppm. La fase di condizionamento ha come obiettivo 90-115 °C per il PET e la finestra di orientamento biassiale è ben definita e ripetibile in modo affidabile. Il PP viene lavorato a 200-230 °C (significativamente inferiore al PET) e non richiede l'essiccazione a disidratante: un essiccatore a tramoggia standard a 80-100 °C è sufficiente per rimuovere l'umidità superficiale. La finestra di orientamento del PP è più ristretta e meno tollerante rispetto a quella del PET, il che rende la lavorazione ISBM del PP più sensibile al processo e richiede un controllo più accurato della temperatura di condizionamento per ottenere risultati costanti.
Se si prevede di lavorare sia PET che PP sulla stessa macchina in momenti diversi per formati diversi, è necessario informare Ever-Power al momento dell'ordine. La geometria della vite del cilindro può essere configurata per gestire entrambe le resine in modo accettabile, sebbene una vite ottimizzata per una resina non sarà altrettanto ottimale per l'altra. Anche la gamma di temperature del riscaldatore di condizionamento deve essere compatibile con entrambe le resine.
Considerazioni normative: PET vs PP per imballaggi alimentari e farmaceutici
Sia il PET che il PP sono approvati per il contatto con gli alimenti e per il confezionamento primario di prodotti farmaceutici nella maggior parte dei principali mercati, ma i gradi specifici utilizzati devono essere in possesso della certificazione appropriata per il contatto con gli alimenti o con i prodotti farmaceutici. Per le applicazioni farmaceutiche, la specifica della resina nella documentazione di approvazione regolatoria per il prodotto farmaceutico in genere indica il grado specifico, l'intervallo di viscosità intrinseca (per il PET) e l'indice di fluidità (per il PP): qualsiasi modifica al grado di resina dopo l'approvazione regolatoria richiede una variazione o un supplemento. Prima di finalizzare il design del contenitore, è necessario verificare con il proprio team di affari regolatori quale grado di resina sia accettabile per la specifica formulazione e per il territorio di riferimento.
Hai bisogno di aiuto per scegliere tra PET e PP per il tuo contenitore?
Il team di applicazioni di Ever-Power può fornire consulenza sulla selezione della resina più adatta al vostro specifico contenitore, alle condizioni di riempimento e alle esigenze del mercato, e raccomandare la configurazione della macchina EP-HGY più idonea per la resina scelta.
Revisione contenitore per acqua, bevande e prodotti chimici applicazioni (prevalentemente PET), o cosmetici e prodotti per la cura della persona applicazioni (sia PET che PP), per esempi specifici di applicazione.
Domande frequenti
Posso passare da PET a PP sulla stessa macchina ISBM?
Sì, a condizione che la geometria della vite del cilindro e la gamma di riscaldatori di condizionamento della macchina siano compatibili con entrambe le resine (da confermare con Ever-Power in fase d'ordine). Il passaggio da PET a PP richiede una pulizia completa del cilindro con un composto di pulizia compatibile per rimuovere il PET residuo prima dell'inizio della lavorazione del PP. Sono necessari set di stampi diversi per ciascun tipo di resina se le dimensioni delle preforme differiscono (le preforme in PP per lo stesso volume di bottiglia hanno in genere uno spessore della parete e una geometria del corpo diversi rispetto alle preforme in PET a causa del diverso comportamento di allungamento del PP).
Quale dei due è più costoso: la resina PET o la resina PP?
I prezzi delle resine PET e PP fluttuano in base ai prezzi del petrolio greggio e alle condizioni di approvvigionamento regionali. Storicamente, il PP ha avuto un prezzo leggermente inferiore al PET nella maggior parte dei mercati, ma la differenza di prezzo è in genere minima (5-15 tonnellate). La differenza di costo più significativa risiede nel peso della bottiglia: a parità di volume, le bottiglie in PP sono in genere da 10 a 20 tonnellate più pesanti rispetto alle equivalenti in PET, poiché la minore efficienza di orientamento biassiale del PP richiede pareti più spesse per ottenere prestazioni strutturali equivalenti. Questa differenza di peso compensa parzialmente o totalmente qualsiasi vantaggio in termini di costo della materia prima del PP rispetto al PET, considerando il prezzo per singola bottiglia.
Per gli imballaggi cosmetici è meglio il PP o il PET?
Per i flaconi cosmetici di alta gamma che richiedono una trasparenza simile al vetro, il PET o il PETG sono la scelta preferita. Il PETG offre una trasparenza e una lucentezza superficiale ancora maggiori rispetto al PET standard ed è sempre più utilizzato per il packaging cosmetico di fascia alta. Il PP viene utilizzato per i contenitori cosmetici in cui è richiesta la resistenza chimica alla formulazione (alcuni principi attivi o solventi cosmetici sono incompatibili con il PET) o dove le condizioni di riempimento a caldo richiedono una resina con una stabilità termica superiore a quella offerta dal PET standard. Per la maggior parte dei flaconi cosmetici, dei flaconi con dosatore e dei contenitori per lozioni, il PETG o il PET rappresentano lo standard del settore; il PP è l'eccezione piuttosto che la regola nel packaging cosmetico di alta gamma.
La decisione finale sulla resina: un quadro di riferimento pratico
Per gli acquirenti che non sanno se specificare PET o PP per un nuovo contenitore, un quadro decisionale pratico basato sui requisiti applicativi più critici risolve la maggior parte dei casi in modo inequivocabile. Iniziate con la domanda: il contenitore deve essere trasparente? Se sì, e se il requisito di trasparenza è una trasparenza ottica simile al vetro, PET o PETG sono la risposta: il PP non può eguagliare la trasparenza del PET quando orientato biassialmente. Se la trasparenza è secondaria (contenitori per prodotti agrochimici, industriali o con etichetta opaca), il PP diventa un'opzione valida.
Secondo: qual è la temperatura di riempimento? Se il contenitore verrà riempito a una temperatura superiore a 65 °C, il PET standard richiede una modifica mediante termofissaggio (lo stampo per soffiaggio funziona a 100-120 °C invece degli 8-12 °C standard per indurre una cristallizzazione parziale nella parete della bottiglia). Se la temperatura di riempimento supera i 90-95 °C (sterilizzazione o riempimento ad alta temperatura), il PP è la scelta più semplice e affidabile. Terzo: quale compatibilità chimica è richiesta? Se il contenuto include solventi, acidi forti o basi incompatibili con il PET, il PP è probabilmente la risposta corretta. Per la maggior parte dei liquidi farmaceutici, delle formulazioni cosmetiche, dei prodotti alimentari e delle bevande non chimicamente aggressive, il PET è compatibile ed è la scelta preferita per trasparenza e proprietà di barriera. Utilizzando questo schema a tre domande, la resina corretta è chiara per la maggior parte delle applicazioni senza richiedere test approfonditi sui materiali fin dall'inizio.
Implicazioni della scelta della resina sulla catena di approvvigionamento
Al di là del confronto delle prestazioni tecniche, la scelta tra PET e PP ha implicazioni sulla catena di approvvigionamento che possono influenzare l'affidabilità e i costi di produzione. Il PET per ISBM è una materia prima commercializzata a livello globale con catene di approvvigionamento consolidate nella maggior parte dei principali mercati: gli stessi tipi di resina utilizzati nelle macchine EP-HGY sono disponibili da diversi fornitori in Brasile, Corea del Sud, Australia, Paesi Bassi e altri mercati in cui opera Ever-Power. Questa consolidata catena di approvvigionamento fa sì che i produttori di ISBM in PET raramente subiscano interruzioni nella fornitura di resina, e la competitività dei prezzi tra i diversi fornitori mantiene i prezzi del PET relativamente stabili e trasparenti.
Il PP per ISBM è meno standardizzato rispetto al PET: i gradi specifici adatti alla lavorazione ISBM (elevati MFR, copolimeri casuali con comportamento di cristallizzazione controllato) rappresentano una porzione minore del mercato totale del PP rispetto al PET per ISBM e potrebbero avere meno opzioni di fornitura in alcuni mercati. Per i produttori nei mercati in cui l'offerta di PP per ISBM è limitata, questo può essere un fattore pratico che favorisce il PET anche per applicazioni in cui il PP sarebbe tecnicamente accettabile. Prima di optare per il PP per un nuovo contenitore, è consigliabile verificare la disponibilità di gradi di PP appropriati da almeno due fornitori qualificati nel proprio mercato e mantenere una scorta di sicurezza di resina sufficiente per 4-6 settimane di produzione per far fronte a eventuali interruzioni di fornitura.


