
¿Cuál es la vida útil promedio de un molde de inyección de plástico?
La vida útil de un molde de inyección de plástico —medida en ciclos de producción— depende principalmente del material del molde, la resina procesada, las condiciones del proceso y la calidad del mantenimiento preventivo aplicado durante toda su vida útil. En el caso de los conjuntos de moldes ISBM (molde de preforma y molde de soplado), los dos componentes suelen tener vidas útiles diferentes debido a que operan en condiciones distintas y experimentan diferentes mecanismos de desgaste.
Vida útil del molde según el material.
| Material del molde | Esperanza de vida típica | Mejor aplicación |
|---|---|---|
| aleación de aluminio | 500.000–1.000.000 de ciclos | Botellas de PET estándar, cambio de formato frecuente |
| cobre berilio (BeCu) | 1.000.000–3.000.000 ciclos | Producción continua de alto rendimiento |
| Acero pretemplado (P20) | 1.000.000–3.000.000 ciclos | Superficies texturizadas, resinas abrasivas |
| Acero para herramientas endurecido (H13) | 3.000.000–10.000.000+ ciclos | Resinas de muy alto volumen rellenas de vidrio |
Moldeo por preformado vs. moldeo por soplado: diferentes mecanismos de desgaste
Desgaste del molde de preforma El proceso se basa en un ciclo de inyección a alta presión y alta temperatura. Los componentes que se desgastan más rápidamente son la punta de la compuerta (erosión por fusión a alta velocidad), las grietas del cuello (desgaste mecánico por apertura y cierre frecuentes) y las puntas de las boquillas del canal caliente. La superficie de la cavidad del molde de preformas se puede pulir y recubrir varias veces para prolongar su vida útil.
Desgaste por moldeo por soplado Este proceso se produce por el contacto repetido de la botella soplada contra la superficie del molde y el ciclo térmico del circuito de refrigeración. En los moldes de soplado de aluminio, la erosión superficial y la corrosión en los canales de refrigeración son los mecanismos principales. En los moldes de BeCu, el inserto de la base —que recibe impactos repetidos de la varilla de estiramiento y la base de la preforma inflada— suele ser el primer componente que requiere reemplazo.
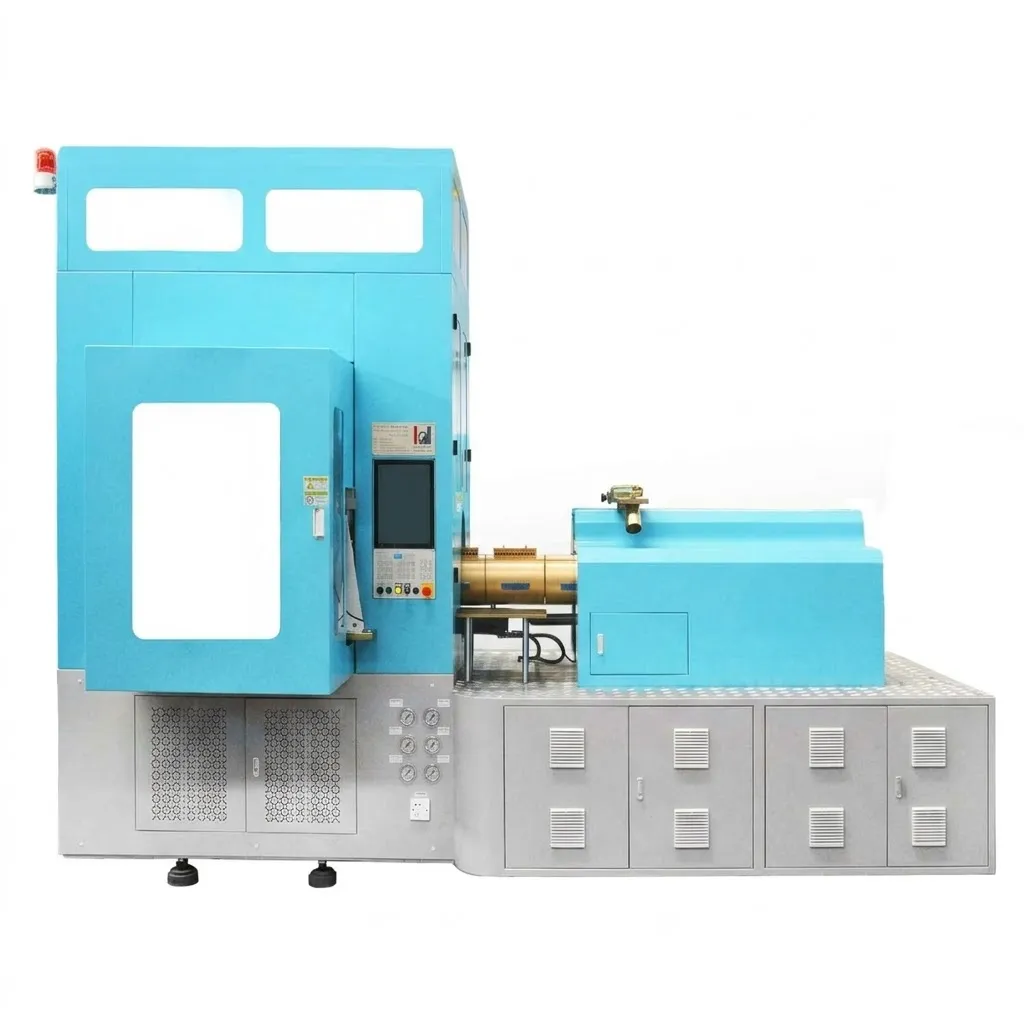
Los moldes para preformas y los moldes de soplado de ISBM funcionan en condiciones diferentes y requieren programas de mantenimiento independientes para alcanzar la vida útil nominal del molde.
Cómo el mantenimiento prolonga la vida del moho
La diferencia entre un molde que alcanza su número de ciclos nominal y uno que falla prematuramente radica casi siempre en la calidad del mantenimiento. Un programa de mantenimiento preventivo debe incluir:
- Limpieza del canal de refrigeración a intervalos de ciclo fijos: la acumulación de incrustaciones reduce la eficiencia de eliminación de calor y provoca un enfriamiento desigual de la botella.
- Sustitución de la junta tórica en las conexiones de refrigeración y en las guías de división del cuello antes de que se produzcan fugas.
- Inspección y reemplazo de la punta de la puerta en el molde de preforma: una punta de compuerta desgastada produce vestigios de compuerta de gran tamaño y un mayor contenido de AA.
- Inspección de la superficie de separación — El desgaste de la superficie de separación acaba provocando rebabas que no pueden corregirse únicamente mediante el ajuste del proceso.
Reemplazar vs. Reacondicionar
No todos los moldes ISBM desgastados requieren un reemplazo completo. Muchos pueden reacondicionarse por un costo de entre 20 y 401 TP3T (equivalente al costo de un molde nuevo) reemplazando los componentes desgastados (puntas de entrada, bifurcaciones del cuello, insertos de la base del molde de soplado) y conservando el cuerpo del molde principal. La decisión de reacondicionar o reemplazar depende del grado de desgaste y de si el formato de botella continuará en producción.
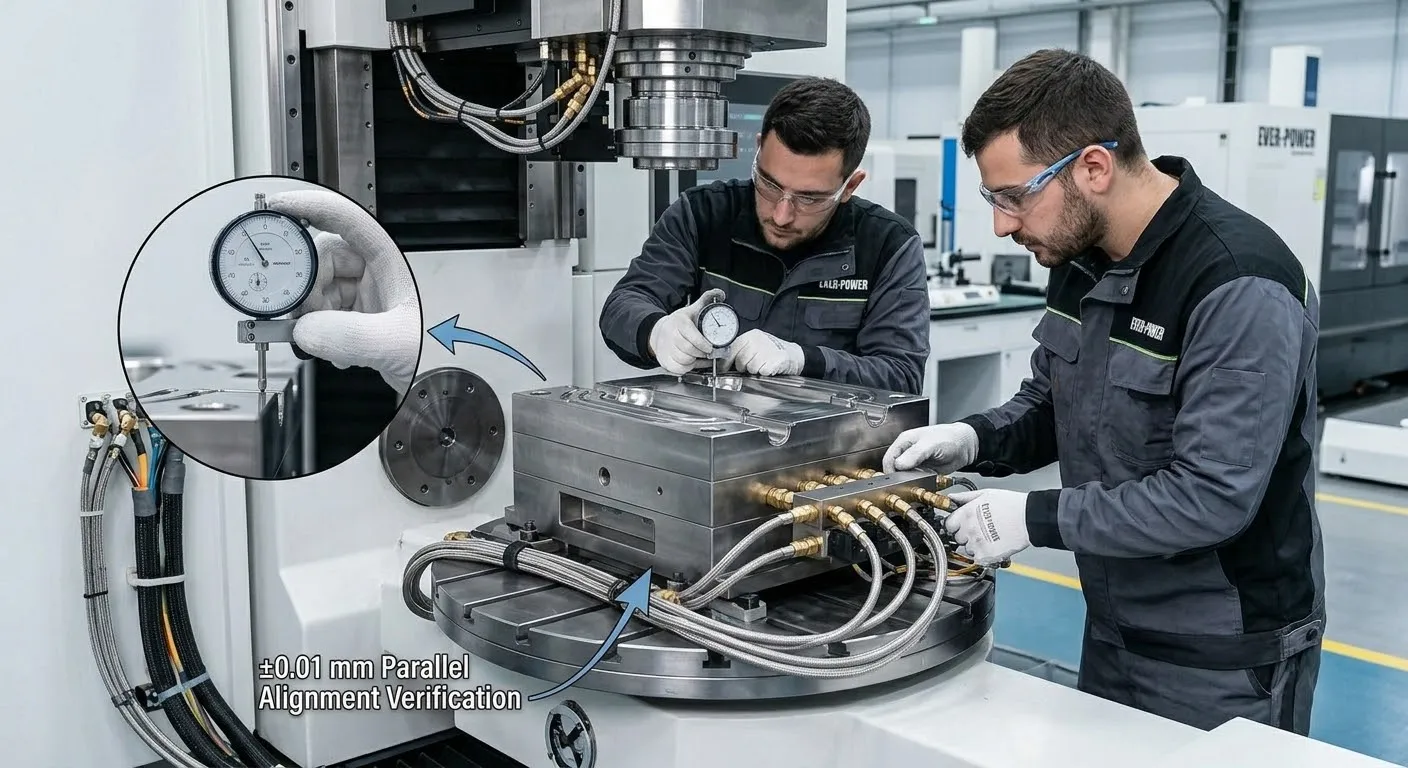
La correcta instalación del molde y la alineación de las placas son requisitos previos para lograr la vida útil nominal del molde; las placas desalineadas aceleran el desgaste de la superficie de separación.
¿Necesita un nuevo molde ISBM o una evaluación de reforma?
Ever-Power diseña y fabrica juegos de moldes ISBM a medida y puede evaluar la viabilidad de reacondicionar moldes desgastados. Envíe el dibujo de su botella o los detalles del molde para obtener una respuesta en 48 horas.
Explora el Gama de moldes ISBM personalizadoso revisar el Especificaciones de la máquina para confirmar qué configuración de molde se ajusta a su línea de producción.
Preguntas frecuentes
¿Influye el tipo de resina en la vida útil del molde?
Sí. El PET y el PP estándar son relativamente poco abrasivos; los moldes que los procesan alcanzan su número de ciclos nominal sin un desgaste excesivo de la superficie de la cavidad. Las resinas con fibra de vidrio o con relleno mineral son significativamente más abrasivas y requieren moldes de acero endurecido en lugar de aluminio para lograr una vida útil aceptable. Indique siempre el grado específico de resina al fabricante del molde al realizar el pedido.
¿Cómo sé cuándo necesito reemplazar mi molde ISBM?
Indicadores primarios: rebabas en la línea de separación de la preforma que no se corrigen aumentando la fuerza de sujeción; defectos persistentes en los restos de la compuerta a pesar del reemplazo de la punta de la compuerta; variación del peso de la botella que aumenta más allá de las especificaciones a pesar de la estabilidad de los parámetros del proceso; y deterioro del acabado superficial que no se puede corregir mediante el pulido del molde. Cuando aparecen varios indicadores simultáneamente, el reemplazo completo suele ser más económico que intentar reparar cada componente.
¿Merece la pena elegir acero en lugar de aluminio para un molde de soplado ISBM?
Los moldes de soplado de acero tienen un costo inicial mayor, pero duran entre 3 y 10 veces más que los de aluminio y ofrecen una mayor durabilidad de la textura superficial. Para la producción continua de alto volumen (más de 2 a 3 millones de botellas al año en el mismo formato), los moldes de acero o BeCu suelen ser la opción más económica si se calcula el costo total de propiedad (costo del molde dividido por el número de ciclos) sobre el volumen de producción previsto.
Planificación de piezas de repuesto para una vida útil prolongada del molde
Para operaciones ISBM de alto volumen, mantener un stock de las piezas de desgaste del molde que se reemplazan con mayor frecuencia es esencial para evitar tiempos de inactividad no planificados. Las piezas que se deben almacenar en planta son: puntas de compuerta (2 a 4 repuestos por cada número de cavidades del molde de preforma); insertos de cuello dividido (1 juego completo por molde); conjuntos de varillas de estiramiento (1 repuesto por molde); juntas tóricas para conexiones de refrigeración y guías de cuello dividido (suministro para 12 meses); e insertos de base de molde de soplado para moldes que operan por encima de 500 000 ciclos por año. Ever-Power mantiene repuestos para todas las máquinas EP-HGY y EP-BPET y sus moldes asociados con un envío estándar de 24 horas para piezas de desgaste críticas.
Comparación de la vida útil de los moldes según el tipo de moldeo por soplado.
Para contextualizar, la vida útil de los moldes EBM e IBM difiere de la de los moldes ISBM debido a las distintas condiciones de operación. Los moldes de soplado EBM alcanzan temperaturas y presiones más bajas (sin etapa de inyección), pero la acción de compresión de la preforma genera una alta tensión en el inserto de la base de compresión, que suele desgastarse prematuramente y se reemplaza entre los 200 000 y los 500 000 ciclos, según el material. Los moldes IBM experimentan condiciones de estación de inyección similares a las de los moldes de preformas ISBM, pero no presentan la fatiga térmica de alto ciclo de los circuitos de refrigeración de los moldes de soplado ISBM. En los tres tipos, el mantenimiento preventivo constante es el indicador más fiable para predecir si un molde alcanza su número de ciclos nominal.
Documentación y seguimiento del ciclo de vida del moho
El seguimiento preciso del número de ciclos de moldeo es fundamental para una gestión eficaz de la vida útil del molde. Las modernas máquinas ISBM con registro de datos HMI registran el número total de ciclos de cada molde en el sistema de gestión de recetas, proporcionando un total acumulado preciso sin depender de los registros manuales del operario. Para las máquinas más antiguas sin conteo automático de ciclos, un simple registro de producción que anote el identificador del molde y el número de ciclos al inicio y al final de cada turno de producción proporciona la documentación mínima necesaria para gestionar la vida útil del molde de forma proactiva. Sin un seguimiento preciso del número de ciclos, los programas de mantenimiento preventivo basados en intervalos de ciclo no se pueden implementar de forma fiable, y las fallas del molde tienden a ser reactivas en lugar de prevenidas.
Vida útil del moho frente a rendimiento del moho: una distinción importante
A veces, el término «vida útil» de un molde se utiliza para referirse al número de ciclos hasta su fallo, pero una definición más práctica para la planificación de la producción es el número de ciclos hasta que el molde deja de producir envases que cumplan con las especificaciones de forma consistente. Un molde puede seguir mecánicamente intacto, pero producir envases con una conformidad dimensional marginal, degradación del acabado superficial o una variación creciente del peso entre cavidades. El punto en el que el rendimiento del molde cae por debajo del umbral de especificación —no el punto de fallo mecánico— marca el final efectivo de la vida útil del molde para la producción con control de calidad. Esta distinción es especialmente importante para las aplicaciones farmacéuticas y alimentarias, donde los atributos de calidad relacionados con el proceso (peso del envase, dimensiones del acabado del cuello, calidad de la superficie) están sujetos a criterios de aceptación definidos que deben cumplirse en cada ciclo de producción.
Establecer un programa de monitorización del rendimiento del molde —que registre el peso de las botellas por cavidad, las dimensiones del acabado del cuello y la calidad de la superficie durante la vida útil del molde— permite al equipo de producción predecir cuándo un molde se acerca al final de su vida útil efectiva y planificar su sustitución o reacondicionamiento de forma proactiva, en lugar de descubrir el problema de rendimiento durante una tanda de producción que ya puede haber producido envases no conformes.
Buenas prácticas para el almacenamiento de moho
Los moldes ISBM que no se utilizan en producción regular deben almacenarse adecuadamente para evitar daños por corrosión durante los períodos de inactividad. Las mejores prácticas para el almacenamiento de moldes son: limpiar el molde a fondo antes de almacenarlo para eliminar cualquier rastro de resina, agente desmoldante y depósitos de agua de refrigeración; secar completamente todos los canales de refrigeración (purga con aire comprimido seguida de secado con aire caliente); aplicar un aceite o recubrimiento anticorrosivo a todas las superficies metálicas sin pintar, especialmente a las superficies de la cavidad y las líneas de separación; sellar las conexiones de los canales de refrigeración con tapones para evitar la entrada de humedad; envolver el molde con una película VCI (inhibidor de corrosión por vapor) o almacenarlo en un ambiente con humedad controlada; e inspeccionar y reaplicar la protección anticorrosiva cada 3 a 6 meses para los moldes almacenados a largo plazo. Un almacenamiento adecuado puede prevenir los daños por corrosión, una de las causas más comunes de fallo prematuro de los moldes en climas húmedos.
Cómo iniciar el proceso de evaluación de proveedores
Para quienes se inician en la adquisición de equipos ISBM, el proceso de selección de un proveedor de máquinas y moldes puede resultar abrumador. El punto de partida práctico no es una lista reducida de proveedores, sino una especificación clara del envase: defina el volumen de la botella, el acabado del cuello, la resina, el peso objetivo, la producción requerida y cualquier requisito específico de la aplicación (Buenas Prácticas de Fabricación farmacéuticas, llenado en caliente, compatibilidad con salas blancas) antes de contactar con cualquier proveedor. Con una especificación completa del envase, podrá obtener presupuestos significativos y comparables de varios proveedores, ya que cada presupuesto se basará en los mismos datos técnicos.
El proceso de preventa de Ever-Power comienza con una revisión técnica de las especificaciones del contenedor del cliente. Nuestro equipo de ingeniería de aplicaciones evalúa las especificaciones en función de nuestra gama de máquinas, recomienda el modelo adecuado (número de estaciones, fuerza de cierre, sistema de accionamiento) y proporciona una evaluación preliminar de la viabilidad del molde, todo ello sin coste alguno y, por lo general, en un plazo de 24 a 48 horas desde la recepción de las especificaciones. Esta evaluación preliminar permite a los compradores comprender la configuración probable de la máquina y el molde, así como la inversión asociada, antes de comprometerse con un proceso de cotización detallado.
Gama completa de productos ISBM de Ever-Power
La gama completa de máquinas ISBM de un solo paso de Ever-Power cubre todas las aplicaciones principales en la producción de envases farmacéuticos, cosméticos, alimentarios, de bebidas e industriales:
| Modelo | Estaciones | Abrazadera (kN) | Gama de contenedores | Conducir |
|---|---|---|---|---|
| EP-HGY50-V3-EV | 3 | 50 | 30–500 ml | servo completo |
| EP-HGY150-V4 | 4 | 150 | 100 ml–2 L | Servohidráulico |
| EP-HGY150-V4-EV | 4 | 150 | 100 ml–2 L | servo completo |
| EP-HGY200-V4 | 4 | 200 | 200 ml–3 L | Servohidráulico |
| EP-HGY200-V4-B | 4 | 200 | 200 ml–3 L (asa) | Servohidráulico |
| EP-HGY250-V4 | 4 | 250 | 500 ml–5 L | Servohidráulico |
| EP-HGYS280-V6 | 6 | 280 | Formas complejas | Servohidráulico |
| EP-HGY650-V4 | 4 | 400 | 2–10 L | Servohidráulico |
| EP-BPET-70V4 | 4 | 200 | 500 ml–3 L (PET) | Servohidráulico |
| EP-BPET-94V3 | 3 | 250 | 1–5 L (PET) | Servohidráulico |
| EP-BPET-125V4 | 4 | 400 | 5–10 L (PET) | Servohidráulico |
Para obtener las especificaciones técnicas completas de cada modelo, visite la página web. Páginas de productos EP-HGY y EP-BPETPara obtener orientación específica sobre la aplicación, póngase en contacto con nuestro equipo en isbmmolding.com/contact-us o envíe un correo electrónico a [email protected]. Respondemos a todas las consultas técnicas en un plazo de 24 horas.
Cómo planificar el reemplazo de moldes en su presupuesto de producción
El error más común en la planificación financiera de las operaciones de ISBM es no considerar el reemplazo de moldes como un costo de capital recurrente. Los moldes no son activos permanentes; tienen una vida útil limitada que debe planificarse. El enfoque correcto consiste en calcular la vida útil de producción esperada de cada juego de moldes, determinar el costo de reemplazo y asignar un cargo por depreciación de molde por botella al modelo de costo del envase.
Por ejemplo: un juego de moldes ISBM de aluminio con una vida útil de 800 000 ciclos y un costo de USD 28 000 genera una depreciación de USD 0,035 por botella. Durante los 800 000 ciclos de vida útil del molde, el costo total de reemplazo se recupera completamente dentro del costo de producción del envase. Si el molde se reemplaza por uno equivalente de BeCu a USD 45 000 y con una vida útil de 2 000 000 de ciclos, la depreciación del molde se reduce a USD 0,0225 por botella, lo que representa un ahorro significativo en altos volúmenes de producción que compensa parcialmente la mayor inversión inicial en el molde.
Este cálculo de depreciación del molde por botella debe realizarse para cada nuevo formato de envase introducido en una máquina ISBM. Transforma el coste del molde, que inicialmente representaba un desembolso de capital único, en un coste operativo predecible que puede gestionarse dentro de la estructura de costes del envase. Ever-Power incluye datos sobre la vida útil del molde y el programa de sustitución recomendado en la documentación que se suministra con cada juego de moldes personalizados, lo que permite a los operarios planificar con precisión los presupuestos de sustitución de moldes desde el inicio de la producción.
Almacenamiento de moho y conservación a largo plazo
Los moldes ISBM que se retiran de la producción para cambios de formato o productos de temporada requieren un almacenamiento adecuado para preservar su estado y evitar la corrosión. Los moldes de aluminio son particularmente susceptibles a la oxidación y la corrosión por picaduras si se almacenan en ambientes húmedos sin tratamiento protector. El procedimiento correcto de almacenamiento para un juego de moldes ISBM es: enjuagar todos los circuitos de refrigeración con agua limpia, secar con aire comprimido, aplicar un aceite o aerosol anticorrosivo a todos los canales de refrigeración y superficies de acero sin pintar, sellar todas las cavidades con tapones para evitar la entrada de contaminación y almacenar en un ambiente seco y con temperatura estable, lejos del contacto directo con el suelo. Los sistemas de canal caliente de los moldes de preformas deben purgarse con un compuesto de purga compatible antes de la parada si el PET es la última resina utilizada, para evitar la degradación residual del PET dentro del canal caliente durante el almacenamiento. Un juego de moldes almacenado correctamente reanuda la producción con un tiempo de cualificación mínimo y sin daños en las cavidades que reduzcan su vida útil restante.


