
Vad är den genomsnittliga livslängden för en formsprutningsform av plast?
Livslängden för en formsprutningsform av plast – mätt i produktionscykler – beror främst på formmaterialet, hartset som bearbetas, processförhållandena och kvaliteten på det förebyggande underhåll som tillämpas under formens hela livslängd. För ISBM-formsatser (preformform och blåsform) har de två komponenterna ofta olika livslängder eftersom de arbetar under olika förhållanden och upplever olika slitagemekanismer.
Formens livslängd per material
| Formmaterial | Typisk livslängd | Bästa applikationen |
|---|---|---|
| Aluminiumlegering | 500 000–1 000 000 cykler | Standard PET-flaskor, frekvent formatbyte |
| Berylliumkoppar (BeCu) | 1 000 000–3 000 000 cykler | Högpresterande kontinuerlig produktion |
| Förhärdat stål (P20) | 1 000 000–3 000 000 cykler | Texturerade ytor, slipande hartser |
| Härdat verktygsstål (H13) | 3 000 000–10 000 000+ cykler | Mycket högvolymiga, glasfyllda hartser |
Preformform vs. blåsform: Olika slitagemekanismer
Förformsslitage drivs av injektionscykeln med högt tryck och hög temperatur. De komponenter som slits snabbast är spetsarna på öppningskanalen (erosion från höghastighetssmälta), halssplittringar (mekaniskt slitage från frekvent öppning och stängning) och munstycken på varmkanalröret. Ytan på preformformens hålrum kan poleras och ommålas flera gånger för att förlänga livslängden.
Slitage av blåsgjutformen drivs av upprepad kontakt mellan den blåsta flaskan och formytan och termisk cykling av kylkretsen. På blåsformar av aluminium är yterosion och korrosion i kylkanalerna de primära mekanismerna. På BeCu-formar är basinsatsen – som utsätts för upprepade stötar från sträckstången och den uppblåsbara preformbasen – vanligtvis den första komponenten som behöver bytas ut.
ISBM-preformgjutningar och blåsgjutningar fungerar under olika förhållanden och kräver separata underhållsscheman för att uppnå formens nominella livslängd.
Hur underhåll förlänger mögelns livslängd
Skillnaden mellan en form som når sitt nominella antal cykler och en som går sönder tidigt är nästan alltid underhållskvaliteten. Ett förebyggande underhållsprogram bör inkludera:
- Rengöring av kylkanaler vid fasta cykelintervall — kalkavlagringar minskar värmeavledningseffektiviteten och orsakar ojämn flaskkylning
- O-ringsbyte på kylanslutningar och halsdelade slider innan läckor uppstår
- Inspektion och utbyte av grindspets på preformformen — en sliten spets av grinden producerar överdimensionerade grindrester och ökat AA-innehåll
- Inspektion av avskärningsyta — slitage på delningsytan orsakar så småningom flamma som inte kan korrigeras enbart genom processjustering
Byta ut kontra renovera
Inte alla slitna ISBM-formar behöver bytas ut helt. Många kan renoveras till en nykostnad på 20–40% genom att byta ut slitna komponenter (spetsar, halsdelar, blåsformens basinsatser) samtidigt som själva kärnformen bibehålls. Beslutet att renovera eller byta ut beror på omfattningen av slitage och om flaskformatet kommer att fortsätta att produceras.
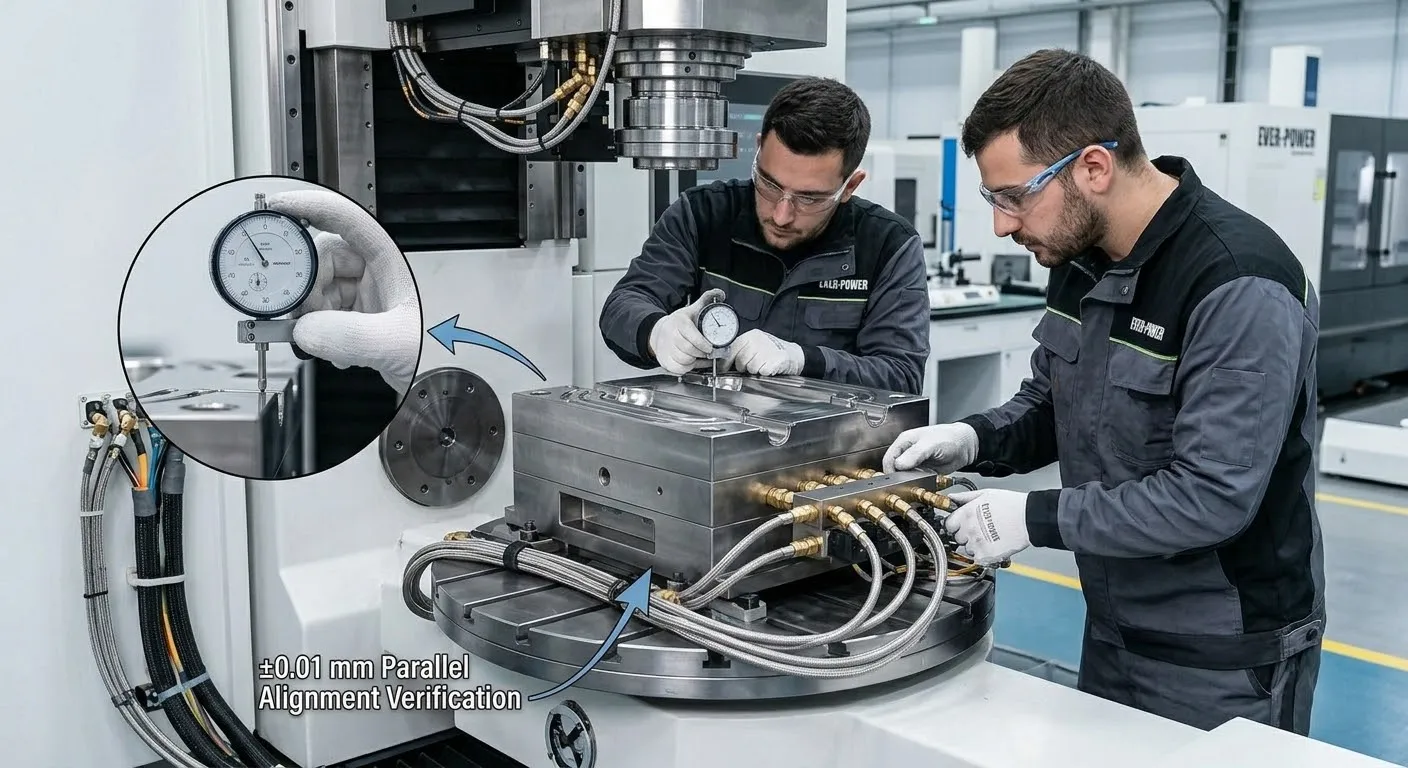
Korrekt forminstallation och plattans uppriktning är förutsättningar för att uppnå nominell formens livslängd – feljusterade plattor accelererar slitage på delningsytorna.
Behöver du en ny ISBM-form eller en renoveringsbedömning?
Ever-Power designar och tillverkar specialanpassade ISBM-formsatser och kan bedöma slitna formar för renoveringsförmåga. Skicka din flaskritning eller formdetaljer för ett svar inom 48 timmar.
Utforska anpassat ISBM-formsortiment, eller granska maskinspecifikationer för att bekräfta vilken formkonfiguration som passar din produktionslinje.
Vanliga frågor
Påverkar hartstypen formens livslängd?
Ja. Standard PET och PP är relativt icke-slipande; formar som bearbetar dessa når sitt nominella cyklantal utan ovanligt slitage på kavitetsytorna. Glasfyllda eller mineralfyllda hartser är betydligt mer slipande och kräver härdade stålformar snarare än aluminium för att uppnå acceptabel livslängd. Ange alltid din specifika hartskvalitet till formtillverkaren när du beställer.
Hur vet jag när min ISBM-form behöver bytas ut?
Primära indikatorer: blixtar vid preformens delningslinje som inte kan korrigeras med ökad klämkraft; ihållande defekter från grinden trots utbyte av grindspetsen; variationer i flaskans vikt som ökar utöver specifikationen trots stabila processparametrar; och försämring av ytfinishen som inte kan korrigeras genom polering av formen. När flera indikatorer visas samtidigt är ett fullständigt utbyte vanligtvis mer ekonomiskt än att försöka reparera varje komponent.
Är det värt att välja stål framför aluminium för en ISBM-blåsform?
Blåsgjutformar i stål kostar mer i början men håller 3–10 gånger längre än motsvarande aluminiumformar och erbjuder bättre hållbarhet i ytstrukturen. För kontinuerlig produktion i hög volym (över 2–3 miljoner flaskor per år i samma format) är stål- eller BeCu-formar vanligtvis det mer ekonomiska valet när den totala ägandekostnaden – formkostnaden dividerad med antalet cykler – beräknas över den planerade produktionsvolymen.
Reservdelsplanering för långsiktig livslängd för formar
För ISBM-verksamheter som körs med hög volym är det viktigt att ha ett lager av de mest frekvent utbytta slitdelarna för att undvika oplanerade driftstopp. De delar som ska lagras på plats är: grindspetsar (2–4 reservdelar per antal preformformkaviteter); halsdelade insatser (1 komplett uppsättning per form); sträckstångsaggregat (1 reservdel per form); O-ringar för kylanslutningar och halsdelade slider (12 månaders förbrukning); och blåsformsbasinsatser för formar som körs över 500 000 cykler per år. Ever-Power har reservdelar till alla EP-HGY- och EP-BPET-maskiner och deras tillhörande formar med en standard 24-timmarsleverans för kritiska slitdelar.
Jämförelse av formens livslängd mellan olika typer av formblåsning
Som sammanhang skiljer sig formarnas livslängd i EBM och IBM från ISBM eftersom driftsförhållandena skiljer sig åt. EBM-blåsformar har lägre temperaturer (inget injektionssteg i formen) och lägre tryck, men parison-nypningen skapar hög spänning vid nypningsbasinsatsen, vilket är en vanlig tidig slitagekomponent som byts ut vid 200 000–500 000 cykler beroende på material. IBM-formar upplever liknande injektionsstationsförhållanden som ISBM-preformformar men har inte den höga cykliska termiska utmattningen som ISBM-blåsformars kylkretsar har. För alla tre typerna är konsekvent förebyggande underhåll den mest tillförlitliga prediktorn för om en form når sitt nominella cykleantal.
Dokumentation och spårning av formens livslängd
Att korrekt spåra formens cykelräkning är grunden för effektiv livslängdshantering. Moderna ISBM-maskiner med HMI-dataloggning registrerar det totala cykelantalet för varje form i recepthanteringssystemet, vilket ger en korrekt löpande summa utan att förlita sig på operatörsmanualer. För äldre maskiner utan automatisk cykelräkning ger en enkel produktionslogg som registrerar formidentifieraren och cykelräkningen i början och slutet av varje produktionsskift den lägsta dokumentation som behövs för att hantera formens livslängd proaktivt. Utan korrekt spårning av cykelräkning kan förebyggande underhållsscheman baserade på cykelintervall inte implementeras tillförlitligt, och formfel tenderar att vara reaktiva snarare än förebyggda.
Mögellivslängd kontra mögelprestanda: En viktig skillnad
Formens "livslängd" används ibland för att beteckna cykler till fel, men en mer praktisk definition för produktionsplanering är cykler till den punkt där formen inte längre konsekvent producerar behållare inom specifikationen. En form kan fortfarande vara mekaniskt intakt men producera behållare med marginell dimensionsöverensstämmelse, ytfinishförsämring eller ökande viktvariation mellan kaviteterna. Den punkt där formens prestanda faller under specifikationens tröskel – inte punkten för mekaniskt fel – är det effektiva slutet på formens livslängd för kvalitetskontrollerad produktion. Denna distinktion är särskilt viktig för läkemedels- och livsmedelskvalitetstillämpningar, där processrelaterade kvalitetsattribut (behållarens vikt, halsfinishdimensioner, ytkvalitet) är föremål för definierade acceptanskriterier som måste uppfyllas vid varje produktionsomgång.
Att upprätta ett program för övervakning av formens prestanda – att spåra flaskans vikt per hålrum, halsens ytfinishdimensioner och ytkvalitet under formens livslängd – gör det möjligt för produktionsteamet att förutsäga när en form närmar sig sitt slut och planera dess utbyte eller renovering proaktivt, snarare än att upptäcka prestandaproblemet under en produktionskörning som redan kan ha producerat icke-överensstämmande behållare.
Bästa praxis för mögelförvaring
ISBM-formar som inte är i regelbunden produktion måste förvaras korrekt för att förhindra korrosionsskador under stilleståndsperioder. Bästa praxis för forvaring av formar: rengör formen noggrant före förvaring för att avlägsna alla spår av harts, släppmedel och kylvattenavlagringar; torka alla kylkanaler helt (tryckluftsrensning följt av varmluftstorkning); applicera en korrosionshämmande olja eller beläggning på alla omålade metallytor, särskilt kavitetsytor och delningslinjer; försegla kylkanalsanslutningarna med pluggar för att förhindra att fukt tränger in; linda in formen i VCI-film (ångkorrosionsinhibitor) eller förvara i en miljö med kontrollerad fuktighet; och inspektera och applicera korrosionsskydd igen var 3–6:e månad för formar i långtidslagring. Korrekt förvaring kan förhindra korrosionsskador som är en av de vanligaste orsakerna till för tidigt formbrott i fuktiga klimat.
Hur man startar leverantörsutvärderingsprocessen
För köpare som är nya inom upphandling av ISBM-utrustning kan processen att välja en maskin- och formleverantör verka skrämmande. Den praktiska utgångspunkten är inte en lista över leverantörer utan en tydlig behållarspecifikation: definiera flaskvolym, halsfinish, harts, målvikt, önskad effekt och eventuella applikationsspecifika krav (farmaceutisk GMP, varmfyllning, renrumskompatibilitet) innan du kontaktar någon leverantör. Med en komplett behållarspecifikation i handen kan du få meningsfulla och jämförbara offerter från flera leverantörer, eftersom varje offert kommer att baseras på samma tekniska indata.
Ever-Powers förhandsbedömning börjar med en teknisk granskning av kundens containerspecifikation. Vårt applikationsteknikteam bedömer specifikationen mot vårt maskinsortiment, rekommenderar lämplig modell (antal stationer, klämkraft, drivsystem) och tillhandahåller en preliminär bedömning av formgenomförbarheten – allt utan kostnad och vanligtvis inom 24–48 timmar efter att ha mottagit specifikationen. Denna preliminära bedömning gör det möjligt för köpare att förstå den troliga maskin- och formkonfigurationen, och den tillhörande investeringen, innan de binder sig till en detaljerad offertprocess.
Ever-Powers kompletta ISBM-produktsortiment
Ever-Powers kompletta sortiment av enstegs ISBM-maskiner täcker alla större tillämpningar inom läkemedels-, kosmetika-, livsmedels-, dryckes- och industriell behållareproduktion:
| Modell | Stationer | Klämma (kN) | Behållarintervall | Köra |
|---|---|---|---|---|
| EP-HGY50-V3-EV | 3 | 50 | 30–500 ml | Full servo |
| EP-HGY150-V4 | 4 | 150 | 100 ml–2 l | Servohydraulisk |
| EP-HGY150-V4-EV | 4 | 150 | 100 ml–2 l | Full servo |
| EP-HGY200-V4 | 4 | 200 | 200 ml–3 l | Servohydraulisk |
| EP-HGY200-V4-B | 4 | 200 | 200 ml–3 l (handtag) | Servohydraulisk |
| EP-HGY250-V4 | 4 | 250 | 500 ml–5 l | Servohydraulisk |
| EP-HGYS280-V6 | 6 | 280 | Komplexa former | Servohydraulisk |
| EP-HGY650-V4 | 4 | 400 | 2–10 liter | Servohydraulisk |
| EP-BPET-70V4 | 4 | 200 | 500 ml–3 l (PET) | Servohydraulisk |
| EP-BPET-94V3 | 3 | 250 | 1–5 liter (PET) | Servohydraulisk |
| EP-BPET-125V4 | 4 | 400 | 5–10 liter (PET) | Servohydraulisk |
För fullständiga tekniska specifikationer för varje modell, besök Produktsidor för EP-HGY och EP-BPETFör applikationsspecifik vägledning, kontakta vårt team på isbmmolding.com/kontakta-oss eller mejla [email protected]. Vi svarar inom 24 timmar på alla tekniska frågor.
Hur man planerar formbyte i sin produktionsbudget
Det vanligaste misstaget vid ekonomisk planering i ISBM-verksamhet är att inte redovisa formutbyte som en återkommande kapitalkostnad. Formar är inte permanenta tillgångar – de har en begränsad livslängd som måste planeras för. Rätt tillvägagångssätt är att beräkna den förväntade produktionslivslängden för varje formutgåning, bestämma ersättningskostnaden och allokera en avskrivningskostnad per flaska för formar i behållarens kostnadsmodell.
Till exempel: en ISBM-formsats i aluminium som är klassad för 800 000 cykler till en kostnad av 28 000 USD ger en formavskrivningskostnad på 0,035 USD per flaska. Under formens livslängd på 800 000 cykler täcks den totala kostnaden för formutbyte helt av behållarens produktionskostnad. Om formen ersätts med en BeCu-ekvivalent med en livslängd på 45 000 USD och 2 000 000 cykler, sjunker formavskrivningen till 0,0225 USD per flaska – en betydande besparing vid höga produktionsvolymer som delvis kompenserar för den högre initiala forminvesteringen.
Denna beräkning av avskrivning per flaska för gjutform bör utföras för varje nytt behållarformat som introduceras på en ISBM-maskin. Den omvandlar gjutformskostnaden från en engångskapitalchock till en förutsägbar driftskostnad som kan hanteras inom behållarens kostnadsstruktur. Ever-Power inkluderar formens förväntade livslängd och rekommenderade utbytesscheman i dokumentationen som medföljer varje specialanpassad gjutformsuppsättning, vilket gör det möjligt för operatörer att planera budgetar för gjutbyten korrekt från produktionsstart.
Mögelförvaring och långsiktig konservering
ISBM-formar som tas ur produktion för formatbyte eller säsongsprodukter kräver korrekt förvaring för att bevara sitt skick och förhindra korrosion. Aluminiumformar är särskilt känsliga för oxidation och gropfrätning om de förvaras i fuktiga miljöer utan skyddande behandling. Korrekt förvaringsprocedur för en ISBM-formsats är: spola alla kylkretsar med rent vatten, torka med tryckluft, applicera en rostskyddsolja eller korrosionsskyddsspray på alla kylkanaler och omålade stålytor, stäng alla hålrum med pluggar för att förhindra inträngning av kontaminering och förvara i en torr, temperaturstabil miljö borta från direktkontakt med golvet. Förformade varmkanalsystem bör spolas med en kompatibel spolningsmedel före avstängning om PET är den sista hartskörningen, för att förhindra att kvarvarande PET bryts ner inuti varmkanalsystemet under lagring. En korrekt förvarad formsats återupptar produktionen med minimal kvalificeringstid och utan hålrumsskador som skulle minska dess återstående livslängd.


