
طول عمر متوسط قالب تزریق پلاستیک چقدر است؟
طول عمر یک قالب تزریق پلاستیک - که در چرخههای تولید اندازهگیری میشود - در درجه اول به جنس قالب، رزین مورد پردازش، شرایط فرآیند و کیفیت نگهداری پیشگیرانه اعمال شده در طول عمر عملیاتی قالب بستگی دارد. برای مجموعه قالبهای ISBM (قالب پیشفرم و قالب دمشی)، این دو جزء اغلب طول عمر متفاوتی دارند زیرا تحت شرایط مختلف کار میکنند و مکانیسمهای سایش متفاوتی را تجربه میکنند.
طول عمر قالب بر اساس جنس
| مواد قالب | طول عمر معمول | بهترین اپلیکیشن |
|---|---|---|
| آلیاژ آلومینیوم | ۵۰۰۰۰۰ تا ۱،۰۰۰،۰۰۰ چرخه | بطریهای PET استاندارد، تغییر مکرر قالب |
| مس بریلیم (BeCu) | ۱،۰۰۰،۰۰۰ تا ۳،۰۰۰،۰۰۰ چرخه | تولید مداوم با بازده بالا |
| فولاد پیشسختشده (P20) | ۱،۰۰۰،۰۰۰ تا ۳،۰۰۰،۰۰۰ چرخه | سطوح بافتدار، رزینهای ساینده |
| فولاد ابزار سختکاری شده (H13) | ۳،۰۰۰،۰۰۰ تا ۱۰،۰۰۰،۰۰۰+ چرخه | رزینهای پر شده با شیشه با حجم بسیار بالا |
قالب پیشفرم در مقابل قالب بادی: مکانیسمهای مختلف سایش
سایش قالب پیش فرم توسط چرخه تزریق فشار بالا و دمای بالا هدایت میشود. اجزایی که سریعترین سایش را دارند، نوک گیت (فرسایش ناشی از مذاب با سرعت بالا)، ترکهای گردن (سایش مکانیکی ناشی از باز و بسته شدن مکرر) و نوک نازلهای راهگاه گرم هستند. سطح حفره قالب پیشفرم را میتوان چندین بار صیقل داد و دوباره پوشش داد تا عمر مفید آن افزایش یابد.
سایش قالب بادی با تماس مکرر بطری دمیده شده با سطح قالب و چرخه حرارتی مدار خنک کننده هدایت میشود. در قالبهای دمشی آلومینیومی، فرسایش سطحی و خوردگی در کانالهای خنک کننده مکانیسمهای اصلی هستند. در قالبهای BeCu، قطعه پایه - که ضربه مکرری از میله کششی و پایه پیش فرم باد شده دریافت میکند - معمولاً اولین جزئی است که نیاز به تعویض دارد.
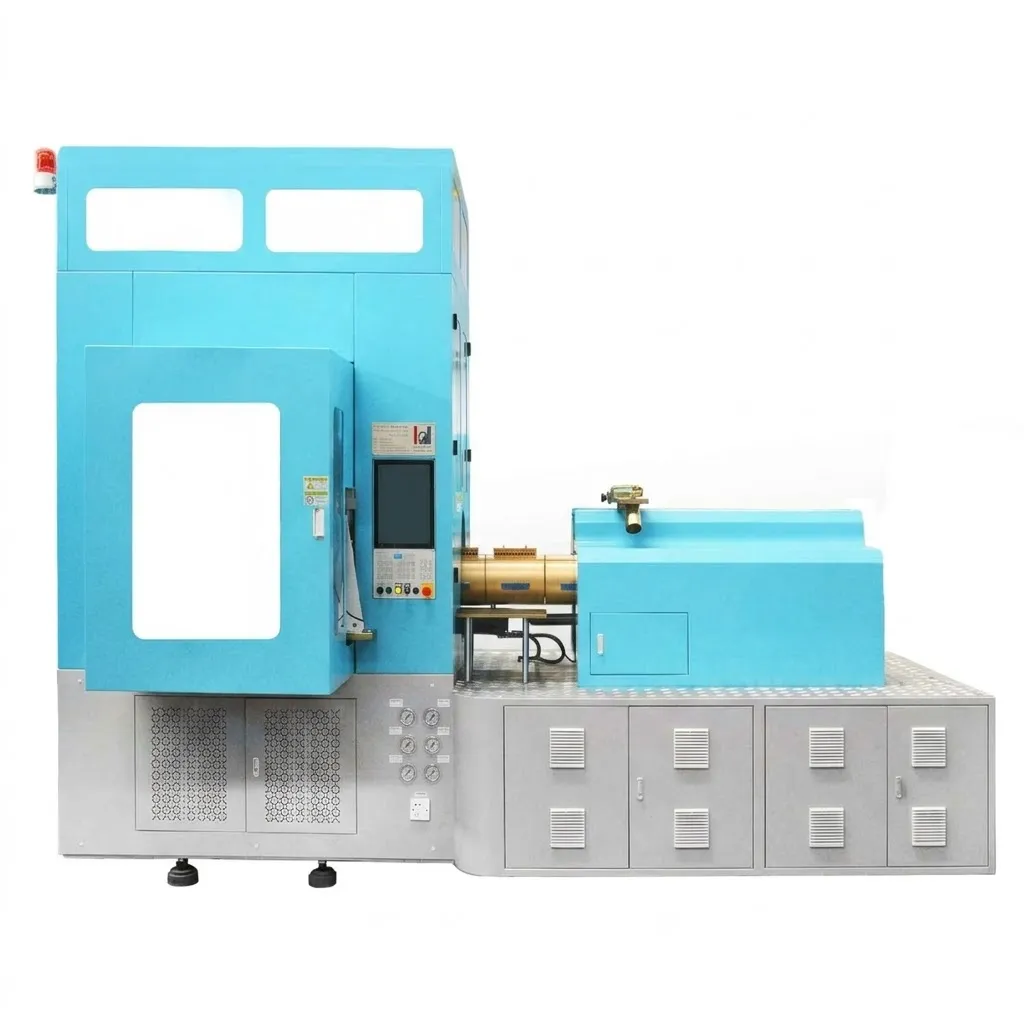
قالبهای پیشفرم و بادی ISBM تحت شرایط متفاوتی کار میکنند و برای دستیابی به طول عمر نامی قالب، به برنامههای نگهداری جداگانهای نیاز دارند.
چگونه نگهداری، عمر قالب را افزایش میدهد
تفاوت بین قالبی که به تعداد چرخه مجاز خود میرسد و قالبی که زود از کار میافتد، تقریباً همیشه در کیفیت نگهداری است. یک برنامه نگهداری پیشگیرانه باید شامل موارد زیر باشد:
- تمیز کردن کانال خنک کننده در فواصل چرخه ثابت - تشکیل رسوب، راندمان حذف گرما را کاهش میدهد و باعث خنک شدن ناهموار بطری میشود
- تعویض اورینگ قبل از ایجاد نشتی، اتصالات خنککننده و اسلایدهای جداکننده گردن را بررسی کنید.
- بازرسی و تعویض نوک دروازه روی قالب پیشفرم - نوک دریچه فرسوده باعث ایجاد بقایای دریچه بزرگ و افزایش محتوای AA میشود
- بازرسی سطح جدایش - سایش روی سطح جدایش در نهایت باعث ایجاد پلیسه میشود که نمیتوان آن را تنها با تنظیم فرآیند اصلاح کرد.
جایگزینی در مقابل نوسازی
هر قالب ISBM فرسودهای نیاز به تعویض کامل ندارد. بسیاری از آنها را میتوان با هزینهای معادل ۲۰ تا ۴۰ درصد هزینه قالب جدید، با تعویض اجزای فرسوده (نوک دروازه، شکافهای گردن، درجهای پایه قالب دمشی) و در عین حال حفظ بدنه اصلی قالب، نوسازی کرد. تصمیم به نوسازی در مقابل تعویض، به میزان فرسودگی و اینکه آیا قالب بطری در تولید ادامه خواهد یافت یا خیر، بستگی دارد.
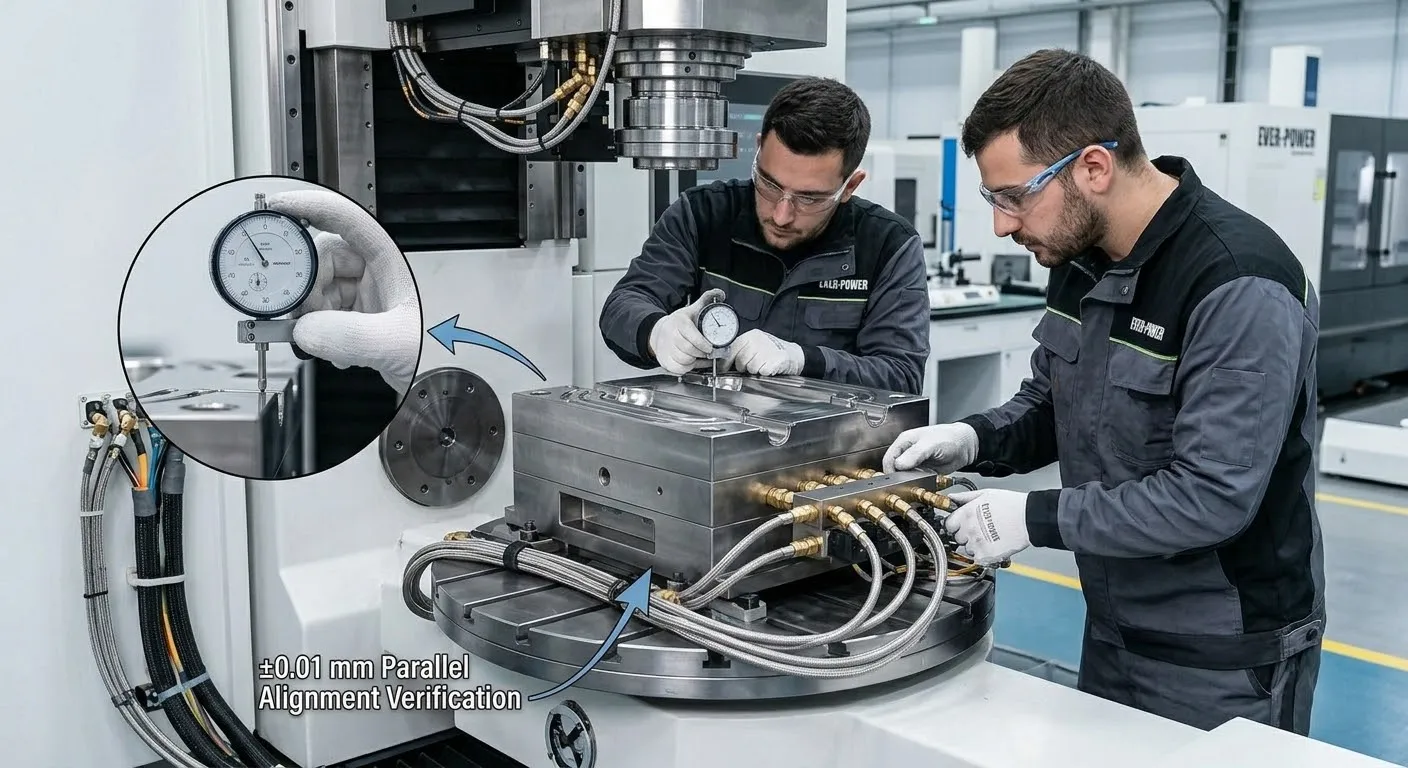
نصب صحیح قالب و تراز صحیح صفحه قالب، پیشنیازهای دستیابی به عمر نامی قالب هستند - صفحههای ناهمتراز، سایش سطح جدایش را تسریع میکنند.
به یک قالب ISBM جدید یا ارزیابی نوسازی نیاز دارید؟
شرکت Ever-Power قالبهای سفارشی ISBM را طراحی و تولید میکند و میتواند قالبهای فرسوده را برای قابلیت بازسازی ارزیابی کند. نقشه بطری یا جزئیات قالب خود را برای پاسخ ۴۸ ساعته ارسال کنید.
کاوش کنید محدوده قالبهای سفارشی ISBMیا بررسی کنید مشخصات دستگاه برای تأیید اینکه کدام پیکربندی قالب با خط تولید شما مطابقت دارد.
سوالات متداول
آیا نوع رزین بر طول عمر قالب تأثیر میگذارد؟
بله. PET و PP استاندارد نسبتاً غیر ساینده هستند؛ قالبهایی که این مواد را پردازش میکنند، بدون سایش غیرمعمول سطح حفره، به تعداد چرخه مجاز خود میرسند. رزینهای پر شده با شیشه یا مواد معدنی به طور قابل توجهی سایندهتر هستند و برای دستیابی به طول عمر قابل قبول، به جای آلومینیوم، به قالبهای فولادی سختشده نیاز دارند. هنگام سفارش، همیشه درجه رزین خاص خود را به سازنده قالب ارائه دهید.
چگونه بفهمم قالب ISBM من نیاز به تعویض دارد؟
نشانههای اولیه: برقزدگی در خط جدایش پیشفرم که با افزایش نیروی گیره قابل اصلاح نیست؛ عیوب باقیمانده از گیت علیرغم تعویض نوک گیت؛ افزایش تغییر وزن بطری فراتر از مشخصات تعیینشده علیرغم پارامترهای فرآیند پایدار؛ و تخریب سطح نهایی که با پولیش قالب قابل اصلاح نیست. هنگامی که چندین نشانه به طور همزمان ظاهر میشوند، تعویض کامل معمولاً اقتصادیتر از تلاش برای تعمیر هر قطعه است.
آیا ارزش دارد که برای قالب بادی ISBM، فولاد را به آلومینیوم ترجیح دهیم؟
قالبهای بادی فولادی هزینه اولیه بیشتری دارند اما ۳ تا ۱۰ برابر بیشتر از معادلهای آلومینیومی دوام میآورند و دوام بافت سطحی بهتری ارائه میدهند. برای تولید مداوم با حجم بالا (بیش از ۲ تا ۳ میلیون بطری در سال با همان فرمت)، قالبهای فولادی یا BeCu معمولاً انتخاب اقتصادیتری هستند، زمانی که کل هزینه مالکیت - هزینه قالب تقسیم بر تعداد چرخه - بر اساس حجم تولید برنامهریزی شده محاسبه شود.
برنامهریزی قطعات یدکی برای عمر طولانی قالب
برای عملیات ISBM که با حجم بالا انجام میشود، نگهداری موجودی قطعات فرسوده قالب که بیشترین تعویض را دارند، برای جلوگیری از توقفهای برنامهریزی نشده ضروری است. قطعاتی که باید در محل انبار شوند عبارتند از: نوک دروازه (۲ تا ۴ قطعه یدکی به ازای هر تعداد حفره قالب پیشفرم)؛ اینسرتهای جداکننده گردن (۱ مجموعه کامل به ازای هر قالب)؛ مجموعههای میله کششی (۱ قطعه یدکی به ازای هر قالب)؛ اورینگها برای اتصالات خنککننده و اسلایدهای جداکننده گردن (عرضه ۱۲ ماهه)؛ و اینسرتهای پایه قالب بادی برای قالبهایی که بیش از ۵۰۰۰۰۰ چرخه در سال کار میکنند. Ever-Power قطعات یدکی تمام دستگاههای EP-HGY و EP-BPET و قالبهای مرتبط با آنها را با ارسال استاندارد ۲۴ ساعته برای قطعات فرسوده بحرانی نگهداری میکند.
مقایسه طول عمر قالب در انواع قالبگیری بادی
برای درک بهتر، طول عمر قالب در EBM و IBM با ISBM متفاوت است زیرا شرایط عملیاتی متفاوت است. قالبهای بادی EBM دماهای پایینتری (بدون مرحله تزریق در قالب) و فشارهای پایینتری را تجربه میکنند، اما عمل فشردهسازی پاریسون باعث ایجاد تنش بالا در پایه جداشونده میشود که یک قطعه رایج با سایش زودرس است که بسته به نوع ماده، در 200000 تا 500000 چرخه تعویض میشود. قالبهای IBM شرایط ایستگاه تزریق مشابهی را با قالبهای پیشفرم ISBM تجربه میکنند، اما خستگی حرارتی چرخه بالای مدارهای خنککننده قالب بادی ISBM را ندارند. در هر سه نوع، نگهداری پیشگیرانه مداوم، قابل اعتمادترین پیشبینیکننده این است که آیا یک قالب به تعداد چرخه مجاز خود میرسد یا خیر.
مستندسازی و ردیابی عمر قالب
ردیابی دقیق تعداد چرخه قالب، اساس مدیریت مؤثر عمر قالب است. دستگاههای مدرن ISBM با ثبت دادههای HMI، تعداد کل چرخه برای هر قالب را در سیستم مدیریت دستورالعمل ثبت میکنند و بدون تکیه بر سوابق دستی اپراتور، یک کل دقیق در حال اجرا ارائه میدهند. برای دستگاههای قدیمیتر بدون شمارش خودکار چرخه، یک گزارش تولید ساده که شناسه قالب و تعداد چرخه را در شروع و پایان هر شیفت تولید ثبت میکند، حداقل مستندات مورد نیاز برای مدیریت پیشگیرانه عمر قالب را فراهم میکند. بدون ردیابی دقیق تعداد چرخه، برنامههای نگهداری پیشگیرانه بر اساس فواصل چرخه را نمیتوان به طور قابل اعتمادی اجرا کرد و خرابیهای قالب به جای جلوگیری، واکنشی هستند.
عمر قالب در مقابل عملکرد قالب: یک تمایز مهم
«عمر» قالب گاهی اوقات به معنای چرخههای تا خرابی استفاده میشود، اما تعریف کاربردیتر برای برنامهریزی تولید، چرخههایی تا نقطهای است که قالب دیگر به طور مداوم ظروف را در محدوده مشخصات تولید نمیکند. یک قالب میتواند هنوز از نظر مکانیکی سالم باشد اما ظروفی با انطباق ابعادی حاشیهای، تخریب سطح یا افزایش تغییرات وزن بین حفرهای تولید کند. نقطهای که عملکرد قالب به زیر آستانه مشخصات میرسد - نه نقطه خرابی مکانیکی - پایان مؤثر عمر قالب برای تولید کنترلشده با کیفیت است. این تمایز به ویژه برای کاربردهای دارویی و غذایی مهم است، جایی که ویژگیهای کیفی مرتبط با فرآیند (وزن ظرف، ابعاد پرداخت گردن، کیفیت سطح) تابع معیارهای پذیرش تعریفشدهای هستند که باید در هر نوبت تولید رعایت شوند.
ایجاد یک برنامه نظارت بر عملکرد قالب - ردیابی وزن بطری در هر حفره، ابعاد پرداخت گردن و کیفیت سطح در طول عمر عملیاتی قالب - به تیم تولید اجازه میدهد تا زمان نزدیک شدن قالب به پایان عمر مؤثر خود را پیشبینی کرده و جایگزینی یا نوسازی آن را به صورت پیشگیرانه برنامهریزی کند، نه اینکه مشکل عملکرد را در طول یک دوره تولید که ممکن است قبلاً ظروف نامنطبق تولید کرده باشد، کشف کند.
بهترین روشهای نگهداری کپک
قالبهای ISBM که به طور منظم تولید نمیشوند، باید به درستی انبار شوند تا از آسیب خوردگی در دورههای بیکاری جلوگیری شود. بهترین شیوهها برای انبار کردن قالب: قالب را قبل از انبار کردن کاملاً تمیز کنید تا تمام آثار رزین، عامل جداکننده و رسوبات آب خنککننده از بین برود؛ تمام کانالهای خنککننده را کاملاً خشک کنید (با هوای فشرده و به دنبال آن خشک کردن با هوای گرم)؛ یک روغن یا پوشش بازدارنده خوردگی را روی تمام سطوح فلزی رنگ نشده، به ویژه سطوح حفرهها و خطوط جداکننده بمالید؛ اتصالات کانال خنککننده را با درپوش آببندی کنید تا از ورود رطوبت جلوگیری شود؛ قالب را در فیلم VCI (مهارکننده خوردگی بخار) بپیچید یا در محیطی با رطوبت کنترلشده نگهداری کنید؛ و هر 3 تا 6 ماه یکبار برای قالبهایی که در انبار طولانیمدت نگهداری میشوند، بازرسی و محافظت در برابر خوردگی را دوباره اعمال کنید. انبار کردن مناسب میتواند از آسیب خوردگی که یکی از شایعترین علل خرابی زودرس قالب در آب و هوای مرطوب است، جلوگیری کند.
چگونه فرآیند ارزیابی تأمینکننده را شروع کنیم
برای خریدارانی که در تهیه تجهیزات ISBM تازهکار هستند، فرآیند انتخاب تأمینکننده ماشین و قالب میتواند دلهرهآور به نظر برسد. نقطه شروع عملی، فهرست کوتاه تأمینکنندگان نیست، بلکه مشخصات واضح ظرف است: قبل از مراجعه به هر تأمینکننده، حجم بطری، سطح گردن، رزین، وزن هدف، خروجی مورد نیاز و هرگونه الزامات خاص کاربرد (GMP دارویی، پر کردن داغ، سازگاری با اتاق تمیز) را تعریف کنید. با در دست داشتن مشخصات کامل ظرف، میتوانید از چندین تأمینکننده، قیمتهای معنادار و قابل مقایسه دریافت کنید، زیرا هر قیمت بر اساس ورودیهای فنی یکسانی خواهد بود.
فرآیند پیش فروش Ever-Power با بررسی فنی مشخصات کانتینر مشتری آغاز میشود. تیم مهندسی کاربردهای ما، مشخصات را با توجه به طیف دستگاههای ما ارزیابی میکند، مدل مناسب (تعداد ایستگاهها، نیروی گیره، سیستم محرک) را توصیه میکند و یک ارزیابی اولیه از امکانسنجی قالب ارائه میدهد - همه اینها بدون هیچ هزینهای و معمولاً ظرف 24 تا 48 ساعت پس از دریافت مشخصات انجام میشود. این ارزیابی اولیه به خریداران این امکان را میدهد تا قبل از انجام فرآیند استعلام دقیق، پیکربندی احتمالی دستگاه و قالب و سرمایهگذاری مرتبط را درک کنند.
طیف کامل محصولات ISBM شرکت Ever-Power
طیف کامل ماشینهای ISBM تک مرحلهای Ever-Power تمام کاربردهای اصلی در تولید ظروف دارویی، آرایشی، غذایی، آشامیدنی و صنعتی را پوشش میدهد:
| مدل | ایستگاهها | گیره (کیلونیوتن) | محدوده کانتینر | رانندگی |
|---|---|---|---|---|
| EP-HGY50-V3-EV | 3 | 50 | ۳۰ تا ۵۰۰ میلیلیتر | سروو کامل |
| EP-HGY150-V4 | 4 | 150 | ۱۰۰ میلیلیتر تا ۲ لیتر | سروو هیدرولیک |
| EP-HGY150-V4-EV | 4 | 150 | ۱۰۰ میلیلیتر تا ۲ لیتر | سروو کامل |
| EP-HGY200-V4 | 4 | 200 | ۲۰۰ میلیلیتر تا ۳ لیتر | سروو هیدرولیک |
| EP-HGY200-V4-B | 4 | 200 | ۲۰۰ میلیلیتر تا ۳ لیتر (دستهدار) | سروو هیدرولیک |
| EP-HGY250-V4 | 4 | 250 | ۵۰۰ میلیلیتر تا ۵ لیتر | سروو هیدرولیک |
| EP-HGYS280-V6 | 6 | 280 | اشکال پیچیده | سروو هیدرولیک |
| EP-HGY650-V4 | 4 | 400 | ۲ تا ۱۰ لیتر | سروو هیدرولیک |
| EP-BPET-70V4 | 4 | 200 | ۵۰۰ میلیلیتر تا ۳ لیتر (PET) | سروو هیدرولیک |
| EP-BPET-94V3 | 3 | 250 | ۱–۵ لیتر (PET) | سروو هیدرولیک |
| EP-BPET-125V4 | 4 | 400 | ۵–۱۰ لیتر (PET) | سروو هیدرولیک |
برای مشاهده مشخصات فنی کامل هر مدل، به ... مراجعه کنید. صفحات محصول EP-HGY و EP-BPETبرای راهنماییهای خاص مربوط به برنامه، با تیم ما به آدرس زیر تماس بگیرید. isbmmolding.com/contact-us یا به [email protected] ایمیل بزنید. ما ظرف 24 ساعت به تمام سوالات فنی پاسخ میدهیم.
چگونه جایگزینی قالب را در بودجه تولید خود لحاظ کنیم
رایجترین اشتباه برنامهریزی مالی در عملیات ISBM، عدم در نظر گرفتن تعویض قالب به عنوان یک هزینه سرمایهای دورهای است. قالبها داراییهای دائمی نیستند - آنها عمر چرخه محدودی دارند که باید برای آن برنامهریزی شود. رویکرد صحیح، محاسبه عمر تولید مورد انتظار هر مجموعه قالب، تعیین هزینه تعویض و تخصیص هزینه استهلاک قالب به ازای هر بطری به مدل هزینه ظرف است.
برای مثال: یک قالب آلومینیومی ISBM که برای ۸۰۰۰۰۰ چرخه با هزینه ۲۸۰۰۰ دلار آمریکا طراحی شده است، هزینه استهلاک قالب ۰.۰۳۵ دلار آمریکا برای هر بطری است. در طول عمر ۸۰۰۰۰۰ چرخه قالب، کل هزینه تعویض قالب به طور کامل در هزینه تولید ظرف جبران میشود. اگر قالب با یک قالب BeCu معادل با ۴۵۰۰۰ دلار آمریکا و عمر ۲۰۰۰۰۰۰ چرخه جایگزین شود، استهلاک قالب به ۰.۰۲۲۵ دلار آمریکا برای هر بطری کاهش مییابد - صرفهجویی قابل توجهی در حجم تولید بالا که تا حدی سرمایهگذاری اولیه بالاتر قالب را جبران میکند.
این محاسبه استهلاک قالب به ازای هر بطری باید برای هر قالب جدید ظرف که در دستگاه ISBM معرفی میشود، انجام شود. این کار هزینه قالب را از یک شوک سرمایهای یکباره به یک هزینه عملیاتی قابل پیشبینی تبدیل میکند که میتوان آن را در ساختار هزینه ظرف مدیریت کرد. Ever-Power دادههای مربوط به طول عمر قالب و برنامه جایگزینی پیشنهادی را در مستندات ارائه شده با هر مجموعه قالب سفارشی گنجانده است و به اپراتورها این امکان را میدهد که از ابتدای تولید، بودجه جایگزینی قالب را به طور دقیق برنامهریزی کنند.
نگهداری کپک و نگهداری طولانی مدت
قالبهای ISBM که به دلیل تغییر قالب یا محصولات فصلی از خط تولید خارج میشوند، برای حفظ شرایط خود و جلوگیری از خوردگی، نیاز به نگهداری مناسب دارند. قالبهای آلومینیومی در صورت نگهداری در محیطهای مرطوب و بدون عملیات حفاظتی، به ویژه در معرض اکسیداسیون و ایجاد حفره هستند. روش صحیح نگهداری یک مجموعه قالب ISBM عبارت است از: تمام مدارهای خنککننده را با آب تمیز بشویید، با هوای فشرده خشک کنید، یک روغن ضد زنگ یا اسپری ضد خوردگی را روی تمام کانالهای خنککننده و سطوح فولادی رنگ نشده بمالید، تمام حفرهها را با درپوش ببندید تا از ورود آلودگی جلوگیری شود و در یک محیط خشک و با دمای پایدار و دور از تماس مستقیم با کف نگهداری شود. سیستمهای راهگاه گرم قالب پیشفرم باید قبل از خاموش شدن، اگر PET آخرین اجرای رزین باشد، با یک ترکیب پاککننده سازگار تمیز شوند تا از تخریب PET باقیمانده در داخل راهگاه گرم در حین ذخیرهسازی جلوگیری شود. یک مجموعه قالب که به درستی ذخیره شده باشد، تولید را با حداقل زمان تأیید صلاحیت و بدون آسیب حفرهای که عمر چرخه باقیمانده آن را کاهش میدهد، از سر میگیرد.


