
Hur mycket kostar en 250 tons formsprutningsmaskin?
En formsprutningsmaskin på 250 ton kostar vanligtvis mellan 30 000 och 250 000 USD beroende på drivsystem, tillverkarens ursprung och konfigurationsalternativ. Köpare vars mål är att producera färdiga PET- eller PP-flaskor bör dock förstå att en standardformsprutningsmaskin på 250 ton inte är rätt utrustning för flaskproduktion. Denna guide täcker den allmänna prissättningen för 250 tons IM-maskiner och förklarar varför enstegs ISBM-maskiner – med olika specificeringar och olika prissättningar – är rätt val för produktion av färdiga behållare.
250-tons generell formsprutningsmaskin: Prisintervall
En formsprutningsmaskin med klämkraft på 250 ton ligger i mitten av standardstorlekarna för IM-maskiner. Den används för solida plastdelar som kräver större formar eller flera hålrum i tekniska hartser. Vägledande priser per drivsystem och ursprung:
| Drivsystem | Ursprung | Vägledande pris (USD) | Bäst för |
|---|---|---|---|
| Hydraulisk fast hastighet | Kina | 30 000–55 000 USD | Generellt solida delar, låg investering |
| Servohydraulisk | Kina | 45 000–90 000 USD | Energibesparing, förpackning, förslutningar |
| Servohydraulisk | Taiwan / Korea | 70 000–130 000 USD | Högre precision, bättre stöd |
| Helelektrisk | Japan | 120 000–200 000 USD | Medicinsk, precisions-, renrums- |
| Servohydraulisk, premium | Europa | 170 000–250 000+ USD | Bildelar, tekniska delar |
Vad en 250-tons IM-maskin kan och inte kan producera
En standard formsprutningsmaskin på 250 ton kan producera: stora formsprutade solida delar upp till cirka 800–1 200 cm³ sprutvolym; flerkavitetsformar för mindre solida delar såsom kapsyler, förslutningar och medicintekniska komponenter; och PET- eller PP-förformar för efterföljande tvåstegsformblåsning. Den kan inte producera färdiga ihåliga flaskor i en enda operation. En färdig flaska kräver ett formblåsningssteg (sträckstång plus högtrycksluft) som inte finns i någon vanlig formsprutningsmaskin.
Köpare som vill producera färdiga PET-flaskor internt utan ett separat lager av preformar eller en andra blåsgjutningsmaskin behöver en enstegs ISBM-maskin – inte en 250-tons standard formsprutningsmaskin av någon drivtyp eller något märke.

Färdiga behållare producerade av enstegs-ISBM-maskiner — ingen mellanlagring av preformar, ingen andra maskin krävs.
ISBM-maskinprissättning: Rätt skala för flaskproduktion
Enstegs ISBM-maskiner specificeras i kN formsprutningsklämkraft, inte i ton, eftersom ISBM-förformningsformar är kompakta och kräver mycket lägre klämkrafter än stora formsprutningsformar för solida delar. Motsvarigheten till en "250-tons" formsprutningsmaskin i ISBM-termer skulle vara cirka 25 kN – långt under räckvidden för alla kommersiella ISBM-maskiner. De största ISBM-maskinerna i EP-HGY-serien använder 400 kN (cirka 40 ton) formsprutningsklämkraft.
| EP-HGY-modell | Injektionsklämma | Behållarintervall | Köra |
|---|---|---|---|
| EP-HGY50-V3-EV | 50 kN (≈ 5 ton) | 30–500 ml | Full servo |
| EP-HGY150-V4 | 150 kN (≈ 15 ton) | 100 ml–2 l | Servohydraulisk |
| EP-HGY200-V4 | 200 kN (≈ 20 ton) | 200 ml–3 l | Servohydraulisk |
| EP-HGY250-V4 | 250 kN (≈ 25 ton) | 500 ml–5 l | Servohydraulisk |
| EP-HGY650-V4 | 400 kN (≈ 40 ton) | 2–10 liter | Servohydraulisk |
Total investering för en ISBM-produktionslinje i ett steg
För köpare som övergår från att köpa containrar till egen ISBM-produktion går den totala investeringen utöver maskinens inköpspris. En komplett produktionslinje för ett containerformat kräver:
- ISBM-maskin — 50 000–350 000 USD beroende på klämkraft och drivsystem
- Anpassad formsats — 12 000–100 000 USD för preformform, blåsform och sträckstång
- Högtryckskompressor — 8 000–25 000 USD för blåsluft vid 25–40 bar
- Torktumlare med torkmedel — 4 000–12 000 USD för torkning av PET-harts till under 50 ppm fukthalt
- Kylare — 5 000–15 000 USD för kylvatten för blåsform vid 8–12 °C
Formsatsen och tillbehör är engångsinvesteringar per containerformat. Ytterligare flaskformat på samma maskin kräver endast en ny formsats (12 000–100 000 USD) snarare än en ny maskin, vilket gör den extra kostnaden för att lägga till format mycket lägre än den initiala installationsinvesteringen.
Köp vs. sälj: När lönar sig en ISBM-investering?
Det ekonomiska argumentet för egenproduktion av ISBM vilar på skillnaden mellan priset på den inköpta behållaren och den egenproduktionskostnaden. Priserna på inköpta behållare från en förpackningsleverantör inkluderar leverantörens maskinavskrivningar, formavskrivningar, hartskostnader, energi, arbetskraft, omkostnader och marginal. Egenproduktion eliminerar leverantörens marginal och omkostnader, vilket vanligtvis minskar kostnaden per flaska med 20–40% vid kommersiella produktionsvolymer.
För de flesta läkemedels-, kosmetika- och livsmedelsförpackningstillämpningar blir intern ISBM-produktion ekonomiskt överlägsen jämfört med att köpa behållare i årliga volymer över 500 000–1 000 000 flaskor per format. Under denna volym gör formavskrivningen och maskinavskrivningen per flaska intern produktion dyrare än att köpa. Ever-Powers säljteam kan utarbeta en "make-vs-buy"-analys för just ditt flaskformat och din produktionsvolym som en del av konsultationsprocessen före försäljning.
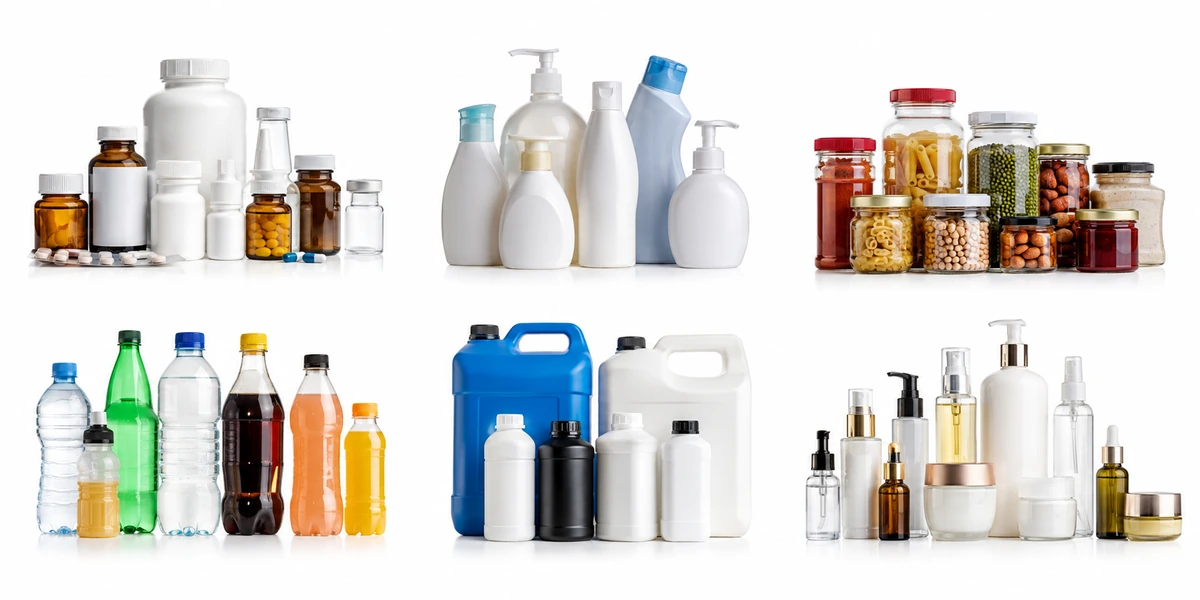
Användningssektorer som betjänas av Ever-Power ISBM-maskiner — från farmaceutiska flaskor till industriella behållare, alla tillverkade internt från hartspellets.
Redo att utvärdera intern ISBM-produktion för din container?
Ever-Power kan förbereda en jämförelse av tillverkningskostnader kontra köpkostnader för just ditt flaskformat och produktionsvolym. Skicka oss ditt nuvarande inköpta containerpris, årsvolym och flaskspecifikation för att komma igång.
Utforska hela EP-HGY ISBM-maskinserieeller recension anpassade formalternativ för ditt behållarformat och kavitetsantal.
Vanliga frågor
Finns det en 250-tons ISBM-maskin?
Inte i standardbranschterminologi. ISBM-maskiner specificeras i kN formsprutningskraft, inte i ton. EP-HGY250-V4 har till exempel 250 kN formsprutningskraft – cirka 25 ton – och används för behållare från 500 ml till 5 liter. Detta skiljer sig mycket från en vanlig formsprutningsmaskin på 250 ton (2 500 kN) för solida delar. De två maskinerna arbetar i mycket olika skalor och har helt olika tillämpningar.
Vad är ledtiden för en ny ISBM-maskin från Ever-Power?
Standard EP-HGY-maskiner har en tillverkningstid på 90–150 dagar från beställning till fabriksgodkännandetest. Anpassade konfigurationer eller maskiner med hög specifikation kan ta längre tid. Formtillverkning sker vanligtvis parallellt och slutförs inom samma fönster. Budgetera ytterligare 2–4 veckor för sjöfrakt och 1–2 veckor för installation och driftsättning på plats. Total tid från beställning till produktionsklar: cirka 5–7 månader för de flesta installationer.
Kan jag finansiera ett köp av en ISBM-maskin?
Ja. Inköp av ISBM-maskiner finansieras vanligtvis genom leasing av utrustning, handelsfinansiering (dokumentära remburser) eller exportkreditfaciliteter. Betalningsvillkoren från Ever-Power är vanligtvis strukturerade som en deposition på 30–40% vid beställning, 30–40% vid fabriksacceptanstest och resterande belopp före eller vid leverans. För köpare som använder handelsfinansieringsinstrument kan Ever-Power tillhandahålla den dokumentation som krävs av de flesta kommersiella banker och exportkreditinstitut. Kontakta vårt säljteam för att diskutera finansieringsarrangemang som gäller för ditt land och transaktionsstorlek.
Investeringar i extrautrustning: Ofta underskattade
Förstagångsköpare av ISBM-maskiner underskattar ofta den totala kompletterande investering som krävs för att göra en maskin produktionsklar. Maskinens inköpspris är den största enskilda posten, men tilläggsutrustningen – högtryckskompressor, torktumlare, kylare och installationsmaterial – är inte valfria och måste budgeteras innan investeringsbeslutet fattas. En maskin som står på produktionsgolvet utan fungerande högtryckslufttillförsel eller utan tillräcklig PET-hartstorkning kan inte producera acceptabla flaskor oavsett dess tekniska kapacitet.
Högtryckskompressorn är ofta det mest underskattade hjälpmedlet. ISBM-maskiner kräver blåsluft på 25–40 bar, vilket är långt över kapaciteten hos standard fabriksmonterade tryckluftssystem (vanligtvis 6–10 bar). En dedikerad högtryckskompressor klassad för maskinens maximala luftförbrukning under blåssteget är en obligatorisk hjälpkomponent. Korrekt dimensionering av kompressorn kräver att man känner till maskinens blåsluftvolym per cykel, cykelhastigheten och antalet hålrum – data som Ever-Power tillhandahåller i det tekniska specifikationsbladet för varje EP-HGY-modell. Att installera en för liten kompressor är ett vanligt och dyrt misstag som begränsar maskinens utgång och orsakar instabilitet i blåstrycket, vilket producerar defekta flaskor med höga kassationshastigheter tills kompressorn byts ut.
Hartskostnad och dess inverkan på containerproduktionens ekonomi
Utöver investeringar i maskiner och formar är den största löpande rörliga kostnaden vid ISBM-produktion harts. PET-hartspriset fluktuerar med råoljepriser och regionala utbudsförhållanden och varierar vanligtvis mellan 0,90 och 1,50 USD per kilogram beroende på marknadsförhållanden och volym. Behållarens hartskostnad per flaska är produkten av flaskans vikt och hartspriset: en 500 ml PET-vattenflaska som väger 10 gram till ett hartspris på 1,20 USD/kg har en hartskostnad på 0,012 USD per flaska. För en 1-liters flaska med ätbar olja som väger 28 gram är hartskostnaden vid samma pris 0,034 USD per flaska.
Enstegs-ISBMs materialeffektivitetsfördel jämfört med alternativa behållarproduktionsmetoder – lägre flaskvikt per volymenhet på grund av biaxiell orientering – leder direkt till lägre hartskostnad per flaska. En 500 ml ISBM-producerad PET-vattenflaska som väger 10 gram använder 30–50% mindre harts än en motsvarande oorienterad formsprutad eller EBM-producerad behållare. Med 1 miljon flaskor per år och en hartskostnadsbesparing på 0,005–0,010 USD per flaska är den årliga hartsbesparingen från ISBMs lättviktsfördel 5 000–10 000 USD – en besparing som förvärras över maskinens livslängd och bidrar avsevärt till den totala ägandekostnaden för intern ISBM-produktion.


