
Что означает аббревиатура ISBM в контексте пластмассовой промышленности?
Количество рабочих мест на машине ISBM — это не просто показатель производительности, а определяющий, какие операции машина может выполнять за цикл, с какими формами бутылок она может работать и насколько точно она контролирует температуру заготовок. Неправильное указание количества рабочих мест означает либо потерю производительности, либо оплату возможностей, которые никогда не используются. В этом руководстве объясняется, что на самом деле делает каждая конфигурация рабочих мест и для каких производственных сценариев она подходит.
Чем занимается каждая станция
Каждая машина ISBM оснащена поворотным столом, который перемещается между станциями один раз за цикл работы машины. На каждой позиции одновременно выполняется определенная операция — в то время как один набор заготовок впрыскивается, другой проходит подготовку, а третий выдувается.
Станция 1 — Введение: Смола пластифицируется и впрыскивается в форму для заготовки. На этом этапе задается толщина стенок заготовки, ее вес и геометрия горловины. Впрыск — самая длительная операция в цикле.
Станция 2 — Физическая подготовка (только для 4- и 6-станционных комплексов): Заготовка, все еще находящаяся на оправке, проходит через зону инфракрасного нагрева, где регулируется ее осевой температурный профиль перед выдуванием. Этот этап позволяет производить бутылки сложной геометрии — с лепесткообразным основанием, широкими плечами, овальной формой — с приемлемым распределением толщины стенок.
Станция 3 — Удушение с помощью растяжки: Растягивающий стержень выдвигается, и воздух под высоким давлением расширяет заготовку, загоняя ее в выдувную форму и фиксируя молекулярную ориентацию. Время выдувания обычно составляет 0,5–2,0 секунды.
Станция 4 (6 станций) — Охлаждение после продувки: Выдутая бутылка остается в охлаждающей станции перед извлечением, что позволяет быстрее открыть выдувную форму и сократить общий цикл, пока бутылка не достигнет размерной стабильности.

Схема поворотного стола для 4-позиционного станка ISBM — впрыск, подготовка, растяжение-выдувание и выталкивание, работающие одновременно в заданных положениях.
Трехпозиционные станки: компактные и прямого действия.
Трехпозиционная машина выполняет впрыскивание, растяжение-выдувание и выталкивание — без отдельного этапа кондиционирования. Это самая простая и экономически эффективная конфигурация ISBM. Это правильный выбор, когда:
- Геометрия бутылки проста — круглое поперечное сечение, стандартное плечо, прямое основание.
- Толщина стенки не требует точной регулировки, за исключением той, которую обеспечивает только температура впрыска.
- Площадь помещения ограничена — трехпозиционные станки занимают меньше места, чем четырехпозиционные аналоги.
- Бюджет капитальных вложений ограничен — трехпозиционные станки представляют собой самый низкий порог входа в производство ISBM.
EP-HGY50-V3-EV от Ever-Power — это трехпозиционный сервоприводной пресс с инжекционным зажимом усилием 50 кН, подходящий для фармацевтической, косметической и мелкой пищевой тары объемом до 500 мл с 1–2 ячейками.
Четырехпозиционные станки: отраслевой стандарт.
Четырехпозиционные машины представляют собой доминирующую конфигурацию в промышленном производстве ISBM, охватывающую самый широкий спектр применений с оптимальным балансом производительности, гибкости и управления процессом. Станция подготовки между впрыском и выдуванием обеспечивает:
- Точное осевое температурное профилирование — концентрация тепла в теле при сохранении прохлады в области шеи или концентрация тепла в области плеч для создания выраженных контуров.
- Более равномерная толщина стенок на изделиях сложной формы — особенно для широких оснований, корпусов эргономичной формы или цельных ручек.
- Увеличение производительности за счет увеличения времени охлаждения пресс-формы относительно цикла впрыска.
В линейку 4-позиционных зажимных устройств Ever-Power входят модели с усилием зажима при инжекции от 100 кН до 400 кН: EP-HGY150-V4, EP-HGY150-V4-EV, EP-HGY200-V4, EP-HGY200-V4-B, EP-HGY250-V4, EP-HGY250-V4-B, EP-HGY650-V4, EP-BPET-70V4 и EP-BPET-125V4.
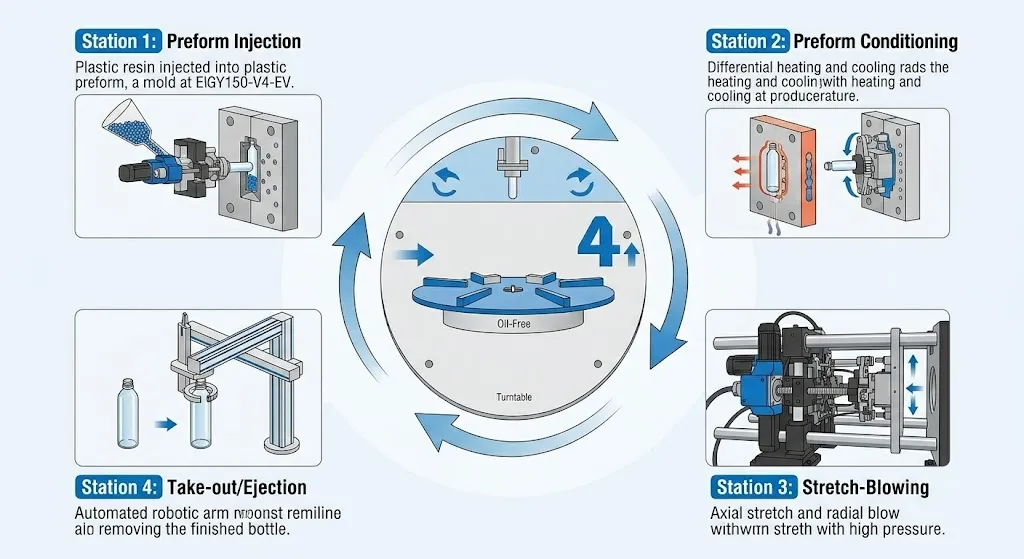
Последовательный 4-позиционный процесс на установке EP-HGY150-V4-EV — каждая индексированная позиция работает одновременно, поэтому время подготовки равно времени впрыска.
6-позиционные станки: высокая производительность и сложные формы.
Шестипозиционные машины дополнительно оснащены двумя позициями — как правило, второй стадией кондиционирования и отдельной станцией охлаждения после продувки. Модель EP-HGYS280-V6 от Ever-Power — это шестипозиционная модель, разработанная для применений, требующих либо очень высоких скоростей цикла, либо исключительного контроля толщины стенок при сложных геометрических формах.
Две станции кондиционирования позволяют создать двухзонный инфракрасный профиль — более грубую настройку на станции 2, за которой следует этап точной настройки на станции 3 — до того, как заготовка попадет на станцию выдувания. Такой уровень контроля используется в премиальной косметической упаковке, контейнерах с жесткими требованиями к допустимой массе и конструкциях, требующих термофиксации при горячем розливе.
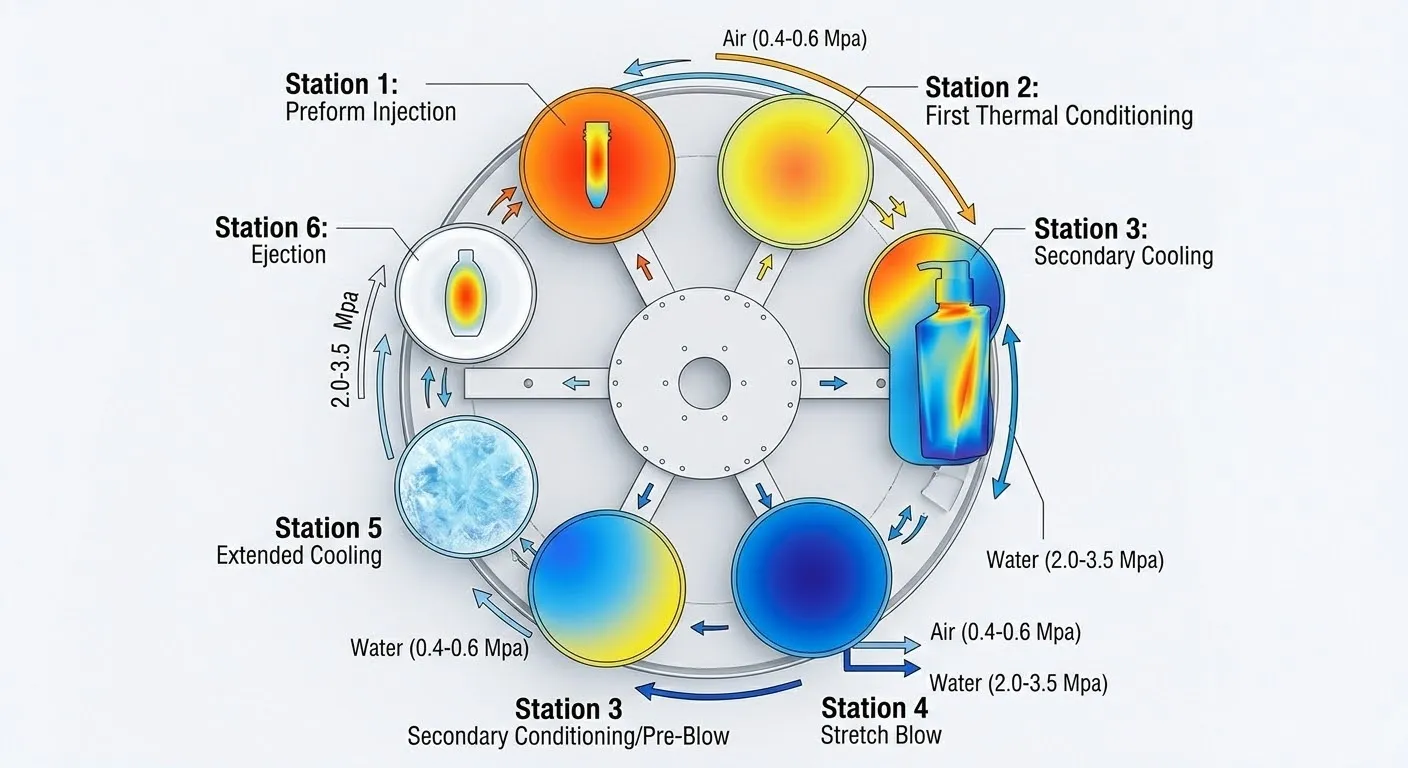
6-этапный процесс ISBM — впрыск, двойная подготовка, растяжение, выдувание, охлаждение и выталкивание, работающие параллельно, что позволяет увеличить частоту циклов при изготовлении бутылок сложной геометрии.
Выбор конфигурации вкратце
| Требование | 3-станция | 4-станция | 6-станция |
|---|---|---|---|
| Простые круглые бутылки | Идеальный | Да | Да (излишне усердно) |
| Сложные формы | Ограниченный | Стандарт | Лучший |
| Максимальная скорость цикла | Умеренный | Хороший | Высший |
| капитальные затраты | Самый низкий | Середина | Высший |
| Применение в системах горячего наполнения/термической фиксации. | Не рекомендуется | Возможный | Оптимальный |
Не уверены, какое количество станций соответствует вашему производственному плану?
Предоставьте компании Ever-Power чертеж вашей бутылки, целевую производительность и тип смолы, и мы определим оптимальную конфигурацию оборудования с оценкой времени цикла.
Технические подробности смотрите на нашем сайте. Модели машин ISBM с 3, 4 и 6 станциямиили изучите, как Конструкция пресс-формы взаимодействует с количеством станций. определить достижимую сложность бутылки.
Как количество рабочих мест влияет на конструкцию пресс-формы
Количество станций влияет на конструкцию пресс-формы способами, выходящими за рамки механической конфигурации машины. На машине с 3 станциями заготовка должна поступать на станцию выдувания с температурным профилем, полностью определяемым этапом литья под давлением — контролируемым температурой цилиндра, скоростью впрыска, временем охлаждения и температурой пресс-формы. На машине с 4 станциями станция кондиционирования позволяет повторно нагревать заготовку в зонах после извлечения из пресс-формы, что означает, что пресс-форма может быть спроектирована для более интенсивного охлаждения (более короткое время цикла), зная, что любая необходимая корректировка температуры для выдувания будет применена на станции кондиционирования.
Это различие имеет практическое значение для стоимости пресс-форм и сложности их конструкции: 4-позиционные машины позволяют использовать более простые пресс-формы для заготовок с менее точным внутренним температурным зонированием, поскольку станция кондиционирования компенсирует любую осевую неравномерность температуры, возникающую во время охлаждения при впрыске. На 3-позиционных машинах пресс-форма для заготовки должна самостоятельно обеспечивать правильный осевой температурный градиент, что требует более точной конструкции каналов охлаждения и может потребовать большего общего времени охлаждения для достижения приемлемого профиля.
Сравнение времени цикла
Зависимость между количеством станций и временем цикла кажется нелогичной для покупателей, которые предполагают, что больше станций означает более длительный цикл. На практике же для бутылок сложной формы часто верно обратное. На 3-станционной машине, производящей бутылки сложной геометрии, оператору приходится долго охлаждать заготовку в пресс-форме, чтобы достичь пригодного для выдувания температурного профиля, что увеличивает общий цикл. На 4-станционной машине пресс-форму можно открыть раньше (охлаждение занимает меньше времени), поскольку станция кондиционирования корректирует температурный профиль. В результате общий цикл на 4-станционной машине для той же сложной бутылки сокращается.
Для простых бутылок с тонкими стенками — например, цилиндрической бутылки объемом 250 мл с равномерной толщиной стенок — трехпозиционный аппарат может быть быстрее, чем четырехпозиционный, поскольку этап подготовки добавляет время индексации, которое не требуется.
Потребление энергии по количеству станций
При прочих равных условиях, большее количество станций означает больше исполнительных механизмов, больше контуров охлаждения и больше инфракрасных нагревателей — и, следовательно, более высокую установленную мощность. Однако современные сервоприводные 4-станционные машины (такие как EP-HGY150-V4-EV) потребляют значительно меньше энергии на бутылку, чем более старые 3-станционные машины с фиксированной гидравликой, поскольку работа сервопривода по требованию более чем компенсирует потребность в энергии дополнительной станции. При сравнении энергопотребления машин всегда сравнивайте энергию на тысячу произведенных бутылок, а не установленную мощность в кВт, чтобы учесть разницу во времени цикла и производительности между конфигурациями.
Часто задаваемые вопросы
Можно ли модернизировать 3-станционный станок до 4-станционного?
Нет. Количество станций определяется конструкцией поворотного стола станка и количеством индексированных позиций, заложенных в станок при его изготовлении. Добавление станции потребует замены всего поворотного стола и связанных с ним систем привода и управления — по сути, создания нового станка. Если вы предполагаете необходимость в 4-станционной системе, с самого начала выбирайте станок с 4 станциями.
Всегда ли шестипозиционный станок производит больше продукции, чем четырехпозиционный?
Не обязательно. Для бутылок простой формы 4-позиционная машина может быть быстрее, чем 6-позиционная, поскольку две дополнительные станции увеличивают время индексации без увеличения времени охлаждения или кондиционирования для простых контейнеров. Преимущество 6-позиционной машины проявляется в сложных формах бутылок и при горячем розливе, где дополнительное время кондиционирования и охлаждения позволяет обеспечить рабочий цикл, недоступный для 4-позиционной машины без неприемлемо длительного времени выдержки на станции впрыска.
Каков минимальный размер бутылки, который может произвести 4-позиционный аппарат ISBM?
Это зависит от минимального веса впрыска и производительности инжекционного блока машины, а не от количества станций. Например, EP-HGY150-V4 может производить бутылки объемом всего 30–50 мл, если пресс-форма рассчитана на небольшие полости. Практический минимум на большинстве 4-станционных машин определяется минимальным контролируемым весом впрыска инжекционного блока, а не геометрией выдувной станции.
Какая модель Ever-Power охватывает самый широкий диапазон размеров бутылок?
Модели EP-HGY250-V4 и EP-HGY250-V4-B охватывают широкий диапазон объемов от примерно 200 мл до 5 литров при использовании соответствующей пресс-формы. Для емкостей объемом более 5 литров модель EP-HGY650-V4 с зажимным устройством для литья под давлением 400 кН расширяет диапазон до примерно 10 литров. Свяжитесь с компанией Ever-Power, указав конкретные размеры вашей бутылки, и мы подтвердим выбор подходящей модели.


