
Que signifie ISBM dans l'industrie du plastique ?
Le nombre de stations sur une machine ISBM ne reflète pas simplement sa capacité de production : il détermine les opérations que la machine peut effectuer par cycle, les géométries de bouteilles qu'elle peut traiter et la précision du contrôle de la température des préformes. Choisir un nombre de stations inadéquat revient soit à sous-estimer les performances, soit à payer pour des fonctionnalités inutilisées. Ce guide explique le rôle de chaque configuration de station et les scénarios de production auxquels elle convient.
Fonctions de chaque station
Chaque machine ISBM possède une table rotative qui parcourt ses stations une fois par cycle machine. Chaque position exécute simultanément une opération spécifique : pendant qu’un ensemble de préformes est injecté, un autre est conditionné et un troisième est soufflé.
Station 1 — Injection : La résine est plastifiée puis injectée dans le moule de la préforme. Cette étape détermine l'épaisseur de paroi, le poids et la géométrie du col de la préforme. L'injection est l'opération la plus longue du cycle.
Station 2 — Conditionnement (stations à 4 et 6 postes uniquement) : La préforme, encore fixée sur le mandrin, traverse une zone de chauffage infrarouge où son profil de température axial est ajusté avant le soufflage. Cette étape permet de produire des bouteilles aux géométries complexes — bases en forme de pétale, formes à épaulement large, corps ovales — avec une épaisseur de paroi homogène.
Station 3 — Étirement-Souffle : La tige d'étirage s'allonge et de l'air comprimé dilate la préforme dans le moule de soufflage, fixant ainsi l'orientation moléculaire. La durée de soufflage est généralement de 0,5 à 2 secondes.
Station 4 (6 stations) — Refroidissement après soufflage : La bouteille soufflée reste dans une station de refroidissement avant d'être éjectée, ce qui permet au moule de soufflage de s'ouvrir plus tôt et de raccourcir le cycle global, tandis que la bouteille atteint sa stabilité dimensionnelle.

Disposition de la table rotative pour une machine ISBM à 4 stations — injection, conditionnement, étirage-soufflage et éjection fonctionnant simultanément sur des positions indexées.
Machines à 3 stations : compactes et directes
Une machine à 3 stations réalise l'injection, l'étirage-soufflage et l'éjection, sans étape de conditionnement dédiée. Il s'agit de la configuration ISBM la plus simple et la plus économique. C'est le choix idéal lorsque :
- La géométrie de la bouteille est simple : section transversale ronde, épaulement standard, base simple.
- L'épaisseur de paroi ne nécessite pas de réglage fin au-delà de ce que la température d'injection seule permet.
- L'espace au sol est limité — les machines à 3 postes occupent moins d'espace que leurs équivalents à 4 postes.
- Le budget d'investissement est limité ; les machines à 3 stations représentent le coût d'entrée le plus bas dans la production ISBM.
L'EP-HGY50-V3-EV d'Ever-Power est une machine entièrement servo à 3 stations avec une pince d'injection de 50 kN, adaptée aux contenants pharmaceutiques, cosmétiques et alimentaires de petite taille jusqu'à environ 500 ml avec 1 à 2 cavités.
Machines à 4 stations : la norme industrielle
Les machines à quatre stations constituent la configuration dominante dans la production industrielle d'ISBM, couvrant la plus large gamme d'applications avec le meilleur équilibre entre rendement, flexibilité et contrôle du processus. La station de conditionnement entre l'injection et le soufflage permet :
- Profilage précis de la température axiale — chaleur concentrée dans le corps tandis que le cou reste frais, ou concentrée au niveau des épaules pour des contours marqués.
- Meilleure uniformité de l'épaisseur des parois sur les formes complexes, notamment pour les bases larges, les corps profilés ou les poignées intégrées.
- Augmentation du rendement grâce à un temps de refroidissement du moule plus long par rapport au cycle d'injection
La gamme à 4 stations d'Ever-Power couvre les forces de serrage d'injection de 100 kN à 400 kN : EP-HGY150-V4, EP-HGY150-V4-EV, EP-HGY200-V4, EP-HGY200-V4-B, EP-HGY250-V4, EP-HGY250-V4-B, EP-HGY650-V4, EP-BPET-70V4 et EP-BPET-125V4.
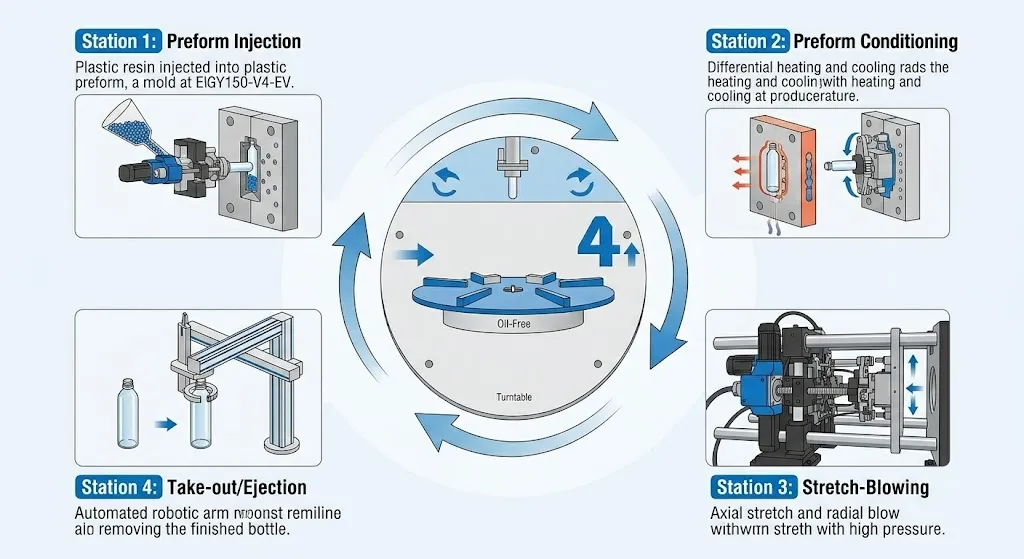
Processus séquentiel à 4 stations sur l'EP-HGY150-V4-EV — chaque position indexée fonctionne simultanément, donc le temps de conditionnement est égal au temps d'injection.
Machines à 6 stations : débit élevé et formes complexes
Les machines à six stations ajoutent deux positions supplémentaires : généralement une deuxième étape de conditionnement et une station de refroidissement post-soufflage dédiée. L’EP-HGYS280-V6 est le modèle à six stations d’Ever-Power, conçu pour les applications exigeant des vitesses de cycle très élevées ou un contrôle exceptionnel de l’épaisseur des parois sur des géométries complexes.
Les deux stations de conditionnement permettent un profil infrarouge à deux zones : un réglage grossier à la station 2 suivi d’un réglage fin à la station 3, avant que la préforme n’atteigne la station de soufflage. Ce niveau de contrôle est utilisé pour les emballages cosmétiques haut de gamme, les contenants aux spécifications de poids très strictes et les conceptions nécessitant un thermofixage à chaud.
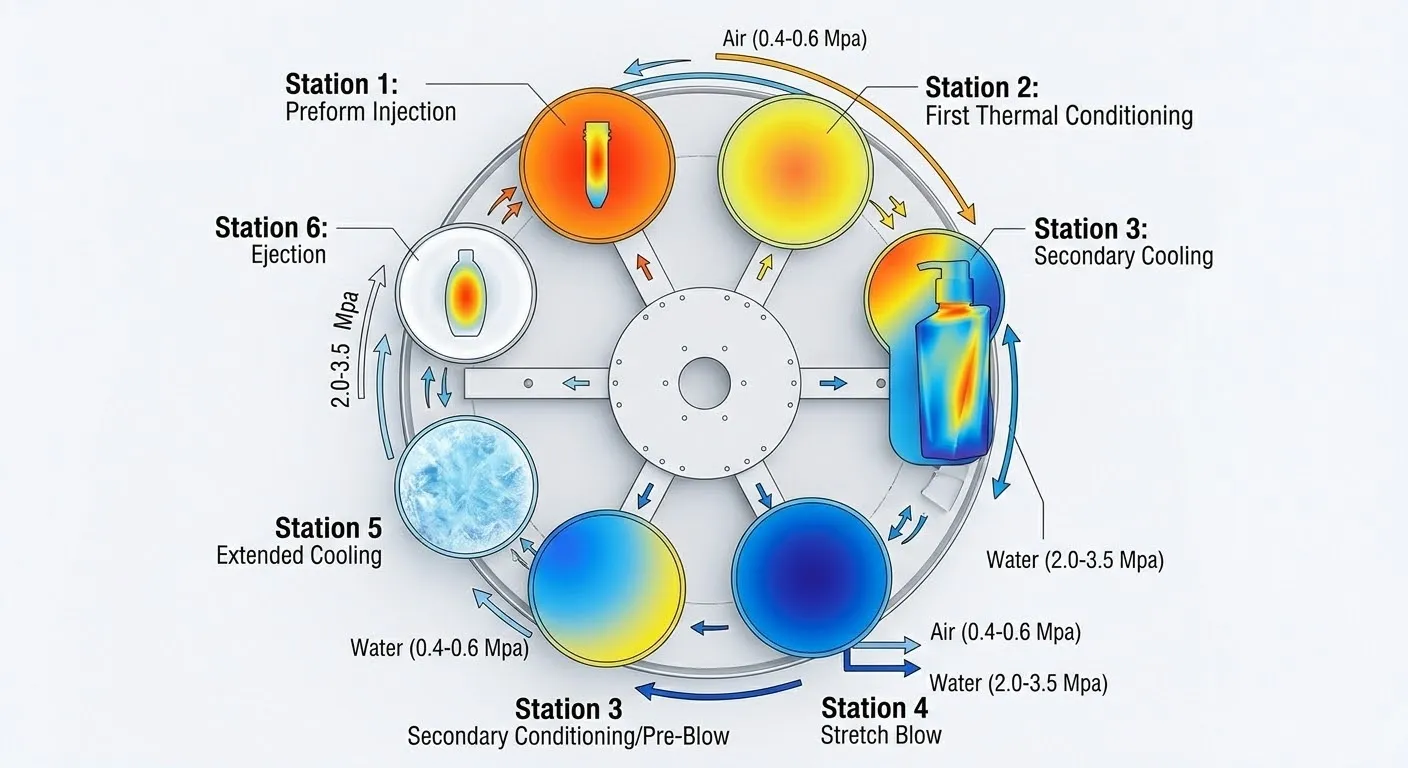
Procédé ISBM à 6 stations — injection, double conditionnement, étirage, soufflage, refroidissement et éjection fonctionnant en parallèle, permettant des cadences de cycle plus élevées sur des géométries de bouteilles complexes.
Aperçu de la sélection de la configuration
| Exigence | Station à 3 étages | Station à 4 étages | 6-Station |
|---|---|---|---|
| Bouteilles rondes simples | Idéal | Oui | Oui (excessif) |
| formes complexes | Limité | Standard | Meilleur |
| vitesse de cycle maximale | Modéré | Bien | Le plus haut |
| coût du capital | Le plus bas | Milieu | Le plus haut |
| Applications de remplissage à chaud / thermofixation | Non recommandé | Possible | Optimal |
Vous ne savez pas quel nombre de stations correspond à votre plan de production ?
Partagez votre dessin de bouteille, votre objectif de production et le type de résine avec Ever-Power et nous identifierons la configuration machine optimale avec une estimation du temps de cycle.
Consultez les détails techniques sur notre site web. Modèles de machines ISBM à 3, 4 et 6 stations, ou explorez comment La conception du moule interagit avec le nombre de stations pour déterminer la complexité réalisable des bouteilles.
Comment le nombre de stations influence la conception du moule
Le nombre de stations influence la conception du moule de manière plus qu'à la simple configuration mécanique de la machine. Sur une machine à 3 stations, la préforme doit arriver à la station de soufflage avec un profil de température entièrement issu de l'étape de moulage par injection — contrôlé par la température du fourreau, la vitesse d'injection, le temps de refroidissement et la température du moule. Sur une machine à 4 stations, la station de conditionnement permet de réchauffer la préforme par zones après son éjection du moule, ce qui signifie que ce dernier peut être conçu pour un refroidissement plus rapide (temps de cycle plus court), sachant que tout ajustement de température nécessaire au soufflage sera appliqué à la station de conditionnement.
Cette différence a une incidence pratique sur le coût et la complexité de conception des moules : les machines à 4 stations permettent l’utilisation de moules à préformes plus simples, avec un zonage de température interne moins précis, car la station de conditionnement compense toute non-uniformité de température axiale introduite lors du refroidissement par injection. Sur les machines à 3 stations, le moule à préformes doit atteindre par lui-même le gradient de température axial adéquat, ce qui exige une conception plus précise des canaux de refroidissement et peut nécessiter un temps de refroidissement global plus long pour obtenir un profil acceptable.
Comparaison des temps de cycle
La relation entre le nombre de stations et le temps de cycle est contre-intuitive pour les acheteurs qui supposent qu'un plus grand nombre de stations implique un cycle plus long. En pratique, c'est souvent l'inverse qui se produit pour les bouteilles complexes. Sur une machine à 3 stations produisant une bouteille à la géométrie complexe, l'opérateur doit effectuer un long refroidissement dans le moule de préforme afin d'obtenir un profil de température exploitable pour le soufflage, ce qui allonge le cycle global. Sur une machine à 4 stations, le moule de préforme peut être ouvert plus tôt (refroidissement plus court) car la station de conditionnement corrige le profil de température. Il en résulte un cycle global plus rapide sur la machine à 4 stations pour la même bouteille complexe.
Pour les bouteilles simples à parois fines — par exemple une bouteille d'eau cylindrique de 250 ml à épaisseur de paroi uniforme — une machine à 3 stations peut être plus rapide qu'une machine équivalente à 4 stations, car l'étape de conditionnement ajoute un temps d'indexation inutile.
Consommation d'énergie par nombre de stations
Toutes choses égales par ailleurs, un plus grand nombre de stations implique davantage d'actionneurs, de circuits de refroidissement et de résistances infrarouges, et donc une consommation électrique installée plus élevée. Cependant, les machines modernes à quatre stations servo-motorisées (comme l'EP-HGY150-V4-EV) consomment nettement moins d'énergie par bouteille que les anciennes machines hydrauliques fixes à trois stations, car le fonctionnement à la demande du servo-entraînement compense largement la consommation électrique de la station supplémentaire. Lors de la comparaison de la consommation énergétique des machines, il est essentiel de toujours comparer l'énergie pour mille bouteilles produites, et non la puissance installée en kW, afin de tenir compte des différences de temps de cycle et de rendement entre les configurations.
Foire aux questions
Une machine à 3 postes peut-elle être mise à niveau à 4 postes ?
Non. Le nombre de stations est déterminé par la conception du plateau rotatif et le nombre de positions indexées intégrées à la machine lors de sa fabrication. Ajouter une station nécessiterait le remplacement complet du plateau rotatif et des systèmes d'entraînement et de commande associés, ce qui reviendrait à construire une machine neuve. Si vous prévoyez d'avoir besoin d'une machine à 4 stations, spécifiez-en une dès le départ.
Une machine à 6 postes produit-elle toujours plus qu'une machine à 4 postes ?
Pas nécessairement. Pour les bouteilles de géométrie simple, une machine à 4 stations peut être plus rapide qu'une machine à 6 stations équivalente, car les deux stations supplémentaires ajoutent du temps d'indexation sans pour autant augmenter le temps de refroidissement ou de conditionnement pour les contenants simples. L'avantage de la machine à 6 stations réside dans les bouteilles de géométrie complexe et les applications de remplissage à chaud, où le temps de conditionnement et de refroidissement supplémentaire permet un cycle exploitable qu'une machine à 4 stations ne peut atteindre sans des temps d'attente excessivement longs aux stations d'injection.
Quelle est la plus petite bouteille qu'une machine ISBM à 4 stations puisse produire ?
Cela dépend du poids d'injection minimal et de la capacité de l'unité d'injection, et non du nombre de stations. L'EP-HGY150-V4, par exemple, peut produire des bouteilles de 30 à 50 ml seulement lorsque le moule est conçu pour les petites cavités. Sur la plupart des machines à 4 stations, le minimum pratique est déterminé par le poids d'injection minimal contrôlable de l'unité d'injection, et non par la géométrie de la station de soufflage.
Quel modèle Ever-Power couvre la plus large gamme de tailles de bouteilles ?
Les modèles EP-HGY250-V4 et EP-HGY250-V4-B couvrent une large gamme de volumes, d'environ 200 ml à 5 litres, avec l'outillage de moulage approprié. Pour les contenants de plus de 5 litres, le modèle EP-HGY650-V4, avec sa pince d'injection de 400 kN, étend la gamme jusqu'à environ 10 litres. Contactez Ever-Power en précisant les dimensions de vos bouteilles ; nous vous indiquerons le modèle adapté.


