
Что означает аббревиатура ISBM?
Литье под давлением с растяжением и выдувом (ISBM) — это производственный процесс, который преобразует пластиковую смолу в готовые полые контейнеры в единой непрерывной последовательности. В отличие от процессов, требующих отдельного изготовления заготовки, одноэтапное литье под давлением с растяжением и выдувом позволяет получить готовую бутылку без промежуточной обработки или хранения, что делает его предпочтительным выбором для небольших партий, сложных форм и применений, где важен контроль загрязнения.
Что происходит внутри установки ISBM?
По своей сути, ISBM объединяет две различные технологии формования пластмасс в одну платформу. Сначала расплавленная смола — обычно ПЭТ, ПП или ПЭТГ — впрыскивается в форму для заготовки. Полученная толстостенная трубка, известная как заготовка, удерживается на оправке машины и переносится — еще теплая — на выдувную станцию, где растягивающий стержень удлиняет ее в осевом направлении, а воздух под высоким давлением расширяет ее в радиальном направлении, придавая ей окончательную форму бутылки.
Ключевым физическим процессом является двуосная молекулярная ориентация. Когда ПЭТ растягивается одновременно в двух направлениях при правильной температуре, полимерные цепи выравниваются по обеим осям. Это выравнивание придает бутылкам из ПЭТ их стекловидную прозрачность, устойчивость к давлению карбонизации и возможность выдувного формования с толщиной стенок менее 0,3 мм без образования микропор.

Обзор конфигураций машин ISBM — 3-позиционные, 4-позиционные и 6-позиционные конструкции позволяют удовлетворить различные требования к объему и сложности работ.
Три основополагающие станции
Каждая машина ISBM выполняет одни и те же три основные операции на вращающемся столе. Каждая позиция работает одновременно — поэтому, пока одна группа заготовок впрыскивается, другая проходит подготовку, а третья выдувается.
| Станция | Операция | Ключевая управляющая переменная |
|---|---|---|
| Инъекция | Смола впрыскивается в полость заготовки, охлаждается до температуры извлечения. | Давление впрыска, температура плавления, время выдержки. |
| Растягивающий удар | Растягивающий стержень выдвигается; воздух высокого давления расширяет заготовку, прижимая ее к выдувной форме. | Скорость вращения штока, задержка перед продувкой, давление продувки (25–40 бар) |
| Выброс | Форма открывается; готовая бутылка извлекается конвейером или передаточным рычагом. | Температура охлаждения пресс-формы, время извлечения. |
Четырехпозиционные машины дополнительно включают в себя станцию кондиционирования между этапами впрыска и выдувания. Это позволяет точно настраивать осевой температурный профиль заготовки с помощью инфракрасных нагревателей — что крайне важно для сложных форм плеча или асимметричной толщины боковых стенок. Шестипозиционные конструкции идут еще дальше, добавляя охлаждение после выдувания, что позволяет увеличить скорость цикла без нестабильности размеров при выталкивании.
Одноступенчатая ISBM против двухступенчатого повторного продува
Технология ISBM существует в двух технологических форматах, и терминология часто вызывает путаницу. Различие заключается в происхождении термина «преформа»:
- Одношаговый ISBM — Гранулы смолы поступают внутрь; готовые бутылки выходят наружу. Заготовка никогда не покидает машину, никогда не охлаждается полностью, и нет риска загрязнения. Предпочтительно для упаковки фармацевтической, косметической продукции и продуктов питания специального назначения.
- Двухэтапный (повторный нагрев) — Заготовки изготавливаются отдельно, хранятся и повторно нагреваются в автономной выдувной машине. Очень высокая производительность в больших масштабах, но заготовка нагревается дважды, что увеличивает энергозатраты.
- IBM (литье под давлением с выдувом) — Аналогично ISBM, но без этапа растяжения. Позволяет получать более тяжелые, менее ориентированные бутылки. Часто используется для фармацевтических флаконов и контейнеров из полиэтилена высокой плотности (HDPE).

Благодаря ISBM можно создать широкий ассортимент продукции — от фармацевтических флаконов объемом 10 мл до 10-литровых контейнеров для пищевого масла, и все это на единой платформе.
Как определяются характеристики машин ISBM
При сравнении машин четыре показателя выполняют большую часть работы по определению характеристик:
Усилие смыкания при впрыске (кН) — определяет максимальную толщину стенки заготовки и объем без образования облоя. Серия EP-HGY от Ever-Power включает модели с нагрузкой от 50 кН (EP-HGY50-V3-EV) до 400 кН (EP-HGY650-V4).
Максимальная масса дроби (г) — устанавливает верхний предел веса стенки бутылки при заданном количестве ячеек. Впрыск 150 граммов в две ячейки позволяет получить до 75 г на бутылку, что подходит для большинства ПЭТ-контейнеров объемом 1–2 литра.
Количество кариесов — количество бутылок, производимых за цикл. Большее количество полостей означает более высокую производительность в час, но и большие инвестиции в пресс-формы, а также более жесткие требования к контролю технологического процесса.
Давление на станции продувки — обычно 25–40 бар на стандартных машинах, повышаясь до 60 бар для специализированных применений с высоким барьером.
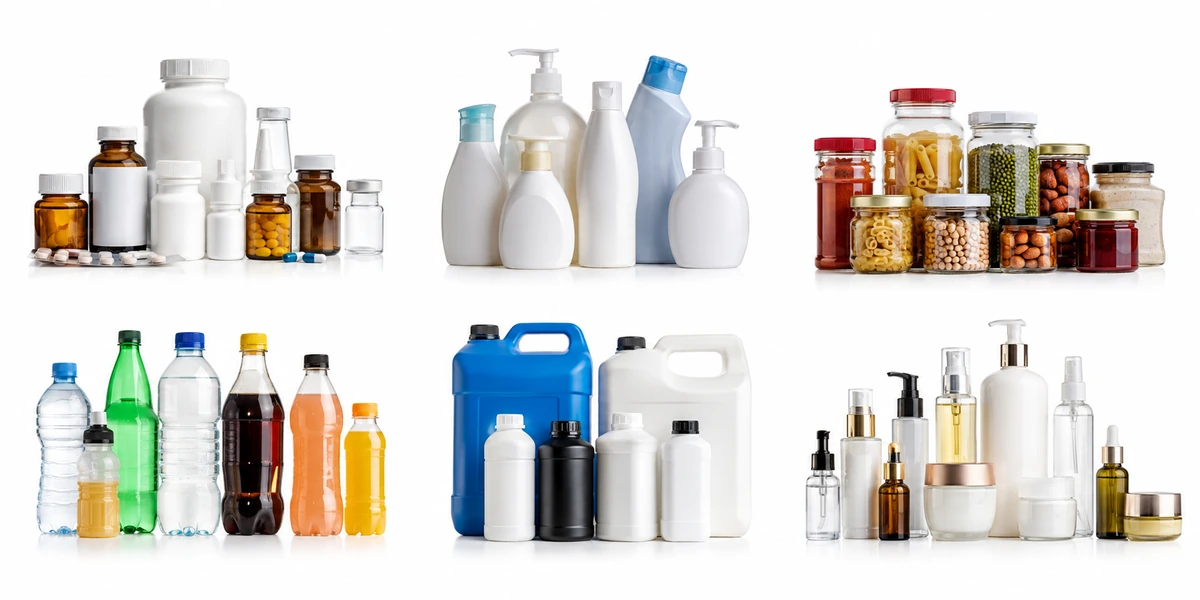
Технологии ISBM применяются в таких отраслях, как фармацевтика, пищевая промышленность и производство напитков, производство товаров личной гигиены и упаковка промышленных химикатов.
Готовы подобрать подходящую машину ISBM для вашего производства?
Техническая команда Ever-Power может подобрать конфигурацию оборудования в соответствии с размерами ваших бутылок, типом смолы и целевой производительностью в течение 24 часов.
Основные выводы
Технология ISBM является предпочтительным методом производства, когда производителю необходимы высокопрозрачные, легкие и точно изготовленные по размерам контейнеры из ПЭТ или ПП без необходимости поддерживать отдельный склад заготовок. Более подробную информацию о работе процесса можно найти в нашем разделе «Технология ISBM». Серия 4-позиционных станков EP-HGY, или свяжитесь с нашей командой разработчиков приложений. чтобы обсудить ваши требования к контейнерам.
Экономическое обоснование одношагового межсистемного баллистического модуля
Для производителей, впервые выходящих на рынок ПЭТ-бутылок, экономическое обоснование одноэтапной технологии ISBM очевидно: одна машина заменяет два отдельных производственных блока (машину для литья под давлением преформ и автономную выдувную машину), занимает меньше площади и производит более чистый продукт с меньшим количеством контактов оператора. Отсутствие этапа хранения и обработки преформ также означает, что риск загрязнения преформ — серьезная проблема в фармацевтической упаковке и упаковке детского питания — исключается на этапе проектирования, а не контролируется процедурой.
Компромисс заключается в том, что одноступенчатые машины имеют меньшую максимальную производительность, чем двухступенчатые системы выдувания с повторным нагревом при очень больших объемах производства. Большая двухступенчатая машина SBM может обрабатывать 20 000–40 000 бутылок в час в многогнездном режиме. Одноступенчатые машины ISBM обычно достигают максимальной производительности в 5000–12 000 бутылок в час в зависимости от размера бутылки и количества гнезд. Для большинства производителей средних объемов производства — особенно на развивающихся рынках и в специализированных нишах — этот диапазон производительности более чем достаточен, а простота в капитальных затратах и эксплуатации одноступенчатой платформы с лихвой компенсирует потолок производительности.
Варианты материалов: помимо ПЭТ
Хотя ПЭТ-пластик доминирует в производстве ISBM по объему, три других полимера также регулярно обрабатываются на одностадийных машинах ISBM, и для каждого из них существует свой набор технологических требований:
ПП (полипропилен) — обрабатывается при более высокой температуре плавления, чем ПЭТ (обычно 200–230 °C), и имеет более широкий диапазон температур ориентации. Бутылки из полипропилена непрозрачны или полупрозрачны, легче, чем бутылки из ПЭТ при эквивалентной толщине стенок, и пригодны для горячего розлива при температурах до 120 °C. Обычно используются для упаковки пищевых масел, приправ и фармацевтических препаратов, где прозрачность ПЭТ не требуется.
ПЭТГ (полиэтилентерефталатгликоль) — сополимер ПЭТ с меньшей мутностью, более высоким блеском поверхности и лучшей аморфной технологичностью, чем стандартный ПЭТ. ПЭТГ не кристаллизуется во время выдувного формования даже при небольшом превышении температурного диапазона, что делает процесс более щадящим для операторов. Его основное применение — премиальная косметическая упаковка, где критически важен внешний вид, напоминающий стекло.
Поликарбонат (ПК) — Высокая оптическая прозрачность, превосходная ударопрочность и температура деформации при нагреве, позволяющая автоклавирование. Обрабатывается при значительно более высоких температурах в барабане (270–320 °C) и с другими параметрами растяжения, чем ПЭТ. Области применения включают лабораторную посуду, многоразовые бутылки для воды и упаковку медицинских изделий. Следует отметить, что использование поликарбоната в упаковке, контактирующей с пищевыми продуктами, сокращается из-за нормативных ограничений на бисфенол А на некоторых рынках.
Справочник по ключевым терминам
| Срок | Определение |
|---|---|
| Преформа | Толстостенная туба, изготовленная методом литья под давлением; промежуточная форма между смолой и готовой бутылкой. |
| Двуосная ориентация | Молекулярная ориентация в двух перпендикулярных направлениях (осевом и окружном), которая укрепляет и осветляет готовую бутылку. |
| Коэффициент взрыва (BUR) | Отношение диаметра готовой бутылки к диаметру корпуса заготовки, описывающее степень радиального расширения. |
| Станция кондиционирования | Четырехстанционная станция ISBM, использующая инфракрасные нагреватели для регулировки осевого температурного профиля заготовки перед продувкой. |
ISBM в контексте устойчивой упаковки
ПЭТ-контейнеры, производимые ISBM, входят в число наиболее широко перерабатываемых форматов пластиковой упаковки в мире. На большинстве рынков с развитой инфраструктурой сбора отходов уровень переработки ПЭТ-бутылок после потребления составляет 50–801 тонн на 3 унции, а переработанный ПЭТ (рПЭТ) регулярно используется в производстве новых бутылок в количестве 25–1001 тонн на 3 унции в зависимости от нормативных требований и доступности смолы. Одноэтапный процесс ISBM способствует такой возможности вторичной переработки, поскольку готовая бутылка содержит только один тип смолы без многослойных барьерных покрытий или клейких этикеток, которые усложнили бы сортировку и переработку.
Снижение веса за счет ISBM также является прямым фактором устойчивого развития. Поскольку двуосноориентированный ПЭТ структурно более эффективен, чем неориентированный ПЭТ, бутылки, изготовленные методом ISBM, используют меньше смолы на единицу объема, чем любой другой процесс формования ПЭТ. Бутылка для воды объемом 500 мл, изготовленная методом ISBM и весящая 8–10 г, использует примерно на 601 тонну ПЭТ меньше, чем аналогичная бутылка, изготовленная только методом литья под давлением. За весь срок службы производственной линии, выпускающей миллионы бутылок, это сокращение количества смолы представляет собой существенное снижение углеродного следа как в производстве, так и в транспортировке благодаря меньшему весу наполненной бутылки.
Часто задаваемые вопросы
Какие виды пластмасс можно перерабатывать на машине ISBM?
Наиболее часто перерабатываемыми смолами являются ПЭТ (полиэтилентерефталат), ПП (полипропилен), ПЭТГ (полиэтилентерефталатгликоль) и ПХ (поликарбонат). Каждая смола имеет свой температурный диапазон ориентации и технологические требования. ПЭТ является наиболее распространенной — на нее приходится большая часть мирового производства ISBM, — но машины EP-HGY компании Ever-Power также сконфигурированы для переработки ПП и ПЭТГ.
Сколько бутылок в час производит машина ISBM?
Производительность зависит от объема бутылок, количества ячеек и конфигурации оборудования. Двухкамерная машина с четырьмя рабочими станциями, производящая ПЭТ-бутылки для воды объемом 500 мл, обычно обеспечивает производительность 2000–3500 бутылок в час. Шестикамерная машина для производства крупноформатной продукции может достигать производительности 8000–12000 бутылок в час для меньших емкостей. Компания Ever-Power подтвердит конкретные расчетные показатели производительности для ваших бутылок и количества ячеек перед покупкой.
В чём разница между одноэтапной и двухэтапной ISBM?
При одноэтапном выдувном формовании с растяжением гранулы смолы поступают в машину, а готовые бутылки выходят наружу — между этапами хранения или обработки заготовок нет. При двухэтапном (повторный нагрев при выдувном формовании с растяжением) заготовки изготавливаются отдельно, охлаждаются, хранятся, а затем повторно нагреваются для выдувания. Одноэтапный метод предпочтителен для фармацевтической, косметической промышленности и мелкосерийного производства; двухэтапный используется для очень крупносерийного производства бутылок массового потребления.
Как запросить ценовое предложение на станок ISBM?
Свяжитесь с компанией Ever-Power по адресу: свяжитесь с нашей командой или по электронной почте [email protected] Укажите чертеж вашей бутылки, тип смолы, целевую производительность и любые специфические требования к применению. Наша команда ответит в течение 24 часов, предоставив рекомендации по оборудованию и предварительное ценовое предложение.


