
Que signifie ISBM ?
Le moulage par injection-soufflage (ISBM) est un procédé de fabrication qui transforme la résine plastique en contenants creux finis en une seule étape et en continu. Contrairement aux procédés nécessitant une préforme fabriquée séparément, l'ISBM en une seule étape utilise des granulés bruts et produit une bouteille finie sans manipulation ni stockage intermédiaires, ce qui en fait le choix idéal pour les petites séries, les formes complexes et les applications où la maîtrise de la contamination est essentielle.
Que se passe-t-il à l'intérieur d'une machine ISBM ?
L'ISBM repose sur la fusion de deux technologies de formage des matières plastiques distinctes au sein d'une même plateforme. Tout d'abord, de la résine fondue (généralement du PET, du PP ou du PETG) est injectée dans un moule de préforme. Le tube à paroi épaisse ainsi obtenu, appelé préforme, est maintenu sur le mandrin de la machine et transféré, encore chaud, vers une station de soufflage. Là, une tige d'étirage l'allonge axialement tandis que de l'air comprimé le dilate radialement pour lui donner la forme finale de la bouteille.
Le phénomène physique clé est l'orientation moléculaire biaxiale. Lorsque le PET est étiré simultanément dans deux directions à la température adéquate, les chaînes polymères s'alignent selon les deux axes. Cet alignement confère aux bouteilles en PET leur transparence cristalline, leur résistance à la pression de carbonatation et leur aptitude à être moulées par soufflage avec des épaisseurs de paroi inférieures à 0,3 mm sans formation de piqûres.

Aperçu des configurations de machines ISBM — Les modèles à 3, 4 et 6 stations répondent à différents besoins en termes de volume et de complexité.
Les trois stations fondamentales
Chaque machine ISBM effectue les trois mêmes opérations principales sur une table rotative. Chaque position fonctionne simultanément : pendant qu’un ensemble de préformes est injecté, un autre est conditionné et un troisième est soufflé.
| Gare | Opération | Variable de contrôle clé |
|---|---|---|
| Injection | Résine injectée dans la cavité de la préforme, refroidie à la température d'éjection | Pression d'injection, température de fusion, temps de conditionnement |
| Étirement | La tige d'étirage s'allonge ; de l'air comprimé dilate la préforme contre le moule de soufflage | Vitesse de la tige, délai de pré-soufflage, pression de soufflage (25–40 bar) |
| Éjection | Ouverture du moule ; la bouteille finie est retirée par convoyeur ou bras de transfert | Température de refroidissement du moule, temps d'éjection |
Les machines à quatre stations intègrent une station de conditionnement dédiée entre l'injection et le soufflage. Cette station permet un réglage précis du profil de température axial de la préforme grâce à des résistances infrarouges, un point crucial pour les formes d'épaulement complexes ou les épaisseurs de parois latérales asymétriques. Les machines à six stations vont plus loin en ajoutant un refroidissement après soufflage, ce qui permet d'atteindre des cadences de production plus élevées sans instabilité dimensionnelle à l'éjection.
Soufflage de réchauffage en une étape ISBM vs en deux étapes
L'ISBM existe sous deux formes de processus, et la terminologie est souvent source de confusion. La distinction réside dans la provenance du préformulaire :
- ISBM en une étape Les granulés de résine sont introduits ; les bouteilles finies en sortent. La préforme reste constamment dans la machine, ne refroidit jamais complètement et n’est donc jamais exposée à la contamination. Ce procédé est idéal pour les emballages pharmaceutiques, cosmétiques et alimentaires spécialisés.
- Deux étapes (soufflage de réchauffage) Les préformes sont fabriquées séparément, stockées, puis réchauffées dans une machine de soufflage autonome. Le débit est très élevé à grande échelle, mais la préforme est chauffée deux fois, ce qui augmente le coût énergétique.
- IBM (moulage par injection-soufflage) — Similaire à l'ISBM, mais sans l'étape d'étirage. Produit des flacons plus lourds et moins inclinés. Couramment utilisé pour les flacons pharmaceutiques et les contenants en PEHD.

Gamme de produits réalisables avec ISBM — des flacons pharmaceutiques de 10 ml aux conteneurs d'huile alimentaire de 10 litres, le tout à partir d'une seule plateforme.
Comment les machines ISBM sont spécifiées
Lorsqu'il s'agit de comparer des machines, quatre chiffres font l'essentiel du travail de qualification :
Force de serrage par injection (kN) — détermine l'épaisseur et le volume maximaux de la paroi de la préforme sans bavure. La série EP-HGY d'Ever-Power s'étend de 50 kN (EP-HGY50-V3-EV) à 400 kN (EP-HGY650-V4).
Poids maximal des plombs (g) — fixe la limite supérieure du poids de la paroi de la bouteille pour un nombre de cavités donné. Une dose de 150 grammes répartie sur deux cavités permet jusqu'à 75 g par bouteille, ce qui couvre la plupart des contenants PET de 1 à 2 litres.
nombre de caries — le nombre de bouteilles produites par cycle. Un plus grand nombre de cavités signifie une production horaire plus élevée, mais aussi un investissement plus important dans les moules et des exigences de contrôle de processus plus strictes.
pression de la station de soufflage — généralement de 25 à 40 bars sur les machines standard, pouvant atteindre 60 bars pour les applications spéciales à haute barrière.
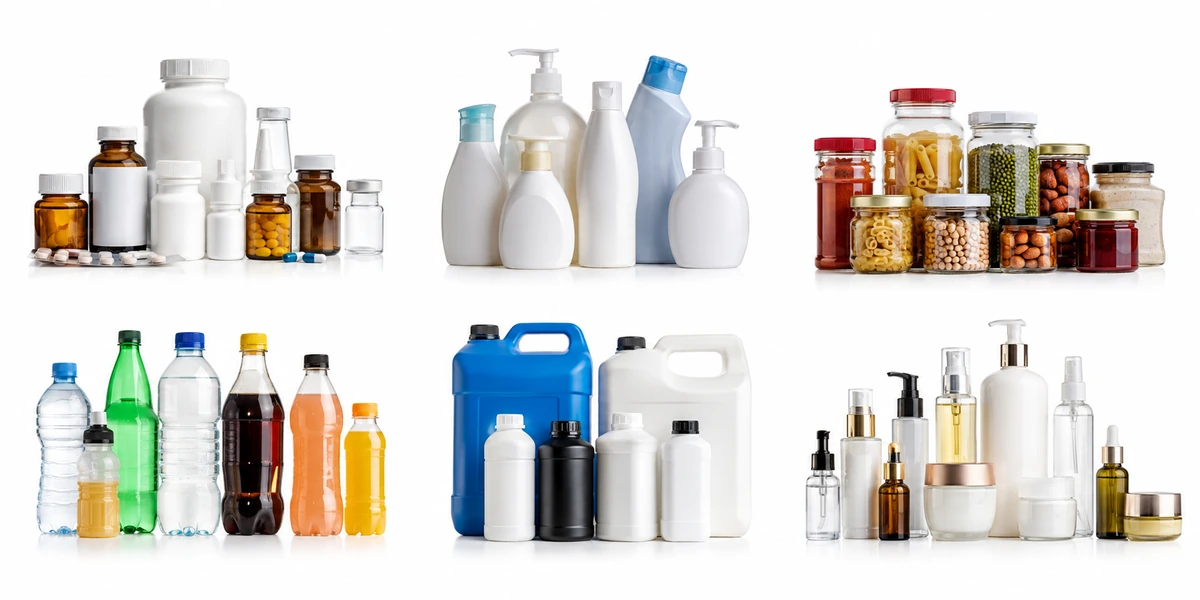
Secteurs d'application de la technologie ISBM : pharmaceutique, agroalimentaire, soins personnels et emballage de produits chimiques industriels.
Prêt à spécifier la machine ISBM adaptée à votre production ?
L'équipe technique d'Ever-Power peut adapter la configuration de la machine aux dimensions de vos bouteilles, à votre résine et à votre production cible en 24 heures.
Points clés à retenir
Le procédé ISBM est la solution idéale pour les fabricants qui ont besoin de contenants en PET ou PP transparents, légers et aux dimensions précises, sans avoir à gérer un stock de préformes. Pour en savoir plus sur le fonctionnement du procédé, consultez notre documentation. Gamme de machines EP-HGY à 4 postes, ou Contactez notre équipe des applications pour discuter de vos besoins en conteneurs.
Argumentaire économique en faveur de l'ISBM en une seule étape
Pour les fabricants qui font leurs premiers pas sur le marché des bouteilles PET, l'argument économique en faveur de la fabrication intégrée de bouteilles en PET (ISBM) en une seule étape est évident : une seule machine remplace deux unités de production distinctes (une machine d'injection de préformes et une souffleuse autonome), nécessite moins d'espace au sol et produit un produit plus propre avec moins d'interventions de l'opérateur. L'absence d'étape de stockage et de manipulation des préformes signifie également que le risque de contamination des préformes — une préoccupation majeure dans les emballages pharmaceutiques et alimentaires pour nourrissons — est éliminé par la conception même du procédé plutôt que contrôlé par une procédure.
En contrepartie, les machines à une étape ont un débit maximal inférieur à celui des systèmes de soufflage-réchauffage en deux étapes pour les très grands volumes. Une grande machine SBM à deux étapes peut traiter de 20 000 à 40 000 bouteilles par heure en mode multicavité. Les machines ISBM à une étape plafonnent généralement à 5 000 à 12 000 bouteilles par heure, selon leur format et le nombre de cavités. Pour la plupart des producteurs de volume moyen, notamment sur les marchés émergents et les niches spécialisées, cette capacité de production est largement suffisante, et la simplicité d'investissement et d'exploitation de la plateforme à une étape compense largement le plafond de débit.
Options de matériaux : au-delà du PET
Bien que le PET domine la production ISBM en volume, trois autres résines sont régulièrement traitées sur des machines ISBM en une étape et chacune présente des exigences de traitement distinctes :
PP (polypropylène) Le PP est transformé à une température de fusion plus élevée que le PET (généralement entre 200 et 230 °C) et présente une plage de températures d'orientation plus large. Les bouteilles en PP sont opaques ou translucides, plus légères que le PET à épaisseur de paroi équivalente et compatibles avec le remplissage à chaud jusqu'à 120 °C. Elles sont couramment utilisées pour les huiles alimentaires, les condiments et les produits pharmaceutiques, pour lesquels la transparence du PET n'est pas requise.
PETG (polyéthylène téréphtalate glycol) Le PETG est un copolymère de PET présentant un voile plus faible, une brillance de surface supérieure et une meilleure aptitude à la mise en œuvre à l'état amorphe que le PET standard. Il ne cristallise pas lors du soufflage, même en cas de léger dépassement de la plage de température optimale, ce qui offre aux opérateurs une plus grande marge de manœuvre. Son application principale est l'emballage cosmétique haut de gamme, où un aspect vitreux est essentiel.
PC (polycarbonate) — Haute clarté optique, excellente résistance aux chocs et température de fléchissement sous charge permettant l'autoclavage. Transformé à des températures de cylindre nettement supérieures (270–320 °C) et avec des paramètres d'étirage différents de ceux du PET. Applications : verrerie de laboratoire, bouteilles d'eau réutilisables et emballages de dispositifs médicaux. À noter que l'utilisation du PC dans les emballages en contact avec les aliments est en baisse en raison des restrictions réglementaires sur le bisphénol A sur certains marchés.
Terminologie clé de référence
| Terme | Définition |
|---|---|
| Préforme | Tube à paroi épaisse produit par moulage par injection ; forme intermédiaire entre la résine et la bouteille finie |
| Orientation biaxiale | L'alignement moléculaire dans deux directions perpendiculaires (axiale et circonférentielle) renforce et clarifie la bouteille finie |
| Taux de gonflement (BUR) | Le rapport entre le diamètre de la bouteille finie et le diamètre du corps de la préforme, décrivant le degré d'expansion radiale |
| Station de conditionnement | La station ISBM à 4 postes utilise des radiateurs infrarouges pour ajuster le profil de température axial de la préforme avant le soufflage. |
ISBM dans le contexte de l'emballage durable
Les contenants en PET produits par ISBM figurent parmi les emballages plastiques les plus recyclés au monde. Sur la plupart des marchés dotés d'infrastructures de collecte développées, les bouteilles en PET post-consommation affichent des taux de recyclage de 50 à 800 tonnes par litre (TP3T), et le PET recyclé (rPET) est couramment incorporé dans la production de nouvelles bouteilles à des taux de 25 à 1 000 tonnes par litre (TP3T), selon les exigences réglementaires et la disponibilité de la résine. Le procédé ISBM en une seule étape contribue à cette recyclabilité, car la bouteille finie ne contient qu'un seul type de résine, sans revêtements barrières multicouches ni étiquettes adhésives susceptibles de compliquer le tri et le retraitement.
L'allègement des bouteilles grâce à la fabrication par injection de résine (ISBM) constitue également un levier direct de développement durable. Le PET biorienté étant structurellement plus performant que le PET non orienté, les bouteilles produites par ISBM utilisent moins de résine par unité de volume que tout autre procédé de fabrication de PET. Une bouteille d'eau ISBM de 500 ml, pesant entre 8 et 10 g, utilise environ 60 % de PET en moins qu'une bouteille équivalente produite par moulage par injection. Sur la durée de vie d'une ligne de production fabriquant des millions de bouteilles, cette réduction de résine représente une réduction substantielle de l'empreinte carbone, tant au niveau de la fabrication que du transport, grâce au poids réduit des bouteilles remplies.
Foire aux questions
Quels types de plastiques peuvent être traités sur une machine ISBM ?
Les résines les plus couramment utilisées sont le PET (polyéthylène téréphtalate), le PP (polypropylène), le PETG (polyéthylène téréphtalate glycol) et le PC (polycarbonate). Chaque résine possède sa propre plage de températures d'orientation et ses propres exigences de traitement. Le PET est de loin la plus répandue – elle représente la majorité de la production mondiale de résines ISBM – mais les machines EP-HGY d'Ever-Power sont également configurées pour traiter le PP et le PETG.
Combien de bouteilles par heure produit une machine ISBM ?
Le rendement dépend du volume des bouteilles, du nombre d'emplacements et de la configuration de la machine. Une machine à 2 emplacements et 4 stations produisant des bouteilles d'eau PET de 500 ml atteint généralement une cadence de 2 000 à 3 500 bouteilles par heure. Une machine grand format à 6 emplacements peut atteindre une cadence de 8 000 à 12 000 bouteilles par heure pour les contenants plus petits. Ever-Power vous confirmera les estimations de rendement précises en fonction du volume de vos bouteilles et du nombre d'emplacements avant votre achat.
Quelle est la différence entre l'ISBM en une étape et l'ISBM en deux étapes ?
Dans le procédé ISBM en une étape, les granulés de résine entrent dans la machine et les bouteilles finies en sortent, sans étape intermédiaire de stockage ou de manutention des préformes. Dans le procédé en deux étapes (moulage par étirage-soufflage avec réchauffage), les préformes sont fabriquées séparément, refroidies, stockées, puis réchauffées pour le soufflage. Le procédé en une étape est privilégié pour les applications pharmaceutiques et cosmétiques, ainsi que pour les petites séries ; le procédé en deux étapes est utilisé pour la production en très grande série de bouteilles standard.
Comment puis-je demander un devis pour une machine ISBM ?
Contactez Ever-Power à contactez notre équipe ou par courriel [email protected] Veuillez nous fournir le schéma de votre bouteille, le type de résine, le débit souhaité et toute exigence spécifique à votre application. Notre équipe vous répondra sous 24 heures avec une recommandation de machine et un devis préliminaire.


