
Vilka är nackdelarna med formblåsning?
Varje tillverkningsprocess har verkliga begränsningar, och formblåsning är inget undantag. Att förstå de verkliga nackdelarna med formblåsning – och vilka som specifikt gäller ISBM kontra EBM eller IBM – gör det möjligt för köpare att fatta bättre välgrundade utrustningsbeslut och sätta realistiska förväntningar på vad processen kan och inte kan uppnå i produktionen.
Begränsning 1: Begränsad till ihåliga delar
Formblåsning kan endast producera ihåliga behållare. Processen bygger på att lufttryck expanderar en plastförform mot en formvägg – en mekanism som kräver en sluten inre volym för att trycksättas. Massiva plastkomponenter kan inte tillverkas genom formblåsning; formsprutning krävs för dessa.
Begränsning 2: Storlekens övre gräns i ISBM
Enstegs ISBM-maskiner är begränsade till behållare på maximalt cirka 10 liter av den injektionsklämkraft som finns tillgänglig i ett kompakt roterande bordsformat. För behållare större än 10 liter är extruderingsblåsformning standardalternativet.
Begränsning 3: Komplexa icke-runda former är svåra
Det biaxiella blåssteget i ISBM gynnar i sig rotationssymmetriska former. Flaskor med cirkulära tvärsnitt blåser jämnt eftersom lufttrycket expanderar preformen lika i alla ringriktningar. Starkt icke-runda tvärsnitt – kvadratiska eller hexagonala fotavtryck – är svåra att uppnå med acceptabel väggtjockleksfördelning, och vissa geometrier är helt opraktiska på ISBM-maskiner.
Begränsning 4: Hög mögelinvestering
ISBM-formsatser – preformform, blåsform och sträckstång – representerar en betydande kapitalinvestering. En komplett formsats för en vanlig PET-flaska med två håligheter kostar vanligtvis 20 000–40 000 USD. Multihålighetsformar för komplexa former kan uppgå till 80 000 USD eller mer. Denna forminvestering krävs för varje nytt behållarformat och måste amorteras över produktionsvolymen.
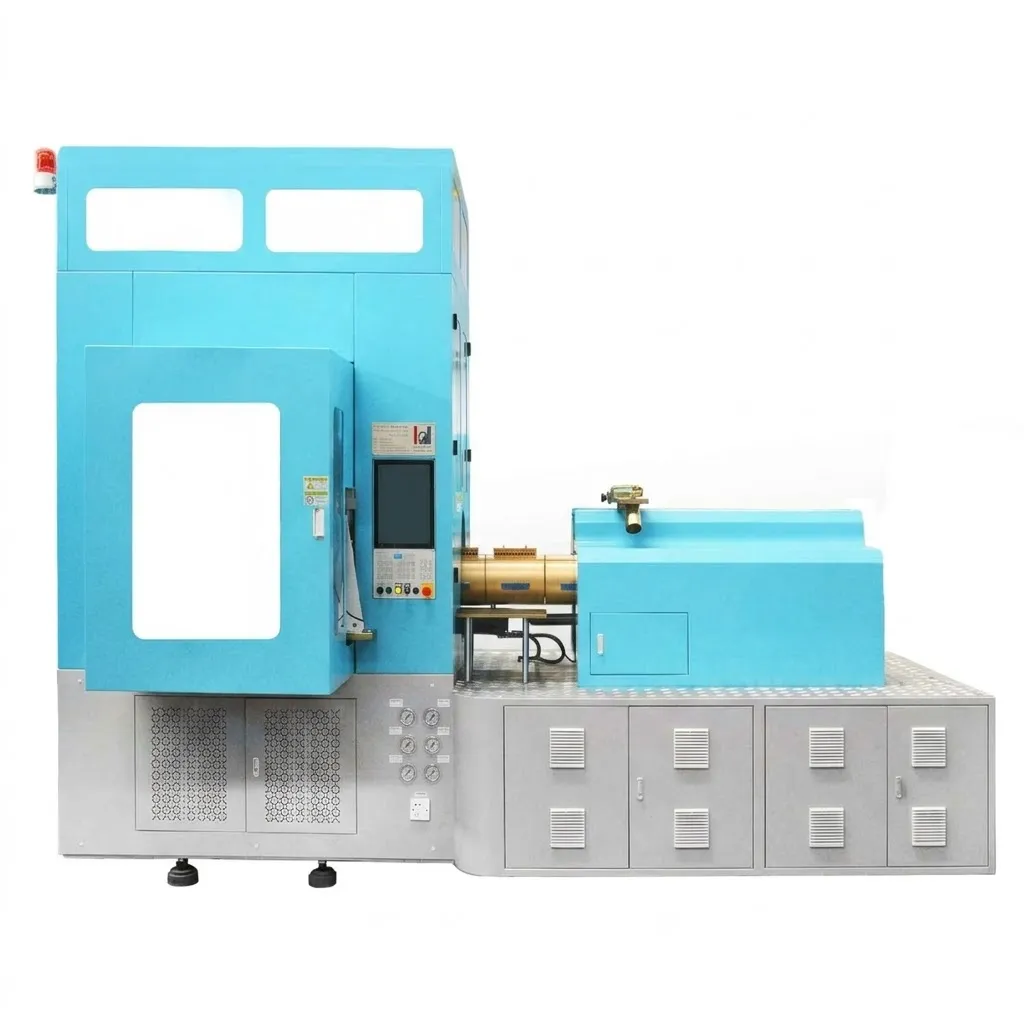
ISBM-forminvesteringen omfattar tre komponenter: preformform, blåsform och sträckstång. Det är det primära inträdeshinderet för småskaliga producenter.
Begränsning 5: Kontroll av väggtjocklek kräver expertis
Att uppnå en jämn väggtjockleksfördelning – särskilt för komplexa former – kräver erfarna processingenjörer och väl utformade verktyg. Väggtjockleken i en blåst behållare bestäms av samspelet mellan preformens geometri, konditioneringstemperaturprofil, sträckstångens hastighet, blåstryck och blåstidpunkt. Att optimera allt detta för ett nytt flaskformat tar systematisk utvecklingstid och producerar en del startkass.
Begränsning 6: Lägre uteffekt än tvåstegs vid mycket höga volymer
Vid mycket höga produktionsvolymer – över 20 000–40 000 flaskor per timme för ett enda format – uppnår tvåstegs återuppvärmningssträckblåsningsmaskiner (RSBM) högre genomströmning än enstegs ISBM eftersom de frikopplar injektionscykeltiden från blåscykeltiden. För råvaruvolymer hos stora vatten- eller kolsyrade läskedrycker är tvåstegs RSBM vanligtvis det mer effektiva valet.

Systematisk processoptimering åtgärdar många av ISBM:s operativa begränsningar – väggtjocklekskonsistens, kassationshastighet och cykeltid kan alla förbättras genom strukturerad parameterutveckling.
Att sätta nackdelarna i sitt sammanhang
Dessa begränsningar är verkliga, men de måste vägas mot vad enstegs-ISBM unikt uppnår: en färdig, biaxiellt orienterad, glasklar, lätt PET-behållare tillverkad av hartspellets i en enda integrerad maskincykel. För läkemedels-, kosmetika-, livsmedels- och dryckestillämpningar i medelstora volymer överväger ISBM:s fördelar avsevärt dess begränsningar.
Vill du diskutera om ISBM är rätt process för din container?
Ever-Powers applikationsteam kan granska din containerspecifikation och bekräfta om enstegs-ISBM är optimal för din volym, ditt format och dina marknadskrav.
Se komplett sortiment av EP-HGY- och EP-BPET ISBM-maskiner, eller utforska anpassade formalternativ för att förstå den fullständiga verktygsinvesteringen.
Vanliga frågor
Är formblåsning slöseri med material?
ISBM är bland de mest materialeffektiva tillverkningsprocesserna för behållare. Biaxiell orientering ger strukturell styrka vid mycket tunna väggsektioner, så ISBM-flaskor använder betydligt mindre harts per volymenhet än något alternativ. En 500 ml PET-vattenflaska producerad av ISBM väger 8–10 g; en motsvarande oorienterad formsprutad behållare skulle kräva 30–50 g.
Vad är den minsta produktionsvolymen för en gångbar ISBM?
Brytpunkten beror på priset på inköpta behållare, egen produktionskostnad och investering i formspruta. För de flesta farmaceutiska och kosmetiska tillämpningar blir egen ISBM ekonomiskt lönsam vid årliga volymer över 500 000–1 000 000 flaskor per format. Vid lägre volymer är kontraktsformblåsning vanligtvis mer ekonomiskt.
Hur lång tid tar det att utveckla ett nytt format?
Processutveckling av den första artikeln på en ny form tar vanligtvis 4–16 timmars provtid beroende på flaskans komplexitet och operatörens erfarenhet av liknande format. Detta är en engångsinvestering per form som inte upprepas när processreceptet har sparats. Ever-Power tillhandahåller processdokumentation och driftsättningssupport på plats för att minimera utvecklingstiden på nya installationer.
Operativa utmaningar specifika för ISBM
Hartskänslighet: PET är mycket hygroskopiskt och bryts ner snabbt om det bearbetas utan tillräcklig torkning. Att hålla torken vid rätt daggpunkt (−40 °C eller lägre) är en daglig driftsdisciplin, inte en parameter man ställer in och glömmer. Ett torkfel som går obemärkt förbi i några timmar kan producera tusentals degraderade flaskor innan kvalitetsproblemet upptäcks nedströms.
Processfönstrets smalhet: PET:s orienteringstemperaturfönster (90–115 °C vid preformens yta) är ungefär 25 °C brett. I den nedre änden är preformen för styv för att töjas ordentligt, vilket leder till spänningsvitning. I den övre änden producerar för tidig kristallisering dis. Att hålla konditioneringsstationen inom detta fönster konsekvent vid variationer i omgivningstemperatur och fluktuationer i kylvattnets temperatur kräver en väl utformad konditioneringsstation med stabil IR-värmareprestanda och sluten temperaturkontroll.
Beroende på kylaggregat: Hela produktiviteten för en ISBM-linje är beroende av att kylaren håller formens kylvattentemperatur på 8–12 °C konsekvent. Ett fel i kylaren som höjer kylvattnets temperatur med bara 5 °C kommer att få flaskor att lämna formen över sin relaxationstemperatur, vilket skapar deformation efter utstötning. Redundans eller standbykapacitet i kylaren är värda att överväga för produktionslinjer med hög drifttid.
Fördelarna som gör ISBM värt det
I samband med dess målapplikationer – PET-behållare för läkemedel, kosmetika, livsmedel och drycker i medelhöga till höga volymer – är nackdelarna med enstegs-ISBM väl förstådda, hanterbara och uppvägs avsevärt av dess fördelar. Ingen annan process producerar en biaxiellt orienterad, glasklar, lätt PET-behållare från hartspellets i en enda, kontamineringskontrollerad maskincykel. Ingen annan process levererar den kombination av oberoende av leveranskedjan (ingen extern preformtillförsel behövs), formatflexibilitet (formbyte på under 2 timmar) och behållarprestanda (klarhet, barriär, styrka, låg vikt) som enstegs-ISBM erbjuder. För de köpare den betjänar definierar dessa fördelar varför ISBM är den valda processen trots dess operativa krav och begränsningar.
Jämförelse av ISBM-nackdelar med konkurrerande tillverkningsprocesser för container
Varje tillverkningsprocess för behållare har begränsningar, och nackdelarna med ISBM måste utvärderas i förhållande till begränsningarna hos konkurrerande processer. EBM kan inte producera PET-behållare eller uppnå tillräcklig precision i halsfinish för farmaceutiska tillämpningar. IBM kan inte producera biaxiellt orienterade behållare med den klarhet och lätthet som krävs för vatten, drycker och premiumkosmetika. Enbart formsprutning skulle producera behållare som kräver 5–10 gånger mer harts per behållare än ISBM för motsvarande strukturell prestanda. Rotationsgjutning är begränsad till stora behållare och mycket låga produktionshastigheter.
Jämfört med dessa alternativ är ISBM:s nackdelar – formkostnad, storleksgräns, svårighetsgrad med icke-rund form, komplexitet vad gäller väggtjocklek – specifika och hanterbara begränsningar för ett välförstått tillämpningsområde. De hindrar inte ISBM från att vara den klart optimala processen för PET-behållare för läkemedel, kosmetika, livsmedel och drycker i medelstora till höga volymer. Processen utvecklades specifikt eftersom ingen befintlig process kunde användas för denna tillämpningskombination, och den är fortfarande det enda praktiska valet för denna kombination idag.
Att mildra nackdelarna i praktiken
Var och en av ISBM:s praktiska nackdelar kan mildras genom god teknik och processhantering. Höga formkostnader mildras genom att välja formmaterial som är lämpligt för den planerade produktionsvolymen och genom att beställa matchande formar från maskintillverkaren för att eliminera risken för gränssnittskompatibilitet. Väggtjocklekens komplexitet mildras genom att arbeta med en erfaren ISBM-form- och maskinleverantör som kan modellera blåssteget och förutsäga väggtjockleksfördelningen innan formen skärs. Produktionstaket vid höga volymer mildras genom att köra flera ISBM-maskiner parallellt (vanligt hos läkemedels- och kosmetikatillverkare som kör flera maskinplattformar i olika format) eller genom att övergå till tvåstegs RSBM när volymerna når tröskeln där processen blir mer ekonomisk. Begränsningar för icke-runda former mildras genom att involvera maskinleverantörens applikationsteknikteam i flaskdesignen innan formen beställs, för att bekräfta att önskad geometri är uppnåelig inom processens blåsdynamik.
Hur man startar leverantörsutvärderingsprocessen
För köpare som är nya inom upphandling av ISBM-utrustning kan processen att välja en maskin- och formleverantör verka skrämmande. Den praktiska utgångspunkten är inte en lista över leverantörer utan en tydlig behållarspecifikation: definiera flaskvolym, halsfinish, harts, målvikt, önskad effekt och eventuella applikationsspecifika krav (farmaceutisk GMP, varmfyllning, renrumskompatibilitet) innan du kontaktar någon leverantör. Med en komplett behållarspecifikation i handen kan du få meningsfulla och jämförbara offerter från flera leverantörer, eftersom varje offert kommer att baseras på samma tekniska indata.
Ever-Powers förhandsbedömning börjar med en teknisk granskning av kundens containerspecifikation. Vårt applikationsteknikteam bedömer specifikationen mot vårt maskinsortiment, rekommenderar lämplig modell (antal stationer, klämkraft, drivsystem) och tillhandahåller en preliminär bedömning av formgenomförbarheten – allt utan kostnad och vanligtvis inom 24–48 timmar efter att ha mottagit specifikationen. Denna preliminära bedömning gör det möjligt för köpare att förstå den troliga maskin- och formkonfigurationen, och den tillhörande investeringen, innan de binder sig till en detaljerad offertprocess.
Ever-Powers kompletta ISBM-produktsortiment
Ever-Powers kompletta sortiment av enstegs ISBM-maskiner täcker alla större tillämpningar inom läkemedels-, kosmetika-, livsmedels-, dryckes- och industriell behållareproduktion:
| Modell | Stationer | Klämma (kN) | Behållarintervall | Köra |
|---|---|---|---|---|
| EP-HGY50-V3-EV | 3 | 50 | 30–500 ml | Full servo |
| EP-HGY150-V4 | 4 | 150 | 100 ml–2 l | Servohydraulisk |
| EP-HGY150-V4-EV | 4 | 150 | 100 ml–2 l | Full servo |
| EP-HGY200-V4 | 4 | 200 | 200 ml–3 l | Servohydraulisk |
| EP-HGY200-V4-B | 4 | 200 | 200 ml–3 l (handtag) | Servohydraulisk |
| EP-HGY250-V4 | 4 | 250 | 500 ml–5 l | Servohydraulisk |
| EP-HGYS280-V6 | 6 | 280 | Komplexa former | Servohydraulisk |
| EP-HGY650-V4 | 4 | 400 | 2–10 liter | Servohydraulisk |
| EP-BPET-70V4 | 4 | 200 | 500 ml–3 l (PET) | Servohydraulisk |
| EP-BPET-94V3 | 3 | 250 | 1–5 liter (PET) | Servohydraulisk |
| EP-BPET-125V4 | 4 | 400 | 5–10 liter (PET) | Servohydraulisk |
För fullständiga tekniska specifikationer för varje modell, besök Produktsidor för EP-HGY och EP-BPETFör applikationsspecifik vägledning, kontakta vårt team på isbmmolding.com/kontakta-oss eller mejla [email protected]. Vi svarar inom 24 timmar på alla tekniska frågor.
Att övervinna nackdelarna: Vad moderna ISBM-maskiner erbjuder
Flera av de nackdelar som beskrivs ovan har avsevärt mildrats genom framsteg inom enstegs ISBM-maskinteknik under det senaste decenniet. Nackdelen med höga gjutformskostnader har åtgärdats genom förbättrad effektivitet i gjutformstillverkningen från kinesiska specialiserade gjutformstillverkare, vilket har minskat priserna på ISBM-gjutformar med en kavitet avsevärt jämfört med för ett decennium sedan. Svårigheten att kontrollera väggtjockleken har minskat genom servostyrda sträckstångssystem som möjliggör exakt axiell hastighets- och kraftkontroll vid varje punkt av preformens rörelse, och genom flerzonskonditionerande infraröda värmare som kan justeras oberoende för varje zon av preformens längd.
Begränsningen av produktionshastigheten för enstegs-ISBM vid mycket höga volymer har delvis åtgärdats genom den sexstationskonfiguration som finns tillgänglig i EP-HGYS280-V6, vilken introducerar ytterligare konditionerings- och efterblåsningsstationer som gör att den totala cykeltiden kan minskas utan att kompromissa med flaskkvaliteten. För de flesta läkemedels-, kosmetika-, livsmedels- och industriella förpackningstillämpningar är produktionshastigheten för moderna enstegs-ISBM-maskiner mer än tillräcklig.
Den återstående verkliga begränsningen – begränsning till ihåliga delar – är inte en nackdel i sitt sammanhang: den beskriver maskinens avsedda tillämpning. För köpare som behöver ihåliga behållare är ISBM:s begränsning till ihålig produktion inte alls en begränsning. Det realistiska alternativet för de flesta ISBM-köpare är att köpa behållare från en kontraktsblåsningsmaskin snarare än att producera internt – och ekonomin med intern ISBM-produktion i kommersiella volymer gynnar konsekvent kapitalinvesteringar framför inköp.
Att tänka på vid utbildning och support
Begränsningen i väggtjocklekskontroll och processexpertis som nämns ovan understryker vikten av adekvat operatörsutbildning för ISBM-maskiner. En välutbildad operatör som förstår sambandet mellan preformkonditioneringstemperatur, sträckstångstid och blåstryck kan lösa de flesta problem med flaskkvaliteten vid maskinen utan tekniskt stöd. En outbildad operatör kommer vanligtvis att reagera på kvalitetsfel genom trial-and-error-parameterändringar som kan förvärra det ursprungliga problemet och öka kassationsgraden avsevärt. Ever-Power inkluderar operatörsutbildning på plats som en standarddel av driftsättningsprogrammet för alla EP-HGY- och EP-BPET-installationer, vilket täcker maskindrift, processparameterinställning, kvalitetsinspektion och rutinmässiga underhållsprocedurer. Fjärrprocesssupport finns tillgänglig för parametervägledning om nya flaskformat efter installation.


