

Om du använder en Nissei ASB-12M formsprutningsblåsmaskin använder du utrustning som – vid tidpunkten för introduktionen – var den globala riktmärket för ISBM-precision i ett steg. ASB-12M byggde upp ett rykte för att producera högkvalitativa 4-stationsbehållare inom kosmetika-, läkemedels- och livsmedelsförpackningstillämpningar, och mycket av det ryktet var berättigat.
Den praktiska verkligheten år 2026 är att de flesta ASB-12M-maskiner i aktiv tjänst är 15 till 25 år gamla. Reservdelar blir allt svårare att få tag på. Energiförbrukningen är dramatiskt högre än för moderna servomaskiner. Teknisk support från den ursprungliga tillverkaren har blivit begränsad. Produktionschefer står inför beslutet att antingen fortsätta underhålla åldrande utrustning till ökande kostnad och risk, eller att byta ut den.
Beslutet om utbyte kompliceras av en viktig faktor: verktygskonstruktionen. ASB-12M-formar representerar en betydande kapitalinvestering – ofta hundratusentals dollar över en komplett formportfölj – och det konventionella antagandet är att byte av maskinen innebär att byta ut formarna. Den här guiden förklarar varför det antagandet är felaktigt, och hur ett direkt utbyte via formöverföring inte bara är möjligt utan i allt högre grad den föredragna vägen för tillverkare som har kvalificerat sina ASB-12M-verktyg enligt sina produktspecifikationer.
Varför ASB-12M-operatörer utvärderar ersättare år 2026
Fyra faktorer styr ersättningsbeslutet på flera marknader samtidigt
Brist på reservdelar
ASB-12M-maskiner som tillverkades i slutet av 1990-talet och början av 2000-talet ligger nu utanför standardfönstret för reservdelar. Egenutvecklade servodrivningar, PLC-moduler och hydrauliska ventilaggregat blir alltmer svåra att få tag på, med ledtider som sträcker sig till 6 till 12 månader för vissa komponenter. Ett enda oväntat haveri kan stoppa produktionen i månader.
Hydraulisk energipåföljd
Original ASB-12M-maskiner använder hydrauliska drivsystem som förbrukar energi kontinuerligt oavsett maskinaktivitet. På marknader där elkostnaderna har stigit kraftigt – Tyskland, Australien, Storbritannien och stora delar av Sydostasien – kan skillnaden i energikostnad mellan en ASB-12M i drift och en modern fullservomaskin överstiga 30 000 USD per maskin och år i en produktionsmiljö som körs dygnet runt.
Begränsningar i styrsystemet
Ursprungliga ASB-12M PLC-system saknar modern dataloggning, fjärrdiagnostik och Industri 4.0-anslutning. Kvalitetssystem kräver i allt högre grad spårbarhet av produktionsparametrar för läkemedels- och livsmedelsförpackningar. Styrarkitekturen i åldrande ASB-12M-maskiner kan inte stödja dessa krav utan kostsam och tekniskt komplex eftermontering som ofta kostar mer än maskinens restvärde.
Nya japanska maskinpriser
Det nuvarande listpriset för en ny Nissei ASB-maskin i samma klämkraftsklass som ASB-12M varierar från 400 000 USD till över 700 000 USD beroende på konfiguration. För tillverkare som använder flera åldrande ASB-12M-enheter representerar en fullständig renovering av maskinparken till japanska OEM-priser en kapitalutgift som är svår att rättfärdiga mot produktionsekonomin för vad maskinerna faktiskt producerar.
Vad gör en maskin ASB-12M-kompatibel?
Formkompatibilitet definieras av fyra specifika tekniska parametrar – som alla måste matcha för att möjliggöra direkt formöverföring utan modifiering
ASB-12M använder en roterande vridbordsdesign med fyra stationer. Formsprutningsformen och blåsformen monteras på maskinens klämplattor via specifika bultmönster, och preformen överförs mellan stationerna på ett halsringsbärsystem. För att en annan maskin ska kunna acceptera ASB-12M-verktyg utan modifiering måste den replikera fyra kritiska dimensionsparametrar.
Det är viktigt att förstå att "ASB-12M-kompatibel" inte betyder kosmetiskt likartad – det betyder mekaniskt och dimensionellt identiska i de parametrar som fysiskt styr huruvida formen sitter korrekt, formpressarna stängs utan störningar och halsringssystemet överför preformarna korrekt. Varje avvikelse i dessa parametrar kräver verktygsmodifiering, vilket genererar kostnader och kvalificeringstid som omintetgör syftet med en strategi för utbyte av formöverföring.
Avstånd mellan dragstänger
Avståndet mellan dragstängerna i både horisontella och vertikala axlar avgör det maximala formutrymmet som fysiskt kan installeras. En ersättningsmaskin måste matcha ASB-12M dragstängsavståndet för att kunna acceptera samma formbaser utan att formarna behöver bearbetas om eller anpassas.
Mönster för formmonteringsplatta
Bultmönstret på de stationära och rörliga plattorna måste matcha ASB-12M-formens bultmönster för att möjliggöra direkt montering. En missmatchning här kräver att nya hål borras i antingen formbasen eller maskinplattan – en dyr och tidskrävande modifiering som också påverkar formens strukturella integritet.
Formöppen slaglängd
Den sträcka som den rörliga plattan färdas under formens öppning måste vara tillräcklig för att klara den högsta färdiga behållaren som produceras av formen. Om ersättningsmaskinens slaglängd är kortare än ASB-12M:s, kan högre behållare inte matas ut utan att träffa formytan – en grundläggande begränsning som inte kan övervinnas utan en annan formdesign.
Injektionsmunstyckets gränssnitt
Injektionsmunstyckets konvinkel, munstycksöppningens diameter och varmkanalinloppets bussningsdimensioner måste överensstämma med ASB-12M varmkanalspecifikationen. En felmatchning vid munstyckets kontaktpunkt orsakar materialläckage, kallproppsbildning och inkonsekvent preformvikt – vilket allt resulterar i defekta behållare.

Ever-Power EP-HGY150-V4: Teknisk specifikation jämfört med ASB-12M
EP-HGY150-V4 är konstruerad som en direkt ersättningsplattform för ASB-12M-maskiner, med dimensionsparametrar som är anpassade för att acceptera befintliga formbaser utan modifiering.
Medan EP-HGY150-V4 är konstruerad för att matcha ASB-12M-formdimensioner, kräver Ever-Power att köpare skickar in sina befintliga formritningar innan orderbekräftelse så att vårt ingenjörsteam kan genomföra en formell dimensionsverifiering. Denna kostnadsfria bedömning före köp säkerställer fullständig kompatibilitet och identifierar eventuella formspecifika anpassningar som behövs innan maskinen skickas, vilket förhindrar kostsamma överraskningar under installationen.
ASB-12M-ersättningsprocessen: Från förfrågan till första produktion
Ett strukturerat utbytesprogram som skyddar din befintliga verktygsinvestering och minimerar produktionsstopp
Skicka in formritningar för kompatibilitetsbedömning
Skicka dina ASB-12M-ritningar för gjutformen till Ever-Powers tekniska team. Våra ingenjörer kommer att jämföra avståndet mellan dragstängerna, gjutformens basmått, specifikationerna för varmkanalsinloppsinloppsbussningen och bultmönstret för monteringsplattan med EP-HGY150-V4-gjutformens mått. Denna bedömning utförs kostnadsfritt och slutförs vanligtvis inom 48 timmar. Du kommer att få en formell kompatibilitetsrapport som identifierar eventuella dimensioner som kräver anpassning och ett tydligt uttalande om huruvida direkt gjutöverföring är möjlig.
Maskinbeställning och fabriksacceptanstest
När kompatibilitetsbedömningen är klar och maskinbeställningen är gjord, byggs EP-HGY150-V4 efter dina specifika skruvdiameter- och processkonfigurationskrav. Före leverans genomgår varje maskin ett 72-timmars kontinuerligt torrkörningstest som täcker alla servorörelser, kalibrering av värmezonen, kylvattenkretsens integritet och PLC-sekvensdrift. Om en kundformsats kan skickas till Ever-Power-fabriken för ett våtkörningstest kan detta också ordnas – vilket bekräftar kvaliteten på den första artikelbehållaren innan maskinen lämnar Kina.
Installation på plats och formmontering
En driftsättningsingenjör från Ever-Power reser till er anläggning för installation. De befintliga ASB-12M-formarna tas bort från den gamla maskinen och monteras direkt på EP-HGY150-V4-pressplattan. Driftsättningsingenjören verifierar pressplattans inriktning, kontakt mellan injektionsmunstycken, anslutningar till kylvattenkretsen och mappning av varmkanalzonen till den nya PLC:n före initial uppvärmning. Det typiska driftsättningsfönstret för ett enskilt maskinbyte är 3 till 5 arbetsdagar från installation till behållare med jämn produktionskvalitet.
Processparameteröverföring och optimering
De befintliga ASB-12M-processparametrarna – formsprutningstemperaturprofiler, cykeltid, blåstryck, konditioneringstemperaturer och sträckstångens slaglängd – översätts till EP-HGY150-V4 PLC-formatet. Eftersom den nya maskinen har ett mer kapabelt styrsystem kan vissa parametrar förfinas under processen för att förbättra utmatningskvaliteten eller cykeltiden. Driftsättningsingenjören dokumenterar en fullständig processparameterpost för varje formsats, vilket blir en del av produktionskvalitetsposten för den nya maskinen.
Första artikelkvalificering och produktionsöverlämning
Förstahandsbehållarna som produceras på den nya maskinen mäts mot befintliga behållarspecifikationer – dimensionstoleranser, väggtjockleksfördelning, toppbelastningshållfasthet, fallprestanda och optisk klarhet. För läkemedels- och livsmedelsförpackningstillämpningar tillhandahåller Ever-Powers driftsättningsingenjör en dimensionstestrapport och en sammanfattning av processparametrar för att stödja eventuella interna omvalideringsprocedurer som kunden kan behöva slutföra. Vid överlämning utbildas kundens operatörer i PLC-gränssnittet EP-HGY150-V4, proceduren för formbyte och rutinmässigt underhållsschema.
Fullständigt verktygsbyte kontra direkt formöverföring: Kostnadsjämförelsen
Att förstå den verkliga kapitalskillnaden mellan de två ersättningsvägarna för en typisk ASB-12M-operatör med en etablerad formportfölj
Kostnadssiffrorna ovan är vägledande uppskattningar baserade på branschdata och tillhandahålls endast i jämförelseändamål. Faktisk maskinprissättning beror på konfiguration, skruvdiameter och marknad. Årliga energibesparingsuppskattningar beräknas utifrån standardfabrikstestjämförelser mellan kontinuerligt körda hydrauliska ISBM-maskiner och Ever-Power servomaskiner under jämförbara produktionsförhållanden. Kontakt [email protected] för korrekt prissättning specifikt för dina behov.
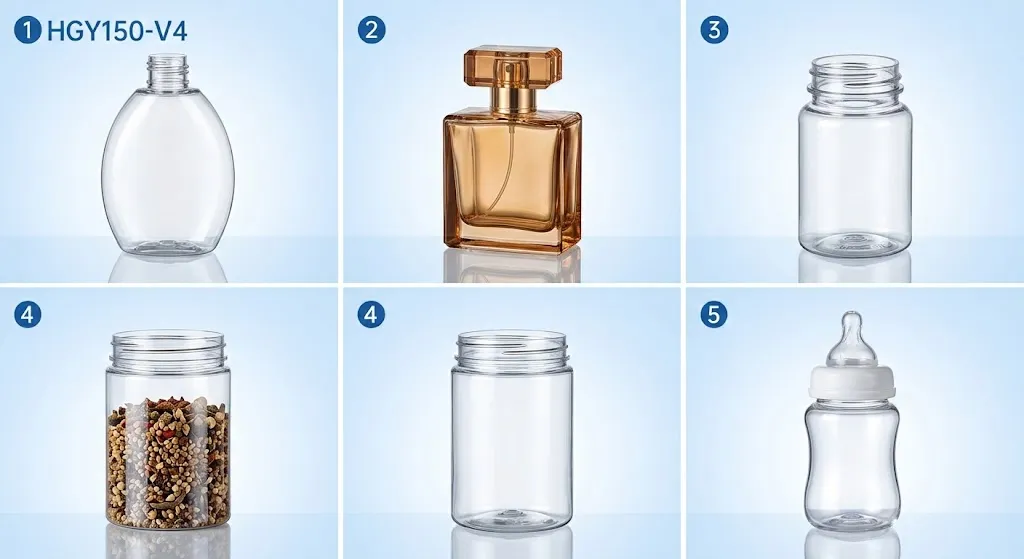
För läkemedels- och spädbarnsvårdstillämpningar: EP-HGY150-V4-EV
Om din ASB-12M-ersättning ska användas i renrumsmiljö eller läkemedelsproduktion, överväg fullservovarianten
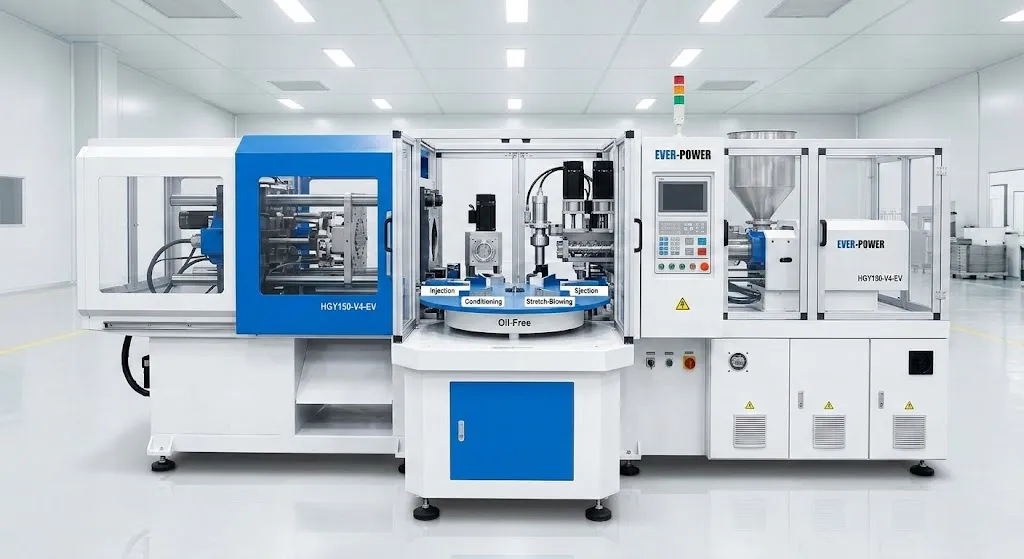
Redo att byta ut din ASB-12M?
Skicka oss dina formritningar så bekräftar vi kompatibilitet, tillhandahåller ett fullständigt tekniskt förslag och ger dig direktprissättning från fabriken – inom 48 timmar och utan kostnad. Våra ingenjörer har slutfört ASB-12M-ersättningsprojekt för tillverkare i USA, Tyskland, Thailand, Sydafrika, Ryssland, Brasilien och Australien.
Vanliga frågor
Tekniska specifikationer och kostnadsuppskattningar som citeras i den här artikeln är baserade på Ever-Powers tekniska data och allmänt tillgänglig branschinformation. Formkompatibilitet är alltid föremål för formell verifiering av kundspecifika formritningar före beställning. Kontakta oss. [email protected] eller besök vår kontaktsida för applikationsspecifik teknisk rådgivning.


